
Was ist End MKrankheit?
Das Stirnfräsen ist ein gängiges Verfahren der mechanischen Bearbeitung. Dabei kommt ein rotierendes Schneidwerkzeug, der sogenannte Schaftfräser, zum Einsatz, der an beiden Seiten und an der Stirn Schneidkanten aufweist. Der Schaftfräser ist auf der Spindel einer Fräsmaschine oder eines Bearbeitungszentrums montiert. Durch Dreh- und Vorschubbewegungen trägt er Material vom Werkstück ab.
Das Hauptmerkmal des Stirnfräsens ist seine Multifunktionalität. Es ermöglicht nicht nur die Bearbeitung von Flächen senkrecht zur Werkzeugachse, sondern vor allem auch das Fräsen von Seitenwänden, Nuten, Konturen, Stufen und Kavitäten. Dadurch ist das Stirnfräsen eine Kerntechnologie für die Fertigung verschiedenster Merkmale an Bauteilen.
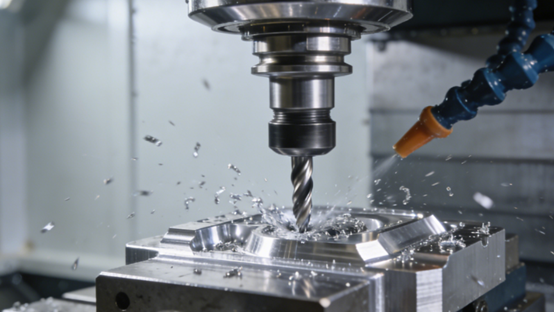
Wie funktioniert das Stirnfräsen?
Zeichnungsanalyse
Ingenieure müssen die Bauteilzeichnungen sorgfältig interpretieren, alle durch Stirnfräsen zu bearbeitenden Merkmale wie Ebenen, Stufen, Aussparungen, Nuten usw. eindeutig identifizieren und deren Maßtoleranzen, Lagetoleranzen und Anforderungen an die Oberflächenrauheit analysieren. Gleichzeitig ist, basierend auf den Eigenschaften des Werkstückmaterials, eine sinnvolle Bearbeitungsreihenfolge zu planen.
Werkstückspannung
Wählen Sie je nach Werkstückform und Bearbeitungsmaschine die passende Spannvorrichtung, um das Werkstück fest und präzise auf dem Maschinentisch zu fixieren. Beim Spannen ist darauf zu achten, dass die Spannkraft ausreicht, um der Schnittkraft entgegenzuwirken und ein Verrutschen des Werkstücks zu verhindern. Gleichzeitig darf sie jedoch nicht zu groß sein, um Verformungen des Werkstücks zu vermeiden.
CNC-Programmierung
Entsprechend dem festgelegten Prozessablauf und Werkzeugweg erfolgt die computergestützte Programmierung mit CAM-Software oder durch manuelles Schreiben des G-Codes. Die Programmierung muss effiziente und sichere Werkzeugbewegungsbahnen generieren, einschließlich geeigneter Vorschub- und Rückzugsmethoden, Schnittwege usw. Nach Fertigstellung des Programms wird es einer strengen Überprüfung unterzogen, um logische Fehler, Überbearbeitung oder Kollisionsgefahren mit Vorrichtungen auszuschließen und so absolute Sicherheit zu gewährleisten.
Testbearbeitung
Vor der Serienbearbeitung durch Stirnfräsen muss ein Probestück angefertigt werden. Dabei wird üblicherweise ein konservativer Vorschub gewählt oder die wichtigsten Merkmale werden zunächst in Bereichen mit größerem Aufmaß am Werkstück geprüft. Unmittelbar nach der Bearbeitung werden die wichtigsten Abmessungen der Probestücke mit Messwerkzeugen erfasst.
Fertigungsbearbeitung
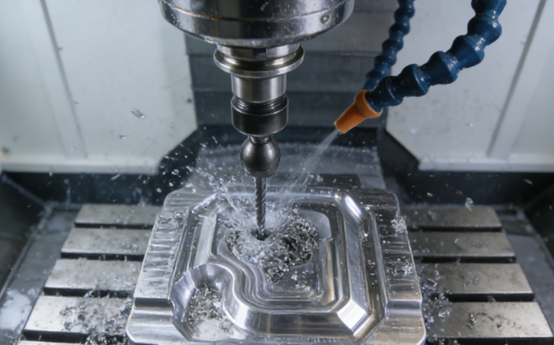
Nachdem die Maschine fehlerfrei in Betrieb genommen wurde, kann die Serien- oder kontinuierliche Bearbeitung beginnen. Während der Bearbeitung müssen die Bediener die Maschine kontinuierlich überwachen. Die Überwachung umfasst: die Prüfung auf gleichmäßige Betriebsgeräusche der Werkzeugmaschine sowie auf ungewöhnliche Vibrationen oder quietschende Geräusche; die Beobachtung von Farbe und Form der Späne; die Kontrolle, ob das Kühlschmiermittel den Bearbeitungsbereich vollständig bedeckt; und die stichprobenartige Überprüfung der Werkstückabmessungen in regelmäßigen Abständen entsprechend der voreingestellten Werkzeugstandzeit oder Bearbeitungsmenge.
Endkontrolle
Nach der Bearbeitung der fertigen Werkstücke ist eine umfassende Endkontrolle erforderlich. Verwenden Sie präzisere Prüfgeräte wie 3D-Koordinatenmessgeräte, Profilometer, Oberflächenrauheitsmessgeräte usw., um alle in den Zeichnungen geforderten Maße, geometrischen Toleranzen und Oberflächeneigenschaften quantitativ zu prüfen.
Die Testdaten werden in einem Bericht zusammengefasst und mit den Qualitätsstandards verglichen, um festzustellen, ob das Produkt qualifiziert ist. Dieser Schritt stellt nicht nur die abschließende Beurteilung der Qualität einzelner Teile dar, sondern liefert auch eine wichtige Grundlage für die Prozessoptimierung und die Rückverfolgbarkeit der Qualität.
Arten von Schaftfräsern
Flachfräser
Planfräser sind die grundlegendste und am häufigsten verwendete Art von Fräsern. Ihre Schneide ist plan, was effektives Vertikalfräsen und Seitenfräsen ermöglicht. Dieses Werkzeug wird hauptsächlich für rechtwinklige Stufen, Konturen und regelmäßig geformte Hohlräume eingesetzt und erzeugt eine ebene Bodenfläche und senkrechte Seitenwände.
Kugelkopffräser
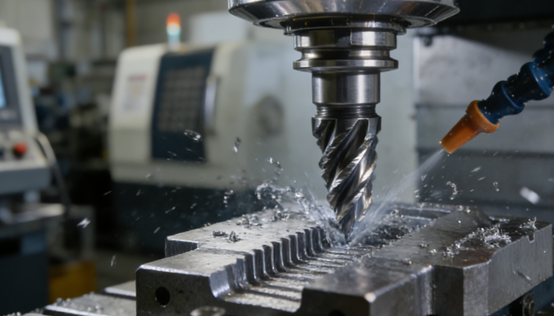
Kugelkopffräser können keine rechtwinkligen Bodenflächen erzeugen, ihr Hauptvorteil liegt jedoch in ihrer Fähigkeit, dreidimensionale, gekrümmte Oberflächen zu bearbeiten. Durch Werkzeugwegprogrammierung können sie komplexe Formhohlräume, Schaufelformen und beliebige gekrümmte Oberflächen mit sanften Übergängen präzise bearbeiten.
Eckradius Schaftfräser
Eckradius-Schaftfräser vereinen einige Vorteile von Flach- und Kugelkopffräsern. Ihre Bogenwinkel sind robuster als scharfe Winkel, weniger anfällig für Ausbrüche und halten höheren Schnittkräften stand. Sie werden häufig für die Schrupp- und Vorschlichtbearbeitung von Stahl und Gusseisen eingesetzt. Die bearbeitete Oberfläche weist zwar Bogenübergänge auf, aber durch Programmierung mit kleinen Teilschritten lassen sich auch nahezu senkrechte Seitenwände und ebene Bodenflächen bearbeiten. Dadurch eignen sie sich hervorragend für die Schruppbearbeitung von Hohlräumen.
Fasenmühle
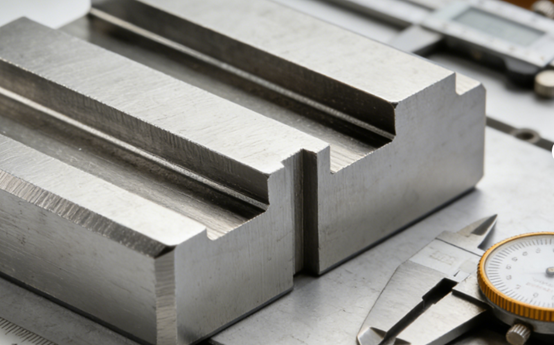
Die Fasenfräsmaschine ist speziell für das Anfasen und Entgraten konzipiert. Ihre Schneide ist in einem bestimmten Winkel angeordnet, wodurch präzise Fasen direkt an der Werkstückkante erzeugt werden können – eine ideale Vorbereitung für die spätere Montage oder sichere Handhabung. Einige Fasenfräser ermöglichen die Steuerung der Fasenbreite durch Verstellen der axialen Tiefe und sind daher sehr flexibel einsetzbar.
Schruppfräser
Schruppfräser können die Zerspanungsleistung steigern. Zahlreiche Spannuten am Werkzeugkörper unterteilen lange Späne in kleinere Abschnitte und erleichtern so den Spanabtransport und die Wärmeableitung. Die gewellte Schneide oder die ungleiche Zahnteilung reduzieren die Schnittschwingungen und ermöglichen so größere Schnitttiefen und Vorschübe für eine effiziente Schruppbearbeitung. Dadurch wird schnell ein gleichmäßiges Aufmaß für die anschließende Schlichtbearbeitung erzielt.
Vorteile des Schaftfräsens
Vielseitigkeit und Flexibilität
Schaftfräser gehören zu den vielseitigsten Bearbeitungswerkzeugen auf Bearbeitungszentren. Ein einziger Schaftfräser kann eine Vielzahl von Operationen ausführen, darunter das Fräsen von Ebenen, Stufen, Aussparungen, Nuten und komplexen dreidimensionalen Konturen. Diese Vielseitigkeit reduziert die Anzahl der Werkzeugwechsel während der Bearbeitung erheblich, vereinfacht die Programmierung und Werkzeugverwaltung und eignet sich besonders für die Bearbeitung komplexer Teile mit mehreren geometrischen Merkmalen. Sie ist der Kern moderner CNC-Bearbeitung für eine hochintegrierte Produktion.
Hochwertige Verarbeitung
Schaftfräser ermöglichen eine extrem hohe Maß- und Geometriegenauigkeit. Bei der Schlichtbearbeitung führt der Einsatz von hochpräzisen Mehrzahn-Schaftfräsern in Kombination mit einer Strategie aus hoher Schnittgeschwindigkeit, geringer Schnitttiefe und hohem Vorschub zu einer exzellenten Oberflächengüte, reduziert oder eliminiert sogar nachfolgende Schleif- oder Polierprozesse und verbessert die Gesamteffizienz.
Breite Materialkompatibilität
Schaftfräser eignen sich für die Bearbeitung aller technischen Werkstoffe. Durch die Wahl des geeigneten Werkzeugmaterials und einer passenden Beschichtung sowie durch die Abstimmung der Schnittparameter und Kühlmethoden können sie eine breite Palette von Werkstoffen effizient bearbeiten – von Weichmetallen wie Aluminium und Kupfer über Werkzeugstahl und Edelstahl bis hin zu schwer zerspanbaren Werkstoffen wie Hochtemperaturlegierungen und Titanlegierungen sowie Verbundwerkstoffen und nichtmetallischen Werkstoffen. Ihr Anwendungsbereich ist äußerst breit gefächert.
Hohe Materialabtragsrate
Beim Stirnfräsen werden großkalibrige oder Schrupp-Schaftfräser mit gewellten Schneiden verwendet. In Kombination mit hoher axialer Schnitttiefe und radialer Schnittbreite lassen sich extrem hohe Zerspanungsleistungen erzielen. Moderne Hochgeschwindigkeits- und Hochleistungsbearbeitungstechnologien haben dieses Potenzial weiter ausgeschöpft und ermöglichen die schnelle Bearbeitung von Rohlingen bis hin zu einer Form, die der des Endprodukts sehr nahe kommt. Dadurch wird die Gesamtbearbeitungszeit deutlich reduziert und die Produktionseffizienz gesteigert.
Nachteile des Schaftfräsens
Werkzeugbruch und Verschleiß
Schaftfräser, insbesondere solche mit kleinem Durchmesser, weisen ein großes Längen-Durchmesser-Verhältnis, eine starke Überlappung und eine relativ geringe Steifigkeit auf. Bei der Bearbeitung harter Werkstoffe oder unter ungleichmäßiger Schnittkraft treten daher häufig Vibrationen, Ausbrüche oder gar ein Bruch auf. Der Verschleiß der Schneidwerkzeuge ist zudem relativ hoch, insbesondere bei schwer zerspanbaren Werkstoffen. Eine regelmäßige Zustandsüberwachung und der rechtzeitige Werkzeugwechsel sind daher notwendig, was Kosten und Ausfallzeiten erhöht.
Schnittkraftablenkung
Die beim Stirnfräsen entstehende Radialkraft ist relativ groß, insbesondere bei der Verwendung von Werkzeugen mit langer Schneide für die Bearbeitung tiefer Kavitäten oder Seitenwände. Diese Radialkraft neigt dazu, schlanke oder dünnwandige Werkstücke zu verformen und somit die Bearbeitungsgenauigkeit zu beeinträchtigen. Gleichzeitig ist sie auch die Hauptursache für Schnittschwingungen.
Herausforderungen bei der Chip-Evakuierung
Beim Stirnfräsen in geschlossenen oder tiefen Kavitäten stellt die Spanabfuhr eine zentrale Herausforderung dar. Die verbleibenden Späne werden vom Werkzeug erneut zerkleinert, was zu einer Verschlechterung der Oberflächenqualität, einem starken Anstieg der Werkzeugtemperatur, schnellem Verschleiß der Schneidkante und sogar zu Ausbrüchen führen kann.
Probleme bei der Eckbearbeitung
Beim Bearbeiten von Innenwinkeln mit einem Schaftfräser mit flachem Boden erhöhen sich Schnittwinkel und Schnitttiefe an der Werkzeugkante sprunghaft. Dies führt zu einem starken Anstieg der Schnittkraft und schlechter Wärmeableitung. Dadurch werden Werkzeugvibrationen verstärkt, der lokale Verschleiß beschleunigt und an den Kanten die Gefahr von Werkzeugdurchbiegung, Überschnitt oder Materialresten erhöht, was die Maß- und Formgenauigkeit beeinträchtigt.
Oberflächenbearbeitungsspuren
Beim Stirnfräsen zur Feinbearbeitung großflächiger Ebenen oder gekrümmter Oberflächen entstehen zwischen benachbarten Werkzeugwegen feine Stufenmarken. Auch beim Werkzeugwechsel oder bei Änderungen der Bearbeitungsstrategie können an den Übergängen von Flächen, die von verschiedenen Programmabschnitten oder Werkzeugen bearbeitet wurden, sichtbare Werkzeugspuren auftreten.
Schaftfräsen vs. Planfräsen
| Funktion | Schaftfräsen | Planfräsen |
| Primäre Schneidkanten | An den äußeren Seiten und am Ende des Werkzeugs. | Vorwiegend an der Stirnfläche/Achse des Werkzeugs. |
| Typisches Werkzeug | Langer, zylindrischer Schaftfräser mit kleinerem Durchmesser. | Kurze, scheibenförmige Planfräse oder Mantelfräse mit großem Durchmesser. |
| Primärer Antrag | Dreht sich um seine Achse und bewegt sich seitlich (X, Y, Z). | Dreht sich um seine Achse und bewegt sich hauptsächlich senkrecht zu seiner Achse (Z-Achsen-Vorschub). |
| Hauptanwendung | Profilieren, Nutenfräsen, Taschenfräsen, Konturieren und Bearbeiten komplexer vertikaler Merkmale. | Große, ebene Flächen werden so ausgerichtet, dass eine glatte, horizontale Ebene entsteht. |
| Oberflächenbeschaffenheit der Planfläche | Kann gut sein, kann aber Werkzeugweglinien sichtbar machen. | In der Regel ausgezeichnet und sehr gleichmäßig über die gesamte Oberfläche. |
Welche Faktoren beeinflussen die Oberflächenqualität beim Stirnfräsen?
Werkzeuggeometrie und -zustand
Die geometrische Gestaltung des Schneidwerkzeugs beeinflusst den Zerspanungsprozess unmittelbar. Scharfe Schneidkanten und geeignete Steigungswinkel gewährleisten einen gleichmäßigen Schnitt und eine optimale Spanabfuhr und führen somit zu einer besseren Oberflächenqualität. Auch der Verschleißzustand des Schneidwerkzeugs ist von entscheidender Bedeutung. Eine verschlissene Schneidkante erhöht die Schnittkraft, verursacht Grate und verschlechtert die Oberflächenqualität.
Schnittparameter-Einstellungen
Schnittgeschwindigkeit, Vorschub und Schnitttiefe sind die wichtigsten Prozessparameter. Eine zu geringe Schnittgeschwindigkeit kann zu Aufbauschneiden und Oberflächenbeschädigungen führen. Eine zu hohe Schnittgeschwindigkeit kann Vibrationen verursachen oder den Werkzeugverschleiß beschleunigen. Der Vorschub pro Zahn bestimmt die Schnittdicke. Ein zu hoher Vorschub hinterlässt deutliche Vorschubspuren. Ein zu niedriger Vorschub kann übermäßige Reibung zwischen Werkzeug und Werkstück verursachen, anstatt einen gleichmäßigen Schnitt zu ermöglichen, was zu Kaltverfestigung führen kann.
Werkzeugmaschine
Die Präzision, Steifigkeit und das dynamische Verhalten der Werkzeugmaschine selbst bilden die Grundlage. Der Rundlauf der Spindel muss extrem präzise kontrolliert werden; andernfalls wird er direkt auf die Werkstückoberfläche übertragen.
Ist die Gesamtsteifigkeit der Werkzeugmaschine unzureichend, kommt es unter Einwirkung der Schnittkraft zu leichten elastischen Verformungen und Vibrationen. Diese Art von Vibrationen, insbesondere hochfrequentes Flattern, ist eine der Hauptursachen für das Auftreten von Vibrationsmarken auf der Oberfläche und die Verschlechterung der Oberflächenrauheit.
Werkstückmaterial
Die Eigenschaften des Werkstückmaterials, wie Härte, Zähigkeit, Kaltverfestigungsneigung und Wärmeleitfähigkeit, haben einen grundlegenden Einfluss auf die Oberflächenqualität. Beispielsweise tritt bei der Bearbeitung weicher und klebriger Werkstoffe häufig Aufbauschneiden auf, während bei der Bearbeitung harter und spröder Werkstoffe abgebrochene Späne die Oberfläche zerkratzen können.
Schmierbedingungen
Die Funktion von Kühlschmierstoffen beschränkt sich nicht nur auf Kühlung und Schmierung. Effektive Kühlung senkt die Temperatur in der Schnittzone, reduziert den thermischen Verschleiß des Schneidwerkzeugs und minimiert die thermische Verformung des Werkstücks. Gute Schmierung verringert die Schnittkraft, verhindert die Bildung von Aufbauschneiden und Graten und trägt zu einer glatteren Oberfläche bei.
Tipps zur Pflege und Verlängerung der Lebensdauer von Schaftfräsern
Richtige Werkzeugauswahl
Beim Stirnfräsen sollten Werkzeugmaterialien, Beschichtungen und geometrische Parameter je nach Werkstoff und Bearbeitungsverfahren ausgewählt werden. Für die Schruppbearbeitung eignen sich Werkzeuge mit geringer Verzahnung und großem Spiralwinkel, um die Spanabfuhr zu erleichtern. Für die Schlichtbearbeitung hingegen sind Werkzeuge mit enger Verzahnung erforderlich, um eine gute Oberflächengüte zu gewährleisten. Vor der Montage sind Werkzeughalter und Spindelaufnahme zu reinigen. Hochpräzisionsfutter oder hydraulische Werkzeughalter sind zu verwenden. Um die Steifigkeit zu erhöhen, sollte der Werkzeugüberhang möglichst gering gehalten werden.
Schnittparameter optimieren
Der Bediener sollte sinnvolle Parameter wie Drehzahl, Vorschub und Schnitttiefe gemäß den Empfehlungen des Werkzeugherstellers einstellen. Bei der Bearbeitung ist es wichtig, übermäßige radiale Schnitttiefen bei Vollbreitenschnitten zu vermeiden, insbesondere bei der Bearbeitung von Ecken; der Vorschub sollte entsprechend reduziert werden. Für unterschiedliche Werkstückmaterialien sind gezielte Anpassungsstrategien erforderlich.
Effektive Kühlung
Beim Stirnfräsen ist die Wahl des geeigneten Kühlverfahrens abhängig von den Eigenschaften des bearbeiteten Materials. Für Hartmetallwerkzeuge empfiehlt sich bei intermittierendem Schneiden die Verwendung von Öl als Kühlmittel, um Thermoschocks zu vermeiden. Bei der Bearbeitung tiefer Kavitäten sollten spezielle Düsen konstruiert oder innengekühlte Werkzeuge eingesetzt werden, um sicherzustellen, dass das Kühlmittel die Schneidkante direkt erreicht und so Sekundärschäden durch unzureichende Spanabfuhr verhindert werden.
AAnwendungsbereiche von Schaftfräsern
Teilkonturierung
Das Stirnfräsen ermöglicht die präzise Bearbeitung komplexer zwei- oder dreidimensionaler Konturen von Bauteilen. Ob es sich um die komplexe Außenkante von Maschinenteilen oder die gekrümmte Trennlinie von Formen handelt – all dies lässt sich durch 3- oder 5-Achs-Stirnfräsen realisieren.
Nuten- und Taschenfräsen
Stirnfräsen ist das bevorzugte Verfahren zur Bearbeitung von Nuten und Aussparungen aller Art. Es ermöglicht das effiziente Fräsen verschiedener Funktionsnuten wie T-Nuten und Werkzeugaustrittsnuten sowie komplexer, unregelmäßiger Aussparungen in Formen. Stirnfräsen entfernt Material effizient und bearbeitet geschlossene oder halboffene Bereiche mit präzisen Abmessungen und guter Oberflächenqualität. Es findet breite Anwendung in der Fertigung von Maschinenteilen und Formen.
Plan- und Stufenfräsen
Das Stirnfräsen bietet einzigartige Vorteile bei der Bearbeitung kleiner Flächen, diskontinuierlicher Flächen und mehrstufiger Seitenflächen. Es ermöglicht die Feinbearbeitung der Seitenwände und Bodenflächen in einem Arbeitsgang und gewährleistet so die Rechtwinkligkeit und Maßgenauigkeit zwischen den einzelnen Stufenflächen.
Bei der Bearbeitung der Trennwände, Vorsprünge und mehrstufigen Stufenwellen in den inneren Hohlräumen von kastenförmigen Bauteilen beweist das vertikale Fräsverfahren eine extrem hohe Flexibilität und Präzision.
Lochherstellung
Schaftfräser ermöglichen die Herstellung hochpräziser Rundlöcher, Gewindebohrungen und Senkbohrungen mit großem Durchmesser. Im Vergleich zum herkömmlichen Bohren und Gewindeschneiden bietet das Gewindefräsen die Vorteile einer hohen Bearbeitungsgenauigkeit, gratfreier Bearbeitung und der Möglichkeit, Gewinde gleicher Steigung mit unterschiedlichen Durchmessern mit nur einem Werkzeug zu bearbeiten. Diese Vorteile zeigen sich besonders deutlich bei der Bearbeitung von Gewinden aus schwer zerspanbaren Werkstoffen.
Dünnwandbearbeitung
Bei Bauteilen mit geringer Steifigkeit, wie beispielsweise dünnwandigen Aluminiumlegierungskomponenten und Gehäusen von elektronischen Präzisionsbauteilen im Luft- und Raumfahrtbereich, ist das Stirnfräsen das wichtigste subtraktive Umformverfahren.
Das Stirnfräsen ist eine schonende Bearbeitungsstrategie mit Werkzeugen kleinen Durchmessers, geringen Schnitttiefen und hohen Drehzahlen. In Kombination mit einer präzisen Werkzeugwegplanung ermöglicht es die effektive Kontrolle der Schnittkraft, die Vermeidung von Werkstückverformungen und die Herstellung hochpräziser dünnwandiger Strukturen, Rippen, Mikronuten und anderer präziser Merkmale.
Entgraten und Anfasen
Spezielle Fasenfräser ermöglichen ein effizientes und gleichmäßiges Anfasen und Entgraten von Werkstückkanten. Durch einfache Programmierung lässt sich die Passivierung aller scharfen Kanten automatisieren, was die Werkstücksicherheit erhöht und die Montage vereinfacht. Es handelt sich um einen unverzichtbaren Folgeprozess in modernen, automatisierten Fertigungslinien.
NOBLE
Wir bieten hochpräzise CNC-Schaftfräslösungen für eine Vielzahl von Branchen. Mithilfe modernster Mehrachsen- Bearbeitungszentren und eines umfassenden Lagers an Premium-Hartmetall-Schaftfräsern bearbeiten wir komplexe Bauteile mit außergewöhnlicher Genauigkeit.
Von der schnellen Prototypenentwicklung bis zur Serienfertigung liefern wir Bauteile mit erstklassigen Oberflächen und engen Toleranzen. So gewährleisten wir Zuverlässigkeit und Leistungsfähigkeit für Ihre anspruchsvollsten Anwendungen. Setzen Sie auf uns für effiziente und qualitativ hochwertige Fräsergebnisse.
FAQ
Was ist die grundlegende Definition von Stirnfräsen?
Das Stirnfräsen ist ein grundlegendes Bearbeitungsverfahren, bei dem ein rotierendes Schneidwerkzeug, der sogenannte Schaftfräser, zum Abtragen von Material von einem Werkstück verwendet wird. Im Gegensatz zu einem Bohrer, der hauptsächlich axial schneidet, befinden sich die Schneidkanten eines Schaftfräsers sowohl an seinem Umfang als auch an seiner Stirnfläche.
Was sind die Hauptvorteile des Stirnfräsens?
Zu den wichtigsten Vorteilen des Stirnfräsens zählen seine hohe Vielseitigkeit bei der Herstellung unterschiedlichster Teilemerkmale, die ausgezeichnete Präzision und Oberflächengüte bei Optimierung, die Kompatibilität mit einer breiten Palette von Materialien von Kunststoffen bis hin zu Superlegierungen sowie die effizienten Materialabtragsraten, insbesondere mit modernen Werkzeugen und CNC-Strategien.
Welche Schlüsselfaktoren beeinflussen die Werkzeugstandzeit beim Stirnfräsen?
Die Werkzeugstandzeit beim Stirnfräsen wird primär durch die Härte und Abrasivität des Werkstückmaterials, die Schnittparameter, die Wahl des Werkzeugmaterials und der Beschichtung, die Effektivität der Kühlung und Schmierung sowie die Bearbeitungsstabilität beeinflusst.
Wie wichtig ist Kühlmittel/Schmierstoff beim Stirnfräsen?
Kühlmittel und Schmierstoffe sind beim Stirnfräsen aus mehreren Gründen unerlässlich. Sie tragen zur Wärmeabfuhr aus der Schnittzone bei, reduzieren die Reibung zwischen Werkzeug und Werkstück, verhindern Spanverschweißungen und verbessern den Spanabtransport.
Wie vergleicht sich das Stirnfräsen mit anderen gängigen Bearbeitungsverfahren wie Bohren oder Drehen?
Das Stirnfräsen unterscheidet sich grundlegend vom Bohren und Drehen hinsichtlich der Schnittbewegung und des Anwendungsbereichs. Während das Bohren speziell für die Herstellung runder Löcher durch axiale Kraft konzipiert ist und beim Drehen das Werkstück gegen ein stationäres Werkzeug rotiert, um zylindrische Formen zu erzeugen, rotiert beim Stirnfräsen das Werkzeug, um in mehreren Richtungen zu schneiden. Dadurch eignet sich das Stirnfräsen hervorragend zur Herstellung von Nuten, Taschen, komplexen Konturen und 3D-Oberflächen, die mit Bohren oder Drehen allein nicht realisierbar sind, und bietet somit eine größere geometrische Flexibilität auf Bearbeitungszentren.







