
Was ist Extrusionsformen?
Extrusionsformen ist ein effizientes und weit verbreitetes Fertigungsverfahren. Das Grundprinzip besteht darin, die erhitzten, erweichten oder geschmolzenen Rohstoffe in den Maschinentrichter zu geben. Das Material wird durch die rotierende Schnecke im Extruderzylinder mit hoher Kraft vorwärts befördert. Während dieses Prozesses wird das Material durch die von außen erzeugte Wärme und die Schneckenscherung vollständig plastifiziert und geschmolzen.
Die homogene Schmelze wird unter dem Druck der Schnecke durch eine Form mit einer spezifischen Öffnungsform gepresst. Das kontinuierlich aus dem Düsenkopf austretende Material nimmt dabei eine feste, der Düsenöffnung entsprechende Querschnittsform an, ähnlich wie Zahnpasta aus einer Tube. Die extrudierten Profile werden gekühlt und geformt, anschließend durch eine Zugvorrichtung gerichtet und auf die gewünschte Länge zugeschnitten. So entstehen schließlich Endlosprodukte mit festen Querschnittsformen.
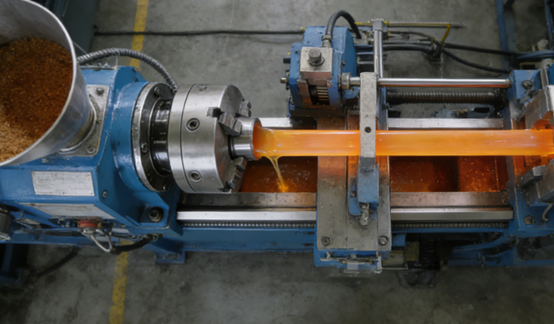
Wie funktioniert das Extrusionsformen?
Materialien hinzufügen
Kunststoffgranulat oder -pulver wird in den Trichter des Extruders gefüllt und kontinuierlich und gleichmäßig in den Extruderzylinder gefördert. Unter dem Einfluss der Schwerkraft fallen die Rohstoffe in den Zylinder und werden von einer rotierenden Schnecke aufgenommen. Die Rotation der Schnecke transportiert das Material nicht nur weiter, sondern beginnt auch, es zu verdichten und vorzuwärmen, um es für den anschließenden Schmelzvorgang vorzubereiten.
Das Material schmelzen
Wenn das Material durch die Schnecke im Zylinder vorwärtsbefördert wird, erfährt es intensive Erhitzung und Scherkräfte. Die Wärme stammt von den elektrischen Heizspulen, die außen um den Zylinder gewickelt sind und diesen auf eine präzise Temperatur oberhalb des Schmelzpunktes des Materials erhitzen.
Das Material selbst ist enormen Scherkräften und Reibungskräften zwischen dem engen Gewindegang und der Zylinderwand ausgesetzt. Diese mechanische Energie wird in Wärme umgewandelt, wodurch das Material von innen vollständig und gleichmäßig zu einer zähflüssigen Flüssigkeit schmilzt. Dieser Vorgang wird als „Plastifizierung“ bezeichnet.
Druckbeaufschlagung
Das geschmolzene Material wird unter dem Druck der Schnecke rasch verdichtet. Dieser Schritt dient dazu, Blasen in der Schmelze zu entfernen, eventuell vorhandene Pigmente oder Additive einzumischen und sicherzustellen, dass Viskosität, Temperatur und Druck der Schmelze vor dem Durchtritt durch die Form einen vollständig einheitlichen und stabilen Zustand erreichen. Dies bildet die Grundlage für eine qualitativ hochwertige Extrusion.
Stoßen
Die vollständig homogenisierte Hochtemperaturschmelze wird unter dem kontinuierlichen Druck der Schnecke durch die am vorderen Ende des Zylinders installierte Form gepresst. Die inneren Strömungskanäle der Form sind präzise konstruiert und poliert; die Form ihrer Öffnungen bestimmt das Querschnittsprofil des Endprodukts.
Ob es sich um ein kreisförmiges Rohr, ein komplexes Hohlprofil oder ein flaches Blech handelt – wenn die Schmelze durch die Form fließt, nimmt sie präzise die Form der inneren Öffnung der Form an und vollendet so die Umwandlung von einer amorphen Schmelze in ein bestimmtes Profil.
Kühlung:
Die aus der Form extrudierten Profile müssen sofort abgekühlt und verfestigt werden. Je nach Produkt variieren die Kühlmethoden: Rohre oder Profile werden häufig in mit kaltem Wasser gefüllten Wassertanks gekühlt; Plattenmaterialien können mit Kaltwalzen abgekühlt werden.
Das Kühlsystem muss effizient und gleichmäßig sein, um sicherzustellen, dass das Produkt schnell seine Form annimmt, nicht durchhängt oder sich verdreht und seine genauen Abmessungen und Form beibehält.
Zuschneiden
Sobald das Profil abgekühlt und erstarrt ist, muss es mit konstanter Geschwindigkeit aus der Formöffnung herausgezogen werden. Diese Aufgabe wird durch eine Zugvorrichtung erfüllt.
Die Traktionsvorrichtungen bestehen üblicherweise aus einem oder mehreren Paaren von Schienen oder Rollen, die das Produkt sanft, aber fest halten und eine gleichmäßige Zugkraft erzeugen. Diese Zugkraft muss exakt mit der Extrusionsgeschwindigkeit der Schnecke synchronisiert sein, um Produktansammlungen oder übermäßige Dehnung zu vermeiden. Anschließend werden die kontinuierlich extrudierten Produkte zur Schneidestation transportiert, wo sie automatisch mittels Sägeblättern oder Schneidemaschinen auf die voreingestellte Länge zugeschnitten werden, um die fertigen Produkte zu erhalten.
Welche Werkstoffe werden üblicherweise beim Extrusionsformen verwendet?
Polyethylen (PE)
Polyethylen ist einer der am häufigsten verwendeten extrudierten Kunststoffe und wird hauptsächlich in Polyethylen hoher Dichte (HDPE) und Polyethylen niedriger Dichte (LDPE) unterteilt.
Hochdichtes Polyethylen (HDPE) zeichnet sich durch hohe Festigkeit und chemische Beständigkeit aus und wird häufig zur Herstellung von Wasser- und Gasleitungen sowie großen Behältern verwendet. Niedrigdichtes Polyethylen (LDPE) ist weicher und transparenter und dient oft zur Herstellung von Folien, Plastiktüten und Kabelisolierungen. Seine hervorragende Fließfähigkeit und Bearbeitungsstabilität machen es ideal für die Hochgeschwindigkeitsextrusion.
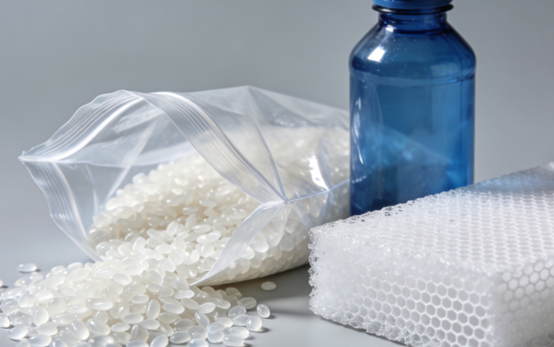
Polyvinylchlorid (PVC)
Polyvinylchlorid ist ein multifunktionales Material, dessen Härte durch Additive angepasst werden kann.
Hartes Polyvinylchlorid (PVC) zeichnet sich durch hohe Festigkeit und Korrosionsbeständigkeit aus und findet breite Anwendung in der Bauindustrie für Tür- und Fensterprofile, Rohre und Fußböden. Weiches PVC ist flexibel und wird häufig für Kabel- und Drahtummantelungen, Schläuche und wasserdichte Membranen verwendet.
Polyvinylchlorid erfordert während der Bearbeitung eine präzise Temperaturkontrolle, um eine Zersetzung und die Entstehung schädlicher Gase zu verhindern.
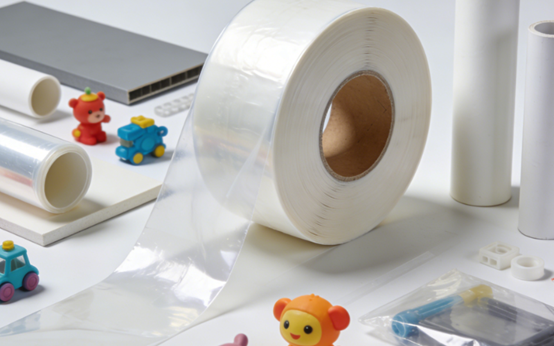
Polypropylen (PP)
Polypropylen zeichnet sich durch hervorragende Hitzebeständigkeit und chemische Stabilität aus und hat eine relativ geringe Dichte. Es wird häufig zur Herstellung von Lebensmittelverpackungen, Automobilteilen und Haushaltsgegenständen wie Aufbewahrungsboxen und Geschirr verwendet.
Das Extrusionsverfahren von Polypropylen erfordert eine relativ hohe Schmelztemperatur, weist jedoch eine relativ hohe Schrumpfungsrate auf. Daher ist besonderes Augenmerk auf Dimensionsstabilität und Verformungskontrolle während der Abkühl- und Formgebungsphase zu legen.
Polystyrol (PS)
Polystyrol wird in Standard-Polystyrol und schlagfestes Polystyrol unterteilt. Standard-Polystyrol ist transparent und relativ spröde und wird häufig für Einweggeschirr, CD-Hüllen und Präsentationsständer verwendet. Schlagfestes Polystyrol wird aufgrund seiner höheren Festigkeit oft als Innenauskleidung von Kühlschränken und als Außenhülle von Spielzeug eingesetzt.
Bei der Extrusion von Polystyrol ist zu beachten, dass dessen Schmelzfestigkeit relativ gering ist und es sich daher nicht für die Herstellung dickwandiger oder komplexer Hohlprofile eignet.
Acrylnitril-Butadien-Styrol (ABS)
ABS-Kunststoff vereint Festigkeit, Zähigkeit und Oberflächenglanz und ist ein technischer Kunststoff. Er findet breite Anwendung in Automobilteilen wie Instrumententafeln, Gehäusen von Haushaltsgeräten und Legosteinen.
Beim Extrudieren von ABS müssen die Trocknungsbedingungen aufgrund seiner starken Hygroskopizität streng kontrolliert werden. Restfeuchtigkeit kann bei der Bearbeitung Blasen oder silbrige Streifen auf der Produktoberfläche verursachen und die Qualität des Endprodukts beeinträchtigen.
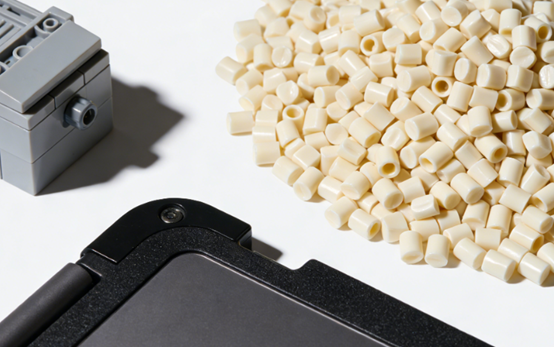
Thermoplastische Elastomere (TPE)
Thermoplastische Elastomere vereinen die Elastizität von Gummi mit der Verarbeitbarkeit von Kunststoff und lassen sich durch Extrusion ohne Vulkanisation formen. Sie werden häufig für Dichtungsbänder, Schläuche, Griffe und Sportgeräte verwendet.
Thermoplastische Elastomere reagieren empfindlich auf Temperaturänderungen während der Extrusion. Zu hohe Temperaturen können zu Materialermüdung führen, während zu niedrige Temperaturen die Fließfähigkeit beeinträchtigen können. Daher ist ein präzises Temperaturregelungssystem erforderlich, um die Produktleistung zu gewährleisten.
Was sind die Vorteile des Extrusionsformens?
High Efficiency
Extrusionsformen ermöglicht eine kontinuierliche Produktion von 24 Stunden ohne Unterbrechung. Der gesamte Prozess, von der Rohmaterialzufuhr bis zum Zuschnitt des Endprodukts, ist vollautomatisiert und zeichnet sich durch eine extrem hohe Produktionseffizienz aus. Es eignet sich besonders für die Herstellung von langen Profilen, Rohren, Platten usw. Im Gegensatz zum Spritzgießen sind keine wiederholten Öffnungs- und Schließzyklen der Form erforderlich. Daher ist der Ausstoß pro Zeiteinheit beim Extrusionsformen hoch, wodurch es sich ideal für die Produktion von standardisierten Großserienprodukten eignet.
Niedrige Produktionskosten
Extrusionsformen ist ein kontinuierliches Verfahren mit hoher Produktionsgeschwindigkeit, wodurch der Anlagen- und Energieaufwand pro Einheit reduziert wird. Die Werkzeugstruktur ist vergleichsweise einfach, und die Werkzeugkosten sind deutlich geringer als beim Spritzgießen und anderen Verfahren. Gleichzeitig ist die Rohstoffausnutzung hoch, und Abfallmaterialien können zerkleinert und direkt recycelt und wiederverwendet werden, was die Materialkosten weiter senkt.
Hohe Formflexibilität
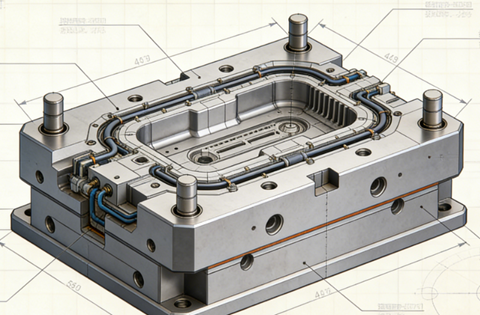
Durch Extrusionsformen lassen sich vielfältige, komplexe und kontinuierliche Profile mit konstantem Querschnitt herstellen, beispielsweise Hohlprofile, Mehrkavitätenprofile und Sonderprofile. Die Dicke, Breite und Form des Produkts können lediglich anhand der Form und nachfolgender Hilfsmaschinen angepasst werden, was eine hohe Flexibilität ermöglicht.
Breite Materialkompatibilität
Das Extrusionsverfahren eignet sich für die überwiegende Mehrheit der Thermoplaste und kann auch für einige Duroplaste, Gummi, Lebensmittelrohstoffe, Metalle usw. eingesetzt werden. Durch die Anpassung der Prozessparameter lassen sich Materialien mit unterschiedlichen rheologischen Eigenschaften verarbeiten.
Gleichbleibende Produktqualität
Durch Extrusionsformen lassen sich Produkte mit sehr gleichmäßigen Abmessungen und physikalischen Eigenschaften in Längsrichtung unter stabilen Prozessbedingungen herstellen. Während des Extrusionsprozesses wird die Schmelze gründlich vermischt, verdichtet und homogenisiert, was zu einer dichten inneren Struktur des Produkts, nahtlosen Ergebnissen und zuverlässiger Leistung führt.
Hohe Prozessintegration
Die Extrusionsformanlage ermöglicht die komfortable Integration mehrerer Folgeprozesse zu einer „Einlinien-Formgebung“. So können beispielsweise während der Extrusion Online-Druck, Prägung und Laminierung gleichzeitig erfolgen oder eine direkte Anbindung an nachgelagerte Form- und Schweißanlagen realisiert werden, wodurch der Bedarf an Zwischenschritten und Nachbearbeitung reduziert wird.
Einschränkungen und Herausforderungen der Extrusionsformen
Einschränkungen der Produktform
Extrusionsformen ermöglicht im Wesentlichen nur die Herstellung von Profilen mit konstantem Querschnitt. Produkte mit Querschnittsänderungen in Längsrichtung oder komplexen dreidimensionalen Strukturen lassen sich damit nicht fertigen. Für solche Produkte werden andere Verfahren wie beispielsweise das Spritzgießen eingesetzt.
Herausforderungen hinsichtlich der Maßgenauigkeit
Das Material dehnt sich beim Übergang vom geschmolzenen Zustand zur Abkühlung und Formgebung thermisch aus und zieht sich wieder zusammen. Dabei spielen verschiedene Faktoren wie die Gleichmäßigkeit der Abkühlung und die Zugfestigkeit eine Rolle. Es ist äußerst anspruchsvoll, die hohe Maßgenauigkeit und Formstabilität des Produkts über die gesamte Längenrichtung zu gewährleisten, und die Anforderungen an die Prozesssteuerung und die Werkzeugkonstruktion sind extrem hoch.
Hohe Materialanforderungen
Das Extrusionsverfahren stellt bestimmte Anforderungen an die thermische Stabilität, Schmelzfestigkeit und Fließfähigkeit der Werkstoffe. Beispielsweise können temperaturempfindliche Materialien im Extrusionszylinder zersetzt werden. Werkstoffe mit geringer Schmelzfestigkeit können nach dem Entformen ihre Form verlieren und neigen zum Durchhängen oder Brechen.
Erstinvestition
Obwohl die Kosten für einen einzelnen Formensatz beim Extrusionsformen relativ gering sind, ist die Gesamtinvestition für eine komplette Extrusionsproduktionslinie vergleichsweise hoch. Hinzu kommt, dass jeder Produkt- oder Formenwechsel zeitaufwändige Prozessparameteranpassungen und Materialverschwendung erfordert, wodurch die Kleinserienfertigung unwirtschaftlich wird.
Hohe Komplexität der Prozesssteuerung
Die Extrusion ist ein kontinuierlicher, dynamischer Gleichgewichtsprozess. Zahlreiche Parameter wie Temperatur, Druck und Schneckendrehzahl sind miteinander verknüpft und müssen präzise aufeinander abgestimmt werden. Selbst geringste Abweichungen in einem dieser Parameter können die Größe, das Aussehen oder die mechanischen Eigenschaften des Endprodukts beeinflussen, was hohe Anforderungen an die Erfahrung der Bediener und die Anforderungen an das automatische Steuerungssystem stellt.
Oberflächenqualität
Die Oberfläche extrudierter Produkte weist häufig Defekte wie Fließmarken, Wellenmuster und ungleichmäßigen Glanz auf. Diese Defekte hängen in der Regel mit der Gestaltung des Angusskanals, Schmelzbruch, ungleichmäßiger Abkühlung oder den Materialeigenschaften zusammen. Um hochwertige Oberflächen zu erzielen, sind eine äußerst präzise Werkzeugbearbeitung und Prozesskontrolle erforderlich.
Extrusionsformen vs. Spritzgießen
| Aspekt | Extrusionsformen | Spritzguss |
| Prozessprinzip | Das geschmolzene Material wird kontinuierlich durch eine Düse gedrückt, um ein gleichmäßiges Querschnittsprofil zu erzeugen. | Spritzt geschmolzenes Material in einen geschlossenen Formhohlraum ein und kühlt anschließend ab, um ein einzelnes Bauteil zu formen. |
| Werkzeugbau (Form/Matrize) | Relativ einfacher Würfel; geringere Kosten. | Komplexe, zweiteilige Form; höhere Kosten. |
| Produktionseffizienz | Hohe Leistungsfähigkeit für lange, gleichmäßige Produkte; kontinuierlicher Betrieb. | Hohe Leistung bei der Massenproduktion identischer Teile; zyklischer Betrieb. |
| Materialflexibilität | Geeignet für eine breite Palette von Thermoplasten und einige andere Materialien. | Sehr breites Sortiment an Thermoplasten, Duroplasten und Elastomeren. |
| Design-Flexibilität | Beschränkt auf konstante Querschnitte. | Hohe Leistungsfähigkeit; ermöglicht die Herstellung komplexer 3D-Formen, Hinterschneidungen und feiner Details. |
| Erstinvestition | Geringere Werkzeugkosten, aber die komplette Produktlinie kann beträchtlich sein. | Höhere Werkzeugkosten, aber die Kosten pro Teil sinken bei hohen Stückzahlen. |
| Typische Anwendungen | Rohre, Fensterprofile, Folien, Stangen, Platten. | Elektronikgehäuse, Autoteile, Spielzeug und Flaschenverschlüsse. |
Wartungstipps für Extrusionsmaschinen
Regelmäßige Reinigung
Nach jedem Maschinenstillstand oder Materialwechsel müssen Trichter, Schnecke und Zylinder gründlich gereinigt werden, um Materialrückstände und Verkohlung zu vermeiden. Insbesondere nach der Bearbeitung wärmeempfindlicher Materialien wie PVC ist eine sofortige Reinigung erforderlich. Der Angusskanal sollte mit einer speziellen Kupferbürste oder einem weichen Werkzeug gereinigt werden, um Kratzer zu vermeiden. Auch die Heizspirale und der Lüfter müssen regelmäßig von Staub befreit werden, um eine optimale Wärmeableitung zu gewährleisten.
Temperaturkontrolle
Kalibrieren Sie die Thermoelemente und Heizelemente in jeder Temperaturzone monatlich, um sicherzustellen, dass die tatsächliche Temperatur mit dem angezeigten Wert übereinstimmt. Prüfen Sie den festen Sitz der Heizspirale, um lokale Überhitzung durch mangelhaften Kontakt zu vermeiden. Der Kühlwasserkanal muss frei von Verstopfungen sein. Reinigen Sie den Filter regelmäßig, um Kalkablagerungen und damit verbundene Beeinträchtigungen der Kühlleistung zu verhindern.
Wartung des Schmiersystems
Wechseln Sie das Schmieröl des Getriebes rechtzeitig und prüfen Sie den Ölstand täglich. Tragen Sie das vorgeschriebene Fett in den vorgeschriebenen Intervallen auf bewegliche Teile wie Lager und Führungsschienen auf. Überprüfen Sie regelmäßig die Spannung und Ausrichtung des Riemens bzw. der Kupplung, um unnatürliche Vibrationen zu vermeiden.
Sicherheitsüberprüfungen
Prüfen Sie regelmäßig die Stabilität des Motorstroms, reinigen Sie den Schaltschrank von Staub und ziehen Sie die Klemmen fest. Testen Sie die Zuverlässigkeit und Wirksamkeit des Not-Aus-Schalters, des Sicherheitstürschalters, des Überlastschutzes und anderer Sicherheitseinrichtungen, um die Einhaltung der Anforderungen für einen sicheren Betrieb zu gewährleisten.
Formenlagerung
Nach dem Abschalten der Maschine und dem Entfernen der Form muss das restliche geschmolzene Material umgehend entfernt, eine Rostschutzbehandlung durchgeführt und die Maschine in einem trockenen und temperierten Lagerschrank aufbewahrt werden. Vor dem Wiedereinbau sind die Heizstäbe und die Oberfläche des Förderkanals auf Beschädigungen und Roststellen zu prüfen.
Anwendungsbereiche des Extrusionsformens
Bauwesen
Zahlreiche Kunststoffprofile für den Baubereich, wie Tür- und Fensterprofile sowie Zierleisten, werden im Extrusionsverfahren hergestellt. Durch gezielte Werkzeugkonstruktion lassen sich komplexe Querschnittsstrukturen realisieren, die den Anforderungen an Festigkeit, Wärmedämmung und Ästhetik gerecht werden. Das Extrusionsverfahren ermöglicht zudem die Herstellung von Mehrkammerstrukturen und die Co-Extrusion, wodurch der Materialverbrauch reduziert und die Gesamtleistung verbessert wird.
Drähte und Kabel
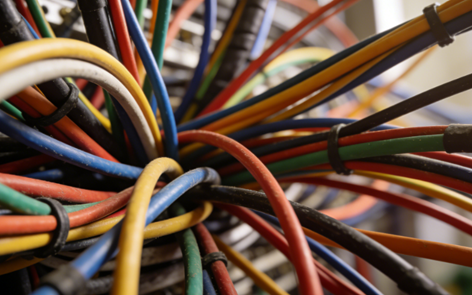
Bei der Herstellung von Drähten und Kabeln wird das Extrusionsverfahren eingesetzt, um Isolierschichten oder -mäntel um metallische Leiter zu bilden. Dabei kommen Materialien wie PVC, XLPE und TPU zum Einsatz. Dieses Verfahren ermöglicht eine kontinuierliche und gleichmäßige Beschichtung und gewährleistet so eine stabile elektrische Leistung. Es bietet zudem Verschleißfestigkeit, Flammschutz und Beständigkeit gegenüber Umwelteinflüssen und ist daher ein Schlüsselverfahren in den Bereichen Energie-, Kommunikations- und Automobilkabelbäume.
Medizintechnik
Medizinische Einweg- oder Langzeitverbrauchsmaterialien wie Infusions- und Beatmungsschläuche werden häufig im Extrusionsverfahren hergestellt. Dieses Verfahren gewährleistet eine hohe Konsistenz von Innendurchmesser und Wandstärke, erfüllt strenge Hygiene- und Biokompatibilitätsanforderungen und eignet sich für die kontinuierliche Produktion in Reinräumen.
Kunststoffrohr
Eine der typischsten Anwendungen des Extrusionsverfahrens ist die Herstellung verschiedener Kunststoffrohre, beispielsweise PVC- und PP-Rohre, die in der Wasserversorgung und -entsorgung, der Gasleitungstechnik, der landwirtschaftlichen Bewässerung sowie im Energie- und Kommunikationsschutz weit verbreitet sind. Mit diesem Verfahren lassen sich kontinuierlich lange Rohre mit gleichmäßiger Wandstärke, stabilen Abmessungen und hoher Produktionseffizienz herstellen. Durch Anpassung der Rezeptur können zudem unterschiedliche Anwendungsanforderungen wie Druckbeständigkeit, Korrosionsbeständigkeit und Alterungsbeständigkeit erfüllt werden.
NOBLE's Extrusionsformdienstleistungen
Willkommen bei NOBLE, Ihrem zuverlässigen Partner für präzise Extrusionsformlösungen. Wir sind spezialisiert auf die Verarbeitung von Kunststoffrohstoffen zu leistungsstarken, durchgehenden Profilen, die den hohen Anforderungen verschiedenster Branchen gerecht werden.
Wichtigste Fähigkeiten und Stärken:
- Breites Material-Know-how: Wir verarbeiten eine breite Palette von Thermoplasten, darunter PVC, PE, PP, ABS, PS, TPE und technische Kunststoffe.
- Kundenspezifisches Profildesign: Wir zeichnen uns durch die Herstellung komplexer, kundenspezifischer Profile aus, von einfachen Rohren und Stangen bis hin zu mehrkammerigen Hohlkonstruktionen.
- Produktion im großen Maßstab: Wir unterstützen Projekte vom Prototyping bis zur Kleinserienfertigung.
- Präzision und Konsistenz: Unser kontrollierter Prozess und unsere strengen Qualitätskontrollen gewährleisten, dass jeder Meter Ihres Profils präzisen Spezifikationen hinsichtlich Abmessungen, Festigkeit und Oberflächenbeschaffenheit entspricht.
- Mehrwertdienste: Wir bieten Nachbearbeitungsschritte wie Schneiden, Bohren, Stanzen, Bedrucken und Montage an, um fertige Bauteile zu liefern.
FAQ
Welche Haupttypen von Extrusionsdüsen gibt es?
Eine Rohrdüse formt Hohlrohre, wobei ein Dorn den Innendurchmesser vorgibt. Eine Flachblechdüse produziert breite, dünne Bleche mit einer breiten, schlitzartigen Öffnung. Eine Profildüse verfügt über eine komplexe Öffnung zur Herstellung von Sonderformen wie Fensterrahmen oder Terrassendielen. Eine Drahtbeschichtungsdüse trägt eine konzentrische Isolierschicht direkt auf einen sich bewegenden Drahtkern auf. Eine Blasfoliendüse ist ein aufrechter Zylinder mit einer kreisförmigen Öffnung zur Herstellung von Kunststofffolien.
Aus welchen Materialien werden Extrusionsdüsen typischerweise hergestellt?
Werkzeuge werden aus hochfesten, verschleißfesten Metallen gefertigt, um hohem Druck, hohen Temperaturen und abrasiven Kunststoffen standzuhalten. Gängige Werkstoffe sind Werkzeugstähle für allgemeine Anwendungen, Edelstahl für Korrosionsbeständigkeit bei bestimmten Materialien und gehärtete Legierungen. Kritische Oberflächen werden häufig verchromt oder nitriert, um die Härte zu erhöhen, die Reibung zu verringern und Materialanhaftungen zu verhindern. Dies gewährleistet eine glatte Produktoberfläche und eine längere Werkzeugstandzeit.
Welche Wartungspraktiken werden üblicherweise für Extrusionsdüsen angewendet?
Das Aufbringen von Korrosionsschutzbeschichtungen vor der Lagerung verhindert Rost. Regelmäßige Kontrollen kritischer Oberflächen auf Verschleiß, Kratzer oder Korrosion sind erforderlich. Werkzeuge sollten in einer trockenen, kontrollierten Umgebung gelagert werden. Sachgemäße Handhabung verhindert Kerben oder Dellen an den präzisen Werkzeugen.
Wie lange ist die typische Lebensdauer einer Extrusionsdüse?
Die Lebensdauer variiert stark in Abhängigkeit vom verarbeiteten Material, dem Produktionsvolumen, der Wartungsqualität und dem Werkzeugmaterial selbst. Ein gut gewartetes Werkzeug, das nicht abrasive Kunststoffe wie LDPE oder HDPE verarbeitet, kann viele Jahre, sogar Jahrzehnte, im Dauerbetrieb halten. Die Verarbeitung abrasiver Materialien wie Holz-Kunststoff-Verbundwerkstoffe (WPC) oder bestimmter PVC-Verbindungen kann diese Lebensdauer deutlich verkürzen und eine Überholung oder einen Austausch wesentlich früher erforderlich machen.
Was sind „Stanzlinien“ und wie lassen sie sich minimieren?
Matrizenlinien sind feine, durchgehende vertikale Linien oder Markierungen auf der Oberfläche des extrudierten Produkts, die in Maschinenrichtung verlaufen. Sie entstehen häufig durch kleine Kratzer, Unebenheiten oder Ablagerungen an der Matrizenlippe oder im Randbereich. Um sie zu minimieren, muss die Matrize sorgfältig gereinigt und poliert werden.







