
Einführung
Spritzgießen ist ein zentraler Bestandteil der modernen Fertigung. Es ermöglicht die Massenproduktion komplexer Kunststoffteile mit hoher Präzision. Die Werkzeugkonstruktion steht dabei im Mittelpunkt. Sie beeinflusst die Produktqualität, die Produktionsgeschwindigkeit und die Kosten. Eine korrekte Konstruktion von Anfang an ist daher unerlässlich. Selbst kleine Fehler können schwerwiegende Mängel, höhere Kosten und Produktionsverzögerungen verursachen.
gemeinsam Formendesign Probleme
1. Probleme mit Schrumpfung, Entlüftung und Auswurf
Schwindung: Schwindung tritt bereits bei der Werkzeugkonstruktion auf, wenn das Formteil abkühlt und sich verkleinert. Dies kann zu Maß- und Formfehlern führen. Besonders häufig tritt Schwindung bei thermoplastischen Werkstoffen auf, da verschiedene Bereiche unterschiedlich schnell abkühlen. Um die Schwindung bei der Werkzeugkonstruktion zu minimieren, sollten die Teile eine gleichmäßige Wandstärke aufweisen. Zudem ist es hilfreich, schwindungsarme Werkstoffe zu wählen.
Entlüftungsprobleme: Entlüftungsprobleme treten häufig bei der Werkzeugkonstruktion auf, wenn Luft im Werkzeug eingeschlossen wird. Dies kann zu Brandflecken oder unvollständig gefüllten Teilen führen. Eine gute Entlüftung im Werkzeugdesign ermöglicht das Entweichen von Luft und Gasen während des Spritzgießens. Um Entlüftungsprobleme zu vermeiden, platzieren Sie die Entlüftungsöffnungen an den richtigen Stellen und achten Sie darauf, dass sie ausreichend groß sind.
Auswurfprobleme: Auswurfprobleme können auch während der Werkzeugkonstruktion auftreten. Sie entstehen, wenn sich Teile nur schwer entnehmen lassen oder beschädigt werden. Im Werkzeugbau sind häufig falsche Entformungsschrägen oder unzureichende Auswurfsysteme die Ursache. Entformungsschrägen im Werkzeugbau erleichtern das Entformen, indem sie die Reibung verringern. Eine Entformungsschräge zwischen 1° und 2° ist in der Regel ausreichend, um die Entnahme zu vereinfachen und Beschädigungen im Werkzeugkonstruktionsprozess zu vermeiden.
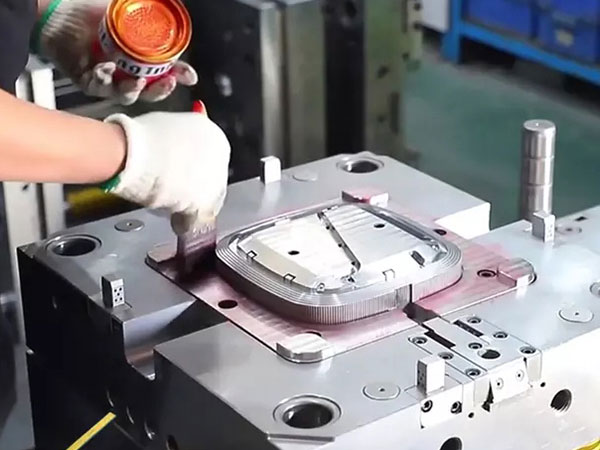
2. Fehlerbehebung bei Fließmarken und Schweißnähten
Fließmarken : Fließmarken sind Linien oder Muster auf der Oberfläche des Bauteils. Sie entstehen, wenn das Material während der Werkzeugkonstruktion ungleichmäßig fließt. Ursachen hierfür sind in der Regel ungleichmäßige Abkühlung oder Änderungen der Materialstärke oder Viskosität. Um Fließmarken bei der Werkzeugkonstruktion zu reduzieren, sollte eine gleichmäßige Wandstärke verwendet und die Angussplatzierung so angepasst werden, dass ein gleichmäßiger Materialfluss gewährleistet ist.
Schweißnähte : Schweißnähte entstehen im Werkzeugbau, wenn zwei Fließfronten aufeinandertreffen, aber nicht vollständig verschmelzen. Diese Nähte erzeugen Schwachstellen und können die Festigkeit des Bauteils beeinträchtigen. Häufige Ursachen sind ein zu niedriger Einspritzdruck oder eine fehlerhafte Angussplatzierung. Um Schweißnähte im Werkzeugbau zu vermeiden, sollte der Einspritzdruck erhöht und die Angüsse korrekt platziert werden.
3. Verzerrungen und Dimensionsungenauigkeiten
Verzug : Verzug im Werkzeugbau bezeichnet das Verbiegen oder Verdrehen eines Bauteils durch ungleichmäßige Abkühlung oder Spannungsaufbau. Er tritt auf, wenn verschiedene Bereiche des Bauteils unterschiedlich schnell abkühlen. Dies kann zu Maß- oder Formfehlern führen. Um Verzug im Werkzeugbau zu vermeiden, verwenden Sie eine gleichmäßige Wandstärke und sorgen Sie für eine gleichmäßige Kühlung im gesamten Werkzeug.
Maßabweichungen : Maßabweichungen im Werkzeugbau bezeichnen Abweichungen zwischen dem tatsächlichen Bauteil und seiner Sollgröße. Diese Fehler können die Passgenauigkeit und Funktion des Bauteils beeinträchtigen. Sie entstehen häufig durch ungleichmäßige Abkühlung, Schrumpfung oder Verschleiß des Werkzeugs im Laufe der Zeit.
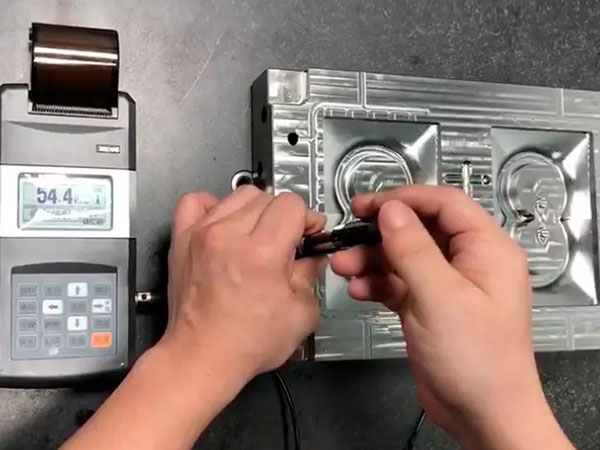
4. Blitzlicht, kurze Aufnahmen und Leere
Hinweis : Maßabweichungen in der Werkzeugkonstruktion bezeichnen Unterschiede zwischen dem tatsächlichen Bauteil und seiner Sollgröße. Diese Fehler können die Passgenauigkeit oder Funktion des Bauteils beeinträchtigen. Sie entstehen häufig durch ungleichmäßige Abkühlung, Schrumpfung oder Verschleiß des Werkzeugs im Laufe der Zeit.
Fehlfüllungen : Fehlfüllungen im Werkzeugbau entstehen, wenn der Werkzeughohlraum nicht vollständig gefüllt wird und Lücken oder fehlende Bereiche zurückbleiben. Ursachen hierfür können zu niedriger Einspritzdruck, eine ungeeignete Angussgestaltung oder Materialdickenprobleme sein. Um Fehlfüllungen im Werkzeugbau zu vermeiden, sollten der Einspritzdruck erhöht und die Angussgestaltung optimiert werden.
Lunker : Lunker im Werkzeugbau sind Hohlräume im Bauteil, die durch eingeschlossene Luft oder Fremdkörper entstehen. Sie können das Bauteil schwächen und sein Aussehen beeinträchtigen. Durch geeignete Entlüftung und vollständige Werkzeugfüllung lassen sich Lunker im Werkzeugbau reduzieren.
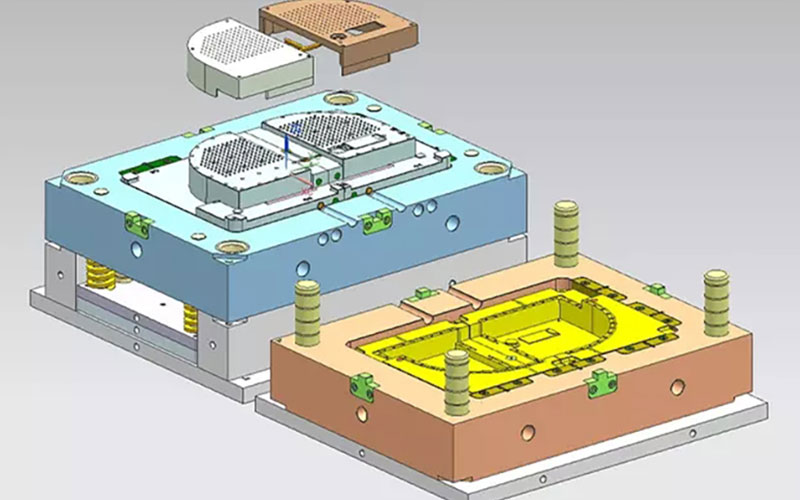
5. Auswurfprobleme: Konstruktion und Toleranz
Auswurfmarken : Auswurfmarken im Werkzeugbau sind sichtbare Spuren auf der Teileoberfläche, die durch unsachgemäßes Auswerfen entstehen. Sie können auftreten, wenn Auswerferstifte falsch ausgerichtet sind oder die Entformungsschrägen unzureichend sind. Um Auswurfmarken im Werkzeugbau zu reduzieren, müssen die Auswerferstifte korrekt ausgerichtet und ausreichende Entformungsschrägen verwendet werden.
Toleranzprobleme : Toleranzprobleme im Werkzeugbau treten auf, wenn Bauteile die geforderten Toleranzen nicht einhalten. Dies beeinträchtigt Montage und Funktion. Toleranzüberschneidungen entstehen, wenn sich kleine Maßabweichungen über verschiedene Merkmale hinweg summieren. Die Durchführung einer Toleranzanalyse während der Werkzeugkonstruktionsphase trägt dazu bei, dass die Bauteile den Spezifikationen entsprechen.
6. Wann neu gestalten vs. wann überarbeiten?
Neugestaltung : Eine Neugestaltung des Werkzeugdesigns kann erforderlich sein, wenn wiederkehrende Fehler nicht durch einfache Anpassungen behoben werden können. Diese Neugestaltung kann die Änderung der Teilegeometrie, die Anpassung der Angussstellen oder die Modifizierung des Kühlsystems zur Behebung der bestehenden Probleme umfassen.
Nachbearbeitung : Eine Nachbearbeitung im Werkzeugbau ist sinnvoll bei kleineren Problemen, die keine vollständige Neukonstruktion erfordern. Dazu gehören beispielsweise die Anpassung von Verarbeitungseinstellungen, die Änderung der Entlüftung oder der Austausch verschlissener Werkzeugkomponenten.
Wichtige Überlegungen für Ingenieure zur Formenkonstruktion
1. Materialeigenschaften und ihr Einfluss auf die Werkzeugkonstruktion
Die Materialwahl hat einen erheblichen Einfluss auf die Werkzeugkonstruktion. Bei Materialien mit hoher Schwindung, wie beispielsweise bestimmten Thermoplasten, müssen Wandstärke und Abkühlgeschwindigkeit sorgfältig berücksichtigt werden, um Fehler wie Einfallstellen und Verzug zu vermeiden. Darüber hinaus erfordern Materialien mit unterschiedlichen Fließeigenschaften Anpassungen der Angussplatzierung und der Kanalgestaltung, um eine gleichmäßige Füllung zu gewährleisten und Fließmarken zu minimieren. Das Verständnis der spezifischen Eigenschaften des gewählten Materials ermöglicht es den Ingenieuren, die Werkzeugkonstruktion optimal auf die Teilequalität und -leistung abzustimmen.
2. Wandstärke und Rippendesign
Bei der Werkzeugkonstruktion ist eine gleichmäßige Wandstärke unerlässlich, um Probleme wie ungleichmäßige Kühlung, Einfallstellen und Verzug zu vermeiden. Werden Rippen zur Verstärkung eingesetzt, ist es wichtig, deren Dicke zwischen 40 % und 60 % der Hauptwandstärke zu wählen, um Einfallstellen zu verhindern. Die Rippenhöhe sollte maximal das Dreifache der Wandstärke betragen, und der Abstand zwischen den Rippen sollte mindestens dem Doppelten der Wandstärke entsprechen, um eine optimale Kühlung und die strukturelle Integrität zu gewährleisten.
3. Torposition und Läuferdesign
Bei der Werkzeugkonstruktion ist die strategische Platzierung von Anschnitten und Verteilerkanälen entscheidend für einen gleichmäßigen Materialfluss und die Minimierung von Fehlern. Die Anschnittposition beeinflusst das Füllmuster und kann die Entstehung von Bindenähten und Fließmarken beeinflussen. Durch die Auslegung von Verteilerkanälen mit geeigneten Abmessungen und minimaler Länge lassen sich Materialverschwendung und Zykluszeiten reduzieren. Darüber hinaus trägt die Optimierung der Verteilerkanalkonstruktion zu einer gleichbleibenden Teilequalität und effizienten Produktionsprozessen bei.
4. Formschrägen und Teileauswurf beim Werkzeugdesign
Durch die Berücksichtigung von Entformungsschrägen im Werkzeugdesign lassen sich die Teile leichter aus der Form entnehmen, wodurch das Beschädigungsrisiko beim Auswerfen verringert wird. Als Faustregel gilt ein Entformungsschrägenwinkel von mindestens 1 Grad pro Zoll Kavitätstiefe, mit einem Mindestwinkel von 0.5 Grad an allen vertikalen Flächen. Korrekte Entformungsschrägen verhindern nicht nur Teilebeschädigungen, sondern verlängern durch geringeren Verschleiß auch die Lebensdauer des Werkzeugs.
5. Toleranzkette und Maßgenauigkeit Bei der Formenkonstruktion
Die Gewährleistung von Maßgenauigkeit ist entscheidend für Bauteile, die präzise Passform und Funktion erfordern. Die Toleranzkettenanalyse hilft, potenzielle Probleme zu identifizieren, die durch die Anhäufung von Maßabweichungen über mehrere Merkmale hinweg entstehen. Durch die sorgfältige Berücksichtigung von Toleranzen in der Werkzeugkonstruktionsphase können Ingenieure das Risiko von Montageproblemen minimieren und sicherstellen, dass die Bauteile die funktionalen Anforderungen erfüllen.
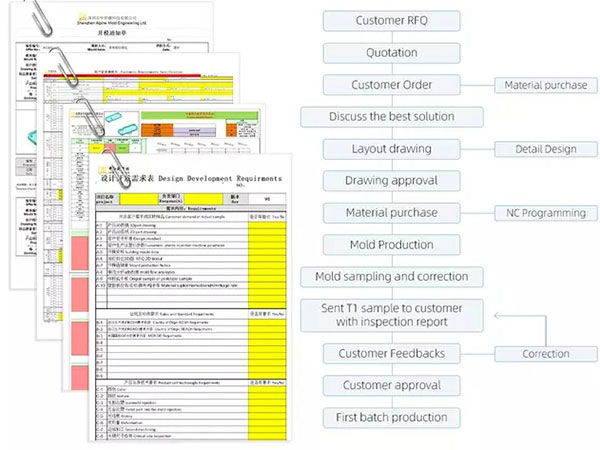
6. Design für Herstellbarkeit (DFM)
Die frühzeitige Anwendung der Prinzipien der fertigungsgerechten Konstruktion (Design for Manufacturability, DFM) im Werkzeugkonstruktionsprozess kann zu Kosteneinsparungen und verbesserter Teilequalität führen. DFM beinhaltet die Entwicklung von Teilen, die sich leicht herstellen, montieren und testen lassen, wodurch Produktionskosten und Markteinführungszeit reduziert werden. Der Einsatz von DFM-Checklisten stellt sicher, dass häufige Herausforderungen in der Fertigung proaktiv angegangen werden, was zu effizienteren und zuverlässigeren Produktionsprozessen führt.
7. Konstruktionswerkzeuge und Normen für die Formenkonstruktion
Die Einhaltung etablierter Konstruktionsstandards wie ISO- und ASME-Richtlinien bildet die Grundlage für die Entwicklung von Formen, die den Best Practices der Branche entsprechen. Diese Standards decken verschiedene Aspekte der Formenkonstruktion ab, darunter Materialauswahl, Maßtoleranzen und Sicherheitsaspekte, und gewährleisten so Konsistenz und Qualität über verschiedene Projekte hinweg. Der Einsatz fortschrittlicher Konstruktionswerkzeuge wie CAD-Software und Simulationsprogramme ermöglicht es Ingenieuren, Formenkonstruktionen vor der eigentlichen Produktion zu visualisieren und zu testen. Dadurch wird die Fehlerwahrscheinlichkeit reduziert und die Konstruktionseffizienz optimiert.
Warum NOBLE wählen? Spritzgussform Technologie
Bei der Auswahl eines Partners für die Konstruktion von Spritzgussformen zeichnet sich NOBLE durch seine umfassenden Kompetenzen, sein Qualitätsbewusstsein und seine kundenorientierte Herangehensweise als erstklassige Wahl aus.
1. Umfassende Dienstleistungen von Prototyping zur Produktion
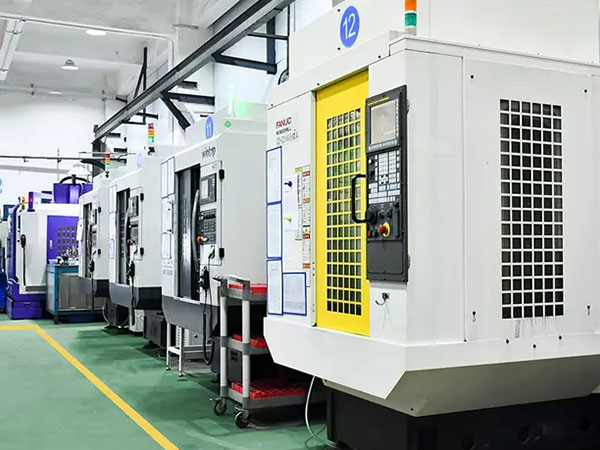
NOBLE bietet Komplettlösungen von der schnellen Prototypenerstellung über die Werkzeugkonstruktion bis hin zur Serienproduktion. Dank fortschrittlicher Prototyping-Werkzeuge sind kurze Bearbeitungszeiten möglich, sodass Kunden Funktionstests durchführen und das Marktinteresse prüfen können, bevor sie in die Serienproduktion gehen. Dieser Ansatz minimiert Projektrisiken und stellt sicher, dass die Designs optimal auf die Fertigung abgestimmt sind.
2. Fachkompetenz in der Materialauswahl und Werkzeugkonstruktion
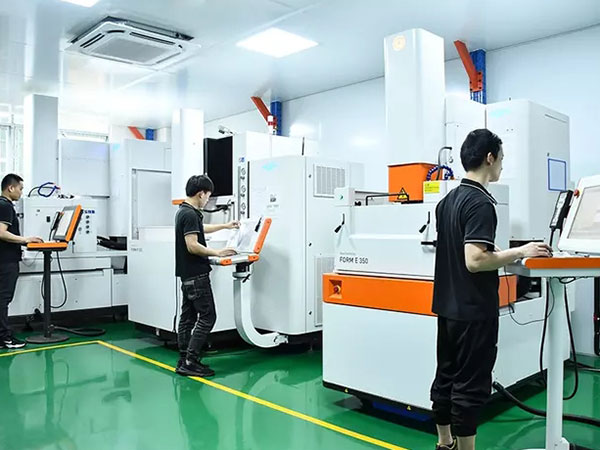
Mit über zehn Jahren Erfahrung verfügen die Ingenieure von NOBLE über fundierte Kenntnisse verschiedener Werkstoffe und ihrer Eigenschaften. Dank dieser Expertise können sie sachkundige Empfehlungen zur Werkstoffauswahl geben und sicherstellen, dass die gewählten Werkstoffe den funktionalen Anforderungen des Bauteils und den Fertigungsbeschränkungen entsprechen. Darüber hinaus nutzt das Konstruktionsteam von NOBLE fortschrittliche CAD-Werkzeuge, um präzise Werkzeugkonstruktionen zu erstellen, die die Bauteilqualität verbessern und die Produktionskosten senken.
3. Verpflichtung zu Qualität und Präzision
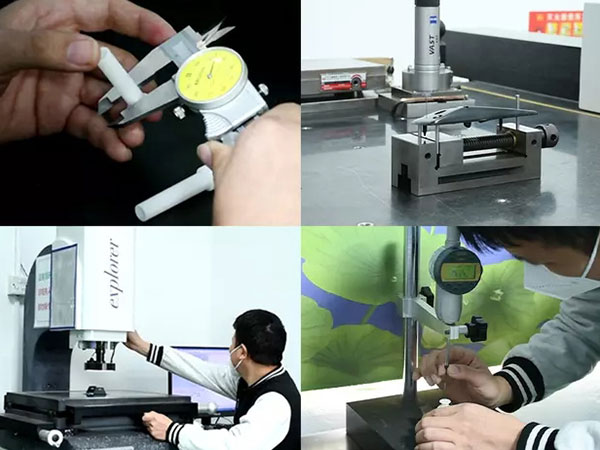
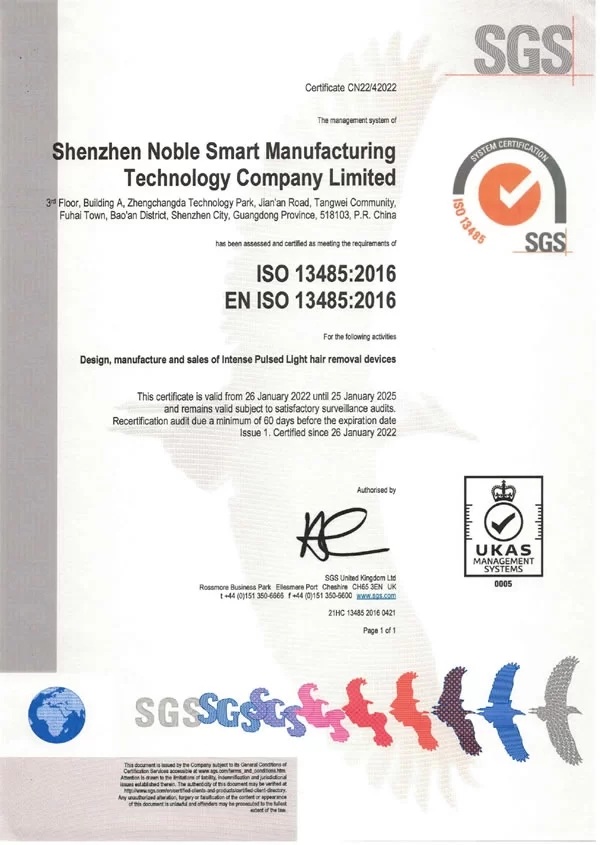
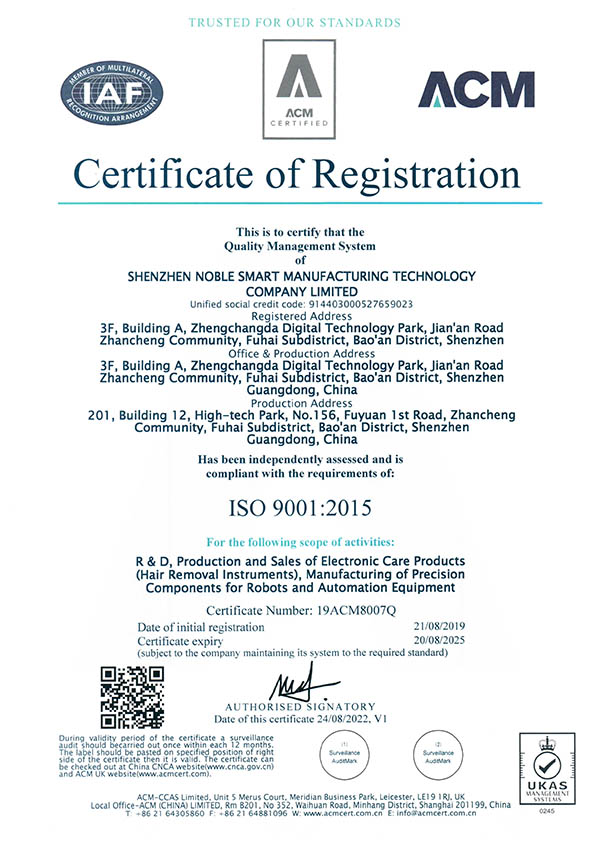
NOBLE betreibt nach ISO 9001 und ISO 13485 zertifizierte Produktionsstätten und hält sich im gesamten Fertigungsprozess an strenge Qualitätsstandards. Das Qualitätsversprechen zeigt sich in den prozessbegleitenden Prüfungen und Maßkontrollen, die sicherstellen, dass jedes Formteil die vorgegebenen Toleranzen und Funktionsanforderungen erfüllt. Dieses Streben nach Präzision führt zu gleichbleibend hochwertigen Teilen, die die Kundenerwartungen erfüllen oder übertreffen.
4. Flexible Fertigungskapazitäten
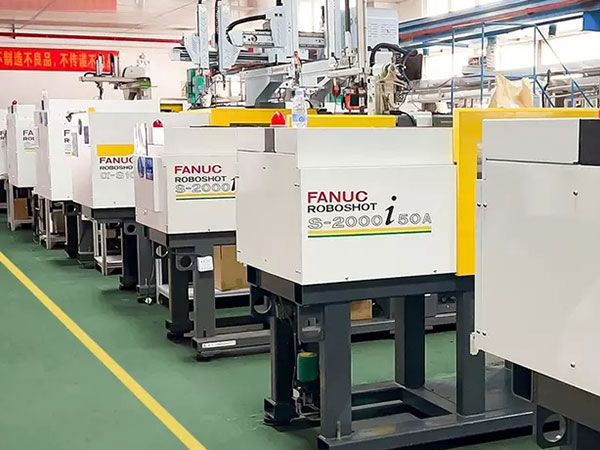
NOBLE versteht die vielfältigen Bedürfnisse seiner Kunden und bietet daher flexible Fertigungsoptionen an, darunter Einzel-, Mehrfach- und Familienformen. Das Unternehmen fertigt Teile unterschiedlicher Größen und Komplexitäten und kann sowohl Klein- als auch Großserien realisieren. Dank dieser Vielseitigkeit erfüllt NOBLE die spezifischen Anforderungen verschiedenster Branchen und Anwendungen.
5. Kundenzentrierter Ansatz
NOBLE legt großen Wert auf Kundenzufriedenheit und bietet personalisierte Dienstleistungen, die auf die individuellen Anforderungen jedes Projekts zugeschnitten sind. Das Team gewährleistet transparente Kommunikation, zeitnahe Updates und partnerschaftliche Unterstützung während des gesamten Design- und Fertigungsprozesses. Durch die enge Zusammenarbeit mit seinen Kunden stellt NOBLE sicher, dass jedes Projekt effizient und erfolgreich abgewickelt wird.
Fazit
Die Wahl des richtigen Partners für die Konstruktion von Spritzgussformen ist entscheidend für den Erfolg jedes Fertigungsprojekts. Die umfassenden Dienstleistungen von NOBLE, die Expertise in der Materialauswahl und Formenkonstruktion, das Engagement für Qualität und Präzision, die flexiblen Fertigungsmöglichkeiten und die kundenorientierte Vorgehensweise machen NOBLE zur idealen Wahl für Unternehmen, die zuverlässige und effiziente Spritzgusslösungen suchen. Mit NOBLE stellen Unternehmen sicher, dass ihre Produkte nach höchsten Standards entwickelt und gefertigt werden und sowohl funktionale als auch ästhetische Anforderungen erfüllen.







