
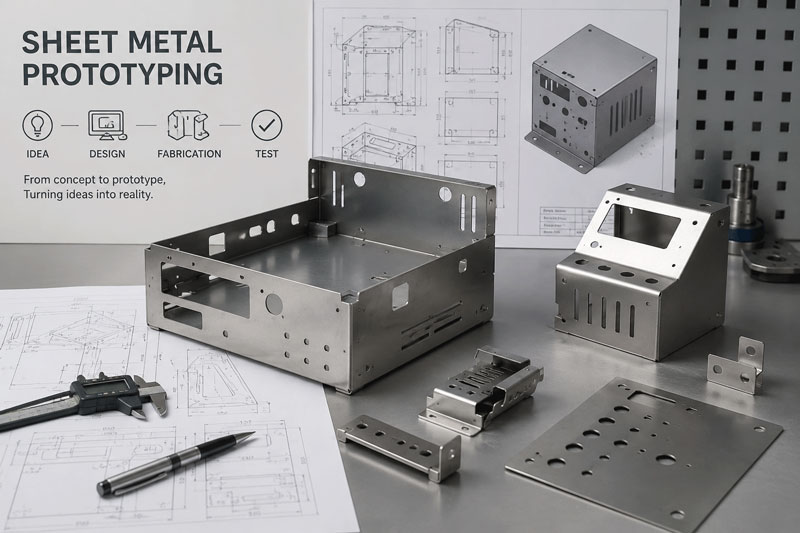
引言:通往硬體創新的門戶
想像一下,你第一次將突破性的產品概念握在手中——感受它的重量,測試它的內部機制,向投資者展示,或將其置於真實環境中進行測試。這種將數位設計轉化為實體現實的變革性時刻,得益於鈑金原型製作。在當今快節奏的硬體開發環境中,快速且準確地製作功能原型不僅是一項優勢,更是生存和成功的必要條件。
鈑金原型製作是連接概念設計和大量生產的關鍵橋樑,它使各行各業的創新者——從航空航太新創公司到醫療器材開發商——能夠在投入昂貴的生產模具之前驗證、改進和完善他們的設計。這本全面的指南探討了鈑金原型製作的各個方面,為您提供成功完成產品開發這一關鍵階段所需的知識。
第一章:了解鈑金原型製作
什麼是鈑金原型製作?
鈑金原型製造是指專門用於小批量生產功能齊全、尺寸精確的鈑金零件和組件,以進行設計驗證、測試和市場評估的製程。與依賴專用模具和大規模優化的批量生產方法不同,原型製造優先考慮小批量生產的速度、靈活性和精度。
原型製作的核心特徵:
- 低音量聚焦通常為 1 至 100 件
- 快速週轉以天或週為單位,而不是以月為單位。
- 設計靈活性易於適應設計變更
- 經濟高效的工具:極少或無需硬模投資
- 高精準度:滿足驗證目的的嚴格公差
原型製作在產品開發中的關鍵作用
透過物理驗證降低風險
研究表明,經過功能原型驗證的產品在生產過程中出現的設計相關問題減少了 67%,市場接受度提高了 82%。原型製作能夠:
- 在投入模具之前識別並解決設計缺陷
- 製造可行性及組裝製程驗證
- 材料選擇和性能特徵的驗證
- 向利害關係人和投資者展示產品功能
節約成本勢在必行
雖然原型製作需要一定的投資,但與以下潛在成本相比,這筆投資就顯得微不足道了:
- 生產工具修改(通常比原型修改貴 5-15 倍)
- 生產延誤和錯過市場窗口
- 因未發現的設計缺陷而導致的產品召回
- 因市場進入延遲而喪失競爭優勢
第二章:原型製造方法與技術
雷射切割製作原型
技術概述:
雷射切割利用聚焦雷射光束以極高的精度熔化、燃燒或汽化材料。現代光纖雷射系統為原型製作應用提供了卓越的速度和品質。
原型特有的優勢:
- 零模具成本無需任何實體工具
- 極致的靈活性無需修改工具即可快速更改設計
- 卓越的精度公差可小至±0.004″(0.1mm)
- 複雜的幾何形狀:可以輕鬆實現複雜的形狀和精細的細節。
- 材料的多功能性可切割多種金屬,包括不銹鋼、鋁和銅
典型應用:
- 複雜的平面圖案和輪廓
- 通風格柵和裝飾元素
- 帶有複雜切口的結構部件
- 支架和安裝板
- 外殼面板和蓋板
技術參數:
- 最大厚度某些材料最大可達 1 英吋(25 毫米)
- 定位精度:±0.001″(0.025毫米)
- 最小特徵尺寸:0.004吋(0.1毫米)切縫寬度
- 邊緣質量:性能優異,熱影響區極小
用於原型生產的數控沖壓
技術概述:
CNC沖壓利用可程式轉塔壓力機,透過機械力在金屬薄板上沖壓出孔洞、形狀和形式。
何時選擇沖壓工藝製作原型:
- 標準功能:當零件包含常見的孔尺寸和形狀時
- 成型工序適用於百葉窗、沉頭孔和壓花特徵
- 中等用量需求:10-50 件,此時雷射設定時間效率低。
- 成本效益當標準工具能夠有效利用時
原型製作的優勢:
- 整合成型在同一操作中創建成型特徵
- 工具庫訪問:提供豐富的標準工具
- 良好的邊緣質量邊緣乾淨,毛邊極少
- 合理速度對於某些圖案,速度比雷射更快
限制:
- 工具限制受限於可用工具的尺寸和形狀
- 設置要求:每項作業所需的工具設定
- 幾何約束對於複雜輪廓,其靈活性不如雷射。
CNC折彎成型
技術概述:
現代數控折彎機採用電腦控制的後擋料和滑塊定位,以實現鈑金零件的精確彎曲。
原型機特有的功能:
- 快速設置:數位化工具設定和程式載入
- 高精度角度公差可達±0.5°
- 靈活的工具可調節,適用於各種材質和厚度
- 複雜彎曲單次設定中的多次彎曲
原型彎曲的關鍵考慮因素:
- 材料回彈不同材料的補償計算
- 折彎序列優化規劃可近性和準確性
- 工具選擇:根據材料和半徑要求匹配工具
- 原型特有的挑戰小批量生產需要特別注意一致性。
原型進階功能:
- 3D 打彎:複雜的多平面彎曲
- 自動換刀針對各種原型需求
- 雷射角度測量即時角度驗證
- 避免碰撞複雜部件的軟體保護
水射流切割 用於專用原型
技術概述:
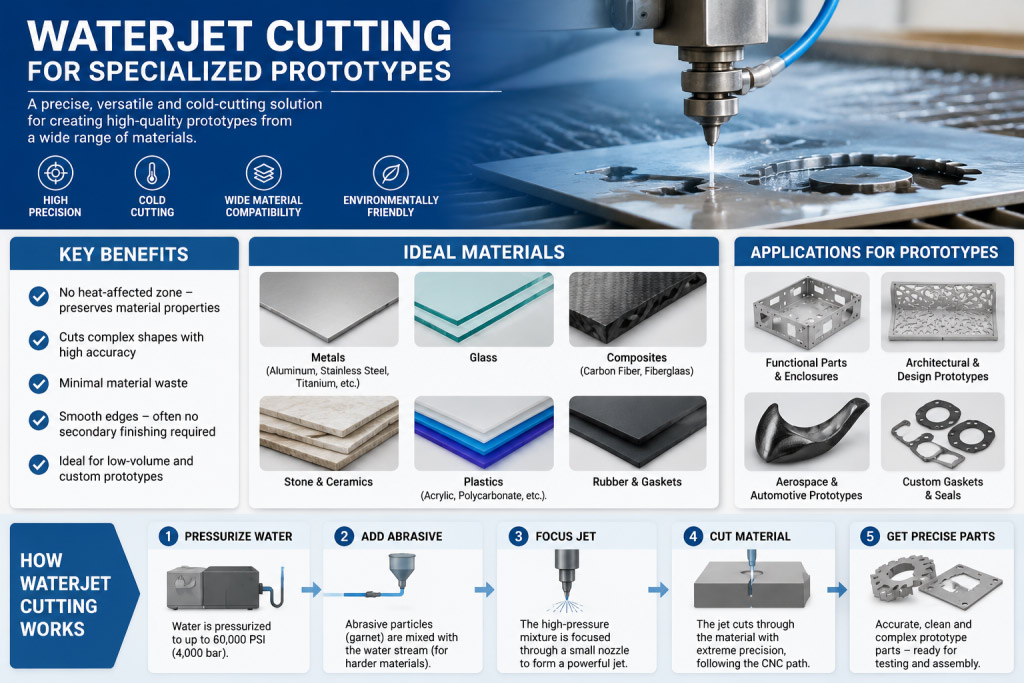
水刀切割利用高壓水與磨料顆粒混合,無需加熱即可切割材料。
原型應用:
- 熱敏材料:必須避免熱變形的地方
- 厚材料最大厚度可達 6 英吋(150 毫米)。
- 複合材料混合材料切割
- 精密部件:當夾緊力是需要考慮的問題時
優點:
- 無熱影響區對某些材料和應用至關重要
- 材料的多功能性可切割金屬、複合材料、玻璃和石材
- 環境效益無毒煙霧或熱變形
- 精確能力:能夠滿足大多數原型需求,精度良好
增材製造集成
混合方法:
越來越多的鈑金原型製作流程開始採用 3D 列印技術,用於:
- 複雜支架及安裝件:在不適宜使用金屬薄板的情況下
- 裝配工裝夾具:用於原型組裝的客製化工具
- 非結構性零件裝飾性或低應力元素
- 快速迭代無需金屬加工即可快速更改設計
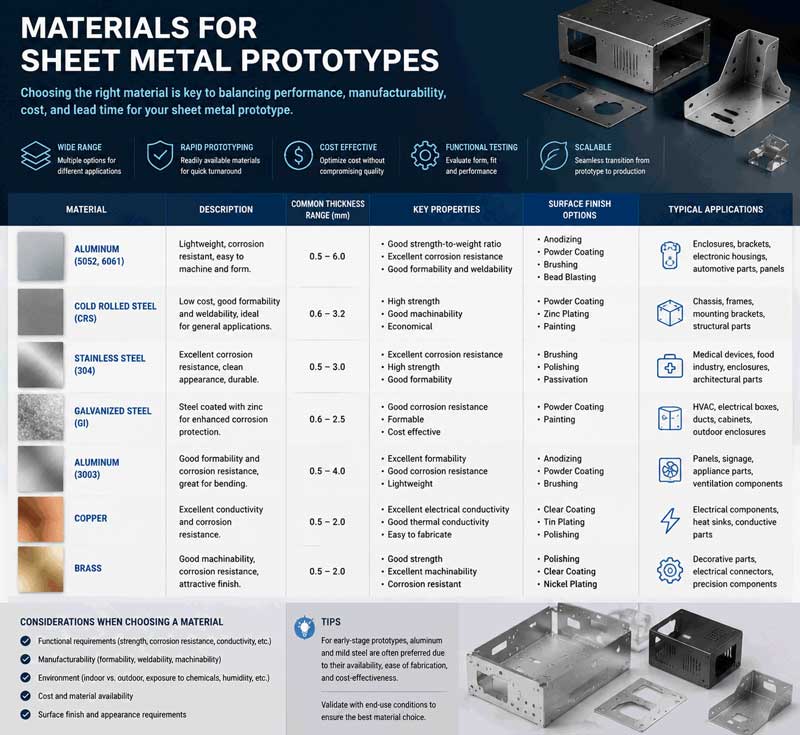
第三章:鈑金原型材料
常用材料
鋁合金:
- 5052-H32優異的耐腐蝕性和良好的成形性
- 6061-T6強度重量比高,加工性能好
- 3003成形性好,焊接性佳
- 原型設計注意事項切削力較低,比鋼材更容易成型
不鏽鋼:
- 304最常見,具有良好的耐腐蝕性和成形性
- 316優異的耐腐蝕性,適用於海洋和化學環境
- 430磁性良好、成形性佳、成本低
- 17-4PH沉澱硬化,熱處理後強度高
冷軋鋼:
- 1018用途廣泛,焊接性和加工性良好
- CRS 等級提供多種硬度和表面處理。
- 原型優勢成本低、易於取得、易於操作
銅和黃銅:
- 銅C110優異的導電性和導熱性
- 黃銅260耐腐蝕性好,外觀美觀
- 特殊應用電氣元件、裝飾元件、熱交換器
特種材料:
- 彈簧鋼:用於夾子和保留功能
- 預電鍍材料鍍鋅、鍍鋅退火選項
- 高強度合金適用於高要求應用
- 稀有合金:鈦合金、因科鎳合金,用於特殊原型
原型材料選擇指南
績效導向選擇:
- 強度要求需要屈服強度和抗拉強度。
- 耐腐蝕性能環境暴露因素
- 重量限制密度和強度重量比
- 熱性能:電導率和膨脹係數
製造注意事項:
- 成型性最小彎曲半徑和伸長特性
- 可焊性與計劃的連接方式的兼容性
- 表面處理外觀和後製要求
- 庫存情況交貨週期和最小訂購量
成本優化策略:
- 標準儀表:使用現成的厚度
- 普通合金盡可能避免使用特殊材料
- 尺寸最佳化透過嵌套減少廢料
- 替代材料考慮具有相似特性的替代品
第四章:原型製作的設計考量
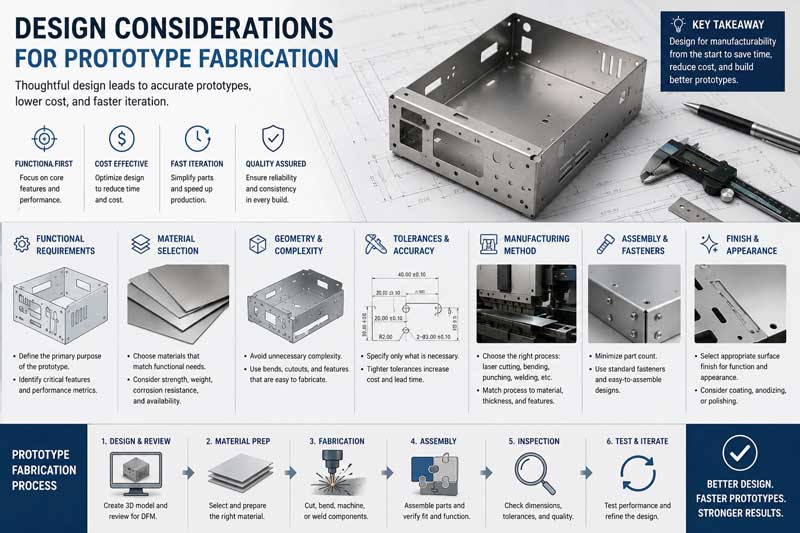
可製造性設計(DFM)原則
DFM關鍵準則:
- 標準化特徵
- 使用常用的孔徑和彎曲半徑
- 盡可能標準化材料厚度
- 根據現有工具和能力進行設計
2.優化原型製作流程
- 針對預期快速變化的雷射切割設計
- 考慮在中等批量生產中採用標準功能沖壓工藝
- 規劃折彎機的操作規程和順序
- 降低複雜性
- 減少獨特部件的數量
- 簡化組裝要求
- 標準化緊固件和五金件
關鍵設計元素:
彎曲設計考慮因素
- 最小彎曲半徑通常情況下,鋼材厚度為1倍,鋁材厚度為1.5倍。
- 彎曲救濟適當的減壓切口可防止撕裂
- 法蘭長度最小尺寸為材料厚度的 4 倍加上彎曲半徑
- 紋理方向各向異性材料的考慮
孔洞和切口設計
- 最小孔徑直徑等於材料厚度(實際最小值 0.040 英吋)
- 邊距:孔到邊緣的最小距離為材料厚度的 2 倍
- 槽尺寸寬度等於材料厚度
- 嵌套效率:設計以實現最佳材料利用率
成型特徵設計
- 百葉窗和肋骨:合適的工裝間隙
- 沉孔和壓花標準尺寸和深度
- 下擺和接縫設計適當的津貼和許可
- 介紹儘早考慮可製造性。
公差和規格指南
標準原型公差:
- 線性尺寸大多數功能的精度為±0.010″(0.25mm)。
- 孔位精準度:±0.005″ (0.13mm),適用於精密應用
- 彎曲角度標準彎頭的誤差範圍為±1°
- 平坦度:每英吋 0.010 英吋(每 25 毫米 0.25 毫米)
關鍵特性規格:
- 表面光潔度要求:請註明是否關鍵
- 毛邊控制方向和最大允許毛刺
- 邊緣條件去毛邊要求和方法
- 化妝品表面需要特殊處理的區域
第五章:原型製作過程
逐步工作流程
第一階段:設計評審與準備
- 初步設計評估
- CAD模型和圖面審核
- DFM分析與建議
- 材料選擇指導
- 製程選擇優化
2.技術文檔
- 製作加工圖
- 製造說明的製定
- 品質要求文件
- 特殊工藝規範
第三階段:程式設計與設定
- CAD/CAM編程
- 嵌套優化以提高材料效率
- 刀具路徑生成和優化
- 機器碼產生與驗證
- 仿真和碰撞檢查
- 機器設置
- 材料選擇和準備
- 工具安裝和校準
- 程式載入和驗證
- 第一篇文章的設定程序
第三階段:製造操作
- 切割操作
- 雷射切割或沖壓執行
- 切割過程中的品質驗證
- 物料搬運與管理
- 廢料控制與管理
2. 成型工序
- 折彎機設定和編程
- 彎曲序列執行
- 過程檢驗與調整
- 二次成型工序
第四階段:二次作業
- 去毛邊和邊緣處理
- 手動或自動去毛刺
- 邊緣破碎和平滑
- 表面處理
- 品質驗證
2.連接與組裝
- 焊接準備和執行
- 緊固件安裝
- 必要時進行黏合
- 子裝配體創建
3.表面處理
- 清潔和準備
- 油漆或粉末塗層
- 電鍍或陽極處理
- 特殊塗層和處理
第五階段:品質保證和交付
- 檢查和測試
- 尺寸驗證
- 功能測試
- 材質認證
- 文件完成
- 包裝和運輸
- 保護性包裝設計
- 文件包含
- 出貨準備
- 追蹤和交付協調
第六章:原型製作的品質控制
檢查方法
首件檢驗 (FAI)
- 完整尺寸驗證所有特徵均已測量並記錄
- 材料驗證材料規格確認
- 流程驗證:製造過程驗證
- 文档:綜合檢查報告
過程品質控制
- 設定驗證確認機器設定
- 過程監控即時品質參數追蹤
- 樣品檢驗生產過程中的定期零件檢驗
- 統計過程控制對於較大批量的原型製作
最終檢驗規程
- 視力檢查表面品質和外觀評價
- 功能測試組裝和運行驗證
- 文件審查:完整記錄核實
- 客戶批准樣品審核和批准流程
測量設備與技術
標準測量工具:
- 卡尺和千分尺:對於線性尺寸
- 高度計:用於垂直測量
- 表面板:為了平坦性和平行性
- 量塊和銷釘:用於孔驗證
先進測量系統:
- 三坐標測量機 (CMM)對於複雜幾何形狀
- 光學比較器:用於個人資料驗證
- 激光掃描儀對於自由曲面
- 便攜式坐標測量機適用於大型或形狀不規則的零件
專用原型測量:
- 3D掃描用於逆向工程和驗證
- 數位量角器:用於角度測量
- 表面粗糙度測試儀:完成驗證
- 硬度測試儀:用於材料屬性驗證
第 7 章:跨產業應用
航空航天與國防
原型要求:
- 極高的精度嚴格的公差和嚴苛的標準
- 材料專業知識特種合金和複合材料
- 文档:完全可追溯性和認證
- 測試XXXXXXX嚴格的性能驗證
典型應用:
- 結構支架和底座
- 航空電子設備機櫃及機架
- 隔熱罩和熱管理組件
- 測試夾具和地面支援設備
醫療器械開發
特殊注意事項:
- 生物相容性材料:經FDA批准的材料和飾面
- 清潔度要求特殊處理和加工
- 監管合規:FDA申報所需文件
- 滅菌兼容性滅菌方法的設計
常見原型:
- 手術器械部件
- 設備外殼和框架
- 植入試驗組件
- 診斷設備零件
消費類電子產品
原型需求:
- 美感品質:優異的表面光潔度
- 適合和完成精確的裝配要求
- 熱管理散熱考慮因素
- EMI/RFI 屏蔽電氣性能要求
應用環境:
- 設備外殼和機箱
- 散熱器和散熱解決方案
- 支架和內部安裝件
- 連接器面板和介面
汽車開發
原型製作要求:
- 耐久性測試:用於測試和驗證的組件
- 外形和適合度車身面板和結構件
- 材料驗證:測試新材料和工藝
- 裝配驗證生產製程開發
典型應用:
- 支架和安裝硬體
- 測試夾具和原型
- 概念車部件
- 客製化配件和改裝
工業設備
原型設計注意事項:
- 功能重於形式注重績效
- 耐用性要求:在真實條件下進行測試
- 成本優化:平衡性能和成本
- 可製造性:面向最終生產的設計
應用環境:
- 機器防護罩及安全設備
- 客製化支架和支撐
- 測試設備組件
- 原型機械零件
第八章:成本管理與最佳化
成本結構分析
直接成本:
- 材料成本原料採購和加工
- 人工成本編程、設定和運行時間
- 機器時間設備利用率和折舊
- 模具成本所需專用工具或夾具
間接成本:
- 工程時間設計評審和準備
- 質量保證檢驗和測試
- 行政管理費用專案管理與協調
- 設施成本空間、公用設施和維護
隱性成本:
- 返工及修正設計變更和修改
- 交付與物流運輸和處理
- 通訊開銷客戶會議和協調
- 風險管理:應對意外問題的緊急應變計畫
成本優化策略
設計優化:
- 材料選擇選擇經濟實惠且合適的材料
- 設計簡化在不影響功能的前提下降低複雜性
- 標準化:使用通用特徵和尺寸
- 嵌套效率最大限度地利用材料
工藝優化:
- 技術選型選擇最有效的製造方法
- 批次優化:對類似操作進行分組
- 設定最小化縮短換線時間
- 自動化:在有利的情況下實施自動化流程
專案管理策略:
- 明確的規格減少歧義和返工
- 高效溝通簡化資訊流
- 適當的規劃:每個階段都有充足的時間
- 緊急管理:為預期挑戰做好規劃
第九章:時間軸與專案管理
典型專案時間表
標準原型製作時間表:
- 簡單零件:3-5個工作日
- 中等複雜度:5-10個工作日
- 複雜組件:10-20個工作日
- 非常複雜的項目:3-4週
加急服務:
- 趕制原型可提供 24-48 小時週轉服務
- 優先權調度快速排隊
- 加班營運加班和週末工作
- 並行處理盡可能同時進行操作
關鍵路徑活動
設計階段(1-3天):
- 設計評審和DFM分析
- CAD準備與優化
- 材料選擇和採購計劃
- 製程選擇和規劃
製造階段(2-10天):
- 程式設計和設定
- 切割作業
- 成型作業
- 二次操作
加工與組裝(1-5天):
- 表面處理
- 組件組裝
- 質量檢驗
- 包裝和準備
加速策略
設計階段加速:
- 完整且準確的初始設計
- DFM建議的快速反應
- 數位審批流程
- 暢通的溝通管道
製造加速:
- 高階調度和規劃
- 並行操作協調
- 高效率的物料搬運
- 主動品質管理
行政加速:
- 簡化審批流程
- 電子文件
- 主動溝通
- 高效率的物流規劃
第十章:表面處理與加工
機械表面處理
標準飾面:
- 磨坊完成:原始表面狀態
- 拉絲表面均勻的定向紋理
- 噴砂均勻的霧面質感
- Polished 抛光光澤度和光滑度各異
原型特定注意事項:
- 成本與外觀:在預算範圍內平衡美觀要求
- 工藝選擇選擇合適的表面處理方法
- 交貨期影響考慮加工過程的持續時間
- 功能要求滿足績效需求
化學處理
轉化膜:
- 磷酸鹽塗層:用於提高油漆附著力和耐腐蝕性
- 鉻酸鹽轉化:用於鋁腐蝕防護
- 陽極氧化:裝飾性和保護性鋁飾面
- 化學薄膜暫時防腐蝕保護
原型設計注意事項:
- 最低數量要求許多工藝都有最小批量大小。
- 交貨時間化學過程持續時間
- 顏色匹配批次間的一致性
- 環境法規合規要求
油漆和粉末塗裝
原型塗裝:
- 噴漆:適用於小批量生產
- 顏色匹配客製化顏色開發
- 多階段飾面底漆和麵漆系統
- 口罩佩戴要求:用於選擇性塗層應用
原型粉末塗裝:
- 耐用飾面優異的耐磨性和耐化學性
- 顏色選擇多種標準顏色可供選擇
- 環境優勢低VOC排放
- 最低訂購量彈性比某些濕油漆更適合做原型
特種塗料
功能性塗料:
- 特氟龍/不粘:關於釋放特性
- 導電鍍膜用於電磁幹擾/射頻幹擾屏蔽
- 耐磨塗層適用於高磨損應用
- 熱塗層用於熱管理
裝飾飾面:
- 紋理飾面自訂表面圖案
- 金屬效果:模擬金屬外觀
- 自定義圖形標識和識別標記
- 特殊效果獨特的視覺特徵
第十一章:裝配與集成
原型連接方法
機械緊固:
- 螺絲緊固最常用於原型製作
- 鉚釘安裝:用於永久性關節
- 特殊緊固件定製或專有系統
- 壓入配合用於精密裝配
焊接工藝:
- 氬弧焊品質最高,可控性最強
- MIG焊接速度更快,適用於較厚的材料
- 點焊用於板材間的連接
- 激光焊接:精密連接,變形極小
粘合劑粘合:
- 結構膠:用於高強度黏合劑
- 窩溝封閉為了環境保護
- 導電膠用於電氣連接
- 臨時債券用於組裝和測試
原型組裝注意事項
面向組裝的設計:
- 無障礙服務工具間隙和操作人員通道
- 序列規劃邏輯組裝順序
- 公差疊加管理累積變化
- 錯誤預防:設計特點以防止錯誤組裝
裝配品質:
- 適配性驗證檢查組件相容性
- 轉矩控制正確擰緊緊固件
- 對準驗證確保組件正確定位
- 功能測試:驗證組裝操作
特殊組裝要求
潔淨室組裝:
- 用於醫療或電子應用
- 受控環境要求
- 特殊處理程序
- 文件和驗證
測試和驗證組件:
- 儀器集成
- 測試點可訪問性
- 模組化設計,方便配置變更
- 測試配置文檔
第12章:未來趨勢與創新
技術進步
數位製造技術:
- 人工智慧驅動的設計優化自動化DFM分析
- 數位孿生集成虛擬原型製作與驗證
- 基於雲端的協作即時設計分享與回饋
- 進階模擬更精確的過程建模
先進製造技術:
- 混合製造:結合加法和減法工藝
- 智慧模具自適應夾具和工裝系統
- 機器人自動化原型製作車間自動化程度提高
- 物聯網整合互聯設備和流程
材料創新:
- 先進合金具有增強性能的新型材料
- 智能材料具有響應特性的材料
- 可持續材料:環保選擇
- 複合材料集成混合材料製造
行業發展趨勢
加速開發週期:
- 對更快原型製作的需求日益增長
- 即時開發方法
- 敏捷硬體開發方法
- 快速迭代能力
可持續發展重點:
- 材料效率和減少廢棄物
- 節能工藝
- 可回收和可持續材料
- 環境影響考量
原型設計的民主化:
- 低成本入門途徑
- 提高新創企業的准入門檻
- 教育與創客運動的影響
- 眾籌驅動的發展
戰略意義
競爭優勢:
- 以速度取勝為主要差異化因素
- 品質和精度要求日益提高
- 成本壓力推動效率創新
- 客製化和個人化趨勢
合作模式:
- 設計師和製造商之間更緊密的合作
- 整合設計與製造團隊
- 長期夥伴關係模式
- 共同開發和風險分擔模式
第十三章:選擇原型製造合作夥伴
評價標準
技術能力:
- 可用的製造技術範圍
- 材料專業知識和加工知識
- 品質控制系統和能力
- 工程支援和設計協助
商業因素:
- 擁有類似專案和行業經驗
- 準時交貨的記錄
- 透明的定價和溝通
- 可擴展性和滿足未來需求的能力
戰略調整:
- 了解您的發展目標
- 更願意建立夥伴關係,而不僅僅是提供。
- 靈活適應變化
- 長期關係潛力
夥伴關係發展
初始參與度:
- 技術能力評估
- 專案檢討和可行性分析
- 背景調查及作品集審核
- 試辦計畫考慮
建立關係:
- 清晰的通訊協定
- 績效指標的建立
- 持續改進協作
- 策略規劃一致性
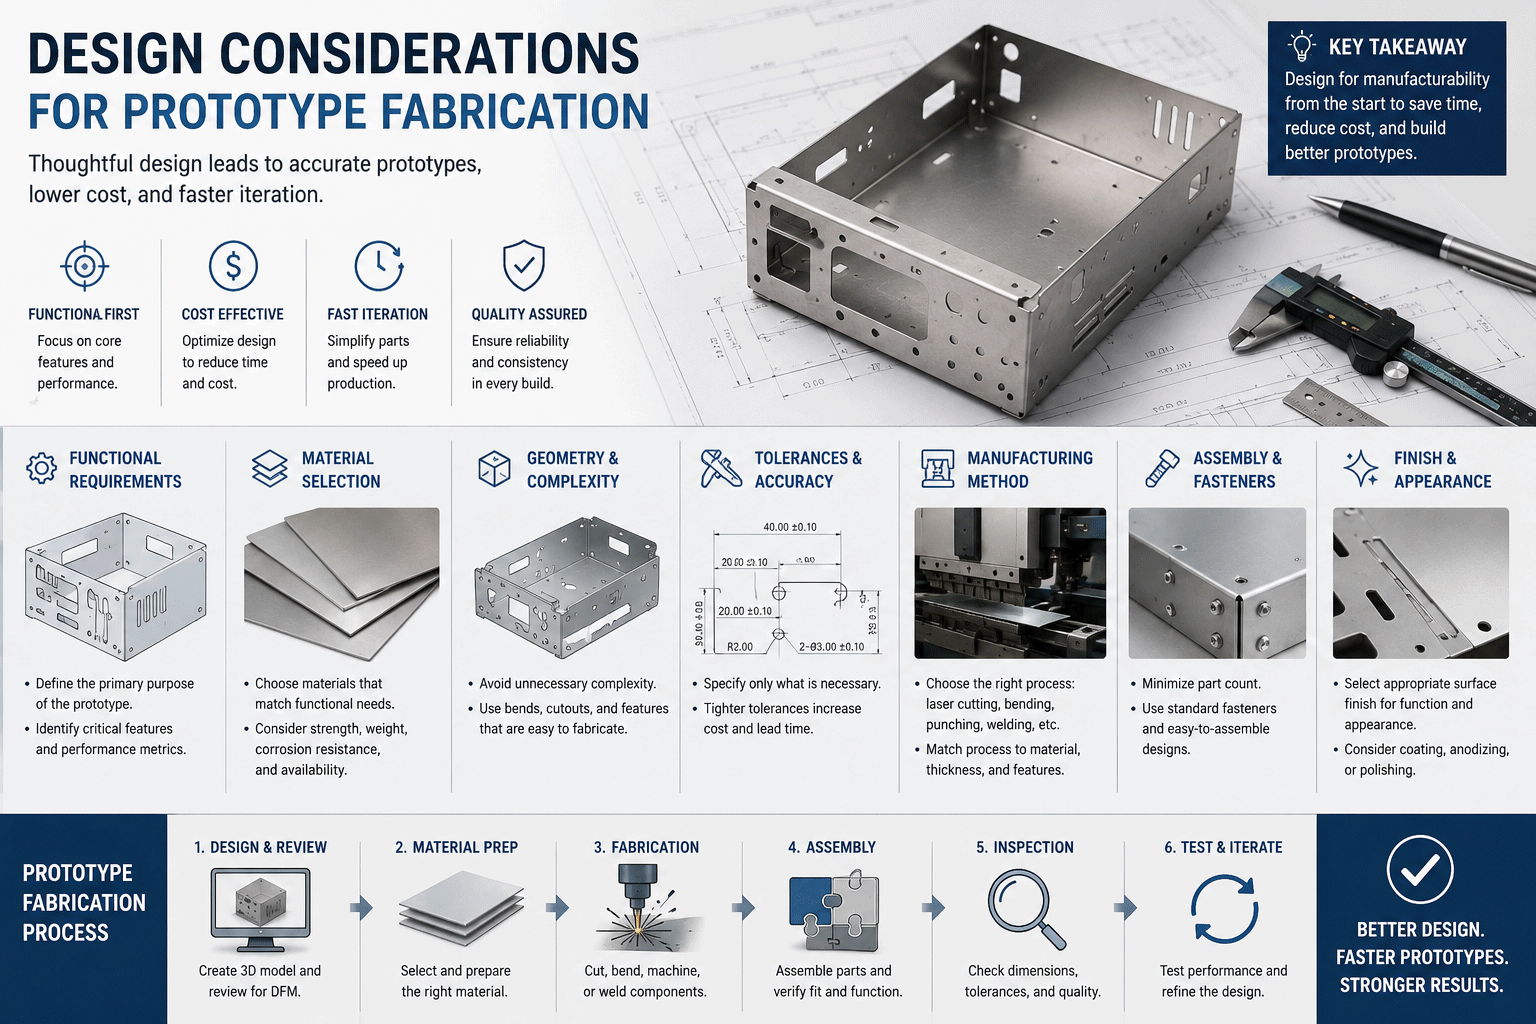
結論:將想法轉化為現實
鈑金原型製作是硬體產品開發中最關鍵的階段之一。在這個階段,抽象的概念轉化為有形的產品,設計方案透過實際需求驗證,創新也邁出了市場成功的第一步。在當今競爭激烈的市場環境中,能否快速且有效率地製作出功能原型,決定哪些產品能夠成功,哪些產品永遠無法進入市場。
原型製造技術的演進不斷拓展著可能性。從數小時內即可生產複雜零件的雷射切割系統,到無需硬模具即可製造精密組件的先進成型技術,如今的原型製造者擁有前所未有的能力來支援產品開發。這些進步,結合數位化設計和協作工具,顯著降低了從概念到實體原型所需的時間和成本。
成功的原型製作需要的不僅是技術能力,更需要夥伴關係、清晰的溝通和策略思維。最有效的合作關係是將客戶的產品願景和市場洞察與製造商的製造專長和工藝知識相結合。雙方攜手合作,才能克服原型開發中的種種挑戰,在速度、成本、品質和功能之間取得平衡,從而打造最佳解決方案。
展望未來,以下幾個關鍵原則將引導成功的原型製造策略:
早期合作
在設計過程早期就引進製造合作夥伴能夠帶來顯著的益處。他們的製造專長可以為設計決策提供依據,避免代價高昂的錯誤,並優化設計,從而提升原型製作和最終量產的效率。
迭代法
將原型製作視為一個迭代學習過程。每個原型版本都能提供寶貴的見解,為下一次迭代的改進提供依據,最終打造出更優質的最終產品。
整體思維
將原型製作視為產品開發一體化策略的一部分,涵蓋設計、驗證、測試和生產準備等環節。每個階段都與其他階段相互借鏡、相互優化。
戰略投資
不要把原型製作視為支出,而應將其視為對產品成功的策略投資。完善的原型製作成本相對較低,卻能避免生產過程中,甚至更糟的是,避免市場推廣中出現代價高昂的問題。
對於準備加速硬體開發的企業而言,鈑金原型製造提供了一條從概念到現實的成熟路徑。它兼具速度、精確度和靈活性,能夠在控制風險的同時促進創新——這在當今瞬息萬變、競爭激烈的市場中至關重要。
從創意到產品的旅程從未如此令人興奮且觸手可及。只要找到合適的原型製作合作夥伴並採用正確的方法,各種規模的公司都能將創新變為現實,在真實環境下進行測試,根據切實反饋不斷改進,並自信地邁向成功的生產和市場推廣。
準備好將您的產品概念轉化為現實了嗎?
合適的原型製作方案就在眼前——它能平衡您對速度、品質、數量和預算的特定需求,同時為成功生產和市場成功鋪平道路。您的下一個創新專案值得擁有專家級的合作夥伴,助其從概念走向現實。
NOBLE是一家中英合資企業,能夠獨立進行研發、生產和銷售。
我們有兩個主要業務方向:「護理產品」和「智慧製造」。
「護理產品」業務致力於成為領先的智慧護理產品和服務供應商,專注於美容護理、健康護理和老年護理。目前,我們主要銷售IPL除毛產品。
我們在鈑金加工方面擁有豐富的經驗。我們可以提供包括設計、製造、組裝、檢驗測試和包裝在內的全方位服務,以支援您的新專案。如有任何需求,請隨時與我們聯繫。我們竭誠為您服務。請與我們分享圖紙,包括三維圖和二維圖。







