
引言
鈍的切削工具更容易斷裂。工具一旦斷裂,就只能報廢。這意味著浪費數小時的時間。這就是實際發生的情況。
數控刀具的損傷不會立即顯現,而是緩慢累積。你會發現切削刃上出現細小的缺口,刀具側面堆積切屑,以及熱循環造成的微裂紋。之後,切削性能下降,表面變得粗糙,尺寸精度也隨之降低。
了解數控切削刀具的損壞機制至關重要,這樣才能確保您的投資物有所值。每一次故障都意味著生產力損失,包括機器停機、刀具更換和零件報廢。本文將探討故障原因及其後果,以及操作人員如何避免故障。
什麼原因會導致切削刀具無法使用?
切削刀具發生故障。原因並不總是顯而易見的。以下是刀具邊緣實際發生的情況。
磨料磨損
硬質顆粒會與切削刀具產生摩擦。被加工材料可能含有碳化物或氧化物,或工件表面可能覆蓋著一層硬質氧化皮。這些顆粒的作用如同砂紙,會導致數控刀具的切削刃磨損-因此請降低切削速度。之後,刀具將無法進行乾淨俐落的切削。這是加工鑄鐵和高矽鋁合金時,數控刀具的主要損傷形式。
黏合磨損(堆積邊緣)
工件材料黏附在刀尖上。壓力和熱量使其熔焊在一起。堆積物不斷增多,改變了刀具的幾何形狀。最終,堆積物脫落,並帶走一部分刀具材料。這種情況常見於低碳鋼和鋁等黏性材料。刀片會出現缺口。這是典型的數控刀具黏附損傷。
擴散磨損
高溫是罪魁禍首。刀具材料和工件材料在原子層面發生化學反應。原子從刀具遷移到切屑中。刀具表面硬度下降。刀刃快速磨損。沒有機械摩擦-只有熱。
熱裂解
切削刀具反覆加熱和冷卻,導致其表面反覆膨脹和收縮。這些循環最終會形成裂縫。起初,裂縫很小,但會逐漸擴大。隨著裂紋蔓延至切割刃,冷卻液會加劇裂紋擴展。同時,熱衝擊也會進一步增加應力。
機械性碎裂與斷裂
總是會有一些因素導致刀具損壞──例如用力過猛、刀具碰到硬物、切削深度過大、進給速度過快、切削刃崩刃,或是刀具刃口完全斷裂。這就是數控刀具的突發性損壞。
塑性變形
刀刃原本非常堅硬,但高溫使刀具材料軟化。切削壓力導致軟化的刀刃變平並捲曲。這把刀具已經使用過一段時間,但刀刃仍然鋒利。切削幾何形狀略有偏差。這通常是高速切削硬質材料時會出現的情況。
振動(顫動)導致的邊緣崩裂
在數控車床上操作時,刀具和工件都會振動。刀刃每秒撞擊工件數千次,每次撞擊都如同輕鎚敲擊。久而久之,刀刃會開始崩刃。當操作員聽到異響時,CNC刀具的損壞已經開始。
刀具材料與工件或冷卻液不相容。工件中的硫與硬質合金刀具中的鈷反應,導致黏結劑溶解,降低刀具強度,造成切削刃崩刃。這不是磨損,而是腐蝕。
操作不當或塗層損壞
有時,刀具在接觸工件之前就已經損壞。例如,掉落在地上、撞擊刀架、隨意存放在抽屜裡,或塗層開裂、刀刃崩口等都可能導致切割過程中刀具過早斷裂。所有這些都可能導致刀具在切削過程中過早損壞。一些操作人員認為這是加工製程的問題。但實際上,這是可以預防的CNC刀具損壞。
數控刀具崩刃或斷裂時,零件會損壞嗎?
是的-常見的零件損壞類型
- 斷裂的工具拖過工件,深深地嵌入其中。 表面被刮花了。
- 尺寸偏差。工具缺少一個角。程式路徑與實際情況不符。 零件尺寸偏小或形狀不圓。
- 受損邊緣摩擦產生熱量,而且是大量熱量。 表面燒蝕,隨後發生加工硬化。 現在,下一個工具也無法切割它了。
- 毛邊情況越來越嚴重。斷裂的邊緣會撕裂材料而不是將其剪切。 這個零件看起來很粗糙。 邊緣品質未通過檢驗。
最糟糕的情況?零件徹底報廢,無法返工。這就是數控刀具損壞的真實代價。
地下損傷
肉眼可見的刮痕並非全部真相。陶瓷、硬化鋼和某些複合材料等脆性材料會在表面下產生微裂紋。這些裂紋肉眼無法察覺。一旦零件投入使用並承受應力,裂縫就會擴展,最終導致零件失效。操作人員很難意識到數控刀具的損壞已經引發了這一系列失效。
零件在數控刀具失效的情況下何時能夠存活?
粗加工留有餘地,餘料不多。即使刀具崩刃,也可能剩下足夠的材料供精加工刀具清理。操作員迅速發現,機器停止運轉,零件得以挽救。
精加工工序容不得半點誤差。切削尺寸即為最終尺寸。刀具損壞會毀掉這個表面,沒有剩餘材料可以修補。
操作員的反應時間至關重要。如果在幾秒鐘內停止機器,損壞可能只是輕微的。如果讓它再運作一次,零件就報廢了。
因此,防止數控刀具在精加工過程中損壞至關重要。銑刀斷裂造成的損耗很小,而鈦合金醫療零件報廢造成的損失則非常巨大。務必了解其中的區別,並據此制定相應的計劃。
CNC工具機操作員減少刀具損壞檢查清單
以下是NOBLE工程師整理的CNC車床操作員應檢查的事項清單。如果您遵循這些指南,就能顯著降低數控刀具和工件的損壞風險。
掌握設定方法
機器的剛性取決於最薄弱的夾具。檢查工件夾持情況。確保無晃動和振動。檢查刀架的跳動。幾微米的擺動就會迅速損壞刀刃。保持刀具伸出長度較短。每增加一毫米都會增加槓桿作用力。槓桿作用力會導致刀具斷裂。良好的組裝可防止CNC刀具在主軸轉動前損壞。
聽聽剪輯版
機器會說話。聽著。
尖銳的摩擦聲意味著刀具在摩擦,而不是切削。請調整轉速或進給量。顫動是低頻振動,刀具會發生彈跳,刀刃也會出現崩刃。爆裂聲意味著刀具切削過猛,請減速。忽略這些聲音必然會損壞數控切削刀具。
小心籌碼
晶片顏色指示溫度。銀色晶片表示溫度較低。稻草色晶片表示溫度較高。藍色或紫色晶片表示溫度過高。工具正在過熱。
切屑形狀反映刀具負荷。長條狀切屑會纏繞在刀具上,造成二次切削,甚至崩刃。理想的切屑形狀是細小的碎屑。 C形切屑最為理想。粉狀切屑則表示刀具已鈍化。
切屑大小決定進給量。切屑太細意味著負載不足,刀具會發生摩擦。切屑太粗表示負載過大,刀具會斷裂。
主動式晶片管理
必須將切屑從切削區域清除。冷卻液會將其沖走,氣流會將其吹走。切屑循環是造成CNC刀具損壞的主要原因。當刀具對同一切屑進行兩次切削時,每次切削都會加速刀刃磨損。
啄鑽循環在加工深孔或深槽時非常有效。刀具回退時,切屑清除,冷卻液也能到達刀具底部。這可以防止二次切削和熱量積聚,從而避免刀具斷裂。
每次設定機器、每次作業前,都要嚴格依照清單檢查。這可以降低數控刀具的破損率,延長刀具壽命,並確保零件品質。
知道何時介入
機器不知道刀具即將失效,操作員才知道。
注意音調變化。正常的切削聲音音調穩定。音調升高了嗎?說明刀具鈍了。音調降低了嗎?說明刀具崩刃了。觀察表面光潔度。之前光滑,現在粗糙了。肯定有什麼地方出了問題。追蹤刀具壽命。統計每個刀刃加工的零件數量。如果平均每個刀刃加工的零件數量為 50 個,而這把刀具已經加工了 48 個,就應該儘早更換。等到刀具完全失效,只會損壞CNC工具機,最終導致零件報廢。
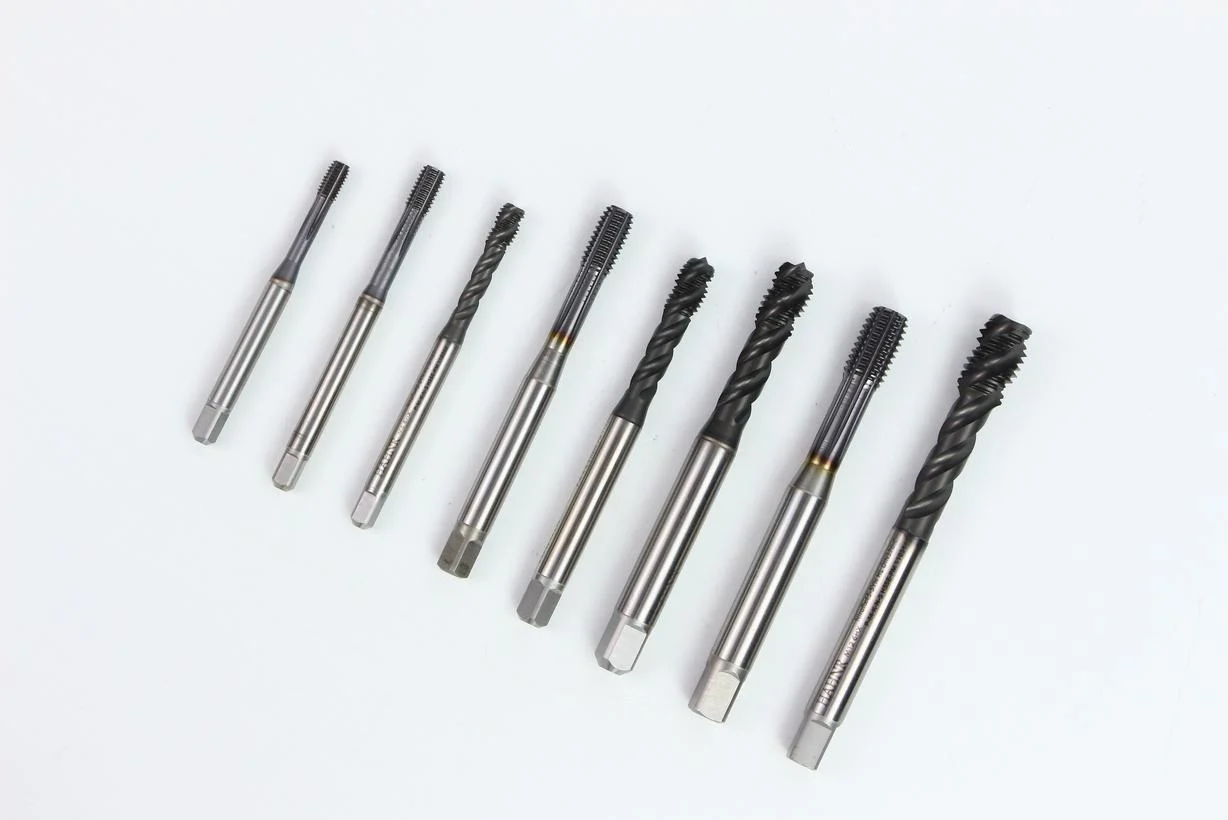
冷卻液和潤滑學科
冷卻液的流動方向至關重要。它應該流向切割刃,而不是刀柄。切削刃需要冷卻,但刀柄不需要。
冷卻液流量至關重要。如果流量過低,切屑會殘留在切削區域,反覆被切削,導致刀具磨損。雖然高流量可以沖走切屑,但會增加熱衝擊的風險。高溫刀具與低溫冷卻液接觸會導致裂紋,這是數控刀具損壞的一個隱患。請正確使用冷卻液。對於不耐熱循環的材料(例如硬鋼上的硬質合金),建議改用吹風冷卻。
操作員必須遵守的關鍵禁忌
切勿忽略有問題的工件。表面粗糙的工件是一個警訊。下一個工件的情況會更糟。刀具可能會斷裂。
切勿隨意調整進給速度和切削速度。如果因為時間緊迫就將進給速度提高到 150%,刀具會因此損壞,主軸也會停止運轉,時間只會變得更加緊迫。
切勿將斷刀留在刀架中。應立即取出斷刀,檢查刀架並進行清潔。這樣可以防止斷刀碎片損壞下一把刀具的安裝面,進而導致徑向跳動。徑向跳動會進一步損壞數控刀具,形成惡性循環。
輕柔觸碰規則
切削工具不是撬棍;切勿敲擊將其強行插入刀架,也不要將其掉落在工作台上。
使用任何切割工具時,請務必將其刀片視為極其鋒利——因為它的確非常鋒利。不當操作造成的刀刃缺口會使工具在切割過程中立即失效。這種情況完全可以避免。
使用扭力扳手擰緊夾頭螺母,並擰緊至規定的扭力值。擰得太緊會導致夾頭變形,使刀具錯位;擰得太鬆則會導致刀具脫落。這兩種情況都可能導致刀片斷裂。
輕拿輕放工具。保持雙手、刀柄和工具清潔。這是專業精神的體現。這樣才能在機器啟動前避免數控刀具損壞。
NOBLE:您在以下領域的合作夥伴 精密製造
我們是一家專門從事CNC加工和鈑金製造的製造商。我們深知磨損的刀刃、斷裂的銑刀和報廢零件帶來的實際損失。本指南正是基於這些經驗編寫而成。
我們的製造能力
我們提供完整的端到端製造解決方案,以彌合設計與交付之間的差距:
值得信賴的認證品質
我們對精準性和可靠性的承諾得到了國際認可的認證的支持:
- ISO 9001:2015 – 流程一致。控制措施有據可查。品質可重複。
- ISO 13485:2016 – 醫療器材標準。嚴格的工藝控制。對於不能容忍數控刀具損壞的零件而言至關重要。
為什麼選擇與NOBLE合作?
一站式解決方案:從草圖到成品,只需一家供應商,無需持續跟進。
工程支援:DFM(面向製造的設計)審核。我們在刀具接觸機床前就辨識出磨損風險。我們透過優化設計(而不僅僅是運行程式)來減少數控機床上的刀具破損。
透明溝通:明確的交貨週期、誠實的回饋、持續改善、避免意外。
常見問題
如何判斷工具是否即將損壞,才能避免它真的故障?
注意聽是否有音調下降或新的尖嘯聲。觀察切屑顏色變化或表面光潔度下降情況。我們的操作人員使用即時負載監控和定期刀具檢查,以防止數控刀具損壞導致非計劃性停機。
有缺口或輕微磨損的工具可以重新磨利後重複使用嗎?
是的,對於高速鋼和某些硬質合金刀具來說,重新研磨可以,但會改變刀具幾何形狀並去除塗層。對於精密加工,更換刀具更安全,因此我們嚴格追蹤刀具壽命,避免在加工關鍵特徵時依賴重新磨削的刀具。
鈑金加工與CNC加工在刀具磨損上有何不同?
鈑金加工使用沖頭、模具和激光,無需旋轉切割工具。然而,沖頭磨損會導致毛刺,雷射噴嘴損壞會影響切割品質。
NOBLE 能否同時處理原型製作和大量生產?
是的,無論是1-10件的快速原型製作,或是10,000件以上的大量生產,我們都能保證品質始終如一。無論數量多少,我們都採用相同的工藝和檢驗標準。
你們接受哪些設計格式的報價文件?
我們支援STEP、IGES、SolidWorks、AutoCAD DWG/DXF和PDF格式。鈑金零件,首選DXF展開圖。我們的工程師還可以就DFM(面向製造的設計)變更提供建議,以減少數控刀具的損壞並降低成本。
如果模具在生產過程中出現磨損跡象,如何確保零件品質?
製程檢驗、刀具磨損監控系統,以及更換刀具後立即對首件進行重新認證。 ISO 13485 標準要求這種嚴謹的流程-我們絕不憑猜測出貨。
除了零件加工之外,你們還提供組裝服務嗎?
是的,包括硬體安裝、焊接、機械組裝和包裝。我們提供的是即用型產品,而不僅僅是散裝組件。







