
製造業正在轉型,業內人士對此深有體會。新的方法層出不窮,舊的方法也不斷在改進。許多車間老闆都會問一個簡單的問題:雷射焊接是否準備好取而代之?還是傳統的電弧焊接仍然佔據主導地位?
這就是人們經常遇到的問題。選擇錯誤的製程會嚴重損害利潤率,返工堆積如山,速度緩慢,變形會毀壞零件。起初看起來不錯的焊接後可能會失效,或者耗時是預期的兩倍,或導致組件變形超出公差範圍。
本指南詳細分析了七項關鍵差異。目標很簡單:幫助使用者根據具體工作選擇合適的技術。沒有誇大其詞的營銷宣傳,也沒有斷言某種方法永遠勝出。只有基於實際工作場景的實用比較。
簡答題:「作弊表」(精選摘要目標)
人們想要快速得到答案。商家需要快速決策。以下是最簡明扼要的分析。
當需要高速焊接時,雷射焊接是理想之選。每分鐘 50 英吋以上的焊接速度已成常態。熱變形必須控制在最低限度。焊接材料通常很薄。例如,電動車電池極耳、醫療器材外殼,以及任何對翹曲都零容忍的精密組裝。
對於維修工作,請選擇傳統焊接方法。設備損壞、框架破裂、現場維修,接頭配合可能不佳、有縫隙、表面髒污,傳統方法能更好地應對這些狀況。
預算有限時,可選擇傳統焊接方式。一套基本的MIG焊接或電弧焊設備價格不到五千美元。而雷射焊接系統的價格則高出許多倍。資金有限的工坊很難承擔雷射焊接系統的投資。
便攜性至關重要時,應選擇傳統焊接方式。人們可以扛著電弧焊機爬梯子或到野外作業。雷射設備笨重且精密,不適合遠端維修。
簡單來說,雷射切割速度快、精度高,傳統切割方式成本低、用途廣泛。沒有一種答案能適用於所有情況。
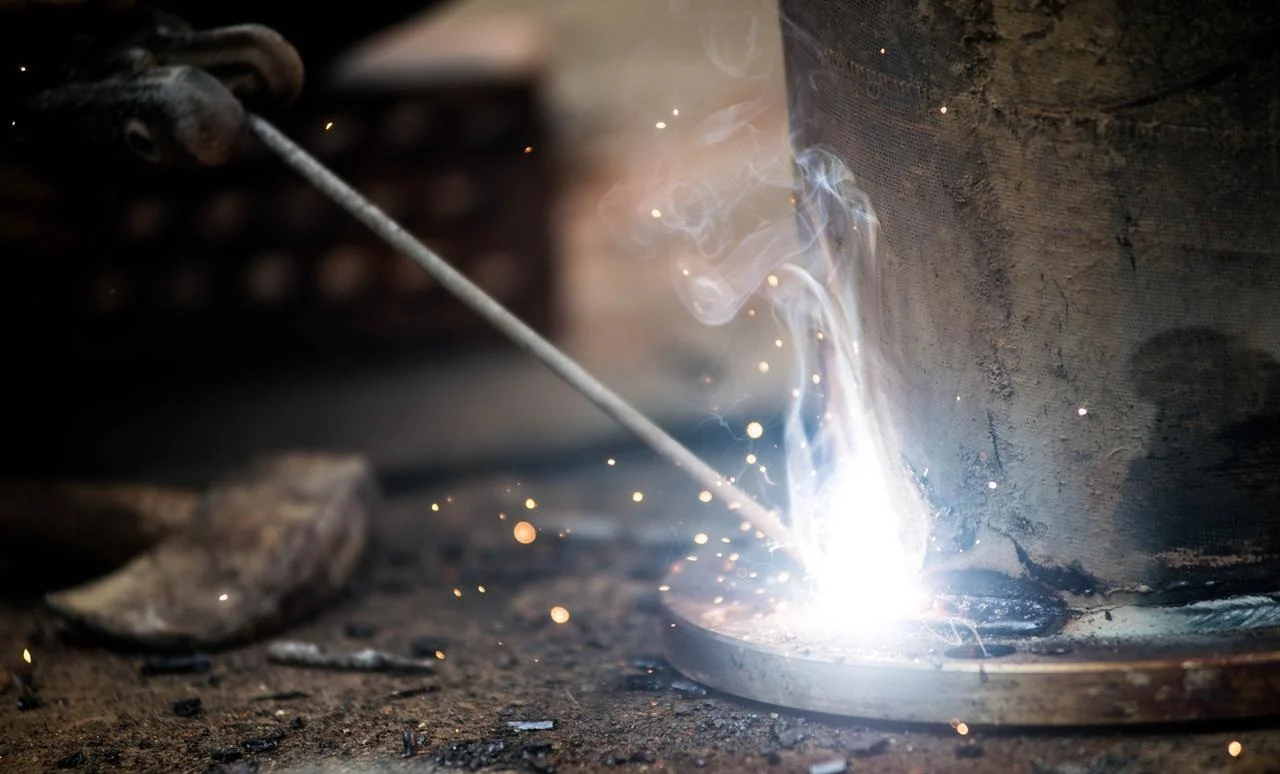
核心差異:它們如何產生熱量
真正的差異不在於速度或成本,而在於熱量的來源、集中程度以及對金屬的影響。
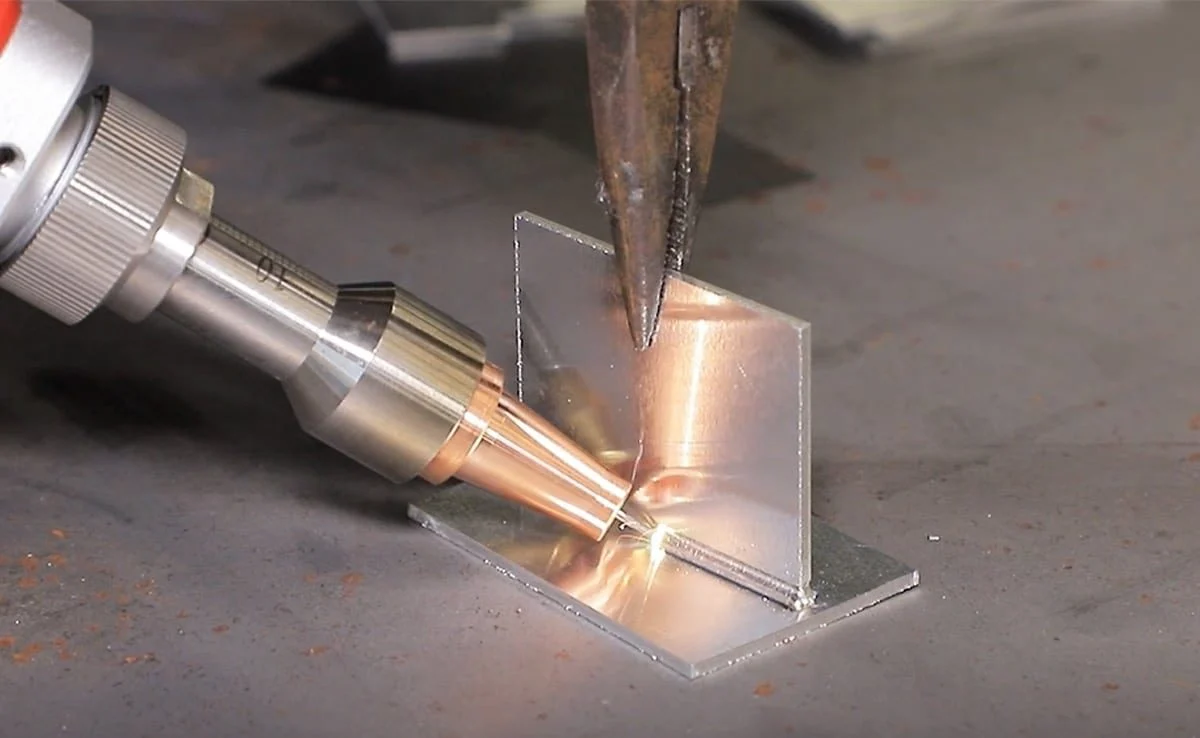
雷射焊接利用光子。
高能量光束聚焦成一個極小的光點,直徑只有0.2毫米甚至更小。所有能量都集中在這個極小的區域內,能量密度極高。
這就形成了一個人們所說的「鑰匙孔」。雷射瞬間汽化金屬,形成一個狹窄而深的空腔。光束進入這個空腔,隨著光束的推進,鑰匙孔的壁熔化並融合。極窄的熱源即可實現深層穿透,這就是雷射的優勢。
傳統焊接使用電弧或火焰。
能量密度要低得多。熱量會擴散開來。電弧直徑可能只有2到10毫米,比雷射光斑寬十到五十倍。
這裡不會形成鑰匙孔。相反,人們是在熔池中作業。電弧熔化表面,熔池不斷擴大,更多的熱量流入周圍的基體金屬。正是這額外的熱量造成了問題。它會導致變形,擴大熱影響區,並改變材料的性質。
想想它們在視覺上的差異。雷射光束就像一根針,而弧光就像一把刷子。一個將所有能量集中於一點,另一個則將能量分散到更大的區域。兩者都能連接金屬,但它們的連接方式截然不同。
商家在選擇加熱方式時,首先需要了解這一點:熱源決定一切。速度、變形、穿透深度、設備成本,所有因素都取決於熱量的傳遞方式。
直接對比(7個關鍵因素)
人們需要看到數據。以下是這7種方法在實際生產車間中真正重要的各項因素上的比較情況。
1. 速度和吞吐量(雷射勝出)
雷射焊接速度極快。典型速度範圍為每分鐘 50 至 200 英吋。這不是筆誤。使用合適的夾具,在薄材料上實現每分鐘 200 英吋的焊接速度是完全可能的。
傳統MIG焊接速度慢很多。每分鐘10到30吋是比較實際的速度範圍。熟練的操作人員在焊接簡單的接頭時可以提高速度,但焊接仍然會很大。
結論很明確:雷射切割在大量生產中比傳統方法快五到十倍。生產數千個相同零件的工廠可以顯著節省時間。
2. 熱輸入和畸變(雷射勝出)
雷射焊接將熱量集中在一個極小的區域內。熱影響區(HAZ)非常小,通常以十分之一毫米為單位進行測量。周圍的金屬幾乎不會發熱,因此變形並非主要問題。
傳統焊接方式會將熱量擴散到大量區域。熱影響區 (HAZ) 可從焊縫延伸數毫米。在薄板上,這種熱量會導致變形。零件扭曲,法蘭捲曲,組件無法組裝。
結論很簡單:雷射加工薄金屬(厚度小於三毫米)效果最佳。傳統方法在加工這種厚度的金屬時容易變形。
3. 關節配合及間隙公差(傳統優勢)
雷射焊接對精度要求很高。零件之間的間隙必須保持在0.1毫米以內。如果間隙過大,光束要麼會穿透零件,要麼無法熔合。零件必須切割精確。夾具必須牢固地固定零件。
傳統焊接更能應付實際工況。 MIG 或 TIG 焊槍可以焊接 1 到 3 毫米的間隙。操作人員添加焊絲,電弧即可填補空隙。這就是為什麼人們仍然使用手工電弧焊接進行維修工作的原因。焊接的零件永遠無法做到完美無瑕。
結論很明確。傳統方法適用於環境髒亂、安裝不嚴密或現場維修等工作。雷射則需要在潔淨、精確、可控制的環境下進行。
4. 設備成本(傳統方式勝出)
傳統焊接入門成本低。一套基本的MIG焊接機或電弧焊接設備價格在1000美元到20000美元之間。安全裝備也很簡單,只需要焊接頭盔、手套、皮夾克和通風設備。開一家小型焊接店的啟動資金,大概只相當於一輛二手車的價格。
雷射焊接屬於另一個經濟範疇。入門級系統起價約為十萬美元。工業生產系統的價格則高得多,許多甚至超過一百萬美元。安全防護罩是必要的。雷射光束可以瞬間致盲。反射材料會使光束在房間內反彈。光是防護罩一項就增加了高昂的成本。
結論很簡單。雷射加工需要高產量才能產生投資回報。每週只加工五個零件的店鋪無法證明這項投資的合理性。而每週加工五千個零件的店鋪,情況就不同了。
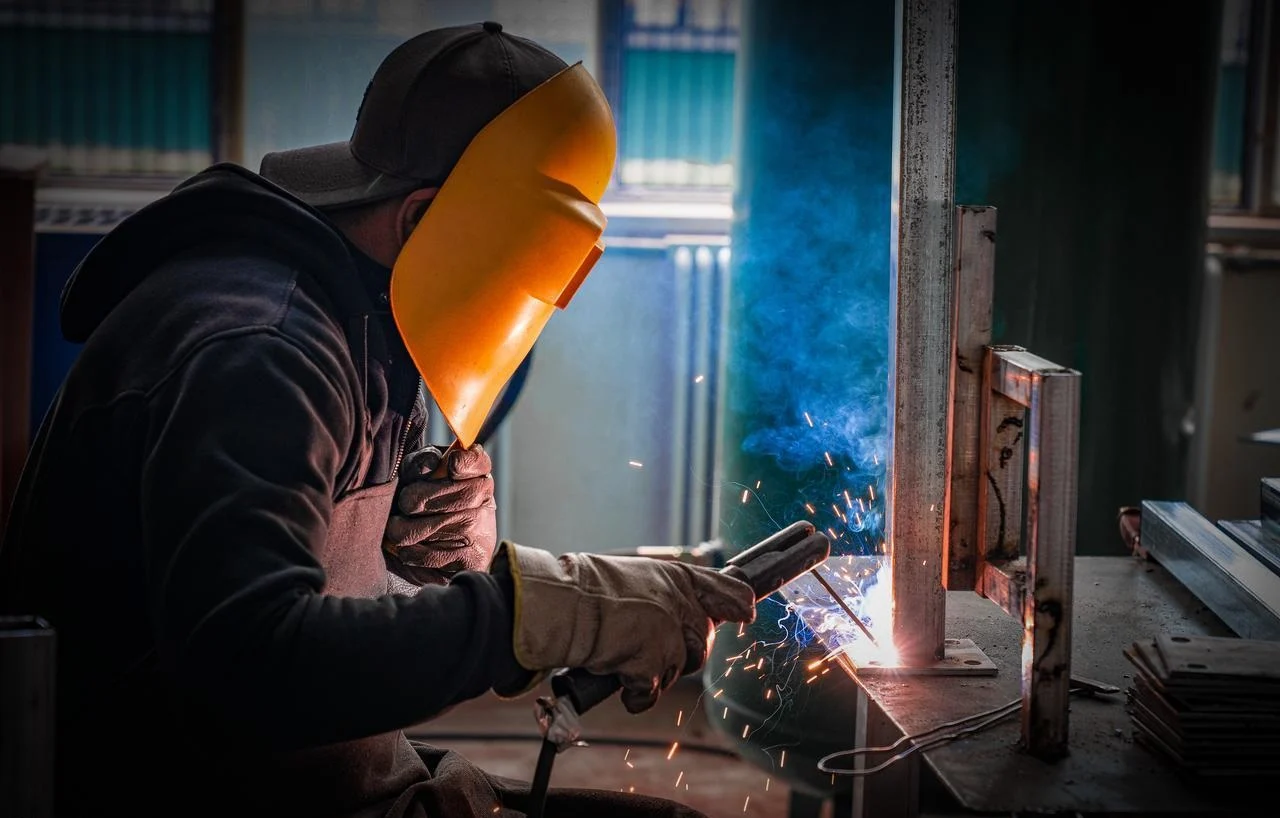
5. 材料相容性(拉/系)
這算平局。兩種方法各有優勢。
雷射焊接非常適合處理反射性金屬,例如銅、黃銅和鋁。這些材料會反射電弧能量,而雷射能量的吸收方式則不同。此外,雷射還可以連接不同的金屬,例如鋼和鋁、鋼和銅。由於熔點不同以及易碎的金屬間化合物層,傳統焊接方法難以處理這些組合。
傳統焊接技術在鋼材和不銹鋼的焊接方面表現出色。碳鋼、合金鋼、不銹鋼等材質均可焊接。焊接工藝成熟,焊絲供應充足,焊接流程也有完善的文件記錄。然而,焊接銅、黃銅等反射性金屬時則面臨挑戰。電弧容易偏移,熱輸入難以控制,導致焊接品質下降。
結論取決於具體應用。如果一家工廠主要焊接鋼材,雷射焊接並無優勢。但如果一家工廠焊接銅母線或鋁製電池托盤,雷射焊接的優勢則十分明顯。
6. 操作人員技能等級(雷射設備操作容易,但設定較難)
雷射焊接技術將技能分為兩類。
操作雷射切割機對操作人員的技能要求不高。操作員只需裝載工件,按下按鈕,監控機器運行,光束就會按照預設路徑移動。無需手眼協調能力。
雷射器的安裝調試需要高超的工程技術,包括光束對準、聚焦位置、焊接參數以及夾具設計等。這些工作需要在離線狀態下完成,需要專業的訓練和豐富的經驗。
傳統焊接顛覆了傳統模式。它對操作者的手工技能要求很高。操作者需要觀察熔池,手動移動焊槍,並即時調整速度和角度。這需要多年的實踐才能掌握。而設定操作的技能需求則較低。只需打開氣體,設定電流,然後開始焊接即可。
關鍵在於誰來執行這項工作。雷射焊接將技能從操作員轉移到了工程師身上,而傳統焊接則仍然由焊工掌握。
7. 自動化潛力(雷射技術勝出)
雷射焊接可輕鬆與機器人技術整合。光束透過光纖傳輸,無需拖曳笨重的焊槍電纜。振鏡掃描器可實現極快的光束定位,每分鐘可對小型零件進行數百次焊接。
傳統焊接也可以自動化,例如已經出現了機器人MIG焊接工作站。但這類設備體積較大,焊槍噴嘴容易磨損,需要頻繁更換,送絲裝置也容易卡絲,焊接速度也較慢。
結論是,雷射技術更適用於大批量自動化生產。傳統的機器人單元雖然也能工作,但在速度和耗材壽命方面無法與雷射技術相媲美。而對於小批量或混合產品自動化生產,兩者的差異則較不顯著。
成本明細:投資報酬率計算
人們在做出資本設備採購決策之前需要看到相關數據。以下是計算方法。
初始投資
一套傳統的焊接設備造價在1000美元到20000美元之間。這筆錢可以買到一台品質不錯的MIG或TIG焊接機、基本的安全防護裝備和一些耗材。很多焊接車間都是從這套設備起步的。
一套雷射焊接系統造價在十萬美元到一百萬美元以上。安全防護罩會增加大量成本。雷射光束能瞬間致盲。反射材料會使雷射光束反射。防護罩是不可或缺的。
耗材
雷射系統耗電量很高。鏡頭需要定期更換。通常需要保護氣體。大多數情況下無需填充絲。沒有易磨損的接觸頭。
傳統焊接工藝會持續消耗焊絲,保護氣體也需要不斷流動。焊嘴在電弧工作幾個小時後就會磨損,噴嘴容易累積銲渣。雖然噴嘴凝膠可以起到一定的緩解作用,但會增加成本。批量生產時,單件耗材成本會顯著增加。
真實世界的例子
考慮焊接一萬根電池母線。這些是電動車電池組中的薄銅或鋁製部件。
雷射焊接系統約一小時即可完成焊接工作。光束移動速度快。無需填充焊絲。無需焊後清理。
傳統的MIG或TIG焊接大約需要八個小時。焊工移動速度較慢,焊絲消耗量大,飛濺物需要清理,焊嘴也會磨損,焊接過程需要更換。
單是人工成本的差異就非常顯著。產量大的店鋪能迅速收回投資,而產量小的店鋪則永遠無法收回雷射切割的額外費用。
何時選擇雷射焊接:
人們需要速度和精度。這些部件是電動車電池組件,包括母線和接線片。這些都是大批量、高可靠度的應用。
氣密性至關重要。醫療器材、感測器、植入式電子設備,任何洩漏都會導致故障。雷射焊接可提供穩定可靠的密封接頭。
這些零件採用厚度少於三毫米的薄金屬製成,變形是不可接受的。傳統方法會導致這些零件翹曲變形。
表面光潔度是必須的。無飛濺。無需焊後清理。焊接處出廠時就應乾淨整潔。
生產量很大,每天生產數千個相同的零件。資本成本分攤到多個生產單位。
接合處配合緊密。零件採用CNC加工或精密沖壓製程製造。間隙小於0.1毫米。
在以下情況下選擇傳統焊接(MIG/TIG/電弧焊):
人們正在進行維修工作。重型設備、農業機械、挖土機。零件很髒,組裝也很差。雷射無法應對這種情況。
零件組裝不良,縫隙超過0.5毫米,表面生鏽或污垢。傳統方法可以彌補這些縫隙。
厚板需要焊接。單次焊接厚度超過十二毫米(半英吋)。雷射穿透力有限,除非功率極高。
工作通常在戶外或有風的環境下進行。保護氣體容易被吹走。手工電弧焊或藥芯焊絲電弧焊在有風的情況下也能正常運作。
預算有限,設備預算不到兩萬美元,雷射設備不在考慮範圍內。
現場焊接是必需的。例如管道、建築工地、船舶修理等。工作人員會攜帶電弧焊機到工作地點。雷射設備則留在工廠。
當兩個過程都能奏效時
有些應用程式兩種方法都適用。人們會根據具體需求進行選擇。
汽車白車身。傳統點焊用於結構連接。雷射釬焊則可打造乾淨俐落的車頂接縫。兩者在同一輛車上各有用途。
可加工厚度為 2 至 5 毫米的鋼板。雷射切割速度快、自動化程度高,適合大量生產。 MIG 焊接則更靈活,且設備成本更低,適合小型加工車間。
不銹鋼管材。氬弧焊可實現衛生、食品級焊縫,並可精確控制熱輸入。雷射焊接可在管材軋機上高速運行,實現連續生產。
沒有一個答案能適用於所有工作。商店需要了解自身的產量、材料和品質要求。這樣,選擇就顯而易見了。

關於NOBLE—您在精密製造領域的合作夥伴
關於我們
NOBLE是一家通過ISO認證的CNC加工工廠。客戶選擇我們,是因為我們提供高精度加工和先進的連接技術。我們的核心業務一直是減材製造,包括數控銑削、車削和磨削。此外,我們還增加了雷射焊接能力。我們的目標是為客戶提供真正的端到端製造服務。不外包,無需將零件運送到其他加工廠。所有工序均由我們工廠完成。
我們的核心能力
我們彌合了傳統製造流程與現代雷射精密加工之間的鴻溝。兩個世界,同一間工坊。
數控加工是基礎。銑削、車削、五軸加工和電火花加工,適用於複雜的金屬和塑膠零件。嚴格的公差。複雜的幾何形狀。一如既往的NOBLE標準。
雷射焊接適用於精密加工和微孔焊接,以及薄壁金屬、氣密密封件和低變形組件的焊接。這些焊接工藝在傳統MIG或TIG焊接中容易造成變形或過熱,而雷射焊接則不適用。
傳統焊接仍然是必備工具。氬弧焊和熔化極氣體保護焊適用於較厚的工件,也適用於維修工作,以及接頭配合不夠完美的場合。並非所有工作都需要雷射。我們深知其中的差異。
我們的認證(信譽與品質)
我們嚴格按照品質管理系統運作。我們所服務的產業對此有很高的要求,包括醫療器材、航空航太、汽車和工業設備。
ISO 9001:2015 是一套全面的品質管理體系,涵蓋我們的CNC加工和焊接流程。品質穩定、可重複、可追溯,這些都是工業客戶的基本要求。
ISO 13485:2016 是醫療器材製造的黃金標準。並非所有工廠都擁有此項認證,而我們擁有。它證明了我們有能力為外科手術器械、植入物和診斷設備提供精密組件和焊接組裝。受監管的項目需要這種級別的文檔,而我們能夠提供。
為什麼與我們合作?
「一站式服務」並非行銷噱頭。客戶在我們的CNC機床上加工零件,然後我們在工廠進行焊接。無需運送至其他焊廠,避免了物流延誤和品質交接問題。
工藝專業知識至關重要。我們知道何時推薦雷射焊接,因為它速度快、熱影響區小。我們也知道何時推薦氬弧焊,因為它適用於較厚的工件、間隙公差小的情況。我們不會強推某一種技術,而是根據圖面選擇最適合的焊接方法。
品質至上。每一道焊接處都有記錄,每個加工特徵都有可追溯性。這是我們的ISO體係要求的。客戶會收到他們自身審核和監管申報所需的全部文件。無需費心查找證書,也無需擔心批次記錄遺失。這套系統行之有效。
常見問題
雷射焊接能否完全取代MIG焊接?
不,雷射焊接不適用於厚材料的修復。雷射焊接的優點在於薄材料加工速度快、變形小。但如果有人要修復開裂的挖土機臂或厚鋼板,仍然會選擇使用MIG焊接機或電弧焊接機。這兩種方法用途不同,並不互相取代。
雷射焊接難學嗎?
這取決於人們對「學習」的定義。機器設定好之後,操作起來很簡單。裝上零件,按下按鈕,監控運作過程。這部分很容易。
系統編程難度更高,包括光束對準、焦點位置、焊接參數設定和夾具設計等。這些工作需要培訓和經驗。車間需要工程師或技術熟練的技師來負責設置。而現場操作人員則無需多年的焊接經驗。
雷射焊接需要保護氣體嗎?
是的,大多數情況下都需要。氬氣或氦氣是常用的氣體。這種氣體可以防止等離子體幹擾。如果沒有氣體,雷射光束會發生散射,焊接品質就會受到影響。一些功率極低或脈衝式焊接應用無需氣體,但這些情況比較特殊。大多數生產焊接都使用保護氣體,就像MIG焊接和TIG焊接一樣。
雷射可以焊接的最大金屬厚度是多少?
高功率光纖雷射可以焊接厚度達一英吋(約二十五毫米)的鋼材。設備已經存在,焊接也完全可行。
但問題在於,對於這種厚度的板材,傳統焊接方法要便宜得多。一台功率足以焊接一吋厚鋼板的雷射器價格昂貴,而且能耗高,投資報酬率低。經常焊接厚材料的使用者應該堅持使用MIG焊、TIG焊或埋弧焊。雷射焊接僅適用於非常特殊、高價值的厚截面焊接應用,在這些應用中,由於其他限制因素,傳統焊接方法無法勝任。






