
 引言
鑄造結構設計是一項平衡的藝術。你既要確保零件能夠正常運轉,又要避免一半的產量報廢。
以下30個關鍵點摒棄了理論,直擊要點。它們注重實踐,並根據工廠車間的實際需求進行組織。首先,能否進行澆鑄?這是製程可行性。其次,它能否承受衝擊?這是結構完整性。第三,如何處理內部空間?這是空腔和型芯設計。最後,如何降低成本並提高可靠性?這是加固和簡化。
每一點都針對一個實際問題。請將它們結合起來使用。
什麼是鑄造?為什麼鑄造結構設計很重要?
什麼是 選角?
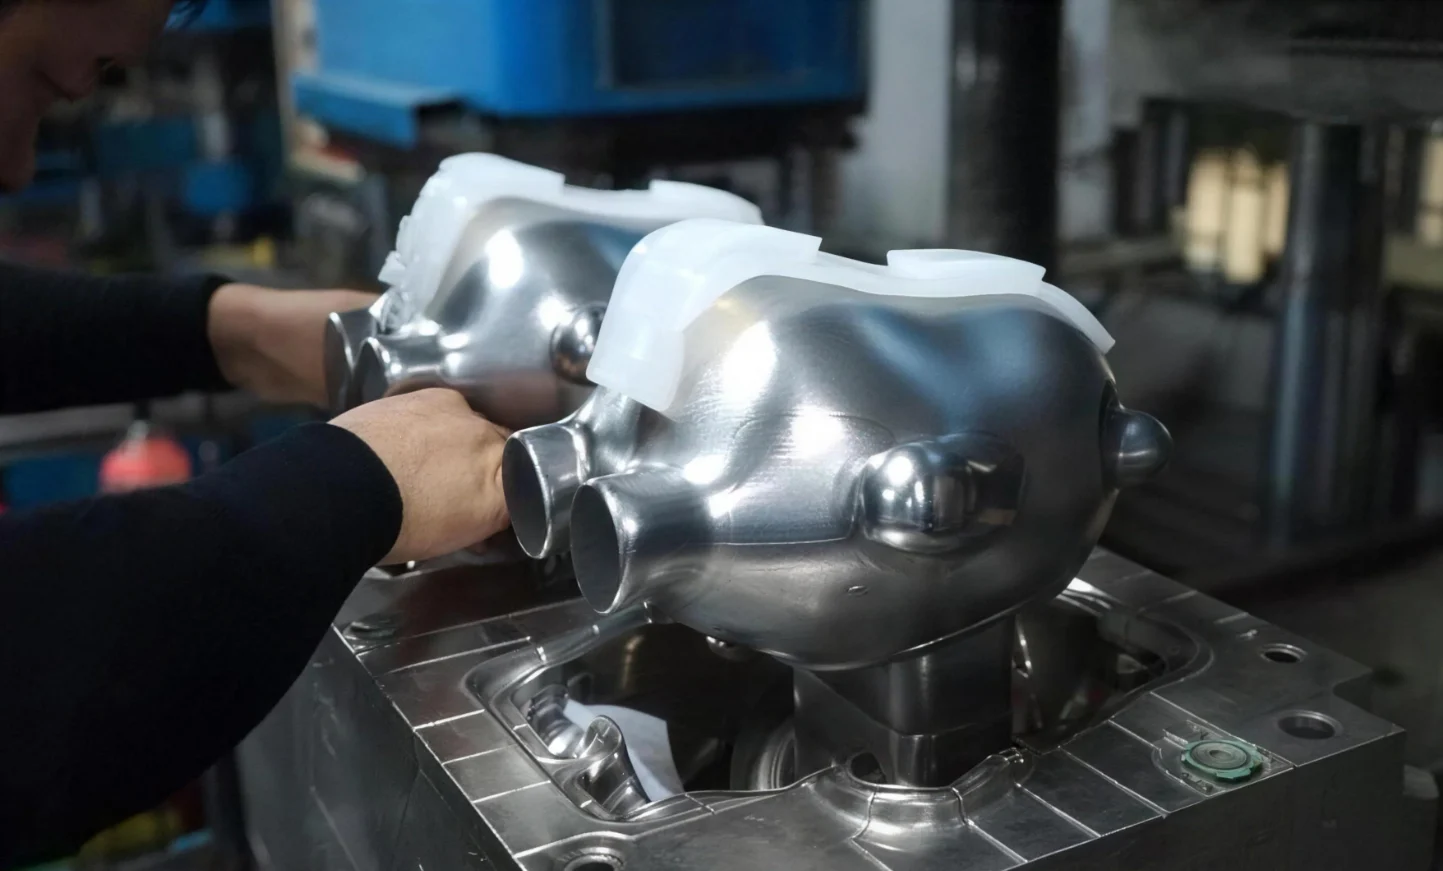
操作人員將熔融金屬或塑膠倒入模具中。待其冷卻硬化後,即可取出零件。
為什麼鑄造結構設計很重要?
設計精良的鑄件從模具中取出時表面乾淨,僅少量缺陷。模具結構簡單,工廠生產運作順暢,無需頻繁停機。
但設計不佳呢?厚壁部分內部會出現收縮空腔。表面附近會出現氣孔。沙子會滯留在難以觸及的地方。零件冷卻時會發生翹曲。在落錘敲擊過程中會發生開裂。
忽略鑄造設計規則的成本影響
代價要付出多次。
首先,模具需要返工,這會耗費時間和金錢。然後是生產過程,廢品率居高不下,零件遺失,生產進度延誤。
後續加工是為了彌補鑄造過程的不足,這導致零件單價上升。
最糟糕的情況?零件在使用過程中發生故障。導致現場故障。召回。訴訟。
鑄造結構設計的核心目標
第一張草圖中平衡了三個要素:功能、強度、可製造性。
不應先設計出完美的形狀,然後再檢查其是否易於鑄造。規則應該先行,設計應該在規則的框架內進行。
目標是設計出強度夠高、重量夠輕、易於成型、取芯簡單且清理方便的鑄件。這五點都必須滿足。這才是好的鑄件結構設計。

可行性設計-使鑄件易於製造和脫模
1. 分型線設計原理
分縫線要盡量簡潔。一條直線比三條之字形線好。每多一條線,就可能出錯。
這裡有一個實際問題。模具的兩半永遠不可能完全對齊,總是會有微小的錯位。這種錯位會在零件上表現為難看的凸起或台階,而且無法完全加工去除。因此,從一開始就要避免在可見的表面(例如外觀表面)上設置分型線。優秀的鑄造結構設計會將分型線視為功能性決策,而不是事後補救。
2. 表面幾何形狀和脫模劑
注意凹面。這些凹面是向內彎曲的,它們就像機械鎖一樣,會阻礙金屬或塑膠從模具中脫模。凝固後的金屬或塑膠無法在不撕裂的情況下從模具中拉出。鑄造結構設計的一個基本原則是,每個表面都必須朝向拉拔方向,或具有足夠的拔模斜度以便脫模。
將凸起的凸台合併,形成一個更厚實的整體,而不是分散在各處的小凸台。這樣可以簡化整個鑄造結構的設計。
大型鑄件的情況較為特殊。外部的細小凸起——例如小肋條、小凸點、標識——都容易造成問題。它們在脫模過程中容易斷裂,或導致零件沾黏。如果鑄件尺寸較大,請務必保持外部表面清潔。

結構完整性-控制牆體厚度及防止缺陷
剛從模具中取出時外觀完好,但三週後出現裂痕的零件屬於失敗品。鑄造結構設計必須考慮金屬凝固後的情況。
3. 壁厚均勻
厚壁冷卻慢,薄壁冷卻快。這種差異會產生內應力。解決方法雖然枯燥但有效:保持壁厚均勻一致。
如何在不增加截面厚度的情況下提高強度?使用加強筋。加強筋可以增加剛度,而不會產生大的熱點。
這裡有個具體規定:內牆要比外牆薄,外牆的功能只是分隔或支撐。
4. 過渡要循序漸進
不要從厚牆直接跳到薄牆上。那樣會使牆角成為應力集中點,最終導致牆體開裂。
相反,要採用漸弱式過渡。在連接處使用圓角。使過渡更加平緩。
避免兩面牆交會處出現銳角。尖銳的內角容易產生裂縫。採用圓角才是正確做法。
5. 避免製程引起的缺陷
以下三種形狀應避免。
- 大面積的薄水平面會帶來麻煩。澆築時,氣體和鬆散的沙子會浮起來,滯留在這些平坦的「頂板」下方。最終,表面就會出現孔隙或沙粒夾雜。
- 某些形狀會鎖定殘餘應力。零件冷卻時會收縮。如果幾何形狀阻止了這種收縮——例如實心環或完全封閉的盒子——應力就會在內部累積。
- 檢查自由收縮性能。鑄件在凝固過程中必須能夠向內收縮,而不會碰到剛性結構。如果無法自由收縮,就會裂開。這是鑄件結構設計的核心原則。首先要考慮收縮,然後再考慮功能。

芯材和空腔設計-簡化芯材製作並方便砂粒去除
6. 移除核心組件或簡化它們
先問自己一個問題:你真的需要那個內部空腔嗎?能否改變零件的功能來避免使用它?
如果必須開孔,請設計成通孔。貫穿式孔比盲孔(即只延伸到牆內的孔)更容易鑽孔。通孔的孔芯有兩個支撐,而盲孔的孔芯只有一個支撐。這唯一的支撐點是薄弱點。
這裡有一個實際目標:使內部空腔幾何形狀與外部形狀一樣簡單。複雜的內部結構意味著複雜的型芯。複雜的型芯意味著更高的廢品率。
7. 核心處理能力
想想核心部分是如何取出的,而不僅僅是它是如何裝入的。
盡量避免使用或盡量減少使用金屬夾片。這些金屬夾片是用來固定芯材的小型金屬支撐件。問題在於,它們會熔化並混入周圍的金屬中。這樣就形成了性質不同的異物夾雜物,而這正是潛在的裂紋萌生點。
設計芯材時,請確保在澆築過程中保持穩定。不穩固的芯材會導致澆築出的空腔也不穩定,這既不精確,也會造成浪費。
8. 把沙弄出來
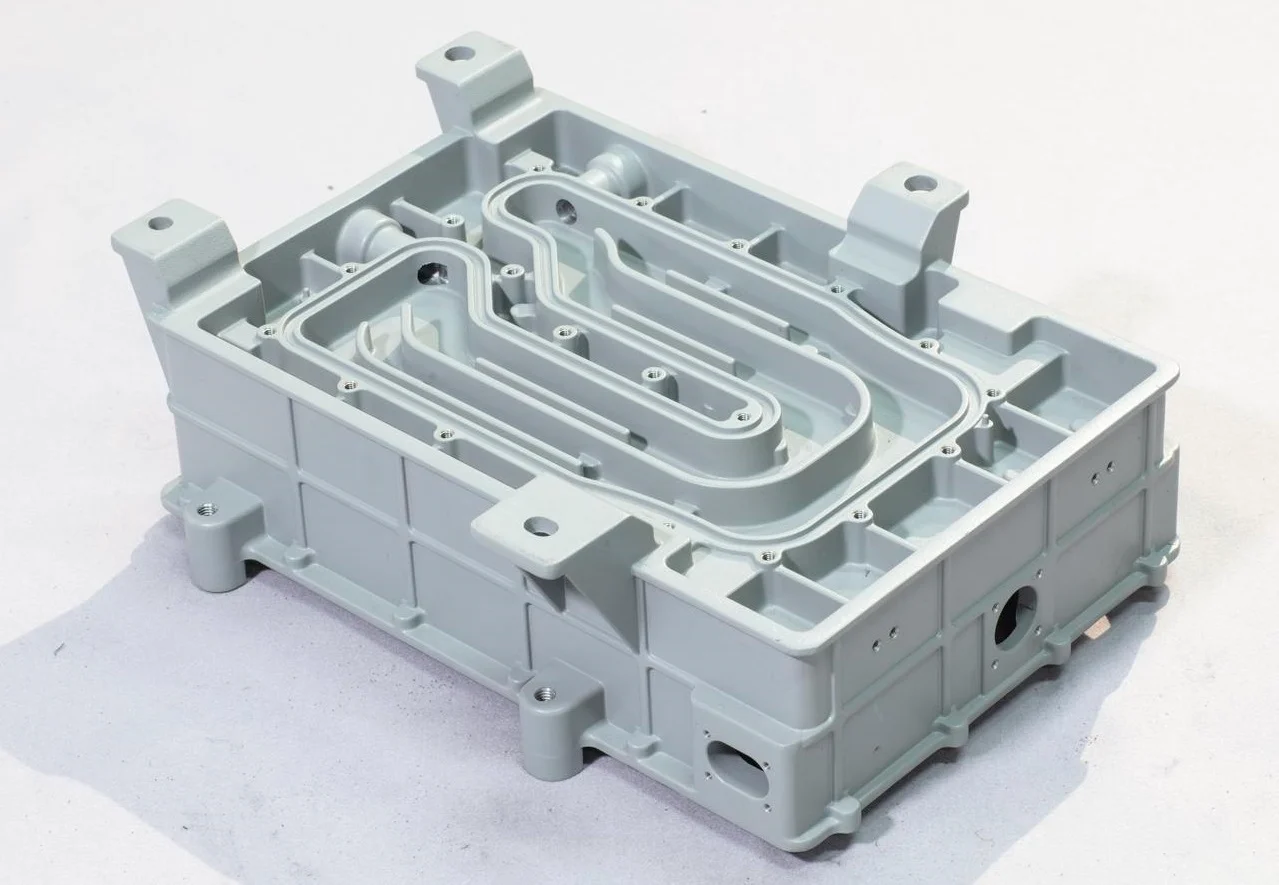
澆鑄完成後,必須清除芯砂。這並非易事。複雜的內部通道會滯留砂粒。操作人員需要花費數小時進行搖晃、錘擊和沖洗。
設計時應便於清除沙土。較大的開口和筆直的通道都有助於清理沙土。避免設置死胡同,以免沙土藏匿其中。
這裡有一個實用的小技巧:在孔周圍添加凸台。這些凸台是凸起的墊片,可以增強孔周圍的局部強度,同時也能提供一個平整的定位面,方便後續加工。一個小的凸台就能同時解決兩個問題,這才是高效率的鑄造結構設計。
核心原則很簡單:每個核心都會增加成本、風險和人工。盡量避免。如果無法避免,那就簡化它。如果無法簡化,那就設計成易於移除砂土。切勿忽略此步驟。
肋條與整體最佳化-高效率的載重路徑與設計簡化
9. 把肋骨放在它們該在的地方
不要隨意佈置肋條。要考慮載荷方向。力來自哪個方向?肋條必須與力的方向一致。垂直於載重方向的肋條幾乎起不到任何作用。
每根肋骨都應該物盡其用。問問自己:這根肋骨真的能增加穩定性嗎?還是只會增加重量,容易造成肌肉萎縮?
測試方法如下:想像移除肋條,看看零件是否還能正常運作。如果可以,就移除肋條。如果零件失效,就保留肋條,但要精確定位。

10. 簡化整體形狀
將大型複雜特徵分解成更簡單的模組。用十個簡單形狀製作的鑄件比用一個複雜形狀製作的鑄件更容易。
注意載荷路徑。力從零件的某一點進入,穿過結構,最終到達另一點。加強筋和支撐應該完全沿著這條路徑佈置。任何偏差都會產生鑄件設計以外的彎曲應力。
支撐點至關重要。這個鑄件與其他零件的連接點在哪裡?這些位置都是應力集中點。在這些位置增加質量,增加加強筋,不要讓它們過薄。
去除不必要的圓角。沒錯,圓角可以減少尖角處的應力集中。但如果該表面需要後處理,圓角也會增加加工時間。而且,過大的圓角會形成局部增厚區域,而該區域收縮後會形成空腔。僅在需要時使用圓角,在圓角會造成損害的地方省略圓角。
鑄造結構設計的目標並非追求極致的複雜性,而是在保證足夠強度的前提下盡可能減少麻煩。
結語
你已經了解了各個類別。現在,流程可行性才是首要任務。如果流程可行性無法實現,其他一切都無從談起。這是基礎。一旦流程可行性出現問題,專案還沒開始就夭折了。
接下來是壁厚控制。它可以防止常見的缺陷—裂縫、空隙和翹曲。壁厚不均勻的零件必然會失效。這個問題無法透過簡單的檢驗來解決。
核心設計決定了複雜性的上限。每個核心都會增加成本和風險。簡化核心並非出於美觀考慮,而是出於財務考量。
加強筋和載重路徑決定了零件的強度重量比。合理的佈局能使零件強度高,佈局不當則會導致零件重量大且強度仍低。
現在就去應用它吧!

了解諾布爾的鑄造製造工藝
我們是一家專注於兩件事的專業加工廠:數控加工和注塑成型。這就是我們所做的一切。我們只做這兩件事。
核心製造能力
我們加工金屬和塑膠。提供CNC銑削、CNC車削和五軸加工服務。複雜形狀加工不在話下。高精度加工是我們的常規操作。
我們也提供注塑成型服務,生產塑膠零件,包括客製化組件。無論是原型製作還是大量生產,我們都採用相同的機器,相同的品質標準,絕不偷工減料。
質量認證
證書不是牆上的裝飾。
ISO 9001:2015:這意味著我們擁有有效的品質管理系統。流程一致,控制有據可查。您每次都能收到相同的零件。
ISO 13485:2016:這是針對醫療器材的標準。它要求更嚴格的可追溯性和更完善的文件記錄。我們遵守該標準,因為我們的客戶有此要求。
價值主張
可靠的流程控制。關鍵部件全程可追溯。以客戶為中心的服務理念意味著我們會在您提出問題之前就解答您的疑問。
常見問題
鑄造結構設計與機械加工零件設計有何不同?
機械加工始於一塊實心坯料。你切削掉不需要的部分。坯料已經存在。鑄造則恰恰相反。你從零開始。你將材料倒入空腔中。這些材料必須流動、填充,然後凝固,且不能開裂。
鑄造需要考慮模具填充、凝固和收縮等問題。而機械加工則無需考慮這些。機械加工人員只需要確保坯料夠大即可。
鑄造設計中最常見的錯誤是什麼?
壁厚不均。毫無疑問。它會造成局部過熱點,導致縮孔,並在冷卻過程中使零件變形。來自機械加工領域的設計師往往忽略這一點,因為機械加工零件的厚度變化可以很小,而鑄造零件則不行。
第二個錯誤是忽略了脫模性。複雜的型芯、隱藏的倒扣、以及會將零件卡在模具中的結構,這些都可以在後續加工中實現。但如果沒有取出型芯的方法,就無法進行鑄造。
NOBLE能否幫助我優化鑄造設計,以提高其可製造性?
是的,這正是我們審核流程的目的。
我們會儘早審查您的設計,在您切割鋼材或訂購模具之前。我們會找出問題所在:壁厚不平、拔模角度不佳、無法實現的型芯。然後,我們會告訴您如何解決這些問題。更簡單的模具,更少的缺陷,更低的成本。
這就是儘早引入製造商的價值所在。
本指南是否適用於金屬和塑膠鑄件(注塑成型)?
大多數原理都適用於兩者。金屬鑄造和塑膠射出成型是不同的製程。材料的性能不同,溫度也不同。
但核心概念是相同的:壁厚均勻、拐角處過渡平滑、易於脫模、無殘留特徵。這些規則源自於填充型腔和冷卻零件的物理原理。而這種物理原理並不區分材料是熔融鋁還是熔融塑膠。
兩種方法都請參考此指南。之後再根據材料的具體情況進行調整。







