
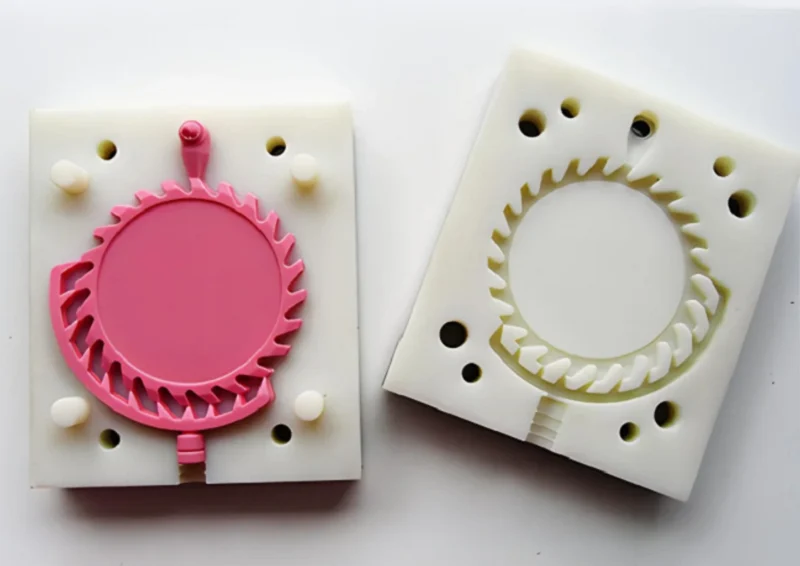
Silikon vakum döküm, küçük partiler halinde plastik parçalar üretmek için kullanılan bir yöntemdir. Bir ana kalıp bir kutunun içinde bulunur. Üzerine sıvı silikon dökülür. Silikon, esnek bir kalıp haline gelir. Ana kalıp çıkarılır. Reçine içeri girer. Vakum havayı dışarı çeker. Parça sertleşir. Bir kopyasını elde edersiniz.
Bu işlem, prototipleme ve küçük ölçekli üretimde yaygın olarak kullanılmaktadır. Neden? Hızlıdır; kalıplar sadece birkaç günde üretilebilir. Ucuzdur; bu kalıplar çelik kalıplardan daha az maliyetlidir. Ve kalitesi yüksektir; nihai ürünün görünümü ve dokusu, seri üretilen enjeksiyon kalıplama parçalarından ayırt edilemez.
Bu kılavuz tüm süreci kapsamaktadır. Silikon vakum dökümünün ne zaman kullanılacağını ve diğer yöntemlerin ne zaman tercih edileceğini öğreneceksiniz.
Silikon Vakum Dökümünün Tanımı
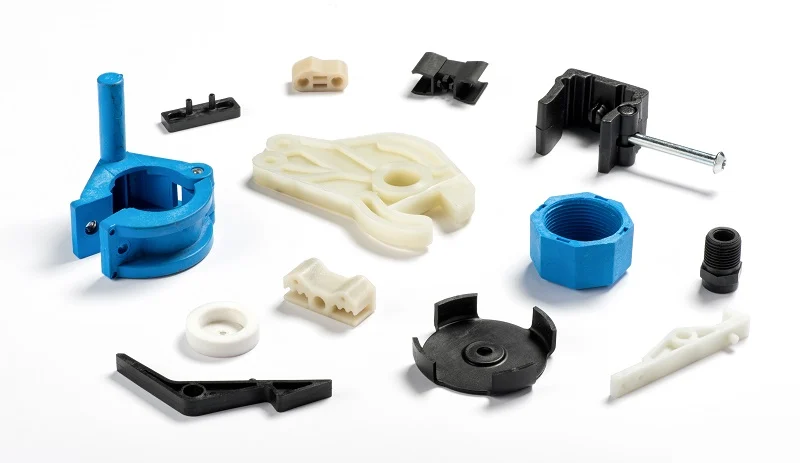
Silikon vakum döküm yöntemi, plastik parçalar üretmek için esnek bir silikon kalıp kullanır. Genellikle 3 boyutlu yazıcıyla veya makineyle üretilen bir ana kalıp, bir kap içine yerleştirilir. Etrafına sıvı silikon dökülür. Silikon sertleşir. Ana kalıp çıkarılır. Oluşan boşluk, orijinalinin mükemmel bir negatifidir.
Döküm malzemesi farklıdır. Poliüretan, epoksi veya benzeri reçine silikon kalıba dökülür. Vakum havayı dışarı çeker. Reçine sertleşir. Parça kalıptan çıkar. Silikon esner. Alt kesimler hasar vermeden ayrılır.
Bu ayrım çok önemli. Kalıp silikondan yapılmıştır. Esnek. Yumuşak. Dökümü mümkün kılar. Döküm malzemesi ise sert plastikten yapılmıştır. Sert. Dayanıklı. İki farklı malzeme. İki farklı işlev. Tek bir işlem onları birbirine bağlıyor.
Bu, silikon vakum dökümünün özüdür. Sert parçalar için esnek bir kalıp. Sınırlı sayıda. Yüksek doğruluk. Hızlı teslimat.
Silikon Vakum Döküm İşlemi Adım Adım
Adım 1: Ana Modelin Oluşturulması
Kalıp, başlangıç noktasıdır. Her döküm parçası onu kopyalar. Kalıptaki kusurlar her kopyada da ortaya çıkar. Çizikler, pürüzlü yüzeyler, boyut hataları; hepsi doğrudan aktarılır.
Ana kalıp genellikle 3D yazıcıda veya CNC tezgahında işlenir. SLA baskı pürüzsüz bir yüzey sağlar. CNC işleme ise hassas toleranslar sunar. Seçim, parça gereksinimlerine bağlıdır. Ana kalıp silikon dökümüne dayanmalıdır. Sıvının içinde kalır, çıkarılır ve deforme olmaz.
Adım 2: Silikon Kalıbın Üretimi
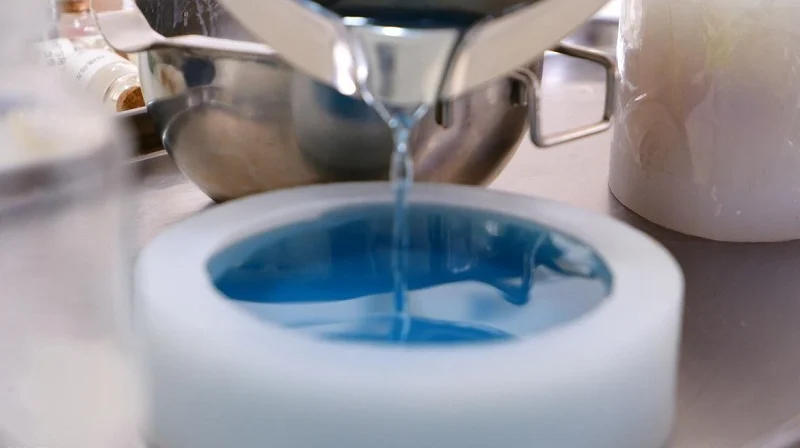
Sıvı silikon, ana kalıbın etrafına dökülür. Her girintiyi doldurur. Her yüzey detayını kopyalar. Sertleştikten sonra ana kalıp çıkarılır. Oluşan boşluk, orijinalin negatifidir.
Kalıp malzemesi önemlidir. Shore sertliği esnekliği belirler. Daha yumuşak bir kalıp, karmaşık girintileri kolayca çıkarır. Daha sert bir kalıp ise daha sıkı toleranslar sağlar. Silikon, döküm reçinesine karşı dayanıklı olmalıdır. Tekrarlanan dökümlerden sonra şişmemeli veya bozulmamalıdır.
3. Adım: Vakumla Gaz Giderme ve Reçine Dökümü
Reçine karışır. Sıvının içinde hava kabarcıkları hapsolur. Vakum odası bunları dışarı çeker. Reçine yoğunlaşır ve şeffaf hale gelir.
Ardından reçine silikon kalıba dökülür. Hazne kapanır. Vakum tekrar devreye girer. Reçine her boşluğa akar. Hava hapsolmaz. Boşluk oluşmaz. Silikon vakum dökümünde tutarlı sonuçlar elde etmek bu adıma bağlıdır.
Adım 4: Kürleme ve Kalıptan Çıkarma
Reçine oda sıcaklığında veya düşük sıcaklıklı bir fırında sertleşir. Sertleşme süresi reçine sistemine bağlıdır. Daha hızlı sertleşmeler ısı üretir. Daha yavaş sertleşmeler ise büzülmeyi azaltır.
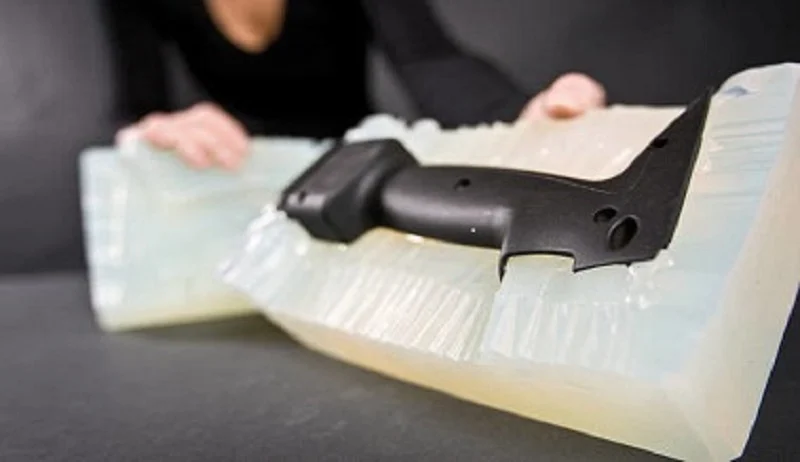
Kalıptan çıkarma işlemi dikkatli bir iştir. Silikon esner. Parça kendiliğinden ayrılır. Zorlama yok. Kaldırma yok. Kalıp sağlam kalır. Tekrar kullanılabilir. Doğru kalıptan çıkarma, kalıbın ömrünü uzatır. Yırtılmış bir kalıp tamir edilemez.
Adım 5: Son İşlem ve yüzey İşlem
Döküm parçası nihai parça değildir. Döküm ağzındaki fazla malzemenin çıkarılması gerekir. Yüzeydeki kusurların zımparalanması veya parlatılması gerekir. Boya ve dokular uygulanır.
Bazı parçalar ikincil işlemlere ihtiyaç duyar. Delik açma, yapıştırma parçaları takma, yüzey boyama gibi. Son işlem adımı, parçayı nihai şekline ve işlevine kavuşturur.
Bu beş adım, silikon vakum döküm iş akışını tanımlar. Her adım bir sonrakini etkiler. Ana kalıp parçayı belirler. Kalıp detayı belirler. Vakum yoğunluğu belirler. Son işlem ise yüzeyin görünümünü belirler. Beş adımın da doğru şekilde uygulanması gerekir.
Silikon Vakum Dökümünde Kullanılan Malzemeler
Silikon Kauçuk için Kalıp yapımı
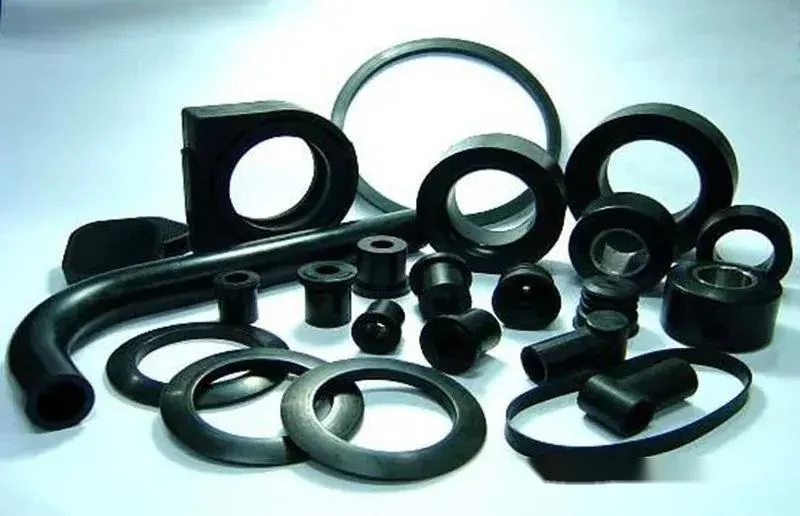
Kalıp malzemesi silikondur. Esnektir. Dayanıklıdır. İnce yüzey detaylarını yakalar. Hasar vermeden girintileri çıkarır.
Tüm silikon kauçuklar aynı değildir. Shore sertliği yumuşak (A20) ile sert (A60) arasında değişir. Daha yumuşak bir kalıp, karmaşık girintileri işler. Daha sert bir kalıp ise daha sıkı boyutları korur. Seçim, parça geometrisine bağlıdır. Silikon ayrıca döküm reçinesine de dayanıklı olmalıdır. Bazı reçineler kalıba zarar verir. Yanlış silikon birkaç dökümden sonra bozulur.
Poliüretan Döküm Reçineleri
Döküm reçinesi poliüretandır. İki bileşenli bir sistemdir. Karıştırın. Dökün. Sertleşir. Mekanik özellikleri formülasyondan kaynaklanır.
ABS benzeri reçineler, enjeksiyon kalıplama yöntemiyle üretilen ABS'yi taklit eder. Sert, dayanıklı ve darbelere karşı iyi dirençlidirler.
PP benzeri reçineler polipropileni taklit eder. Yarı esnektir. Kimyasallara karşı dayanıklıdır. Hareketli menteşeler için uygundur.
PC benzeri reçineler polikarbonatı taklit eder. Yüksek mukavemete ve yüksek ısıya dayanıklıdır. Yapısal parçalar için uygundur.
Kauçuk benzeri reçineler yumuşak ve esnektir. TPE veya silikonu taklit ederler. Conta, tutacak ve sızdırmazlık elemanlarında kullanılırlar.
Şeffaf reçineler berraktır. Optik berraklıkları değişir. Bazıları kristal berraklığındadır. Diğerlerinde hafif sarı bir ton bulunur. Lens ve ışık kılavuzları için kullanılırlar.
Alev geciktirici malzemeler UL 94 V-0 derecelendirmesine uygundur. Elektrik ve otomotiv uygulamalarında kullanılır.
Parçanın performansını reçine belirler. Silikon vakum döküm projeniz için doğru olanı seçin.
Renklendirme ve Yüzey Dokusu Seçenekleri
Dökümden önce reçineye renklendirici ekleyin. Renk, parçanın tamamında homojen olur ve boyama ihtiyacını ortadan kaldırır.
Yüzey dokusu prototipten elde edilir. Silikon bu dokuyu hassas bir şekilde kopyalayabilir. Mat yüzeyler, parlak yüzeyler ve mühendislik sınıfı dokulu desenler, döküm parçaya tamamen aktarılabilir. Parça, seri üretilen bir bileşen gibi görünür. Silikon vakum dökümünün gerçek değeri budur. Bu sadece bir prototip değil, üretim öncesi bir örnektir. Görünümü ve dokusu nihai üründen ayırt edilemez.
Silikon Vakum Dökümünün Avantajları
Düşük Takım Maliyeti
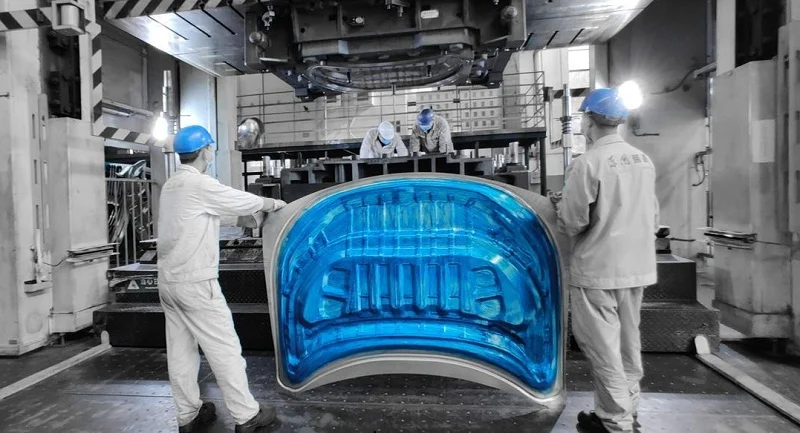
Kalıplar silikondan yapılmıştır. Çelik ve alüminyum kalıpların aksine, bu malzeme ucuz ve hızlı üretilir ve kalıp maliyeti enjeksiyon kalıplama maliyetinin sadece küçük bir kısmını oluşturur. Prototipleme ve küçük ölçekli üretim için bu yöntem uygun maliyetlidir ve önemli bir sermaye yatırımı gerektirmez.
Hızlı Teslim Süresi
Silikon kalıplar birkaç gün içinde tamamlanabilir. Ana kalıp tamamlandıktan ve silikon dökülüp bir gece kürlendikten sonra, üretim ertesi gün başlayabilir. Bu, pazara sunma süresini kısaltır ve tasarım yinelemelerinin hızını artırır.
Mükemmel Yüzey İşlemi
Silikon, ana kalıbı birebir kopyalar. Her çizik, her doku, her cila. Döküm parça, ana kalıbın yüzeyiyle birebir aynıdır. Pürüzsüz, estetik yüzeyler standarttır.
Yüksek Detaylı Üretim
İnce detaylar güvenilir bir şekilde yeniden üretilir. Kaburgalar, yazılar, mikro oluklar… silikon her girintiyi doldurur. Reçine her detayı doldurarak, orijinaline çok benzeyen bir ürün ortaya çıkarır.
Karmaşık Geometriler için Esnek Kalıp Tasarımı
Silikon esnek bir malzeme olduğundan, parçalar pahlarda hasar oluşmadan kalıptan çıkarılabilir. Kalıp açıldığında, parçalar sürgü veya ejektör pimleri gibi yardımcı aletlere ihtiyaç duymadan dışarı atılır. Sert kalıplara kıyasla, silikon vakum döküm yöntemi, karmaşık şekillere sahip parçaların üretimini kolaylaştırır.
İçin ideal Düşük Hacimli Üretim
3D baskı için, aşırı yüksek üretim hacimli siparişlerin basımı haftalar sürebilir ve birim maliyeti çok yüksektir; enjeksiyon kalıplama için ise üretim hacimleri kalıp maliyetini karşılamak için çok düşüktür. Silikon vakum dökümü tam da bu boşluğu doldurarak bu iki uç noktayı bir araya getiriyor. Avantajı da burada yatıyor: Orta düzeyde bir fiyat ve orta düzeyde bir hız sunarak, uygun üretim hacmi için ideal bir çözüm haline geliyor.
Silikon Vakum Dökümünün Sınırlamaları
Sınırlı Kalıp Ömrü
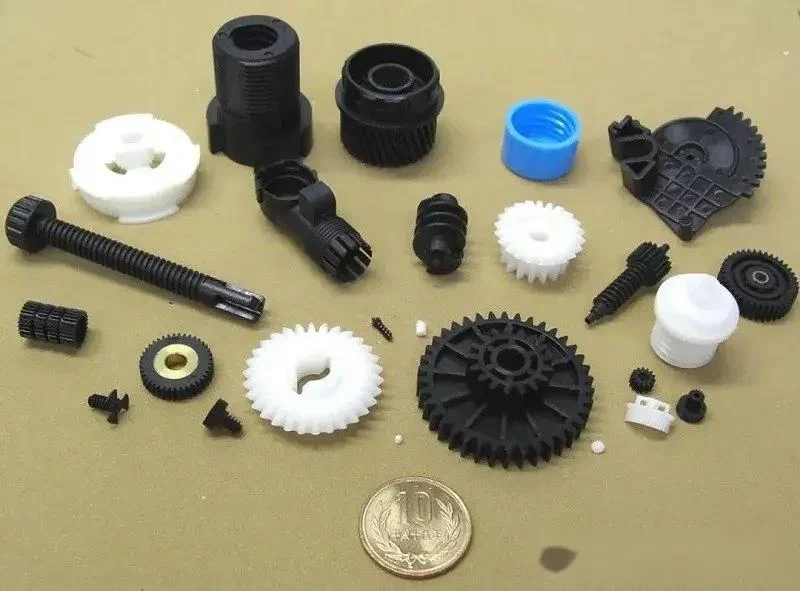
Silikon kalıplar tipik olarak yalnızca 20 ila 30 parça üretebilir. Geometri basit ve reçine özellikleri hafifse, bu sayı bazen 50'ye kadar çıkabilir. Bundan sonra kalıp eskimeye başlar. Yüzey pürüzlü hale gelir, detaylar bulanıklaşır ve boyutlar değişir. Silikon kalıplar, silikon vakum dökümünde kullanılan sarf malzemeleridir; üretim araçları değildirler.
Metal takımlara göre daha düşük boyutsal kararlılık
Silikon esnektir. Basınç altında bükülür. Bu bükülme boyut değişikliklerine neden olur. Sonuç olarak, kalıptan çıkarılan parçalar prototipten biraz farklı olacaktır. Kalıp eskidikçe, bu tutarsızlık giderek artar. Metal kalıplar bükülmez ve boyutsal kararlılığı korur. Silikon vakum dökümü, hız ve maliyet avantajları karşılığında uzun vadeli kararlılıktan ödün veren bir işlemdir.
Enjeksiyon Kalıplama Yöntemiyle Üretilen Plastiklere Kıyasla Malzeme Performansı
Bu reçineler, seri üretim plastiklerinin özelliklerini taklit eder ancak onlarla tam olarak eşleşemezler. Daha düşük darbe dayanımına, daha düşük ısı sapma sıcaklıklarına ve daha kısa yorulma ömrüne sahiptirler. Bazı reçine sistemlerinin performansı ABS veya polipropileninkine yaklaşsa da, bunların yerini tamamen alamazlar. Bu parçalar seri üretim için değil, prototipleme için tasarlanmıştır.
Üretim Hacmi Kısıtlamaları
Üretim hacmi belirleyici bir faktördür. Silikon vakum döküm yöntemi 10 ila 50 adetlik üretimler için uygundur. Üretim 100 adedi aştığında, işlem ekonomik olarak uygulanabilir olmaktan çıkar. Kalıplar aşınır ve bunların değiştirilmesi maliyetleri artırarak birim maliyetlerini yükseltir. Belirli bir eşiğin üzerindeki miktarlar için enjeksiyon kalıplama daha uygun maliyetlidir; bu eşiğin altındaki miktarlar için ise 3D baskı daha hızlıdır.
Silikon vakum dökümünün açıkça tanımlanmış bir çalışma aralığı vardır. Lütfen bu aralık içinde kullanın. Bu aralığı aşarsanız, lütfen alternatif bir yöntem seçin. Bu bir arıza değil, işlemin bir sınırlamasıdır.
Silikon Vakum Döküm Karşılaştırması Enjeksiyon
Maliyet karşılaştırması
Silikon kalıplar ucuzdur, maliyetleri sadece birkaç bin dolardır. Enjeksiyon kalıpları ise pahalıdır, maliyetleri on binlerce hatta bazen yüz binlerce dolara ulaşır. Birim maliyetler farklı bir tablo ortaya koymaktadır: Enjeksiyon kalıplamanın birim maliyeti daha düşükken, silikon vakum dökümünün birim maliyeti daha yüksektir. Toplam maliyet için başabaş noktası üretim hacmine bağlıdır. 50 adet üretilirse vakum dökümü daha ucuzdur; 10,000 adet üretilirse enjeksiyon kalıplama daha büyük bir maliyet avantajı sunar.
Üretim Hız
Silikon kalıplar sadece birkaç günde üretilebilir. İlk parça partisi bir hafta içinde üretilebilir. Enjeksiyon kalıpları ise genellikle sekiz ila on altı hafta sürer. Bunu prototipleme, ardından ayarlamalar ve son olarak seri üretim takip eder. Pazara sunma süresindeki fark tam olarak burada yatmaktadır. Silikon vakum dökümü geliştirme sürecini hızlandırırken, enjeksiyon kalıplama bunu yavaşlatır.
Parça Kalitesi
Hem silikon vakum döküm hem de enjeksiyon kalıplama yüksek kaliteli parçalar üretebilir. Ancak kalite ölçütleri farklıdır. Silikon vakum döküm mükemmel yüzey kalitesi sağlar ve ince detayları yeniden üretebilirken, enjeksiyon kalıplama daha iyi boyutsal kararlılık sunarak milyonlarca döngüden sonra bile sıkı toleransları korur. İki işlemin malzeme özellikleri de farklıdır: enjeksiyon kalıplama endüstriyel sınıf termoplastik plastikler kullanırken, vakum döküm poliüretan reçine kullanır. Bu iki reçine benzer olsa da aynı değildir.
En İyi Üretim Hacimleri
Üretim hacmi, imalat yönteminin seçimini belirler. Silikon vakum döküm: 10 ila 100 adet. Enjeksiyon kalıplama: 1,000 adet veya daha fazla. Bu ikisi arasında kalan durum daha az nettir. Spesifik seçim, parçanın karmaşıklığına, malzeme gereksinimlerine ve bütçeye bağlıdır.
Hangi İşlemi Seçmelisiniz?
Seçim, geliştirme aşamasına bağlıdır. Geliştirmenin erken aşamasında mısınız? Silikon vakum dökümü hız ve esneklik sunar. Doğrulama aşaması için fonksiyonel parçalara mı ihtiyacınız var? Vakum dökümü bu ihtiyaçları karşılayabilir. Seri üretim mi? Enjeksiyon kalıplama nihai hedeftir.
Değerlendirme süreci basittir. Üretim hacmini belirleyin. Zaman çizelgesini ayarlayın. Malzeme gereksinimlerini belirleyin. İşlem seçimi doğal olarak bunu takip edecektir. Vakum dökümü bir köprüdür. Enjeksiyon kalıplama ise nihai hedeftir.
NOBLE Hakkında: Güvenilir Üretim Ortağınız
NOBLE bir üretim şirketidir. Hassas metal ve plastik işleme, işinin temelini oluşturmaktadır. Müşteri tabanı, tıbbi cihazlar, endüstriyel ekipman ve tüketim malları dahil olmak üzere birçok sektörü kapsamaktadır. Hizmetleri, hızlı prototiplemeden büyük ölçekli üretime kadar uzanmaktadır. Amacımız, fikirleri yüksek kaliteli ürünlere dönüştüren güvenilir üretim çözümleri sunmaktır.
Kapsamlı Üretim Yetenekleri
Hizmetlerimiz tüm yelpazeyi kapsar. Silikon vakum dökümü prototipleme ve pilot üretim için kullanılır; CNC işleme, katı tolerans gereksinimlerini karşılar; plastik enjeksiyon kalıplama, yüksek hacimli parçalar için uygundur; sac metal imalatı, muhafazalar ve çerçeveler için kullanılır; hassas metal işleme, yapısal bileşenler için kullanılır; hızlı prototipleme, tasarım doğrulaması için kullanılır; ve özel parça üretimi, uzmanlaşmış ihtiyaçları karşılar.
Entegrasyon bizim gücümüzdür. Birden fazla üretim süreci tek çatı altında birleştirilir. Dış kaynak kullanımı yok, elden ele geçiş yok. Her proje için verimli ve uygun maliyetli çözümler üretiyoruz.
Sertifikalı Kalite Yönetimi
Kalite doğrulanabilir. ISO 9001:2015 genel kalite yönetimini kapsarken, ISO 13485:2016 tıbbi cihaz üretimine özgüdür. Bu sistemler, tıbbi cihaz, endüstriyel ekipman ve tüketim malları sektörlerinin katı gereksinimlerini karşılamaktadır.
SSS
Silikon vakum döküm nedir?
Ana kalıptan esnek bir silikon kalıp yapılır ve reçine vakum altında kalıba dökülür. Parça sertleştikten sonra kalıptan çıkarılır. Bu işlem, küçük partiler halinde yüksek hassasiyetli plastik parçalar üretmek için kullanılabilir.
Silikon vakum dökümünde hangi malzemeler kullanılabilir?
Poliüretan reçineler standart malzemelerdir. ABS, polipropilen, polikarbonat ve kauçuk benzeri malzemeleri taklit edebilirler. Ayrıca, şeffaf ve alev geciktirici çeşitleri de mevcuttur. Reçine seçimi, parçanın mekanik özelliklerini belirler.
Bir silikon kalıptan kaç adet parça üretilebilir?
Genellikle 20 ila 30 parça bulunur. Geometri basit ve reçine özellikleri hafif olduğunda bu sayı 50'ye kadar çıkabilir. Karmaşık girintiler veya agresif özelliklere sahip reçineler kalıp ömrünü kısaltır.
Silikon vakumlu döküm yöntemi üretim için uygun mudur?
Bu durum, 10 ila 100 adetlik küçük ölçekli üretim için geçerlidir. Ancak, büyük ölçekli üretimde durum böyle değildir. Kalıplar aşınır ve birim maliyeti artar. Üretim belirli bir miktarı aştığında, enjeksiyon kalıplama maliyeti aslında düşer.
Silikon vakum dökümü ile enjeksiyon kalıplama arasındaki fark nedir?
Silikon vakum döküm yöntemi, ucuz silikon kalıplar kullanır ve kısa teslim sürelerine sahip olduğundan küçük ölçekli üretim için uygundur. Enjeksiyon kalıplama ise pahalı çelik kalıplar kullanır ve uzun teslim sürelerine sahip olduğundan yüksek hacimli üretim için uygundur.
Silikon vakum dökümünün doğruluğu ne kadar yüksek?
Doğruluk, prototipe bağlıdır. Silikon, prototipi yakından kopyalayabilir. Boyutsal toleranslar ±0.1 milimetreye kadar ulaşabilir. Kalıbın esnekliği bazı sapmalara neden olabilir. Uzun vadeli stabilite, metal kalıplara göre daha düşüktür. Bu doğruluk seviyesi, prototipler ve küçük ölçekli üretim için yeterlidir. Yüksek hassasiyetli üretim için lütfen enjeksiyon kalıplama veya işleme yöntemini seçin.







