
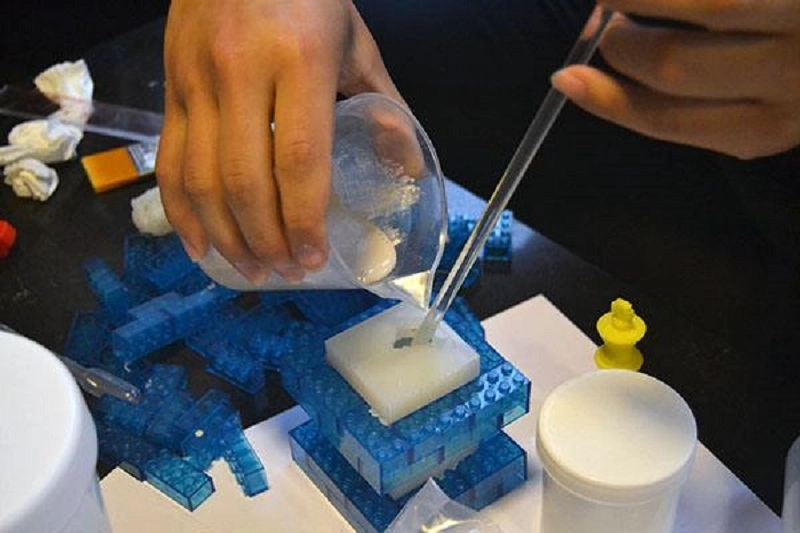
Silikon vakum döküm, hızlı prototipleme ve küçük ölçekli üretim için uygun, yaygın bir modern işlemdir . Parçalar hızla kalıptan çıkarılır, mükemmel yüzey kalitesine sahiptir ve malzeme özellikleri seri üretim kalitesindeki silikonunkilerle tutarlıdır.
Ancak, hava kabarcıkları, eksik dolum, yüzey kusurları ve deformasyon gibi kusurlar kaçınılmazdır. Bu işlem nispeten hassastır; malzemelerde, kalıplarda veya vakum seviyelerinde meydana gelen küçük değişiklikler bile ciddi sorunlara yol açabilir.
Yaygın Kusurlar Silikon Vakum Döküm
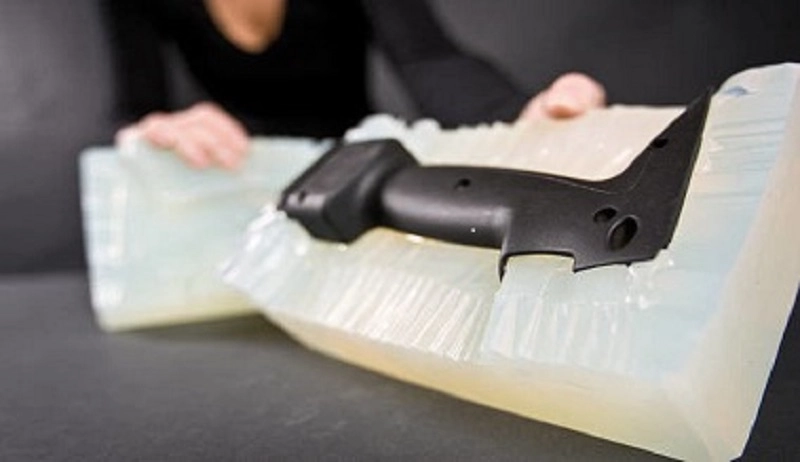
Silikon vakum dökümünde hiç kusurlarla karşılaştınız mı? Örnekler arasında kabarcıklar, yüzey pürüzlülüğü ve çapak yer alır. Bu kusurların her biri görünümü, boyutları, mekanik özellikleri veya üretim verimliliğini etkileyebilir. Bu kusurları anlamak, onları ortadan kaldırmanın ilk adımıdır.
Hava Kabarcıkları (Boşluklar)
Sıkışan hava boşluklar oluşturur. İç gözenekler parçanın mukavemetini zayıflatırken, yüzeydeki küçük delikler yüzey kalitesini olumsuz etkiler. Bunun birkaç nedeni vardır: yetersiz gaz giderme, yetersiz vakum tutma süresi ve yanlış kalıp havalandırma kanalı tasarımı.
Önleyici tedbirler arasında uygun gaz giderme yer alır. Reçinenin vakum altında yeterli süre dinlenmesine izin verilmelidir. Kalıp, reçine doldurma işlemi sırasında havanın dışarı çıkmasını sağlayacak havalandırma kanallarıyla donatılmalıdır. Vakum seviyesi, malzemenin gereksinimlerini karşılamalıdır.
Kısa Şutlar
Kalıbı açtığınızda, doldurulmadığını, parçanın eksik olduğunu ve detay reprodüksiyonunun zayıf olduğunu görürsünüz. Bunun nedeni basittir. Aşırı reçine viskozitesi veya yetersiz malzeme enjeksiyonu olabilir. Alternatif olarak, karışım, boşluk tamamen doldurulmadan önce sertleşmeye başlamış olabilir.
Eksik dolumun giderilmesi, işlem ayarlamaları gerektirir. Malzeme hacmini artırın. Ön ısıtma yoluyla reçine viskozitesini azaltın. Karıştırma ve enjeksiyon arasındaki zaman aralığını kısaltın.
flaş
Kalıp ayırma çizgisi boyunca ince bir reçine tabakası sızar. Parçanın kenarları düzensizdir ve aşırı çapak mevcuttur. Kalıp aşınması sızıntıya neden olabilir. Yanlış hizalama reçine taşmasına yol açabilir. Aşırı enjeksiyon basıncı reçinenin taşmasına neden olabilir.
Çapak bir belirtidir; kalıbınızın bakıma ihtiyacı var. Hizalama kontrol edilmelidir. Enjeksiyon basıncı, malzeme ve geometriye uygun olmalıdır.
Çarpıklık
Parçalar kalıptan çıkarıldıktan sonra deforme olur. Büyük ve ince bölümler en hassas olanlardır. Düz parçalar kıvrılır. Uzun parçalar bükülür. Bunun nedeni farklı kürleme veya soğutma gerilimidir. Bir bölüm diğerinden daha hızlı kürlenir. İç gerilim parçayı şeklinden çıkarır.
Önleme, homojen kürlemeye odaklanır. Fırın sıcaklığını ayarlayın. Eşit ısı dağılımı sağlayın. Kalın-ince geçişleri azaltmak için parça geometrisini değiştirin.
Yüzey Hataları
Çizikler. Çukurlar. Pürüzlü bölgeler. Yüzey pürüzsüz değil. Ana kalıpta kusurlar olabilir. Kalıp yüzeyi hasar görmüş olabilir. Reçinenin kendisi pürüzlü bir yüzey oluşturabilir.
Çözüm, her aşamada kalite kontrolüdür. Ana kalıbı inceleyin. Kalıp yüzeyini koruyun. Reçine koşullarını kontrol edin.
Boyutsal Yanlışlık
Parçalar tolerans dışı. Delikler hizalanmıyor. Arayüzler birbirine uymuyor. Bu soruna üç faktör neden oluyor: Silikon kalıbın büzülmesi, reçinenin büzülmesi ve kürleme sırasında sıcaklık değişimleri.
Telafi işlemi deneysel verilere dayanır. Kalıptaki ve reçinedeki büzülmeyi ölçün. Ana model boyutlarını buna göre ayarlayın. Kürleme sıcaklığını kontrol edin.
Tamamlanmamış Tedavi
Parçalar yumuşak kalır. Yapışkandırlar. Mekanik dayanıklılıkları yetersizdir. Sebebi basittir: reçine tam olarak çapraz bağlanmamıştır. Yanlış karışım oranı. Yetersiz karıştırma. Kötü kürleme koşulları. Kalıp ayırıcı maddelerden kaynaklanan kirlenme.
Çözüm, işlem disiplininde yatıyor. Reçine oranını doğrulayın. Karıştırma süresini uzatın. Fırın sıcaklığını koruyun. Döngüler arasında kalıbı temizleyin.
Renk çeşitliliği
Aynı partiden çıkan parçalar farklı görünüyor. Biri açık renkli, diğeri koyu renkli. Pigment karışımı tutarsız. Reçine partileri farklılık gösteriyor. Kürleme koşulları rengi değiştiriyor.
Standardizasyon işe yarıyor. Önceden tartılmış pigment paketleri kullanın. Karıştırma ekipmanını kalibre edin. Kürleme döngüsünü kontrol edin.
Bu sekiz kusur, silikon vakum dökümünde karşılaşılan sorunların çoğunu kapsar. Her birinin bir nedeni ve bir çözümü vardır. Sonraki bölümde bu çözümlerin nasıl uygulanacağı gösterilmektedir.
Vakum Dökümünde Oluşan Kusurların Nedenleri
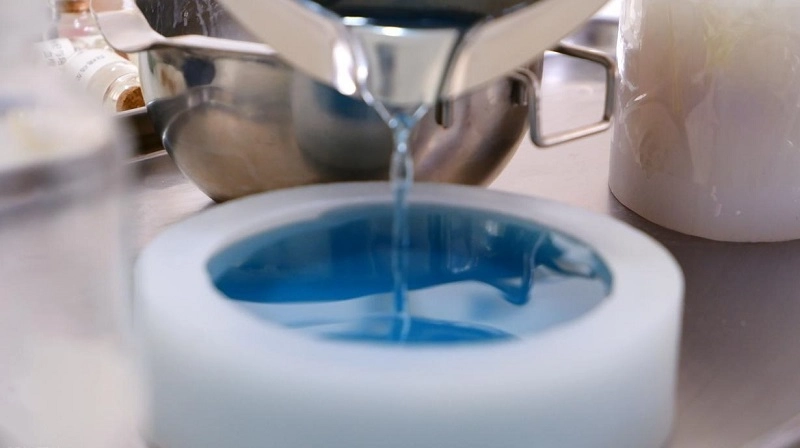
Kusurlar sadece belirtilerdir; gerçek nedenler daha derin bir seviyede yatmaktadır. Sadece yüzeysel sorunlar ele alınırsa, sorun tekrar ortaya çıkacaktır; sorunun tamamen çözülmesi ancak kök nedenin belirlenmesiyle mümkündür. Aşağıdaki beş kategori, silikon vakum dökümündeki arıza nedenlerinin çoğunu kapsamaktadır.
Öncelikli Konular
Reçine, tüm sürecin anahtarıdır. Kalitesiz reçine, standart altı parçaların ortaya çıkmasına neden olur.
Son kullanma tarihi geçmiş reçine reaktivitesini kaybettiği için tam kürleşemez ve parçalar yumuşak kalır.
Yanlış karıştırma oranları stokiyometrik dengesizliğe neden olabilir. Çok fazla baz, parçaların yapışkan olmasına; çok fazla sertleştirici madde ise kırılgan olmasına yol açar.
Nem kirliliği, nemli bir depolama ortamından kaynaklanır. Su, reçineyle reaksiyona girerek mekanik özelliklerini bozan kabarcıklar oluşturur.
Kötü saklama koşulları (yüksek sıcaklık, ışığa maruz kalma ve hava), malzemenin kalıba girmeden önce bile özelliklerini bozabilir.
Malzeme uyumsuzluğu, katmanlar veya ek parçalar arasında ayrılmaya veya yapışma arızasına yol açabilir.
İlk adım, malzemeyi incelemektir. Reçine kalitesizse, başka hiçbir şey yardımcı olmaz.
Kalıp Tasarım Problemleri
Kalıp, parçanın şeklini belirler. Yanlış tasarım kaçınılmaz olarak düşük parça kalitesine yol açacaktır.
Giriş noktasının konumu, erimiş malzemenin akışını belirler. Uygun olmayan bir giriş noktası konumu türbülansa neden olabilir. Türbülans havayı hapsederek hava ceplerinin oluşmasına yol açar.
Yetersiz havalandırma, havanın dışarı çıkmasını engeller. Dışarı çıkamayan basınçlı hava, parçada hava kabarcıklarına neden olur.
Yanlış ayırma çizgisi tasarımı, kalıptan çıkarma sırasında parçanın çapaklanmasına veya yırtılmasına neden olabilir.
Kötü bir kalıp tasarımı, reçinenin eşit şekilde akmasını engelleyerek yetersiz doluma ve sonuç olarak parçada deformasyona yol açabilir.
Kalıp bir üretim aracıdır ve tasarımı proses gereksinimlerini karşılamalıdır.
İşlem Parametre Hataları
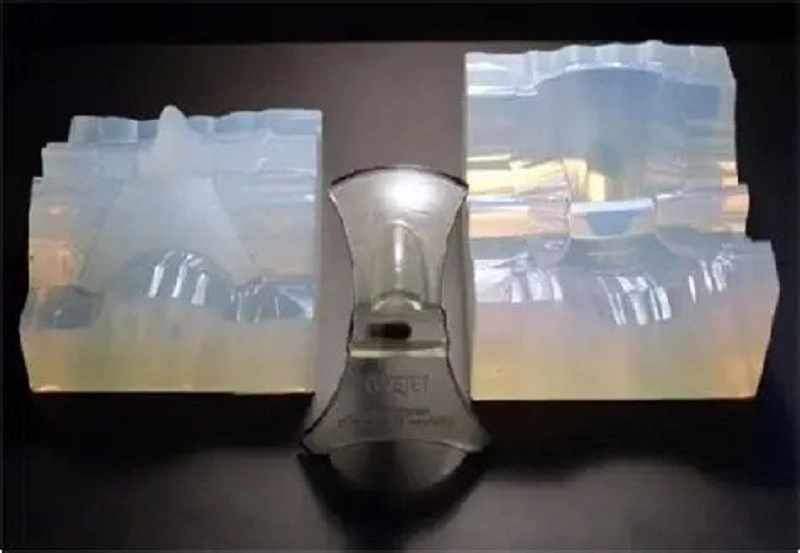
Makine, talimatlara kesinlikle uygun şekilde çalışır; yanlış ayarlar yanlış sonuçlara yol açacaktır.
Vakum seviyesi çok mu düşük? Reçine içinde hapsolan hava kabarcıklar oluşturacaktır.
Dökme hızı çok mu yüksek? Türbülans havayı hapsediyor. Dökme hızı çok mu düşük? Reçine kalıbı doldurmadan önce sertleşiyor.
Kürleme sıcaklığı çok düşük olursa reaksiyon tamamlanmaz; çok yüksek olursa parça yanar.
Kürleme süresi çok kısa olursa, parça yeterince sertleşmez; çok uzun olursa, kalıp bozulur.
Parça çok erken kalıptan çıkarılırsa yırtılır; çok geç çıkarılırsa kalıba yapışır.
Her parametrenin optimum bir aralığı vardır. Bu aralık içinde kaldığı sürece parça kalitesi tatmin edici olacaktır; bu aralığı aştığında ise kusurlar ortaya çıkacaktır.
Operatör Hataları
Silikon vakum döküm işlemi otomatikleştirilebilir, ancak operatörün önemi hala çok büyüktür.
Eğer manuel işlemler tutarlı değilse, makine her seferinde farklı bir durumdan başlar. Sonuç olarak, nihai parçalar tutarlı olmaz.
Reçine miktarı doğru ölçülmezse, karıştırma oranı yanlış olur ve kürleme sonucu beklendiği gibi olmaz.
Reçine düzgün karıştırılmazsa, kabın dibinde bir miktar karışmamış reçine kalır. Bu karışmamış reçine daha sonra kalıba akar ve parça düzgün şekilde sertleşmez.
Sık yapılan kullanım hataları arasında cilt yağlarından kaynaklanan kirlenme, çok fazla kalıp ayırıcı madde kullanılması ve aletlerin yanlışlıkla düşürülmesi yer almaktadır.
Bu sorunlardan kaçınmanın en iyi yolu, uygun eğitim, standart işletim prosedürleri ve dikkatli denetimdir.
Kalıp Aşınma
Silikon kalıplar sarf malzemesidir. Her döküm döngüsü bir miktar aşınmaya neden olur.
İlk belirti bir parlamadır. Kalıp ayırma çizgisi aşınmaya başlar ve reçine kalıptan sızmaya başlar. Ardından boyut değişiklikleri ortaya çıkar. Kalıp yumuşar ve esnemeye başlar. Kritik boyutlar değişmeye başlar.
Kalıp yüzeyi aşındıkça, parça yüzeyi daha pürüzlü hale gelir ve ince detaylar yavaş yavaş kaybolur. Parça tutarlılığı da düşer. İlk birkaç parça genellikle iyidir, ancak son birkaç parça hurdaya çıkabilir.
Bu sorunlardan kaçınmak için kalıbın ömrünü takip edin ve doğru zamanda değiştirin. Kullanım ömrünün ötesinde kullanmayın.
Bu beş kategori, silikon vakum dökümündeki kusurların temel nedenlerini kapsamaktadır. Bu sorunları sistematik bir şekilde bulup çözerek, kusur oranları azaltılabilir, verimlilik artırılabilir ve üretim daha sorunsuz bir şekilde yürütülebilir.
Silikon Vakum Dökümünde Kusurların Önlenmesi Nasıl Sağlanır?
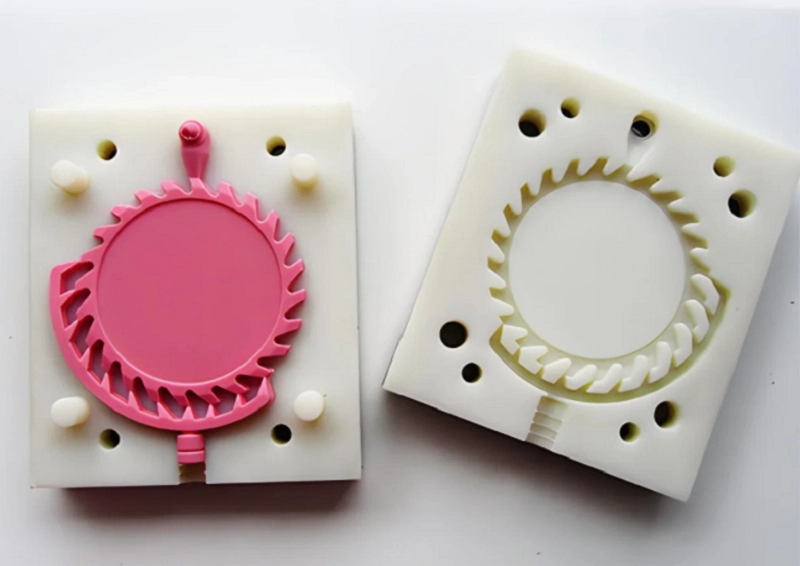
Önleme, yeniden işleme maliyetinden çok daha düşüktür. Kusurların temel nedenlerini sistematik bir şekilde çözerek verimlilik artırılabilir. Aşağıdaki dokuz alan, silikon vakum dökümünde etkili olduğu kanıtlanmış pratik yöntemleri kapsamaktadır.
Ana Kalıp Kalitesini İyileştirin
Ana model her şeyi belirler. Yüzey kalitesi, nihai parçanın yüzey kalitesi olur ve boyutsal doğruluğu, nihai toleransları belirler. Kötü bir ana model her zaman kalitesiz parçalara yol açar.
Ana kalıbı dikkatlice tamamlayın. Yüzeydeki tüm çizikleri gidermek için zımparalayın ve parlatın.
Ana kalıbı iyice temizleyin. Toz ve parmak izleri silikon kalıba geçebilir ve kalıp bu kusurları dökülen her parçaya aktarabilir.
Boyutsal doğruluğu kontrol edin. Kritik özellikleri ölçün ve ana modelin tasarım gereksinimlerine uygun olduğunu doğrulayın. Bu, üretim sürecindeki ilk kalite kontrol noktasıdır. Bunu göz ardı etmeyin.
optimize Kalıp Tasarımı
Kalıp, tüm sürecin temelidir. İyi tasarlanmış bir kalıp, üretimi daha sorunsuz hale getirirken, kötü bir tasarım tekrarlanan hatalara yol açacaktır.
Reçinenin düzgün akmasını ve kabarcık oluşumuna neden olabilecek türbülansı önlemek için kapakları doğru yerlere yerleştirin.
Yeterli havalandırma deliği ekleyin. Reçine kalıbı doldururken havanın sorunsuz bir şekilde dışarı çıkması gerekir. Yetersiz havalandırma veya tıkalı havalandırma delikleri havayı hapsederek boşluklara ve hava kabarcıklarına neden olur.
Ayırma çizgisini dikkatlice tasarlayın. Yanlış bir ayırma çizgisi konumu, çapak oluşmasına ve kalıptan çıkarmanın zorlaşmasına neden olabilir.
İyi bir kalıp tasarımı, reçinenin doğal akışını takip eder, akışına karşı zorlamaz.
Reçineyi Doğru Şekilde Hazırlayın
Reçine hazırlığı, tutarlı üretim sonuçları elde etmenin en önemli adımıdır.
Doğru ölçüm için terazi kullanın. Doğru karıştırma oranına kesinlikle uyun.
İyice karıştırın. Tüm malzemelerin eşit şekilde karışmasını sağlamak için kabın kenarlarını ve dibini kazıyın. Yetersiz karıştırma, bazı bölgelerin kürleşmemesine neden olabilir.
Vakumla gaz giderme işlemi gerçekleştirin. Reçineyi, çözünmüş havayı uzaklaştırmak için yeterince uzun süre vakum altında tutun. Yüzeydeki kabarcıkları gidermek yeterli değildir. Reçinenin içindeki hava kabarcıklarının da giderilmesi gerekir.
Malzemeleri dikkatli kullanın. Yağ, nem veya eski reçineden kaynaklanan kirlenme tüm partiye zarar verebilir.
Vakum koşullarını kontrol edin
Vakum sadece gaz giderme için değil, aynı zamanda reçinenin kalıbı doldurmasına yardımcı olmak için de kullanılır.
Doğru vakum seviyesini ayarlayın. Vakum çok düşükse, hava içeride hapsolacaktır. Çok yüksekse, reçine kaynayarak yeni kusurlar oluşturabilir.
Vakum süresini kontrol edin. Reçine hem gaz giderme hem de dökme sırasında vakum altında kalmalıdır. Reçine kalıba girmeden önce kalıp tamamen vakumlanmalıdır.
Uygun kürleme koşullarını sağlayın.
Kürleme işlemi, sıvı reçineyi katı parçalara dönüştürür. Koşullar doğru şekilde kontrol edilmezse, parçalar tamamen kürlenmeyebilir veya deforme olabilir.
Fırın sıcaklığını kontrol edin. Sadece birkaç derecelik bir sıcaklık farkı bile kürleme hızını değiştirebilir. Fırın içindeki düzensiz sıcaklık, parça performansında tutarsızlığa neden olabilir.
Doğru kürlenme süresini ayarlayın. Yetersiz kürlenmiş parçalar yumuşak ve zayıf olurken, aşırı kürlenmiş parçalar kırılgan hale gelebilir.
Çevresel koşulları izleyin. Nem ve hava akışı kürleme sonucunu etkileyebilir.
Silikon kalıpları dikkatli kullanın.
Silikon kalıplar nispeten kırılgandır. Yanlış kullanım, kalıbın aşınmasını hızlandıracaktır.
Parçayı kalıptan nazikçe çıkarın. Zorlamayın. Hava basıncı kullanın veya parçayı kalıptan dikkatlice soyun.
Kalıbı temizlemek için aşındırıcı aletler kullanmaktan kaçının. Sert temizleme yöntemleri kalıp boşluğunun yüzeyine zarar verebilir.
Kalıpları düz ve temiz bir şekilde saklayın. Işıktan, yüksek sıcaklıklardan ve basınçtan koruyun.
Kalıpları düzenli olarak inceleyin. Yırtılma, aşınmış ayırma hatları ve yüzey eskimesi olup olmadığını kontrol edin. Kusurlu parçalar üretmeye başlamadan önce kalıbı değiştirin.
Üretilebilirlik için Parça Tasarımı
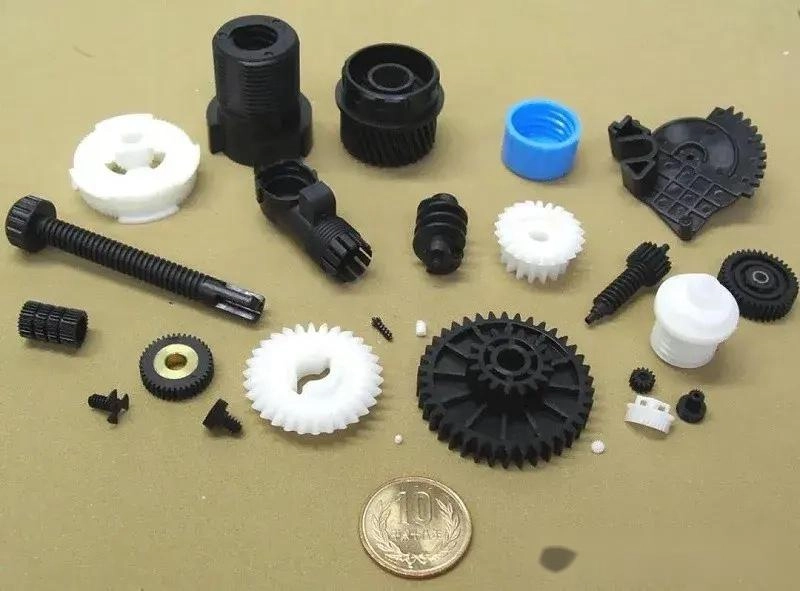
Duvar kalınlığını homojen tutun. Kalın bölümler düzensiz bir şekilde büzülebilirken, ince bölümler düzgün dolmayabilir.
Alt kesimleri azaltın. Derin alt kesimler, kalıptan çıkarma sırasında kalıp üzerindeki stresi artırır ve hasara neden olabilir.
Köşeleri yuvarlaklaştırın. Keskin köşeler gerilim noktaları oluşturur ve hava hapsine neden olabilir.
Akış yollarını iyileştirin. Reçine, boşluğun her detaylı alanına ulaşmalıdır. Tasarım, reçine akışını engellememelidir.
İşletme Prosedürlerini Standartlaştırın
Reçine hazırlığı, gaz giderme, dökme, kürleme, kalıptan çıkarma ve inceleme dahil her adımı belgeleyin.
Tren operatörleri. Herkes aynı işletme prosedürlerini izlemelidir. İşletme yöntemlerindeki farklılıklar parça kalitesinde değişikliklere neden olabilir.
Proses kontrolünü kullanın. Proses parametrelerini ayarlayın, sürekli olarak izleyin ve sapmalar olduğunda ayarlamalar yapın.
Rutin Kalite Kontrollerini Gerçekleştirin
Denetim, sorunların erken tespit edilmesine yardımcı olur. Bir sorun ne kadar erken bulunursa, düzeltilmesi de o kadar kolay olur.
| Gözle Muayene | Yüzey kusurları genellikle doğrudan görülebilir; bunlar arasında çatlaklar, çukurlar, çapaklar ve renk farklılıkları yer alır. |
| Boyutsal Ölçüm | Kritik boyutlar tolerans sınırları içinde kalmalıdır. |
| Ağırlık Karşılaştırması | İçlerinde boşluk bulunan parçalar, dolu parçalara göre daha hafiftir. |
| Montaj Testi | Parçaların birbirine doğru şekilde oturması gerekir. Eğer uymuyorsa, bu süreçte bir değişiklik olduğunu gösterebilir. |
| Fonksiyonel Testler | Parçalar, gerçek kullanım gereksinimlerini karşılamalı ve beklenen koşullar altında test edilmelidir. |
Bu dokuz önleme yöntemi, silikon vakum döküm işleminin tamamını kapsar. Hata oranlarını azaltmak, verimliliği artırmak ve üretimi daha istikrarlı ve öngörülebilir hale getirmek için bunları sistematik olarak uygulayın.
Silikon Vakum Döküm Çözümleri için NOBLE ile Ortaklık Kurun
NOBLE, metal ve plastik işleme konusunda uzmanlaşmıştır. Çalışmalarımız sadece parça üretmekle sınırlı değil; komple çözümler sunmakla ilgilidir. Güvenilir, yüksek kaliteli bileşenlere ve montajlara ihtiyaç duyan müşteriler bizimle çalışmayı tercih eder.
Projelerinizi en başından itibaren, tasarım desteğinden prototiplemeye, üretimden son işlemeye ve montaja kadar destekliyoruz. Tüm süreçler tek bir çatı altında tamamlanabiliyor.
Mühendislik uzmanlığımız, gelişmiş işleme yeteneklerimiz ve sıkı kalite yönetimimiz, tüm sürecin birbirine bağlı kalmasını sağlamak için birlikte çalışır. NOBLE, müşterilerinin fikirlerini verimli bir şekilde üretime hazır ürünlere dönüştürmelerine yardımcı olur.
Tasarım aşamasından montaja kadar kapsamlı üretim yetenekleri.
Tek bir tedarikçi, tüm üretim zincirini yönetebilir ve böylece birden fazla üretim ortağını koordine etme ihtiyacını ortadan kaldırır.
Tasarım desteği ve mühendislik yardımı, ürün tasarımlarını optimize etmeye, üretilebilirliği iyileştirmeye ve malzeme seçimi konusunda rehberlik sağlamaya yardımcı olarak üretim verimliliğini artırır.
Prototip geliştirme, hızlı doğrulamayı destekler. Tam ölçekli üretime geçmeden önce, düşük hacimli üretim çözümleri tasarımı test etmek ve iyileştirmek için kullanılabilir.
Metal işleme, CNC işleme , sac metal imalatı ve yüzey işleme gibi alanları kapsar . Bu yetenekler, karmaşık yapıları ve dar toleransları destekler.
Plastik işleme, silikon vakum dökümü ve enjeksiyon kalıplama dahil olmak üzere birçok üretim teknolojisini kapsar . Doğru plastik üretim yöntemi, ürünün kullanım alanına göre seçilir.
Yüzey işleme ve ikincil işlemler, kaplamalar, dokular ve ek işlem sonrası operasyonlar da dahil olmak üzere ürünün görünümünü ve performansını daha da iyileştirir.
Montaj ve nihai ürün entegrasyonu, eksiksiz bir teslimat sağlar. Sadece tek tek parçalar değil, kullanıma hazır, tamamlanmış montajlar.
Uluslararası Standartlara Uygun Kalite Yönetimi Sertifikası
ISO 9001:2015, süreç kontrolü, sürekli iyileştirme ve müşteri memnuniyeti yönetimi de dahil olmak üzere tutarlı bir kalite yönetim sistemini göstermektedir.
ISO 13485:2016, kontrollü süreçler, dokümantasyon, izlenebilirlik ve sıkı kalite gereksinimleriyle tıbbi cihaz üretimini destekler.
Bu sertifikalar, NOBLE'ın günlük çalışma standartlarını tanımlar. Zorlu sektörlerdeki müşteriler, güvenilir kalite güvencesi için bu sistemlere güvenmektedir.
SSS
Bir silikon kalıp tipik olarak kaç parça üretebilir?
Bir silikon kalıp tipik olarak 20 ila 30 parça üretir. Basit parçalar yaklaşık 40 parçaya kadar ulaşabilir. Karmaşık tasarımlar veya kalıptan çıkarma sırasında daha fazla aşınmaya neden olan parçalar, kalıp ömrünü daha hızlı azaltacaktır.
Kalıbın ömrü ayrıca reçine sıcaklığına, kürleme koşullarına ve kullanım yöntemlerine de bağlıdır. Kalıp performansını takip edin ve kusurlar sıklaşmadan önce kalıbı değiştirin.
Vakum dökümünde kabarcıklara ne sebep olur?
Kabarcıklar genellikle yetersiz gaz giderme işleminden kaynaklanır. Reçine, çözünmüş havayı salacak kadar uzun süre vakum altında kalmalıdır.
Kalıbın içinde sıkışan hava da sık görülen bir diğer nedendir. Yetersiz havalandırma, havanın dışarı çıkmasını engeller. Yanlış dökme yöntemleri de reçine transferi sırasında hava girişine neden olabilir.
Vakum döküm yöntemiyle üretilen ve deforme olmuş parçalar tamir edilebilir mi?
Bazı deforme olmuş parçalar onarılabilir. Hafif deformasyonlar kontrollü ısıtma ve uygun aparatlar kullanılarak düzeltilebilir.
Ancak, karmaşık eğrilere veya ciddi deformasyona sahip parçalar genellikle onarılamaz. Önlem almak, onarmaktan daha iyidir. Kürleme sıcaklığını kontrol edin ve kalın ve ince bölümler arasında ani geçişlerden kaçının.
Silikon vakum dökümünün doğruluğu ne kadar yüksek?
Tipik boyut toleransları ±0.10 mm ile ±0.30 mm arasındadır. Ana kalıbın kalitesi, elde edilebilecek maksimum hassasiyeti belirler. Reçine büzülmesi boyut değişikliklerine neden olur ve kalıp aşınması zamanla toleransları artırır.
Silikon kalıplar neden aşınır?
Silikon kalıplar çeşitli faktörler nedeniyle zamanla bozulur.
Tekrarlanan döküm döngüleri mekanik yorgunluğa neden olur. Kalıptan çıkarma sırasında oluşan gerilim, kalıp boşluğunun yüzeyine zarar verebilir. Reçinedeki kimyasallar silikonun performansını kademeli olarak etkileyebilir ve yüksek sıcaklıklar kalıbın yaşlanmasını hızlandırabilir.







