
Giriş
Bir balmumu kalıbı yapılır. Seramik bulamaçla kaplanır. Balmumu erir. Erimiş metal içine dökülür. Seramik kırılır. Bitmiş bir parça kalır. Bu, döküm yöntemi olarak da bilinen hassas döküm işlemidir.
Yatırım dökümünün uzun bir geçmişi vardır. Kuyumcular binlerce yıl önce bu yöntemi kullanmışlardır. Günümüzde ise, sıkı toleranslara ve pürüzsüz yüzeylere sahip parçalar üreten hassas bir üretim yöntemidir. Çoğu özellik için ikincil işleme gerek duyulmaz.
Hassas döküm neden bu kadar yaygın olarak kullanılıyor? Bu işlem, işleme yoluyla elde edilemeyen karmaşık geometrileri işleyebilir, dövülmesi veya kaynaklanması zor malzemeler için uygundur ve yüzey kalitesi, sonraki işleme operasyonlarına olan ihtiyacı azaltır.
Çok çeşitli endüstriler döküm yöntemine güvenmektedir. Havacılık ve uzay endüstrisi türbin kanatları ve yapısal bileşenler için; tıp alanı implantlar ve cerrahi aletler için; otomotiv endüstrisi turboşarj pervaneleri ve yakıt sistemi bileşenleri için; endüstriyel sektörde ise vanalar, pompalar ve kalıplar için kullanılmaktadır.
Hassas Döküm Nedir?
Hassas Dökümün Tanımı
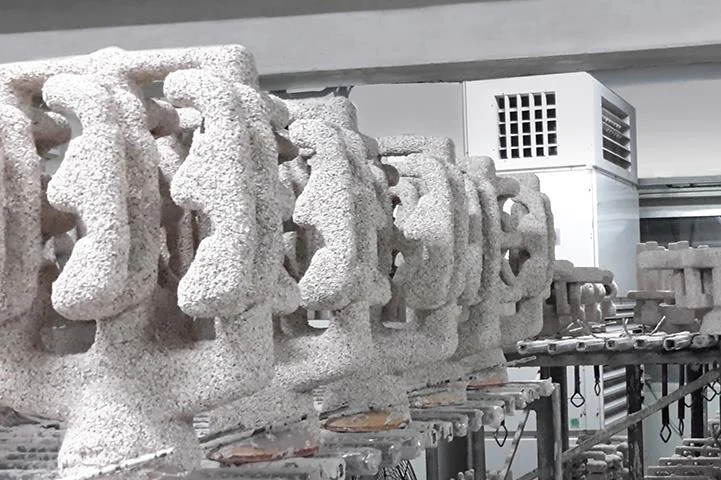
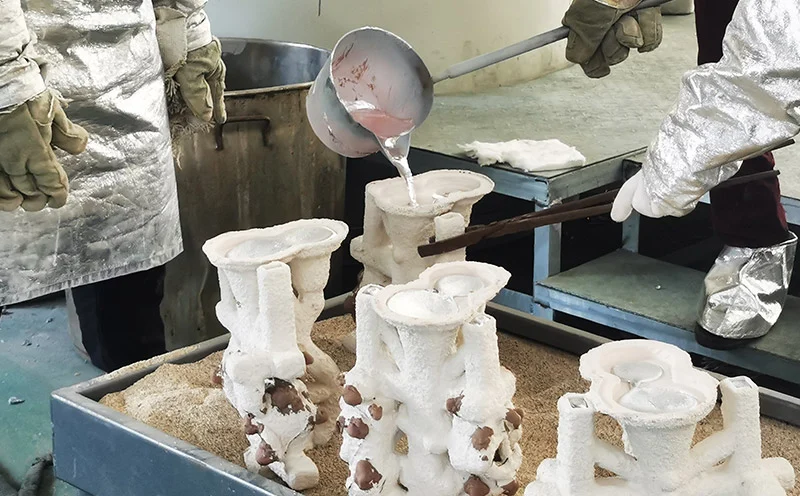
Hassas döküm, kayıp mum yöntemiyle yapılır. Mumdan bir model yapılır. Bunun etrafına seramik bir kalıp inşa edilir. Mum erir. Metal içine dökülür. Seramik kırılır. Parça kalır.
Tarihi, antik Mısır ve Çin'e kadar uzanıyor. Kuyumcular altın ve bronz süs eşyaları için kullanmışlardır. Endüstriyel üretim 20. yüzyılda başladı. "Yatırım" adı para anlamına gelmez. Eski Fransızca investir kelimesinden gelir; örtmek veya çevrelemek anlamına gelir. Seramik kabuk, balmumu kalıbını sarar. Bu terim böylece yerleşti.
Hassas Döküm Süreci Nasıl Çalışır?
-
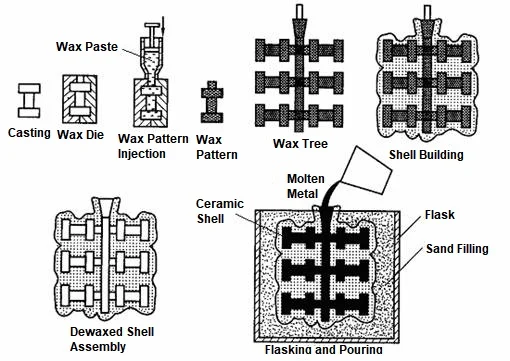
Mumdan bir kalıp oluşturun.
Metal kalıp işlendikten sonra içine balmumu dökülür. Bu, balmumu modelini oluşturur. Birden fazla balmumu modeli, merkezi bir balmumu döküm kanalına bağlanır. Tüm düzenek bir ağaca benzer. Bu "ağaç", her dökümde kaç parça üretilebileceğini belirler.
-
Seramik bir kabuk yapın
Balmumu kalıbı seramik hamuruna batırın. İnce kumdan, yani alçıdan bir katman uygulayın. Her katman kuruduktan sonra bu işlemi tekrarlayın. Altı ila sekiz katmandan sonra, balmumu kalıbının etrafında sağlam bir seramik kabuk oluşacaktır.
-
Balmumu çıkarın
Kalıp fırına yerleştirilir. Balmumu erir ve buharlaşarak içi boş bir oyuk bırakır. Bu oyuk, parçanın şekline tam olarak uyar.
-
Erimiş metali dökün
Erimiş metal, ısıtılmış seramik bir kalıba dökülür. Paslanmaz çelik, karbon çelik, alüminyum alaşımları, titanyum alaşımları, nikel bazlı süper alaşımlar, kobalt alaşımları, bronz ve pirinç dahil olmak üzere çok çeşitli malzemeler mevcuttur. Her malzemenin kendine özgü döküm parametreleri vardır.
-
Soğutun ve kabuğu kırın.
Metal katılaşır. Seramik kabuk kırılır. Pnömatik çekiçler veya titreşimli ekipmanlar işi halleder. Ağaç kesilir. Ayrı ayrı dökümler birbirinden ayrılır.
-
Bölümü bitir
Giriş ve döküm kanalını çıkarın. Isıl işlem uygulanabilir. Parçayı, yalnızca döküm yoluyla elde edilemeyen özellikler oluşturacak şekilde işleyin. Parlatma, yüzey kalitesini iyileştirir. Parçanın boyutlarını ve bütünlüğünü doğrulamak için inceleyin. Bu noktada, hassas döküm tamamlanmıştır ve bir sonraki aşamaya geçmeye hazırdır.
Yatırım Dökümünün Temel Avantajları
Yüksek değerli parçalar için yatırım döküm yöntemi tercih edilir çünkü diğer yöntemlerin sağlayamadığı bir hassasiyet seviyesi sunar. Avantajları çok çeşitlidir ve her biri maliyeti, kaliteyi veya teslim süresini etkiler.
1. Mükemmel Boyutsal Doğruluk
Son haline yakın boyutlarda parça üretimi, işleme ihtiyacını azaltır, ürün tutarlılığını artırır ve daha sıkı montajlar sağlar. Bu, türbin kanatları ve cerrahi aletler gibi sıkı toleranslar gerektiren parçalar için doğrudan faydalar sunar.
2. üstün yüzey
Seramik ve balmumu kalıpların yüzeyleri pürüzsüzdür, bu da nihai metal parçanın yüzeyinin de pürüzsüz olmasını sağlar. Taşlama ve parlatma işlemleri minimumda tutularak daha iyi bir görünüm elde edilir. Ayrıca, yüzey kusurları en aza indirildiği için yorulma performansı da iyileşir.
3. Karmaşık Geometriler Üretebilme Yeteneği
Hassas döküm yöntemi, işleme ile elde edilemeyen şekiller üretebilir. Duvar kalınlıkları 1 milimetre kadar ince olabilir. İç soğutma kanalları oluşturulabilir. Aksi takdirde beş eksenli işleme gerektirecek karmaşık eğriler elde edilebilir. Aksi takdirde özel kesici takımlar gerektirecek alt kesim özellikleri işlenebilir.
Karmaşık tasarımlar, birden fazla işlemin tek bir adımda birleştirilmesi sayesinde üretim maliyetlerini düşürebilir. Daha önce kaynak, işleme ve montaj gerektiren parçalar artık tek parça halinde dökülebilir.
4. Geniş Dökülebilir Metal Yelpazesi
| Demirli metaller | karbon çeliği, paslanmaz çelik, takım çeliği |
| demir dışı | alüminyum, pirinç, bronz |
| Yüksek performanslı alaşımlar | titanyum, nikel süper alaşımları, kobalt alaşımları |
Bu işlem, dökülebilir hemen hemen her alaşımla çalışır. Bu esneklik, hassas imalatta nadir bulunur.
5. Mükemmel Tekrarlanabilirlik
Mum kalıpları tutarlıdır. Seramik kabuk işlemi kontrol altındadır. Kalite kontrolü sıkıdır. Binlerce veya milyonlarca parçadan oluşan üretim serileri aynı boyutları korur. Sıkı toleranslarla seri üretim mümkündür.
6. Azaltılmış İşleme Gereksinimleri
Dökümler neredeyse nihai şekle yakın olduğundan, işleme maliyetleri düşer. Daha az malzeme çıkarılması gerektiğinden üretim hızları artar. Takım aşınması azalır. İşçilik maliyetleri düşer. Parçaların yalnızca son işlem gerektirmesi yaygındır; örneğin dişli boşlukları, valf gövdeleri, yapısal bağlantı parçaları.
7. Daha İyi Malzeme Kullanımı
Neredeyse nihai şekle yakın üretim, daha az hurda anlamına gelir. Çubuk malzemeden işleme, malzemenin %80'ini ortadan kaldırırken, hassas dökümde sadece giriş ve çıkış kanalının çıkarılması yeterlidir. Titanyum ve nikel bazlı süper alaşımlar gibi pahalı alaşımlar için maliyet tasarrufu önemli ölçüdedir. Daha az metal atığıyla sürdürülebilirlik de artar.
8. Daha Fazla Tasarım Esnekliği
Karmaşık mühendislik tasarımları başarıyla hayata geçirildi. Sadece gerekli yerlerde malzeme kullanılarak ağırlık azaltımı sağlandı. Parçaların entegrasyonu, kaynaklı montaj ihtiyacını ortadan kaldırdı. Parçalar birden fazla bileşenden birleştirilmek yerine tek parça halinde döküldüğü için ürün performansı artırıldı. Hassas dökümün sunduğu tasarım özgürlüğü en büyük avantajıdır.
Yatırım Dökümünün Sınırlamaları
Her üretim sürecinde ödünleşmeler söz konusudur. Hassas döküm de istisna değildir. Avantajları gerçektir, ancak sınırlamaları da öyledir. Bu sınırlamaları göz ardı etmek, kötü parça tasarımına ve beklenmedik maliyetlere yol açabilir.
1. Daha Yüksek Kalıp Maliyetleri
Mum enjeksiyon kalıplarının işlenmesi pahalıdır. Kalıp imalatı hassasiyet ve zaman gerektirir. İlk yatırım önemli miktardadır. Maliyetin geri kazanılması için yeterli üretim hacmi gereklidir. Düşük hacimli parçalar için, parça başına kalıp maliyeti çok yüksek olabilir.
2. Daha Uzun Üretim Döngüsü
Her aşama sürece zaman ekler. Kalıp yapımı birkaç gün sürer; katmanların uygulamalar arasında kurumasına izin verilmelidir; mumdan arındırma birkaç saat sürer; ve kalıbın pişirilmesi hassas bir ısıtma eğrisi gerektirir. Bunu döküm ve son işlem takip eder. Hassas döküm, parçaları saniyeler içinde üretebilir. Öte yandan, kayıp mum dökümü günler veya haftalar sürer. Teslim süresi çok daha uzundur.
3. Boyut Sınırlamaları
Balmumu kalıplar kırılgandır. Büyük kalıplar kendi ağırlıkları altında deforme olur. Seramik kalıplar ağırlaşır ve kullanımı zorlaşır. Büyük dökümler pratik değildir. Pratik boyut sınırı yaklaşık 300 mm çapındadır. Daha büyük parçalar için kum döküm veya diğer işlemler gereklidir.
4. Balmumu Kalıplarının Kırılganlığı
Mum bükülür. Mum kırılır. Mum sıcaklık değişimlerinde deforme olur. Depolama kontrollü koşullar gerektirir. Taşıma dikkatli ambalajlama gerektirir. Kullanım önlemleri zorunludur. Hasarlı bir mum kalıbı, kusurlu bir döküm üretir.
5. Seramik Kabuk Hassasiyeti
Isıtma veya soğutma sırasında kabukta çatlama meydana gelir. Nem, seramik bağını etkiler. Termal şok, katman ayrılmasına neden olur. Kalıp kalitesi, operatörün becerisine ve çevresel kontrole bağlıdır. Kabuk kusurları doğrudan metal parçaya aktarılır.
6. Basit Parçalar İçin Daha Yüksek Maliyet
Basit geometriler için, hassas döküm gereksizdir. Kum dökümü daha ucuzdur. Çubuk malzemeden işleme daha hızlıdır. Dövme daha güçlü parçalar üretir. Yüksek hacimli üretimde presleme daha ekonomiktir. Daha basit yöntemlerle üretilebilen parçalar için hassas döküm ekonomik değildir.
7. Daha Yavaş Üretim Hızı
Birden fazla aşama gereklidir. Manuel işlemler söz konusudur. Kabuk yapımı tamamen otomatik değildir. Üretim planlaması karmaşıktır. Kalıp döküm yöntemiyle günde binlerce parça üretilir. Hassas döküm yöntemiyle ise en fazla yüzlerce parça üretilir. Hacim talepleri gerçekçi olmalıdır.
8. Olası Döküm Hataları
Katılaşma sırasında çözünmüş gazların dışarı çıkmasıyla gaz gözenekliliği oluşur. Büzülme, kalın bölümlerde boşluklar yaratır. Soğuk birleşmeler, metal akışlarının kaynaşmaması sonucu meydana gelir. Yanlış akışlar, yetersiz metal akışından kaynaklanır. Seramik inklüzyonları, kabuk parçalarından gelir. Sıcak yırtılmalar, katılaşma büzülmesi sırasında oluşur.
Her kusurun bir nedeni vardır. Her nedenin bir önlenmesi vardır. Doğru süreç kontrolü kusurları azaltır. Ancak hassas döküm kusursuz değildir. Bu süreç, her aşamada beceri, disiplin ve kalite kontrolü gerektirir.
Yatırım dökümleri Diğer Döküm İşlemlerine Karşı
Yatırım Dökümü vs Kum döküm
| faktör | Yatırım dökümleri | Kum döküm |
| doğruluk | Sıkı (tipik olarak ±0.1 mm) | Gevşek (tipik olarak ±1.0 mm) |
| Yüzey | Pürüzsüz (3.2 µm Ra) | Pürüzlü (12.5 µm Ra) |
| Ücret | Düşük hacimde parça başına maliyet daha yüksek; yüksek hacimde daha düşük. | Parça başına daha düşük maliyet; büyük parçalar için daha iyi. |
| Parça boyutu | Sınırlı (~300 mm maks.) | Sınırsız (metre ölçekli parçalar) |
| karmaşa | Yüksek (ince duvarlar, iç geçitler) | Düşük ila orta |
Hassas döküm, doğruluk ve yüzey kalitesi açısından üstünlük sağlar. Kum döküm ise boyut ve ilk maliyet açısından avantajlıdır. Seçim, parça gereksinimlerine bağlıdır.
Yatırım Dökümü vs Döküm Döküm
| faktör | Yatırım dökümleri | Döküm Döküm |
| Üretim hızı | Yavaş (parti başına gün) | Hızlı (atış başına saniye) |
| Kalıp | Balmumu kalıplar, seramik kabuklar | Sert çelik kalıplar |
| Malzemeler | Geniş yelpaze (demir içeren, demir içermeyen, yüksek sıcaklık alaşımları) | Sadece demir dışı metallerle (alüminyum, çinko, magnezyum) sınırlıdır. |
| Hassas | Çok yüksek | Yüksek |
| Başvurular | Kritik bileşenler, düşük-orta hacim | Yüksek hacimli tüketici parçaları |
Kalıp döküm daha hızlıdır. Hassas döküm ise daha fazla malzeme ve daha karmaşık geometrileri işleyebilir. Geçiş noktası üretim hacmine ve malzeme gereksinimlerine bağlıdır.
Hassas Döküm ve İşleme Karşılaştırması
| faktör | Yatırım dökümleri | İşleme |
| Malzeme atığı | Düşük (neredeyse net şekil) | Yüksek (çip nesli) |
| karmaşa | Yüksek (iç özellikler dahil) | Sınırlı (araç erişim kısıtlamaları) |
| Ücret | Yüksek hacimde daha düşük | Düşük hacimde daha düşük |
| Hassas | İyi, ancak son işlem gerektirebilir. | Çok İyi |
| Üretim hacmi | Üretim serileri için uygundur. | Prototip ve küçük partiler için uygundur. |
Hassas döküm , malzemeyi verimli bir şekilde kullanır. İşleme ise zaten maliyeti karşılanmış olan malzemeyi ortadan kaldırır. Pahalı alaşımlar için döküm önemli ölçüde maliyet tasarrufu sağlar. Sıkı toleranslara sahip basit parçalar için işleme daha iyi bir seçenek olmaya devam etmektedir. İki işlem birbirini tamamlayıcıdır, rekabetçi değildir. Birçok hassas döküm parçası, kritik boyutlara ulaşmak için son işleme tabi tutulur. Bu kombinasyon, her iki yaklaşımın da en iyi yönlerini sunar.
Hassas Dökümden Faydalanan Sektörler
Hassas döküm, doğruluk, malzeme bütünlüğü ve karmaşık geometriler konusunda katı gereksinimleri olan endüstrilere hizmet eder. Her endüstrinin bu süreci seçmesinin kendine özgü nedenleri vardır.
Uzay
Turboşarj kanatları, uçak gövdesi yapısal bileşenleri ve yakıt sistemi bileşenleri. Bu bileşenler aşırı sıcaklıklara ve döngüsel yüklere dayanmak zorundadır. Hassas döküm, işleme yoluyla elde edilemeyen iç soğutma kanalları ve ince duvarlı yapıların üretilmesini sağlar. Nikel bazlı süper alaşımlar ve titanyum standart malzemelerdir. Başarısızlık kesinlikle kabul edilemez.
Otomotiv
Turboşarj çarkları. Egzoz manifoldları. Yakıt enjeksiyon bileşenleri. Ağırlık azaltma ve ısıya dayanıklılık, bu seçimi yönlendiren faktörlerdir. Hassas döküm, minimum işleme gerektiren, neredeyse nihai şekiller sunar. Üretim hacimleri orta ila yüksek düzeydedir. Bu işlem, belirli uygulamalar için dövme ve kalıp dökümüyle rekabet eder.
Tıbbi
Cerrahi aletler. Ortopedik implantlar. Diş protezleri. Biyouyumluluk ve korozyon direnci zorunludur. Paslanmaz çelikler, kobalt-krom alaşımları ve titanyum, sıkı toleranslarla dökülür. Bakteri yapışmasını önlemek için yüzey pürüzsüz olmalıdır. Hassas döküm, aşırı işlem sonrası gerektirmeden bu gereksinimleri karşılar.
Petrol gazı
Vana gövdeleri. Pompa gövdeleri. Kuyu içi alet bileşenleri. Bu parçalar yüksek basınca, aşındırıcı sıvılara ve yıpratıcı ortamlara maruz kalır. Malzeme seçimi çok önemlidir. Dubleks paslanmaz çelikler ve nikel alaşımları yaygın olarak kullanılır. Hassas döküm, bu bileşenlerin gerektirdiği karmaşık iç akış kanallarını üretir.

Endüstriyel ekipman
Dişli boşlukları. Kol kolları. Braket tertibatları. Tarım makineleri. İnşaat ekipmanları. Parça birleştirme önemli bir avantajdır. Birden fazla bileşen tek parça halinde dökülür. Montaj basitleşir. Ağırlık azalır. Güvenilirlik artar.
Donanma
Pervaneler. Pompa çarkları. Deniz suyu sistemi bileşenleri. Tuzlu suda korozyon direnci çok önemlidir. Bronz, alüminyum bronz ve dubleks paslanmaz çelikler şekillendirilerek dökülür. Hassas döküm, sürtünmeyi azaltan ve verimliliği artıran pürüzsüz bir yüzey sağlar.
Gıda İşleme
Vanalar. Bağlantı parçaları. Pompa bileşenleri. Hijyenik tasarım, pürüzsüz yüzeyler ve korozyon direnci gerektirir. Paslanmaz çelik tercih edilen malzemedir. Hassas döküm, bakterilerin saklanabileceği girintiler veya keskin köşeler içermeyen parçalar üretir. Yüzey kalitesi, ek parlatma gerektirmeden FDA gereksinimlerini karşılar.
Savunma
Ateşli silah parçaları. Havacılık ve uzay araçları parçaları. Araç parçaları. Askeri şartnameler yüksek güvenilirlik gerektirir. Malzeme bütünlüğü kritik öneme sahiptir. Hassas döküm, savunma programlarının gerektirdiği tekrarlanabilirliği ve kalite kontrolünü sağlar.
Güç Üretimi
Türbin kanatları. Gaz türbini bileşenleri. Buhar türbini parçaları. Yüksek sıcaklık alaşımları gereklidir. Hassas döküm, verimlilik artışı sağlayan kanat profili şekillerini ve iç soğutma geometrilerini üretir. Bu işlem, modern enerji üretimi için vazgeçilmezdir.
Yatırım dökümünü seçmenin başlıca nedenleri farklı sektörlerde değişiklik gösterir. Havacılık sektörü karmaşık soğutma kanallarına ihtiyaç duyarken; tıp alanı biyouyumluluk ve yüzey kalitesi gerektirir; otomotiv sektörü ağırlık azaltmaya ihtiyaç duyar; petrol ve gaz sektörü ise korozyon direncine ihtiyaç duyar. Bu sektörlerin ortak noktası, bu işlemin sunduğu performansın diğer işlemlerle kıyaslanamayacak kadar üstün olmasıdır.
Yatırım Dökümünü Ne Zaman Tercih Etmelisiniz?
Hassas döküm yönteminin kullanılıp kullanılmayacağı büyük ölçüde çeşitli pratik hususlara bağlıdır. Bu soruların çoğuna cevabınız evet ise, bu işlem muhtemelen çok uygun bir seçenektir.
Karmaşık Geometriler
Parçanın şekli, işleme yoluyla elde edilmesi zor veya imkansız mı? İç geçitleri, ince duvarları veya karmaşık eğrileri var mı? Diğer döküm yöntemlerine kıyasla, hassas döküm bu özellikleri ele almak için daha uygundur.
Hassasiyet Gereksinimleri
Parçanın kesin boyut kontrolüne ihtiyacı var mı? Yüzey kalitesi işlev veya görünüm açısından kritik mi? Bu işlem, neredeyse nihai şekle yakın dökümler üreterek ikincil işleme ihtiyacını azaltır veya ortadan kaldırır.
Pahalı Malzemeler
Parça titanyum, nikel bazlı süper alaşımlar veya diğer pahalı alaşımlar mı kullanıyor? Hassas döküm, malzeme israfını en aza indirir. Talaş oluşmaz ve sonuç olarak hurda miktarı azalır. Elde edilen maliyet tasarrufu, kalıp maliyetini karşılamaya yeterlidir.
Orta ila Yüksek Üretim Hacimleri
Yılda yüzlerce veya binlerce parça mı üretiyorsunuz? Kalıp maliyetleri tüm üretim sürecine yayılır. Parça başına maliyet düştükçe, bu süreç maliyet açısından verimli hale gelir.
Azaltılmış Montaj Adımları
Birden fazla bileşen tek bir dökümde birleştirilebilir mi? Hassas döküm, kaynaklı montajları ve bağlantı elemanlarına olan ihtiyacı ortadan kaldırarak montaj süresini kısaltır ve güvenilirliği artırır.
Yüksek Kaliteli Yüzey Kaplaması
Parçanın düzgün çalışması veya yasal standartları karşılaması için pürüzsüz bir yüzeye mi ihtiyacı var? Seramik gövdeler, ince detaylara ve temiz bir yüzeye sahip olabilir, bu da parlatma ve taşlama ihtiyacını en aza indirir.
Hassas Döküm Ne Zaman En İyi Seçenek Değildir?
Bu süreç her durum için uygun değildir. Bazı durumlarda farklı bir yaklaşım gereklidir.
Ekstra Büyük Parçalar
Çapı veya uzunluğu 300 milimetreyi aşan parçalar bu işlem için uygun değildir. Balmumu kalıp deforme olur ve seramik kabuk hantal ve kırılgan hale gelir. Kum döküm yöntemi, daha düşük maliyetle büyük parçaların üretimini sağlayabilir.
Küçük Partiler ve Basit Parçalar
Basit braketler veya düz plakalar hassas döküm gerektirmez. Çubuk malzemeden işleme daha hızlıdır ve kum döküm daha ucuzdur. Dövme daha iyi mekanik özellikler sağlayabilir. Küçük ölçekli üretimde, hassas dökümle ilişkili kalıp maliyetleri geri kazanılamaz.
Çok Büyük Ölçekli Üretim
Kalıp döküm yöntemiyle parçalar saniyeler içinde üretilebilirken, hassas döküm yöntemi dakikalar veya saatler sürer. Yıllık üretim hacmi 100,000 adedi aşan durumlarda, kalıp döküm veya presleme daha ekonomiktir. Döngü süresindeki fark belirleyici faktördür.
Dövme veya İşleme İçin Daha Uygun Parçalar
Yüksek mukavemetli yapısal bileşenler genellikle dövme yöntemiyle üretilir. Üstün tane yapısı ve daha uzun yorulma ömrü sunarlar. Basit silindirik veya prizmatik parçaların işlenmesi daha uygun maliyetlidir. Kayıp mum döküm yöntemi tüm uygulamalar için ideal bir işlem değildir.
Bu süreç uzmanlaşmıştır ve belirli alanlarda üstün performans gösterir. Uygulamalar bu kapsamın dışında kaldığında, diğer yöntemler daha uygundur. Süreç, parçanın özelliklerine göre seçilmelidir, tersi değil.
Hassas Döküm İçin Neden NOBLE'ı Seçmelisiniz? Hassas İmalat?
Doğru süreç önemlidir. Doğru ortak da aynı derecede önemlidir. NOBLE, üretimden daha fazlasını sunar. Konseptten nihai ürüne kadar mühendislik ve üretim çözümleri sağlıyoruz.
Kapsamlı Üretim Hizmetleri
NOBLE, metal ve plastik işleme alanında faaliyet göstermektedir. Geniş yetenek yelpazesi ve çeşitli sektörlere hizmet vermektedir. Tek prototip veya yüksek hacimli üretim fark etmeksizin, mühendislik ve üretim ekipleri projenin her aşamasında müşterilerle yakın iş birliği içinde çalışmaktadır.
Tasarımdan Montaja
Üretim hikayenin sadece bir parçası. NOBLE uçtan uca çözümler sunar. En erken tasarım aşamasından itibaren iş birliği yapıyoruz. Teknik öneriler üretilebilirliği artırır, üretim maliyetlerini düşürür ve ürün performansını iyileştirir.
Entegre iş akışımız şunları kapsar:
- Ürün Tasarımı Desteği
- Mühendislik İncelemesi
- Malzeme seçimi
- Prototip İmalatı
- Kitle Üretimi
- Yüzey İşlem
- Montaj
- Son denetim
- Paketleme ve Teslimat
Bu tek elden çözüm yaklaşımı, geliştirme sürecini kolaylaştırır. Tüm süreç boyunca tutarlı kalite korunur. El değiştirme boşlukları olmaz. Kimseyi suçlamak olmaz.
Güvenebileceğiniz Kalite
Kalite, her projenin temelidir. NOBLE, uluslararası kabul görmüş kalite yönetim sistemleri altında faaliyet göstermektedir.
Sertifikalarımız şunları içerir:
- ISO Kalite Yönetim Sistemi - Kalite yönetim sistemi
- ISO Kalite Yönetim Sistemi – Tıbbi Cihazlar için Kalite Yönetim Sistemi
Bu sertifikalar, çok çeşitli sektörlerde kaliteye, süreç kontrolüne, izlenebilirliğe ve müşteri memnuniyetine olan bağlılığımızı göstermektedir.
SSS
Hassas döküm yönteminin başlıca avantajları nelerdir?
Yüksek boyutsal hassasiyet, mükemmel yüzey kalitesi, karmaşık geometriler üretebilme yeteneği, geniş malzeme seçimi ve minimum malzeme israfı.
Hassas döküm yönteminin dezavantajları nelerdir?
Döküm yöntemine kıyasla yüksek kalıp maliyeti, daha uzun teslim süreleri, boyut sınırlamaları ve daha yavaş üretim hızları.
Hassas döküm neden daha pahalı?
Mum kalıplama ve seramik gövde yapımı, emek yoğun ve zaman alıcı işlemlerdir. Bu süreç, birden fazla aşama ve yetenekli operatörler gerektirdiğinden, düşük üretim hacimlerinde parça başına maliyeti artırır.
Hassas dökümde hangi metaller kullanılabilir?
Karbon çelikleri, paslanmaz çelikler, takım çelikleri, alüminyum alaşımları, pirinç, bronz, titanyum alaşımları, nikel bazlı süper alaşımlar ve kobalt bazlı alaşımlar.
Hassas döküm yöntemi seri üretim için uygun mudur?
Evet, kalıp maliyetinin büyük üretim serilerine yayıldığı orta ve yüksek hacimli üretimlerde kalıp döküm daha hızlı ve daha ucuz olabilir. Çok yüksek hacimli üretimlerde ise döküm daha hızlı ve daha ucuz olabilir.
Yatırım dökümü ne kadar doğrudur?
Tipik toleranslar, parça boyutuna ve geometrisine bağlı olarak ±0.1 mm ile ±0.2 mm arasındadır. Bazı özellikler, proses kontrolü ile daha sıkı toleranslara sahip olabilir.
Hassas döküm yöntemi hangi sektörlerde yaygın olarak kullanılır?
Havacılık ve uzay, otomotiv, tıp, petrol ve gaz, endüstriyel ekipman, denizcilik, gıda işleme, savunma ve enerji üretimi.
Hassas döküm ile kum döküm arasındaki fark nedir?
Hassas döküm, daha sıkı toleranslar, daha pürüzsüz yüzey kalitesi ve karmaşık iç özellikler üretme olanağı sunar. Kum döküm ise daha büyük parçaları işleyebilir ve daha düşük kalıp maliyetine sahiptir, ancak daha pürüzlü yüzeyler ve daha gevşek toleranslar üretir.
Hassas döküm yöntemiyle ince cidarlı parçalar üretilebilir mi?
Evet. 1 mm'ye kadar duvar kalınlıkları elde edilebilir. Seramik kabuk ve balmumu kalıplama işlemi, bozulma olmadan ince kesitler elde edilmesini sağlar.







