
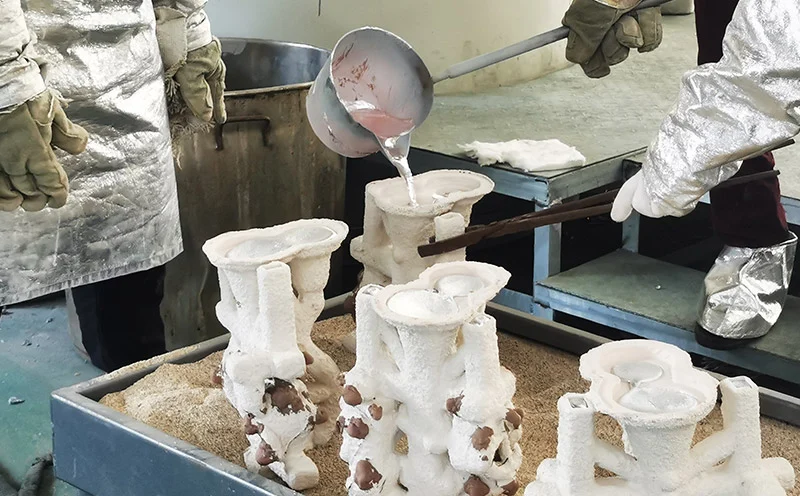
Vakumlu kayıp mum döküm yöntemi yeni değil. Kayıp mum döküm süreci binlerce yıl öncesine dayanıyor. Ancak vakum kısmı modern bir yenilik. Oksidasyon meydana gelir, gözenekler oluşur ve sonuç olarak, parçalar kullanım sırasında arızalanır.
Vakum teknolojisi havayı uzaklaştırarak erimiş malzemenin saf kalmasını sağlar. Seramik kalıp da herhangi bir gaz salınımı yapmaz. Elde edilen parçalar yoğun ve kusursuzdur. Bu nedenle, havacılık, tıp ve enerji üretim sektörleri kritik bileşenlerin üretiminde vakumlu kayıp mum döküm yöntemine güvenmektedir.
Vakum Kayıp Mum Dökümü Nedir?
Tanım
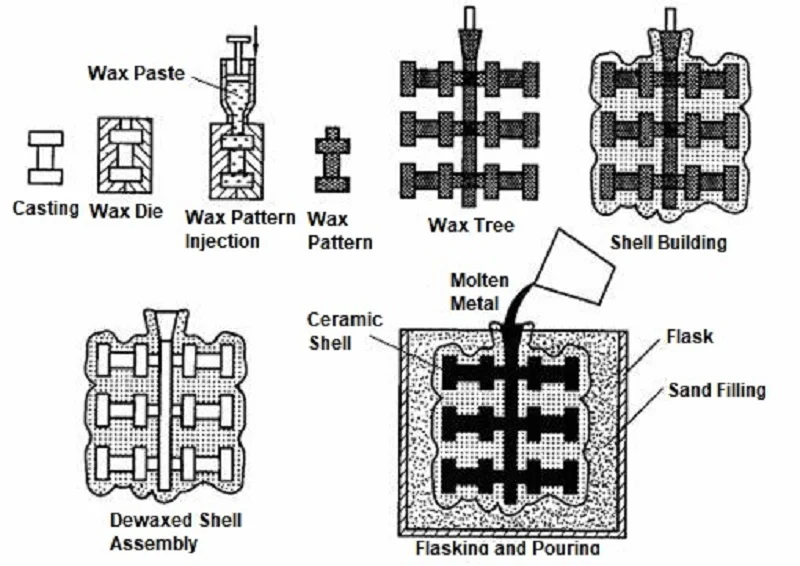
Parçalar balmumundan bir kalıpla başlar. Bunu seramikle kaplarsınız. Balmumu eritirsiniz. Bir kalıp elde edersiniz. İçine metal dökersiniz. İşte bu, hassas döküm yöntemidir.
Vakumlu kayıp mum dökümünde de aynı işlem sırası geçerlidir. Ancak döküm işlemi vakum odası içinde gerçekleşir. Kalıp vakumlanır. Metal vakum altında eritilir. Döküm işlemi hava teması olmadan gerçekleşir. Bu basit fark her şeyi değiştirir.
Vakumun Kullanımının Sebebi Nedir?
Vakum kullanımını tetikleyen dört neden vardır.
Oksidasyonu azaltın. Reaktif metaller havaya maruz kaldıklarında hemen oksit oluştururlar. Titanyum, zirkonyum ve süper alaşımlar özellikle oksidasyona yatkındır. Vakum ortamı oksijen kaynağını ortadan kaldırarak metalin temiz kalmasını sağlar.
Gaz emilimini önleyin. Hidrojen ve azot, erimiş metalde çözünebilir ve katılaşma sırasında dışarı kaçarak gözeneklilik oluşturabilir. Vakum işlemi, bu gazları sorunlara yol açmadan önce uzaklaştırır.
Metal temizliğini iyileştirin. Açık havada eritme sırasında oksitler ve kalıntılar oluşur; bu maddeler dökümde hapsolur ve çatlak oluşum noktaları görevi görür. Vakumlu eritme bu kirlilik kaynaklarını ortadan kaldırır.
Yoğun dökümler üretin. Gözeneksiz olan dökümler tamamen yoğundur. Mekanik özellikler iyileştirilir, yorulma ömrü uzar ve bileşenler kritik uygulamaların zorluklarına dayanabilir.
Mekanik özellikleri iyileştirin. Daha yüksek yoğunluk, daha fazla mukavemet anlamına gelir. Daha temiz metal, daha iyi esneklik demektir. Bu iki faktörün birleşimi, hava döküm parçalarının sağlayamayacağı bir performans sunar.
Vakumlu kayıp mum döküm yöntemi bu beş avantajın tamamını sunmaktadır. Bu nedenle, türbin kanatları, tıbbi implantlar ve havacılık yapısal bileşenleri için standart işlem haline gelmiştir. Vakum isteğe bağlı bir özellik değil, işlemin özünde yer almaktadır.
Vakum Kayıp Mum Döküm İşleminin Adım Adım Anlatımı
Adım 1 – Balmumu Kalıbının Oluşturulması
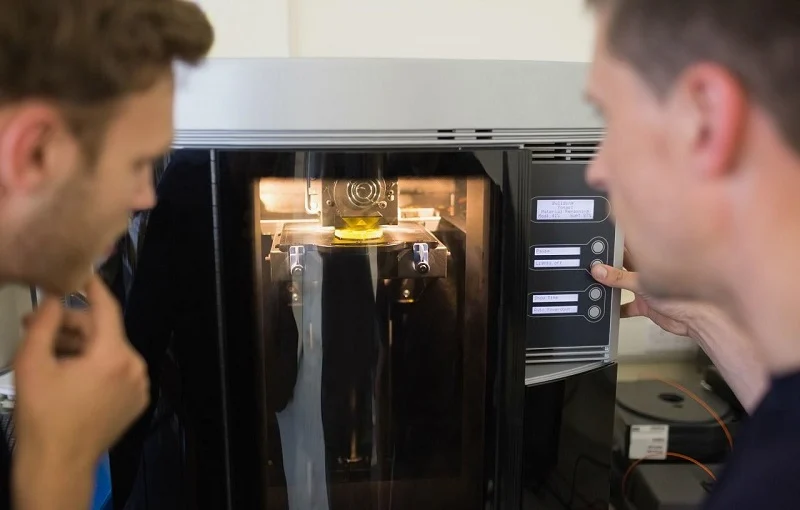
Erimiş balmumu metal bir kalıba dökülür. Bu kalıp hassas bir şekilde işlenmiştir. Erimiş balmumu her detayı doldurarak, ortaya çıkan balmumu modelinin kalıba mükemmel şekilde oturmasını sağlar. Bu aşamada elde edilen hassasiyet, nihai dökümün hassasiyetini belirler.
Birden fazla model, merkezi bir döküm kanalına monte edilir. Bu ağaç benzeri yapı, tüm parçaları destekler. Parçaların yönlendirilmesi ve aralıkları çok önemlidir. Döküm kanalının tasarımı, metalin her bir boşluğa nasıl akacağını belirler. Yanlış bir ağaç tasarımı, akışkan türbülansına neden olabilir. Türbülans, gazı hapsederek hurda parçalara yol açar.
Adım 2 – Seramik Kabuğun Oluşturulması
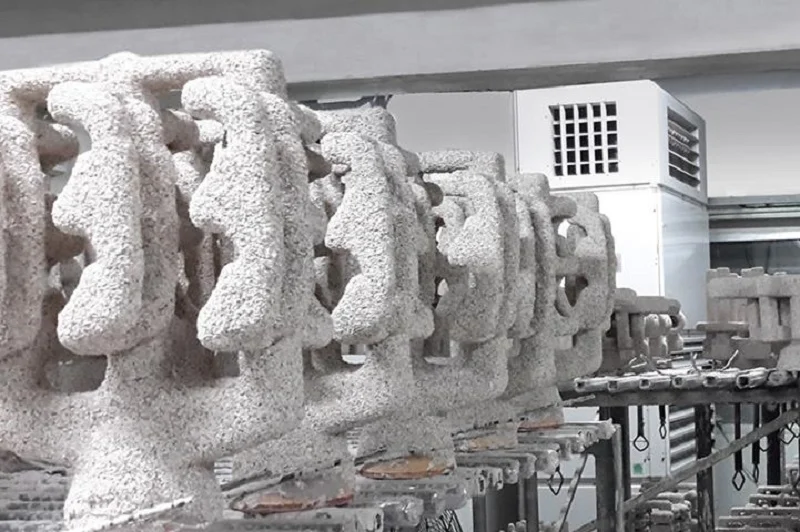
Balmumu kalıbı seramik bulamacına batırın. Ardından, ıslak yüzeye alçı tozu uygulayın. Batırma ve alçı uygulama döngüsünü tekrarlayın. Bir önceki katman kuruduktan sonra bir sonraki katmanı uygulayın. Standart işlem altı ila sekiz katman içerir. Daha kalın kalıplar daha zorlu döküm koşullarına dayanabilir.
Seramik malzemeler alaşımlarına göre seçilir.
Silika, ana hammaddedir. Ucuzdur ve çok çeşitli alaşımlar için uygundur.
Zirkon daha yüksek sıcaklıklara dayanabilir ve termal şoka karşı dirençlidir.
Alümina kimyasal olarak kararlıdır ve çoğu metalle reaksiyona girmez.
Mullit, dayanıklılık ve termal kararlılık arasında bir denge kurar.
Yttria titanyum içindir. Erimiş titanyumla reaksiyona girmez. Bu çok önemlidir çünkü titanyum diğer seramik malzemelerin çoğunu çözer.
3. Adım – Mumun Alınması ve Kabukların Pişirilmesi
Dökümden önce mumun kalıptan ayrılması gerekir. İlk adım otoklavda yapılır. Yüksek basınçlı buhar mumu eritir. Eriyen mum, döküm kanalından dışarı akar. Kalıp bütünlüğünü korur.
Ardından kalıp fırına yerleştirilir. Yakma döngüsü 800°C ila 1000°C arasında gerçekleşir. Kalan balmumu tamamen yanar. Seramik sinterlenir ve mukavemet kazanır. Kalıp, döküme dayanacak kadar sertleşir.
Son adım kalıbın ön ısıtılmasıdır. Kalıp, vakum odasına girmeden önce döküm sıcaklığına kadar ısıtılır. Sıcak metalin soğuk bir kalıba çarpması termal şoka neden olur. Kalıp çatlar. Metal dışarı sızar. Ön ısıtma bunu önler.
Bu üç adım, vakumlu kayıp mum dökümü için kalıbı hazırlar. Bir sonraki aşama olan eritme ve dökme işlemi vakum odasının içinde gerçekleşir. İşte bu noktada süreç, geleneksel yatırım dökümünden gerçekten farklılaşır.
4. Adım – Vakumda Eritme ve Dökme
Önceden ısıtılmış kabuk vakum odasına yerleştirilir. Oda kapatılır ve hava boşaltılır. Basınç 10⁻² ila 10⁻⁴ milibara düşürülür; bu, neredeyse vakum durumudur.
Vakum indüksiyon ergitme işlemi de aynı vakum odası içinde gerçekleşir. Bir indüksiyon bobini potayı çevreleyerek metali eritir. Erimiş metal oksijen veya nitrojene maruz kalmadığı için saf kalır.
Vakum dökümü, erimiş metalin kalıba akması için vakum odasının ve potanın eğilmesini içerir. Tüm işlem vakum koşulları altında gerçekleşir; bu da oksidasyonu ve gaz emilimini önler ve metalin kalıbı tamamen doldurmasını sağlar.
Bu adım, vakumlu kayıp mum dökümünün merkezinde yer alır. Vakum iki kritik rol oynar: erimiş metalden çözünmüş gazları uzaklaştırır ve yeni gazların girmesini önler. Sonuç olarak, yoğun ve kusursuz bir döküm elde edilir.
Adım 5 – Soğutma ve Katılaştırma
Dökme işleminden sonra soğuma başlar. Soğuma hızı önemlidir.
Hızlı soğutma ince taneli bir yapı oluşturur; ince taneli yapı ise daha yüksek mukavemet anlamına gelir. Bununla birlikte, termal gerilim ince duvarlı bölümlerde çatlamaya neden olabilir.
Yavaş soğuma daha iri tanelerle sonuçlanır; daha iri taneler ise yüksek sıcaklıklarda daha iyi sürünme direnci anlamına gelir. Türbin kanatları bu özelliğe ihtiyaç duyar.
Yönlü katılaşma, tane yönelimini kontrol eder. Kalıp fırından çıkarıldığında, ısı bir uçtan uzaklaştırılır. Taneler, çıkarma yönüne paralel olarak büyür. Böylece sürünme dayanımı artar.
Tek kristal dökümler bu konuda en üst noktayı temsil eder. Sadece tek bir tanecik ve tanecik sınırları olmadığı için, yüksek sıcaklıklarda tanecik sınırı kayması meydana gelmez. Bu işlem, en zorlu gereksinimlere sahip türbin kanatlarının üretiminde kullanılır. Vakumlu kayıp mum döküm yöntemi, bu tür kanatların üretimi için tek yöntemdir.
Adım 6 – Kabuğun Çıkarılması ve Son İşlemler
Seramik kabuk çıkarılır. Ana gövde mekanik darbe ile parçalara ayrılır. Kalan katmanlar su jetiyle temizlenir. Bu aşamada parça açığa çıkar.
Parça, döküm kanalından kesilir; operatörler bu işlemi gerçekleştirmek için genellikle taşlama diski veya şerit testere kullanırlar. Bu aşamada, döküm kanalının yüzeyi pürüzlüdür, bu nedenle operatör işleme yoluyla fazla malzemeyi çıkarır.
Isıl işlem bunu takip eder. Parçaya doğru mekanik özellikler kazandırmak için ısıtma ve soğutma kullanılır: mukavemet, süneklik ve sertlik. Belirli parametreler alaşımın türüne bağlıdır.
İşleme, kritik yüzeyleri nihai boyutlarına getirir. Dökümün karşılayamadığı toleranslar kesme yoluyla elde edilir. Pürüzsüz yüzeyler gerektiren alanlar taşlama ile düzeltilir.
Muayene son aşamadır. Boyut kontrollerini, iç kusurlar için röntgen muayenesini, yüzey çatlakları için penetrant testini ve yüzey altı gözenekliliği için ultrasonik testi içerir. Sadece tüm muayenelerden geçen parçalar sevk edilir.
Bu altı adım, vakumlu kayıp mum döküm işleminin tamamını baştan sona tanımlar. Her adım vazgeçilmezdir ve her biri sonraki süreçleri etkiler. Vakum teknolojisi kesinlikle önemsiz bir ayrıntı değildir; bu işlemin kritik alaşımlara başarıyla uygulanmasını sağlayan şey tam olarak budur.
Vakum Kayıp Mum Dökümünde Kullanılan Yaygın Metal Alaşımları
Paslanmaz çelik
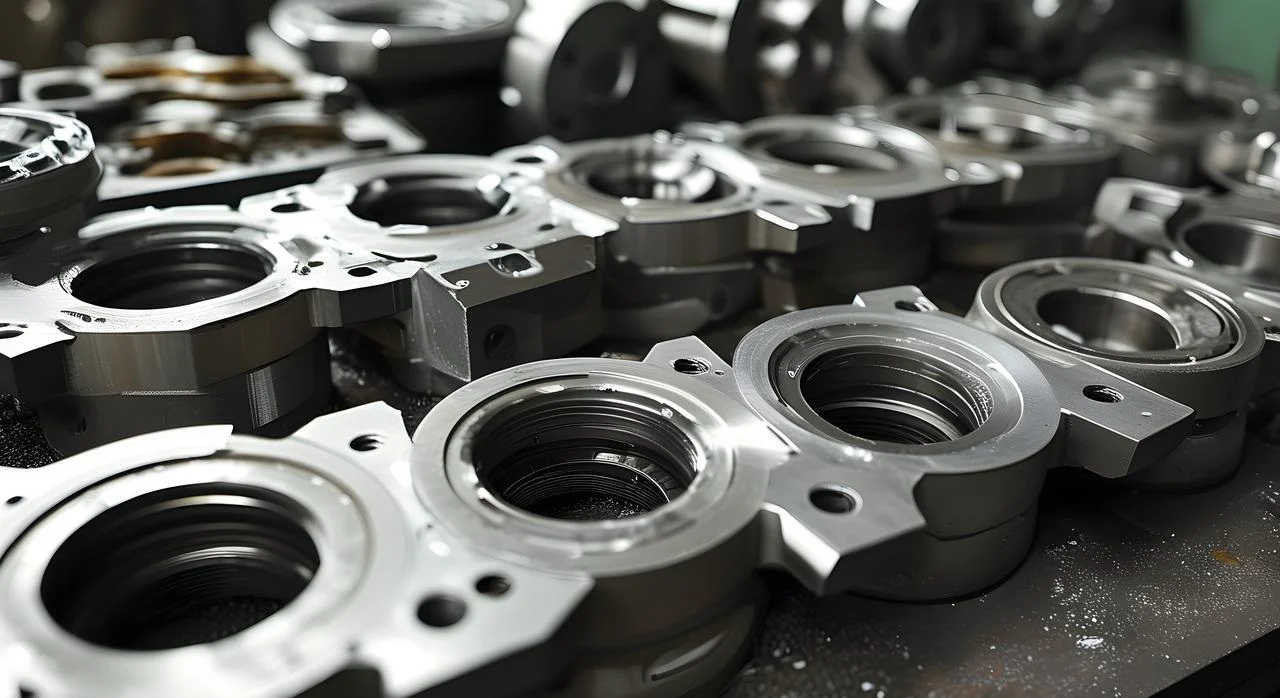
Paslanmaz çelik ana malzemedir. Korozyon direnci ve orta düzeyde mukavemet gerektiren parçalar için genellikle vakumlu döküm işlemi kullanılır. Pompa gövdeleri, vana gövdeleri ve denizcilik donanımları tipik örneklerdir.
Avantajı, tutarlı kalitede olmasıdır. Vakum ortamı hidrojeni uzaklaştırır. Atmosferik basınçta dökülen paslanmaz çelikte hidrojen, iğne deliği ve gözenekliliğe neden olabilir. Vakum döküm yöntemiyle üretilen parçalar güvenilir kalitededir.
Dezavantajları neler? Paslanmaz çelik, vakum işlemleri için titanyum kadar katı gereksinimlere sahip değildir. Basit geometrilere sahip parçalar için vakum dökümü maliyet açısından verimli olmayabilir.
Takım Çeliği
Takım çelikleri kesici takımlarda, kalıplarda ve aşınma parçalarında kullanılır. Yüksek karbon ve alaşım içeriği sertlik kazandırır. Son özelliklerini elde etmek için ısıl işlem uygulanır. Vakum döküm işlemi, oksit ve inklüzyonlardan arındırılmış ve tutarlı ısıl işlem tepkisi gösteren saf bir mikro yapı üretir.
Aşınma direnci, başlıca özelliğidir. Saf mikroyapı, homojen karbür dağılımını sağlayarak bileşenlerin kullanım ömrünü uzatır. Vakumlu döküm gerekliliği, bu alaşımın oksijene karşı hassasiyetinden kaynaklanmaktadır.
Nikel Bazlı Süper Alaşımlar
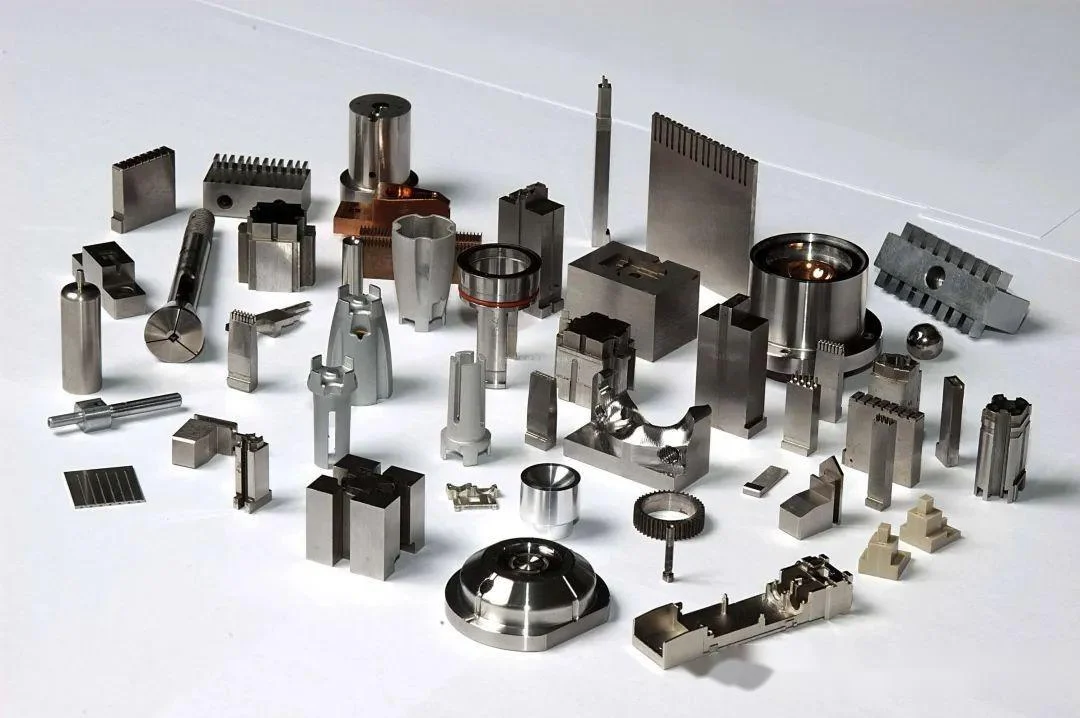
Inconel 718, Waspaloy ve René alaşımları. Bunlar, 700°C ile 1000°C arasındaki sıcaklıklarda mukavemetlerini koruyan yüksek sıcaklık malzemeleridir. Türbin kanatlarında, yanma odalarında ve egzoz nozullarında kullanılırlar.
Performansları olağanüstü: sürünme direnci, oksidasyon direnci ve yorulma dayanımı. Peki sınırlamaları neler? Pahalılar, işlenmeleri zor ve vakumlu döküm gerektiriyorlar.
Vakum döküm yöntemi, bu alaşımlar için standart döküm yöntemidir. Geleneksel döküm bu alaşımlara zarar vereceğinden, vakum işlemleri şarttır.
Kobalt Bazlı Alaşımlar
Kobalt alaşımları aşınma direnci ve yüksek sıcaklık dayanımı sunar. En yaygın olanı Stellite'dir. Valf yuvaları, burçlar ve cerrahi aletlerde kullanılır.
Bu özellikler karbür oluşumundan kaynaklanır. Krom karbürler sertlik sağlar. Alaşımlar aşınmaya ve korozyona karşı dirençlidir. Endüstriyel uygulamalar arasında pompa çarkları, ekstrüzyon kalıpları ve türbin kanatları bulunur.
Titanyum Alaşımları
Titanyum, yüksek performanslı bir seçenektir. Ti-6Al-4V standarttır. Mukavemet-ağırlık oranı mükemmeldir. Biyouyumluluğu, implantlar için ideal olmasını sağlar.
Vakumlu kayıp mum döküm yönteminin gerekliliği mutlaktır. Titanyum havadaki oksijen ve azotu emer. Bunun sonucunda oluşan kırılganlık, sünekliği yok eder. Vakum, eriyiği korur. Parça özelliklerini korur.
Alüminyum Alaşımları
Alüminyum, vakumlu dökümde daha az kullanılır. Oksit film koruyucudur. Ancak hidrojen gözenekliliği bir sorundur. A356 ve AlSi10Mg, vakumlu gaz giderme işleminden fayda görür.
Uygulamalar ağırlık açısından kritik öneme sahiptir. Havacılıkta kullanılan braketler ve otomotiv süspansiyon parçaları gibi. Vakum, özellikleri iyileştirir. Ancak maliyeti haklı çıkarmak genellikle zordur. Alüminyum için genellikle hava dökümü yeterlidir.
Vakumlu Kayıp Mum Döküm ve Hassas İmalat İçin Neden NOBLE'ı Seçmelisiniz?
NOBLE, hassas metal ve plastik imalatında uzmanlaşmıştır. Çalışmaları tıp, havacılık, otomotiv ve endüstriyel gibi birçok sektördeki müşterilere yöneliktir. Yüksek kaliteli özel parçalar standart teslimat ürünüdür.
Uçtan Uca Üretim Hizmetleri
Süreç üretimden önce başlar. Ürün tasarım desteği sorunları erken aşamada tespit eder. Üretim için tasarım (DFM) incelemeleri, parçayı süreç için optimize eder. Malzeme seçimi rehberliği, uygulama için doğru alaşımın seçilmesini sağlar.
Hızlı prototipleme, kalıplama işleminden önce tasarımı doğrular. Ardından üretim başlar. Vakumlu kayıp mum döküm yöntemi, karmaşık ve kusursuz metal parçalar üretir. CNC işleme, kritik yüzeyleri nihai toleranslara getirir. Plastik enjeksiyon kalıplama, yüksek hacimli polimer bileşenlerin üretimini sağlar. Yüzey işleme, korozyon direnci ve estetik görünüm kazandırır.
Kalite kontrolü tüm süreç boyunca yapılır. Montaj aşamasında alt sistemler oluşturulur. Paketleme ve lojistik ile nihai ürün sevk edilir.
Tüm bu süreç tek bir tedarikçi tarafından yürütülüyor. Konseptten bitmiş parçaya kadar. El değiştirme yok. Boşluk yok. Tek bir iletişim noktası.
Güvenebileceğiniz Kalite
Kalite sistemi sertifikalandırılmış ve belgelendirilmiştir.
ISO 9001:2015 genel kalite yönetimini kapsar. Tutarlı süreçler. Belgelenmiş denetim. İzlenebilir kayıtlar.
ISO 13485:2016, tıbbi cihaz üretiminde gerekli olan titizliği ekler. Daha sıkı izlenebilirlik. Daha sıkı süreç doğrulaması. Sapma yok.
NOBLE ile ortaklık kurun
Mühendislik ekibimiz size yardımcı olmak için hazır. Malzeme seçimi. Üretilebilirlik optimizasyonu. Prototipleme. Seri üretim. Özel gereksinimleriniz için NOBLE ile iletişime geçin. Ekip, uygulamanız için doğru çözümü sunacaktır.
SSS
Vakumlu kayıp mum dökümü nedir?
Erimiş metalin vakum altında seramik bir kalıba dökülmesi işlemidir. Önce balmumu kalıp erir. Vakum, oksidasyonu ve gaz gözenekliliğini ortadan kaldırır.
Hassas dökümde neden vakum kullanılır?
Reaktif ve süper alaşımlı metallerde oksidasyonu ve gaz emilimini önlemek için kullanılır. Vakum ayrıca katılaşmadan önce eriyikten çözünmüş gazları uzaklaştırır.
Vakumlu kayıp mum döküm yöntemiyle hangi malzemeler dökülebilir?
Paslanmaz çelikler, takım çelikleri, nikel bazlı süper alaşımlar, kobalt bazlı alaşımlar, titanyum alaşımları ve bazı alüminyum türleri. Bu işlem, havayla reaksiyona giren malzemeler için kritik öneme sahiptir.
En iyi seramik kabuk malzemesi hangisidir?
Alaşıma bağlıdır. Silika ve zirkon çoğu çelik için uygundur. Yttria ise erimiş metal ile reaksiyona girmediği için titanyum için kullanılır.
Titanyum vakumlu döküm yöntemiyle işlenebilir mi?
Evet. Titanyum vakum altında veya inert gaz altında dökülmelidir. Herhangi bir oksijen teması malzemeyi kırılgan hale getirir ve sünekliğini yok eder.
Yatırım dökümü ile vakum dökümü arasındaki fark nedir? yatırım dökümleri?
Hassas döküm genel bir işlemdir. Vakumlu kayıp mum dökümü ise, reaktif ve yüksek performanslı alaşımlar için eritme ve dökme işlemlerinin vakum altında gerçekleştiği özel bir versiyondur.
Vakumla kayıp mum döküm yöntemi pahalı mıdır?
Evet. Ekipman, aletler ve proses kontrolü maliyetlidir. Yüksek değerli, kritik parçalar için, maliyet hatasız sonuçlarla haklı çıkarılır.
Vakumlu hassas döküm hangi sektörlerde kullanılır?
Havacılık ve uzay sanayi, tıbbi cihazlar, enerji üretimi, otomotiv ve savunma sanayi. Parça arızasının kabul edilemez olduğu her sektör.







