
Giriş
Hızlı prototipleme ve düşük hacimli üretim söz konusu olduğunda akla hangi üretim süreçleri geliyor ? Gerçekte, herhangi bir süreç kullanılabilir; her şey maliyet ve zamana bağlıdır: hangi seçenek daha iyi fiyat-performans oranı sunar ve daha hızlıdır?
Bu yazıda, hızlı prototipleme ve düşük hacimli üretim için en uygun iki süreci, yani vakumlu döküm ve 3D baskıyı, sizlerle birlikte inceleyeceğim.
Bu detaylı inceleme, tasarım ekiplerine şunları öğretecektir: Her yöntemin maliyet yapıları. Teorik iddialardan ziyade gerçek dünya hızı. Malzeme seçenekleri ve bunların sınırları. Ayrıca geometrik özgürlük ile kopyalama doğruluğu arasındaki farkı da öğreneceklerdir. En önemlisi, bir sürecin diğerinden açıkça daha iyi performans gösterdiği hacim eşiğini öğreneceklerdir. Pazarlama abartısı yok. Sadece ürünlerini piyasaya sürmesi gereken kişiler için pratik rehberlik.
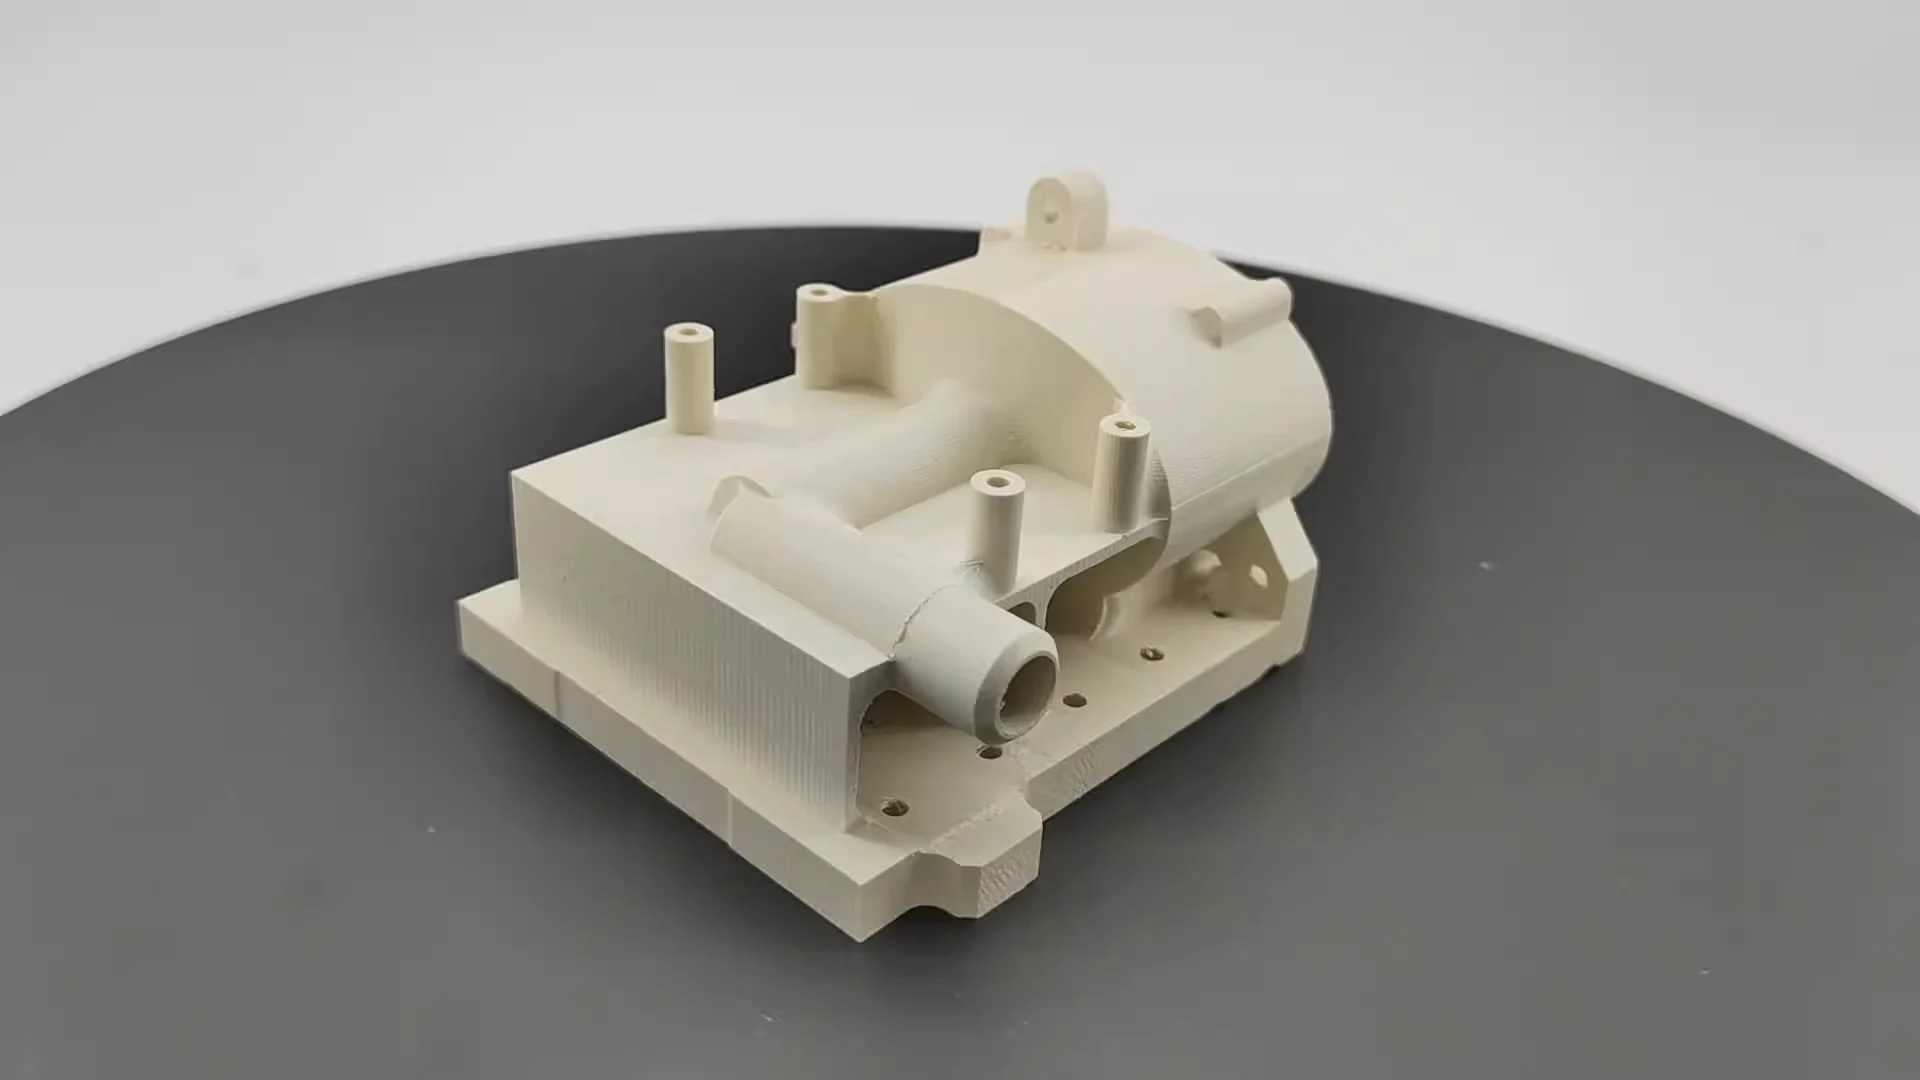
Vakumlu Döküm Nedir?
Vakum dökümüne kısa bir bakış. İşlem üç ana adımdan oluşmaktadır.
Öncelikle mühendis, genellikle 3D baskı veya metal işleme kullanarak bir ana kalıp oluşturur (bu süreci ayrı bir makalede ele alacağım). Daha sonra bu kalıp bir kabın içine yerleştirilir ve etrafına sıvı silikon kauçuk dökülür. Ardından, tüm hava kabarcıklarını gidermek için bir vakum odası kullanılır.
Silikon sertleştikten sonra, silikon blok kesilerek açılır ve ana kalıp çıkarılır. Geriye kalan, parçanın şekline uyan, ince detaylara sahip esnek bir boşluktur.
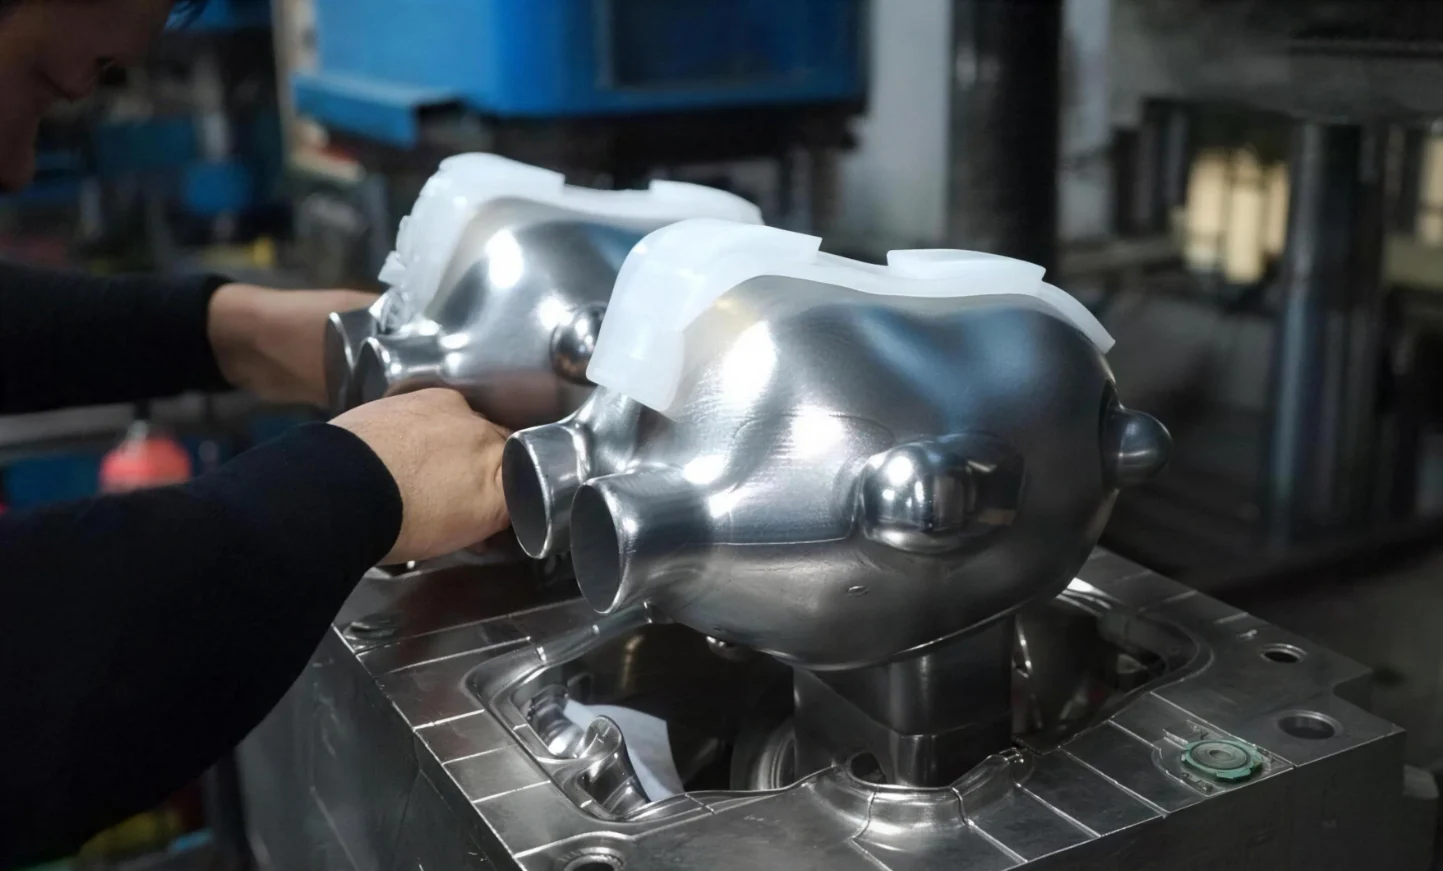
Ardından, asıl döküm işlemi başlar. Operatör poliüretan reçineyi karıştırır ve silikon kalıba döker. Daha sonra vakum sistemi tekrar devreye alınır. Artık hava kalmadığı için boşluk veya yüzeyde iğne deliği oluşmaz. Reçine düşük sıcaklıkta sertleşir. 30 dakika ile 2 saat sonra kalıp çıkarılır. Sağlam bir plastik parça artık tamamlanmıştır.
Farklı reçineler, çeşitli malzemelerin özelliklerini taklit edebilir:
- ABS benzeri reçineler, yüksek sertlik ve darbe dayanımı elde etmek için kullanılır.
- Polipropilen benzeri reçineler kimyasal direnç ve esneklik sunar.
- Naylon benzeri reçineler aşınma direncini ve sağlamlığı bir araya getirir.
- Kauçuk benzeri reçineler ise yumuşak dokunuşlu tutacaklar veya sızdırmazlık contaları üretmek için uygundur.
Zirkonyum Tedavisi 3D Baskı mı?
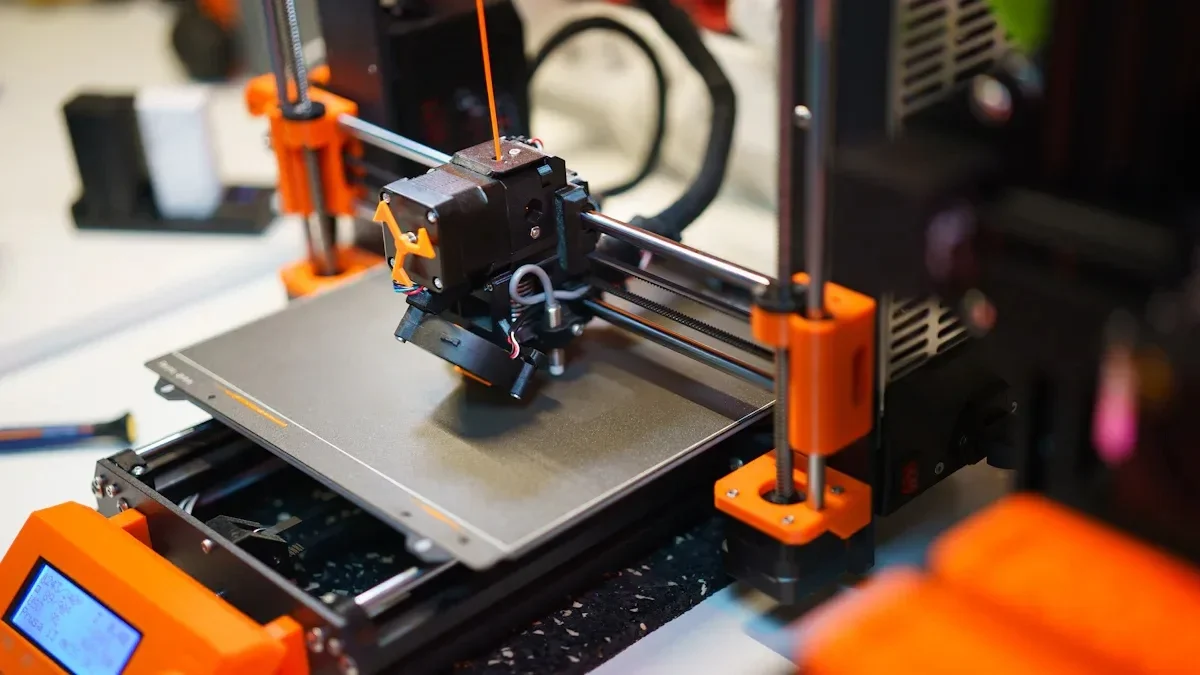
Şimdi de 3 boyutlu baskıya bir göz atalım. Bunun resmi adı 'katmanlı üretim'dir. Parça tamamlanana kadar malzeme katman katman eklenir. Kalıp gerekmez. Alet gerekmez. Sadece dijital bir dosyaya ve bir makineye ihtiyacınız var.
Farklı sorunlar farklı yazıcılar gerektirir. Atölyelerde üç yaygın teknoloji öne çıkar.
- SLA, stereolitografi anlamına gelir. Lazer, sıvı reçineyi sertleştirerek katı plastik oluşturur. Yüzey pürüzsüzdür. Detaylar keskindir. Görsel prototipler ve şekil uyumu kontrolleri için kullanılır. Diğer yöntemlere göre malzeme seçimi daha sınırlı olsa da, kalite yüksektir.
- SLS, naylon tozu kullanır. Lazer sinterleme işlemi, parçacıkları tamamen eritmeden birleştirir. Destek yapılarına ihtiyaç duyulmaz. Elde edilen parçalar güçlü ve dayanıklıdır. Mühendisler SLS'yi fonksiyonel testler ve montajlar oluşturmak için kullanırlar. Yüzey hafif taneli bir dokuya sahip olsa da, mekanik özellikleri sağlamdır.
- FDM en yaygın yöntemdir. Termoplastik filament erir ve bir nozül aracılığıyla ekstrüde edilir. Makine daha sonra her bir plastik katmanı çeker. Basit. Ayrıca ucuz. Ancak, karmaşık parçalar için yavaştır. İnsanlar FDM'yi erken konsept modelleri ve büyük, basit şekiller için kullanırlar. Katman çizgileri görünür. Mukavemet anizotropiktir - baskı yönü boyunca daha zayıftır.
Karşılaştırmalı Değerlendirme: Vakumlu Döküm ve 3D Baskı
Şimdi bu iki yöntemi karşılaştıralım. Aradaki farklar çok büyük. Süreci işe uydurması gereken kişi insanlardır, tersi değil.
| faktör | Vakumlu Döküm | 3D Baskı |
| En iyi hacim | 10-100 adet özdeş parça | 1-20 benzersiz parça |
| Parça başına maliyet (düşük hacim) | Düşük (küf sonrası) | Yüksek (ölçek ekonomisi yok) |
| Kurşun zamanı | 1 – 2 hafta | 1-3 gün |
| Yüzey | Mükemmel (her iki tarafı da pürüzsüz) | Değişkenlik gösterir (SLA iyi, FDM kaba) |
| Malzeme seçenekleri | ABS, PP, PC, naylon, kauçuk (gerçek Shore A) malzemelerini simüle eder. | Tescilli reçineler veya termoplastikler |
| renk seçenekleri | Sınırsız (Pantone eşleşmesi) | Sadece makara/reçine renkleriyle sınırlıdır. |
| İç geometri | Sınırlı sayıda (fiyat kırma girişimlerinden kaçınılmalıdır) | Mükemmel (kafesler, kanallar) |
| Hoşgörü | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Teçhizat maliyeti | 500–2,000 dolar (silikon kalıp) | $0 |
Tablo net bir ayrımı gösteriyor. Vakum döküm, parça başına maliyet, yüzey kalitesi , malzeme gerçekçiliği ve orta hacimli üretimde renk seçenekleri açısından açık ara kazanan konumunda. Öte yandan 3D baskı, tek parça için teslim süresi, geometrik özgürlük ve önceden herhangi bir kalıp maliyetinin olmaması açısından avantajlı. Her iki yöntemi de anlayanlar bilinçli bir seçim yapabilir. Sadece bir yöntemi bilenler ise para israf edebilir.
Seçim Kriterlerine Göre Detaylı Karşılaştırma
1. Hacim ve Maliyet
Bir ila on adet benzersiz parça için 3D baskı açık ara en iyi seçenektir. Kurulum maliyeti sıfırdır. İnsanlar parçalarını haftalar değil, günler içinde teslim alırlar.
Yirmi ila yüz adet özdeş parça için vakumlu döküm daha iyi bir seçenektir. Kalıp maliyeti birçok parçaya dağıtılır. Parça başına maliyet, 3D baskının altına düşer. Başabaş noktası parça boyutuna ve karmaşıklığına göre değişir, ancak genel model geçerlidir. Küçük partiler için baskı, büyük partiler için ise döküm tercih edilir.
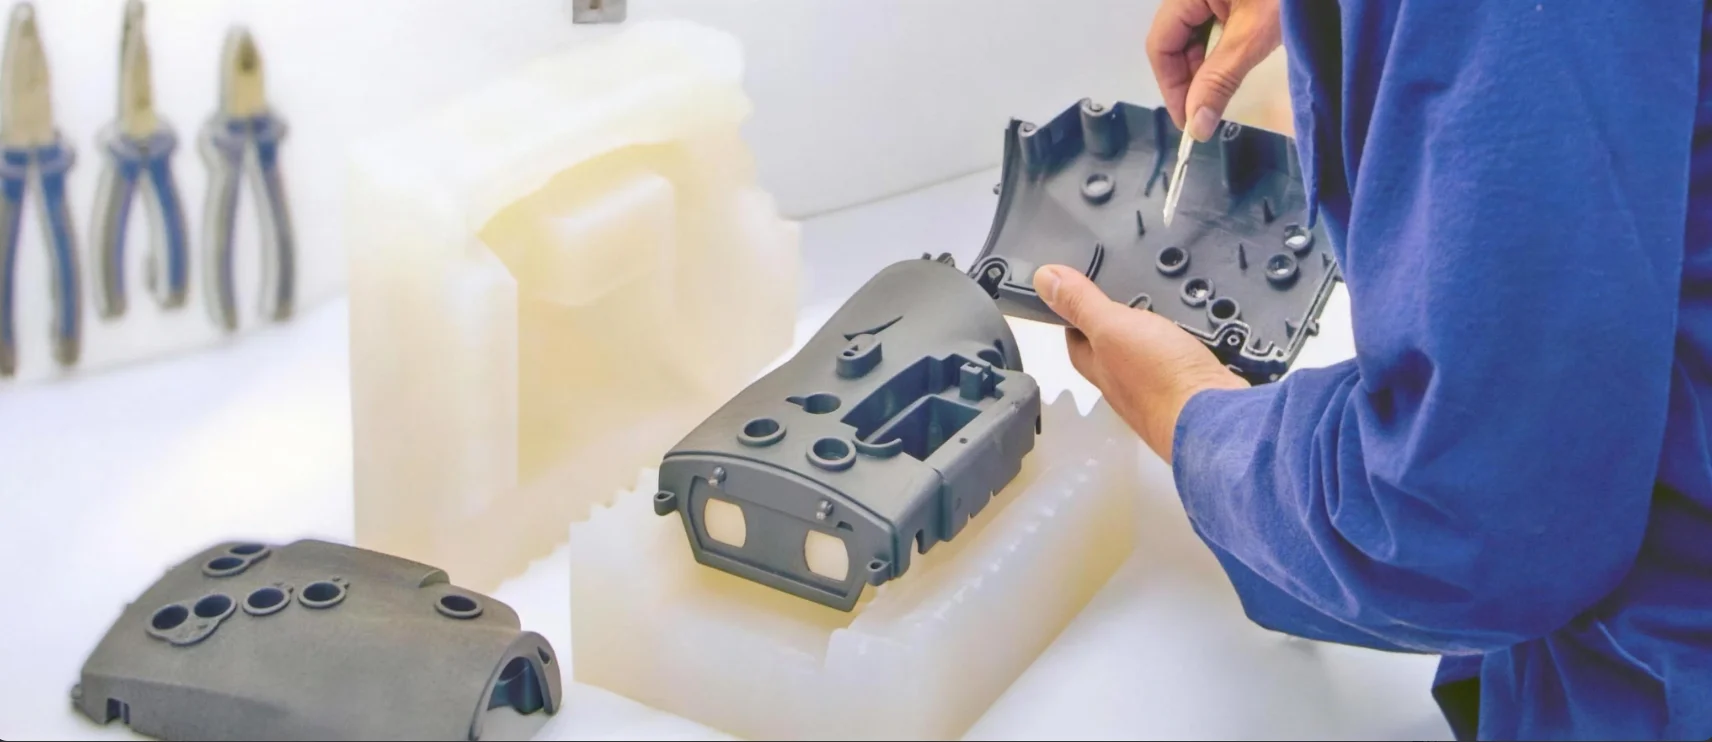
2. Hız (Teslim Süresi vs. Üretim Süresi)
İnsanlar bu iki farklı hızı birbirine karıştırıyor. Birincisi teslim süresi, ikincisi ise bir partinin tamamlanması için gereken toplam süre.
3D baskı ilk yarışı kazanıyor. Tek bir parça yirmi dört ila yetmiş iki saat içinde hazır olabiliyor. Kalıp gerektirmiyor. Kurulum yok. Sadece yazdır düğmesine basın!
Vakum döküm yöntemi ikinci yarışı kazanıyor. Silikon kalıbın yapımı üç gün sürüyor. Bundan sonra, her döküm yaklaşık bir saat sürüyor. Elli parça için toplam süre yaklaşık üç gün kalıp yapımı ve elli saatlik döküm süresi olmak üzere toplamda yaklaşık beş gün ediyor. Elli parçanın 3D yazıcıda basılması ise baskı süresinin elli katını alıyor. İki saatlik bir baskı yüz saat sürer. Bu da sürekli çalışma ile dört günden fazla zaman alır.
3. Malzeme Özellikleri ve Simülasyonu
Bu fark oldukça büyük.
Vakum döküm yöntemi, gerçek mühendislik plastiklerini taklit eden poliüretan reçineler kullanır. ABS benzeri reçineler sertlik ve darbe dayanımı için kullanılır. Ayrıca, esnek menteşeler ve kimyasal direnç için polipropilen benzeri reçineler de mevcuttur. Tutma yerleri ve contalar için gerçek Shore A sertliğine sahip kauçuk benzeri reçineler de bulunmaktadır. Parçalar, üretim bileşenleri gibi davranır.
3D baskı burada yetersiz kalıyor. SLA fotopolimerler kırılgandır. Haftalar veya aylar içinde UV ışığı altında sararırlar. Dayanıklı ürünlerin fonksiyonel testleri için uygun değillerdir. SLS naylon tozları güçlüdür ancak pürüzlü yüzeylere sahiptir. Bu, sürtünmeyi ve aşınmayı etkiler. FDM termoplastikler ABS, PLA ve PETG gibi gerçek malzemelerden yapılır, ancak katman yapışması zayıf noktalar oluşturur. Parçalar, ana malzemenin tamamından ziyade baskı çizgileri boyunca kırılma eğilimindedir.
Malzeme simülasyonu önemli olduğunda, mühendisler vakumlu döküm yöntemini tercih ederler. Esnek menteşeler gerçek esneme ömrü gerektirir. Geçmeli bağlantılar tutarlı sapma gerektirir. Düşme testleri darbe dayanımı gerektirir. 3D yazıcıyla üretilen parçalar yanıltıcı sonuçlar verebilir.
4. Yüzey Kaplama ve Estetik
Vakum döküm yöntemi her iki tarafta da pürüzsüz sonuçlar verir. Silikon kalıp, ana modeli mükemmel bir şekilde kopyalar. Katman çizgileri yoktur. Destek izleri yoktur. Parçalar boyanabilir, doku verilebilir veya şeffaf bırakılabilir. Şeffaf dökümler saydamdır, bulanık değildir.
3D baskı sonuçları değişkenlik gösterir. SLA reçine baskılarında desteklenen yüzeyler pürüzsüzdür. Alt kısımda destek izleri bulunur. FDM baskılarında ise her tarafta görünür katman çizgileri vardır. Son işlem, bu sorunların bazılarını giderebilir. Zımparalama: Dolgu. Astarlama. Boyama. Her adım işçilik ve zaman ekler.
Yatırımcı sunumları ve perakende satışa hazır prototipler için vakumlu döküm standart bir uygulamadır. Potansiyel bir alıcıya sadece kaba, katmanları çizilmiş bir parça verip finansman isteyemezsiniz. Parçanın bitmiş bir ürüne benzemesi gerekir.
5. Geometrik Karmaşıklık ve Alt Kesimler
3D baskı bu kategoride açık ara önde. İç kanalların oluşturulması oldukça kolay. Kafes yapılar standart. Toz bazlı sistemlerde, hareketli parçalar yerinde basılabilir; örneğin, bir gövde içindeki dişli çark. Kalıbın olmaması, serbest bırakma kısıtlamalarının da olmaması anlamına gelir.
Vakum dökümünün de sınırlamaları vardır. Parça, iki parçalı silikon kalıptan çıkarılmalıdır. Alt kesimler zordur. Derin delikler için yan çekme veya çözünebilir çekirdekler gereklidir.
Bu, üretim sahasından gelen genel bir kuraldır. Eğer bir tasarım, katlanabilir bir çekirdek veya çelik kalıpta birden fazla yanal hareket gerektiren karmaşık iç özelliklere sahipse, 3D baskı daha iyi bir seçimdir. Ancak, tasarım kalıplanabilir ise, vakumlu döküm daha hızlı ve seri üretimde daha ucuzdur.
6. Esneklik (Tek Parçada Birden Fazla Malzeme)
Vakum döküm yöntemi, üst üste kalıplama imkanı sağlar. Tek bir kalıp, iki farklı reçineyi barındırabilir. Önce sert bir plastik çekirdek dökülür. Ardından, bu çekirdeğin etrafına yumuşak bir kauçuk kavrama dökülür. Tüm işlem aynı silikon kalıp içinde gerçekleşir. Bağ hem kimyasal hem de mekaniktir. Montaj gerektirmez.
3D baskı burada zorlanıyor. Çok malzemeli parçalar, birden fazla baskı kafasına sahip özel makineler gerektiriyor. Aksi takdirde, yazıcı filament değiştirmek için durmak zorunda kalıyor. Farklı malzeme katmanları arasındaki yapışma zayıf. Sonuç olarak, çok malzemeli 3D baskı, fonksiyonel parçalar için nadiren kullanılıyor.
Hibrit İş Akışı: İki Dünyanın En İyi Yönleri
Hiçbir kural, kişinin tek bir yöntemi seçip ona bağlı kalması gerektiğini söylemez. Akıllı profesyoneller her ikisini de kullanır. Güçlü yönlerini birleştirir, zayıf yönlerinden kaçınırlar. Sonuç, her iki yöntemin tek başına kullanımından daha iyidir.
Bir kişinin tek bir yöntemi seçip ona bağlı kalması gerektiğine dair bir kural yoktur. Akıllı profesyoneller her ikisini de kullanır. Güçlü yönlerini birleştirirler, zayıf yönlerinden kaçınırlar. Sonuç, her iki yöntemin tek başına kullanımından daha iyidir.
Hibrit iş akışının üretim sahasında gerçekte nasıl işlediği aşağıda açıklanmıştır.
- Ana kalıbı 3 boyutlu yazıcıda yazdırın. Bu adım için en yaygın tercih SLA'dır. Yüksek çözünürlük sağlar. Yüzey, makineden çıktığı anda pürüzsüzdür. Ana kalıp kusursuz olmalıdır, çünkü herhangi bir kusur kalıba ve ardından dökülen her parçaya aktarılacaktır.
- Ana kalıbı tamamlayın. Sadece baskı yeterli değil. Yüzey zımparalanır. Astarlanır. Boyanır. Amaç, otomotiv boya kalitesi olan A sınıfı bir yüzey elde etmektir. Görünür katman çizgileri olmamalıdır. İğne deliği olmamalıdır. Çizik olmamalıdır. Bu tamamlanmış ana kalıp, kalıp için şablon haline gelir.
- Ana kalıptan silikon bir kalıp oluşturun. Hazırlanan ana kalıp bir kaba yerleştirilir. Etrafına sıvı silikon dökülür. Vakum hava kabarcıklarını dışarı çeker. Kürleştikten sonra kalıp kesilir ve ana kalıp çıkarılır. Geriye mükemmel bir negatif boşluk kalır.
- Elli veya daha fazla özdeş parça dökümü yapılır. Poliüretan reçine, vakum altında silikon kalıba dökülür. Parça sertleşir. Kalıptan çıkarma işlemi saniyeler sürer. Kalıp, her biri bir öncekinin aynısı olan parçalar üretir. Ana kalıp zaten mükemmel olduğu için ek bir son işlem gerekmez.
Mühendisler, ana model için 3D baskının geometrik özgürlüğünden yararlanırlar. Karmaşık şekiller. Oyuklar. Organik eğriler. Tasarım aşamasında kalıp kısıtlamaları yoktur. Ardından, son parçalar için vakumlu dökümün malzeme kalitesinden ve üretim hızından faydalanırlar. Gerçekçi mühendislik reçineleri.

NOBLE'ı seçin: Hassas CNC İşleme prodüksiyon için
NOBLE olarak, CNC işleme ve imalat konusunda uzmanlaşmış, tam kapsamlı bir üretim atölyesiyiz. Hızlı prototipleme için 3D baskı, düşük hacimli üretim için vakumlu döküm veya dar toleranslı metal ve plastik parçaların üretimi için yüksek hassasiyetli CNC işleme gibi projenize en uygun süreci seçmenizde size rehberlik edeceğiz.
Temel Yeteneklerimiz
Geleneksel eksiltici imalat yöntemlerini gelişmiş plastik işleme teknikleriyle birleştirerek gerçekten kapsamlı bir çözüm sunuyoruz:
| Yetenek | Malzemeler | Tipik Hacim | En |
| CNC İşleme | Metaller (alüminyum, çelik, titanyum, pirinç) ve mühendislik plastikleri (ABS, POM, PEEK, Naylon) | 1–1,000+ parça | Yüksek toleranslı fonksiyonel parçalar, son kullanım üretimi, kalıplar ve fikstürler |
| Vakumlu Döküm | Poliüretan reçineler (ABS benzeri, PP benzeri, kauçuk benzeri, şeffaf) | 10–100 parça | Köprü üretimi, pazara hazır prototipler, yumuşak dokunuşlu kalıplama |
| 3D Baskı | SLA reçineleri, SLS naylon, FDM termoplastikler | 1–20 parça | Karmaşık geometri, tasarım doğrulama, özel üretim parçalar |
Güvenebileceğiniz Kalite Sertifikaları
Üretim sektöründe sertifikalar sadece birer rozetten ibaret değildir; tekrarlanabilir, denetlenen süreçlere olan bağlılığı temsil ederler. Aşağıdaki sertifikalara sahip olmaktan gurur duyuyoruz:
ISO 9001:2015 (Kalite Yönetim Sistemleri)
CNC işleme, vakumlu döküm ve 3D baskı dahil olmak üzere tüm üretim iş akışımız için sertifikalıdır. Bu, her siparişte tutarlı parça kalitesi, belgelenmiş izlenebilirlik ve sürekli iyileştirme sağlar.
ISO 13485:2016 (Tıbbi Cihazlar – Kalite Yönetimi)
Bu sertifika, tıbbi, dişçilik ve cerrahi uygulamalar için hayati önem taşımaktadır. Güvenlik, risk yönetimi ve temizlik konularında en katı düzenleyici gereklilikleri karşılayan bileşenler üretme yeteneğimizi göstermektedir. Tıbbi cihaz şirketlerine, teşhis ekipmanı üreticilerine ve cerrahi alet geliştiricilerine eksiksiz dokümantasyon desteği sağlıyoruz.
SSS
Vakum döküm yöntemi 3D baskı yönteminden daha mı ucuz?
Maliyet tamamen miktara bağlıdır. Bir ila beş parça için 3D baskı daha ucuz bir seçenektir. Kalıp maliyeti yoktur. Kurulum ücreti yoktur. Sadece yazdırmaya başlayın! Yirmi veya daha fazla özdeş parça için vakum dökümünün birim maliyeti daha düşüktür. Silikon kalıp başlangıçta bir maliyet getirse de, bu maliyet birçok parçaya yayılır. Başabaş noktası genellikle on ila yirmi birim arasında bir yerdedir. Bunun altında 3D baskı, üstünde ise vakum dökümü geçerlidir.
Vakum döküm yöntemi 3D baskının yerini alabilir mi?
Hayır, bu soruyu soran kişiler her iki süreci de yanlış anlamışlardır. Bunlar birbirini tamamlayan araçlardır, rekabet eden alternatifler değildir. 3D baskı, kalıpların üretemediği yinelemeli ve karmaşık iç geometrileri işlemek için idealdir. Vakum dökümü ise mühendislik sınıfı malzemelerle düşük hacimli üretim için kullanılır. Bir süreç diğerini besler. Hiçbir süreç diğerinin yerini almaz.
Hangisi için daha iyi prototipVakum döküm mü yoksa 3D baskı mı?
Ölçülerin, montajın ve ergonominin kontrol edilmesini içeren şekil ve uyum prototipleri için 3D baskı daha hızlı ve daha ucuzdur. Basılan bir parça günler yerine saatlerce elde tutulabilir.
Gerçek malzeme özelliklerine ihtiyaç duyan, işlevsel ve pazara hazır prototipler için vakumlu döküm tercih edilir.
Vakum döküm yöntemiyle kaç parça üretebilirsiniz?
Tek bir silikon kalıp, tipik olarak yirmi ila elli arasında kaliteli parça üretebilir. Yüzey kalitesi zamanla bozulur. Elli parça üretildikten sonra, kusur riski önemli ölçüde artar. Daha büyük miktarlarda üretim gerektirenler birden fazla kalıp kullanırlar.
Vakum döküm yöntemiyle kullanılabilen ancak 3D yazıcıyla kullanılamayan malzemeler nelerdir?
Liste oldukça kapsamlı. 20A (çok yumuşak) ile 90A (lastik kadar sert) arasında değişen True Shore A kauçukları içeriyor. Ayrıca, darbe ve sertlik açısından enjeksiyon kalıplı ABS gibi davranan ABS benzeri reçineler de var. Esnek menteşeler ve kimyasal direnç için polipropilen benzeri reçineler de mevcut. Şeffaflık ve ısı direnci için polikarbonat benzeri reçineler de var. Ayrıca UL94 V-0 standardını karşılayan alev geciktirici kaliteler de bulunuyor. Bu malzemelerin hiçbiri standart 3D baskı sistemlerinde mevcut değil. SLA fotopolimerler kırılgandır. SLS naylonun dokusu pürüzlüdür. FDM termoplastiklerin katman yapışması zayıftır. Üretim amaçlı malzeme özellikleri söz konusu olduğunda, düşük hacimler için vakum döküm yöntemi rakipsizdir.






