

Metalldelar uppfyller sällan alla krav direkt från produktionslinjen. Ett material kan vara starkt men korrosionsbenäget, prisvärt men oattraktivt, eller lätt att bearbeta men slitas snabbt. I praktiken beror materialvalet på hur delen ska användas. Metallytbehandling hjälper till att överbrygga klyftan mellan ett materials naturliga egenskaper och kraven för dess tillämpning.
Följande avsnitt behandlar vanliga ytbehandlingsprocesser för metaller, deras huvudsakliga tillämpningar och de avvägningar som är inblandade i att välja var och en. Detta är inte en komplett lista över alla tillgängliga metoder, så utforska gärna andra processer som kan passa ditt projekt.
Vilken metall Ytbehandling Gör faktiskt
Innan man tittar på enskilda processer är det bra att förstå vad metallytor är avsedda att uppnå. Det är inte en enda process utan en grupp metoder som används för att lösa olika problem och förbättra specifika ytegenskaper.
- Korrosion och oxidation – håll rost och missfärgningar borta
- Utseende – färg, glans och ytfinish
- Slitstyrka — skyddar ytor som skaver, glider eller utsätts för stötar
- Styrka och utmattningshållbarhet — minskar ytspänningar och sprickbildning
- Renlighet och vidhäftning — förbered en yta för färg, beläggning eller limning
Olika processer för ytbehandling av metaller löser olika problem. Därför börjar valet med att fråga sig vad delen faktiskt behöver för att överleva.
Polering: Jämna ut ytan
Vad det är
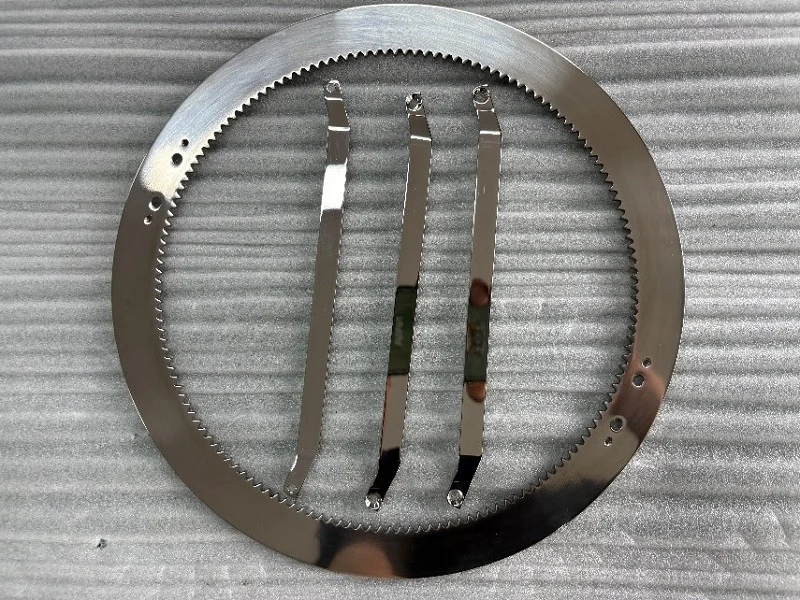
Polering använder flexibla verktyg och slipande material för att minska ytjämnheter och förbättra finishen på en metalldel. När en del har höga utseendekrav kan bearbetning lämna en liten poleringsmån för det slutliga ytbehandlingssteget. Som en vanlig metallytabehandling hjälper polering till att uppnå en jämnare och mer förfinad yta.
Där den används
Polering är lämpligt för delar som behöver en slät, blank yta och ett högkvalitativt utseende. För små produktionsserier är manuell mekanisk polering ofta ett praktiskt val. Elektropolering är ett annat alternativ, särskilt när dimensionskontroll är viktigare än att uppnå en spegelblank yta. Den bästa metallytebehandlingen beror på delens utseende och toleranskrav.
För-och nackdelar
Mekanisk polering kan ge en utmärkt ytfinish, men det är svårare att kontrollera måtten exakt. Ojämn materialavverkning kan också påverka väggtjockleken. Elektropolering kan ge en jämnare materialavverkning och bättre kontroll över vissa dimensioner, även om det slutliga utseendet beror på material- och processförhållandena. När du väljer en metallyta, väg den erforderliga ytkvaliteten mot dimensionstoleranserna.
Sandblästring: Rengöring och förberedelse av ytan
Vad det är
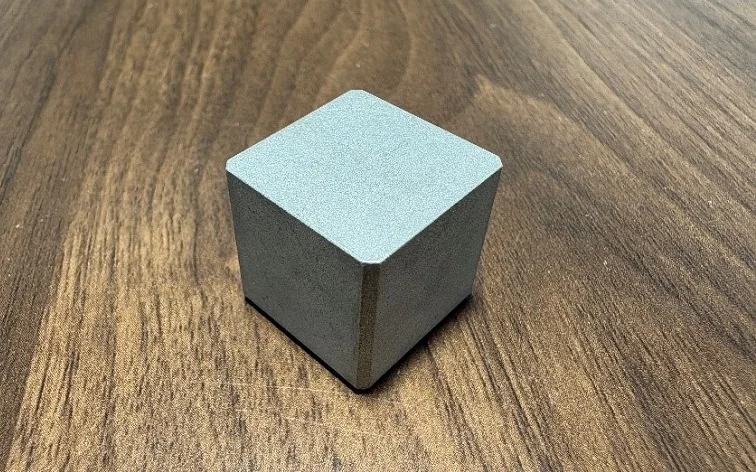
Sandblästring, även kallad slipblästring, riktar slipmedel mot en metallyta med hög hastighet för att avlägsna oönskat material och skapa en mer enhetlig textur. Manuella pneumatiska blästerskåp används ofta för små och medelstora delar, inklusive komponenter med komplexa former. Som en metallytebehandling kan blästring förbereda en yta för senare efterbehandlingsprocesser.
Där den används
Sandblästring används ofta före anodisering av aluminium för att ta bort ytföroreningar, rost, glödskal och grader, samtidigt som det hjälper till att minska mindre ytmärken. Slipmedelstypen och kornstorleken påverkar den resulterande texturen. Ett högre masktal indikerar generellt finare slipmedelspartiklar, medan ett lägre tal indikerar grövre partiklar. Dessa inställningar måste matcha materialet och den önskade finishen. Noggrann kontroll är viktig vid behandling av metallytor, särskilt när ytstrukturen måste förbli konsekvent.
För-och nackdelar
Sandblästring är mångsidigt och kan nå många komplexa ytor som är svåra att ytbehandla med konventionella verktyg. Manuell blästring är dock starkt beroende av operatörens skicklighet, så resultaten kan variera mellan olika delar. Att uppnå en jämn kosmetisk finish kräver erfarenhet och processkontroll. För ytbehandling före anodisering erbjuder sandblästring en praktisk balans mellan kostnad och flexibilitet.
Kulblästring: En annan typ av ytbehandling för metall
Vad det är
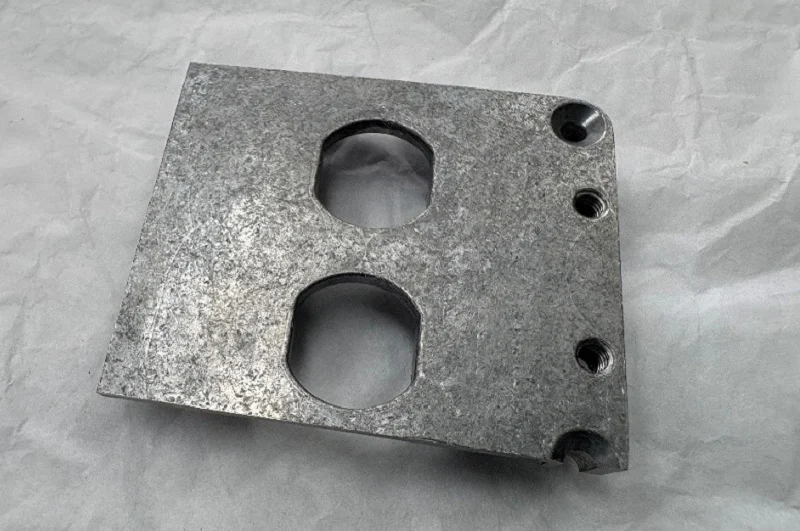
Kulblästring använder ett roterande hjul för att driva stålkulor mot en metallyta genom centrifugalkraft. Slaget avlägsnar grader, skräp och annat oönskat material. Till skillnad från maskinbearbetning, som avlägsnar material genom skärning, förlitar sig kulblästring på upprepad slag. Det är en vanlig metod för metallytebehandling för rengöring och ytbehandling av delar i bulk.
Där den används
Kulblästring fungerar bra för gjutgods i stora volymer, stålkonstruktioner och metalldelar som behöver snabb och jämn gradning. Det är särskilt lämpligt för batchproduktion och automatiserade produktionslinjer, där många delar kan bearbetas i en cykel. För stora produktionsserier kan denna metallytbehandling bidra till att förbättra genomströmningen och minska manuellt efterbehandlingsarbete.
För-och nackdelar
Kulblästring är snabbt och effektivt för gradning i stora mängder, men stöten kan skada delar som inte är tillräckligt starka för att motstå den. Tunnväggiga komponenter kan deformeras eller spricka, särskilt om de har låg styvhet eller är ömtåliga. Innan du använder denna metallytbehandling, kontrollera delens väggtjocklek, materialegenskaper och strukturella hållfasthet för att säkerställa att den kan motstå stöten.
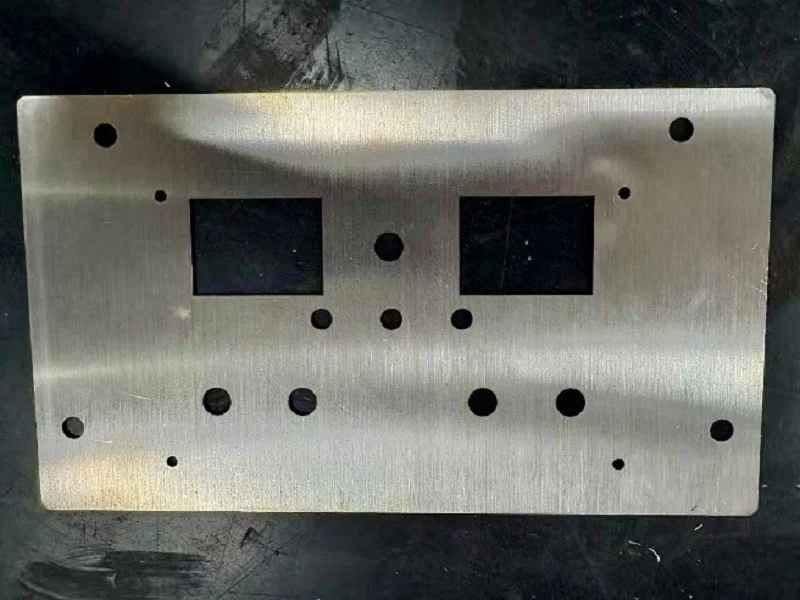
Borstad finish: Riktad textur på Plåt
Vad det är
Borstning använder ett slipband eller liknande verktyg för att skapa fina, parallella linjer på en metallyta. Processen följer en konsekvent riktning, vilket ger ett enhetligt ådringsmönster. Denna metallytbehandling används ofta för att ge plåtdelar ett rent, modernt industriellt utseende, särskilt apparatpaneler och höljen.
Där den används
Borstade ytor är vanliga på plåthöljen, utrustningshöljen, apparatpaneler och andra produkter där utseendet är viktigt. Den riktade ådringen skapar ett snyggt, enhetligt utseende och kan bidra till att göra mindre ytmärken mindre synliga. För stora, plana paneler erbjuder denna metallytbehandling ett effektivt sätt att förbättra utseendet utan att lägga till en tjock beläggning.
För-och nackdelar
En borstad yta är relativt prisvärd och ger metalldelar ett rent och attraktivt utseende. Ytan kan dock lätt repas, och repor som går över ådringen kan sticka ut. För att reparera dem krävs det ofta att det drabbade området borstas om i samma riktning, vilket kan vara svårt att matcha. Om delen kommer att utsättas för frekvent hantering eller nötning, överväg att lägga till en skyddande beläggning eller välja en mer hållbar metallyta.
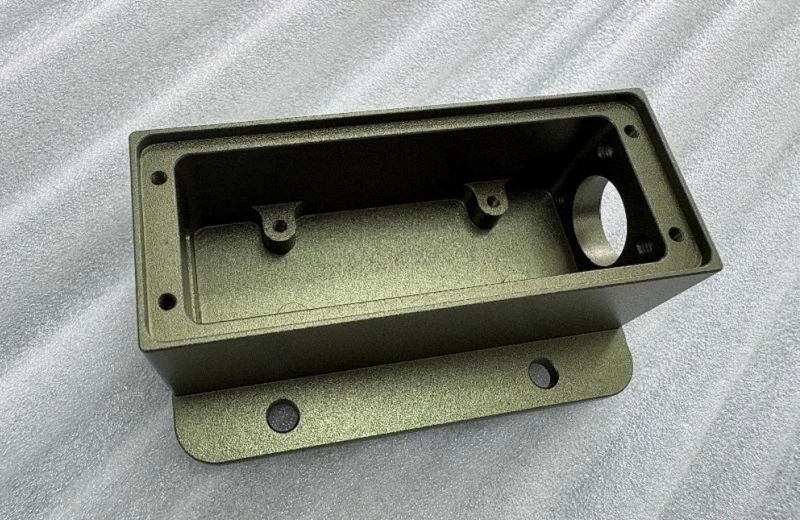
Anodisering: Den självklara ytbehandlingen för aluminium
Vad det är
Anodisering placerar en metalldel i ett elektrolytbad och använder en elektrisk ström för att bilda ett kontrollerat oxidlager på dess yta. Delen fungerar som anod under processen. Detta oxidlager förbättrar ytskyddet och kan även stödja färgning. Anodisering är en av de mest använda ytbehandlingsprocesserna för metaller för aluminiumlegeringar.
Där den används
Anodisering förbättrar korrosionsbeständighet, ythårdhet och utseende. Färg kan tillsättas för att möta olika designkrav, så att skydd och utseende kan uppnås i samma process. De två huvudtyperna är standardanodisering och hårdanodisering. Hårdanodisering ger ett tjockare, hårdare oxidlager för applikationer som kräver större slitstyrka, men det kostar vanligtvis mer. Sandblästring används ofta före anodisering för att skapa en mer enhetlig ytstruktur. Dessa förberedelsesteg kan göra en märkbar skillnad i det slutliga resultatet av metallytan.
För-och nackdelar
Anodisering är arbetshästen för aluminium: bra skydd, snyggt utseende, färgflexibilitet och en väl förstådd process. Standardanodisering täcker de flesta kosmetiska och milt slitagetillämpningar; hårdanodisering är lösningen när detaljen utsätts för riktigt nötning. Den största avvägningen är kostnaden – hårdanodisering är i synnerhet inte billig, och processen kräver noggrann badkontroll för att förbli konsekvent.
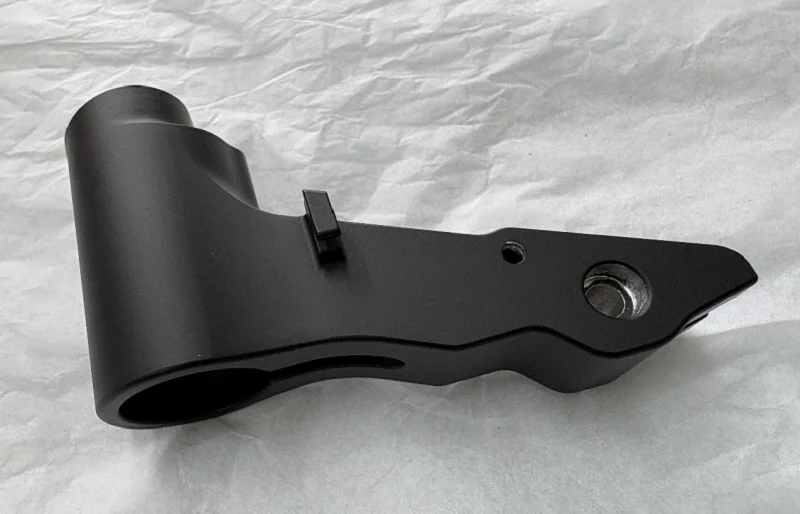
Pulverlackering: Snabb, hållbar och byggd för volym
Vad det är
Pulverlackering applicerar torrt beläggningspulver på en metalldel, vanligtvis genom elektrostatisk sprutning. Den belagda delen värms sedan upp så att pulvret smälter, flyter och härdar till en kontinuerlig film. Processen kombinerar beläggningsapplicering och härdning i ett strömlinjeformat arbetsflöde, vilket gör det till en praktisk metallytebehandling för många produktionsdelar.
Där den används
Pulverlackering är väl lämpad för storskalig produktion eftersom processen kan automatiseras och ger en jämn finish över många delar. Det används ofta för metallhöljen, ramar, utrustningshöljen och andra komponenter som behöver en hållbar, jämn beläggning. Mindre beläggningsdefekter kan repareras, beroende på typ och plats, även om reparationer kan vara synliga. För tillverkare som hanterar stora partier kan pulverlackering erbjuda ett effektivt alternativ för ytbehandling av metallytor.
För-och nackdelar
Pulverlackering erbjuder god produktionseffektivitet, ett brett utbud av färger och en hållbar finish när beläggningen appliceras och härdas korrekt. Beläggningstjocklek kan dock byggas upp runt kanter och komplexa egenskaper, vilket kan påverka dimensionsanpassningen. Den härdade filmen kan också flisas eller spricka vid stark påverkan, beroende på beläggningsformuleringen och användningsförhållandena. Dessa faktorer bör beaktas vid val av metallytbehandling för delar som utsätts för upprepade stötar eller mekanisk stress.
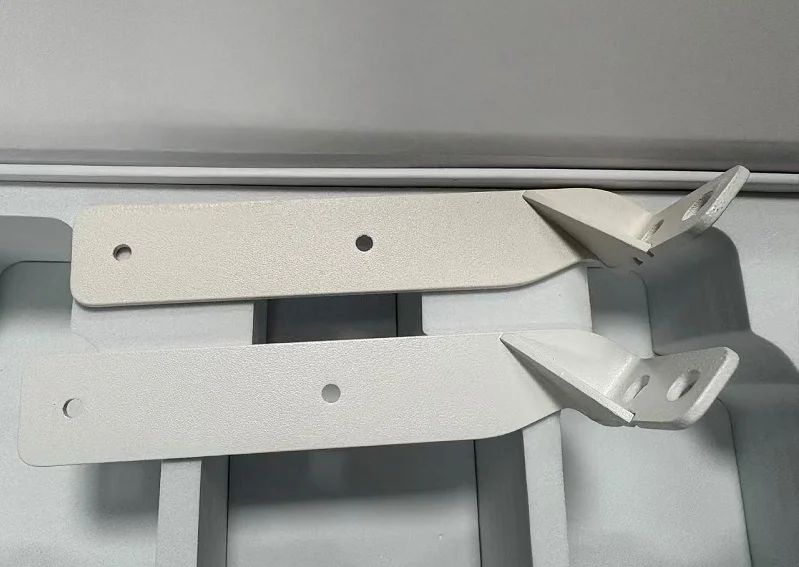
Bakad emalj: Premiumlackfinish
Vad det är
Bakad emalj är en beläggningsprocess som används för att skapa en hård, slät och glansig yta på metalldelar. Beläggningen sprutas på ytan och bakas sedan vid en kontrollerad temperatur för att härda filmen. Detta ger både dekorativt utseende och korrosionsskydd, vilket gör den till en användbar metallyta för delar som behöver en attraktiv och hållbar yta.
Där den används
Bakad emalj används ofta på höljen och andra delar där utseendet är viktigt. När ytan är korrekt förberedd och beläggningen är korrekt härdad kan den ge stark vidhäftning, god slagtålighet och bestående färg. Dessa egenskaper gör den lämplig för produkter som behöver bibehålla sitt utseende under regelbunden användning.
För-och nackdelar
Bakad emalj ger ett slätt, exklusivt utseende och kan erbjuda god hållbarhet. Det kräver dock generellt högre material- och bearbetningskostnader än enklare ytbehandlingar. Produktionsmiljön måste också kontrolleras väl. Temperatur, ytrenhet, beläggningstjocklek och härdningsförhållanden påverkar alla slutresultatet. Denna metallytbehandling är värd att överväga när utseende och livslängd motiverar den extra kostnaden.
Elektroforetisk beläggning: Byggd för produktionslinjen
Vad det är
Elektroforetisk beläggning, även kallad e-beläggning, använder ett vätskebad innehållande vattenbaserade beläggningsmaterial. Arbetsstycket fungerar som en elektrod, medan en motelektrod kompletterar den elektriska kretsen. Under det pålagda elektriska fältet rör sig laddade hartspartiklar och tillhörande beläggningskomponenter mot arbetsstycket och avsätts på dess yta. Beläggningen härdas sedan för att bilda en skyddande film. Denna metallytbehandling är väl lämpad för automatiserad produktion i hög volym.
Där den används
E-beläggning används ofta i produktionslinjer där jämn täckning, effektiv materialanvändning och korrosionsskydd är viktiga. Den är lämplig för stora partier av metallkomponenter, inklusive delar med komplexa former. Tillgängliga färger beror på beläggningssystemet, men svart och grått är vanliga val. Saltsprayprestanda varierar med beläggningsformulering, filmtjocklek, substratberedning och testförhållanden, så siffror som 500 timmar inomhus eller 700 timmar utomhus bör behandlas som specifika mål snarare än universella resultat. För tillförlitlig metallytebehandling bör testkraven bekräftas med beläggningsleverantören.
För-och nackdelar
De främsta fördelarna med e-beläggning är hög utnyttjandegrad av beläggningsmaterialet, lämplighet för automatiserad produktion och god korrosionsbeständighet när processen kontrolleras korrekt. Dess största begränsning är färgflexibilitet, eftersom det tillgängliga utbudet beror på beläggningssystemet och produktionsuppställningen. För dolda komponenter eller funktionella delar kan korrosionsskydd vara viktigare än ett brett utbud av färger.
Svartning: En finish med minimal distorsion för Precisionsdelar
Vad det är
Svartning, även känt som svartoxidbehandling eller blåning i vissa tillämpningar, använder en kemisk process för att bilda ett mörkt oxidlager på ståldelar. Arbetsstycket behandlas i ett kontrollerat kemiskt bad, och det resulterande ytskiktet ger en enhetlig svart finish. Eftersom denna metallytbehandling omvandlar ytan snarare än att lägga till en tjock beläggning, har den liten effekt på delens dimensioner.
Där den används
Svartning används ofta på stålkomponenter som behöver ett mörkt utseende och en liten förbättring av korrosionsbeständigheten. I kombination med lämplig efterbehandlingsolja eller tätningsmedel kan det ge bättre skydd mot rost. Det har också minimal inverkan på dimensioner och ytstruktur, vilket gör det användbart för precisionsdelar där snäva toleranser måste upprätthållas. Detta gör svartoxidbehandling till en praktisk metallytabehandling för många inomhusapplikationer.
För-och nackdelar
Svartning är relativt enkelt, kostnadseffektivt och lämpligt för precisionskomponenter eftersom oxidskiktet är tunt. Korrosionsskyddet är dock begränsat jämfört med många färg- eller pläteringssystem, särskilt i våta eller mycket korrosiva miljöer. Ytterligare olja eller tätningsmedel kan behövas för att förbättra skyddet. För inomhusståldelar med måttlig exponering kan svartning vara en lämplig metallytabehandling, men de förväntade driftsförhållandena bör vägleda det slutliga valet.
Elektroplätering: Ett tunt metalllager, många smaker
Vad det är
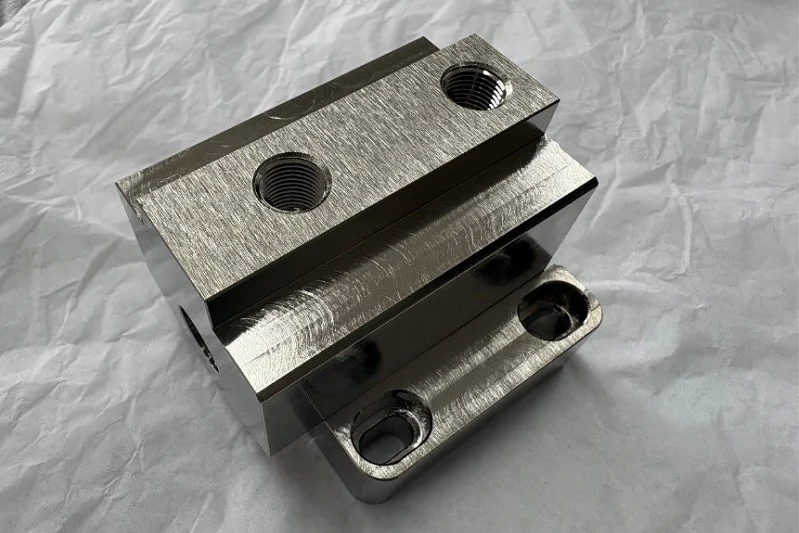
Elektroplätering använder en elektrisk ström för att avsätta ett tunt lager av metall eller legering på ett ledande arbetsstycke. Det avsatta lagret kan förbättra korrosionsbeständighet, elektrisk ledningsförmåga, slitstyrka eller utseende, beroende på pläteringsmaterial och process. Eftersom varje pläteringssystem erbjuder olika egenskaper är elektroplätering ett av de mest mångsidiga alternativen för ytbehandling av metaller.
Där den används
Vanliga pläteringsmaterial inkluderar krom, nickel, zink, koppar, guld och silver. Var och en tjänar ett annat syfte. Zinkplätering används ofta för att skydda stålfästen från korrosion, medan nickel- och kromplätering kan ge slitstyrka eller en dekorativ finish. Koppar-, guld- och silverplätering används i utvalda elektriska och elektroniska tillämpningar. Rätt metallytbehandling beror på delens driftsmiljö, erforderliga prestanda och kostnad.
För-och nackdelar
Elektroplätering erbjuder ett brett utbud av ytbehandlingar, så beläggningen kan väljas för att passa detaljens specifika krav. Pläteringsbad och driftsförhållanden kräver dock noggrann kontroll för att bibehålla beläggningstjocklek, vidhäftning och kvalitet. Att välja ett olämpligt pläteringsmaterial kan leda till för tidig korrosion eller slitage.
Karburering: Hård yta, seg kärna
Vad det är
Karburering är en termokemisk värmebehandlingsprocess som gör att kolatomer kan diffundera in i stålytan. Den används huvudsakligen för lågkolhaltiga stål och lågkolhaltiga legeringsstål, ofta med en kolhalt under cirka 0.25 %. Processen skapar ett kolrikt ytskikt som kan härdas genom efterföljande värmebehandling. Som en metallytebehandling förbättrar karburering ytans prestanda samtidigt som den bibehåller en relativt seg kärna.
Där den används
Karburering används ofta för kugghjul, axlar och andra mekaniska komponenter som utsätts för upprepad kontakt, friktion eller stötar. Det ökar ythårdheten och slitstyrkan, medan kärnan bibehåller den seghet som krävs för att motstå stötbelastningar. Denna kombination är särskilt användbar för transmissionsdelar som måste motstå ytslitage utan att bli spröda i hela sektionen.
För-och nackdelar
Den största fördelen med karburering är dess kombination av en hård, slitstark yta och en seg kärna. Detta gör den lämplig för kugghjul och andra tungt belastade transmissionskomponenter. Processen involverar dock flera steg, ofta inklusive uppvärmning, koldiffusion, kylning och anlöpning. Det kan också orsaka dimensionsförändringar, så bearbetningsmån och efterbehandling kan behövas. På grund av dess kostnad och processkrav är karburering generellt reserverad för komponenter med krävande hållfasthets- och slitagekrav snarare än enkla delar med låg belastning.
Nitrering: Ythärdning utan distorsion
Vad det är
Nitrering är en termokemisk process som introducerar kväve i stålytan vid en relativt låg temperatur. Kvävet reagerar med element i stålet och bildar hårda föreningar nära ytan. Till skillnad från konventionella härdningsprocesser som kräver kylning, behöver många nitreringsmetoder inte ett kylningssteg. Detta minskar risken för deformation, vilket gör nitrering till en användbar metallytebehandling för precisionskomponenter.
Där den används
Nitrering är lämpligt för precisionsdelar som kräver hög ythårdhet och slitstyrka men som måste bibehålla snäva dimensionstoleranser. Vanliga tillämpningar inkluderar vevaxlar, kugghjul, formar och andra komponenter som utsätts för friktion eller upprepad kontakt. Ytan blir hårdare, medan kärnan behåller mycket av sin ursprungliga seghet. Detta gör nitrering värdefullt när en del behöver en hållbar arbetsyta utan större dimensionsförändringar.
För-och nackdelar
Den största fördelen med nitrering är dess låga risk för deformation, vilket kan göra den lämplig för delar som redan har bearbetats till snäva toleranser. Det kan också förbättra slitstyrkan och, under lämpliga förhållanden, utmattningsprestanda. De viktigaste avvägningarna är bearbetningstid och höljesdjup, vilka beror på stålsort och nitreringsmetod. För delar som behöver en hård yta och en seg kärna kan nitrering vara en effektiv metallytbehandling. NOBLE, ett ledande tillverkningsföretag i Kina, hjälper kunder att bedöma lämpliga behandlingsalternativ baserat på material, dimensionskrav och avsedda driftsförhållanden.
Passivering: Att låta ytan skydda sig själv
Vad det är
Passivering förbättrar en metalls korrosionsbeständighet genom att minska dess tendens att reagera med omgivningen. Det finns två huvudsakliga metoder. Kemisk passivering använder en kemisk process för att bilda eller stärka en skyddande passiv film på metallytan. Elektrokemisk passivering applicerar en lämplig elektrisk potential för att främja bildandet av denna film. I rostfritt stål hjälper passivering till att bibehålla det kromrika oxidskiktet som skyddar materialet från korrosion. Denna typ av metallytebehandling stärker metallens naturliga försvar utan att lägga till en tjock beläggning.
Där den används
Passivering används ofta för delar i rostfritt stål som behöver tillförlitlig korrosionsbeständighet, särskilt efter bearbetning, svetsning eller andra bearbetningssteg som kan förorena eller förändra ytan. Det hjälper till att avlägsna fritt järn och andra föroreningar som kan utlösa korrosion, vilket gör att det skyddande passiva lagret kan bildas eller återhämta sig. Vanliga tillämpningar inkluderar medicinska komponenter, livsmedelsutrustning och precisionsindustridelar där ytrenhet och korrosionsbeständighet är viktiga.
För-och nackdelar
Passivering förbättrar korrosionsbeständigheten utan att väsentligt förändra en dels dimensioner, färg eller ytstruktur. Detta gör det till ett användbart efterbehandlingssteg för precisionskomponenter. Den passiva filmen är dock extremt tunn och är inte utformad för att förbättra slitstyrkan eller skydda mot kraftiga mekaniska skador. Den förstås bäst som ett sätt att återställa eller stärka metallens eget korrosionsskydd, snarare än att lägga till ett separat skyddande lager. Vid val av en metallytbehandling bör tillverkare överväga om enbart korrosionsbeständighet är tillräckligt eller om ytterligare skydd mot slitage också krävs.
Fosfatering: Ett baslager, inte en slutgiltig finish
Vad det är
Fosfatering är en kemisk omvandlingsprocess som vanligtvis används på ståldelar för att bilda en fosfatbeläggning på ytan. Även om lagret kan ge viss korrosionsbeständighet används fosfatering ofta som en förbehandling snarare än en slutlig skyddande ytbehandling. Det skapar en lämplig bas för efterföljande målning eller elektroforetisk beläggning, vilket hjälper toppskiktet att fästa mer tillförlitligt. I många produktionslinjer är denna metallytbehandling ett viktigt steg i att förbereda stålkomponenter för vidare ytbehandling.
Där den används
Fosfatering används ofta före målning eller elektroforetisk beläggning inom fordonstillverkning, maskinproduktion och allmän metallbearbetning. Fosfatskiktet förbättrar beläggningens vidhäftning och kan öka korrosionsbeständigheten i kombination med en lämplig topplack. Det bidrar också till att skapa en mer enhetlig yta för nästa efterbehandlingssteg, vilket är viktigt när delar måste uppfylla krav på utseende och hållbarhet i större produktionsbatcher.
För-och nackdelar
Fosfatering fungerar bra som förbehandling eftersom det förbättrar färgens vidhäftning och stöder korrosionsskyddet när det används med en kompatibel topplack. Det kan dock vanligtvis inte ge tillräckligt långsiktigt korrosionsskydd på egen hand, särskilt i tuffa miljöer. Den slutliga prestandan beror på fosfateringsprocessen, basmaterialet och den beläggning som appliceras efteråt. Av denna anledning bör fosfatering behandlas som grunden för ett beläggningssystem, inte det färdiga skyddet i sig.
Att välja rätt ytbehandling av metall
Genom att arbeta dig igenom processerna ovan framträder ett mönster. Ingen enskild process gör allt. Polering och borstning fokuserar på utseendet. Sandblästring och fosfatering förbereder ytan för nästa steg. Anodisering, pulverlackering, bakad emalj och elektroforetisk beläggning skapar skyddande lager. Elektroplätering lägger till ytterligare en metall för att uppnå specifika prestandamål. Karburering och nitrering härdar ytan samtidigt som kärnan hålls stark. Passivering återställer eller stärker metallens naturliga korrosionsbeständighet.
Därför börjar valet av metallyta med detaljen, inte processen. Fråga vad detaljen måste tåla: korrosion, slitage, stötar, utseendekrav, eller alla fyra. Tänk sedan på vad den inte har råd med, såsom deformation, begränsade färgalternativ, höga kostnader eller en ytbehandling som inte tål sin arbetsmiljö. Dessa svar begränsar snabbt alternativen.
Inga av dessa regler är huggna i sten. Tillverkare kombinerar ofta processer för att uppfylla flera krav samtidigt. Sandblästring följt av anodisering är ett exempel; fosfatering följt av elektroforetisk beläggning är ett annat. Målet förblir detsamma: anpassa behandlingen till materialet och driftsförhållandena så att delen fungerar tillförlitligt längre.
Metallytbehandlingstjänster på NOBLE

NOBLE är ett ledande tillverkningsföretag i Kina, specialiserat på metall- och plastbearbetning från designgranskning och prototypframtagning till ytbehandling och slutmontering. Vårt team hjälper kunder att utvärdera tillverkningskrav och välja lämpliga processer baserat på materialegenskaper, prestandamål och praktiska produktionsbehov. Genom att integrera ytbehandling med CNC-bearbetning, 3D-utskrift, vakuumgjutning och monteringstjänster, hjälper vi till att säkerställa att efterbehandlingskrav beaktas genom hela tillverkningsprocessen.
Våra förmågor
Vi stöder projekt som sträcker sig från enskilda prototyper och små serier till förberedelser för massproduktion. Vi tillhandahåller även designgranskningar, processval och teknisk problemlösning för att tidigt identifiera potentiella tillverkningsproblem. Med ISO 9001:2015- och ISO 13485:2016-certifieringar följer NOBLE etablerade kvalitetsledningssystem för att stödja en konsekvent produktionskvalitet, inklusive projekt med krävande krav på medicintekniska produkter.
Våra tjänster
Oavsett om du behöver korrosionsbeständiga komponenter, slitstarka metalldelar eller prototyper med ett specifikt ytutseende, kan NOBLE hjälpa dig att bedöma lämpliga tillverknings- och ytbehandlingsalternativ. Kontakta vårt team med dina ritningar eller CAD-filer, materialspecifikationer, krav på ytbehandling och förväntade kvantiteter. Vi kan granska ditt projekt och hjälpa till att identifiera en praktisk lösning som uppfyller dina tekniska krav och produktionsmål.
Vanliga frågor: Vanliga frågor om ytbehandling av metall
Vilken metallyta är bäst för aluminium?
Anodisering är standardlösningen för aluminium. Det skyddar ytan, förbättrar slitstyrkan och låter dig lägga till färg i samma steg. För ett finare, jämnare utseende, sandblästra delen före anodisering. Om delen behöver mycket nötningsbeständighet, välj hårdanodisering – det kostar mer men slitprestandan är på en annan nivå.
Vad är skillnaden mellan pulverlackering och bakad emalj?
Båda är spray-och-härdande ytbehandlingar, men de beter sig olika. Pulverlackering är effektiv, förlåter mindre defekter och är väl lämpad för storskalig produktion – även om pulver byggs upp vid konturerna och filmen flisar av vid hårda stötar. Bakad emalj kostar mer och kräver en strängare produktionsmiljö, men den ger starkare vidhäftning, bättre slagtålighet och färger som håller över tid.
När ska jag använda karburering eller nitrering istället för en beläggning?
När problemet är ythårdhet snarare än korrosion eller utseende. Karburering passar för delar med låg kolhalt i stål, som kugghjul och axlar, som behöver en hård yta med en seg kärna. Nitrering körs vid lägre temperatur utan kylning, så distorsionen förblir minimal – vilket gör det till ett bättre val för precisionsdelar som vevaxlar, kugghjul och formar som inte har råd att röra sig.
Kan fosfatering användas som en slutbehandling?
Nej. Fosfatering är en basbehandling för stål som appliceras före målning eller e-lackering. Det förbättrar korrosionsbeständigheten och ger toppskiktet något att fästa vid, men skyddet i sig är inte tillräckligt bra. Behandla det som förberedelse, inte som den färdiga ytan.
Varför spelar passivering roll om metallen redan är korrosionsbeständig?
Eftersom det passiva lagret störs. Maskinbearbetning, svetsning och betning kan lämna fritt järn kvar eller störa oxidfilmen på rostfritt stål, vilket öppnar upp dörren för korrosion. Passivering återställer det skyddande lagret – det tillför inte pansar, det återställer metallens eget försvar.
Hur väljer jag mellan alla dessa processer?
Börja med delen, inte processen. Fråga vad den behöver för att överleva – korrosion, slitage, stötar, utseende – och vad den inte har råd med, oavsett om det är deformation, begränsade färgalternativ, kostnad eller en ömtålig yta. Dessa svar begränsar fältet snabbt, och att kombinera processer (sandblästring sedan anodisering, fosfatering sedan e-coating) är vanlig praxis.






