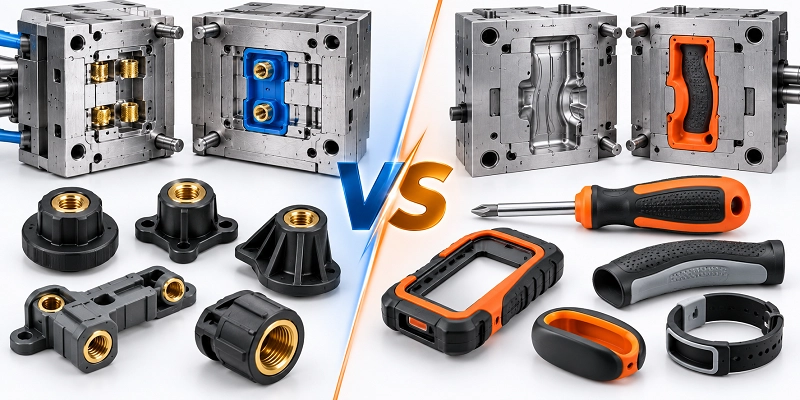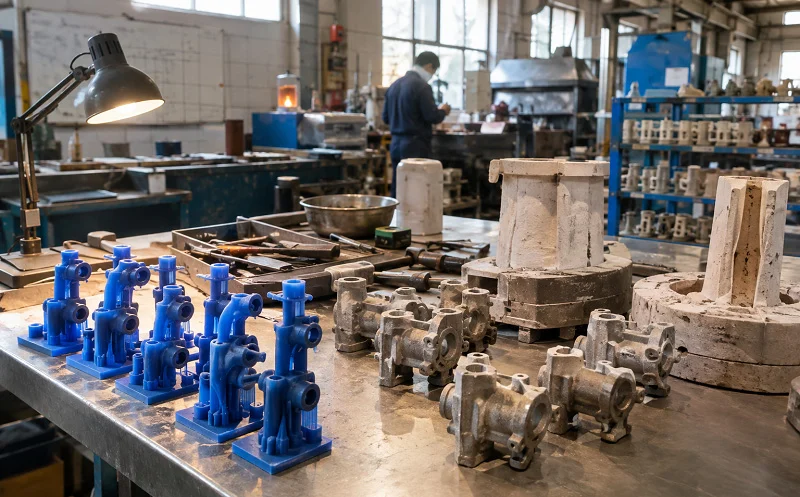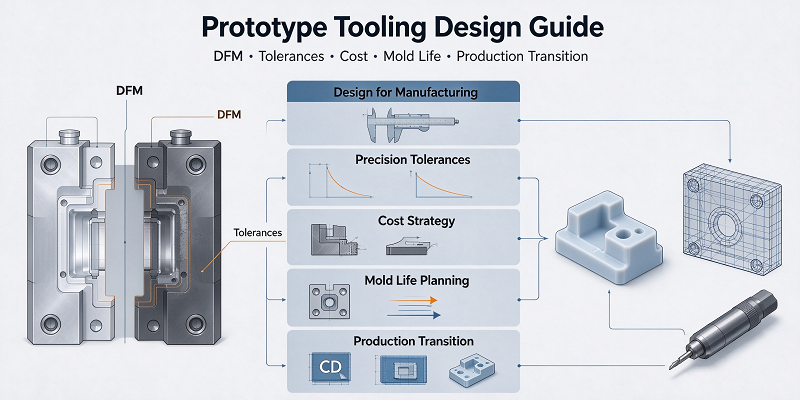
Prototypformar fungerar som en viktig brygga mellan produktutveckling och fullskalig produktion.
De gör det möjligt för ingenjörer att testa produkters prestanda innan de tillverkar representativa delar, identifiera designproblem och verifiera tillverkningsgenomförbarhet innan de investerar i dyra produktionsverktyg.
Den verktygsdesign som krävs för prototypverktyg påverkar direkt faktorer som delkvalitet, dimensionsnoggrannhet och tillverkningskostnader.
Dåligt utformade prototypverktyg kan orsaka problem som svår urgjutning, inkonsekventa dimensioner och blixtnedslag.
Ett korrekt utformat prototypverktyg bör ta hänsyn till produktionskrav såsom delens geometri, verktygsmaterial, produktionskvantitet och tolerans.
Den här guiden förklarar de viktigaste övervägandena vid prototypformdesign och visar hur tillverkare kan balansera kostnad, hastighet, precision, formens livslängd och produktionsskalbarhet.
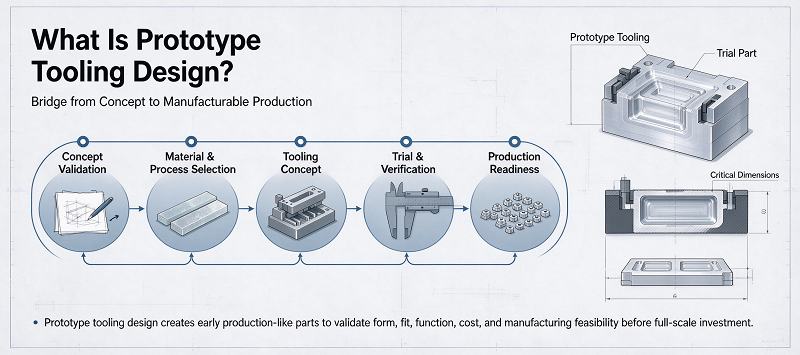
Vad är Prototypverktyg Design?
Prototypformdesign är den tekniska processen för att utveckla formar, matriser, insatser, jiggar och andra verktyg för tillverkning av prototyper eller småskaliga produktionsdelar.
Prototypverktyg fokuserar på kortare leveranstider, lägre initialinvesteringar, enklare modifiering och tillräcklig hållbarhet för testning eller begränsad produktion. Därför fokuserar prototypverktyget på flexibilitet.
Till exempel kan en prototyp för formsprutning använda aluminium istället för härdat verktygsstål.
Komplexa automatiska glidande lameller kan ersättas genom manuell isättning. Kylsystemet kan förenklas och standardformbasen kan ersätta den helt anpassade strukturen. Dessa metoder kan minska kostnaden för formar och tillverkningstid.
Förenklade verktyg måste dock fortfarande följa grundläggande tekniska principer. Ritningsvinkel, väggtjocklek, krympningshastighet, grindposition, utstötningsposition, ytkrav, formens skiljelinje och dimensionstolerans kommer alla att påverka den slutliga prototypen. Därför beror lämplig design på prototypens syfte.
Formen som används för att tillverka 20 visuella prover och prototypverktyget för att producera 5 000 funktionella komponenter kräver mycket olika designstrategier.
Innan formkonstruktionen påbörjas bör ingenjörer fastställa förväntad produktionskvantitet, prototypmaterial, funktionella krav, dimensionstoleranser, utseendekrav, förväntad verktygslivslängd, erforderlig leveranstid, framtida produktionsprocesser och förväntade designförändringar. Att definiera dessa krav tidigt kan hjälpa tillverkare att undvika överdesign samtidigt som det säkerställer att prototypverktygen producerar meningsfulla tekniska resultat.
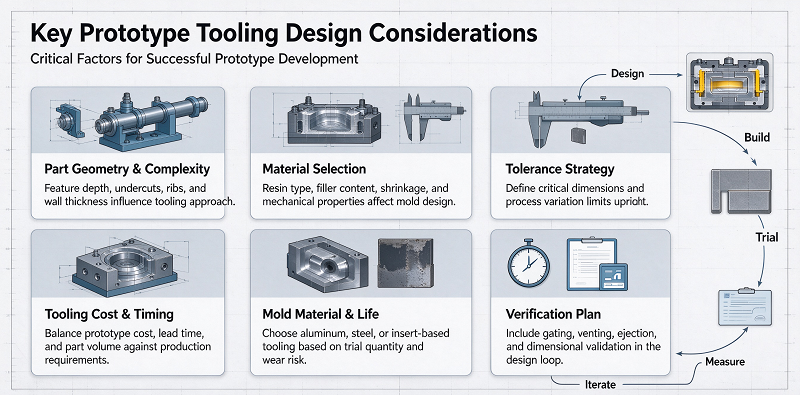
Viktiga överväganden vid design av prototypverktyg
Prototypformdesign involverar flera tekniska beslut som direkt påverkar kostnad, kvalitet och tillverkningseffektivitet.
Delens geometri, formens material och formens struktur är de tre viktigaste faktorerna.
Delgeometri och tillverkningsbarhet
Delarnas geometri har en betydande inverkan på prototypformens komplexitet.
Enkla komponenter med direkt formens öppningsriktning tillverkas vanligtvis snabbare och till en lägre kostnad.
Parts with deep cavities, notches, internal threads, side holes, complex protruding ribs, thin walls, or irregular surfaces usually require more complex mold structures.
Vissa funktioner kan förenklas utan att påverka funktionstestning. Sträckvinkeln är särskilt viktig för gjutna komponenter.
Om det inte finns tillräcklig ventilation under injektionsprocessen kan de formade delarna fastna i håligheten eller kärnan.
Detta kan leda till repor, deformationer, dimensionsproblem eller mögelskador. Väggtjockleken måste också beaktas.
Stora variationer i väggtjocklek kan leda till ojämn kylning, krympning, sättningsmärken, skevhet och inre spänningar. Där det är möjligt bör ingenjörer bibehålla en relativt jämn väggtjocklek.
Att välja rätt material för prototypverktyg
Materialet i prototypformen påverkar bearbetningshastigheten, formens kostnad, dimensionsstabilitet, ytfinish, värmeöverföring och formens livslängd.
Aluminium är ett av de vanligaste materialen för att tillverka prototypformar.
Dess utmärkta bearbetbarhet gör det möjligt för tillverkare att producera formhåligheter snabbare än många verktygsstål.
Aluminium erbjuder också god värmeledningsförmåga, vilket kan bidra till att förbättra kylprestandan vid formsprutning.
Av dessa skäl är aluminiumformar vanligtvis lämpliga för: Formsprutning i små volymer, Teknisk verifiering, Produktutveckling, Broproduktion, Designverifiering, Korta produktionscykler.
Aluminium är dock mjukare än traditionellt stål.
Vid tillverkning av slipmaterial som glasfyllda plaster eller när storskalig produktion krävs kan det slitas ut snabbare.
Förhärdade stål som P20 erbjuder större slitstyrka och hållbarhet. De övervägs vanligtvis när prototypverktyg måste stödja större kvantiteter, kräva högre material, ha högre formningstryck eller ha längre produktionsserier.
Formstruktur, portar, kylning och utstötning
Prototypformens struktur bör hållas så enkel som möjligt samtidigt som man fortfarande kan producera tillförlitliga delar.
Formar med en kavitet används vanligtvis för prototypformar eftersom de kräver mindre bearbetning, är enklare att modifiera och minskar den initiala formkostnaden.
När produktionsvolymen ökar kan formar med flera kaviteter bli attraktiva, men de kräver större kontroll över kavitetsbalans, löparens design, fyllningsbeteende och dimensionell konsistens.
Grindens design är en annan viktig faktor.
Portens position påverkar hur smält material kommer in i och fyller formhåligheten.
En felaktig placering av spjällporten kan leda till svetslinjer, luftfällor, för högt tryck, ofullständig fyllning, flödesmärken eller utseendeproblem.
Kylsystemet kan också påverka prototypens kvalitet.
Även om prototypformar ibland använder förenklade kylkanaler, kan otillräcklig kylning orsaka inkonsekvent krympning, långa cykeltider, skevhet och dimensionsförändringar.
Även utkastningssystemet måste planeras noggrant.
Den övre stiften ska placeras på ett tillräckligt stabilt område för att motstå den övre stiftets kraft utan att orsaka synliga märken eller deformation.
Att beakta grinden, kylningen, formstrukturen och utstötningen kan hjälpa tillverkare att förenkla prototypformen utan att offra kvaliteten på de grundläggande delarna.
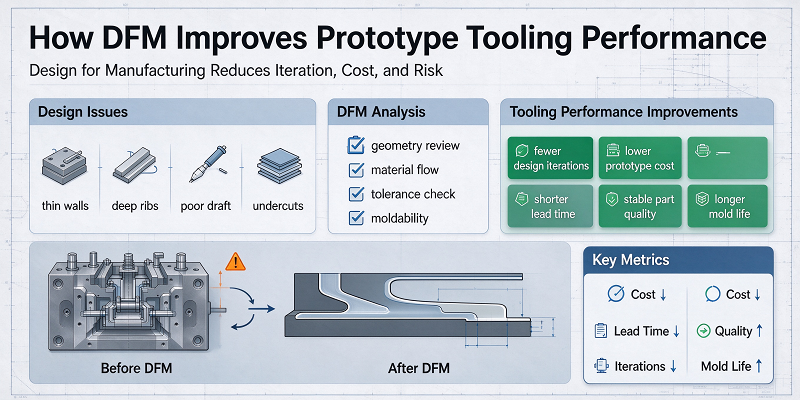
Hur DFM förbättrar prototypverktygsprestanda
Tillverkningsbarhetsdesign spelar en avgörande roll i utvecklingen av prototypformar.
DFM bedömer om en komponent kan tillverkas effektivt med de valda verktygen och produktionsprocesserna.
Målet är att identifiera potentiella tillverkningsproblem innan produktionen av verktyg påbörjas.
För formsprutning av prototyper bedömer DFM-granskningar vanligtvis: väggtjocklek, utstötarstiftets position, materialkrympning, ytfinish, formflöde och kritiska dimensioner. CAD-modellen kan verka korrekt, men den faktiska formade delen kan bli svår att få ut.
Att öka lämplig sträckmängd i DFM-steget kan eliminera problem före formbearbetning.
Djupa hålrum kan kräva längre skärverktyg, vilket kan leda till ökad vibration, minskad skärhastighet och förlängd bearbetningstid.
En mycket liten innerhörnradie kräver mindre verktyg, vilket också ökar tillverkningstiden.
I många fall kan mindre designmodifieringar förenkla CNC-bearbetning utan att påverka delarnas funktionalitet.
Toleranskrav bör också utvärderas under DFM. Inte alla formfunktioner kräver samma precisionsnivå.
Tätningsytan, monteringsreferensen, den optiska monteringsytan eller lagerpositionen kan kräva strikt dimensionskontroll. Icke-funktionella ytterytor kan inte det. Att tillämpa strikta toleranser endast på funktionella egenskaper bidrar till att minska bearbetnings- och inspektionskostnaderna. Därför bör DFM påbörjas innan prototypformen tillverkas.
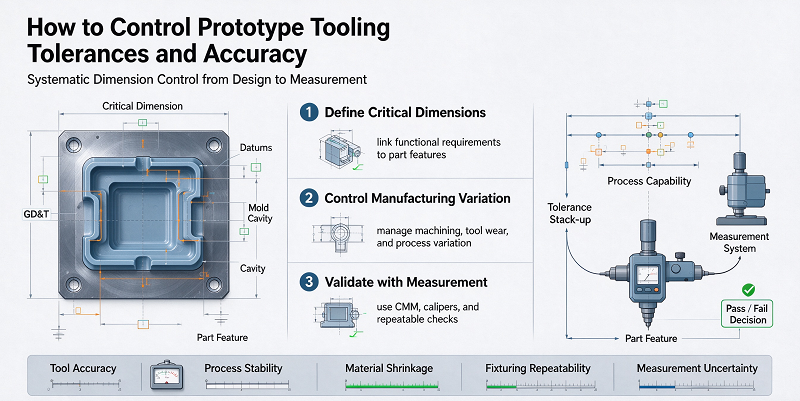
Hur man kontrollerar toleranser och noggrannhet vid prototypverktyg
The prototype tool must produce components precise enough for meaningful testing.
Dimensional control starts from CAD models and engineering drawings. These may include assembly interface hole positions, sealing surfaces, bearing positions, optical interface reference surfaces, and precision installation features. Then, manufacturers can focus processing and inspection resources on areas of greatest functional importance.
Material shrinkage is another important consideration. Plastic materials shrink when cooled. The final shrinkage rate depends on several variables, including the type of polymer, part geometry, wall thickness, reinforcing material content, fiber orientation, mold temperature, injection pressure, and machining conditions.
The prototype mold cavity must compensate for this behavior. After the first part is formed, the manufacturer can inspect it and compare the actual measured values with the original CAD model. Minor modifications to the mold can be made when necessary. This is one advantage of the prototype tool.
Vissa verktygsmaterial, särskilt aluminium och bearbetbart stål, är vanligtvis enklare att modifiera än helt härdade produktionsverktyg. Toleransen hos verktygen bör också skiljas från de formade delarnas. På grund av införandet av ytterligare tillverkningsförändringar under gjutningsprocessen kräver formhåligheten vanligtvis högre precision än den färdiga gjutna komponenten.
Temperaturkontroll påverkar också dimensionsnoggrannheten. Formmaterialet expanderar när temperaturen stiger, och ojämna formtemperaturer kan orsaka inkonsekventa sammandragningar i olika delar av detaljen. Därför bidrar stabila formförhållanden och effektiv kylning direkt till dimensionskonsistens.
Inspektionen kan omfatta följande utrustning: skjutmått, mikronmätmaskiner för tre koordinater och ytjämnhetsmätare. Sedan kan prototypdelarnas mätdata användas för att optimera produktdesign och framtida produktionsverktyg.
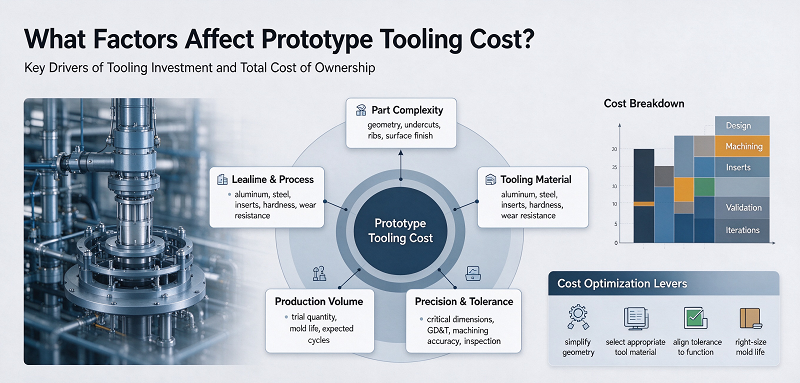
Vilka faktorer påverkar kostnaden för prototypverktyg?
Kostnaden för prototypformar påverkas av olika tekniska och tillverkningsfaktorer.
Verktygsstorleken är bara en del av beräkningen.
Geometrisk form, formmaterial, bearbetningssvårigheter, produktionskvantitet, tolerans, formstruktur och efterbehandlingskrav kan alla avsevärt påverka slutkostnaden.
Verktygskomplexitet och bearbetningskrav
Verktygskomplexitet är en av de största kostnadsdrivarna i prototypverktyg.
A simple opening and closing mold may require basic CNC-bearbetning, standard pins, and traditional mold components.
Mer komplexa komponenter kan kräva: utbytbara skär, manuella skär, elektrisk urladdningsbearbetning, flera CNC-inställningar, djuphålsborrning, precisionsslipning och ett brett utbud av formtillbehör. Varje ytterligare funktion ökar tiden för konstruktion, bearbetning, montering och testning.
Djupa hålrum ökar också bearbetningskostnaderna eftersom längre verktyg vanligtvis krävs. Långa skärverktyg kräver generellt långsammare bearbetningsförhållanden för att minska vibrationer. En mindre innerradie kan också öka bearbetningstiden eftersom ett mindre verktyg avlägsnar mindre material per passering. Därför kan förenkling av dessa funktioner under DFM minska formkostnader och leveranstider.
Verktygsmaterial och produktionskvantitet
Formmaterialet måste matcha den erforderliga produktionskvantiteten.
Med härdat verktygsstål av produktionskvalitet kan bara några dussin prototypdelar medföra onödiga kostnader.
Samtidigt kan användning av relativt mjuka formmaterial för tusentals slipande delar leda till snabbt slitage och reparationskostnader.
Aluminiumformar erbjuder vanligtvis en bra balans mellan bearbetningshastighet och hållbarhet och används för tillverkning av små serier.
När produktionsvolymen ökar kan stålformar bli mer ekonomiska.
Därför bör beslutet ta hänsyn till projektets totala kostnad, inte bara det initiala formpriset.
Om en något dyrare form minskar underhållet, förbättrar konsistensen och kan uppfylla alla erforderliga produktionskvantiteter, kan den bli mer ekonomisk.
Toleranser, ytfinish och sekundära operationer
Dimensionstoleranser har en betydande inverkan på kostnaden för prototypformar. Standardbearbetningstoleranser kan vanligtvis uppnås effektivt.
Extremely strict tolerances may require slower cutting speeds, precision grinding, electrical discharge machining, specialized fixtures, or additional inspections. The requirements for surface finish also cause similar cost differences.
En funktionell prototyp kan bara kräva en vanlig CNC-bearbetningsprocess för att slutföras.
Sekundära operationer ökar också projektets totala kostnad.
Dessa inkluderar: gänginsättning, installation, elektroplätering, lasermärkning, montering, efterbearbetning och specialinspektion. En praktisk strategi för kostnadskontroll är att endast använda högkvalitativa ytbehandlingar och strikta toleranser där ett verkligt funktionellt eller estetiskt värde uppnås.
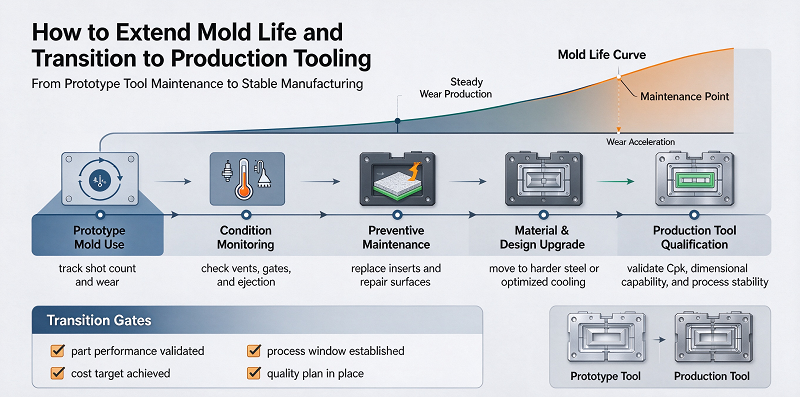
Hur man förlänger formens livslängd och övergår till produktionsverktyg
Prototypverktyg är konstruerade för kortare produktionscykler, men hållbarhet är fortfarande viktig.
Ett tillvägagångssätt är att välja verktygsmaterial baserat på den förväntade mängden slitage.
För relativt små mängder kan aluminium erbjuda tillräcklig hållbarhet.
För större mängder eller slipande material kan förhärdat stål vara mer lämpligt.
Blandad formkonstruktion kan också vara effektiv.
Till exempel kan huvudformen vara gjord av aluminium, medan stålinsatser installeras i områden med högt slitage som portar, glidytor, gängfunktioner eller smala kärnor.
Denna metod kan öka verktygens livslängd utan att hela formen behöver vara tillverkad av stål.
Utbytbara plugins är särskilt värdefulla i produktutvecklingsprocessen.
Om ingenjörer förväntar sig att en viss funktion kommer att ändras efter testning, kan detta område utformas som en avtagbar insats.
Framtida modifieringar kan åstadkommas genom att byta ut eller bearbeta insatser istället för att bygga om hela formen.
Verktygsunderhåll kan också påverka prototypformens livslängd.
Verktyg bör regelbundet inspekteras med avseende på slitage, korrosion, skadade stift, blockerade ventiler, kontaminering och ytskador.
Korrekt förvaring är särskilt viktigt för stålformar, eftersom fukt kan orsaka korrosion.
Formningsparametrarna bör också hållas inom ett rimligt intervall.
För högt injektionstryck, klämkraft eller formtemperatur kommer alla att accelerera slitage.
När prototyptestet är klart kan ingenjörsteamet använda informationen som samlats in under prototyptillverkningsprocessen för att designa produktionsverktyg.
Denna övergång bör inte bara innebära att replikera prototypformen med starkare material.
Prototypframtagning avslöjar vanligtvis följande viktiga information: dimensionsstabilitet, materialkrympning, böjning, svetslinjeintryckning, prestanda för flashbang-skjutning, kylningsbeteende, cykeltid. Efter funktionstestning kan även produktdesignen ändras.
Väggtjockleken kan behöva justeras, monteringsegenskaperna kan behöva modifieras, ribborna kan behöva förstärkas eller vissa toleranser kan visa sig onödiga.
Dessa ändringar bör vara slutförda innan produktionsverktygen startas.
Utgången kan också kräva olika formstrukturer.
En prototypgjutform kan använda en kavitet, manuella insatser, grundläggande kylning och enkel utstötning.
Tillverkning av formar kan kräva flera hålrum, automatisk glidning, avancerade kylkanaler, heta kanoner, sensorer, automatisk utstötning och härdning av formmaterial.
Därför ger prototypstadiet värdefulla tekniska data för att utveckla mer tillförlitliga produktionsverktyg.
Varför välja NOBLE som din prototype tooling manufacturer
NOBLE är ett kinesisk-brittiskt joint venture som utsetts av regeringen till ett "nationellt högteknologiskt företag". Vi har två huvudsakliga affärsinriktningar: "Smart tillverkning" och "vårdprodukter". Verksamheten "Smart tillverkning" specialiserar sig på att förse kunder med projektstöd, inklusive bearbetning och tillverkning av delar.
Mer än 10 års professionell erfarenhet av tillverkning och snabb prototypframställning. Vårt effektiva team ger starkt stöd för dina nya projekt för att 100 % uppfylla dina krav. Standardiserad hantering ger strikt kvalitetskontroll av delar och produkter. Ett rimligt arbetsflöde resulterar i lägre kostnader med samma kvalitet.
Efter år av hårt arbete och utveckling har NOBLE gradvis omvandlats från ett företag för precisionsbearbetning och tillverkning av delar med kompletta industriella kedjesupportfunktioner till ett serviceinriktat företag som erbjuder fullt stöd för kundernas hela projekt.
NOBLE är din pålitliga helhetslösning för skräddarsydd tillverkning, från prototypdesign till tillverkning, med omfattande tillverkningsresurser, lämplig teknik, effektiva processer, expertvägledning och en perfekt kvalitetsinspektionsprocess för att förverkliga dina idéer.
NOBLE har följande kvalifikationsbevis:
ISO 9001: 2015 – Robust kvalitetsledning för generell tillverkning. Konsekventa processer. Dokumenterad kontroll. Spårbar inspektion.
ISO 13485: 2016 – Strängare kvalitetsstandarder för medicintekniska delar. Rigorös processvalidering. Fullständig spårbarhet. Krävs för implanterbara och kirurgiska delar.
Slutsats
Om prototypverktyget är korrekt utformat kommer det att bli ett viktigt ingenjörsverktyg för att verifiera produktdesign, tillverka funktionella komponenter, kontrollera utvecklingskostnader och förbereda storskalig produktion.
En framgångsrik prototypformdesign kräver noggrant övervägande av detaljgeometri, formmaterial, DFM, tolerans, formstruktur, kylning, gjutning, utstötning, ytfinish, produktionskvantitet och formens förväntade livslängd.
Att förenkla onödiga funktioner, välja rätt formmaterial, tillämpa toleranser endast där det behövs och använda utbytbara blad kan minska kostnaderna samtidigt som man bibehåller en tillförlitlig prototypkvalitet.
DFM is particularly important because it can prevent many tool problems before CNC-bearbetning or mold manufacturing begins.
Prototypproduktion kan också generera värdefull tillverkningsdata.
Before investing in production tools, engineers can evaluate dimensional accuracy, shrinkage rate, cooling performance, molding defects, material behavior, and functional performance.
Denna information kan användas för att förbättra produktdesignen och optimera den slutliga produktionsformen.
For medical devices, robots, automotive parts, electronics, industrial equipment, and other precision products, an effective prototyping tool strategy can shorten the development cycle and reduce the risk of directly transitioning from CAD design to mass production.
By balancing speed, cost, precision, flexibility, and mold life, prototyping tools help transform product design into a manufacturing process that can be reliably produced.