
Ytbehandling är ofta det sista, kritiska steget. Det handlar inte bara om utseende. Du använder det för att få delar att fästa bättre i en montering, eller för att helt stoppa rost och korrosion. Metallbehandlingar används mest. De har över 60 % av marknaden. Detta är vanligt i bilar och fabriker. Plast används mer och mer i elektronik och medicinska verktyg. Plasmabehandling eller hartsförbeläggning kan få saker att fästa upp till 57 % bättre. Låt oss jämföra de vanliga metoderna.
| Metod | Vidhäftningsstyrka | Förbättring |
| Titanatkoppling | 39.56 MPa | + 50% |
| Plasmabehandling | + 50% | - |
| Förbeläggning av harts | + 57% | - |
Du ser detta överallt inom tillverkning. De används i specialbearbetning för att göra saker exakt rätt. Ett medicinskt verktyg eller en kritisk bilkomponent är inte färdigbearbetad när den kommer från fräsen eller svarven. Den får nästan alltid en ytbehandling.
Varför ytbehandling är viktigt
Vidhäftnings- och korrosionsskydd
Hela poängen med ytbehandling är prestanda och livslängd. Den förändrar inte delens kärnstyrka. Istället modifierar den beteendet hos det yttersta lagret av plast eller metall. Atomerna på ytan agerar annorlunda från insidan. Detta gör att färg, lim eller beläggningar fäster bättre. Plasmabehandling kan förändra det översta lagret av plast. Detta skapar en yta som lim verkligen kan fästa. Den största fördelen är att du inte behöver aggressiva, farliga kemiska bad. Det är en renare och säkrare process.
Låt oss se hur behandlingar hjälper:
| Behandlingstyp | Effekt på vidhäftning | Effekt på korrosionsbeständighet |
| Plasmabehandling | Inget behov av kemiska primers | Gör metall mindre benägen att rosta genom att rengöra och aktivera ytan |
| Gröna ytbeläggningar | Inte förklarad i detalj | Hjälper till att stoppa rost genom att täcka metallytan |
Du hittar dessa fördelar i verkstäder och fabriker. För ett material som aluminium förändrar kemisk etsning eller plasmabehandling aktivt metallens yta på mikroskopisk nivå. Denna process skapar en textur eller aktiverar ytkemin. Det är som att ge materialet ett bättre grepp. Detta är viktigt för specialanpassade medicinska delar. Det förvandlar en enkel montering till en säker, permanent anslutning.
Hållbarhet och prestanda
Funktionen går långt utöver bara vidhäftning. Ytbehandling handlar i grunden om att förbättra prestanda och förlänga livslängden. Vid precisionsarbete måste en del överleva i verkligheten. Den måste motstå slitage. Den måste förhindra rost. Processer som anodisering eller pulverlackering bygger ett skyddande skydd direkt på delen. Denna barriär blockerar aktivt vatten, syre och frätande kemikalier.
- Korrosionsbeständighet är avgörande. Det förhindrar att en del bryts ner när den utsätts för tuffa miljöer – inuti en motor eller vid steril medicinsk rengöring.
- Bättre vidhäftning är ett grundläggande resultat. Det säkerställer att färg eller ytbehandling fäster permanent. Ingenting flagnar eller spricker.
- Mer hållbarhet gör att delar klarar av tung användning, som i bilar eller sjukhus. Genom att behandla ytan blir delarna hårdare och mindre benägna att slitas ut. Detta är avgörande i krävande tillämpningar, från bilupphängningar till återanvändbara kirurgiska instrument.
Slutligen ökar behandlingar ofta ytans hårdhet. Detta minskar direkt slitage. Det är därför bil- och medicinföretag använder dessa metoder. Delar håller helt enkelt längre under belastning.
Industrial Applications
Ytbehandling används inom många industrier. Du hittar det i fabriker för bildelar, medicinska verktyg och elektronik. Här är vad det gör:
| Fördel | BESKRIVNING |
| Förlängd komponentlivslängd | Gör ytorna starkare, så att delarna behöver färre repareringar och fungerar bättre. |
| Förbättrad korrosionsbeständighet | Stoppar rost och skyddar delar på svåråtkomliga ställen. |
| Förbättrad slitstyrka | Minskar friktion och slitage, så att maskinerna arbetar längre. |
| Ökad energieffektivitet | Håller materialen starka, så att maskiner förbrukar mindre energi över tid. |
| Hållbarhet och efterlevnad | Använder miljövänliga alternativ, så det blir mindre föroreningar och avfall. |
Du ser fördelarna i själva delarna. Både i vanligt CNC-arbete och specialbearbetning, för plast och metall. Titta på anodiserad aluminium på en bil. Det är inte bara för ett elegant utseende. Det lagret skyddar metallen under. Det gör att delen fungerar korrekt och ser ny ut i åratal.
Gå nu till ett sjukhus. Beläggningarna på kirurgiska verktyg är inte valfria. De skapar en yta som är säker för patienter och tål upprepad, aggressiv sterilisering. De gör verktygen lätta att rengöra noggrant.
Översikt över ytbehandlingsmetoder
Ytan är den slutgiltiga gränsen för prestanda. Oavsett om du arbetar med plast eller metall har du möjligheter att ändra den. Varje ytbehandlingsmetod hjälper dig att få bättre resultat vid CNC-bearbetning eller i en fabrik. Låt oss gå igenom de vanligaste teknikerna. Detta hjälper dig att matcha metoden till dina behov i verkstaden.
Plasttekniker
Plast finns överallt – i medicintekniska produkter, bilinredning och elektronikhöljen. Men ofta är den råa plastytan inte färdig. Den är för slät eller kemiskt inert. Du behöver behandla den för att öka styrkan, möjliggöra bindning eller säkerställa att en beläggning håller länge.
Flambehandling
Vi passerar plastdelen genom en exakt, kontrollerad låga. Detta gör två saker. Den bränner bort alla mikroskopiska föroreningar. Ännu viktigare är att den oxiderar ytskiktet, vilket gör det kemiskt aktivt. Denna nya yta greppar lim och färg mycket bättre. Det är en mycket snabb process för stora, enkla delar. Fabriker använder den för stora volymer av föremål som bilstötfångare eller interiörpaneler.
Plasmabehandling
Plasman rengör ytan grundligt på molekylär nivå och aktiverar den även. Det är en rengörings- och förberedelseprocess i ett steg. Resultatet är en exceptionellt ren, bindningsklar yta. Plasmabehandling är vanligt förekommande för medicinska verktyg och elektronik.
Corona behandling
Koronabehandling använder högspänningselektricitet för att förändra ytan. Denna urladdning förändrar ytenergin. Den gör notoriskt svårbindande plaster – som polypropen (PP) eller polyeten (PE) – mottagliga för bläck, färger och lim. Dessa används i förpackningar och bilar.
Kemisk etsning
Du doppar plasten i ett kemiskt bad. Kemikalierna gör ytan grövre. Det används när du behöver en extremt stark och hållbar bindning, till exempel för permanenta medicinska implantat eller strukturella flyg- och rymdkomponenter.
Akrylbindemedelsbeläggning
Du applicerar ett tunt lager akrylbindemedel på plasten. Det skapar en jämn, limvänlig yta ovanpå problematisk plast. Det är en praktisk lösning för att få färg eller lim att fästa på ett tillförlitligt sätt på svåra material utan att ändra bulkplastens egenskaper.
| Teknik | effektivitet | Tillämpningar |
| Corona behandling | Ändrar hur ytan fäster, hjälper till med bindning eller tryckning | Polypropen, polyeten, förpackningar, fordonsindustrin |
| Flambehandling | Rengör ytor med smuts | Stora ytor, höga produktionshastigheter, fordonsindustrin, medicin |
| Plasmabehandling | Gör ytorna redo för lim eller beläggningar | Medicinska verktyg, elektronik, precisionstillverkning |
Metalltekniker
Metaller kräver nästan alltid en ytbehandling. Målen är tydliga: förhindra korrosion, förbättra utseendet och skapa en yta som håller beläggningar permanent. Här är de viktigaste du kommer att se i fabriker eller specialbearbetning.
Galvanisering
Du täcker metallen med ett tunt lager av en annan metall med hjälp av elektricitet. Det ger en blank, dekorativ finish och utmärkt korrosionsbeständighet. Du ser det på bildetaljer och kirurgiska instrument som behöver en slät, rengöringsbar yta.
Pulverbeläggning
En torr, pulveriserad polymer sprutas på den elektriskt jordade metalldelen. Delen bakas sedan. Pulvret smälter och härdar till ett jämnt, tjockt och extremt hållbart lager. Det motstår flisning, repor och blekning. Det är det självklara valet för bilramar, jordbruksutrustning och höljen till industrimaskiner.
anodisering
Du använder elektricitet för att skapa ett skyddande lager på metaller som aluminium. Detta skapar ett tjockt, hårt, poröst oxidlager från själva metallen. Resultatet är överlägsen korrosionsbeständighet, ökad ythårdhet och en bestående färg. Det är viktigt för bilkomponenter och konsumentelektronik.
Fosfate
Du doppar metallen i en fosfatlösning. Den fungerar som en utmärkt bas för färg eller olja, förbättrar vidhäftningen och lägger till ett sekundärt lager av rostskydd. Fabriker använder fosfatering innan de målar bilar eller maskiner.
Passivering
Man behandlar rostfritt stål med syra för att avlägsna järn. Detta återställer stålets naturliga kromoxidlager och maximerar dess inneboende korrosionsbeständighet. Passivering används för medicinska verktyg och livsmedelsutrustning.
Elektrolös plätering
Detta är en kemisk process, inte en elektrisk. En nickel-fosforlegering avsätts jämnt över detaljen genom en autokatalytisk reaktion. Beläggningen är enhetlig, även på komplexa geometrier med djupa hål eller inre ytor. Den är bra för komplexa former vid precisionstillverkning.
| Ytbehandlingsmetod | Fördelar | Begränsningar |
| Galvanisering | Stoppar rost, leder elektricitet, ser bra ut | Inte för alla material, kräver noggrann avfallshantering |
| Pulverbeläggning | Bra för miljön, tålig, flisar inte | Kostar mer att installera, inte för mycket tunna beläggningar |
| anodisering | Hård, stoppar rost, ser bra ut | Endast för vissa metaller kan en repa |
| Plasmabehandling | Hjälper limmet att fästa, fungerar på många material | Kräver specialverktyg och färdigheter |
Fabriker använder även andra metoder som laserrengöring, blästring och kemisk etsning. Ditt val styrs av metallen, delens funktion och den miljö den måste klara av. Varje metod är ett verktyg för att säkerställa att delen fungerar som avsett under hela sin livslängd.
Flamytbehandling
Processöversikt
Flambehandling är en direkt, fysisk process. Du passerar delen – plast eller ibland metall – genom en exakt, kontrollerad låga. Först gör den intensiva värmen ett omedelbart rengöringsarbete. Den bränner bort oljor, damm och andra mikroskopiska föroreningar. Du börjar med en renare yta. Den tillför också nya kemiska grupper till ytan. Flamman skickar joner och radikaler till ytan. Dessa små bitar gör delen grovare och skapar fler fläckar där saker kan fastna. Ännu viktigare är att den introducerar syre från luften i ytlagret. Detta skapar nya polära kemiska grupper på delens yttre molekyler.
Varför spelar det någon roll? Dessa polära grupper är magnetiska för lim, färger och beläggningar. De bildar starka kemiska bindningar. Limmet sitter inte bara kvar på plasten längre; det fäster aktivt på dessa nya ställen.
| Mekanism | BESKRIVNING |
| Syreintroduktion | Lågan tillför syre till ytan. Detta gör att limmet fäster bättre. |
| Yta rengöring | Smuts och olja bränns bort. Delen lämnas ren. |
| Mikroetsning | Laddade partiklar gör ytan grov. Detta ger fler platser att binda. |
| Funktionalisering | Flamman bryter kemiska bindningar. Den lägger till grupper som hjälper saker att fastna. |
Behandlingen gör ett annars inert material redo för en varaktig sammanfogning. Den är snabb, effektiv och idealisk för stora, enkla delar som rör sig nerför en produktionslinje med hög volym.
För-och nackdelar
Flambehandling av ytor har sina för- och nackdelar. Låt oss titta på de tydliga avvägningarna man gör när man väljer flambehandling.
Alla tillgångar på ett och samma ställe
- Hastighet och skala är de största fördelarna. Du kan behandla stora delar eller höga volymer snabbt när de rör sig nerför ett transportband. Det är effektivt för stora jobb.
- Den är mycket effektiv på vanliga, svårlimmade plaster som polypropen (PP) och polyeten (PE), vilket gör dem redo för målning eller limning.
- Resultatet blir en yta som greppar färg, bläck och ytbehandlingar mycket mer tillförlitligt. Du får också bättre vätbarhet, vilket innebär att vätskor som lim sprids ut jämnt istället för att pärla sig.
- Det är ett beprövat val för hållbara varor som bilstötfångare och vissa medicinska komponenter i hög volym.
Nackdelar:
- Precision är den största nackdelen. Det är en bred metod. Den är mindre exakt och kontrollerad än plasmabehandling, som kan finjusteras.
- Säkerhet är en ständigt viktig fråga. Att använda öppen låga i en fabrik kräver strikta protokoll, specialutrustning och ständig vaksamhet för att förhindra bränder.
- Materialkompatibiliteten är begränsad. Du kan inte använda den på värmekänsliga plaster eller plaster med låg smältpunkt. Delen kommer att skeva eller brytas ner.
- Processkontroll är avgörande. Att applicera för mycket värme kan skada delens yta eller till och med försvaga dess underliggande struktur.
- Det finns miljö- och hälsoaspekter. Förbränningsprocessen kan producera utsläpp som behöver hanteras genom lämplig ventilation eller filtreringssystem.
| Aspect | Flambehandling | Plasmabehandling |
| effektivitet | Bra för plast som inte fäster bra | Fungerar på fler typer av material |
| Fart | Mycket snabb | Långsammare men mer kontrollerat |
| Precision | Inte alltid samma sak | Mycket exakt |
| Säkerhet | Brandrisk | säkrare |
| Miljöpåverkan | Kan orsaka utsläpp | Renare |
Tips: Om du behöver arbeta snabbt och använda tåliga plaster är flambehandling av ytan ett bra val. Om du behöver ett skonsammare alternativ eller har att göra med ömtåliga föremål kan plasmabehandling vara värt att överväga.
Tillämpningar
Flambehandling av ytor används inom många industrier. Bilfabriker använder det för stötfångare och invändiga delar tillverkade av TPO-plast. Tillverkare av medicintekniska produkter använder det på slitstarka plasthöljen och komponenter. Elektroniktillverkare använder det för att få bättre bindning. Det är viktigt inom förpackning och tryckning. Det används också inom optik för att hjälpa beläggningar att hålla sig kvar på linser.
Var du hittar det i praktiken:
- I bilfabriker är det standard för stötfångare och interiörlister i plast tillverkade av TPO. Detta enkla steg är det som förhindrar att lacken flagnar senare.
- Tillverkare av medicintekniska produkter använder det på slitstarka plasthöljen och komponenter. Behandlingen säkerställer att den slutliga skyddande eller antimikrobiella beläggningen fäster permanent. Beläggningen kommer inte att flagna under sterilisering.
- För elektronik tillverkar de plasthöljen och kontakter. Detta garanterar att lim eller skärmande beläggningar fäster ordentligt, vilket är avgörande för både prestanda och hållbarhet.
- Vid förpackning och tryckning är det viktigt. Processen kör plastfilmer och etiketter genom en låga precis innan bläck eller lim appliceras. Detta gör att bläcket binder korrekt och förhindrar att etiketter lossnar från behållare.
- Även inom optik och energi används det. Det förbereder glas- eller akrylytor för antireflexbeläggningar, skyddande eller ledande beläggningar på linser, skärmar och solpaneler.
Om du efterbehandlar CNC-frästa eller specialtillverkade plastdelar som behöver målas, beläggas eller limmas, är flambehandling ett pålitligt och snabbt alternativ. Det överbryggar klyftan mellan bearbetning och slutmontering. För en hektisk fabrik är det ett enkelt steg som direkt leder till en bättre och mer hållbar produkt genom att lösa det grundläggande problemet med vidhäftning.
Plasma ytbehandling
Processöversikt
Plasmabehandling låter komplext, men konceptet är enkelt. Tänk på det som en exakt, torr rengörings- och aktiveringsprocess för det allra översta lagret av en detalj. Denna gas förändrar materialets utsida. Insidan förblir densamma. Ytan blir bättre för lim och beläggningar.
Här är vad som händer inuti kammaren: Plasman skapar laddade partiklar. Dessa träffar ytan och rengör den från oljor och damm. Ytan får nya kemiska grupper. De största fördelarna är tydliga. Det är en torr process. Du behöver inga starka kemiska lösningsmedel eller stora mängder vatten. Det genererar inget kemiskt avfall. Det förvränger inte delen termiskt som en låga skulle kunna göra, eftersom bulkmaterialets temperatur förblir låg.
På fabriksgolvet är den effektiv. Cykeltiderna är snabba och den integreras sömlöst i produktionslinjer för CNC-frästa och specialbearbetade delar, vilket säkerställer att de är perfekt förberedda för nästa monterings- eller beläggningssteg.
För-och nackdelar
Plasmabehandling av ytor har många fördelar, men det finns också vissa nackdelar. Låt oss se hur det står sig i jämförelse med andra metoder:
| Aspect | Plasma ytbehandling | Plasmarengöring |
| Kostnadseffektivitet | Mer kostnadseffektivt än kemisk etsning eller sandblästring | Verkar initialt billigare men medför högre arbetskostnader över tid |
| Miljöpåverkan | Mer miljövänlig, använder färre resurser och innehåller inga farliga kemikalier | Använder starka kemikalier som kan skada miljön om de inte hanteras på rätt sätt |
| Precision | Större precision vid materialbehandling, vilket möjliggör högprecisionsdetaljer | Lägre precision jämfört med plasmabehandling av ytor |
| Resultatens livslängd | Långvariga resultat tack vare den kontaktfria naturen och djupare penetration | Kan kräva ytterligare bearbetningssteg efter rengöring |
Alla tillgångar på ett och samma ställe
- Du kan finjustera plasmats gasblandning, effekt och exponeringstid för att rikta in dig på ett specifikt material och uppnå ett exakt yttillstånd.
- Det är en i sig ren och säker process för operatören.
- Eftersom den inte använder farliga kemikalier för rengöring eller etsning eliminerar du behovet av att lagra, hantera och kassera farliga material.
- Ytmodifieringen är mer än bara rengöring; det är en stabil kemisk förändring. Det betyder att resultaten är hållbara.
- Dess precision gör den mycket kompatibel med CNC-bearbetning och specialbearbetning.
Nackdelar:
- Den primära barriären är utrustning. Du behöver en specialiserad vakuumkammare, ett gasleveranssystem och en kraftgenerator.
- För vissa material, särskilt vissa plaster med hög avgasning eller mycket låg ytenergi, kan du behöva ett förrengöringssteg eller ett specifikt gasrecept för att få optimala resultat.
- Detta leder till den initiala kostnaden. Kapitalutgifterna för ett bra plasmasystem är betydligt högre än för en flambehandlare eller en kemisk badinstallation.
Tillämpningar
Plasmabehandling av ytor används i många industrier. Du ser det i bilar, medicinska verktyg, förpackningar och elektronik. Här är en enklare titt på var du kommer att se det användas.
| Applikationsområde | BESKRIVNING |
| Plast | Vanligt förekommande i bilinredning, höljen till medicintekniska produkter, förpackningsfilmer och produktmontering. Behandlingen gör plaster som polypropen redo för tryckfärger, färger och lim. |
| Bläckutskriftsvidhäftning | Förbättrar vidhäftningen för olika tryckmetoder, avgörande för framgångsrik bläckapplicering. |
| Flexibla förpackningar | Används på polyester och andra plastfilmer. Det förbättrar bläckets vidhäftning för etiketter och förpackningar, vilket resulterar i skarpare grafik och ett mer hållbart tryck som klarar hantering. |
| Limning av fordonsdelar | Den förbereder stötfångare, lister och invändiga plastdelar för målning och limning utan att använda lösningsmedelsbaserade primers, vilket minskar avfall och kostnader. |
| Märkning av trådar och kablar | Behandlar isoleringen på ledningar och kablar så att tryckta markeringar för identifiering fäster starkt. |
| Folding Carton | Behandlar kartong- och pappytor. Den rengör och aktiverar materialet, vilket gör att limmet kan skapa en starkare bindning på kortare tid och ofta med mindre limförbrukning. |
| Textilfunktionalisering | Appliceras på syntetiska tyger. Det ökar fibrernas ytenergi och förbättrar deras vätbarhet. Detta leder till bättre färgupptag, ljusare färger och starkare vidhäftning för tryckta mönster. |
| Batteriteknik | Förbättrar battericellernas effektivitet genom att förbättra separatorernas hydrofilicitet. |
| Tillverkning av tunnfilmsceller för solceller | Rengör och aktiverar ytor under produktionen av solcellsskikt. Detta säkerställer bättre vidhäftning mellan efterföljande materialskikt. |
| Flexibel/stel flexkrets | Den avlägsnar mikroskopiska föroreningar och oljor som finns kvar från tillverkningen, vilket säkerställer att beläggningar och laminat fäster utan fel. |
| Kretskort och metallrengöring | Ett viktigt rengöringssteg före konform beläggning eller lödning. Det avlägsnar oxidation och organiska rester från kopparspår och metallkontakter. |
| RFID-taggar | Detta funktionaliserar ytan så att den självhäftande etiketten fäster permanent och förbättrar den elektriska anslutningen mellan chipet och antennen. |
| skum | Används på polyuretan och andra skum före laminering eller ytbehandling. Det ökar skummets ytspänning, vilket gör att limmet kan fördelas jämnt och fästa ordentligt utan att det behöver vara jämnt. |
Plasmabehandling hittar man i specialbearbetning för medicintekniska produkter. Inom det området är det absolut nödvändigt att skapa en perfekt ren yta och möjliggöra en permanent bindning. Bilfabriker använder det för att hjälpa lack och beläggningar att fästa på stötfångare och instrumentbrädor. Inom precisionstillverkning har det ett dubbelt syfte. Det säkerställer funktionalitet – som en pålitlig självhäftande tätning – och förbättrar utseendet.
Kort sagt är plasmabehandling av ytor en beprövad metod för att förbättra produkters prestanda. Om målet är att tillverka pålitliga varor av högsta kvalitet är integrationen av denna process ett strategiskt steg mot det resultatet.
Corona-ytbehandling
Processöversikt
Koronabehandling av ytor använder stark elektricitet för att förändra ytan på plast och vissa metaller. Materialet – ofta en film, ett ark eller en gjuten del – förs nära en elektrod. Detta skapar ett kraftfullt elektriskt fält. Energin i detta fält joniserar den omgivande luften och omvandlar den till en reaktiv plasma. Denna gas bryter sönder syre i luften. Syret fastnar på ytan och gör den mer aktiv. Bläck, lim och beläggningar kan nu bilda en stark, permanent bindning.
- Det löser det grundläggande problemet med bindning till svåra plaster med låg energi.
- Den är konstruerad för kontinuerlig drift med hög hastighet. Du kan behandla hela filmrullar eller stora ark, vilket är idealiskt för förpacknings- och trycklinjer.
- Hastigheten gör den perfekt för fabriksmiljöer med hög volym där det är kostsamt att stoppa linjen.
För en maskinverkstad eller specialtillverkare skulle du stöta på detta om du ytbehandlar plastkomponenter som behöver tryckas, målas eller limmas. En behandlad del håller bläcket ordentligt och bildar en permanent vidhäftande bindning där en obehandlad del skulle gå sönder.
Obs: Koronabehandling är populärt för plaster inom förpacknings-, medicin- och bilindustrin. Det ger en stark och pålitlig bindning utan lösningsmedel eller flytande kemikalier.
För-och nackdelar
Corona-ytbehandling har några fördelar, men det finns också problem. Här är en snabb titt:
| Aspect | Corona-ytbehandling | Andra metoder (t.ex. plasma) |
| Ökning av ytenergi | Gör ytan mer aktiv genom att tillsätta syre. | Ger mer kontroll över hur ytan förändras. |
| Behandlingseffektivitet | Inte lika stark; fungerar bra för stora, snabba jobb. | Fungerar bättre och passar enkelt in i fabrikslinjer. |
| Kontroll över kemi | Mindre kontroll eftersom den använder luft och många typer av partiklar. | Använder specialbelysning, så att du kan kontrollera förändringarna bättre. |
| Operativa frågor | Kan orsaka statisk elektricitet, vilket drar till sig damm och kan vara farligt. | Har inte dessa problem och är renare. |
| Materialkompatibilitet | Bäst för mjuka material och fungerar på många storlekar. | Har fler gränser för vad den kan behandla. |
| Investeringskrav | Kostar mindre att börja med, så det är bra för vissa jobb. | Kostar mer i början men ger bättre resultat senare. |
Coronabehandling är en arbetshäst för volym, men den kommer med specifika begränsningar som du måste planera för. Du får inte lika mycket kontroll som med plasmabehandling.
- Den största begränsningen är kontroll och enhetlighet. Den elektriska urladdningen kan vara inkonsekvent, vilket leder till ojämn behandling.
- Processen kan generera statisk elektricitet som lockar damm och partiklar till ytan.
- Det kan vara för aggressivt för ömtåliga material.
- Ytmodifiering är relativt ytlig och mindre stabil över tid jämfört med plasmabehandling.
Tips: Om du behöver ett snabbt och billigt sätt att behandla stora ytor är coronabehandling ett smart val.
Tillämpningar
Man ser koronabehandling av ytor på många ställen. Dess tillämpning handlar mindre om exotiska material och mer om att göra vanliga material tillförlitligt funktionella.
- Den mest universella användningen är inom förpacknings- och tryckindustrin.
- Inom biltillverkning används det på invändig och utvändig plastbeklädnad.
- För medicintekniska produkter förbereder den ytorna på plaströr, vätskepåsar och enhetshöljen.
- Du hittar det också inom tillverkning av apparater (på kylskåps- eller tvättmaskinspaneler) och elektronik.
- Om din verkstad utför specialbearbetning eller CNC-bearbetning av plastdelar blir koronabehandling ett värdefullt efterbehandlingssteg.
För ett hölje till medicintekniska produkter eller en bilinredning handlar bindningsstyrkan inte bara om kvalitet – det är ett krav på säkerhet och tillförlitlighet. Coronabehandling ger den garantin på ett snabbt och skalbart sätt, vilket hjälper dina färdiga produkter att uppfylla de höga standarderna inom dessa branscher.
Kom ihåg: Corona-ytbehandling är ett snabbt och enkelt sätt att förbereda dina delar för nästa steg, oavsett om du arbetar i en stor fabrik eller en liten verkstad.
Kemisk etsning
Processöversikt
Kemisk etsning formar metaller och plaster utan värme eller våld. Först täcker du de delar du vill behålla med en fotoresistmask. Sedan doppar du delen i ett kemiskt bad. Kemikalierna fräter bort de öppna områdena. Detta lämnar den design du vill ha. Du kan använda kemikalier som saltsyra eller järnklorid. Typen beror på materialet.
Processkontroll är allt. Temperaturen styr direkt etsningshastigheten. Ett varmare bad etsar snabbare men kan skada masken eller orsaka underskärning. Omrörning (omrörning eller sprayning) säkerställer att färskt etsmedel når ytan och transporterar bort upplöst material, vilket leder till ett mer enhetligt resultat.
För-och nackdelar
Kemisk etsning är känd för att vara noggrann och flexibel. Man kan skapa komplexa former utan att böja materialet. Det är därför fabriker och precisionsverkstäder gillar det. Men det är viktigt att känna till för- och nackdelarna innan man bestämmer sig.
| Fördelar med kemisk etsning | Nackdelar med kemisk etsning |
| Hög precision (toleranser på ±0.025 mm) | Materialspill på grund av upplöst material |
| Materialflexibilitet (fungerar med olika metaller och legeringar) | Miljöhänsyn gällande kemikalieavfall |
| Minskade verktygskostnader (kräver endast en fotokemisk mask) | Begränsad materialtjocklek (bäst för 0.025 mm till 1.5 mm) |
| Designflexibilitet (kan skapa komplexa geometrier) | Begränsningar i ytfinishen kan kräva ytterligare bearbetning |
| Ingen materialbelastning (ingen mekanisk kraft eller värme används) | Ej lämplig för icke-metalliska material (endast metaller och legeringar) |
- Kemisk etsning är utmärkt för att få skarpa kanter och rena linjer. Vattenskärning kan ibland göra kanterna suddiga, men etsning håller dem skarpa.
- Du behöver inte lägga massor av pengar på verktyg; skaffa bara en mask och lite kemikalier.
- Bara ett varningsmeddelande: den här produkten är inte lämplig för tjocka delar, och du måste hantera kemikalier på ett säkert sätt.
- Ibland behöver man bara lägga till ett extra steg för att se till att allt blir snyggt avklarat.
Tillämpningar
Kemisk etsning finner sin nisch där andra metoder kämpar. Det handlar inte om råstyrka; det handlar om precision och att bevara materialets integritet.
- Inom fordons- och flygindustrin tillverkar den viktiga filtreringskomponenter som bränsle- och insprutningsfilter.
- Läkemedelsindustrin är starkt beroende av det. Kirurgiska blad, vaskulära stentar och de små kanalerna i lab-on-a-chip-enheter är klassiska exempel.
- Inom elektronik används den för elektromagnetisk avskärmning (EMI/RFI-packningar) och flexibla kretsar.
- För allmän precisionstillverkning är det det självklara valet för att producera felfria shims, distanser och brickor.
- Den tjänar dekorativa och arkitektoniska syften.
- Inom energi- och tungindustrin används den för värmeväxlarplattor och turbinkomponenter.
Om ditt projekt omfattar tunna material, extremt fina egenskaper eller metaller som är spröda eller svåra att bearbeta, är kemisk etsning ett kraftfullt alternativ. Medicinska och bilföretag använder det för delar som måste uppfylla strikta regler. Du får bra resultat och många designval.
Akrylbindemedelsbeläggning
Processöversikt
Akrylbindemedel är i huvudsak ett primerlager. Du applicerar ett tunt lager akrylbindemedel på ytan. Tänk på bindemedlet som en dubbelhäftande tejp. Ena sidan fäster starkt vid det svåra basmaterialet – oavsett om det är en slät plast som polypropen eller en bar metall. Det finns olika typer av akrylbindemedel. Vissa gör det hårdare och glansigare.
Här är en tabell som visar de viktigaste typerna av pärmar och vad de gör:
| Pärmtyp | VIKTIGA FUNKTIONER | Tillämpningar |
| Styren-akryl | Hårdhet, glans, kemisk resistens och förbättrad vidhäftning | Beläggningar, lim, byggmaterial |
| Ren akryl | UV-resistens, hållbarhet och flexibilitet | Utomhusbeläggningar, tätningsmedel och murverksbeläggningar |
| Kärnskal akryl | Anpassade mekaniska egenskaper, förbättrad vidhäftning och kemisk resistens | Beläggningar, lim, anpassade lösningar |
De nyare formuleringarna adresserar tidigare begränsningar direkt. De är utformade för att vara högpresterande och mer miljömedvetna, och eliminerar ofta föreningar som APEO (alkylfenoletoxylater) och tungmetaller som zink.
- Deras skyddande egenskaper är överlägsna.
- Viktigast av allt är att deras vidhäftning är robust och bred.
- Processen är också operatörsvänlig.
För-och nackdelar
Akrylbindemedelsbeläggning har många fördelar, men det finns också vissa problem.
| Fördelar | Nackdelar |
| Kostnadseffektiv | Dammande vatten |
| UV-skydd | Kalltemperaturapplikationer |
| Lätt att installera | Förlust av miltjocklek |
Alla tillgångar på ett och samma ställe
- Kräver inte massiva kapitalinvesteringar i specialmaskiner som plasmakammare.
- UV-skyddet den ger är en viktig funktionell fördel.
- Appliceringsmetoder som sprutning, rollning eller doppning är enkla.
Nackdelar:
- Fuktkänslighet är ett känt problem, särskilt med äldre eller lägre kvalitetsformuleringar.
- Att applicera beläggningen i kalla eller fuktiga förhållanden kan förhindra korrekt härdning.
- Ett ojämnt eller för tunt lager ger inte tillräckligt täckning och skydd.
Tillämpningar
Akrylbindemedelsbehandling används på många ställen. Dess användning är utbredd eftersom den löser ett vanligt, praktiskt behov: att skapa en jämn, limvänlig yta på nästan alla material. Det handlar mindre om högteknologisk modifiering och mer om tillförlitlig förberedelse.
| ansökningstyp | BESKRIVNING |
| Färger och beläggningar | Dekorativa och industriella färger för metaller och plaster |
| Textilindustri | Tygbeläggningar och textiltryck |
| Byggnadsmaterial | Vattentäta beläggningar och betongfogmassor |
- Det används som vattentätningsmedel och tätningsmedel för betong och murverk, och som ett bindningsskikt för utvändiga isolerings- och ytbehandlingssystem (EIFS).
- Akrylbindemedel är viktiga komponenter i bläck och lamineringslim.
- För textilier och papper fungerar det som ett bestrykningsbindemedel.
För medicintekniska produkter används akrylbaserade beläggningar för att skapa släta, kemikalieresistenta och rengöringsbara ytor på verktygs- och utrustningshöljen. Detta bidrar till sterilitet och hållbarhet genom upprepade rengöringscykler.
Galvanisering
Processöversikt
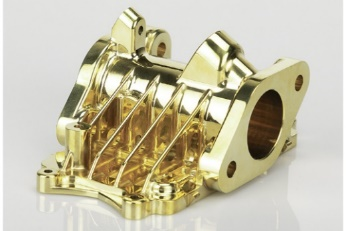
Elektroplätering är en arbetskrävande ytbehandlingsprocess. Det handlar mindre om att förändra basmetallen och mer om att belägga den med en helt annan yta. Du använder elektricitet för att flytta metalljoner till din detalj. Det första steget är absolut avgörande: rengöring och förberedelse. Därefter sänks den förberedda detaljen ned i en elektrolytlösning – ett bad som innehåller upplösta salter av beläggningsmetallen. Delen ansluts till den negativa sidan av en strömförsörjning. Metallen du vill lägga till hamnar på den positiva sidan. När du slår på strömmen rör sig metalljonerna genom vätskan. Du kan avsätta ett lager som är mikrometertunt och perfekt jämnt, även på komplexa geometrier.
För-och nackdelar
Elektroplätering är kraftfullt, men det är en process med strikta krav och verkliga avvägningar.
Alla tillgångar på ett och samma ställe
- Den främsta fördelen är funktionellt skydd.
- Skapar en kosmetiskt överlägsen finish.
- Förbättra den elektriska ledningsförmågan avsevärt.
- En stor fördel är kastkraften.
- Dess materialmångsidighet är bred.
Nackdelar:
- Den största risken är vidhäftningsfel.
- Processen involverar farliga kemikalier.
- Miljöpåverkan och avfallshantering är stora problem.
- Installations- och cykeltiden för korrekt rengöring, sköljning, plätering och efterbehandling är avsevärd.
- Du kan inte plätera vilken metall som helst ovanpå vilken annan.
| Fördel | BESKRIVNING |
| Korrosionsbeständighet | Stoppar rost, bra för bil- och medicinska delar |
| Dekorativ finish | Gör delar glänsande, används för bilklädsel |
| Elektrisk konduktivitet | Hjälper kontakter inom elektronik och medicin |
| Slitstyrka | Gör att verktyg och maskindelar håller längre |
Tillämpningar
Elektroplätering är en grundläggande industriell process eftersom den löser flera problem samtidigt. Det är inte bara en ytbehandling; det är en funktionell uppgradering som appliceras direkt på detaljens yta.
- Kromplätering på stötfångare, grillar och lister ger en hård, glänsande finish som motstår korrosion och nötning från vägskräp.
- Nickelplätering på kirurgiska verktyg ökar hårdheten för att bibehålla skärpan och kan ge en jämnare yta.
- Guld- och silverplätering på kontakter och kretskortskanter.
- Inom flyg- och försvarsindustrin används specialplätering som kadmium eller zink-nickel på fästelement och strukturella komponenter.
- Användning av guld- eller rodiumplätering över basmetaller för att uppnå ett dyrbart utseende och motståndskraft mot matthet till en bråkdel av kostnaden för solid ädelmetall.
I det här steget blir ett maskinbearbetat kirurgiskt verktyg i rostfritt stål autoklaverbart och slitstarkt. Det är så en elektrisk kopparkontakt blir lödbar och hållbar. Det är pläteringen som gör att delen uppfyller de tekniska specifikationerna och regleringsstandarderna för sin slutanvändningsindustri.
Pulverbeläggning
Processöversikt
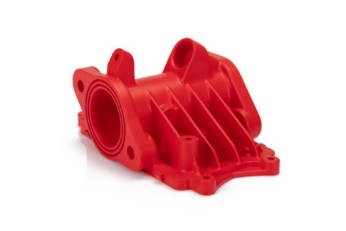
Pulverlackering ger metalldelar en tuff och färgglad finish. Rengöring och förbehandling är de första stegen som är nödvändiga, särskilt för maskinbearbetade delar. Därefter fluidiseras torra, finmalda partiklar av pigment och polymerharts (epoxi, polyester, polyuretan) i en tratt och sprutas genom en elektrostatisk sprutpistol. Denna elektrostatiska attraktion gör att pulvret kan lindas runt kanterna och belägga baksidan av delarna med en viss jämnhet. Du placerar den belagda delen i en ugn. Detta omvandlar den klibbiga smältan till en hård, inert och hållbar härdplastbeläggning. Delen kyls sedan ner.
För metalldelar som behöver en robust, högkvalitativ och enhetlig skyddande yta – från bilfälgar och arkitektonisk aluminium till medicinsk utrustning och utemöbler – är pulverlackering ofta det optimala och kostnadseffektiva valet vid precisionstillverkning. Det ger en yta som är lika tålig som den ser ut.
För-och nackdelar
Sedan kommer jag att visa dig varför pulverlackering är en självklar lösning, men också var dess begränsningar går.
Alla tillgångar på ett och samma ställe
- Den härdade termohärdande ytbehandlingen är exceptionellt tålig. Den motstår slag, nötning, kemikalier och UV-strålning mycket bättre än de flesta flytande färger.
- Det ger överlägset korrosionsskydd, särskilt i kombination med korrekt förbehandling (som zinkfosfat).
- Ur ett estetiskt och funktionellt perspektiv är utbudet stort.
- Driftseffektivitet är en viktig faktor. Den elektrostatiska tillämpningen innebär att nästan inget material går till spillo.
- Den är mycket effektiv för högvolymskörningar.
Nackdelar:
- Kapitalinvesteringen är betydande.
- Geometriska begränsningar finns.
- De flesta plaster, trä eller kompositer kan inte pulverlackeras med standardprocesser.
- Omställningstid är en verklig produktionsfaktor.
| Leverans | Pulverbeläggning | Flytande färg |
| Hållbarhet | Hög | Sänk |
| Färgval | Många | Många |
| Miljöpåverkan | Låg (inga lösningsmedel) | Högre (använder lösningsmedel) |
| Applikationshastighet | Snabbt för stora partier | Långsammare |
| Yttäckning | Tjock, jämn | Kan droppa eller rinna |
Tillämpningar
Pulverlackering hittar man överallt. Dess användningsområden är i huvudsak en karta över var metall möter verkligheten och behöver överleva.
- Hjul, stötfångare, fästen och chassikomponenter får en finish som tål stenskott, vägsalt, bromsdamm och UV-exponering utan att misslyckas.
- Medicinsektorn förlitar sig på den för utrustning som måste tåla rigorös, daglig kemisk rengöring och nötning.
- Maskinramar, kapslingspaneler och robotarmar är pulverlackerade.
- Cykelramar, utemöbler, lampor och lekplatsutrustning behöver en ytbehandling som motverkar väder, UV-nedbrytning och fysisk påverkan.
För alla verkstäder som utför CNC-bearbetning eller tillverkning av specialplåt är pulverlackering det logiska sista steget. Det överbryggar klyftan mellan en rå metalldel och en färdig produkt. Det ger den miljötätning, färgen för varumärkesmärkning eller identifiering och den slitstyrka som krävs för delens livslängd.
anodisering
Processöversikt
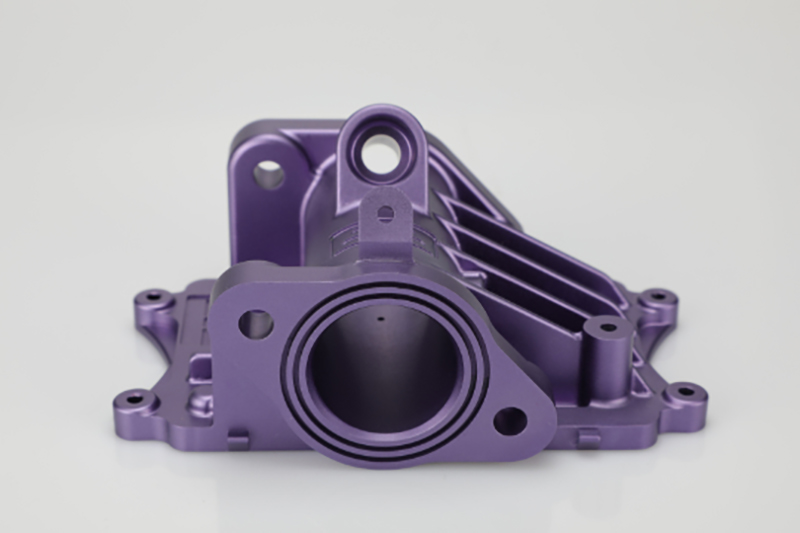
Du kanske undrar hur anodisering fungerar. Denna ytbehandling använder elektricitet och syra. Delen, vanligtvis aluminium, rengörs först noggrant och etsas för att få en jämn yta. Först placerar du metalldelen i ett syrabad. Sedan ansluter du den till en strömförsörjning. Elektricitet får syre att bildas på ytan. Syret reagerar med metallen. När du applicerar likström reagerar syrejoner i elektrolyten med aluminiumatomer på ytan och bildar ett lager av aluminiumoxid som fortsätter att växa.
För CNC- och specialverkstäder som arbetar med aluminium är anodisering en viktig mervärdestjänst. Du bearbetar detaljen och anodiserar den sedan för att uppnå önskad hårdhet, korrosionsbeständighet och färg. Oxidlagret varken flagnar eller flisas.
För-och nackdelar
Anodisering har många fördelar, men det finns också vissa nackdelar.
Alla tillgångar på ett och samma ställe
- Det anodiserade lagret är extremt hårt (jämförbart med safir) och ger utmärkt motståndskraft mot korrosion och nötning.
- Den estetiska kvaliteten är hög.
- Dess materiallämplighet för kritiska industrier är bevisad.
- Det är en mycket repeterbar och effektiv batchprocess, vilket gör den kostnadseffektiv för stora serier.
Nackdelar:
- Den är nästan uteslutande för aluminium, titan och några andra icke-järnmetaller.
- Det är en processintensiv operation.
- Även om oxidskiktet är hårt är det också sprött.
- Den initiala investeringen och minimikostnaden kan vara hög.
| Leverans | anodisering | Galvanisering |
| Hållbarhet | Hög | Medium |
| färg~~POS=TRUNC | Många (med färgämnen) | Många |
| Rostskydd | Utmärkt | bra |
| Materialkompatibilitet | Mestadels aluminium | Många metaller |
| Miljöpåverkan | Lägre (inga tungmetaller) | Högre (använder kemikalier) |
Tillämpningar
Anodisering ser man på många ställen. Anodisering förekommer överallt där man behöver att aluminium ska vara mer än bara aluminium. Dess tillämpningar definieras av dess unika kombination av hållbarhet, renhet och estetik.
Var det är den angivna finishen:
- Bilhjul, lister och motorkomponenter drar nytta av dess korrosionsbeständighet.
- Kirurgiska verktyg, instrumentbrickor och utrustningshöljen är anodiserade.
- För konsumentelektronik är det premiumfinishen.
- Inom arkitektur och konstruktion används anodiserad aluminium för fasader, fönsterkarmar och paneler.
För en CNC- eller precisionsbearbetningsverkstad är anodisering ett viktigt efterbehandlingssteg. Du bearbetar en detalj från aluminium till dess exakta toleranser, i vetskap om att anodiseringsprocessen kommer att ge minimal dimensionsförändring samtidigt som dess ytegenskaper förändras.
Fosfate
Processöversikt
Fosfatering är inte en slutlig yta, det är ett viktigt förberedande lager som du är beroende av. Tänk på det som en grund för färg och en offerbarriär mot korrosion. Du doppar metallen i en lösning med fosfatsalter. En kemisk omvandlingsreaktion sker på ytan. Fosfatering används ofta i fabriker som tillverkar bildelar och medicinska verktyg. Syran i lösningen etsar metallen försiktigt, och fosfatkristaller växer från lösningen och binder tätt till den etsade ytan. Det förändrar inte delens form, så du bibehåller snäva toleranser vid precisionstillverkning.
Visste du att? Om du ytbehandlar stålkomponenter som ska målas, pulverlackeras eller bara lagras, är fosfatering ett mycket effektivt och ekonomiskt förbehandlingssteg. Det säkerställer att den slutliga ytbehandlingen fungerar som avsett och att delen under den förblir skyddad.
För-och nackdelar
Fosfatering har vissa styrkor, men du bör också känna till nackdelarna.
| Fördelar | Nackdelar |
| Stoppar rost och korrosion | Kräver noggrann hantering av kemikalier |
| Får färgen att fästa bättre | Inte för aluminium eller icke-järnmetaller |
| Fungerar snabbt för stora partier | Avloppsvatten behöver renas |
| Låg kostnad för stora delar | Skiktet kan slitas bort med tiden |
| Bra för CNC-bearbetningsjobb | Inte lika dekorativ som andra beläggningar |
- Dess främsta fördel är att skapa en idealisk bindningsyta.
- Det är en snabb och skalbar batchprocess.
- Jämfört med andra konverteringsbeläggningar eller pläteringsprocesser är det mycket kostnadseffektivt, särskilt för stora serier.
- Processen innefattar kemikaliehantering och avfall.
- Även om beläggningen är utmärkt för vidhäftning och korrosionsbeständighet under en topplack, är dess slitstyrka som en fristående ytbehandling begränsad.
Tips: Om du vill ha ett enkelt sätt att skydda ståldelar vid specialbearbetning eller precisionstillverkning är fosfatering ett smart val.
Tillämpningar
Fosfatering används inom många industrier. Biltillverkare använder det för saker som karosspaneler, ramar och motordelar. Medicinska företag behandlar kirurgiska verktyg och brickor för att stoppa rost. Fabriker använder fosfatering innan de målar eller belägger metalldelar. Specialbearbetningsverkstäder använder fosfatering för delar som behöver starka bindningar och lång livslängd.
Vanliga användningsområden för fosfatering:
- Bilramar och karosspaneler
- Motorblock och växlar
- Kirurgiska brickor och medicinska instrument
- Bultar, muttrar och fästelement
- Maskindelar i precisionstillverkning
- Metallmöbler och hyllor
Fosfatering hjälper dig att få tillförlitliga resultat i en fabrik. Du tillverkar delar som håller längre och uppfyller strikta standarder. Det är mindre lämpligt som en slutlig ytbehandling för delar som utsätts för direkt mekaniskt slitage, eller för små verkstäder som inte kan hantera det kemiska avfallsflödet. För dessa tillämpningar kan en hårdare ytbehandling som plätering eller en tjockare beläggning som pulverlackering som appliceras över fosfatet vara den kompletta lösningen.
Passivering
Processöversikt
Passivering lägger inte till ett lager; den optimerar metallens egen naturliga skyddsförmåga. Syran avlägsnar järn och smuts från ytan. När ytan har renats reagerar kromet i legeringen omedelbart med syre i luften eller vattnet för att bilda ett nytt, enhetligt och helt passiverat kromoxidlager. Det förhindrar för tidiga rostfläckar (rouging) och säkerställer att delen uppfyller de strikta renlighets- och materialstandarderna för reglerade industrier.
För-och nackdelar
Passivering har sina för- och nackdelar. Här är en snabb titt:
| Fördelar | Nackdelar |
| Stoppar rost och korrosion | Fungerar bara på vissa metaller |
| Håller ytorna rena | Kräver noggrann hantering av kemikalier |
| Ingen förändring av delens form | Inte en dekorativ finish |
| Fungerar för komplexa former | Avloppsvatten behöver renas |
| Bra för CNC-bearbetningsjobb | Kan behöva upprepade behandlingar |
Du får en ren yta som motstår rost. Passivering är en funktionell, inte dekorativ, process. Dess värde ligger helt i att säkerställa materialets integritet och långsiktiga prestanda. Dess effektivitet på komplexa geometrier är total. Syrabadet behandlar varje yta det kommer i kontakt med jämnt, inklusive interna passager och blindhål som andra beläggningar inte kan nå.
Tillämpningar
Passivering används i många industrier. Medicinska företag använder det för kirurgiska verktyg och implantat. Dessa delar måste hållas rena och rostfria. Bilfabriker behandlar motordelar och bultar för att stoppa rost. Det är standarden för alla komponenter i rostfritt stål där korrosionsinitiering är oacceptabel:
- Sjukvård & Mat: Där absolut renlighet och materiell tröghet är oförhandlingsbara.
- Aerospace & Bil: Där komponentfel på grund av korrosion kan vara katastrofalt.
- Elektronik: För att förhindra att ledande korrosionsprodukter bildas på känsliga komponenter.
För alla projekt där det tysta, osynliga hotet om korrosion definitivt måste stoppas, är passivering inte bara ett alternativ – det är en viktig specifikation för komponenter i rostfritt stål. Det är grunden för hållbarhet i krävande miljöer.
Elektrolös plätering
Processöversikt
Delen rengörs noggrant och doppas sedan i en vattenlösning som innehåller metallsalter, ett reduktionsmedel och stabilisatorer. Till skillnad från elektroplätering appliceras ingen extern elektrisk ström. Kemikalierna reagerar med metallens yta. Elektrolös plätering har som främsta fördel dess unika kastkraft – förmågan att avge en perfekt enhetlig beläggning oavsett delens geometri.
För-och nackdelar
Elektrolös plätering har många fördelar, men det finns även några nackdelar. Här är en snabb titt:
| Fördelar | Nackdelar |
| Jämn beläggning på alla ytor | Kemiskt avfall behöver hanteras varsamt |
| Fungerar på komplexa former och hål | Långsammare än galvanisering |
| Inget behov av elektricitet | Badkemikalier kan vara dyra |
| Bra för metaller och vissa plaster | Inte lika tjock som vissa andra beläggningar |
| Förbättrar korrosions- och slitstyrkan | Behöver noggrann kontroll av badkemin |
Tillämpningar
Elektrolös plätering är specialisten du ringer när geometrin är för komplex för standardplätering och prestandakraven är för höga för en enkel beläggning. På sjukhus används det på kirurgiska verktyg och implantat. Den släta ytan gör rengöringen enkel och håller de där irriterande bakterierna borta!
Här är några vanliga användningsområden:
- Bränsleinsprutare, transmissionskugghjul och bromssystemkomponenter är utmärkta exempel.
- För kirurgiska verktyg erbjuder beläggningen en hård, slät och kemiskt inert yta som tål upprepad sterilisering.
- För vissa implantat och instrument ger elektrolös plätering en biokompatibel och korrosionsskyddad barriär.
- Inom elektronik används det för genomgående hål på kretskort (PCB) och komplexa kontakter.
- För vätskehanteringssystem som pumpar, ventiler och hydrauliska komponenter skyddar elektrolös nickelplätering inre hål, gängor och tätningsytor från korrosion och erosion, vilket förlänger livslängden dramatiskt.
Dess värdeerbjudande är enhetlighet och tillförlitlighet i komplexa former. När en dels funktion är beroende av konsekventa ytegenskaper överallt – inuti och utanpå – och miljön är krävande (kemisk, slipande eller steril), är elektrolös plätering ofta det bästa tekniska valet. Det är en ytbehandling som väljs för prestanda, inte bara utseende.
Jämförelse av ytbehandlingsmetoder
effektivitet
Olika ytbehandlingar fungerar på olika sätt. Effektiviteten hos en ytbehandling är inte universell. Det är en specifik lösning för ett specifikt problem. Vissa metoder finns enbart för att skapa en bindning. Andra finns där för att bekämpa slitage eller korrosion i åratal.
Ur ett praktiskt perspektiv måste du matcha metoden med materialet och detaljens slutliga funktion. Det finns inget enskilt bästa svar.
Okej, låt oss förklara det här.
| Ytbehandlingsmetod | Material Typ | Vad som gör det effektivt |
| Termiska sprutmetoder | Metaller | Ger grovhet för bättre bindning |
| Kemisk ångavsättning | Metaller | Behöver en ren, slät yta |
| Fysisk ångavsättning | Metaller | Fungerar bäst på jämna ytor |
| Mekaniska behandlingar | Titanlegeringar | Förändrar mikrostrukturen för styrka |
| Elektrokemiska behandlingar | Titanlegeringar | Förbättrar friktion och slitstyrka |
Överväg först de kraftigare alternativen. Termisk sprutning och ångdeponering är i en annan liga. De bygger upp tjockt, extremt hållbart pansar. Du kommer att se dem på kritiska ytor – turbinblad i jetmotorer, lagerytorna på ett medicinskt implantat. Beläggningen blir en del av delens funktion.
Nu, för plaster, förändras spelet. Målet är ofta vidhäftning. Plasma- och flambehandling är standard här. Man kan få upp till 57 % starkare bindningar. Det är skillnaden mellan att ett bilens emblem sitter kvar och att det faller av. Det är därför ett hölje för en medicinteknisk produkt kan förseglas permanent.
- Genom att konstruera beläggningen på nanometerskala uppnår de anmärkningsvärd hårdhet och korrosionsbeständighet med mindre material.
- Ytbehandling är allt. Om du hoppar över det kanske din beläggning inte fungerar.
- Valet handlar alltid om vilket material du börjar med och hur länge du förväntar dig att delen ska leva.
Säkerhet
Säkerhet är mycket viktigt när du använder ytbehandlingar. Processerna som modifierar en dels yta är kraftfulla och de skiljer inte mellan arbetsstycket och din hud. Du måste respektera verktygen.
Här är några saker att komma ihåg:
- Du har att göra med starka syror och lösningsmedel för rengöring och etsning. Handskar, skyddsglasögon och andningsskydd är inte valfri utrustning. De är ditt primära gränssnitt i arbetet.
- En flambehandlingsanordning är en kontrollerad brand. Plasmasystem använder högspänning och potentiellt farliga gaser.
- Ventilation är ingenjörskonst, inte komfort.
- Tipset är kärnan i sanningen. Använd alltid skyddsutrustning.
Det "enkla" jobbet är det farligaste. Det är när du känner dig bekväm, när du har gjort det hundra gånger, som du kanske hoppar över ett steg. Det är i det ögonblicket processen påminner dig om vad det är. Säkerhet handlar inte om att proceduren ska gå rätt. Det handlar om att vara skyddad när, oundvikligen, något inte gör det.
Miljöpåverkan
Att ta hand om miljön är viktigt i fabriker och specialverkstäder. Miljöpåverkan av en ytbehandling är nu en central del av urvalsprocessen. Det är inte längre bara en bieffekt; det är en direkt kostnad och en efterlevnadsfråga.
Vi kan grovt dela upp dessa metoder i två grupper: de som främst skapar ett avfallshanteringsproblem, och de som flyttar bördan till energianvändning och specialiserad hantering.
- Titta på pulverlackering. Dess främsta miljöfördel är den fullständiga avsaknaden av lösningsmedel. Den använder inga lösningsmedel, så det blir mindre luftföroreningar.
- Plasma- och koronabehandling är intressanta. De är torra. De använder elektricitet och specialiserade gaser, men de genererar minimalt kemiskt avfall.
- Kemisk etsning och elektroplätering definieras av sina avfallsströmmar. De använda baden är koncentrerade cocktails av tungmetaller, syror och andra reglerade kemikalier. Att behandla detta avloppsvatten för att uppfylla utsläppsstandarder är komplext och dyrt.
- På liknande sätt används syror vid passivering och fosfatering. Miljörisken är direkt vattenförorening om ett spill eller felaktig avfallshantering inträffar.
Branscher som granskas noga, som medicin- och fordonsindustrin, rör sig aktivt mot det vi kallar "grönare" alternativ. De väljer plasmafärg framför lösningsmedelsbaserade grundfärger. De föredrar pulverlackering framför våtlackering.
Valet blir allt tydligare. En process som minimerar flytande avfall och undviker reglerade kemikalier är inte bara bättre för naturen. Den är ofta enklare, säkrare och mer förutsägbar att köra i en modern fabrik.
| Metod | Miljövänlig? | Producerat avfall | Behövs särskild avfallshantering? |
| Pulverbeläggning | Ja | Minimal | Nej |
| Plasmabehandling | Ja | Väldigt lite | Nej |
| Kemisk etsning | Nej | Farliga kemikalier | Ja |
| Galvanisering | Nej | Tungmetaller | Ja |
| Passivering | Något | Surt avfall | Ja |
Pris
När du väljer en ytbehandling är kostnaden viktig. Du behöver prestandan, men du måste betala för den. Prislappen gäller inte bara det kemiska badet eller pulvret. Du betalar för hela systemet: materialförberedelsen, energin, den yrkeskunniga arbetskraften för att driva det och kostnaden för att hantera det som blir över.
Låt oss titta på hur mycket vissa ytbehandlingar kostar:
| Slutför typ | Viktiga begränsningar |
| Pulverbeläggning | Inte elektriskt ledande |
| Zinkplätering | Begränsade färgalternativ |
| anodisering | Endast aluminium, färre färger |
| Zink-nickelplätering | Högre kostnad, komplex process |
| Elektrofritt nickel | Lägre konduktivitet |
Se det ur ett verkstadsperspektiv. Den billigaste vägen är ofta pulverlackering. Anodisering och zink-nickelplätering kostar mer. Varför? Kemin kräver noggrann kontroll. De elektriska systemen för anodisering är precisa. Elektrolytiskt nickel ligger i en högre klass, särskilt för komplexa delar. Kemikalierna är dyra och badet kräver konstant övervakning. Du betalar inte för el till pläteringen, du betalar för en sofistikerad, självgående kemisk reaktion. Värdet är den perfekta, enhetliga beläggningen på en omöjlig geometri. Den precisionen har en premiumkvalitet.
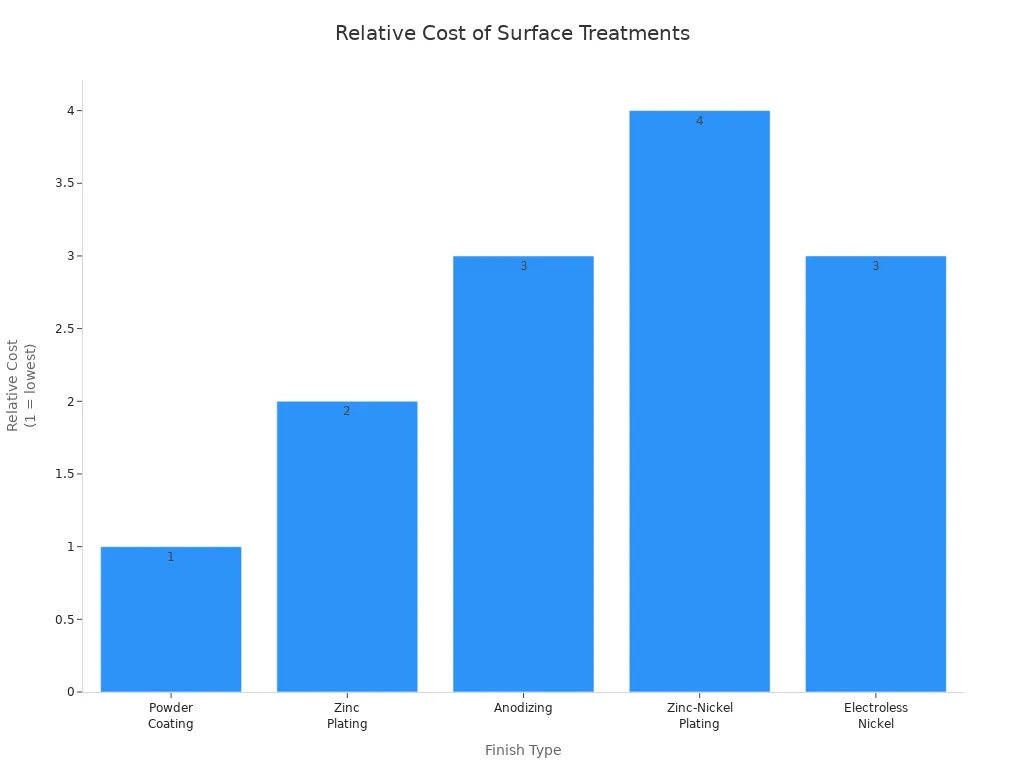
Här är ett enkelt diagram som visar dessa kostnader:
Stora partier i en fabrik kostar mindre för varje detalj. Små specialjobb kostar mer. Delgeometri är en enorm kostnadsdrivare. En enkel, platt konsol är lätt att ställa och belägga jämnt. En detalj med djupa hål, inre passager eller vassa kanter komplicerar allt. Miljöregler kan öka kostnaderna för avfallshantering, särskilt vid kemisk etsning eller galvanisering.
Materialkompatibilitet
Det är kärnan i det hela. Materialet är inte bara en tom duk. Det dikterar reglerna. Att välja fel behandling för en plast eller metall är ett garanterat misslyckande. Man måste arbeta med materialets kemi, inte emot den.
Så här fungerar den här kombinationen av material och process i praktiken:
För plaster: Det handlar om ytenergi och värmetålighet. Man försöker göra en inert yta kemiskt aktiv utan att förstöra dess form.
- PlasmabehandlingVakuumplasma är avsedd för känsligt, kritiskt arbete. Det är en kontrollerad miljö för behandling av komplexa, små komponenter som kateterhubbar eller sensorhöljen.
- Corona behandlingUtmärkt för tryckning och täckning av plast. Det är en ytbehandling, perfekt för att göra polyeten eller polypropen mottagliga för bläck eller laminat utan någon termisk störning.
- FlambehandlingDen är för tuffa, olefiniska plaster som polypropen (PP).
För metaller (och vissa täta plaster): Målen skiftar till materialborttagning, djuprengöring eller att lägga till ett nytt lager.
- Kemisk etsningDet är för att skapa mikroskopiska egenskaper i rostfritt stål för en bränslecellsplatta eller definiera kretsar.
- Avfettning med ångaDen använder lösningsmedelsångor för att lösa upp oljor och vaxer som blir kvar från bearbetningen.
- Laser ablationBra för rengöring och aktivering av ytor. För mycket energi koncentrerad på ett ställe rengör inte bara – den smälter och förångas.
Om du arbetar i en CNC-bearbetningsverkstad ser du plasma- och flambehandlingar för plast i medicinska verktyg. Bilfabriker använder anodisering för aluminiumfälgar och pulverlackering för stålramar.
Du får bäst resultat när du anpassar din process till ditt material och ditt jobb. Detta hjälper dina produkter att uppfylla strikta regler inom medicin- och bilindustrin.
Att välja NOBLE
Nyckelfaktorer
När du väljer en ytbehandling vill du se till att den passar ditt projekt. Låt oss gå igenom de viktigaste faktorerna, som om du håller detaljen i handen.
- Materialtyp: Är din del gjord av plast eller metall? Vissa behandlingar fungerar bättre för den ena än den andra.
- Applikationsmiljö: Finns det någon risk att din del kommer att utsättas för värme, fukt eller kemikalier? Tänk bara på var den kommer att användas.
- Här är prestationskraven: Behöver din del vara rostfri, hållbar eller tåla tunga belastningar? Välj en behandling som ökar styrkan.
- Saker att tänka på kostnaden för: Du vill ha bra resultat utan att spendera för mycket. Vissa behandlingar kostar mer än andra.
- Krav på utseende: Behöver du en blank yta eller en viss färg? Vissa behandlingar kan få delar att se bättre ut.
- Hur länge ska din del hålla? Det är vad vi är här för att berätta för dig. Välj en metod som håller den stark över tid.
- Saker att tänka på för miljön: Vissa behandlingar använder starka kemikalier. Andra är säkrare för arbetare och naturen.
Välj en pålitlig leverantör av ytbehandling
När du behöver hjälp med ytbehandling vill du ha en partner som förstår dig. Du behöver någon som förstår varför bakom specifikationen. NOBLE är en ledande kinesisk tillverkare. Vi är mer än bara en leverantör. Vi är en riktig partner.
NOBLE har många års erfarenhet av CNC-bearbetning och specialbearbetning. Vi är en tillverkare som har arbetat med CNC-bearbetning och specialbearbetning i åratal. Om du behöver en ny prototyp för medicintekniska produkter kan NOBLE hjälpa dig att färdigställa den snabbt. Om din fabrik behöver många bildelar med bra ytbehandlingar gör NOBLE stora beställningar enkla.
Se vår tjänsteöversikt ur ett praktiskt perspektiv.
- Expertis inom ytbehandlingExpertis inom ytbehandling innebär att vi har utrustningen internt: plasmakammare, pulverlinjer och anodiseringstankar. Det handlar inte om att ha en broschyr; det handlar om att ha direkt kontroll över processen. Du får konsekvens eftersom de inte odlar det ut.
- Snabb prototypframställningSnabb prototypframställning är avgörande för innovation. Det handlar om förmågan att iterera. NOBLEs team hjälper dig att snabbt gå från idé till detalj.
- Effektiv massproduktionEn bra partner har system för detta – statistisk processkontroll på sina beläggningslinjer, automatiserad lagerhållning och logistik som inte orsakar förseningar eller skador.
- Service och supportNOBLEs team hjälper dig att välja rätt ytbehandling och levererar i tid.
- Industri erfarenhetVi har sett vad som gör att ett kirurgiskt verktyg korroderar efter femhundra autoklavcykler. Vi hjälper bilmärken att bygga starka, rostfria delar.
Du behöver någon som ser ytbehandlingen inte som ett sista, separat steg, utan som en integrerad del av detaljens prestanda. Det är det verkliga valet. NOBLE ger dig trygghet för alla jobb, stora som små.
Här är en tabell som visar vad NOBLE ger dig:
| NOBLE Advantage | Detta får ni av oss | Exempel på tillämpning |
| Kunskap om ytbehandling | Starka, hållbara ytbehandlingar för plast och metall | Beläggningar för medicintekniska produkter |
| Anpassad bearbetning | Snabb, flexibel prototypframtagning och designändringar | Prover av bildelar |
| Precisionstillverkning | Snäva toleranser och jämn kvalitet | Fabriksmassproduktion |
| Responsiv tjänst | Snabba svar och expertråd | Felsökning i produktionen |
När du lämnar över ett jobb är det sista du vill att hantera din leverantörs problem. Förseningar och kvalitetsproblem är inte bara huvudvärk – de förstör din produktionslinje och urholkar förtroendet. NOBLE föreslår att du tar bort den oron. NOBLEs team arbetar med dig för att åtgärda problem och leverera bra resultat. Det handlar om tre samordnade prioriteringar: material, budget och tidslinje.
Om du vill att ditt nästa projekt ska bli enklare, kontakta NOBLE. Du köper inte bara en ytbehandling; du köper den trygghet som följer med den. Det är så ett projekt blir enklare.
FAQ
Vilken är den främsta anledningen till att använda ytbehandling vid CNC-bearbetning?
Den främsta anledningen till ytbehandling är inte ett extra steg. Det är det slutgiltiga, funktionella kravet. En CNC-maskin producerar en del med perfekta dimensioner. Men den delen är ofta ofullständig. Dess råa yta kan korrodera, färgstöta eller slitas ut i förtid. Behandlingen gör den redo för den verkliga världen.
Vilken ytbehandling fungerar bäst för plast vid specialbearbetning?
Plasmabehandling ger utmärkta resultat för plast. Den rengör och förbereder plasten snabbt. Plasma används i fabriker för medicintekniska produkter och på instrumentbrädor i bilar. Plasmabehandling hjälper lim och beläggningar att fästa utan starka kemikalier.
Kan jag använda pulverlackering på plastdelar?
Sällan. Processen kräver att delen tål ugnstemperaturer runt 200 °C. Detta kommer att skeva, smälta eller försvaga de flesta tekniska plaster. Du använder fel verktyg.
Hur väljer jag mellan anodisering och galvanisering för metalldelar?
Tänk på vad du behöver. Anodisering är bra för aluminium och ger en tålig, färgglad finish. Elektroplätering ger ett glänsande lager till många metaller. Bilhjul använder anodisering. Medicinska kontakter använder elektroplätering för bättre elektriskt flöde.
Är ytbehandlingar säkra för medicintekniska produkter?
Säkerhet för medicintekniska produkter är inte ett kanske. Det är ett certifierat krav. Behandlingar som passivering för rostfritt stål eller specifik anodisering för aluminium är inte bara säkra – de är obligatoriska. De skapar biokompatibla, rengöringsbara och korrosionsbeständiga ytor. Nyckeln är validering. Du kör inte bara delen genom ett bad. Du måste dokumentera att hela processen – kemiska koncentrationer, tider, temperaturer – uppfyller strikta standarder som ISO 13485 eller ASTM-specifikationer. Säkerheten ligger i det kontrollerade, repeterbara protokollet, inte bara i kemin.
Vilken är den mest miljövänliga ytbehandlingen för fabriker?
Plasma- och pulverlackering är de mest miljövänliga. Vi använder färre kemikalier och producerar mindre avfall. Många CNC-verkstäder och fabriker väljer dessa för att uppfylla strikta miljöregler, särskilt för bilar.
Hur vet jag om min del behöver ytbehandling?
Om din del är en bilram, ett kirurgiskt verktyg eller ett kretskortshölje är svaret nästan alltid ja. Miljön kräver det. Om du är osäker, rådfråga din bearbetningspartner tidigt. En bra ingenjör kommer inte bara att be om din CAD-fil; de kommer att fråga vad delen behöver för att överleva. Deras jobb är att hjälpa dig att överbrygga klyftan mellan en perfekt prototyp och en hållbar produkt.







