
Här är en guide till ytdefekter i CNC-fräst mässing . Mässing är vanligtvis ganska lätt att bearbeta, men ytdefekter kan fortfarande uppstå. Vissa defekter får dem inte bara att se dåliga ut, utan kan också orsaka att de inte fungerar som de ska och minskar deras värde. Den här praktiska guiden är för alla som är involverade i bearbetning, som operatörer, tillverkare som köper delar och kvalitetsinspektörer som utför kontroller. Vi tittar på de vanligaste typerna av defekter, vad som orsakar dem och hur man åtgärdar dem.
Varför mässingsdefekter uppstår – material- och processfaktorer
Maskinbarhetens tveeggade svärd
Mässing är välkänt för att vara lätt att bearbeta. Detta är dess största fördel. Men samma sak är också roten till de flesta ytproblem. Problemet ligger i att mässingen är mjuk. När du skär i den kan den ibland bilda ett slags gummiaktigt, kontinuerligt flis. När förhållandena inte är de rätta skärs inte detta mjuka material bort ordentligt. Istället kan det svetsa fast sig på verktygets skäregg. Detta kallas en uppbyggd egg. Det är i princip bara en liten, härdad klump mässing som har fastnat på ditt skärinsats. Du skär inte längre med en vass egg; du gnuggar och smetar ut med en matt, oregelbunden. Detta kan leda till ytdefekter. Den uppbyggda eggen river i materialet istället för att skära det. Den trycker och smetar ut mjuk mässing över den nybearbetade ytan och lämnar efter sig en grov, trasig yta. Så de saker som gör mässing lätt att bearbeta innebär också att du måste vara försiktig med dina hastigheter, matningar och verktygets skick. Om du inte håller koll på processen kommer materialet att arbeta emot dig.
Kategorierna för grundorsaken
Inneboende väsentliga problem
Problemet börjar med råmaterialet. Detta täcker eventuella defekter i mässingsämnena eller stängerna innan de når din maskin. Saker som porositet från gjutning, inkonsekvent legeringsblandning eller befintliga ytflagor och inneslutningar är värda att tänka på. Du kan inte bara bearbeta bort dem; du måste stoppa dem genom att använda bättre material.
Fel i bearbetningsprocesser
Detta är den vanligaste kategorin. Defekten skapas av själva skärrörelsen. Det beror vanligtvis på fel hastigheter eller matningar, ett slitet eller felaktigt verktyg, dålig kylvätskeapplicering eller instabil uppställning. Saker som eggbildning, vibrationer och skador kan uppstå här. Maskinen och programmeraren är ansvariga.
Misstag vid efterbehandling och hantering
Delen bearbetades enligt hög standard, men skadades sedan. Detta inkluderar repor från felaktig hantering, fläckar från smutsiga rengöringslösningar eller korrosion från att den inte torkats och oljats in efter tvätt. Problemet uppstår när du inte är i närheten av maskinen, oavsett om det gäller gradning, rengöring eller förvaring.
Miljö- och serviceskador:
Slutligen kan defekter också uppstå senare, under delens faktiska livslängd. Detta är missfärgning eller korrosion orsakad av fukt eller kemikalier. Den kan slitas av friktion eller stötar under monteringen. Problemet ligger inte i själva delen, utan i miljön den används i.
En felsökningsguide för vanliga fel och åtgärder
Verktygsmärken, vibrationer och grova ytor
Du kommer att se att ytan inte är slät. Du kommer att se linjerna från verktygsbanan. Ibland finns det en vågig, mönstrad textur. Andra gånger är den bara generellt grov och saknar mässingens typiska fina finish.
Varför detta händer
Det beror nästan alltid på bearbetningsinställningarna:
- Slöa eller felaktiga verktyg: Om du har fel verktyg för jobbet kommer du att få ett dåligt resultat. Skäreggen är skav, inte skärning.
- Felaktiga hastigheter/matningar: Om det går för långsamt finns det risk för skav; om det går för snabbt finns det risk för vibrationer.
- Dålig styvhet: Om verktyget hänger ut för mycket eller om arbetsstycket är löst kan det vibrera och ge ifrån sig ljud.
- Maskinvibrationer: Om spindlarna är slitna eller fundamenten är instabila kan detta orsaka att snittet vibrerar.
Att laga en befintlig dels
Du behöver göra en sekundär process för att lackera ytan. Här är några av de vanligaste:
- Vibrerande trumling: Detta är utmärkt för små delar, och det jämnar ut mindre linjer och grader.
- Slipblästring: Du kan använda fina medier som glaspärlor eller plastslipmedel för att skapa en jämn matt yta.
- Manuell polering: Du behöver bara använda successivt finare slipkuddar eller -medel för hand eller på en skiva.
För att förhindra det nästa gång
Tanken är att göra det rätt så fort det kommer ut ur maskinen.
Använd vassa, dedikerade verktyg: Helst bör de vara vassa och polerade hårdmetallskär avsedda för icke-järnmetaller. Och vad du än gör, använd aldrig ett verktyg som har sett sina bästa dagar av stålbearbetning.
Optimera CNC-parametrar: Mässing föredrar högre ythastigheter och måttliga till lätta matningshastigheter. Detta säkerställer att du får ett rent snitt varje gång.
Maximera styvheten: Försök att göra verktygshållarens överhäng så kort som möjligt. Se till att du har bra arbetsupphängningsutrustning (som ett skruvstäd med solida käftar, inte bara handåtdragna klämmor). Se till att själva maskinen är i gott skick.
Porositet, nålhål och inneslutningar
Små, slumpmässiga gropar eller hål på den bearbetade ytan. Ibland ser man fläckar av ett annat, icke-metalliskt material inbäddade i mässingen. Den avgörande punkten är att denna defekt var dold inuti råmaterialet; bearbetningen bara minskade till den och avslöjade den.
Varför detta händer
Det är ganska sällsynt att detta är maskinistens fel. Det beror helt på råmaterialet. Porositet och porer orsakas av gasbubblor som fastnar när metallen först tillverkas. Inneslutningar är bitar av slagg eller eldfast material (som kiseloxider) från smältprocessen som fastnat i ämnet eller stången.
Att laga en befintlig dels
Om det bara är ett kosmetiskt problem kan du prova att fylla hålrummen med metallisk epoxi eller spackel, och sedan slipa och polera området igen. Detta är en lapp.
När vi pratar om en strukturell, tryckbärande eller kritisk toleranskomponent, betyder porositet vanligtvis att delen är en förlust. Vi måste bli av med den. Man kan inte på ett tillförlitligt sätt fylla ett hål och återställa materialets styrka.
Här är vad du behöver göra för att förhindra att det händer igen:
Vi borde hjälpa till att stoppa spridningen av bakterier innan materialet ens kommer till butiken.
Källmaterial av hög kvalitet: Se till att du köper mässing från leverantörer som vet vad de gör och kan erbjuda en pålitlig gjutningsprocess.
Specificera certifieringar: Vi behöver materialtestrapporter som visar materialets kemiska sammansättning och hållbarhet.
Ta en titt på det viktiga materialet: För riktigt viktiga jobb är det en bra idé att överväga oförstörande testmetoder som ultraljudsinspektion av råämnena för att hitta eventuella dolda hålrum innan du börjar bearbeta.
Repor, bucklor och hanteringsskador
Det kan finnas slumpmässiga märken, repor eller djupa linjer på ytan. Dessa märken följer inte den verktygsbana vi programmerade. Du kan också se små bucklor eller deformationer, särskilt på mjukare mässingslegeringar.
Varför detta händer
Denna skada uppstår efter att bearbetningen är klar. Det beror helt på kontakt. Vanliga källor är att delar stöter mot varandra i en behållare, verktyg eller fixturer som skrapar ytan under gradning, eller slipande damm och flisor som släpas över detaljen under hantering eller rengöring.
Att reparera befintliga delar
Du behöver ta bort materialet runt repan jämnt. För att ta bort repan, börja med ett finkornigt sandpapper, som kornstorlek 600, och slipa området tills repan är borta. Gå sedan vidare till finare kornstorlekar (800, 1000, 1500, 2000) för att ta bort slipmärkena. För att polera bort det, använd bara en mässingsmassa på en mjuk skiva eller trasa för att återställa glansen.
För att förhindra det nästa gång
Ändra ditt hanteringsprotokoll. Se till att du har en ren hanteringsprocedur där färdiga delar aldrig vidrör varandra. Du kan använda skyddsfilmer, mjuk skumstoppning eller individuella platser i brickor. Se till att du har behållare för bearbetade delar som är rena och specifika, och håll dem separerade från råmaterial eller avgradningsområden. Var bara försiktig och behandla den färdiga ytan som ömtålig från det ögonblick den kommer av maskinen.
Fläckar, missfärgningar och mattningar
Mässingen kommer att förlora sin glans. Du kan se lokala vattenfläckar eller fläckar, fläckar från fingeravtryck som har etsat sig in i ytan, eller en övergripande matt och mörkare färg av materialet, som ändrar färg från ljust guld till dämpad brun eller svart.
Varför detta händer
Detta är en kemisk reaktion, inte en mekanisk. Fukt och syror är de främsta orsakerna. Bara en liten varning: vatten från kylvätska eller tvättmedel kan lämna mineralfläckar på ytor när det torkar. Oljorna och syrorna i vår hud angriper mässingen och lämnar permanenta fingeravtryck. Med tiden orsakar exponering för syre och fukt i luften en gradvis, jämn oxidation – det är detta som ger gammal mässing dess missfärgade utseende.
Att reparera befintliga delar
För fingeravtryck eller vattenfläckar, använd ett kemiskt rengöringsmedel avsett för mässing. För mild missfärgning kan du använda en hemmagjord lösning av utspädd vitvinsvinäger eller citronsaft. Applicera det bara, gnugga försiktigt området och skölj sedan noggrant med rent vatten direkt. Se till att torka det helt med tryckluft eller en mjuk trasa. Du behöver vanligtvis polera det för att återställa glansen, eftersom rengöringsprocessen kan göra ytan matt.
För att förhindra det nästa gång
Håll koll på miljön och hur den hanteras. Se till att du rengör delarna ordentligt och torkar dem ordentligt så snart du är klar med bearbetningen. Om du förvarar eller visar upp delar, applicera ett genomskinligt skyddande lager. För en varm lyster kan du prova ett pastavax, eller för en hållbar barriär som skyddar händerna från att skada dem, använd en klarlack. Det är verkligen viktigt att vänja sig vid att använda rena, luddfria bomulls- eller nitrilhandskar när du hanterar bearbetad mässing. Detta förhindrar fingeravtryck innan de börjar.
Spänningskorrosion (SCC) och avzinkning
Detta är ett allvarligt problem. Du kan se ett nätverk av mycket fina, förgrenande sprickor, som små blixtar, på ytan. Det är spänningskorrosion. När det gäller avzinkning ser ytan lite svampig och porös ut, och ibland kan du se en rödaktig kopparfärg igenom den, som om zinken har urlakats ur mässingslegeringen.
Varför detta händer
Båda är fel orsakade av fel miljö. De kräver en viss blandning av saker för att hända: delen måste vara under inre dragspänning (ofta från böjning, formning eller till och med tät montering), och den måste utsättas för ett korrosivt ämne. För skivepitelkarcinom är ammoniak eller vatten med hög kloridhalt vanliga ämnen. Stillastående vatten med lågt pH eller hög syrehalt är vanligtvis det man har att göra med när det gäller avzinkning. Materialet och miljön går helt enkelt inte ihop.
Att laga en befintlig dels
Dessa är oftast ganska förödande. Om en del har synliga spänningssprickor eller kraftig avzinkning finns det ingen tillförlitlig reparation som kan användas. Man kan inte återställa materialets integritet genom att fylla eller svetsa det. Den defekta delen måste skrotas och bytas ut.
För att förhindra det nästa gång
Förebyggande åtgärder handlar om att tänka framåt när det gäller att välja material och processer.
Håll spänningen under kontroll: Om du har att göra med delar som kommer att böjas eller utsättas för mycket spänning är det bäst att använda mässing som har blivit professionellt spänningsbefriad efter bearbetning.
Välj rätt legering: Se till att mässingen matchar den slutliga miljön. Använd till exempel arsenikmässing (C44300) eller andra inhiberade legeringar för delar som utsätts för vatten, eftersom de motstår avzinkning.
Applicera en barriär: Om du inte kan undvika miljön, se till att applicera en högkvalitativ skyddande beläggning, som ett ordentligt elektropläterat lager eller en hållbar industrifärg, för att helt isolera mässingen från det frätande medlet.
Bygga ett arbetsflöde för felförebyggande
Du behöver ett system för att stoppa fel. Ett bra arbetsflöde upptäcker problem innan de uppstår, inte efteråt. Här är ett praktiskt system i tre delar för alla verkstäder som driver mässingsindustrin.
Checklista före bearbetning
Bara en liten varning: starta inte spindeln förrän du har kontrollerat tre saker. Först och främst, låt oss ta en titt på råmaterialet. Håll utkik efter synliga glödspån, djupa repor eller missfärgningar på materialet. Se sedan till att dina verktyg är redo att användas. Du måste vara vass och noggrann när det gäller icke-järnmetaller, så tänk inte ens på att använda ett verktyg som har slitits ner på stål. För det tredje måste du kontrollera att maskinen är stabil. Se till att skruvstädet eller fixturen är åtdragen, att verktygshållaren inte hänger över för mycket och att det inte finns något överdrivet glapp i spindeln. Det kommer att spara dig timmar av omarbete.
Bästa praxis under processen
Medan jobbet pågår, kontrollera bara variablerna. Använd en ren skärvätska avsedd för mässing eller aluminium; gammal, förorenad kylvätska kan fläcka. Se till att du använder en luftblåsning eller tillräckligt med kylvätska för att bli av med spånorna så att de inte skärs om och repar ytan. Viktigast av allt, glöm inte bort det. Gör bara en regelbunden kvalitetskontroll på den första detaljen och gör sedan stickprovskontroller på detaljerna allt eftersom du går igenom processen. Håll ett öga på parametrarna tidigt.
Protokoll efter bearbetning
Delen är som mest sårbar direkt efter bearbetning. Upprätta ett strikt protokoll. Rengör delarna snabbt för att bli av med all kylvätska och flisor. Torka dem sedan helt med tryckluft. Hantera dem sedan försiktigt – använd handskar, skyddande skum eller individuella spår. Och vad du än gör, släng inte färdiga delar i en soptunna tillsammans. Välj sedan bara rätt sista steg för delens uppgift. Du kanske upptäcker att en enkel vibrerande trumling räcker för att få jobbet gjort. Alla dekorativa föremål behöver en bra polering och ett skyddande vax eller lack. Ibland behöver en industriell komponent bara lite antikoljeolja. Se till att finishen matchar funktionen varje gång.
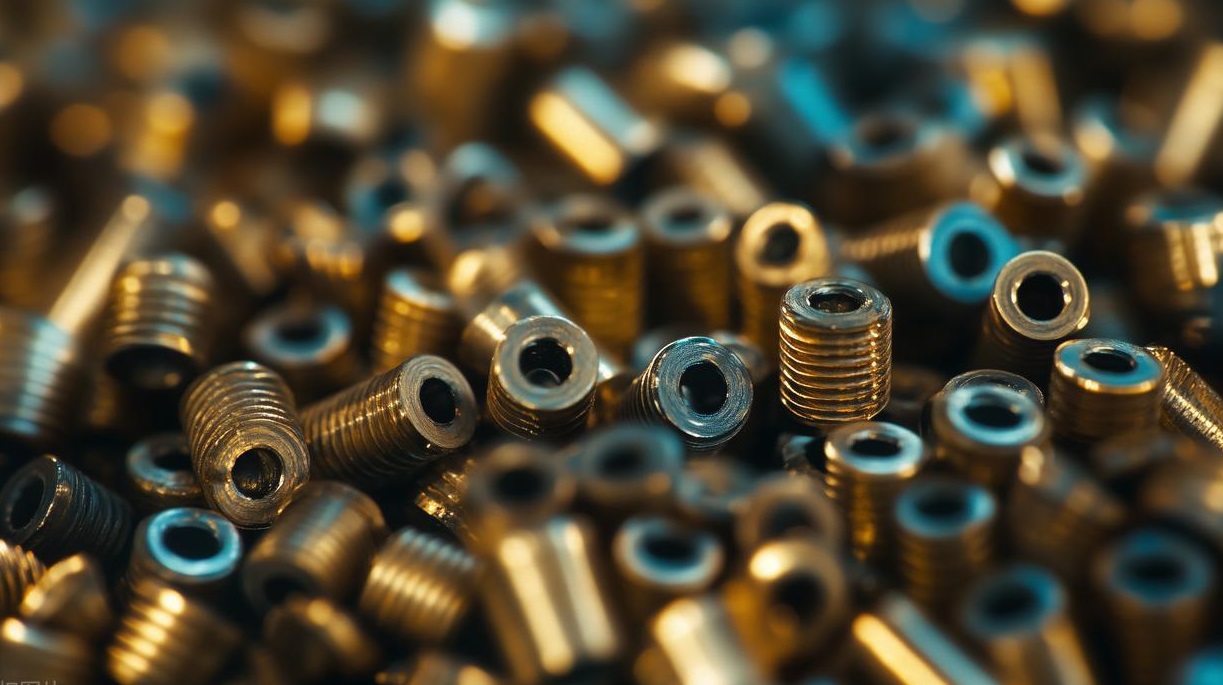
Slutsats: Vägen till felfri mässing
Om du vill bearbeta felfri mässing behöver du både vetenskap och disciplin. Nyckeln till framgång är att välja rätt legering, ställa in exakta hastigheter och matningar och använda vassa verktyg. Ditt arbetssätt handlar om disciplin och hantverksskicklighet – hur du hanterar delarna, underhåller dina maskiner och följer varje steg utan att ta genvägar.
Kom ihåg att den tid du lägger på att förebygga ett fel är en investering. Den tid du lägger på att åtgärda ett fel är bara en ren kostnad. Omarbetning kan slösa bort material-, arbets- och maskintid. Det är bättre att förebygga problem än att åtgärda dem efter att de har uppstått.
Det sista steget är att göra detta systematiskt. Reagera inte bara på problem. Så fortsätt och bygg in checklistorna och protokollen vi pratade om i din standardrutin. När något går fel, använd en logisk process för att hitta grundorsaken. Var det materialet, bearbetningen, hanteringen eller miljön? Reparera bara systemet, inte bara delen. Det är så du får mässingskomponenter som alltid är av högsta kvalitet.
Från Design till perfektion: Låt NOBLE Machines Dina mässingsprojekt
Du har sett vad som krävs för att bearbeta mässing på rätt sätt. Det kräver kunskap, rätt utrustning och noggrann kontroll över varje steg. För ett kritiskt projekt där kvaliteten inte får kompromissas är ett samarbete med en specialist det säkraste sättet att förvandla din design till en perfekt detalj.
På NOBLE specialiserar vi oss på högprecisions- CNC-bearbetning av mässing och icke-järnmetaller. Vi tar din design och utför den med de specifika tekniker och den noggrannhet som materialet kräver, och levererar färdiga komponenter som uppfyller exakt den standard du behöver.
Våra tjänster för mässingsbearbetning
- Precision CNC-bearbetning: Vi har avancerade CNC-fräsar och svarvar som är programmerade för icke-järnhaltiga material. Detta täcker allt från komplexa engångsprototyper till fullskaliga produktionsserier. Vi strävar efter att se till att allt vi gör är korrekt och konsekvent, varje gång.
- Expert på ytbehandling: Vi tar hand om efterbehandlingen åt dig. Detta inkluderar trumling för jämn gradning, polering för spegelblankhet, blästring för en jämn matt textur och applicering av skyddande beläggningar som lack, pulverlackering eller plätering. Vi matchar finishen efter detaljens funktion och estetiska behov.
- Stöd för design för tillverkningsbarhet (DFM): Vi bygger inte bara för att trycka, vi bygger för att hålla. Våra ingenjörer kan utföra DFM-analyser för dina mässingsdesigner. Vi upptäcker potentiella problem tidigt och föreslår praktiska förändringar för att förbättra maskinens användarvänlighet, minska kostnaderna och säkerställa att ytkvaliteten är i toppklass redan från första skärningen. Vi hjälper dig att designa för framgång.
Redo att starta ditt projekt?
Besök vår webbplats, få en omedelbar offert, se vad vi kan göra eller prata med vårt ingenjörsteam om hur vi kan tillverka dina mässingskomponenter med precision och omsorg.
FAQ
Vet du om man kan slipa bort repor på mässing?
Ja, bara några små repor på ytan. Man kan ofta polera bort dem med spackel. Djupa urholkningar är en helt annan historia. De behöver vanligtvis slipas först för att jämna ut materialet, vilket tar bort metall och kan ändra delens kritiska dimensioner.
Vilket är det bästa sättet att rengöra mässingsytor innan man applicerar en transparent beläggning?
Ytan måste vara helt ren och aktiverad ordentligt. Först och främst, ta bort allt fett med ett lösningsmedelsbaserat avfettningsmedel. Använd sedan en svag syrametod för att ta bort eventuella oxidationslager och spår av föroreningar. Se till att du sköljer den noggrant med avjoniserat vatten för att ta bort eventuella vattenfläckar. Se sedan till att den är helt torr genom att värma den eller använda ren, torr luft. Du måste vara mycket försiktig med denna process; eventuella rester som blir kvar kommer att orsaka att beläggningen går sönder.
Missfärgas all mässing så småningom? Några idéer om hur man kan stoppa det?
Ja, all obelagd mässing mattas; det är bara en naturlig kemisk reaktion med luften. Om du vill stoppa det för gott måste du försegla det. Applicera bara en högkvalitativ, klar bil- eller marinlack över en yta som har rengjorts och förberetts riktigt noggrant. Detta skapar en barriär som syre och fukt inte kan tränga igenom.
Jag undrade om du vet om små porer i en gjuten mässingsdel är ett tecken på låg kvalitet?
Inte alltid. Det kan finnas en liten intern porositet som bara är en del av gjutningsprocessen. Men om du kan se eller känna alltför porösa ytor betyder det vanligtvis att gjutningsprocessen inte kontrollerades väl. Denna porositet kan fungera som en stresskoncentrator och avsevärt försvaga detaljen, så det är ett verkligt kvalitetsproblem.
Vad är det första jag bör kontrollera om jag får dåliga verktygsmärken på varje del?
Se till att dina verktyg är vassa och att din rigg är korrekt inställd. Det är oftast ett slöt verktyg som orsakar problemet. Byt bara till ett nytt, vasst skärinsats. Se sedan till att allt är ordentligt åtdraget – korta verktygsöverhänget, kontrollera att arbetsstycket är ordentligt fastspänt och se till att själva maskinen inte vibrerar för mycket. Om du har en lös inställning kommer du att få märken på ytan, oavsett hur vasst verktyget är.







