
Det är grejen med formsprutning . Formen är inte bara en låda man häller plast i. Den är hjärtat i hela operationen. Om formen är dålig spelar inget annat någon roll.
Dess kvalitet påverkar allt nedströms. Den slutliga delens dimensioner kommer att vara felaktiga. Ytan kommer att se grov eller inkonsekvent ut. Den mekaniska hållfastheten hos varje del kan försämras. Dessutom kommer produktionshastigheten att minska och själva formen kommer att slitas ut snabbt. Det är mycket som krävs för ett verktyg.
Så, vad gör egentligen en formsprutningsform bra eller dålig? Låt oss titta närmare på det.
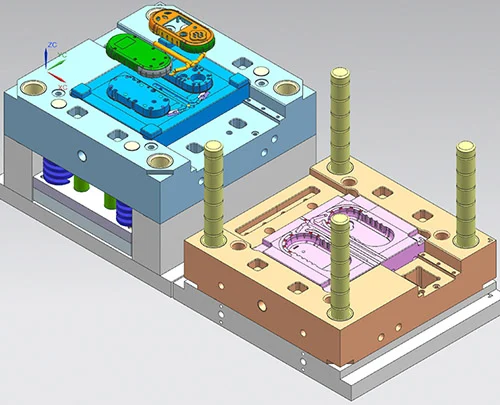
Mögeldesign
Låt oss gå igenom vad som gör en form bra eller dålig. Det börjar på ritbordet. Designfel åtgärdas inte senare. Man kan inte maskinellt lösa en dålig design. Så det här är början på utgången.
Hålrums- och kärnstrukturdesign
Hålrummet och kärnan är det viktigaste. De formar plasten. Deras måttnoggrannhet, den exakta geometrin, dragvinkeln du sätter på väggarna, hörnradien – allt detta dikterar den slutliga delens utseende och om den uppfyller dina storleksspecifikationer.
Här är en annan sak. Layouten spelar roll. Om du har flera hålrum i en form, styr deras avstånd och arrangemang hur jämnt den smälta plasten flyter. En obalanserad layout är ett problem. Du får delar som har olika storlekar från varandra. Materialdensiteten kommer att variera mellan batchen. En del kan vara stark, nästa svag.
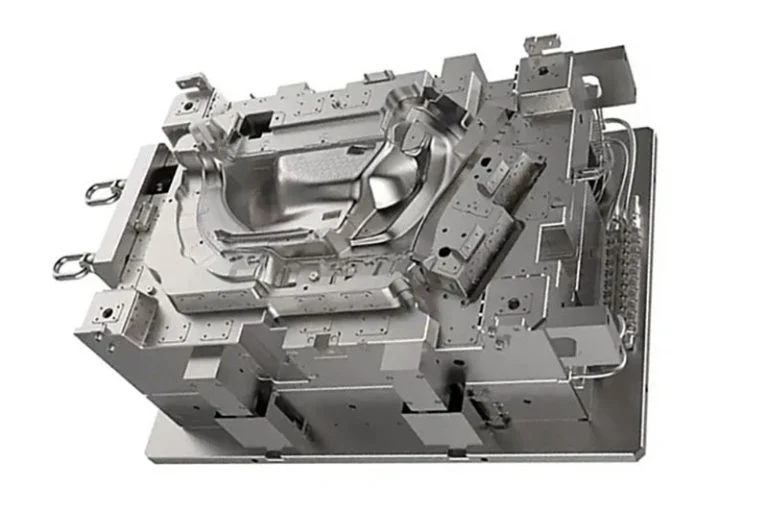
Löparsystemdesign
Tänk på kanalsystemet som rörsystemet. Det är huvudgjutningen, de förgrenande kanalrören, portarna som matar varje hålrum och de kalla brunnarna som fångar den första biten av kyld plast. Hela denna väg leder smältan från maskinens munstycke in i hålrummet. Dess design är avgörande. En dålig kanal innebär att hålrummet fylls dåligt eller inte alls.
Design av kyl- och värmesystem
Här är en siffra att komma ihåg. Kylningsfasen tar upp över 60 % av hela gjutningscykeln. Det är den mesta tiden. Så en smart kylsystemdesign gör två viktiga saker. Den snabbar upp produktionen direkt genom att förkorta cykeltiden. Och den styr direkt hur mycket delen vrids eller deformeras när den stelnar. Om kylningen blir fel blir varje del vriden.
Ventilationssystem och styr-/lokaliseringsmekanismens design
Luft fastnar. Det händer. Om du inte låter luften komma ut genom ett ventilationssystem orsakar det synliga defekter. Du kommer att se bubblor, brännmärken från varm komprimerad luft, korta skott där plasten inte når slutet, eller svaga linjer där två flödesfronter möts dåligt. I dåliga fall blir den tryckluften så varm att den faktiskt bränner eller gropar stålhålighetens yta. Det förstör formen.
Separat behöver du styr- och lokaliseringsmekanismen. Det är dina styrstift, bussningar och lokaliseringslås. Dessa delar säkerställer att formhalvorna stängs på samma sätt varje gång. De förhindrar feljustering mellan hålrummet och kärnan. Inget styrsystem betyder delar med ett synligt steg eller en förskjutning.
Mögelmaterial
Du kan ha världens bästa design. Men om du bygger den av fel stål kommer formen att gå sönder. Materialval är inte en eftertanke. Det är en grundläggande förutsättning. Det avgör formens hårdhet, hur väl den motstår slitage, dess förmåga att bekämpa korrosion, dess värmetålighet och dess slagtålighet. Väljer du fel, fungerar inget annat.
Hålrums- och kärnmaterial
Det är här plasten nuddar stålet. Så valet beror på ditt jobb.
För standarddelar och lägre volymer använder du förhärdade plastgjutstål. Tänk P20 eller 718. De poleras fint. De motstår slitage. Kostnaden är rimlig. Det är din arbetshäst.
Men för högvolymsproduktion? Eller för klara delar? Eller något som behöver en högblank, spegelblank yta? Då går du vidare till spegelblanka stål som S136 eller NAK80. Dessa är annorlunda. Du kan polera dem till en bokstavlig spegelblank yta. De bekämpar korrosion. De motstår slitage i miljontals cykler. Du betalar mer, men du får prestandan.
Här är en specifik varning. Vissa plaster är frätande. PVC och POM är utmärkta exempel. De avger kemikalier som angriper vanligt verktygsstål. För dessa material måste du använda ett korrosionsbeständigt rostfritt stål till kaviteten. Annars kommer formytan att rosta, gropiga och brytas ner. Delarna kommer att se hemska ut och formen kommer att dö ung.
Formbas och strukturella komponenter
Hålrummet formar. Formbasen håller. Det är hela den stödjande ramen. Vanligtvis är den tillverkad av ett bra kolkonstruktionsstål, som 45# stål. Basen behöver råstyrka och styvhet. Den måste motstå formsprutningsmaskinens massiva klämkrafter utan att böjas eller böjas. Om basen deformeras förlorar du klämkraften och delarna flagnar.
Sedan har du de rörliga delarna. Utstötarstift, utstötarhylsor, styrstift, styrbussningar. Dessa kräver specialiserade komponentstål. De måste vara extremt hårda och slitstarka. De glider fram och tillbaka miljontals gånger. Deras dimensionsstabilitet är avgörande. Billiga stift och bussningar av låg kvalitet slits ut snabbt. De deformeras eller skavsår. Sedan fastnar du på utstötare eller feljusterade styrningar. Det stoppar produktionen. Så du köper kvalitetskomponenter här. Det är inte förhandlingsbart.
Värmebehandling och Ytbehandling
Här förvandlas råstål till ett verkligt verktyg. Värmebehandling och ytbehandling är inte valfria steg. Det är de som ger formen dess styrka.
Tänk först på värmebehandling. Du pratar om kylning, anlöpning, karburering och nitrering. Dessa processer styr direkt två saker: stålets slutliga hårdhet och det inre spänningstillståndet som är låst inuti det. Om du använder receptet fel blir konsekvenserna brutala. Formen blir inte tillräckligt hård. Den kommer att slitas ner snabbt. Värre är att de inre spänningarna kan få formen att skeva sig eller spricka under bearbetning eller under produktionstryck. En sprucken form är en död form.
Titta nu på ytbehandlingar. Det handlar om vad som händer på det yttersta lagret av kaviteten. Polering, kromplätering, nitrering och titanplätering. Var och en tjänar ett syfte. De förbättrar kavitetens ytfinish, ökar slitstyrkan och bekämpar korrosion.
Men precisionen är viktig här. Om din poleringsprecision är slarvig får du ojämna ytor. Den ojämna ytan gör det också svårt att utstöta. Delen fastnar. Om du väljer fel ytbehandling för din plast – till exempel hoppa över korrosionsskyddet för PVC – accelererar du formslitaget dramatiskt. Hålrummet eroderar. Så du måste anpassa behandlingen till materialet och tillämpningen. Inga genvägar.
Maskinbearbetning och tillverkningsprecision
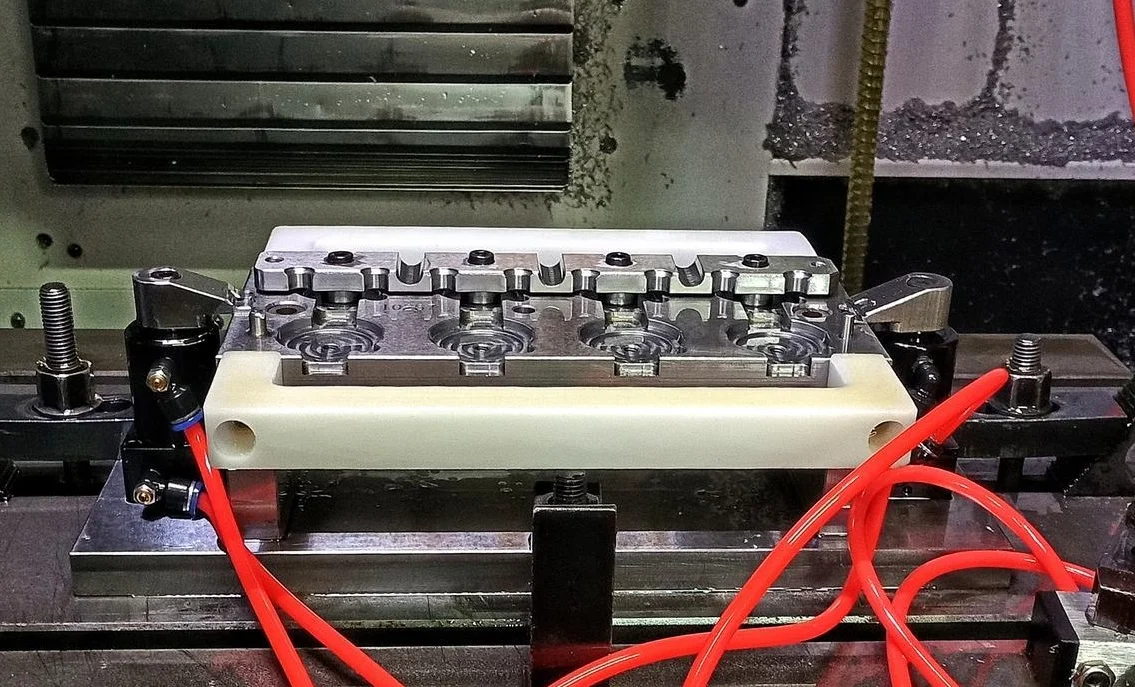
Du kan ha en perfekt design. Du kan välja det bästa stålet. Men om du bearbetar det dåligt blir formen skräp. Slut på historien. Bearbetningsprecision är där teori möter den faktiska metallen. Tre saker styr slutresultatet: utrustningen, processplanen och personen som kör maskinen.
Precisionsbearbetningsutrustning
Kärnans hålighet skärs av specifika maskiner. CNC-fräsar, fleroperationsmaskiner, gnistgnistmaskiner (EDM), trådgnistmaskiner, ytslipmaskiner. Varje utrustningsdel har sina egna precisionsgränser och stabilitet. Om verktygsmaskinen har någon avvikelse – slitna kulskruvar, lösa vägar, spindelkast – ristas det felet direkt in i din formkomponent. Du kan inte åtgärda det senare. Maskinens noggrannhet är din noggrannhet.
Rationalitet i bearbetningsprocessen
Sekvens spelar roll. Mycket. Man bara skär och hoppas inte. Rätt ordning är grovbearbetning, sedan värmebehandling, sedan finbearbetning, sedan slipning och sedan polering. Om man hoppar över steg eller gör dem i fel ordning introducerar man interna spänningar i formstålet. Dessa spänningar förblir inte dolda. De gör att formen deformeras under produktionen, eller ibland till och med under den slutliga bearbetningen.
Här är specifika fällor. Gnistgnistning använder gnistor för att erodera kaviteten. Om dina parametrar är fel får du en grov, gropig yta. Trådgnistning lämnar en distinkt finish. Om den är för grov ser kavitetsväggen hemsk ut. Och polering? Om du inte gör det noggrant och systematiskt når du aldrig den där spegelblanka finishen. Värre är att du faktiskt kan förstöra dimensionsnoggrannheten genom att överpolera på ett ställe. Så varje steg måste kontrolleras.
Kontroll av dimensionella och geometriska toleranser
Det här är det viktigaste. Varje enskild formkomponent har en dimensionstolerans. Du måste hålla den. Men utöver det finns det geometriska toleranser: parallellitet mellan två ytor, vinkelräthet mellan en stift och en yta, koaxialitet mellan ett hål och en axel. Om någon av dessa avviker från specifikationen händer dåliga saker. Delar blir felaktiga. Formen slits ojämnt och snabbt. I ett katastrofalt fall går formen sönder. Den låser sig eller spricker.
Operatörernas skicklighetsnivå
Här är den obekväma sanningen. Maskiner går inte av sig själva. Formbearbetning är ett hybridhantverk. Det kräver högprecisionsmaskiner som sköts av en skicklig människa. Operatörens tekniska erfarenhet, deras öga för detaljer, deras ansvarskänsla – dessa är inte mjuka färdigheter. De är produktionsvariabler. Du kan ha världens bästa femaxliga fräs. Om operatören är slarvig eller oerfaren kommer de att krascha verktyget, felinställa en arbetsoffset eller missa en kritisk mätning. Ingen utrustning och ingen process kan helt kompensera för bristande operatörsskicklighet eller enkel vaksamhet. Personen vid kontrollerna är den sista grinden.
Montage och felsökning
Du har bearbetat alla komponenter perfekt. Nu måste du sätta ihop dem. Montering är där enskilda delar blir ett fungerande system. Sedan felsöker du – det är provgjutning – för att bevisa att det faktiskt gör bra delar.
Monteringsprecision
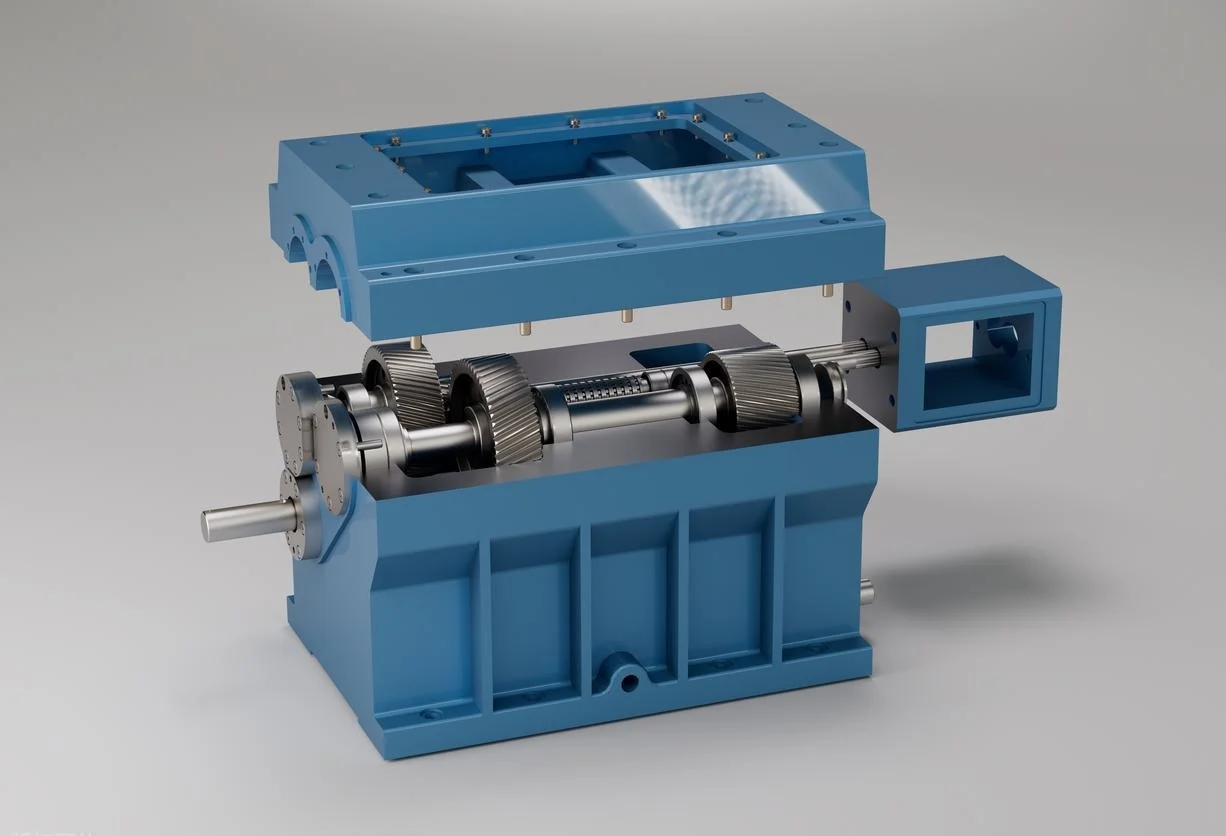
Detta är inte slarvigt arbete. Passformsspel spelar roll. En för åtdragen stift kommer att glida. För lös, och den vinglar. Du tittar också på parallellitet och vinkelräthet över hela konstruktionen. Formbasen, hålrummet och kärnan, styrstiften och bussningarna, utstötarplattan och löparens avstängningsventiler. Allt måste passa ihop.
Om någon av dessa toleranser avviker blir konsekvenserna omedelbara. Delar kommer ut med korta eller obefintliga skott. Formens funktion blir inkonsekvent – den kärvar eller fastnar. Slitaget accelererar dramatiskt under de första tusen cyklerna. Men gör man det rätt, så rör sig allt smidigt. Formen stängs med en solid, precis duns varje gång.
Provgjutning och parameterfelsökning
Det är här teorin kommer till stånd. Du monterar formen, monterar den och kör ett försök. Målet är systematisk justering. Du gissar inte. Du ändrar en variabel i taget.
De viktigaste parametrarna är injektionstryck, injektionshastighet, formtemperatur, hålltryck och kylningstid. Du tittar på provdelarna. Du mäter dem. Du letar efter specifika defekter. Korta skott visar att hålrummet inte fylls. Bugningar visar att kylningen är ojämn eller att packningen är felaktig. Sjunkmärken indikerar otillräckligt hålltryck. Blixtnedslag betyder att klämman är svag eller att formen inte sitter ordentligt.
Genom den här processen finjusterar du. Lyckad felsökning gör två viktiga saker. För det första validerar den formdesignen och monteringsarbetet. För det andra etablerar den en dokumenterad, pålitlig process för fullskalig produktion. Du låser in dessa parametrar. Det är ditt recept.
Underhåll och driftledning
Du kan bygga en perfekt form. Designa den rätt, välj det bästa stålet, bearbeta det till tiondelar. Men sedan lämnar du över den till produktion. Och det är där formar dör om du inte är försiktig. Hur du använder, underhåller och hanterar formen under hela dess livslängd avgör dess verkliga livslängd. Detta är inte en eftertanke. Det är avgörande.
Rutin underhållning
Här är det dagliga arbetet. Du måste regelbundet rengöra hålrummet, ventilationskanalerna och rännsystemet. Resterande plast samlas. Gasrester lämnar en hinna. Skräp fastnar. Allt måste ut.
Smörjning är inte förhandlingsbart. Styrkomponenter – styrpinnar, bussningar, slider – behöver olja. Utkastarmekanismer behöver fett. Utan det får man torr friktion. Torr friktion innebär för tidigt slitage. Slitage innebär slarviga delar och sedan formbrott.
Långa perioder av driftstopp är en fälla. Om formen står i veckor eller månader måste du vidta åtgärder för att förebygga rost. Det innebär att applicera rostskyddsmedel på alla stålytor. Täta hålrummet. Skydda mot fukt i luften. Hoppa över detta, och en högkvalitativ form kommer att rosta och få gropar bara stående på hyllan. Korrosion bryr sig inte om hur mycket du betalade för verktyget.
Korrekt driftpraxis
Operatörer kan snabbt döda en form. Så här gör du. Felaktiga formsprutningsparametrar. För högt klämtryck krossar ventilationsytor eller deformerar formbasen. Alltför höga utstötningshastigheter slår in i delar och bryter sönder små utstötningsstift. Förorenat råmaterial – omslipat med finmaterial eller metallbitar – fungerar som sandpapper inuti hålrummet.
Regeln är enkel. Maskininställningarna måste matcha formens konstruktionsspecifikationer. Att tvinga en form att köras utanför sitt avsedda område är missbruk. Det accelererar slitaget dramatiskt och leder till permanenta, irreparabla skador.
Reparationer i tid
Mindre skador uppstår. Lätta repor på en hålighet i ytan. Små bucklor från en tappad del. Lokalt slitage på en avstängning. Du åtgärdar dessa omedelbart. Polering tar bort repan. Punktsvetsning fyller en bucka och sedan skär du om ytan.
Faran är försening. Ignorera en liten defekt, och den utvecklas. En repa blir en skåra. En buckla blir en spricka. Lokalt slitage sprider sig. Det som var en enkel reparation på trettio minuter blev en fullständig hålighetsersättning. Det är oåterkallelig skada. Det är en död form. Så snabba åtgärder är nyckeln. Laga det nu, eller köp en ny form senare. Ditt val.
Slutsats
Så du vill ha en bra form. En som håller länge. Det kommer från många steg som samverkar. Inte ett. Inte två. Alla. Design. Materialval. Maskinbearbetning. Montering. Underhåll. Varje länk i den kedjan måste hålla.
Här är den hårda sanningen. En enda svag länk förstör allting. En perfekt design byggd av dåligt stål fallerar. En perfekt kavitet som är dåligt bearbetad fallerar. En perfekt formkörning utan underhåll fallerar. Kedjan är bara så stark som sin svagaste punkt.
Så lärdomen är enkel. Du är uppmärksam på varje steg. Från den första skissen på en skärm till den sista delen som matas ut på en tisdagseftermiddag. Det är så du får hög kvalitet. Det är så du får en form som håller.
Välj NOBLE för bästa Formsprutningstillverkning
Vi är en fabrik för precisions-CNC-bearbetning . Formsprutning och precisionskomponenter är vårt kärnarbete. Åren i verkstaden har lärt oss en sak. Formkvalitet är inte tur. Det är summan av noggrant arbete i varje steg vi just gått igenom. Design. Materialval. Bearbetningsprecision. Montering. Underhåll. Inga genvägar.
Här är vad vi gör. CNC-fräsning , gnistgnistning, trådkapning , ytslipning och precisionspolering. Vi hanterar hela sortimentet av formstål. P20 och 718 för standardarbeten. S136 och NAK80 för högblanka och stora volymer. Korrosionsbeständigt rostfritt stål för otäcka plaster som PVC. Värmebehandling och ytbehandling sker internt. Vi kontrollerar hela processen.
Två certifieringar är viktiga för oss. ISO 9001:2015 för generell kvalitetsledning. Och ISO 13485:2016 för medicintekniska produkter. Dessa är inte väggdekorationer. De innebär jämn kvalitet, fullständig spårbarhet av material och processer, aktiv riskhantering och ett system som blir bättre med tiden. Det gäller oavsett om vi skär en form för ett bilklämma eller en kritisk enhetskomponent.
Behöver du en prototypform för att testa en design? Det gör vi. Behöver du verktyg för högvolymsproduktion som kan köras i miljontals cykler? Det bygger vi. Behöver du en komplex form med flera kaviteter, slider och lyftare? Det är vårt dagliga arbete. Vi har utrustningen, de certifierade processerna och erfarenheten. Du får ett pålitligt och högpresterande verktyg.
FAQ
Vad är den typiska ledtiden för en formsprutningsform?
Det beror på. En enkel prototypform med ett hålrum? Det kan ta en till två veckor. En högprecisionsproduktionsform med flera hålrum, slider och snäva toleranser? Det tar fyra till fem veckor eller mer. Vi tittar på din deldesign och dina volymbehov. Sedan ger vi dig en konkret tidslinje.
Hur länge håller en formsprutning?
Formens livslängd är inte ett enskilt tal. Det beror på stålet, plasten, cykelförhållandena och hur väl du underhåller verktyget. För en standardproduktionsform i P20 eller 718 kan du förvänta dig 500 000 till 1 000 000 skott. Om du använder stora volymer eller slipande material som glasfylld nylon, uppgradera till premiumstål som S136 eller NAK80. Med korrekt underhåll kan dessa överstiga 1 000 000 skott.
Kan ni hjälpa till att förbättra min deldesign för bättre formbarhet?
Absolut. Vi erbjuder DFM-granskningar. Våra ingenjörer tittar på din detalj och ger specifika förslag. Justera utkastvinkeln här. Jämna ut väggtjockleken där. Lägg till en radie i det skarpa hörnet. Ändra delningslinjens placering. Dessa små ändringar minskar defekter, förkortar cykeltider och förlänger formens livslängd. De sparar ofta betydande pengar under projektets livslängd.
Vilka defekter kan uppstå om formen är dåligt konstruerad eller underhållen?
Du kommer att se dem på din sida. Korta skott där håligheten inte fylls. Sjunkmärken på tjocka sektioner. Skevhet som vrider detaljen ur form. Bloss längs delningslinjen. Brännmärken från instängd luft. Svaga svetslinjer där två flödesfronter möts dåligt. Ytliga defekter som förstör utseendet. Som vi nämnde tidigare kan dessa härledas till dålig design, dålig kylning, dålig ventilation eller dåliga underhållsvanor.
Vilka typer av vilka formar tillverkar ni?
Vi täcker hela sortimentet. Tvåplattformar för enkla detaljer. Treplattformar för punktformad öppning. Varmkanalformar för minskat spill och snabbare cykler. Avskruvningsformar för gängade detaljer. Familjeformar som kör flera delgeometrier i ett steg. Vi bygger även prototypformar för utvecklingsarbete och provkörningar i låg volym.
Exporterar ni formar internationellt?
Ja. Vi skickar formar till kunder över hela världen. Vi hanterar korrekt förpackning för att förhindra rost under transport. Korrosionsskydd, förseglade lådor och fullständiga fraktarrangemang. Din form levereras redo att monteras och användas.
Hur får jag en offert?
Skicka oss din detaljritning. Både 2D- och 3D CAD-filer är bäst. Berätta din beräknade årsvolym och ditt föredragna material. Vårt team granskar kraven. Vi skickar tillbaka en konkurrenskraftig offert och vår rekommenderade formdesignmetod. Enkelt.







