
För alla inom formsprutningsindustrin är maskininställning en vardagsuppgift. Men att få varje maskin inställd precis rätt – oavsett om du är en erfaren veteran eller en ny lärling – är alltid en riktig utmaning. Varför? Eftersom material, formtemperatur, maskinskick, verktyg och till och med verkstadsmiljön alla har olika krav. En kvalificerad produkt och hög effektivitet är de slutgiltiga målen med inställning. Det är vad vi ska utforska här, med dessa mål som vår vägledning.
Formsprutning Maskinkontroller
1. Skottkapacitet
Kontrollera detta direkt på maskinen. Typskylten visar vanligtvis den maximala skottvolymen. Om det inte finns någon typskylt, ställ in skottvolymen till max, kör ett fullt skott, mata ut smältan och väg den. Det är din maskins faktiska maximala skottkapacitet.
Obs: Skottkapaciteten varierar med materialdensiteten – vissa material är tätare än andra.
2. Skruv- och backventilens tätningsintegritet
God tätning mellan skruven och backventilen är avgörande för stabila processparametrar.
Hur man kontrollerar:
Efter att formen har monterats, kör en normal halvautomatisk cykel. När kylningen börjar, växla till manuellt läge. Plastificera igen tills skruven är full och injicera sedan manuellt. Kontrollera skruvens position. Släpp in injiceringstrycket och se om skruven fjädrar tillbaka. Om den fjädrar tillbaka är tätningen bra och skruven och backventilen är i ordning.
För större noggrannhet kan du använda en stålplåt istället för en gjutform. Tryck bara munstycket mot plattan, injicera manuellt och kontrollera om det fjädrar tillbaka. Se också till att det inte läcker smälta från munstycket.
Om skruven inte fjädrar tillbaka är backventilen troligtvis felaktig och behöver inspekteras och repareras.
3. Injektionstryckstest
Uppställning: Placera en trycksensor på en stålplatta med en aluminiumplatta ovanpå sensorn. Tryck munstycket mot aluminiumplattan.
Procedur: Ställ in maskinens insprutningstryck enligt följande, injicera tre gånger på varje nivå:
- 10 bar (3x)
- 50 bar (3x)
- 90 bar (3x)
- 130 bar (3x) — testa oftare om du använder detta tryckområde regelbundet
- 150 bar (3x)
Kontrollera varje gång om det faktiska trycket som visas på tryckmätaren stämmer överens med det inställda trycket. Anteckna allt.
Om avvikelsen överstiger 5 % behöver maskinens visade värde justeras eller så behöver utrustningen serviceas.
4. Smälttemperaturtest
Temperaturmätning är uppdelad i två typer:
- Torkningstemperatur (tratt)
Använd en temperatursond för att mäta ovanför och under tratten. Detta är enkelt, och de flesta torkutrustningar visar det redan. (Om du behöver mer information, lämna ett meddelande – diskuterar gärna.)
- Injektionssmältningstemperatur
Det här är knepigare. Maskinen visar 4–5 temperaturzoner, men när den är igång kan du inte enkelt kontrollera om dessa avläsningar är korrekta – du litar mestadels på displayen. En tredjepartskontroll är svår.
En grov metod: dra tillbaka insprutningsenheten, rensa smältan och omedelbart mät det extruderade materialet. Jämför den avläsningen med temperaturinställningen i den första zonen. Om skillnaden är mer än cirka 10 % är maskinens temperaturavläsningar troligen felaktiga – byt ut termoelementet eller kalibrera om.
Mätning av inre smälttemperaturen är ännu svårare. Du skulle behöva demontera skruven och munstycket och sedan föra in en sond djupt ner i cylindern med hjälp av en fixtur.
Med det sagt är extrem precision här inte alltid avgörande – det mesta av värmen kommer faktiskt från skruvskärningen, inte bara från cylindervärmarna.
Se upp: På äldre maskiner kan värmebanden överskjuta avsevärt under temperaturökning. Detta kan missfärga (gulna/bränna) materialet lokalt. Detta händer ofta när värmeelement, termoelement eller styrkort har bytts ut mot felaktiga, icke-kalibrerade delar från olika batcher, vilket leder till dålig temperaturjämnhet.
Underhåll av formar
Det finns många typer av formar: enplatta, tvåplatta, sidokärndragna och fler. Det slutliga valet av form avgörs i slutändan av själva produkten.
En bra form gör att vårt jobb känns enkelt. En dåligt utformad form kan å andra sidan orsaka oändliga huvudbry. Men i slutändan handlar den perfekta lösningen oftast om kommunikation eller formmodifiering.
Korrekt mögelunderhåll är viktigt – och det är något vi kan kontrollera. Så vi bör göra det så bra som möjligt.
Efter produktion
När produktionen är klar, se till att:
- Använd en luftpistol för att blåsa ut eventuellt vatten eller kylvätska inuti formen.
- Täta portarna med pluggar för att förhindra att rost eller främmande material tränger in under förvaring.
- Applicera rostskyddsolja på formytan för att förhindra ytkorrosion.
- Förvara formen på ett lämpligt formställ – aldrig direkt på golvet.
Säkerhetsanvisning: Var alltid försiktig när du flyttar formar. Säkerhet och hälsa kommer först – de är grunden för att försörja sig. Om något känns farligt (eller till och med potentiellt farligt), var uppmärksam och förbättra situationen.
Underhåll av invändigt mögel
Under produktionen kan mycket gas och skräp samlas inuti formen. Med tiden kan detta påverka den smidiga rörelsen hos utstötarstiften och insatserna, såväl som ventilationen. Det kan också orsaka svarta fläckar på delarna, och i allvarliga fall till och med att utstötarstiften fastnar.
Av den anledningen bör varje komponent demonteras och rengöras före och efter varje produktionsomgång.
Fett och rester på utstötarstift och insatser kan vara envisa och svåra att ta bort. Den mest effektiva metoden jag hittills har hittat är att använda sandpapper.
Jag har inte stött på något rengöringsmedel som snabbt tar bort den här typen av envis olja. Starka syror skulle kunna fungera, men ångorna är obehagliga – våra formtekniker tål det inte, så de föredrar fortfarande sandpapper. Dessutom är kemiska rengöringsmedel svåra att göra sig av med på rätt sätt och kan orsaka problem med miljötillsynsmyndigheter.
Underhåll av Formtemperaturregulatorer (vatten-/oljetermulatorer)
Formtemperaturregulatorn (termulatorn) ansvarar för att avleda värme från formen under produktionen. Temperaturinställningen bestäms av både delens utseende och cykeleffektivitet – så formtemperaturregulatorn spelar en nyckelroll.
Temperaturkontroll
Temperaturen bör kontrolleras med en flödesvattentermometer. Installera termometern vid både formens inlopp och utlopp. Detta gör att du kan övervaka både temperaturstatus och flödeshastighet fullt ut.
För att kontrollera flödesbeteendet, anslut en genomskinlig slang till utloppet. Detta låter dig se om flödet är turbulent eller laminärt:
- Turbulent flöde— man kan tydligt se vattnet röra sig och blandas.
- Laminärt flöde— vattnet verkar stilla eller rör sig jämnt utan att blandas.
Det som formen behöver är turbulent flöde . Laminärt flöde kan inte effektivt transportera bort värme från formen.
Kylmedium
Valet av kylmedium gör stor skillnad:
| Medium | Max temperatur |
| Rent vatten | 100 ° C (212 ° F) |
| Vatten med tryckbehållare | 120 ° C (248 ° F) |
| Olja | 180 ° C (356 ° F) |
Tänk på att en del värme alltid går förlorad längs rören, så den faktiska temperaturen vid formen kan vara något lägre än den inställda temperaturen.
Viktiga parametrar för formsprutningsprocessen
1. Tunntemperatur
Plast kan endast injiceras i formen när den är i smält tillstånd. Cylindern värms upp av värmeband, som överför värme till plasten inuti för att smälta den. Beroende på cylinderns längd kan flera värmeband installeras, och temperaturen för varje zon måste ställas in individuellt beroende på materialet som bearbetas. Dessa inställda temperaturer påverkar i slutändan den faktiska smälttemperaturen. Dessutom har skjuvningen som genereras av skruvrotationen också en betydande inverkan på smälttemperaturen. Rekommenderade smälttemperaturer kan erhållas från materialleverantören.
2. Mögeltemperatur
Formsprutning är en värmeöverföringsprocess – smältan svalnar gradvis inuti formen. Formtemperaturen ställs in på formtemperaturregulatorn (termulatorn), som cirkulerar en värmeöverföringsvätska, såsom vatten eller olja. Vanligtvis används vatten för formtemperaturer under 100 °C, medan olja används för högre temperaturer. Elektriska värmestavar kan också användas i vissa fall. Vissa formsprutningsmaskiner tillåter direkt styrning av dessa formtemperaturenheter från kontrollpanelen. Rekommenderade formtemperaturer kan erhållas från materialleverantören.
3. Insprutningshastighet
Injektionshastighet avser den linjära hastighet med vilken skruven trycker in plastsmältan i formen.
Injektionshastigheten bör vara så hög som möjligt, så att smältan förblir smält tills hålrummet är fyllt. När formen är full avslutas injektionen.
4. Insprutningstryck
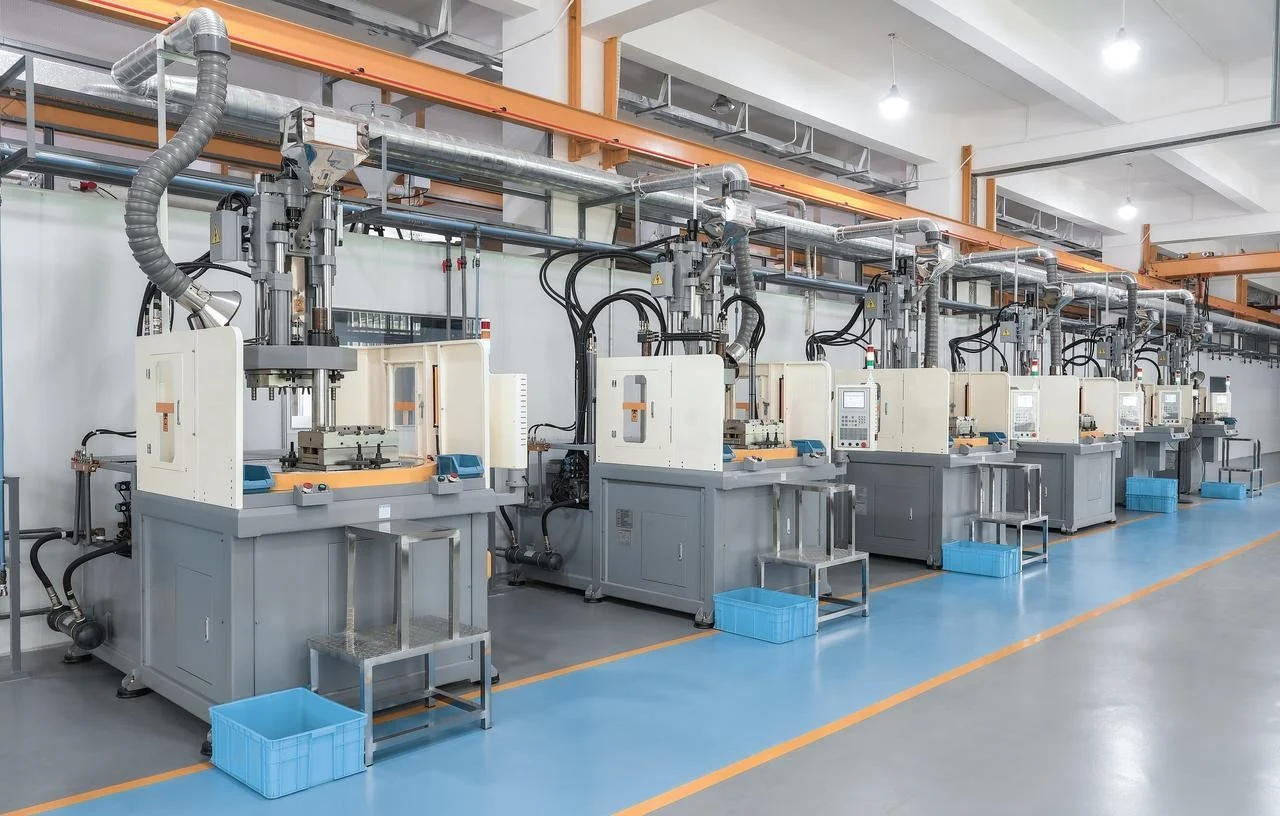
Injektionstrycket är det tryck som appliceras på smältan vid skruvspetsen för att bibehålla den inställda injektionshastigheten. Om plastens viskositet ökar ökar även den kraft (eller det tryck) som krävs för att bibehålla den inställda hastigheten. Därför är det mycket viktigt att bibehålla en konstant hastighet under injektionen. För en robust process bör maskinen alltid ha tillräckligt med tryck tillgängligt. Ett tryckfallstest kan användas för att optimera injektionstrycket.
5. Packningstryck
Packning är det första delsteget i kompensationsfasen. Efter att formen har fyllts under formsprutningen måste ytterligare plast packas för att kompensera för efterföljande krympning. Trycket som appliceras på smältan i detta steg kallas packningstryck. Packningstryck är en av de viktigaste parametrarna för att bestämma detaljkrympning och dimensioner.
6. Packningstid
Packningstiden är den tid under vilken packningstryck appliceras. Frystestning av grindar kan användas för att erhålla data för att optimera packningstiden.
7. Hålltryck
Hålltryck är det andra delsteget i kompensationsfasen. Det är det tryck som appliceras på smältan för att säkerställa att smältan varken överfyller kaviteten eller flyter tillbaka ut ur den. Teoretiskt sett sker inget plastiskt flöde under detta steg förrän grinden fryser.
8. Hålltid
Hålltiden är den tid under vilken hålltryck appliceras. Frystestning av grinden kan också användas för att optimera hålltiden.
9. Skruvhastighet
Skruvhastighet avser skruvens rotationshastighet under plasticering (skruvåterhämtning). I allmänhet kräver kristallina material högre skruvhastigheter än amorfa material. För närvarande finns det ingen mogen teknik för att direkt optimera skruvhastigheten. Indirekta metoder används vanligtvis, såsom att mäta smälttemperaturen och kontrollera om det finns brända eller osmälta partiklar i smältan.
10. Mottryck
Mottryck är det tryck som appliceras bakom skruven under plasticeringen för att främja jämn smältning och avlägsna flyktiga ämnen. För närvarande finns det inte heller någon mogen teknik för att optimera mottrycket.
11. Kyltid
Kyltiden är den period under vilken formen förblir stängd medan plasten svalnar till utstötningstemperaturen. Efter att kylningssteget avslutats öppnas formen och detaljen stöts ut. Den inställda kyltiden är dock inte den faktiska kyltiden. Kylningen börjar så snart smältan kommer i kontakt med formytan. Därför är den faktiska kyltiden lika med: injektionstid (fyllningstid) + inställd packningstid + inställd hålltid + inställd kyltid. Kyltiden kan också optimeras med hjälp av designade experiment.
12. Bildstorlek (mätning)
Kulstorlek kallas även dosering. Skruvens nolläge är när skruven är längst fram i pipan. När skruven rör sig bakåt ackumuleras smält plast. Den inställda sträckan som skruven rör sig bakåt kallas kulstorlek. Kulstorleken uttrycks i linjärt avstånd eller volym. Kulstorleken kan beräknas baserat på total injektionsvikt och smältdensitet. Men eftersom smältdensiteten beror på temperaturen – vilket är svårt att mäta exakt – är den beräknade kulstorleken vanligtvis bara en uppskattning. Kulstorleken måste också justeras under packning och lagring baserat på den faktiska kudden.
13. Överföringsposition (omkopplingspunkt)
Den punkt där insprutningsfasen växlar till kompensationsfasen kallas överföringspunkten. När denna omkopplare utlöses av skruvpositionen kallas den överföringspositionen eller omkopplingspunkten. Omkopplingen kan också utlösas av tid, hydraultryck eller en extern signal. Teoretiskt sett bör formen vara 100 % fylld med smälta vid överföringspositionen. I praktiken är formen dock ofta fylld till något mindre än 100 % innan kompensationsfasen börjar.
Andra parametrar (mindre kritiska)
Följande parametrar behöver inte justeras lika ofta som de 13 parametrarna ovan, och de har inte heller någon väsentlig inverkan på produktkvaliteten.
Dekompressions- eller sugavstånd
Eftersom skruvåterhämtningen (plasticering) sker under mottryck komprimeras smältan framtill på skruven och har ett inre tryck. Under skruvåterhämtningen befinner sig den gjutna delen och löparen fortfarande inuti formen. När formen öppnas separeras inloppet från munstycket, trycket i smältan släpps och smältan kan dregla ut ur munstycket. Därför bör skruven, när skruvåterhämtningen är avslutad, flyttas tillbaka ytterligare en kort sträcka för att avlasta det inre trycket. Detta avstånd kallas dekompressionssträcka eller sugsträcka. Vanligtvis är detta avstånd kort (mindre än 10 mm). För mycket sugsträcka kan orsaka ytdefekter på delen.
Packningshastighet
Packningshastigheten är skruvens linjära hastighet under kompenseringsfasen. På vissa formsprutningsmaskiner är detta endast en valfri parameter.
slutlig Obs
Om du tittar på kontrollpanelen på en modern formsprutningsmaskin kan du känna dig överväldigad av antalet olika parametrar och alternativ. Maskiner har ofta flera övervakningsskärmar för att spåra produktkvalitet och produktionseffektivitet. Maskintillverkare inkluderar ibland även onödiga kontrollfunktioner. Till exempel erbjuder vissa maskiner tio steg för tryckval för packnings- och hållfaserna. I de flesta systematiska utvecklingsprocesser för formsprutningsprocesser bör två trycksteg vara tillräckliga. I vissa fall – för att kompensera för konstruktionsfel i delen eller formen – kan processingenjörer dock behöva använda flerstegsprocesser.
Slutsats
Maskinjustering kan se ut som att bara skruva och justera parametrar, men i verkligheten är det en djupgående konversation med material, utrustning, formar och miljön. Varje maskin har sin egen personlighet. Varje material beter sig olika. Endast genom kontinuerlig observation, registrering och sammanfattning kan du bli verkligt flytande i denna konversation.
Om NOBLE
Här är vilka vi är. En precisions-CNC- bearbetningsverkstad. Vi fokuserar på kvalitet och konsekvens. Det är grunden.
Den här artikeln har handlat om formsprutning. Men vår verkliga expertis är en annan. Vi utför CNC-bearbetning, fräsning , svarvning och specialbearbetning av metall och plast. Brett utbud av material.
Våra certifieringar är viktiga:
ISO 9001:2015 — Kvalitetsledningssystem. Grundläggande.
ISO 13485:2016 — Kvalitetsledning för medicintekniska produkter. Strängare. Bättre spårbarhet.
Det här är inte märken. De betyder att vi kontrollerar våra processer. Vi spårar allt. Vi fortsätter att förbättra oss. Medicinskt arbete. Fordonsarbete. Allmän industri. Samma standarder gäller för allt.
Här är vår övertygelse. Bra tillverkning följer samma regler som vi har lagt fram här. Känn din maskin. Kontrollera dina variabler. Sluta aldrig jaga bättre kvalitet.
FAQ
Hur ofta ska jag kontrollera backventilens tätning?
Kontrollera det när du byter material. Kontrollera det om processen börjar driva. Titta på detaljens vikt – om den studsar runt är det ett tecken. Många tekniker gör ett tätningstest under formbyten. Upptäck det innan det gör dåliga delar, inte efteråt.
Varför matchar inte min smälttemperatur inställningarna för cylindertemperatur?
Två saker händer. För det första är cylinderinställningarna bara en del av historien. Skruven skär av plasten när den vrids, och det tillför rejäl värme. För det andra kan hårdvaran ljuga för dig. Gamla maskiner med felaktiga värmeband eller dåliga termoelement ger felaktiga avläsningar. Använd en sond för att mäta den faktiska smälttemperaturen. Det visar vad som egentligen händer.
Kan jag använda vatten för mögeltemperaturer över 100°C?
Nej. Vatten kokar vid 100 °C vid atmosfärstryck. Om du behöver högre har du två alternativ. Ett trycksatt vattensystem höjer kokpunkten. Eller så byter du till olja. Oljesystem körs upp till 180 °C. Det är standard för högtemperaturapplikationer.
Hur förhindrar jag mögelrost under förvaring?
Blås ur alla kylkanaler med tryckluft. Plugga sedan igen portarna. Smörj alla exponerade ytor med rostskyddsolja – hålrum, kärna, monteringsplattor. Placera aldrig formen på golvet. Använd ett ställ. Förvara det torrt. Rost börjar i det ögonblick du slutar vara uppmärksam.







