
Vad är Formsprutning för fordon?
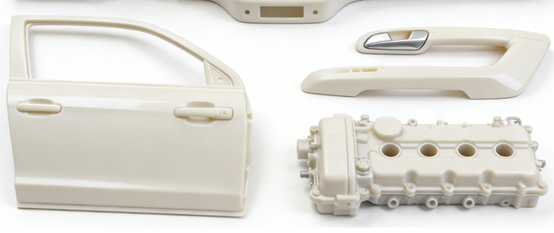
Formsprutning av bilar är en effektiv tillverkningsprocess som huvudsakligen används för massproduktion av plastkomponenter som behövs för bilar. Denna process innebär att termoplastiska eller härdande plastmaterial värms upp och smälts och sedan injiceras under högt tryck i exakt utformade formhåligheter. Efter kylning och stelning formas de till delar med specifika former och tas slutligen ur formen och tas ut.
Inom fordonsbranschen är formsprutningsteknik av avgörande betydelse eftersom den kan producera komponenter som är lätta, har hög hållfasthet, har komplexa geometrier och ett bra utseende.
Vanliga bilkomponenter tillverkade med formsprutning
| Interiördelar | Utvändiga detaljer | Motorns insugningsgrenrör |
| Dashboard | Luftintagsgaller | Motorhuv |
| Säteskomponenter | Hjulögonbryn | Kylfläkt |
| Komponenter i luftkonditioneringssystemet | Lampskärm | Luftfilterhus |
| Innerdörrpanel | Backspegelhus | Elektroniska och elektriska komponenter |
Instrumentpanel
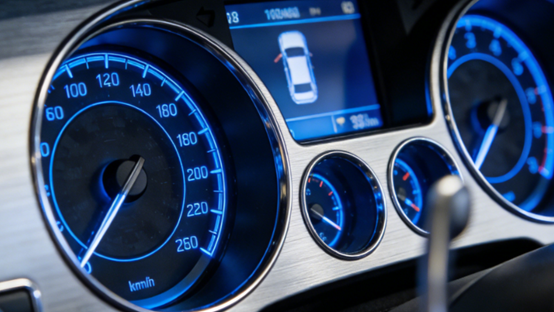
Instrumentpanelen är den centrala delen av en bils interiör och är direkt relaterad till körupplevelsen och säkerheten. Instrumentpanelen formas vanligtvis i ett stycke av en stor formsprutningsmaskin av material som modifierad polypropen. Formsprutning kan producera stora delar med komplexa strukturer och hög integration, med exakta installationspunkter reserverade inuti.
Luftintagsgaller
Luftintagsgallret är en viktig utseendemässig och funktionell del av fordonets front. Luftintagsgaller är vanligtvis formsprutade av tekniska plaster med god väderbeständighet, såsom ABS eller ASA. Dessa material kan motstå ultravioletta strålar, temperatur- och fuktighetsförändringar under lång tid utan att åldras eller blekna lätt.
Dörrs innerpanel
Bildörrens innerpanel är den huvudsakliga strukturella komponenten som utgör bildörrens interiör. Bildörrarnas innerpaneler är mestadels formsprutade av material som lång glasfiberförstärkt polypropen för att bibehålla låg vikt. Detta material kan ge tillräcklig styrka och styvhet för att stödja komponenter som ledstänger, kopplingspaneler, ljudsystem och till och med sidokrockkuddar.
Billamphus
Billampskärmar har extremt höga krav på optisk prestanda och väderbeständighet. De är vanligtvis tillverkade av mycket transparent och värmebeständigt polykarbonatmaterial (PC) genom precisionsformsprutning.
Formsprutning kan direkt forma fina strukturer inuti lampskärmen och fästa exakt på komponenter som reflektorskålen inuti billampan, vilket effektivt förhindrar vatten och damm.
Motorns insugningsrör
Insugningsröret i en motor är en av nyckelkomponenterna i en motor. Moderna bilar använder i stor utsträckning glasfiberförstärkt nylon (PA+GF) för tillverkning genom formsprutning.
Jämfört med traditionella metallgrenrör är plastgrenrör lättare i vikt, har slätare innerväggar, vilket bidrar till att förbättra insugningseffektiviteten och erbjuder högre designfrihet.
Center Console
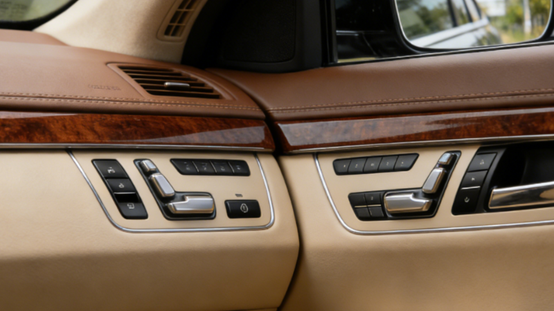
Mittkonsolen är en viktig inredningskomponent som integrerar funktionalitet och dekoration. Dess huvudram och förvaringslåda är ofta formsprutade av polypropen (PP) eller ABS.
Formsprutning kan effektivt tillverka strukturer med komplexa interna skiljeväggar, mugghållarformer, gångjärnsmonteringspositioner och kabelhanteringskanaler.
Ocuco-landskapet Formsprutning Process för fordonstillverkning
Mögeldesign
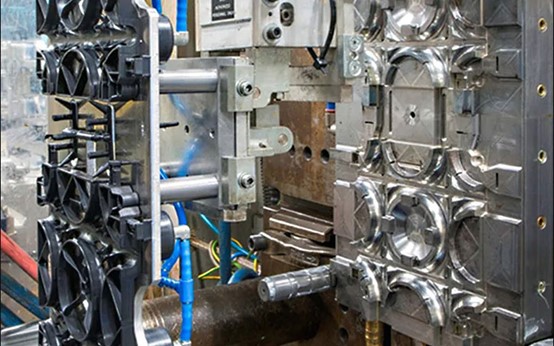
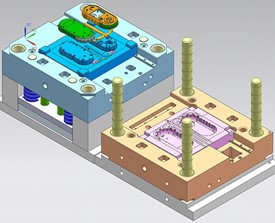
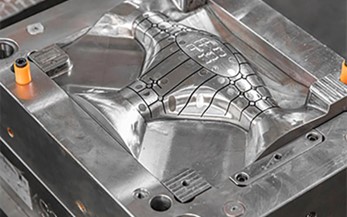
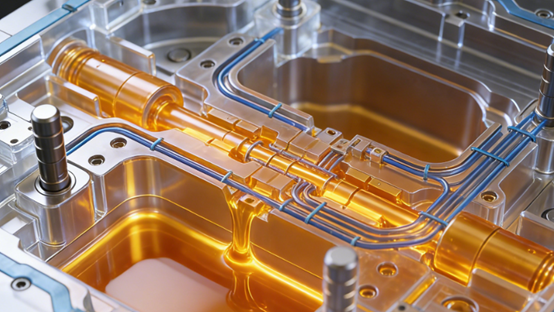
Ingenjörer konstruerar en precisionsstålgjutform bestående av en kavitet och en kärna baserat på en digital 3D-modell av detaljen. Gjutformens insida innehåller kylvattenkanaler, utstötningssystem och komplexa rännsystem. Gjutformens kvalitet avgör direkt slutproduktens precision och utseende.
Formklämning
I början av gjutningscykeln stänger formsprutningsmaskinens klämmekanism tätt de två halvorna av formen och applicerar högt tryck för att låsa dem på plats, vilket motstår det enorma inre trycket som genereras under efterföljande formsprutning, förhindrar att plast spills ut och säkerställer delarnas dimensionsstabilitet.
Injektion
Plastpellets värms upp till smält tillstånd i cylindern. Skruven eller kolven i en formsprutningsmaskin sprutar in exakt uppmätt smält plast i den slutna formhåligheten med hög hastighet och högt tryck.
Efter att insprutningen är klar bibehåller skruven ett visst tryck. Den fortsätter att tillföra material till hålrummet för att motverka effekten av plastisk kylning och krympning, vilket förhindrar att delarna får krympmärken eller otillräckliga dimensioner.
Kylning och stelning
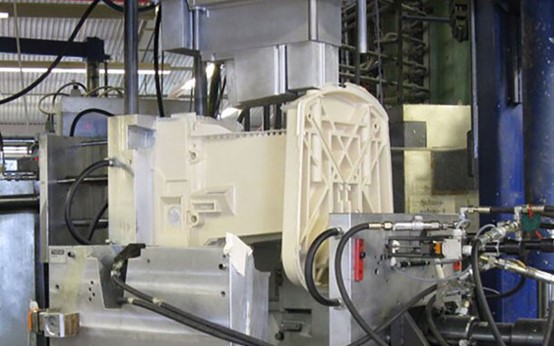
Den smälta plasten börjar svalna i formen och stelnar gradvis för att ta form. Kylningstiden beror på delens väggtjocklek, materialtyp och kylsystemets effektivitet. Effektiv design av kylvattenkanaler är avgörande för att förkorta cykeltiden, förbättra produktionseffektiviteten och kontrollera delens deformation.
Vräkning
Efter att kylningen är klar öppnar formens stängningsmekanism formen. Formens inbyggda utstötningssystem trycker smidigt ut de formade plastdelarna ur formhålan, vilket får dem att lossna från formen.
Kvalitetsinspektion
De delar som har formsprutats kan kräva efterföljande bearbetning, såsom borttagning av överskottsmaterial från spjäll- och löpskenor, avgradning eller ytdekorering som sprutning och galvanisering.
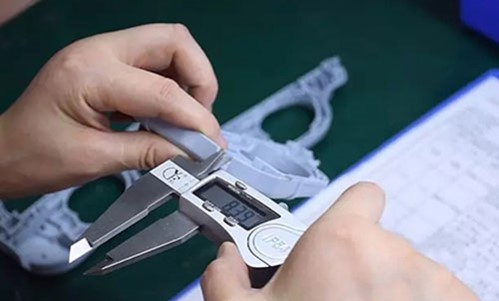
Delarna behöver också strikta kvalitetskontroller, inklusive dimensionsmätning, utseendekontroll och funktionstestning, för att säkerställa att de uppfyller bilindustrins stränga standarder.
Fördelar med formsprutning av bildelar
Exceptionell produktionseffektivitet
Formsprutningstekniken kännetecknas av en hög grad av automatisering och en kort produktionscykel för en enskild detalj, från tiotals sekunder till flera minuter. Den är särskilt lämplig för storskalig och högvolymsproduktion inom bilindustrin. När formutvecklingen är klar minskas produktionskostnaden per enhet avsevärt.
Designfrihet
Formsprutningsteknik kan producera delar med extremt komplexa former och fina strukturer, vilket är svårt att uppnå med många andra processer. Den kan integrera funktionella komponenter som ursprungligen krävde att flera delar skulle monteras till en enda integrerad del genom "insatsformning" eller komplex formdesign. Detta minskar monteringsprocesserna, sänker vikten och förbättrar den övergripande strukturella tillförlitligheten.
Enastående dimensionell noggrannhet
Exakta formar och bearbetningsparametrar som styrs av datorer säkerställer att de tiotusentals producerade delarna har mycket konsekventa dimensioner och geometrier. Denna stabilitet och repeterbarhetsnoggrannhet är avgörande för krävande monteringslinjer för fordon som kräver exakt samordning, vilket säkerställer monteringskvalitet och utbytbarhet.
Överlägsen materialprestanda
Det finns en mängd olika tekniska plaster och kompositmaterial tillgängliga för formsprutning, vilka kan uppfylla de olika prestandakraven för bildelar. Till exempel kan användningen av glasfiberförstärkta material uppnå hög hållfasthet och hög styvhet.
Högtemperaturbeständiga material kan appliceras i motorrummet. Mjuka komponenter kan tillverkas med hjälp av elastomermaterial. Materialformeln kan flexibelt justeras för att möta specifika krav.
Utmärkt ytkvalitet
Formsprutade delar har vanligtvis utmärkt ytfinish, vilket direkt kan uppnå en slät yta eller komplex textureffekt, vilket minskar efterföljande bearbetning. Samtidigt är densiteten hos plastdelar mycket lägre än hos metaller, vilket är ett av de viktigaste sätten att uppnå lättvikt i fordon för att minska energiförbrukningen och öka körsträckan. Det bidrar också till att förbättra väghållning och bränsleförbrukning.
Efterbehandling
Efter att delarna har formats krävs vanligtvis bara enkel trimning av grinden, och många komponenter behöver inte efterbearbetning. Avfallsmaterial som genereras under produktionsprocessen kan enkelt återvinnas, krossas och återanvändas, vilket förbättrar materialutnyttjandegraden och överensstämmer med konceptet för hållbar utveckling inom modern tillverkning.
Formsprutningens roll i produktionen av elfordon
Lättviktsmål
- Minska fordonets totalvikt: Formsprutade komponenter av plast och kompositmaterial kan avsevärt ersätta tyngre metalldelar och är ett av de viktigaste sätten att uppnå lättare arbete.
- Innovativ tillämpning av material: Förutom traditionella tekniska plaster kan högpresterande kompositmaterial som kolfiberförstärkt plast användas genom formsprutning för att producera viktiga komponenter som inte bara uppfyller kraven på strukturell hållfasthet utan också uppnår extrem lättvikt.
Produktion av elektriska komponenter
- Batterisystemets komponenter: Detta är en av de snabbast växande tillämpningarna av formsprutning inom elfordon. Den används för att tillverka:
- Batterimodulens hölje och ram: Ge isolering, skydd och strukturellt stöd.
- Batteripaketets övre lock och nedre skal: De måste ha hög styvhet, låg vikt, flamskyddsegenskaper (V0-kvalitet) och god tätningsprestanda.
- Motor- och elektroniska styrkomponenter: Dessa används för att tillverka motorändkåpor, kontakter samt höljen och isolerande delar till kraftelektroniska enheter. Dessa komponenter kräver ofta användning av speciella tekniska plaster med hög temperaturbeständighet och höga isoleringsegenskaper.
- Laddningssystemets komponenter: Tillverkar laddpistolhandtag, hylsor etc., vilka måste ha utmärkt elektrisk säkerhet och hållbarhet.
interiörer Design
- Intelligent interiörintegration: Interiören i elbilar trendar mot enkelhet, intelligens och integration. Stora sömlösa formsprutade interiördelar har blivit vanliga.
- Nya funktionella komponenter: För att möta användarnas strävan efter teknologi blir tillämpningen av ljusgenomsläppliga dekorativa delar och smarta ytor också alltmer utbredd.
Optimering av termisk hantering
- Kylsystemets rörledningar: Komplext formade kylvätskerör kan tillverkas integrerat genom formsprutning, vilket minskar risken för läckage och förbättrar systemets tillförlitlighet.
- Aerodynamiska komponenter: Till minska luftmotståndet och öka räckvidden, elbilar lägger mer vikt vid aerodynamisk design. Formsprutning kan ekonomiskt producera olika lättviktiga exteriördelar.
Ökning av kostnadseffektivitet
- Mycket integrerade komponenter: Genom tekniker som ”flerkomponentsformsprutning” integreras flera funktioner eller material i ett produktionssteg, vilket minskar antalet delar, förenklar leveranskedjan och monteringsprocessen.
- Skala och konsekvens: Andra komponenter i elfordon behöver fortfarande produceras i stor skala, med hög kvalitet och låg kostnad. De inneboende fördelarna med hög effektivitet och hög konsistens vid formsprutning kan fortsätta att utnyttjas.
Kostnadsöverväganden för formsprutning av fordon
Mögel Kostnad
Bildelsformar tillverkas vanligtvis av höghållfast stål genom exakt CNC-bearbetning, elektrisk urladdningsbearbetning och polering. De har en komplex struktur och inkluderar sliders, kylsystem och avgassystem.
Kostnaden för en uppsättning medelstora formar för inredningsdelar kan uppgå till hundratusentals till miljontals yuan. Formens livslängd och dess förmåga att producera kvalificerade delar avgör direkt avkastningen på denna investering. Optimering av designen kan spara enorma kostnader i långsiktig produktion.
Materialkostnad
Material är den största kostnaden för hållbarhet. Bildeldelar använder i stor utsträckning tekniska plaster som PP, ABS och PA, såväl som deras modifierade material. Vid val av material bör en balans göras mellan prestanda och kostnad. Dessutom är materialets utnyttjandegrad avgörande.
Genom att optimera flödeskanalens design och minska väggtjockleken kan materialförbrukningen för varje del minskas. Dessutom påverkar huruvida inloppsmaterialet i produktionen kan återvinnas och återanvändas direkt materialkostnaden.
Produktionskostnad
Ju kortare cykeltiden är, desto högre produktion per tidsenhet och desto lägre allokerade maskin- och arbetskostnader. Cykeltiden begränsas av faktorer som detaljens väggtjocklek, formens kyleffektivitet och injektionshastigheten.
Att använda högpresterande gjutstål för att förbättra kylningen och att införa flerkavitetsgjutningar för att producera flera delar samtidigt är båda viktiga åtgärder för att förbättra produktionseffektiviteten och minska kostnaden per styck.
Dels komplexitet
Delarnas design driver direkt alla ovannämnda kostnader. Design som är alltför komplex i struktur, ojämn i väggtjocklek, otillräcklig i dragvinkel eller kräver speciella ytstrukturer kommer att öka svårigheten och kostnaden för formtillverkning, förlänga produktionscykeln och kan öka andelen defekta produkter.
Efterbehandling
Kostnaden genereras efter att delarna har tagits ur formen. Detta inkluderar att trimma grinden, ta bort grader, spruta, galvanisera eller montera med andra delar såsom metallinsatser. Varje ytterligare process kommer att öka kostnaderna för arbetskraft, utrustning, utrymme och kvalitetskontroll.
Kvalitetssäkring
För att säkerställa att delarna uppfyller bilindustrins strikta säkerhets- och prestandastandarder måste avsevärda testkostnader investeras.
Testningen omfattar inledande prototypframställning och felsökning av gjutformar, inspektion under produktion, regelbunden prestandatester av tredjepartsmaterial och nödvändiga fullskaliga inspektioner av koordinatmätmaskiner.
Designtips för formsprutade fordonsdelar
Enhetlig väggtjocklek
Delarnas väggtjocklek bör hållas så jämn som möjligt för att undvika situationer där vissa delar är för tjocka eller för tunna.
Ojämn väggtjocklek kan leda till olika kylningshastigheter, vilket orsakar krympmärken och fördjupningar i tjockväggiga områden, och inre spänningskoncentration vid övergången mellan tunna och tjocka väggar, vilket resulterar i skevhet, deformation eller till och med sprickbildning i delar.
Rätt dragvinkel
För att underlätta en smidig utstötning av delar från formen efter kylning måste alla sidor vinkelräta mot delningsytan utformas med tillräckliga lutningsvinklar. Generellt rekommenderas att de släta ytorna på inre och yttre delar har en lutning på 1.5° till 2° på varje sida.
För etsade ytor, för att förhindra att texturen repas under urgjutningen, bör lutningen ökas i enlighet med texturens djup.
Optimerad ribbdesign
Förstärkningsribbor används för att öka delarnas styvhet och hållfasthet utan att den totala väggtjockleken ökas avsevärt. Ribbornas tjocklek bör vara 50 % till 60 % av huvudväggstjockleken för att undvika krympmärken på baksidan.
Ribbornas höjd bör inte vara för hög, vanligtvis inte överstiga tre gånger huvudväggens tjocklek. Ribbornas rot måste utformas med en filéövergång för att fördela spänningar, och toppen behöver också ha en filé.
Radieövergångar
Både de inre och yttre hörnen bör ha en smidig övergång med rundade hörn. Avrundningar kan avsevärt minska spänningskoncentrationen, förbättra delarnas strukturella hållfasthet och slagtålighet, och samtidigt förbättra flyttillståndet för smält plast i formhålan, vilket gör fyllningen jämnare.
Rundade hörn är också fördelaktiga för mekanisk bearbetning och värmebehandling av formar, vilket förlänger deras livslängd.
NOBLEs formsprutning av bildelar
Formsprutning av plast är en kostnadseffektiv metod för att få fram både små och stora mängder plastdelar. NOBLE är ett företag i världsklass inom formsprutning av plast som kan erbjuda kompletta tillverkningslösningar för ditt projekt. Vi strävar efter kundnöjdhet, och våra specialanpassade formsprutningstjänster för plast omfattar prototypframställning och produktion på begäran. Du kan förvänta dig formsprutade delar av högsta kvalitet oavsett storlek och komplexitet.
NOBLEs specialanpassade formsprutningstjänster är idealiska för att tillverka konkurrenskraftigt prissatta och högkvalitativa gjutna delar med korta ledtider, från prototypframställning av plast till produktionsgjutning. Betydande tillverkningsanläggningar med kraftfulla precisionsmaskiner säkerställer att samma formverktyg används för att skapa kompatibla delar. Ännu bättre är att vi erbjuder gratis expertkonsultation med varje formsprutningsbeställning, inklusive råd om formdesign, material- och ytbehandlingsval för slutanvändning samt leveransmetoder.
- Avancerad utrustning och kostnadseffektivt pris
- 10+ år av formsprutning av plastdelar
- ISO 9001 & ISO13485 certifierad fabrik
- Offerter för formsprutning av plast
- Formsprutning av plast så snabbt som 2 veckor
- Tillhandahåll en kostnadsfri DFM-rapport inom 12 timmar
FAQ
Vad är formsprutning av fordon?
Formsprutning av fordon är en specialiserad tillverkningsprocess där termoplaster eller härdplaster smälts och sprutas in under högt tryck i en precisionsform för att producera plastdelar till fordon. Denna process används för att skapa en mängd olika komponenter, från små invändiga knappar och kontakter till stora exteriöra delar som stötfångare och instrumentpaneler.
Vilka typer av plastmaterial används vanligtvis vid formsprutning av fordon?
Vanliga material inkluderar polypropen (PP), akrylnitrilbutadienstyren (ABS), polyamid (nylon, PA), polykarbonat (PC) och polyeten (PE). Tekniska plaster och kompositer, såsom glasfyllda nyloner, används också ofta för delar som kräver extra styrka, värmebeständighet eller dimensionsstabilitet.
Vilka är de viktigaste fördelarna med formsprutning av bildelar?
De viktigaste fördelarna är hög produktionseffektivitet, utmärkt repeterbarhet och detaljkonsistens, förmågan att producera komplexa geometrier med snäva toleranser och ett starkt kostnad-per-del-förhållande för stora volymer.
Vilka är några exempel på bildelar tillverkade med formsprutning?
Exemplen är många och inkluderar interiörkomponenter som instrumentpaneler, dörrpaneler, mugghållare och ventiler. Exteriöra delar inkluderar stötfångare, grillar, lamphus och hjulkåpor. Även under huven och funktionella delar använder denna process, såsom vätskebehållare, luftinsugningsgrenrör, kontakthus och olika fästen.
Hur bidrar formsprutning till lättare fordon?
Formsprutning möjliggör design och produktion av tunnväggiga, starka plastdelar som ersätter tyngre metallkomponenter. Detta minskar direkt fordonsvikten, vilket förbättrar bränsleeffektiviteten och batteriets räckvidd i elfordon.







