
Beskrivning
Som många vet dödar snabb skärning oftast precision. Högkvalitativa drivdon kostar otroligt mycket. Det känns som en avvägning varje gång. Vattenskärning fungerar helt enkelt inte. Det ger dig båda. En pump trycker vatten till extremt tryck – upp till 90 000 psi. Sedan blåser det genom ett litet hål. Du tillsätter granat-slipmedel i den strålen. Den blandningen skär igenom vilken metall som helst som en het kniv genom smör, men utan värmen. Inga smälta kanter. Inga härdade zoner. Det är därför verkstäder använder det överallt nu.
Låt oss vara raka på sak. Om du tillverkar metallkomponenter till robotar, bilar eller fabriksmaskiner löser den här metoden verkliga problem. Du behåller materialets ursprungliga struktur intakt. Du håller snäva toleranser, detalj efter detalj. Du byter från tunna shims till en 15 cm stålplåt utan att byta verktyg. Den mångsidigheten är svår att slå.
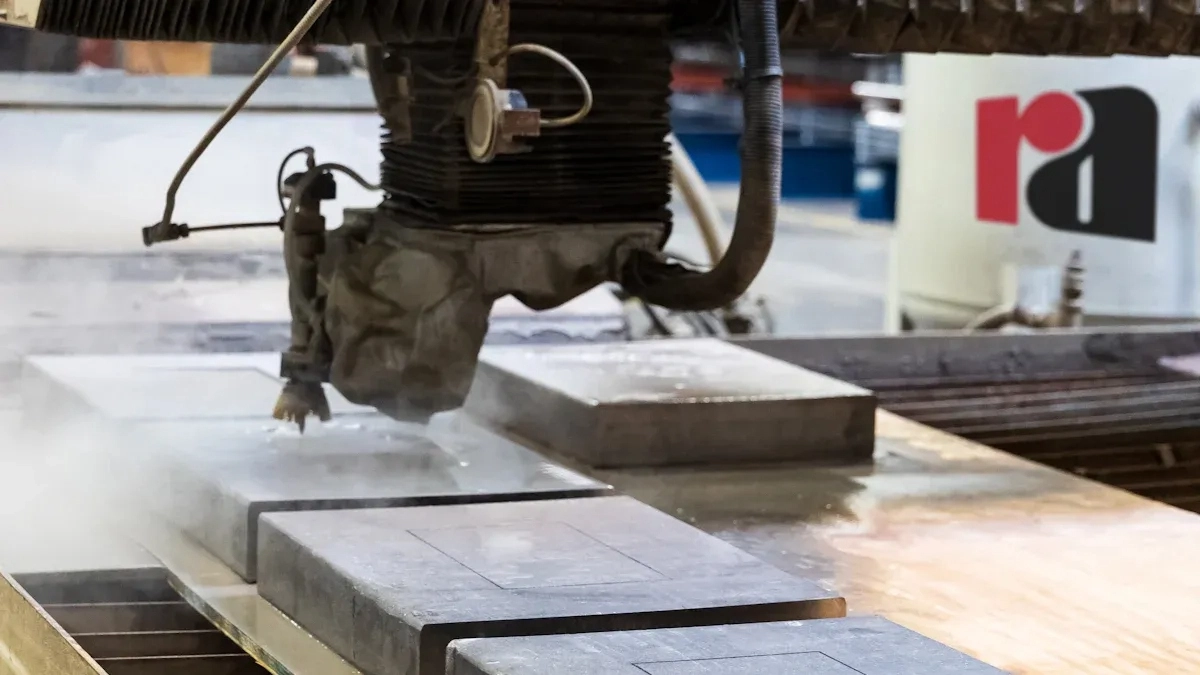
Hur slipande vattenskärning fungerar för metaller
Så här skär maskinen faktiskt metall. En pump trycker vatten till ett vansinnigt tryck – mellan 60 000 och 90 000 psi. Vattnet sprutar ut genom en liten öppning, kanske 0.01 tum bred. Sedan dras granatslipmedlet in i strömmen inuti ett blandningsrör. Vattnet accelererar de vassa partiklarna. Det som träffar metallen är inte vatten. Det är en höghastighetssandbläster som rör sig med dubbelt så hög ljudhastighet.
Skärningen är ren erosion. Varje slippartikel tar bort ett mikroskopiskt flis. Ingen värme byggs upp. Ingen smältning sker. Metallens inre struktur förblir exakt som den var innan skärningen påbörjades.
Titta nu på alternativen. Laserskärning använder en fokuserad ljusstråle. Den smälter genom materialet. Den värmen skapar en värmepåverkad zon, eller HAZ. Kanterna blir hårda och spröda. Ibland måste man bearbeta dem.
Plasmaskärning går snabbare på en tjock plåt, men ytan blir grov. Man får också betydande mängder kemiska ämnen (HAZ). Eggen kan behöva slipas före svetsning.
CNC-fräsning ger precision. Inget problem där. Men för en stor platta är det långsamt. Verktyget rör sig fram och tillbaka och skär ett smalt spår. Du sliter också ut pinnfräsar. En vattenstråle fortsätter bara att passera genom samma munstycke i timmar.
Viktiga fördelar för tillverkning av metallkomponenter
Låt oss titta på de verkliga fördelarna. Dessa spelar roll i verkstaden.
Ingen värmepåverkad zon
Lasrar och plasma genererar värme. Den värmen orsakar problem. Tunna metaller vrids. Härdade stål tappar sin härdning. Mikrosprickor bildas längs kanten. Du kanske inte ser dem, men de finns där.
Vattenstrålebehandling undviker allt detta. Skärningen är ren mekanisk erosion. En partikel träffar metallen och avlägsnar ett litet flis. Ingen värme byggs upp. Materialets inre struktur – korngränser, hårdhet, seghet – förblir exakt som den var innan skärningen påbörjades.
Detta spelar roll för riktiga delar. Tänk på ett fäste för flygplan. Eller en länk till en robotarm, eller någon annan komponent som behöver svetsas efter kapning. En värmepåverkad zon skapar svaga punkter. Vattenstråle ger inget att oroa sig för.
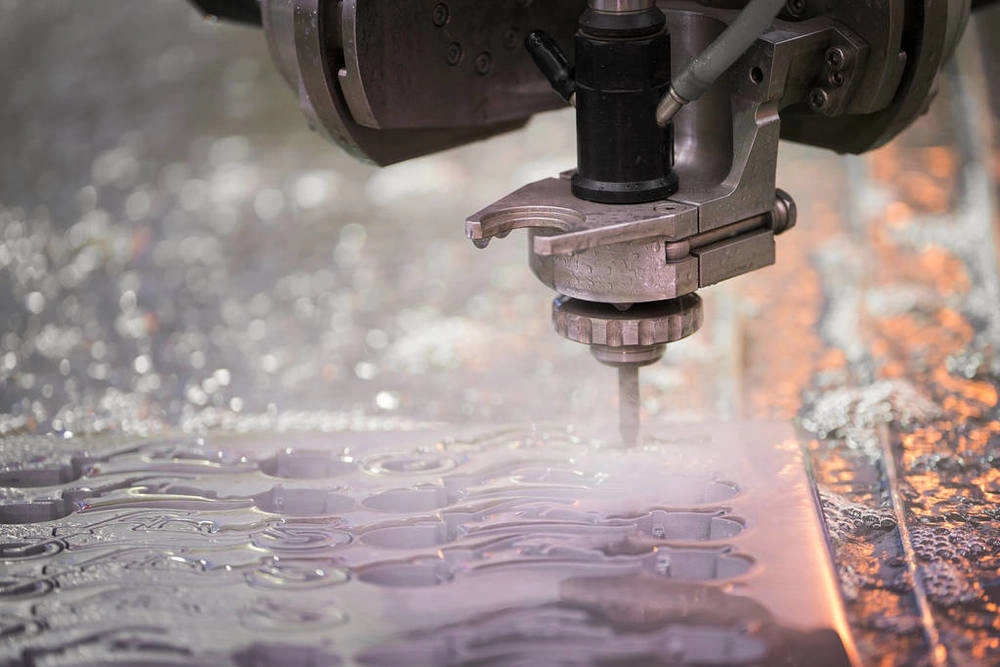
Skär all metall
Allt du kan tänka dig, den här maskinen klarar det.
Mjuka metaller som aluminium, mässing och koppar skär rent. Ingen smältning. Inga grader som släpar efter snittet.
Hårda metaller som rostfritt stål, titan, Inconel och verktygsstål? Inga problem. Tjocklekar upp till 15 cm eller till och med 25 cm. Samma munstycke skär tunna shims och tjocka plattor utan att ändra någonting.
Exotiska legeringar för flyg- eller medicinsk robotteknik? Fungerar perfekt. Materialcertifieringar är inget problem. Processen förändrar inte kemin eller strukturen.
Precision och repeterbarhet
Håll toleranser mellan plus eller minus en till tre tusendels tum. Det är verklig noggrannhet på en tjock platta.
Skärsnittet – bredden på det borttagna materialet – är liten, kanske 0.03 tum. Detta gör att du kan placera delarna tätt ihop på plåten. Spillet minskar avsevärt. När du skär dyra metaller som titan eller Inconel ökar dessa besparingar snabbt.
Inga grader, ingen efterbehandling
Kantkvaliteten är jämn direkt från maskinen. Inga grader. Inga ojämna linjer. Inga ojämna fläckar.
Detta eliminerar gradning. Det minskar sliptiden. Ofta hoppar man över sekundär bearbetning helt. Delen går från vattenstrålen till nästa operation eller direkt till montering. Det är verkliga kostnadsbesparingar, inte bara prat.
Metallkomponenter idealiska för vattenskärning
Här är en praktisk sammanfattning. Olika delar, olika metaller, samma maskin.
| Komponenttyp | Vanliga metaller | Varför vattenstråleteknik utmärker sig |
| Strukturramar och bottenplattor | Aluminium, rostfritt stål | Skär en tjock plåt utan att tillföra värme. Delen förblir plan. Ingen skevhet innebär att den monteras korrekt första gången. |
| Robotarmar och länkar | Aluminium, titan, kolfiber | Tunnväggiga strukturer är känsliga för värme. Vattenstråle undviker det helt. Ingen deformation. Ingen delaminering på kompositer. |
| Kugghjulsämnen och kedjehjul | Härdat stål, rostfritt stål | Du kan skära material som redan är värmebehandlat. Tänderna blir rena. Ofta hoppar du över värmebehandlingen efter bearbetning helt. |
| Fästen och monteringsplattor | Olika metaller | Behöver du ett specialbyggt fäste snabbt? Inga hårda verktyg. Ingen väntan på en laserprogrammerare. Ladda filen, skär ut detaljen, skicka den. |
| Kylflänsar och kapslingar | Aluminium, koppar | Värme är fienden här. En laser skulle försämra värmeledningsförmågan vid skärkanten. Vattenstrålen lämnar materialets egenskaper orörda. Ytfinishen förblir ren. |
| Shims och distanser | Fjäderstål, rostfritt stål | Tjocklekskontroll är allt. En grad på en shim kastar av stapeln. Vattenstråle ger en ren kant. Ingen sekundär filning eller trumling. |
Vattenstråle vs. andra skärmetoder för metaller
Här är den direkta jämförelsen. Titta på de faktorer som faktiskt styr ditt beslut i verkstaden.
| Faktor | Vattenskärning (Slipmedel) | Laserskärning | Plasmaskärning | CNC Fräsning |
| Värmepåverkad zon | Ingen. Noll. Snittet är mekanisk erosion. | Ja. Betydande på tjockare material. | Ja. Stor riskklass. Ändrar metallegenskaper. | Minimal, men verktygsfriktion genererar viss värme lokalt. |
| Max tjocklek (stål) | Upp till 10 cm. Samma munstycke. | Ungefär 1 cm för ett rent snitt. Faller av snabbt. | Upp till 2 cm, men kanten blir grov och avfasad. | Obegränsat i teorin. Men matningshastigheterna blir smärtsamt långsamma. |
| Kantkvalitet | Utmärkt. Smidig. Klar för svetsning. | Utmärkt på tunn tjocklek. Droppar ner på en tjock tallrik. | Grov. Slag på nederkanten. Behöver rengöras. | Utmärkt. Maskinbearbetad finish. |
| Materialavfall | Låg. Smalt skärsnitt, tätt kapsling. | Låg. Liknande skärbredd. | Hög. Bredare sågsnitt, grövre kapsling. | Måttlig till hög. Avskalning av flisor tar bort material. |
| Verktygskostnad | Inga verktyg. Samma munstycke för allt. | Inga verktyg. Gas och förbrukningsmaterial för linser. | Inga verktyg. Förbrukningsbara elektroder. | Höga. Fixturer, skruvstäd, pinnfräsar, verktygshållare. |
| Hastighet (tunn metall) | Långsammare. Accelerationen är begränsad. | Snabbare. Mycket snabb på plåt. | Snabbare. Snabb för grova snitt. | Långsam. Programmering och verktygsbantid. |
| Hastighet (tjock metall) | Snabbare. Den fortsätter bara att skära. | Kan inte skära en tjock plåt rent. | Måttlig. Snabb men tuff. | Mycket långsamt. Stegövergång och skärdjup begränsar matningen. |
Mönstret är tydligt. Vattenstråle är inte snabbast på tunn plåt. Laser vinner där. Men för tjock plåt, för material som är känsliga för värme, för flexibilitet utan verktyg, har vattenstråle ingen riktig konkurrens.
Tillämpningar inom metallfokuserade industrier
Låt oss gå igenom var den här metoden faktiskt används. Varje bransch har ett unikt problem. Vattenskärning löser det.
Robotics & Automation
Tänk dig en robotarm. Den måste röra sig snabbt. Den måste positioneras exakt. Delarna måste vara lätta. Aluminium är det självklara valet. Men tunn aluminium vrids av värme. En laser eller plasma skulle förvränga strukturen.
Vattenskärning skär chassiplattorna, verktygsfästena i armändarna, precisionslänkarna. Ingen värme innebär att delen förblir plan. Armen förblir exakt.
Aerospace
Här är materialet ofta titan eller Inconel. Dyra legeringar. Varje del har ett certifieringsspår. Du kan inte ändra metallens egenskaper. Utmattningstid är en säkerhetsfråga.
En HAZ skapar mikrostrukturella förändringar. Det är en felpunkt. Vattenstråle producerar ingen HAZ. Kanten är lika ren som grundmaterialet. Du får de certifierade egenskaperna rakt igenom.
Bil
Specialfästen. Fjädringskomponenter. Prototypdelar för forskning och utveckling. Behovet är snabbhet. Du har inte tid för hårda verktyg. Du vill inte vänta på en laserprogrammerare.
Ladda CAD-filen. Skär ut detaljen. Testa den. Ändra designen. Skär ut en till. Inga verktygskostnader. Ingen värmeförvrängning. Det är värdet för lågvolyms- och utvecklingsarbete.
Industriellt maskineri
Det här är tunga grejer. Bottenplattor fem centimeter tjocka. Utrustningskomponenter av en sex centimeter tjock stålplåt. Toleranserna måste fortfarande vara snäva.
Plasma skulle skära snabbt men lämna en grov, avfasad kant. Du skulle behöva bearbeta den efteråt. En vattenstråle skär rent i full tjocklek. Eggen är fyrkantig. Toleransen håller. Delen går direkt till svetsning eller montering. Det sparar en hel operation.
Begränsningar och överväganden vid metallbearbetning
Ingen process är perfekt. Vattenskärning har verkliga begränsningar. Du måste känna till dem innan du bestämmer dig.
Hastighet på tunn metall
Sanningen är den. Om du skär plåt under en kvarts tum tjocklek är en laser snabbare. Vattenstrålens acceleration är begränsad. Det tar ett ögonblick för slipstrålen att aktiveras helt. För tunnplåtsarbeten i hög volym vinner lasern hastighetskapplöpningen.
Driftkostnader
Du betalar för förbrukningsmaterial. Granat-slipmedel är inte gratis. Du använder en påse per skift, beroende på skärtid. Munstycken och blandningsrör slits ut. Slipmedlet eroderar dem precis som det eroderar metallen. Dessa är riktiga poster i din kostnadslista. Ta hänsyn till dem.
Toleranser för kritiska funktioner
Vattenstråle har goda toleranser. Plus eller minus några tusendelar. Men för ett lagersäte? Ett precisionshål för styrpinnar som behöver presspassning? Du kan fortfarande behöva efterbearbetning. Brotschning. Uppborrning. Kanske en snabb passning på en fräs. Strålen skär rent, men den ersätter inte maskinbearbetade passningar på de mest krävande gränssnitten.
Ytbehandling
Kanten är slät. Inga grader. Inget slagg. Men det är en sidenmatt finish. Om du behöver en spegelblank polering – som för en tätningsyta eller en kosmetisk kant – är du inte klar. Vattenstrålen kommer nära. Du behöver fortfarande en andra process för att nå den reflekterande finishen.
Bästa praxis för metallkomponenter konstruerade för vattenstråle
Så här utformar du delar specifikt för den här processen. Följ dessa instruktioner, så sparar du tid och pengar.
1. Design för kapsling
Materialspill är dyrt. Skäret är smalt, så utnyttja den fördelen. Packa delarna tätt tillsammans på arket. Rotera dem. Sammanfoga former. Maskinen bryr sig inte. Din materialanvändning ökar. Ditt skrap minskar.
2. Använd flikar för små delar
Du skär en liten bricka. Den blir klar. Sedan faller den rakt ner i tanken. Nu fiskar du upp den ur slipslammet. Inte bra.
Låt små flikar hålla kvar detaljen på plåten. Mikrofogar. Delen sitter kvar. När jobbet är klart bräcker du av den eller skär av flikarna. Detta är standardpraxis för små komponenter.
3. Ange material och tjocklek i förväg
Maskininställningarna ändras helt mellan olika material. Aluminium skär snabbt med mindre nötning. Härdat stål behöver mer granat och en långsammare matning. Titan är sitt eget monster.
Berätta för din operatör exakt vad du använder. Legeringskvalitet. Tjocklek. Värmebehandling. Detta är inte valfritt. Gissningar leder till dåliga skärningar eller trasiga blandningsrör.
4. Planera för sekundär verksamhet
Vattenstråle gör profilen. Den gör inga hål. Den håller inte ett lager till tiondelar.
Titta på ditt tryck. Identifiera de funktioner som behöver riktig bearbetning. Gängade hål? Planera en gängtappningsoperation efter skärning. Precisionshål för styrpinnar? Lämna materialet och brotscha eller borra dem sedan på en fräs. Vattenstrålen är det första steget, inte det sista, för kritiska gränssnitt.
Slutsats
Här är slutsatsen. Om du tillverkar metalldelar och bryr dig om hur materialet beter sig efter skärning, är vattenskärning inte ett nischverktyg. Det är en kärnprocess.
Du behåller metallens ursprungliga egenskaper. Ingen värme. Inga härdade kanter. Inga mikrosprickor. Du håller snäva toleranser på tunna shims och en 15 cm platta med samma maskin. Du byter från aluminium till Inconel utan att byta verktyg.
Här är den praktiska slutsatsen för din verkstad. Titta på dina nuvarande delar. Ställ dig själv några frågor. Jagar du värmeförvrängning på tunn aluminium? Slipar du bort slagg från plasmaskurna kanter? Har du svårt att skära tjockt, härdat stål alls?
Om svaret är ja på något av dessa, ta med ett vattenstråleprovsnitt. Testa eggkvaliteten. Kontrollera planheten. Kör på kostnaden per detalj, inklusive sekundära operationer. Du kommer sannolikt att upptäcka att maskinen betalar sig själv snabbare än du förväntar dig, särskilt för arbete med blandade material, låg volym eller tjockplåt.
Om NOBLE – Din CNC-bearbetning Partner
Vilka vi är
Vi fokuserar på högkvalitativa metallkomponenter. Våra kunder bygger robotar, medicintekniska produkter, flyg- och rymdkomponenter och industrimaskiner. Vi kombinerar vattenskärning med fullständig CNC-bearbetning. Du kommer till oss med en rå idé eller en CAD-fil. Vi skickar tillbaka färdiga delar. Prototyp eller produktionsserie – samma process, samma kvalitet.
Våra kärnfunktioner
| Capability | Detaljer |
| CNC Fräsning | 3-axlig, 4-axlig och 5-axlig bearbetning för komplexa geometrier och snäva toleranser |
| CNC Turning | Precisionssvarvarbete för cylindriska komponenter, axlar och bussningar |
| Sekundära operationer | Borrning, gängning, brotschning, ytslipning och gradning |
| Efterbehandlingstjänster | [Valfritt: anodisering, pulverlackering, passivering, värmebehandling] via kvalificerat partnernätverk |
| Inspektion & Kvalitetskontroll | CMM (koordinatmätmaskin), optiska komparatorer och precisionsmätare |
Våra kvalifikationer
| certifiering | Omfattning |
| ISO 9001: 2015 | Vårt grundläggande kvalitetssystem. Konsekvent produktion. Ständig förbättring. Kundnöjdhet. Täcker alla metallkomponenter vi tillverkar. |
| ISO 13485: 2016 | Detta gäller medicintekniska produkter. Kirurgisk robotteknik. Diagnostisk utrustning. Implanterbara instrumentkomponenter. Det betyder att vi hanterar risker. Vi upprätthåller spårbarhet. Vi följer myndighetskrav. |
Varför samarbeta med NOBLE
Här är vad du faktiskt får.
Lösning från en enda källa. Vattenskärning. CNC-bearbetning. Under ett tak. Du hanterar inte tre leverantörer.
Garanti för ingen värmeförvrängning. Vår vattenstråle lämnar inga HAZ-ämnen. Vårt CNC-arbete återställer inte värmeförvrängning. Dina metalldelar behåller sina ursprungliga egenskaper.
Från prototyp till produktion. Låg volym för snabb testning. Hög volym för full produktion. Samma kvalitet åt båda hållen.
Materialflexibilitet. Vi använder aluminium, rostfritt stål (303, 304, 316, 17-4), kolstål, verktygsstål, mässing, koppar, titan och Inconel. Förmodligen den legering du behöver.
Snabb offert. Ladda upp din CAD-fil. STEP, IGES, DXF, DWG. Vi ger dig en offert inom 12 timmar. Ingen väntetid i dagar.
Det är erbjudandet. Skicka oss dina utskrifter. Vi berättar vad vi kan göra och vad det kostar.
FAQ
Kan en vattenstråle skära min metalldel utan att deformera den?
Ja. Processen använder ingen värme. Din detalj kommer inte att skeva sig. Den kommer inte att ändra färg. Hårdheten och anlöpningen förblir exakt som de var före skärning. Detta är viktigast för tunn aluminium, förhärdat stål och alla legeringar som reagerar dåligt på värme.
Hur exakt är vattenskärning för metallkomponenter?
Vårt system håller plus eller minus tre tusendels tum på de flesta delar. För mindre komponenter eller delar fixerar vi dem noggrant, och vi kan nå en tusendels tum. Behöver du tätare än så? Lagerhål eller styrpinnar? Vi byter till sekundär CNC-bearbetning för dessa funktioner. Vattenstrålen tar dig nära. Fräsen avslutar jobbet.
Vilka metaller kan man INTE skära med vattenstråle?
Nästan ingenting. Vi skär i vanliga tekniska metaller varje dag. Stål. Rostfritt stål. Aluminium. Titan. Inconel. Mässing. Koppar.
De enda begränsningarna är problem med icke-metaller. Härdat glas splittras under tryck – men det är inte metall. Mycket mjuka, rena metaller som bly kan smeta ut snarare än skära rent. För allt du faktiskt skulle specificera på en utskrift fungerar vattenstråle.
Erbjuder ni både vattenskärning och CNC-behandling?
Ja. NOBLE är en komplett CNC-verkstad. Vattenstrålen tillverkar ämnet. Sedan fräser vi det, svarvar det, borrar hål, gängar, brotschar precisionshål och slipar ytor. Allt under ett och samma tak. Detta är viktigt eftersom det skurna ämnet och de bearbetade detaljerna förblir perfekt i linje. Du slipper två leverantörer som bråkar om vems fel det är som inte passar ihop.
Kan ni producera metallkomponenter av medicinsk kvalitet (t.ex. för kirurgiska robotar)?
Ja. Vi är certifierade enligt ISO 13485:2016. Det kvalificerar oss för att tillverka delar till medicintekniska produkter. Kirurgisk robotteknik. Diagnostiska instrument. Ortopediska verktyg. Vi upprätthåller spårbarhet från råmaterialpartiet till den färdiga delen du mottager. Inga luckor.
Erbjuder du prototyptjänster?
Ja. Vattenskärning kräver inga hårda verktyg. Ingen gjutform. Ingen stans. Ingen fixturkostnad. Vi laddar din fil och skär till detaljen. Detta gör prototypframställning i låg volym ekonomisk. Beroende på komplexitet och materialtillgänglighet kan vi leverera prototypkomponenter i metall på så lite som 5 arbetsdagar.
Har ni en minsta orderkvantitet (MOQ)?
Nej. Vi accepterar enskilda delar för prototypframställning. Vi accepterar även produktion i stora volymer. Vattenjetprocessen är verktygsfri, så små serier bestraffas inte med uppställningsavgifter. En del eller tiotusen – vi offererar båda.







