
Använder du formsprutningsmaskiner ? Lär dig de 5 viktiga säkerhetsstegen för att skydda arbetare, förhindra olyckor och öka produktiviteten år 2025.
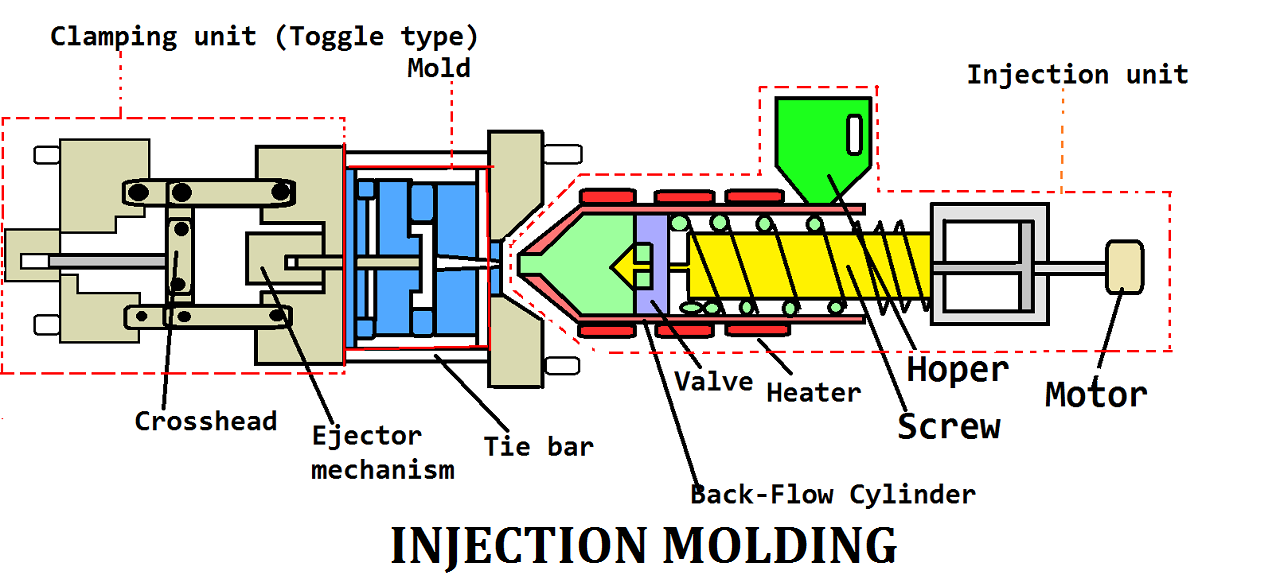
Formsprutningsmaskiner är centrala för plasttillverkningsindustrin, men deras drift medför inneboende risker. OSHA -data visar att över 30 % av arbetsolyckorna inom detta område orsakas av dessa maskiner. Eftersom den globala formsprutningsmarknaden förväntas nå 47 miljarder dollar år 2030 kan vikten av säkerhetsprotokoll inte överskattas. Denna guide ger omfattande insikter i de primära riskerna, genomförbara säkerhetsåtgärder och evidensbaserade metoder för att förbättra säkerhet och produktivitet på arbetsplatsen.
Vad är formsprutning?
Formsprutning är en tillverkningsprocess som producerar delar genom att injicera smält material (vanligtvis plast) i en precisionsbearbetad form. När materialet svalnar och hårdnar antar det formen av formhåligheten och stöts ut som en fast del. Den är särskilt lämplig för storskalig produktion, vilket säkerställer jämn produktkvalitet och uppfyller komplexa designkrav.
Processen används ofta vid massproduktion av komplexa högprecisionsdelar inom industrier som fordonsindustrin, elektronik, medicin, förpackning och konsumentprodukter.

Hur formsprutning fungerar
Formsprutning är en cyklisk process som används för att tillverka plastdelar genom att injicera smält material i en form. Så här fungerar det:
1. Materialmatning (tratt)
-
Plastpellets (harts) laddas i en tratt.
-
Dessa pellets är vanligtvis termoplaster som ABS, PP eller nylon.
2. Smältning (uppvärmning och mjukgöring)
-
Plastpelletsen matas in i en uppvärmd tunna.
-
En roterande skruv inuti cylindern värmer, komprimerar och smälter plasten genom friktion och externa värmare.
-
Skruven bygger också upp tryck för att injicera den smälta plasten framåt.
3. Injektion (Fyllning av formen)
-
När tillräckligt med smält plast har samlats framför skruven (kallas ett skott ), rör sig skruven framåt som en kolv.
-
Plasten tvingas under högt tryck genom ett munstycke in i den slutna formhåligheten.
-
Formen hålls tätt stängd av en klämenhet för att förhindra läckage.
4. Kylning och stelning
-
Plasten inuti formen börjar svalna och hårdna till hålighetens form.
-
Kyltiden beror på plasttyp, deltjocklek och formens design.
-
Formen kan inkludera kylkanaler (cirkulerande vatten eller olja) för att påskynda denna process.
5. Mögelöppning
-
När delen har stelnat öppnar klämman formen och separerar de två halvorna (kärna och hålighet).
6. Delutkastning
-
Utstötarstiften trycker ut delen ur formen.
-
I vissa fall hjälper luftstötar eller robotarmar till vid borttagningen.
-
Formen återställs sedan för nästa cykel , och processen upprepas.
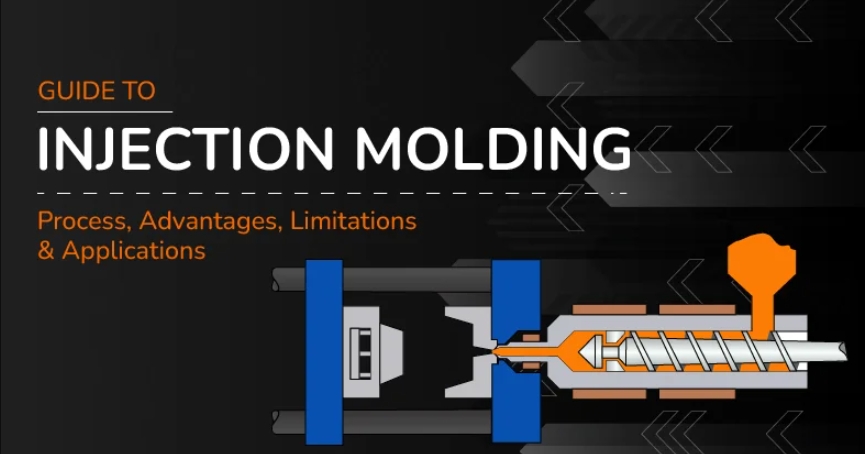
Tio fördelar med formsprutning
Här är en omfattande guide till fördelarna med formsprutning , en mycket populär tillverkningsprocess som används för att producera delar i stora volymer:
1. Hög effektivitet och snabb produktion
-
Snabba cykeltider: När formar är designade och tillverkade är injektionsprocessen snabb och tar ofta bara några sekunder.
-
Automationsvänlig: Mycket kompatibel med automatiserade maskiner, vilket minskar arbetskostnaderna.
-
Skalbarhet: Idealisk för produktion i stora volymer med jämn kvalitet.
2. Design flexibilitet
-
Komplexa geometrier: Stöder invecklade deldesigner som skulle vara svåra eller omöjliga med andra processer.
-
Flera ytbehandlingar och texturer: Formar kan anpassas för att lägga till logotyper, mönster eller matta/blanka ytor direkt på detaljen.
3. Hög precision och konsistens
-
Snäva toleranser: Delar kan tillverkas med extrem noggrannhet (så låg som ±0.001 tum).
-
Repeterbarhet: Varje producerad del är praktiskt taget identisk, vilket är avgörande för varumärkeskonsekvens och mekanisk passform.
4. Material variation
-
Kompatibel med ett brett utbud av termoplaster , härdplaster , elastomerer och till och med biologiskt nedbrytbara material.
-
Fyllmedel och tillsatser (t.ex. glasfibrer, färgämnen) kan användas för att ändra styrka, flexibilitet eller utseende.
5. Låg avfallsproduktion
-
Överskottsmaterial (t.ex. från gjutrör eller utlöpare) kan ofta återvinnas och återanvändas.
-
Jämfört med subtraktiva metoder som CNC-bearbetning minskas materialspillet avsevärt.
6. Lägre långsiktiga kostnader
-
Även om den initiala formkostnaden är hög, sjunker kostnaden per del avsevärt i stor skala.
-
Hållbara formar kan producera hundratusentals till miljontals delar under sin livstid.
7. Minimal efterbearbetning
-
Färdiga delar kommer vanligtvis ut ur formen i sin slutliga form med litet behov av sekundär bearbetning (som slipning eller trimning).
-
Inbyggda delar som gängor, gångjärn eller hål kan gjutas direkt, vilket minskar monteringskostnaderna.
8. Förbättrad styrka och hållbarhet
-
Möjligheten att förstärka delar med fibrer eller fyllmedel ökar den strukturella integriteten.
-
Formdesignen kan optimeras för spänningsfördelning , vilket bidrar till att förlänga produktens livslängd.
9. Anpassningsmöjligheter och alternativ för flera material
-
Övergjutning och insatsgjutning möjliggör en kombination av material i en del (t.ex. hårdplast med ett mjukt grepp).
-
Möjliggör färgblandning och exakt kontroll över estetiken.
10. Miljöfördelar
-
Många plasttyper är återvinningsbara och energieffektiva maskiner blir allt vanligare.
-
Avancerade processer använder bioplaster eller återvunnet råmaterial för att minska miljöpåverkan.
✅Sammanfattning av fördelarna med formsprutning
| Fördelar med formsprutning | BESKRIVNING |
|---|---|
| Fart | Korta cykeltider, idealiska för massproduktion |
| Precision | Snäva toleranser och utmärkt repeterbarhet |
| Design flexibilitet | Komplexa, multifunktionella deldesigner är möjliga |
| Kostnadseffektivitet | Låg enhetskostnad i stor skala |
| Materialalternativ | Brett utbud av plaster, fyllnadsmedel och tillsatser |
| Miljöpåverkan | Lågavfalls-, återvinningsbara och biologiskt nedbrytbara alternativ |
| Efterbehandling | Minimalt eller inget krav |
| Hållbarhet | Hög hållfasthet med förstärkta material |
| Automationsförmåga | Minskar arbetskostnaderna och ökar konsekvensen |
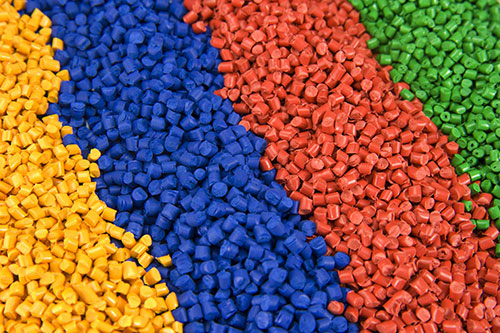
Vanligt förekommande material för formsprutning
Här är några av de vanligaste materialen för formsprutning, inklusive deras egenskaper, tillämpningar och skäl till att välja dem för specifika användningsområden.
1. Akrylnitrilbutadienstyren (ABS)
➤ Egenskaper:
-
Stark och stöttålig
-
Bra dimensionell stabilitet
-
Lätt att bearbeta och forma
-
Ytbehandlingsvänlig (bra för målning, plätering)
➤ Användningsområden:
-
Konsumentelektronik (tangentbord, höljen)
-
Instrumentbrädor och lister för fordon
-
Leksaker (t.ex. LEGO-klossar)
2. Polypropen (PP)
➤ Egenskaper:
-
Lätt och flexibel
-
Utmärkt kemisk resistens
-
Utmattningsbeständig (levande gångjärn)
-
Livsmedelssäkra kvaliteter tillgängliga
➤ Användningsområden:
-
-
Förpackning (behållare, kapsyler)
-
Medicintekniska produkter (sprutor, ampuller)
-
Höljen för bilbatterier
-
Köksredskap
-
3. Polyeten (PE)
Typer: HDPE (hög densitet), LDPE (låg densitet)
➤ Egenskaper:
-
Utmärkt slagmotstånd
-
Fukt- och kemikaliebeständig
-
Flexibel (särskilt LDPE)
-
Låg kostnad
➤ Användningsområden:
-
Mat- och dryckesförpackningar
-
Förvaringsfack
-
Leksaker
-
Medicinska slangar och behållare
4. Polykarbonat (PC)
➤ Egenskaper:
-
Extremt tålig och transparent
-
Hög slagmotstånd
-
Bra dimensionell stabilitet
-
Flamskyddande alternativ
➤ Användningsområden:
-
Skyddsglasögon och linser
-
Höljen för medicinsk utrustning
-
Elektroniska kapslingar
-
Billjuslinser
5. Nylon (polyamid, PA)
➤ Egenskaper:
-
Stark och slitstark
-
Bra värmebeständighet
-
Låg friktion (självsmörjande)
-
Känslig för fuktabsorption
➤ Användningsområden:
-
Kugghjul och lager
-
Bildelar under huven
-
Komponenter för elverktyg
-
Buntband
6. Polystyren (PS)
Typer: Allmänt PS (GPPS), Högpresterande PS (HIPS)
➤ Egenskaper:
-
Lätt att bearbeta och billig
-
Spröd (GPPS) eller mer hållbar (HIPS)
-
Glansig ytfinish
➤ Användningsområden:
-
Engångsbestick och koppar
-
Kosmetiska behållare
-
CD/DVD-fodral
7. Polyetentereftalat (PET)
➤ Egenskaper:
-
Stark och styv
-
Bra gas- och fuktbarriär
-
Utmärkt för transparenta applikationer
-
Återvinningsbar
➤ Användningsområden:
-
Vatten- och läskflaskor
-
Matförpackning
-
Kosmetiska burkar
8. Polyoximetylen (POM / Acetal / Delrin)
➤ Egenskaper:
-
Hög styvhet och dimensionsstabilitet
-
Låg friktion och utmärkt slitstyrka
-
Bra kemisk resistans
➤ Användningsområden:
-
Kugghjul, lager och precisionsdelar
-
Låskomponenter
-
Delar till bilbränslesystemet
9. Bioplaster (PLA, PHB, etc.)
➤ Egenskaper:
-
Biologiskt nedbrytbar och miljövänlig
-
Kommer från förnybara resurser
-
Lägre termisk stabilitet
➤ Användningsområden:
-
Medicinska engångsprodukter
-
Miljövänlig förpackning
-
Konsumtionsvaror
Sammanfattning av material för formsprutning
| Material | Styrka | Flexibilitet | Temp motstånd | Öppenhet | Allmänt bruk |
|---|---|---|---|---|---|
| ABS | Hög | Medium | Moderate | Opak | Elektronik, leksaker |
| PP | Medium | Hög | Moderate | genomskinlig | Förpackning, medicinsk |
| PE | Medium | Hög | Låg | genomskinlig | Behållare, slangar |
| PC | Hög | Låg | Hög | Transparent | Linser, höljen |
| Nylon | Hög | Medium | Hög | Opak | Kugghjul, fordonsindustrin |
| PS | Låg-Med | Låg | Låg | Rensa (GPPS) | engångsartiklar |
| SÄLLSKAPSDJUR | Hög | Låg | Moderate | Rensa | Flaskor, förpackningar |
| TPE/TPU | Medium | Väldigt högt | Moderate | Varierar | Grepp, sulor |
| POM | Hög | Låg | Hög | Opak | Rörliga delar |
| PPS | Hög | Låg | Väldigt högt | Opak | Elektronik, pumpar |
| PLA | Medium | Medium | Låg | Transparent | Biologiskt nedbrytbara föremål |
1. De 6 största riskzonerna i formsprutningsmaskiner
Formsprutningsmaskiner använder höghastighetsprocesser , höga temperaturer och betydande tryck . Att förstå dessa farliga områden är nyckeln till att förebygga olyckor:
① Matningszon
- RiskRoterande skruvar kan fastna i verktyg eller skräp, vilket kan leda till potentiella skador.
- Förebyggande åtgärderAnvänd magnetiska brickor för verktyg och se till att händer och främmande föremål aldrig förs in.
② Pipa och munstycke
- RiskMunstycket och cylindern kan nå temperaturer över 300 °C, vilket medför brännskador från smält plast.
- Förebyggande åtgärderVärmebeständiga handskar och ansiktsskydd är viktiga för skydd.
③ Mögelområde
- RiskDen höga klämkraften (upp till 1 000 ton) kan orsaka allvarliga klämskador på lemmar.
- Förebyggande åtgärderInstallera ljusridåer eller avancerade säkerhetssensorer för att övervaka och skydda personal.
④ Ejektorsystem
- RiskStiften i utstötningssystemet arbetar med hastigheter över 15 cykler per minut, vilket innebär risk för klämning eller träffande lemmar.
- Förebyggande åtgärderAnvänd alltid automatiska plockare för att hantera utkastade delar och undvik manuell kontakt.
⑤ Elektriska paneler
- RiskExponerade ledningar i elpaneler kan orsaka elektriska stötar.
- Förebyggande åtgärderFölj noggrant procedurerna för lockout/tagout (LOTO) under underhåll för att förhindra oavsiktlig exponering.
⑥ Kringutrustning
- RiskTransportband, robotar och annan kringutrustning kan krossa eller klämma lemmar.
- Förebyggande åtgärderMarkera riskområden med tydlig, tydlig tejp för att varna arbetare.
2. 4 vanligaste olyckorna och hur man förebygger dem
① Krosskador (35 % av fallen)
- OrsakArbetarnas händer placeras ibland i formen under fastspänning.
- LösningSäkerställ omfattande utbildning i att vänta på att maskinen ska stanna helt innan delen tas bort.
② Brännskador från smält plast (28 % av fallen)
- OrsakLäckage i munstycket eller felaktiga rensningsrutiner.
- LösningGenomför månatliga tätningsinspektioner och använd stänkskydd under drift.
③ Elbränder (15 % av fallen)
- OrsakÖverhettade motorer eller slitna kablar ökar brandrisken.
- LösningUtför veckovisa inspektioner och ha ABC-klassade brandsläckare i närheten för nödsituationer.
④ Exponering för giftiga ångor (12 % av fallen)
- OrsakFörbränning av PVC/ABS-material frigör cancerframkallande ångor.
- LösningInstallera högeffektiva ventilationssystem och kolmonoxiddetektorer för att minska exponeringen.
3. Säkerhetschecklista för formsprutning 2025
Genom att följa dessa 7 steg kan du minska olycksfrekvensen med upp till 60 % (OSHA-data):
- Inspektion före skift: Inspektera nödstoppsfunktioner, säkerhetsskydd och temperaturkontrollsystem före drift.
- Personlig skyddsutrustning krävs: Se till att all personal är utrustad med lämplig skyddsutrustning, inklusive handskar, skyddsglasögon, stålhätta och flamskyddade uniformer.
- Lockout / Tagout: Implementera procedurer för att isolera strömmen under underhåll eller rengöring.
- Fartgränser: Begränsa maskinens hastighet till högst 80 % av den maximala cykelhastigheten för att undvika onödig belastning eller olyckor.
- Materialsäkerhet: Förvara brännbara material, såsom brandfarlig plast, borta från värmekällor för att förhindra antändning.
- Träning: Organisera månatliga säkerhetsövningar med fokus på protokoll för nödinsatser för att säkerställa beredskap.
- Dokumentation: För en omfattande logg över alla incidenter och tillbud för kontinuerlig säkerhetsanalys och förbättringar.
4. FallstudieHur Factory X minskade skador med 74 %
År 2023 minskade en Texasbaserad fabrik sin skadefrekvens från 14 till 3 per år genom att implementera dessa viktiga steg:
- Infraröda sensorer: Fabriken installerade infraröda sensorer för att stoppa maskiner om händerna kommer in i farliga områden, vilket förhindrar allvarliga skador.
- Rökfria plaster: De bytte till plast med låg rökhalt som PP istället för PVC för att skydda arbetarna från giftiga ångor.
- AI-drivet prediktivt underhåll: AI-system introducerades för att identifiera potentiella problem och reparera innan maskiner går sönder, vilket skulle hålla arbetarna säkra och verksamheten smidig.
5. Vanliga frågor: Snabba svar på de vanligaste säkerhetsfrågorna
F: Hur ofta ska jag inspektera maskiner?
A: Maskiner bör genomgå dagliga visuella inspektioner, med en fullständig underhållskontroll var 500:e driftstimme för att säkerställa säkerhet och effektivitet.
F: Vilken temperatur orsakar allvarliga brännskador?
A: Smält plast vid temperaturer över 200 °C orsakar allvarliga brännskador på huden på under en sekund.
F: Är robotar säkrare än manuell drift?
A: Ja, robotar minimerar människors exponering för faror och minskar risken med upp till 90 %.
Tillämpningar av formsprutning
Formsprutning används ofta inom olika branscher för sin låga kostnad och höga precision.
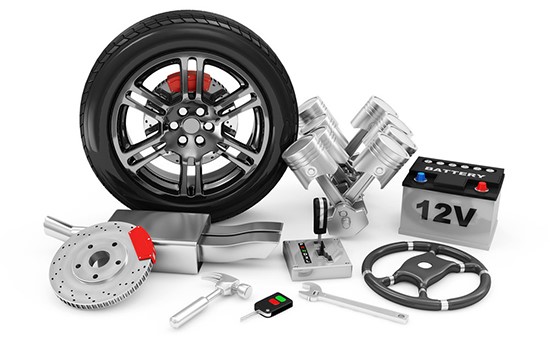
1. Bilindustrin
Typiska delar:
-
Instrumentbrädor, luftventiler och paneler
-
Stötfångare och galler
-
Inredningsdetaljer och dörrkomponenter
-
Elektriska höljen och kontakter
-
Delar under huven (behållare, lock)
Varför formsprutning?
-
Hållbarhet: Högpresterande termoplaster tål värme och kemikalier.
-
Precisionspassning: Viktigt för invändiga komponenter och monteringar.
-
Lättare: Ersätter metalldelar för att minska fordonets vikt och förbättra bränsleeffektiviteten.
-
Högvolymsproduktion: Idealisk för massproducerade bilmodeller.
2. Medicin och hälsovård
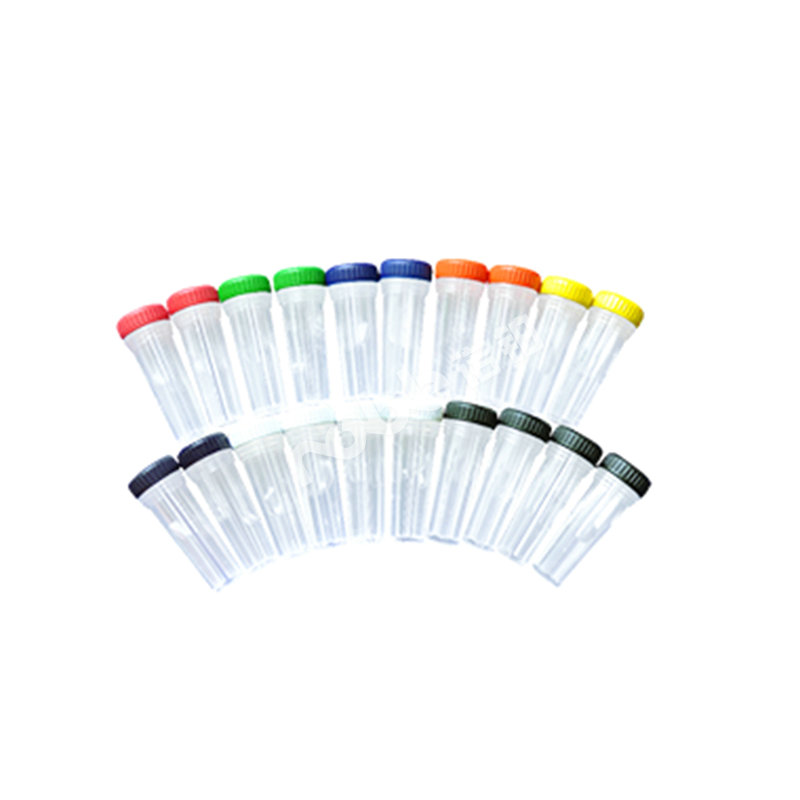
Typiska delar:
-
Sprutor och IV-komponenter
-
Diagnostiska höljen (t.ex. glukosmätare)
-
Kirurgiska instrument
-
Implantabla enheter (tillfälliga)
-
Laboratoriebehållare (petriskålar, provrör)
Varför formsprutning?
-
Steriliserbara material: Klarar autoklav- och gammasterilisering.
-
Renrumskompatibilitet: Stöder gjutning i klass 7 eller 8 för renrum.
-
Biokompatibilitet: Medicinskt klassade plaster som PEEK, PPSU och PC.
-
Precision och säkerhet: Snäva toleranser är avgörande för funktionalitet och hygien.
3. Konsumentvaror och hushållsprodukter
Typiska delar:
-
Leksaker (t.ex. LEGO-klossar)
-
Möbeldelar (t.ex. stolsben, hjul)
-
Köksredskap och behållare
-
Verktygshandtag och grepp
-
Förvaringsfack och arrangörer
Varför formsprutning?
-
Styrka och säkerhet: Barnsäkra material och ergonomisk design.
-
Variation: Stöder livfulla färger och invecklade detaljer.
-
Kostnadseffektivitet: Idealisk för massmarknadsprodukter.
-
Hållbarhet: Resistent mot dagligt slitage och kemikalier.

4. Flyg-och försvarsindustri
Typiska delar:
-
Invändiga paneler och ramar
-
Lätta fästen
-
Kabelanslutningar
-
Ventilationskomponenter
-
Verktyg och jiggar
Varför formsprutning?
-
Viktminskning: Avancerade termoplaster som PEEK, PEI och PPS ersätter metall.
-
Överensstämmelse: FAA- och militärklassade hartsalternativ finns tillgängliga.
-
Precision: Höga toleranser säkerställer detaljernas tillförlitlighet under tuffa förhållanden.
-
Flamskydd: Specialmaterial uppfyller säkerhetsföreskrifterna.

Byggnads- och industriutrustning
Typiska delar:
-
Fästelement, ankare och distanser
-
Kugghjul, remskivor och huskomponenter
-
Rörkopplingar och kopplingar
-
Elektriska brytarhus
-
Handtag, knoppar och grepp
Varför formsprutning?
-
Slagtålighet: Lämplig för högbelastade miljöer.
-
Korrosionsbeständighet: Plaster överträffar metaller i tuffa kemiska miljöer.
-
Termisk stabilitet: Isolering och brandmotstånd där det behövs.
-
Kostnadseffektiv hållbarhet: Lågt underhåll och lång livslängd.
Slutsats: Skydda ditt team och din produktivitet
Säkerhet vid formsprutning är inte valfritt. Genom att följa denna guide från 2025 förhindrar du skador, undviker böter från OSHA (upp till 15 625 USD per överträdelse) och håller produktionslinjerna igång smidigt.
Letar du efter en tillverkare av formsprutning?
Om du behöver en pålitlig tillverkare av formsprutning , behöver du inte leta längre! NOBLE specialiserar sig på högkvalitativa och effektiva formsprutningstjänster skräddarsydda för att möta dina unika produktionsbehov. Med avancerad teknik och ett team av erfarna yrkesmän säkerställer vi precision, hastighet och säkerhet i varje projekt.
Oavsett om du skapar komplexa prototyper eller skalar upp för stora produktionsserier, har vi expertisen för att förverkliga dina idéer.
Kontakta oss idag för att diskutera ditt projekt och få en personlig offert. Låt oss arbeta tillsammans för att skapa förstklassiga produkter med enastående resultat.






