
Beskrivning
Gå igenom vilken fabrik som helst idag. Du ser plast överallt. Det finns i bilars instrumentbrädor, medicintekniska produkter och telefonfodral. Materialet är grundläggande nu.
Men det här är vad folk missar. En plastdel är inte bara en form man drar ur en gjutform. Det är resultatet av tre olika beslut. Man väljer basmaterialet först. Sedan funderar man ut hur man gör det starkare eller tåligare. Slutligen bestämmer man vilken ytbehandling den behöver för att överleva i verkligheten. Hoppa över en, och delen går under.
Den här guiden går igenom alla tre. Du lär dig hur du väljer rätt plast. Du får se metoderna som används för att öka dess styrka. Och du förstår de färdigställande steg som avgör om en del håller eller spricker.
Förstå plastråvaror
Låt oss börja med vad du faktiskt köper. Plast levereras inte som färdiga delar. Det dyker upp i påsar eller lådor som små, solida bitar.
Vad är plastråvaror?
Du köper polymerer. Tänk på dem som långa kedjor av upprepade kemiska enheter. De individuella länkarna kallas monomerer. Länka tillräckligt många av dem tillsammans, så får du en plast.
Den fysiska formen spelar roll för hur du bearbetar den. Du kommer att se tre typer.
- Granulat är små, oregelbundna bitar. Vanligt för formsprutning.
- pärlor är likformiga, små sfärer. De flyter och packas jämnt.
- Pulver är fint damm. Används för rotationsgjutning eller vissa tillsatser.
De två huvudklassificeringarna av plast
Här är den första stora vägskälet. Plaster delas in i två familjer baserat på hur de reagerar på värme.
- termoplaster mjukna när de värms upp och hårdnar när de svalnar. Du kan göra detta om och om igen. Smält dem, forma dem, mala dem, smält dem igen. Detta gör dem återvinningsbara. Vanliga exempel: ABS, polypropen, nylon.
- härdplaster genomgå en permanent kemisk förändring under härdning. När de väl har härdat kan du inte smälta dem igen. Värm dem för mycket och de förkolnar eller bränns. Detta ger dem utmärkt värmebeständighet och stabilitet. Vanliga exempel: epoxi, fenol, melamin.
Så här jämför de sig sida vid sida.
| Fast egendom | termoplaster | härdplaster |
| Svar på värme | Mjuka upp reversibelt | Sönderfalla irreversibelt |
| Återvinningsbarhet | Kan smältas om och återanvändas | Kan inte smältas om |
| Molekylär struktur | Linjära eller grenade kedjor | Tvärbunden nätverk |
| Kemisk resistans | Varierar beroende på material | Generellt sett utmärkt |
| Typiska användningsområden | Konsumtionsvaror, förpackningar | Elektriska komponenter, lim |
| Bearbetning | formsprutning, extrudering | Kompressionsgjutning, gjutning |
Valet mellan dem avgör allt nedströms. Välj en termoplast om du behöver hög volym och återvinningsbarhet. Välj en härdplast om delen utsätts för värme eller kräver permanent styvhet.

Vanliga typer av plasthartser och deras egenskaper
Låt oss vara mer specifika. Du kan inte bara välja "plast". Vilken typ du väljer avgör allt om hur delen presterar och hur den är tillverkad. Här är de vanligaste du kommer att stöta på.
Polyeten (PE)
Detta är arbetshästen. Den finns i två huvudkvaliteter.
- HDPE is hög densitet. Den är styv, stark och kemikaliebeständig. Tänk mjölkkannor, tvättmedelsflaskor, bränsletankar.
- LDPE is låg densitet. Den är flexibel, mjuk och tålig. Tänk pressflaskor, plastpåsar och krympplast.
Polypropylen (PP)
Den här finns överallt inom fordons- och medicinteknik. Den klarar upprepad böjning utan att gå sönder – det kallas utmattningsbeständighet. Livet hänger på pillerburkar. Använd den här. Den skakar också bort de flesta kemikalier. Vanliga användningsområden: bilinredning, medicinska sprutor, matbehållare.
Polyvinylklorid (PVC)
PVC är mångsidigt eftersom det kan formuleras på två sätt.
- Stel PVC is stark och väderbeständig. Används för rör, fönsterkarmar och fasadbeklädnad.
- Flexibel PVChar tillsatta mjukgörare. Används för slangar, trådisolering och syntetiskt läder.
Polyetylentereftalat (PET)
Du känner till den här från vattenflaskor. Den är värdefull för två saker. Den är kristallklar. Och den ger en utmärkt barriär mot fukt och syre, vilket är anledningen till att livsmedels- och dryckesförpackningar förlitar sig på den. Används även i polyesterfibrer.
Polystyren (PS)
Två väldigt olika former.
- Stel PS is hårda, genomskinliga och spröda. Tänk engångsbestick, CD-fodral och genomskinliga behållare.
- Skummad PSexpanderas till frigolit. Isolering, förpackningar, kaffekoppar.
Tekniska plaster: PC och ABS
Dessa går utöver vanliga plaster. De erbjuder bättre mekaniska och termiska prestanda.
- Polykarbonat (PC)är otroligt tåligt och transparent. Används till skottsäkert glas, skyddsglasögon och elektroniska komponenter.
- ABS is styv, slagtålig och lätt att forma. Används till bilklädsel, hus till apparater och LEGO-klossar.
Här är en sammanfattningstabell för att jämföra dem direkt.
| Material | Viktiga egenskaper | Vanliga applikationer |
| HDPE | Styv, stark, kemikaliebeständig | Mjölkkannor, bränsletankar, skärbrädor |
| LDPE | Flexibel, mjuk, tuff | Påsar, sprutflaskor, slangar |
| PP | Trötthetsbeständig, kemikaliebeständig | Levande gångjärn, medicinska sprutor, bildelar |
| Styv PVC | Stark, väderbeständig | Rör, fönsterkarmar, fasadbeklädnad |
| Flexibel PVC | Mjuk, följsam | Trådisolering, medicinska slangar |
| SÄLLSKAPSDJUR | Klara, goda barriäregenskaper | Flaskor, livsmedelsförpackningar, polyesterfibrer |
| Polystyren (styv) | Hård, klar, spröd | Bestick, CD-fodral, behållare |
| Polystyren (skum) | Lätt, isolerande | Förpackning, kaffekoppar, isolering |
| polykarbonat | Tuff, transparent | Skyddsglasögon, elektronik och glasering |
| ABS | Stel, slagtålig | Biltrim, apparathöljen, leksaker |
Skiftet mot hållbara råvaror
Saker och ting förändras. Du har nya alternativ utöver jungfruliga fossilbaserade plaster.
- Bio-baserade plast komma från förnybara källor. PLA tillverkas av majs eller sockerrör och är komposterbart i industriella anläggningar. Andra är "drop-in"-lösningar – kemiskt identiska med konventionell plast men från biologiska källor. De bearbetas på samma sätt i befintlig utrustning.
- Återvunnet plast är vinner mark. Återvunnet material från konsumtion kommer från föremål som människor använt och slängt. Postindustriellt återvunnet material kommer från fabriksskrot – stötar, löpare och kasserade delar. Båda minskar avfall och koldioxidavtryck.
Framtiden går mot flera källor. Jungfruliga material för kritiska tillämpningar där renhet och prestanda inte är förhandlingsbara. Återvunna material för allt annat. Biobaserade alternativ där avfallshantering är en del av designen. Ditt val involverar i allt högre grad hållbarhet tillsammans med prestanda och kostnad.
Hur man förbättrar plastegenskaper under produktion
Låt oss gå in på hur man faktiskt ändrar materialet. Det handlar inte om att välja en annan plast från hyllan. Det handlar om att ta en baspolymer och fundamentalt förändra dess beteende.
Strategier för materialmodifiering
Fiberförstärkning för styrka och värmebeständighet
Du tillsätter fibrer för att göra plast starkare och styvare. Fibrerna bär lasten. Plasten håller dem på plats.
- Glas fibrer är standardvalet. De är billiga och effektiva. Tillsätt 30 % glasfiber till nylon, så fördubblas dess styrka och ökar dess värmebeständighet dramatiskt. Detta ser man i bilfläktar, elverktygshöljen och komponenter under motorhuven.
- Kol fibrer är för avancerade arbeten. De är styvare, lättare och starkare än glas. De leder även elektricitet. Används inom flyg- och rymdteknik, sportartiklar och alla tillämpningar där varje gram räknas.
- Natural fibrer, tycka om lin eller hampa, vinner alltmer mark. De är förnybara, lätta och ger god styvhet. Används i bilpaneler och konsumentvaror där hållbarhet är ett försäljningsargument.
En viktig sak att veta. Fiberförstärkta plaster är anisotropa. Det betyder att de är starkare i den riktning fibrerna är inriktade. Tvärs över flödesriktningen är de svagare. Du måste designa för detta.
Fyllnadstillsats för styvhet och stabilitet
Fyllmedel skiljer sig från fibrer. De är vanligtvis små partiklar, inte långa trådar. De skapar inte samma riktningsstyrka.
- Mineral fyllmedel, tycka om talk, glimmer och kalciumkarbonat är vanliga. De är billiga och finns i överflöd.
- Fördelarna är enkla. Du ökar styvheten. Du förbättrar dimensionsstabiliteten – detaljen krymper mindre och mer jämnt. Du minskar skevhet.
- Till skillnad från fibrer är mineralfyllda plaster mestadels isotropa. Deras egenskaper är likartade i alla riktningar. Detta förenklar designen.
Polymerblandning för seghet
Ibland blandar man två polymerer. Var och en bidrar med sin bästa egenskap.
Ta PLA, som är biologiskt nedbrytbart men sprött. Blanda det med PBAT, en flexibel bioplast. Resultatet är ett tuffare, mer flexibelt material som fortfarande komposterar.
Det finns en hake. Många polymerer blandas inte gärna. De separerar som olja och vatten. Det är här kompatibiliseringsmedel kommer in i bilden. ADR är ett exempel. Det fungerar som en kemisk brygga som binder samman de olika polymererna så att de bildar en stabil blandning.
En annan avancerad teknik skapar stereokomplexkristalliter. Detta innebär att man blandar två former av samma polymer med olika molekylära arrangemang. De låses samman och skapar ett material med mycket högre värmebeständighet än var och en av dem var för sig.
För flexibilitet tillsätter man mjukgörare. Dessa små molekyler kilar fast mellan polymerkedjorna, vilket gör att de kan glida förbi varandra. Detta förvandlar styv PVC till flexibla slangar.
Specialiserade tillsatser för korrosionsbeständighet
Plast rostar inte. Men metallkomponenter i närheten gör det. Speciella tillsatser löser detta.
- Migrerande korrosionsinhibitorer (MCI)tillsätts plasten. De migrerar långsamt till ytan och skyddar intilliggande metalldelar från rost. Används i bilkontakter och elektroniska kapslingar.
- Syra asätare, tycka om hydrotalcit, skyddar själva plasten. I polyolefiner kan katalysatorrester skapa syror under bearbetningen. Dessa tillsatser neutraliserar dem, vilket förhindrar nedbrytning av plasten och korrosion av processutrustning.
Avancerad molekylär redigering
Detta är gränsen. Istället för att bara tillsätta saker till plast förändrar forskare själva polymermolekylerna.
Kemiska tekniker för ”polymerredigering” kan omvandla plastavfall till helt nya material. Ett exempel: att ta tuffa, styva plaster och kemiskt omvandla dem till mjuka, töjbara material med helt andra egenskaper.
Detta är inte kommersiellt i stor skala ännu. Men det pekar mot en framtid där plast inte bara återvinns – den uppgraderas till material med högre värde än vad den började med.
Design- och bearbetningstekniker
Låt oss flytta fokus. Materialförändringar är en sak. Men hur du formar detaljen och hur du kör maskinen spelar lika stor roll. Ibland ännu mer.
Smart deldesign för inneboende styrka
Bra design bygger styrka från början. Du behöver inte tjockare väggar. Du behöver smartare geometri.
- Revben och kilar är dina första verktyg. En ribba är en tunn vägg som läggs till för att stödja en större yta. Den ökar styvheten utan att lägga till massiv tjocklek. Kilar är triangulära stöd i hörnen. De stöttar mot böjkrafter. Principen är enkel: använd form, inte volym.
- Filéer och radier Kurvor i innerhörn. Skarpa hörn koncentrerar spänningen. Under belastning är det där sprickor börjar. En radie sprider den spänningen över ett större område. Delen håller längre. Använd alltid radier i dina hörn.
- Vägg tjocklek behov kontroll. Tjocka sektioner svalnar långsammare och krymper mer. Detta skapar märken på ytan. De ser dåliga ut och kan tyda på inre hålrum. Håll väggarna så enhetliga som möjligt. Om du måste göra en övergång, gör det gradvis.
Här är en visuell jämförelse. Tänk dig två konsoler. Det ena har skarpa innerhörn, tjocka, ojämna väggar och inga ribbor. Under belastning spricker det i hörnet och sjunker syns på ytan. Det andra har generösa radier, jämn väggtjocklek och strategiskt placerade ribbor. Det bär samma last utan att gå sönder och ser rent ut när det kommer ut ur formen. Samma material. Bättre design.
Avancerad strukturell förstärkning
Ibland räcker det inte med enkla revben. Du behöver extrem prestanda.
- Höghållfast ståltråd integrering inbäddningar Metalltrådar direkt i plasten under gjutning. Stålet bär dragbelastningar. Plasten ger form och korrosionsbeständighet. Används i bilremmar och högtrycksslangar.
- 3D-kolnanorör "nanobur" teknik is nästa nivå. Kolnanorör bildar ett tredimensionellt nätverk genom hela plasten. Detta skapar ett material med otrolig styrka och konduktivitet. Forskning visar att dessa kompositer kan uppnå flamhärdighet nära 1000 °C samtidigt som de bibehåller strukturell integritet. Inte vanligt än. Men det kommer.
Ytbehandlingar för förbättrade egenskaper
Ytan spelar roll. Många plaster är kemiskt inerta. Färg fäster inte. Lim fäster inte. Det måste du ändra på.
- Plasma behandling användningar joniserad gas. Den rengör ytan på molekylär nivå. Ännu viktigare är att den tillför funktionella kemiska grupper som skapar bindningsställen. Resultatet är en yta redo för lim eller beläggningar. Vanligt förekommande inom medicintekniska produkter och elektronik.
- Korona behandling användningar högspänningselektricitet. Det skapar en urladdning som oxiderar plastytan. Detta ökar ytenergin. Bläck, färger och lim väts bättre och fäster permanent. Används flitigt på plastfilmer och förpackningar.
- Flame behandling passerar delen genom en kontrollerad låga. Värmen bränner bort föroreningar. Oxidationen modifierar ytkemin. Det är snabbt. Det täcker stora ytor. Används för bildelar och behållare före tryckning eller målning.
Alla tre metoderna gör samma sak: de förvandlar en inert plastyta till en som accepterar beläggningar. Utan detta steg flagnar färgen och limmet slutar fungera. Med den håller bindningen.
Efterbehandlingstekniker för plastdelar
Vad är efterbehandling och varför är det viktigt?
Efterbehandling är allt du gör efter att plasten har formats. Gjutningssteget skapar den tomma duken. Efterbehandlingen gör den till en färdig produkt.
Målen varierar beroende på del. Ibland handlar det om utseende – att göra ytan slät och glansig. Ibland handlar det om funktion – att lägga till en beläggning som motstår kemikalier. Ibland handlar det om montering – att skapa en yta som lim fäster på. Allt detta spelar roll. Hoppa över efterbehandlingen, och du har ett grovt, ofärdigt verk som misslyckas i fält.
Surface Finishing och estetik
Det är här du får delen att se ut som något en kund vill röra vid och använda.
Beläggning och målning
Färg gör mer än att bara ge färg. Den skyddar plasten under.
- Spray målning is standarden. Automatiserade pistoler applicerar en fin dimma av färg. Används för bilklädsel, elektronikhöljen och konsumtionsvarorKonsekvent och snabb.
- Doppa beläggning sänker sig delen i flytande beläggning. Den täcker allt jämnt, inklusive komplexa former. Används för verktygshandtag, grepp och delar som behöver fullständig täckning.
- UV-skydd beläggningar blockera solljus. Utan dem gulnar och spricker många plaster utomhus. En klar UV-beläggning förlänger delarnas livslängd dramatiskt.
- Rep tålig beläggningar lägga till hårdhet. Polykarbonatlinser och telefonskärmar använder dessa. Beläggningen tar ut det mesta, inte den mjuka plasten undertill.
Ångpolering
Lösningsmedelsånga kan göra vad slipning inte kan.
Du utsätter delen för ånga från ett lösningsmedel som aceton eller metylenklorid. Ångan kondenserar på ytan och löser upp det yttre lagret något. Ytspänning gör den slät när den återhärdar.
Fungerar bäst på ABS, polykarbonat och akryl. Resultatet blir en högblank, spegelblank yta. Transparenta delar blir tydligare. Ytrepor försvinner. Ingen mekanisk kontakt innebär inget damm eller kontaminering.
Plätering
Du kan få plast att se ut som och bete sig som metall.
- Galvanisering användningar elektricitet för att avsätta metalljoner på ytan. Men plast leder inte elektricitet. Så man applicerar först ett ledande lager och elektropläterar sedan. Krompläterad plast finns överallt – bilgaller, kranar, lister på apparater.
- Elektrolös plätering användningar kemiska reaktioner istället för elektricitet. Den avsätter metall jämnt, även på komplexa former och invändiga hål. Nickelplätering på detta sätt ger slitstyrka och en bas för ytterligare beläggningar.
- Resultatet är en plastdel med metalliska ytegenskaper. Lätt som plast, blank som metall. Används för dekorativa lister och funktionella komponenter som behöver konduktivitet eller slitstyrka.
Tryckning och märkning
Informationen måste finnas med på delen. Kontroller, logotyper, instruktioner.
- Pad tryckning överföringar bläck med hjälp av en mjuk silikondyna. Den skriver ut på oregelbundna, böjda eller texturerade ytor. Dynan formar sig efter formen. Används för tangentbordstangenter, medicintekniska produkter och leksaker.
- Skärmar tryckning skjuter bläck genom en nätschablon. Fungerar på plana eller lätt böjda ytor. Ger tjocka, ogenomskinliga och hållbara utskrifter. Används för kontrollpaneler, namnskyltar och behållare.
- Värmeöverföring märkning applicerar En förtryckt design med hjälp av värme och tryck. Etiketten fäster permanent på plasten. Hög detaljrikedom och fullfärg. Används för kosmetikaförpackningar, konsumentelektronik och sportartiklar.
Varje metod tjänar ett syfte. Välj baserat på delens geometri, produktionsvolym och hur permanent märkningen behöver vara.
Ytbehandling och texturmodifiering
Medieblästring (pärlblästring)
Du blästrar detaljen med små partiklar under tryck. Medietypen påverkar resultatet.
- Sandjag är Aggressiv. Avlägsnar tungt material, rengör gamla beläggningar. Används på tuffa delar.
- Glas pärlor är Skonsam. Rengör utan att ta bort basmaterialet. Ger en slät, sidenmatt finish.
- Valnöt skal är mjuk. Skadar inte ytor. Bra för rengöring av formar eller ömtåliga delar.
Appliceringarna är enkla. Torka bort rester. Skapa en jämn matt yta. Eller rugga upp ytan så att färg och lim har något att fästa vid.
Tumbling
Du lägger en sats smådelar i en tunna eller vibrerande skål. Media och delar gnider mot varandra.
- vibrerande tumling användningar ett vibrerande kar. Delar och media rör sig i ett konstant flöde. Bra för gradning, kantrandugning och ytjämning.
- Roterande tumling användningar en roterande pipa. Långsammare men mer aggressiv. Fungerar för större partier.
Resultatet är jämnt över alla delar. Grader borta. Skarpa kanter rundade. Ytan är jämnt behandlad. Perfekt för stora volymer av små komponenter.
Montering och sammanfogningsmetoder
Tekniker för plastsvetsning
Du kan svetsa plast som metall. Värme- och trycksvetsa delar.
- Ultraljud svetsning användningar högfrekvent vibration. Delarna gnider mot varandra vid skarven. Friktion genererar värme. Plasten smälter och binder. Cykeltiden är sekunder. Inga lim, inga fästelement.
- vibration svetsning användningar linjär rörelse. En del vibrerar mot den andra under tryck. Friktion smälter gränssnittet. Används för större delar som insugningsgrenrör i bilar.
- Varm tallrik svetsning pressar delar mot en uppvärmd platta. Ytor smälter. Plattan dras tillbaka. Delarna pressas ihop och svalnar. Enkel, tillförlitlig, fungerar på många plaster.
Så här jämför de.
| Metod | bäst för | Cykeltid | Utrustningskostnad | Gemensam design |
| Ultraljud | Små delar, precisionsfogar | 1-3 sekunder | Moderate | Energichef sökes |
| vibration | Stora delar, oregelbundna former | 5-15 sekunder | Hög | Plana kontaktytor |
| Hot Plate | Enkla geometrier, alla storlekar | 10-30 sekunder | Moderate | Platt kontaktyta |
Självhäftande limning
Ibland fungerar inte svetsning. Olika plaster. Plast till metall. Komplexa former. Det är då man använder lim.
- epoxi är Stark och sprickfyllande. Två komponenter blandas och härdar. Strukturella bindningar som varar.
- cyanoakrylater är Snabblim. Härdar på några sekunder med fukt. Bra för små monteringar och snabba reparationer.
- Strukturella akryler är Slitstark och flexibel. Limmar oljiga ytor utan perfekt rengöring. Används inom fordons- och industrimontering.
Nyckeln är ytförberedelse. Rengör delarna. Ibland rugga upp dem. Använd ofta en primer. Lim behöver en yta som vill fästa.
Mekanisk infästning
Ibland behöver man bara en skruv eller ett klämma.
- Snäpplås är inbyggda i delen. Flexibla armar låses på plats. Monteringen är snabb. Inga verktyg, inga extra delar.
- Skruvar och bultar behöver bossarna i plasten. Konstruera dem med tillräckligt med material runt hålet. Annars spricker plasten.
- Nitar är permanent. Snabb att installera. Används där demontering inte behövs.
- Insert go in i plasten efter gjutning. De ger metallgängor som överlever upprepad montering. Värmeinsättning eller ultraljudsinsättning är vanliga metoder.
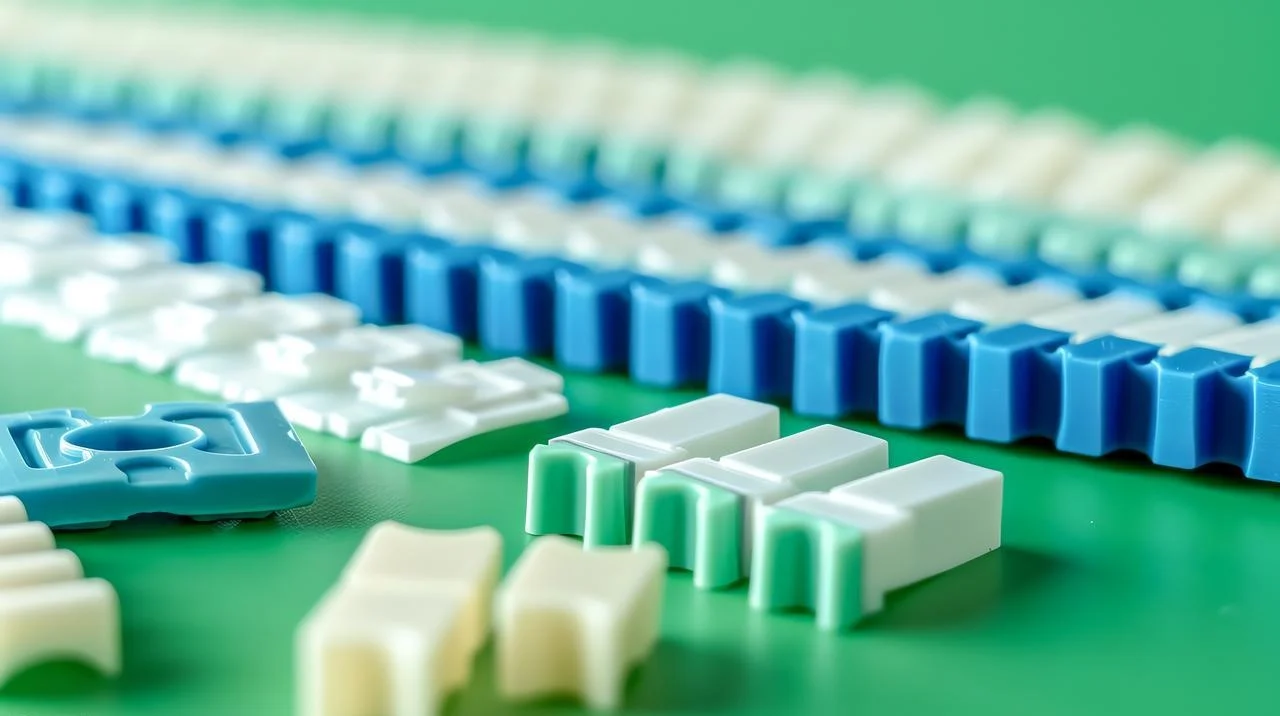
Varje metod har sin plats. Svetsa för permanenta bindningar utan extra material. Limma för olika material eller komplexa geometrier. Fäst när du behöver ta isär det senare. Välj baserat på din produktionsvolym och servicebehov.
Funktionell egenskapsförbättring
glödgning
Plaster upprätthåller inre spänningar efter gjutning. Molekyler fryser på plats, sträcks och ansträngs. Med tiden släpper den spänningen. Delar vrids. Sprickor uppstår.
Glödgning åtgärdar detta. Du värmer upp delen långsamt till strax under smältpunkten. Håll den där. Kyl den sedan långsamt. Molekylerna slappnar av och omorganiseras till ett mer stabilt tillstånd.
Fördelarna är verkliga. Spänningen försvinner. Dimensionerna stabiliseras. Delen kommer inte att ändra form veckor senare på en hylla eller i en varm bil. Deformationen upphör. Sprickbildning vid spänningspunkter blir mycket mindre sannolikt.
Avgörande för precisionsdelar. Kugghjul. Hus med snäva toleranser. Alla komponenter som utsätts för temperaturförändringar under drift.
Värmebehandling för avancerade egenskaper
Ibland behöver man mer än bara stresslindring. Man måste fundamentalt förändra materialet.
Forskning visar att man kan bilda kolnanorörsburar inuti plaststrukturen. Kontrollerad uppvärmning skapar ett tredimensionellt nätverk på molekylär nivå. Detta handlar inte bara om att lägga till fibrer. Det handlar om att förstärka inifrån.
Resultaten är dramatiska. Glasövergångstemperaturen kan öka med hundratals grader. Vissa behandlade plaster klarar temperaturer nära 1000 °C utan att bränna. Används inom flyg- och rymdindustrin, försvaret och extrema miljöer där standardplaster skulle smälta eller brytas ner.
Inte vanligt än. Men det kommer. Och det förändrar vad plast kan göra.
Ytbehandling för vidhäftning
Färgen flagnar. Limmet slutar fungera. Etiketter faller av. Problemet är inte beläggningen. Det är ytan.
Plaster är kemiskt inerta. De har låg ytenergi. Vätskor bildar pärlor istället för att bli våta. Ingenting fastnar.
Plasmabehandling löser detta. Joniserad gas bombarderar ytan. Den rengör på molekylär nivå. Ännu viktigare är att den ympar nya kemiska grupper på plasten. Dessa grupper skapar bindningsställen.
Ytenergin ökar dramatiskt. Vatten sprider sig istället för att pärla sig. Färg binder kemiskt istället för att ligga ovanpå. Vidhäftningsstyrkan mångdubblas.
Viktigt att göra innan du målar, trycker eller limmar. Utan den är din beläggning tillfällig. Med den varar bindningen.
Borttagning och förfining av stöd
3D tryckt Del efterbehandling
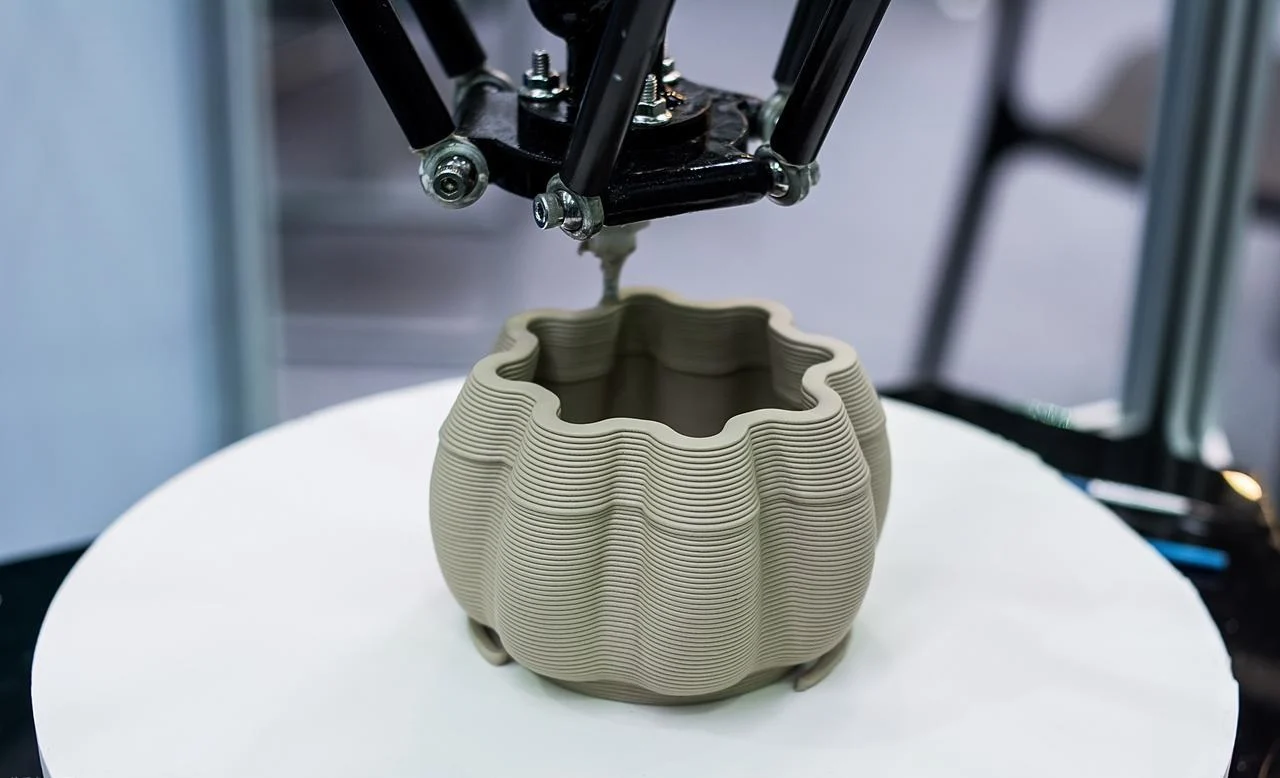
Additivt tryck lämnar spår. Stöden håller upp överhäng under tryckning. Efteråt måste de bort.
- Breaking bort is enklast. Bryt av stöden för hand eller med verktyg. Fungerar för de flesta material. Lämnar små märken där stöden nuddade.
- Lösligt stöder användning ett andra material. Skriv ut i ett vattenlösligt filament. Släpp ner delen i vatten eller en mild lösning. Stöden försvinner. Inga märken, inget manuellt arbete.
- Slipning och glättning följa Borttagning av stöd. Lagerlinjer behöver uppmärksammas. Slipa successivt finare kornstorlekar. Använd ångutjämning för ABS eller polykarbonat. Målet är en yta som inte ser tryckt ut.
Sekundär bearbetning
Gjutning kan inte göra allt. Vissa funktioner behöver skäras till efter att delen finns.
- Borrning med precision hål korrigerar Problem med dragvinkel. Gjutning skapar avsmalnande hål. Borrning gör dem raka och exakta.
- Tappning trådar tillägger skruvgängor. Att gjuta fina gängor är svårt. Borra och gänga efteråt för precision.
- Underskärningar och komplexa pass ibland kan inte gjutas alls. Maskinbearbeta dem efteråt. Använd CNC-fräsar eller manuella fräsar för att lägga till det som formen inte kunde skapa.
Sekundärbearbetning ger flexibilitet. Du formar en enklare del. Sedan ökar du komplexiteten bara där det behövs. Sparar verktygskostnader. Möjliggör designändringar i sent skede.
Slutsats
Integrering av alla tre pelarna
Tänk på utveckling av plastdelar som en process i tre steg. Du kan inte hoppa över något steg och ändå få ett kvalitetsresultat.
Materialvalet sätter baslinjen. Det definierar vad som är möjligt. Välj polypropen, så får du kemisk resistens och flexibilitet. Välj polykarbonat, så får du seghet och klarhet. Materialet avgör din utgångspunkt. Allt därefter bygger på denna grund.
Förbättring modifierar egenskaper. Tillsätt glasfibrer, och delen stelnar. Blanda in gummi, och det härdar. Designa ribbor så att den klarar högre belastningar. Detta steg pressar materialet bortom dess ursprungliga kapacitet. Det förvandlar en universalplast till en konstruerad komponent.
Efterbehandlingen ger den färdiga produkten. Färgen ger färg och UV-skydd. Svetsning skapar sammansättningar. Ytbehandlingen säkerställer att bindningarna varar länge. Detta steg omvandlar en gjuten form till en funktionell del som är redo för kunden.
Varje pelare är beroende av de andra. Perfekt materialval betyder ingenting om efterbehandlingen misslyckas. En briljant förbättring är bortkastad om grundmaterialet är fel. Du behöver alla tre.
Framtida trender inom plastteknik
Det går fort. Här är vad som kommer.
Hållbara material växer. Biobaserade plaster från förnybara källor. Återvunnet material i fler tillämpningar. Material utformade för cirkularitet snarare än engångsbruk. Skiftet är verkligt och accelererar.
Avancerade nanoförbättringar dyker upp. Kolnanorör skapar superstarka kompositer. Nanofyllmedel tillför egenskaper utan vikt. Molekylär redigering omvandlar avfall till högvärdiga material. Prestandanivåer som verkade omöjliga för ett decennium sedan är nu uppnåeliga.
Automatisering inom efterbehandling expanderar. Robotbaserad målning och ytbehandling. Automatiserad inspektion. Ytbehandling i linje. Efterbehandling har varit manuell alltför länge. Det håller på att förändras. Framtidens fabrik hanterar ytbehandling lika sömlöst som gjutning.
Varför välja NOBLE för dina behov av plasttillverkning
Företagsöversikt
NOBLE bygger plastdelar. Det är den enkla versionen. Den mer fullständiga bilden är denna: vi tar din design och förvandlar den till en färdig komponent som uppfyller specifikationerna, klarar inspektion och presterar ute i fält. Kvalitet är en slogan här. Det är inbyggt i varje steg.
Certifierad kvalitetsledning
Certifieringar är viktiga eftersom de bevisar konsekvens. Vem som helst kan hävda kvalitet. Dokumentation visar att du faktiskt levererar.
- ISO 9001: 2015är grunden för alla seriösa tillverkare. Det betyder att vi har system på plats. Vi följer processer. Vi åtgärdar problem. Vi förbättrar oss över tid. Du får pålitliga delar, inte överraskningar.
- ISO 13485 : 2016är specifikt för medicintekniska produkter. Det är tuffare. Det kräver spårbarhet. Varje batch, varje material, varje steg dokumenteras. Om du tillverkar medicinska komponenter är detta inte valfritt. Det är obligatoriskt.
Vad dessa innebär för dig är enkelt. Spårbarhet om något går fel. Konsekvens från del till del. Efterlevnad av de regler som din bransch kräver.
Vår expertis
Vi kan material. Inte bara namn och datablad. Verkligt beteende i formar, under belastning, över tid. Vi tillämpar förbättringstekniker som pressar baspolymerer bortom deras standardgränser. Våra efterbehandlingsmöjligheter omfattar ytbehandling, svetsning, beläggning och montering . Och teknisk support sträcker sig från din första skiss till produktionsstart.
Varför partnerskapet med NOBLE ger resultat
Du får delar som fungerar. Defekter kostar tid och pengar. Vårt fokus på kvalitet minskar båda. Medicinskt kvalificerade kapaciteter låter dig tillverka komponenter som uppfyller strikta standarder utan att byta leverantör senare. Och kundnöjdhet är inte abstrakt. Det betyder att vi svarar på samtal, löser problem och levererar när vi utlovar.
Vanliga frågor
Vilken är den starkaste typen av plast?
Starkast beror på vad du menar. När det gäller slagtålighet är polykarbonat svårslaget. Det böjer sig innan det går sönder. När det gäller draghållfasthet, titta på förstärkta material. Nylon eller polypropen med 30-40 % glasfibrer konkurrerar med vissa metaller. Kolfiberförstärkning gör det ännu starkare. Bashartset spelar mindre roll än vad du tillsätter det.
Kan all plast återvinnas?
Nej. Termoplaster kan smältas och omformas. Återvinningsbara. Härdplaster genomgår en permanent kemisk förändring under härdningen. Värm dem igen, och de brinner, inte smälter. Inte återvinningsbara i traditionell bemärkelse. Leta efter återvinningssymboler. Siffrorna 1-7 anger hartstypen. Men siffror garanterar inte att din lokala anläggning faktiskt accepterar det.
Vad är skillnaden mellan termoplaster och härdplaster?
Termoplaster mjuknar av värme och hårdnar när de svalnar. Du kan göra detta upprepade gånger. Tänk choklad. Smält den, forma den och den hårdnar. Smält den igen. Vanliga exempel: ABS, polypropen, nylon.
Härdplaster är en engångsgrej. Värme utlöser en kemisk reaktion som tvärbinder polymerkedjorna. När de väl har stelnat kan du inte smälta om dem. Värm dem för mycket och de förkolnar. Tänk ägg. Koka det, och det stelnar. Det går inte att avkoka det. Vanliga exempel: epoxi, fenol, melamin.
Hur gör man plast mer värmebeständig?
Tre sätt. För det första, välj ett värmebeständigt basmaterial. Tekniska plaster som PEEK, PEI eller högtemperaturnyloner klarar mer än vanliga plaster. För det andra, lägg till förstärkning. Glasfibrer, kolfibrer eller nanorör höjer värmeavböjningstemperaturen avsevärt. För det tredje, använd glödgning. Kontrollerad uppvärmning och långsam kylning lindrar inre spänningar och förbättrar dimensionsstabiliteten vid förhöjda temperaturer. Ofta kombinerar man alla tre.
Är efterbehandling nödvändig för alla plastdelar?
Nej. Många delar fungerar bra som de är gjutna. Interna komponenter, dolda fästen och engångsartiklar behöver ofta inte mer än att demonteras. Men om delen är synlig, hanteras eller monteras med andra, eller utsätts för tuffa miljöer, blir efterbehandling avgörande. Estetik, montering och prestandakrav avgör nödvändigheten. Inte varje del behöver målas. Varje del behöver inspekteras.
Vilken är den vanligaste efterbehandlingsmetoden för plast?
Trimning och gradning. Varje gjuten del har överskottsmaterial. Rester av inlopp. Spår av grindar. Skärmskador vid delningslinjer. Att ta bort dessa är nästan universellt. Därefter är dekorationsmetoder som tryckning, målning eller plätering vanliga för synliga delar. Men den enkla handlingen att göra delen ren och gradfri sker på nästan allt.
Kan plast målas?
Ja, men inte direkt. De flesta plaster har låg ytenergi. Färgen pärlar sig och flagas av. Du måste först förbereda ytan. Plasmabehandling, koronabehandling, flambehandling eller kemiska grundfärger ökar ytenergin och skapar bindningsställen. Använd sedan färger som är framtagna för plast. Flexibla akrylfärger, polyuretaner eller tvåkomponents epoxifärger. Utan ytförberedelse misslyckas färgen. Med den blir färgen permanent.







