
Vad är formsprutning?
Formsprutning är en allmänt använd tillverkningsteknik som möjliggör produktion av delar och varor i stora volymer. Det är en flexibel och effektiv teknik som vanligtvis tillämpas inom olika industrier, såsom konsumentvaror, fordonsindustrin, elektronik och förpackning. Processen innebär att smält material, vanligtvis en termoplastisk polymer, injiceras i formhålan under högt tryck. Slutproduktens form och egenskaper är avsedda att återspeglas i formkonstruktionen. Efter att det smälta materialet har injicerats i formen kyls det ner och stelnar för att bilda en formhålighet. Slutligen öppnas formen och den härdade delen tas bort.
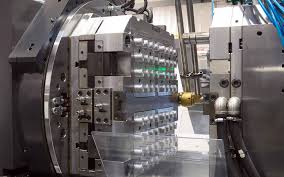
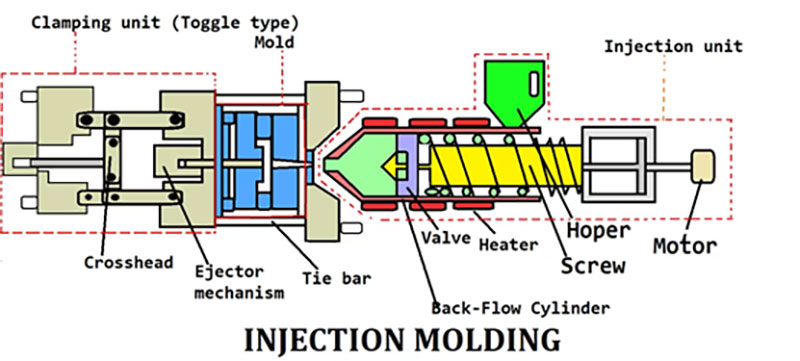
Formsprutningsmaskinens struktur
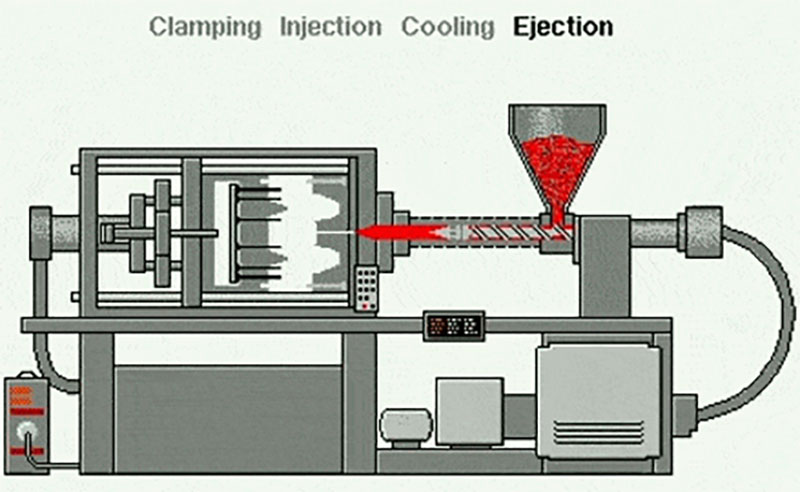
En maskin som används i formsprutningsprocessen för att skapa plastvaror kallas en formsprutningsmaskin. Den består huvudsakligen av två primära komponenter: klämenheten och formsprutningsenheten. Och här är några grundläggande komponenter i en formsprutningsmaskin.
Klämenhet :
Klämenheten ansvarar för att hålla formen på plats under formsprutningsprocessen. Den består av en stationär formplatta och en rörlig formplatta, som är monterade på maskinens ram. Formen kläms fast mellan dessa två formplattor.
Injektionsenhet :
Injektionsenheten ansvarar för att smälta och injicera det smälta plastmaterialet i formhåligheten. Den består vanligtvis av en tratt, där plastpellets eller granuler matas in i maskinen, en skruv eller kolv, som smälter och injicerar plastmaterialet, och ett munstycke som riktar materialet in i formen.
Värme- och kylsystem :
Formsprutningsmaskiner har ett värmesystem för att smälta plastmaterialet och ett kylsystem för att stelna den gjutna delen. Värmesystemet innefattar vanligtvis elektriska värmare eller oljevärmare för att värma upp cylindern och smälta plasten. Kylsystemet kan inkludera vattenkanaler eller luftventiler för att kyla formen och den gjutna delen.
Kontrollsystem :
Moderna formsprutningsmaskiner är utrustade med ett styrsystem som gör det möjligt för operatörer att ställa in och övervaka olika parametrar i formsprutningsprocessen. Styrsystemet inkluderar vanligtvis en kontrollpanel med en display, knappar och brytare för att justera inställningar som temperatur, tryck, formsprutningshastighet och cykeltid.
Utkastningssystem :
Efter att plastdelen har stelnat inuti formen måste den matas ut ur formhålan. Utmatningssystemet består av utmatarstift eller plattor som trycker ut delen ur formen när formen öppnas.
Vad är skillnaden mellan 3D-utskrift och formsprutning?
3D-utskrift och formsprutning är båda tekniker för att producera plastdelar. 3D-utskrift är en additiv tryckprocess som skapar objekt genom att bygga lager av material, medan formsprutning av plast använder en form fylld med smält material, som kyls och härdas innan produktionsdelar. Både formsprutning och 3D-utskrift kan användas för prototypframställning, men det finns några viktiga skillnader mellan de två processerna. Den största skillnaden: När det gäller massproduktion av varor med lite materialspill fungerar formsprutning bra. Även om 3D-utskrift tar längre tid att sätta upp är det att föredra för komplicerade konstruktioner och möjliggör snabba designmodifieringar.
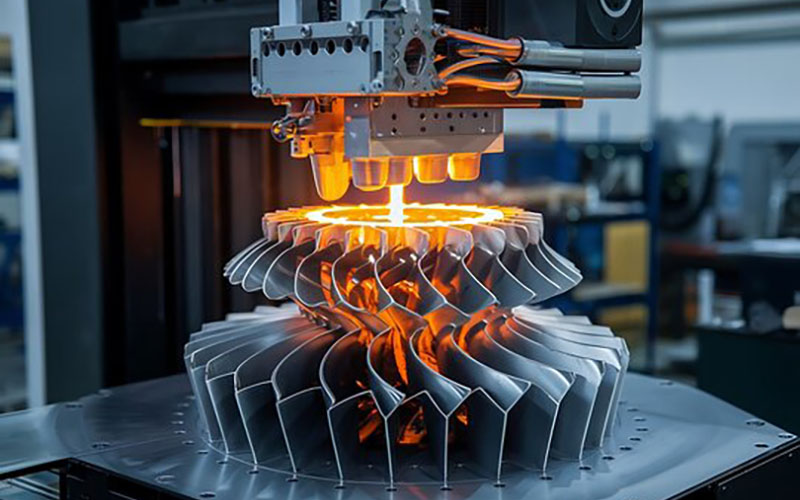
3D-utskrift, eller additiv tillverkning, ger en snabb leveranstid på 1–2 veckor, vilket gör det till en idealisk lösning för snabb prototypframställning och konstruktioner som kräver frekventa förändringar. Dessutom kan denna process producera små plastdelar och invecklade konstruktioner. Det är inte det lämpligaste alternativet för stora produktionsserier på över 100 delar, eftersom det kan vara dyrt både i tid och pengar. Det är dock ett utmärkt val för lågproduktionsserier.
3D-utskrift är dock en långsam produktionsmetod som bara kan producera ett begränsat antal delar åt gången. Storleken på utskriftsområdet begränsar produktionen av större föremål, eftersom alla delar som hänger över kanten av utskriftsområdet riskerar instabilitet. Det innebär att även om storskalig 3D-utskrift är möjlig, kanske det inte är den bästa tillämpningen av processen. Dessutom har 3D-utskrivna delar en grov ytfinish på grund av den additiva tillverkningsprocessen, oavsett detaljnivå. Om du behöver en slät ytfinish kommer efterbehandling att vara nödvändig.
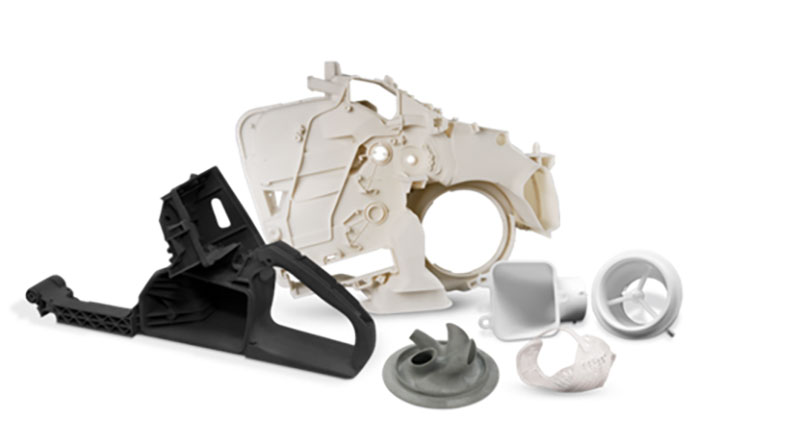
Formsprutning innebär långa handläggningstider för att förbereda delar, upp till 5–7 veckor, även för enkla delar. Därför är den inte väl lämpad för frekventa designändringar. Trots dessa långa handläggningstider är processen perfekt för att producera delar i stora volymer, upp till 1 000+ delar per körning. Dessutom är formverktyget lämpligt för att producera komponenter av alla komplexiteter, oavsett storlek. Formsprutning är dock inte idealiskt för att producera invecklade och känsliga konstruktioner som kan stå oberoende av varandra. Att korrigera eventuella misstag eller ändra konstruktionen kan vara utmanande på grund av de långa uppställningstiderna vid formsprutning. Dessutom kan det vara dyrt och tidskrävande att korrigera fel i konstruktionen. Att modifiera formen för att åtgärda problem eller ändra konstruktioner kräver en fullständig ombyggnad, vilket resulterar i att allt som produceras skrotas och medför extra kostnader.
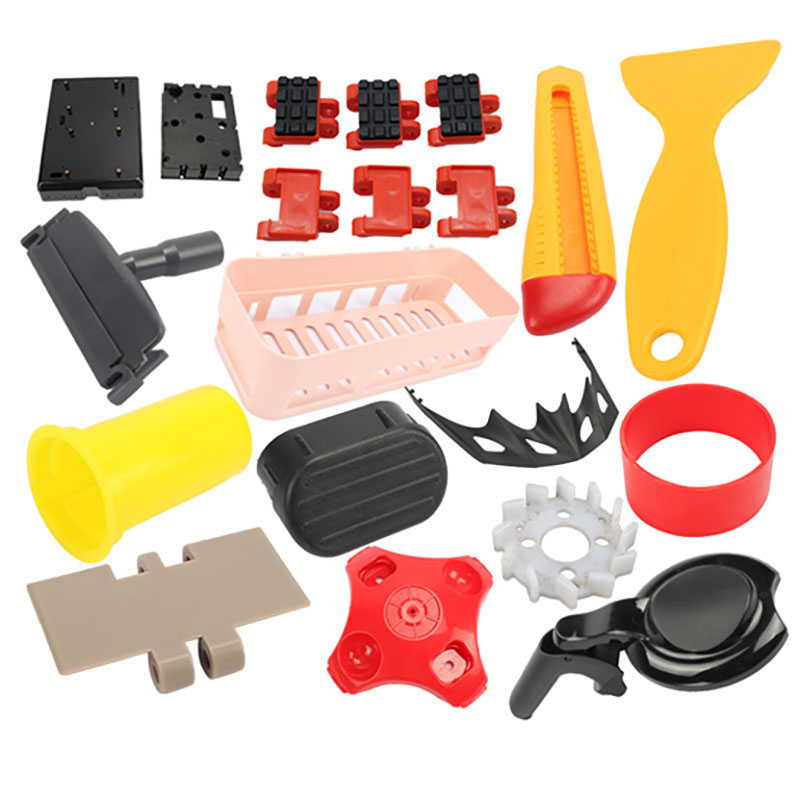
Sammanfattningsvis har båda processerna sina egna fördelar och nackdelar, så de bör behandlas som kompletterande snarare än konkurrerande tekniker. 3D-utskrift är mer lämplig för att producera små partier av komplexa delar som kan kräva frekventa designändringar eller anpassningar. Å andra sidan är formsprutning mer lämplig för massproduktion av mindre komplexa delar som redan har slutfört designfasen framgångsrikt.
Hur fungerar formsprutning?
Formsprutning är den populäraste tillverkningsprocessen för att producera plastdelar. Formsprutning är den populäraste tillverkningsprocessen för att producera plastdelar. Formsprutningsmaskiner, som använder råplast och en mängd olika formar, kan tillverka många olika delar, stora eller små, hållbara eller engångsbruk, för många industrier och tillämpningar. Så, hur fungerar formsprutning?
1: välja rätt termoplast och form
Det termoplastiska materialet som väljs för gjutning påverkar direkt delens prestanda och egenskaper. Olika material erbjuder varierande egenskaper, såsom styrka, flexibilitet, värmebeständighet, kemisk resistens och elektriska egenskaper. Att välja rätt material är viktigt för att säkerställa att delen uppfyller de önskade specifikationerna och presterar bra. Materialval och formdesign påverkar de gjutna delarnas kvalitet, dimensioner, ytfinish och strukturella integritet. Faktorer som materialflöde, krympning, skevhet och kylning avgör delarnas defekter och måste beaktas. Rätt material- och formval bidrar till att producera högkvalitativa delar på ett konsekvent sätt.
2: matning och smältning av termoplasten
Injektionsprocessen börjar med maskinens injektionsenhet. Plastpellets eller pellets tillsätts i tratten och materialet matas in i en uppvärmd cylinder. Materialet smälts sedan inuti cylindern, vanligtvis genom rotation av en skruv eller rörelse av en kolv.
3: Injicera plasten i formen
Den smälta plasten sprutas sedan in under högt tryck i formhålan genom ett munstycke och ett rännsystem.
4: håll- och kyltid
När formhåligheten är fylld med smält plast börjar kylningsprocessen. Formen innehåller kanaler eller kanaler genom vilka ett kylmedium (såsom vatten eller olja) cirkulerar. Kylmediet hjälper till att snabbt kyla och stelna plastmaterialet till formhålighetens form. Under denna period bör kylningstiden styras efter materialets egenskaper.
5: Utkastnings- och efterbehandlingsprocesser
När plasten har smält och svalnat inuti formen öppnas maskinens formklämanordning. Formens två halvor separeras och den härdade delen matas ut ur formhålan med hjälp av ett utstötningssystem, såsom en utstötningsstift eller platta. Sedan utför arbetarna ytbehandlingsprocessen, vilket förbättrar det slutliga utseendet, funktionaliteten och den övergripande kvaliteten på de gjutna delarna. Därefter kan produkten förpackas och levereras till kunderna.
Vanliga typer av formsprutning
Vad är formsprutning av plast?
Formsprutning av plast är en tillverkningsprocess som används för att producera plastdelar i stora mängder. Det innebär att smält plastmaterial injiceras i en formkavitet, låter det svalna och stelna, och sedan matas den färdiga delen ut ur formen. Formsprutning av plast används ofta inom olika industrier på grund av dess effektivitet, mångsidighet och förmåga att producera komplexa och precisa delar, såsom fordonsindustrin, elektronik, konsumentvaror och medicintekniska produkter etc.
Hur fungerar formsprutning av plast?
Formsprutning av plast är en otroligt effektiv och mångsidig tillverkningsprocess. Det innebär att skapa en form, smälta och injicera plastmaterialet i den, låta det svalna och stelna, och sedan mata ut den färdiga delen från formen. Denna process är automatiserad och kontrollerad, vilket gör det möjligt att producera komplexa delar med hög precision och konsistens. Formsprutning av plast är en kostnadseffektiv metod för att producera plastkomponenter i stora mängder och används ofta inom olika branscher.
Kostnad för formsprutning av plast
Formsprutningens primära kostnadsdrivare är formen, även känd som verktygskostnaden. Kostnaden beror på detaljens konstruktionskomplexitet, materialtyp och produktionsvolym. Trots höga fasta startkostnader har formsprutning låga rörliga kostnader, med billiga material och progressiv automatisering, vilket resulterar i färre arbetskraftsbehov. När produktionsvolymen ökar minskar kostnaden per detalj, vilket gör processen effektivare genom att fördela kostnaderna.
Vilken plast är bäst för formsprutning?
Att välja rätt material är avgörande för nästan alla steg i formsprutningsprocessen. På grund av detta är det ofta ett av de viktigaste besluten en tillverkare och deras kunder måste fatta under hela tillverkningscykeln. Flera typiska formsprutningsmaterial av plast kan användas på grund av deras olika egenskaper och funktioner, även om det ibland råder sekretess kring skälen till valet av specifika plastmaterialtyper och märken. Vissa viktiga materialegenskaper bör beaktas under design- och utvecklingsfasen när man väljer lämpligt material för ett projekt. Kom ihåg att även överväga möjligheterna till biologiskt nedbrytbara material.
Fördelar med formsprutning av plast
Hög effektivitet
Formsprutning av plast är en mycket effektiv process som möjliggör produktion av ett stort antal delar på relativt kort tid. När formen väl är färdigställd går själva gjutningsprocessen snabbt, och varje cykel kan producera flera delar samtidigt.
Kostnadseffektiv
Vid storskalig produktion av varor kan formsprutning vara en ekonomiskt fördelaktig tillverkningsteknik. Höga produktionsvolymer, litet materialspill och automatisering möjliggörs, vilket kan sänka arbetskraftskostnaderna. Dessutom kan valet av det mest ekonomiska och lämpliga plastmaterialet för en given tillämpning resultera i kostnadsbesparingar på grund av materialets mångsidighet.
Komplex och exakt deldesign: Formsprutning möjliggör produktion av komplexa och invecklade deldesigner som kan vara svåra eller opraktiska att uppnå med andra tillverkningsprocesser. Formarna som används vid formsprutning kan vara mycket detaljerade och replikera invecklade funktioner, vilket möjliggör exakt och konsekvent delproduktion.
Toleranser och standarder för formsprutning av plast
Toleranser och standarder för formsprutning av plast är avgörande för att uppnå funktionella, högkvalitativa delar som uppfyller de erforderliga specifikationerna. De säkerställer delkompatibilitet, funktionalitet och passform, bidrar till jämn kvalitet och möjliggör kostnadseffektiv produktion. Korrekt beaktande av toleranser under hela design- och tillverkningsprocessen är avgörande för framgångsrik formsprutning av plast.
| Standarder | BESKRIVNING |
| Maximal delstorlek | 1200 × 1000 × 500 mm
47.2 × 39.4 × 19.7 tum |
| Minsta delstorlek | 1 × 1 × 1 mm
0.039 × 0.039 × 0.039 tum |
| Repeterbarhet från del till del | ± 0.1 mm
± 0.0039 tum |
| Toleranser i formhålighet | ± 0.05 mm
±0.002 tum |
| Tillgängliga formtyper | Verktyg i stål och aluminium. Produktionskvalitet vi erbjuder: under 1000 cykler, under 5000 cykler, under 30 000 cykler och över 100 000 cykler |
| Tillgängliga maskiner | Enkelhålighetsformar, flerhålighetsformar och familjeformar,
50 till 500 presstonnage |
| Sekundära operationer | Formtexturering, tapptryck, lasergravering, gängade insatser och grundmontering. |
| Inspektions- och certifieringsalternativ | 15 arbetsdagar eller mindre för de flesta beställningar,
Offertsvar dygnet runt |
| lead Time | 15 arbetsdagar eller mindre för de flesta beställningar,
Offertsvar dygnet runt |
Ytbehandlingar av formsprutning av plast
Ytbehandlingen av formen sker vanligtvis under produktionsprocessen. Efter att formsprutningen är klar kommer vi att utföra vissa ytbehandlingar på den färdiga produkten enligt era krav.
| Namn | BESKRIVNING | |
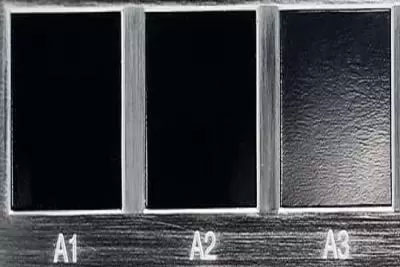 |
Glossy | En finish görs med en diamantputsningsprocess och ger blanka och blanka ytor på formsprutade delar. |
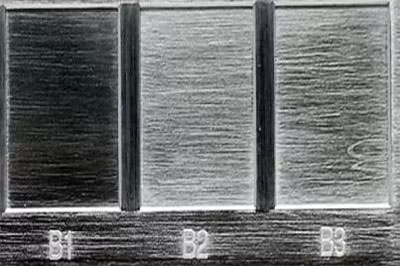 |
Halvblank | B-klassade ytbehandlingar använder sandpapper för att producera delar med en något grövre yta än delar av klass A. Specialgjutna plastdelar som genomgår B-klassad ytbehandling har en matt ytstruktur. |
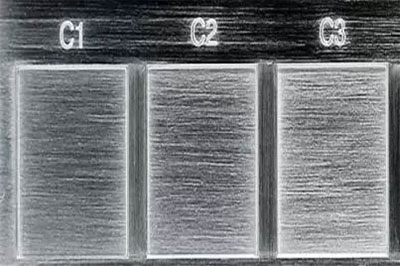 |
Matte | C-gradiga ytbehandlingar använder sandkornsslipstenar för att skapa en grov, ojämn yta. Injektionsplastdelar som genomgår C-gradig ytbehandling har en matt ytstruktur. |
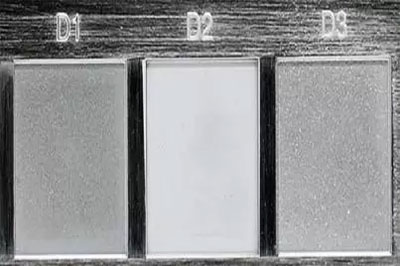 |
Strukturerad | D-gradiga ytbehandlingar använder grus och torra glaspärlor eller oxid för att skapa en mycket grov texturerad yta. Beroende på vilken typ av material som används kan produkterna ha en sidenmatt eller matt yta. |
Vilken utrustning används i formsprutningsprocessen för plast?
Formsprutningsprocessen för plast innebär användning av olika typer av utrustning för att producera plastdelar. Den huvudsakliga utrustningen som används i processen inkluderar en formsprutningsmaskin, en formgjutning och hjälputrustning.
Formsprutningsmaskinen
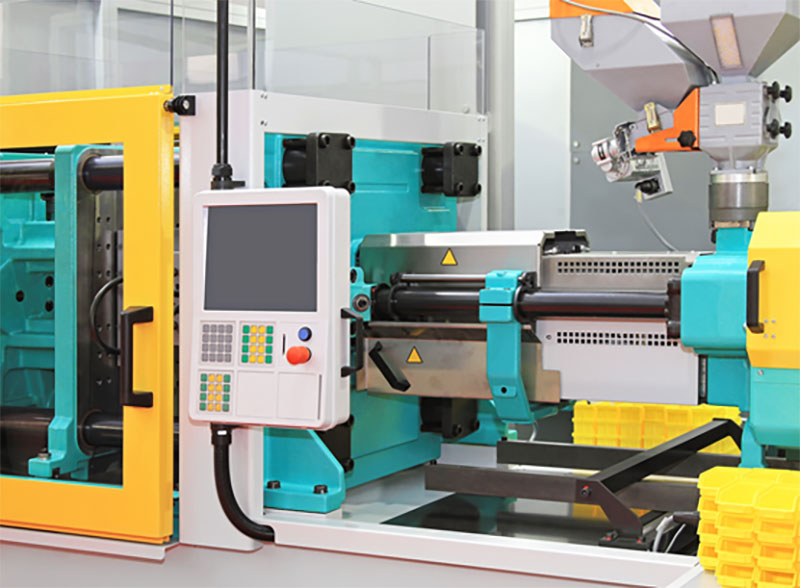
Formsprutningsmaskinen är den primära utrustningen som används vid formsprutning av plast. Den består av en tratt, en formsprutningsenhet, en formklämningsenhet och kontroller. Maskinen smälter plastmaterialet, sprutar in det i formen och kyler det för att bilda önskad form.
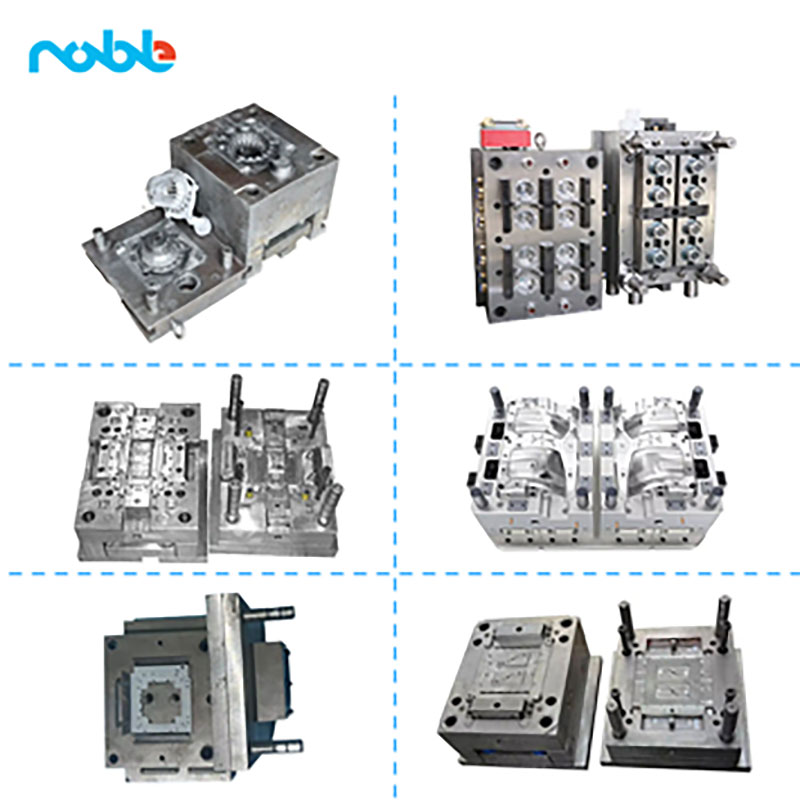
Formen är ett precisionsverktyg som definierar formen och egenskaperna hos den plastdel som ska produceras. Den är vanligtvis tillverkad av stål och består av två halvor: hålrummet och kärnan. Formen monteras på formsprutningsmaskinen och är konstruerad för att motstå höga tryck och temperaturer.
Extra utrustning
Ytterligare utrustning kan användas för att stödja formsprutningsprocessen, såsom materialtorkningsutrustning, materialhanteringssystem, granulatorer för återvinning av plastskrot och robotar eller automationssystem för borttagning och hantering av delar.
Det är viktigt att notera att den specifika utrustning som används vid formsprutning av plast kan variera beroende på storleken och komplexiteten hos de delar som produceras, samt kraven i tillverkningsprocessen.
Är 3D-utskrift samma sak som formsprutning av plast?
3D-utskrift och formsprutning av plast är inte samma processer. Även om båda teknikerna används för att tillverka plastdelar, använder de olika metoder och har tydliga fördelar och begränsningar. Både 3D-utskrift och formsprutning av plast är värdefulla tillverkningsprocesser för plastdelar, men de har olika styrkor och tillämpningar. 3D-utskrift är fördelaktigt för prototypframställning, anpassning och produktion i låg volym, medan formsprutning av plast är idealiskt för storskalig tillverkning och för att uppnå kostnadseffektiv produktion av jämna, högkvalitativa delar.
Formsprutning av plast för olika industrier
Formsprutning av plast är en mångsidig tillverkningsprocess som hittar tillämpningar inom olika branscher. Här är några exempel på branscher som vanligtvis använder formsprutning av plast:
Formsprutning av plast i Bilindustrin
Formsprutning av plast används i stor utsträckning inom bilindustrin för tillverkning av en mängd olika komponenter, inklusive invändiga och utvändiga lister, instrumentpaneler, dörrpaneler, stötfångare, ventiler och motordelar. Processen möjliggör exakt produktion av komplexa former och lättviktsdelar, vilket bidrar till förbättrad bränsleeffektivitet.
Formsprutning av plast i Flyg- och försvarsindustrin
Formsprutning av plast används flitigt inom flyg- och försvarsindustrin för tillverkning av robusta och lätta komponenter. Dessa inkluderar kontrollpaneler, flygplansinredningsdelar, skyddsutrustning, kontakter och höljen för elektroniska system. Denna process möjliggör produktion av delar med invecklade geometrier, hög hållbarhet och motståndskraft mot tuffa miljöförhållanden.
Formsprutning av plast i Medicinsk Industri
Formsprutning av plast spelar en avgörande roll inom medicin- och hälsovårdsindustrin, där precision, renhet och biokompatibilitet är avgörande. Det används för att tillverka medicintekniska produkter, såsom sprutor, katetrar, kirurgiska instrument, implanterbara komponenter, läkemedelsleveranssystem och laboratorieutrustning. Processen säkerställer snäva toleranser, steril produktion och efterlevnad av regelverk.
Formsprutning av plast i Robotindustrin
Formsprutning av plast ger robotindustrin möjlighet att producera högkvalitativa, kundanpassade och kostnadseffektiva komponenter. Processen erbjuder designflexibilitet, skalbarhet och möjligheten att tillverka komplexa geometrier, vilket uppfyller de specifika kraven för robotsystem vad gäller prestanda, hållbarhet och funktionalitet. Vanligtvis i robothöljen och kapslingar, gripdon och ändeffektorer, sensorhöljen och interna komponenter.
Egenskaper för metallinsprutning:
Vad är metallinsprutning?
Metallformsprutning (MIM) kombinerar formsprutning av plast med pulvermetaller för att producera exakta, invecklade metalldelar. Det är mångsidigt men har högre verktygskostnader och längre ledtider jämfört med formsprutning av plast. Ändå är det värdefullt för att producera högpresterande, komplexa metallkomponenter.
Fördelar med metallinsprutning
Komplex design
MIM är en tillverkningsprocess som kan användas för att producera metalldelar i stora mängder, även de med komplexa geometrier och invecklade detaljer. Denna process är bäst lämpad för produktion av små och precisa delar i höga volymer, med strikta toleranser. MIM kan noggrant producera inre och utre gängor, underskärningar, tänder (såsom kugghjulständer), spår, hål, fenor, markeringar och gravyrer utan att kräva ytterligare bearbetning eller tillverkningsprocesser.
Hög Kvalitet
MIM möjliggör en mängd olika former och producerar delar med jämförbar styrka och hårdhet som bearbetade smideslegeringar. MIM kan tillverka flerkomponentsdelar som ett enda stycke och ge en utmärkt ytfinish.
Kostnadseffektivt pris
MIM kan utföras på en mängd olika metaller, inklusive: rostfritt stål, kolstål, kopparlegeringar, nickellegeringar, volframlegeringar, titanlegeringar, koboltlegeringar, järn, karbid, cermet, etc. Metallinjektionsgjutning (MIM) är en tillverkningsprocess som är känd för att generera mindre avfall och skrot jämfört med traditionella bearbetningsprocesser. Detta är särskilt fördelaktigt för dyra material som eldfasta material, titanlegeringar, superlegeringar och specialmetaller. Genom MIM kan upp till 98 % av materialet omvandlas till användbara metalldelar, vilket gör det till en effektiv process. Dessutom är MIM ett kostnadseffektivt alternativ till långsiktig bearbetning, investeringsgjutning och stansning.
Hur fungerar metallformsprutning?
Metallinjektionsgjutning (MIM) är en process som kombinerar formsprutning av plast med pulvermetaller för att skapa komplexa metalldelar. Processen innefattar beredning av råmaterial, formsprutning, kylning och stelning, utstötning, avbindning, sintring och efterbehandling. MIM erbjuder designflexibilitet, kostnadseffektivitet och möjligheten att producera högprecisionsmetalldelar med utmärkta mekaniska egenskaper.
Ytbehandling av metallformsprutning
Ytbehandling är ett avgörande steg i metallformsprutningsprocessen (MIM) för att förbättra utseendet, funktionaliteten och prestandan hos de slutliga metalldelarna. Olika ytbehandlingstekniker används i MIM:
CNC-bearbetning, som fräsning, svarvning, borrning och slipning, uppnår exakta dimensioner, släta ytor och specifika egenskaper på MIM-delar. Det används för snäva toleranser, kritiska geometrier och modifieringar efter bearbetning.
2.Polering
Polering förbättrar MIM-delens utseende genom att ta bort defekter och skapa en slät, reflekterande yta med hjälp av slipmedel, polerskivor och polermedel.
3. Galvanisering
Elektroplätering förbättrar MIM-delar genom att avsätta ett tunt lager metall på dem. Processen innebär att delarna doppas i en elektrolytlösning som innehåller metalljoner och att en elektrisk ström appliceras. Vanliga metaller som används för elektroplätering inkluderar nickel, krom, guld och silver.
4. värmebehandling
Värmebehandling förbättrar de mekaniska egenskaperna hos MIM-delar genom att utsätta dem för kontrollerade uppvärmnings- och kylcykler, vilket modifierar deras ytegenskaper, utseende, hårdhet, hållfasthet och dimensionsstabilitet.
Keramisk formsprutning:
Vad är keramisk formsprutning?
Keramisk formsprutning är en precis och avancerad teknik som används för att utveckla högkvalitativa komponenter i stora mängder. Keramiska delar är mer hållbara och motståndskraftiga än plast- eller ståldelar, vilket gör dem idealiska för många tillämpningar. Keramisk formsprutning (CIM) är en process som används för att skapa specialanpassade keramiska delar. Den liknar formsprutningsprocessen som används för plast. Processen innebär att en pelletiserad blandning av aluminiumoxidpulver och vissa bindemedel förvärms, som sedan tvingas under högt tryck in i en specialtillverkad form för att forma delar enligt kundens specifika design. Efter att delen har tagits bort från formen genomgår den flera ytterligare processer, inklusive sintring vid höga temperaturer.
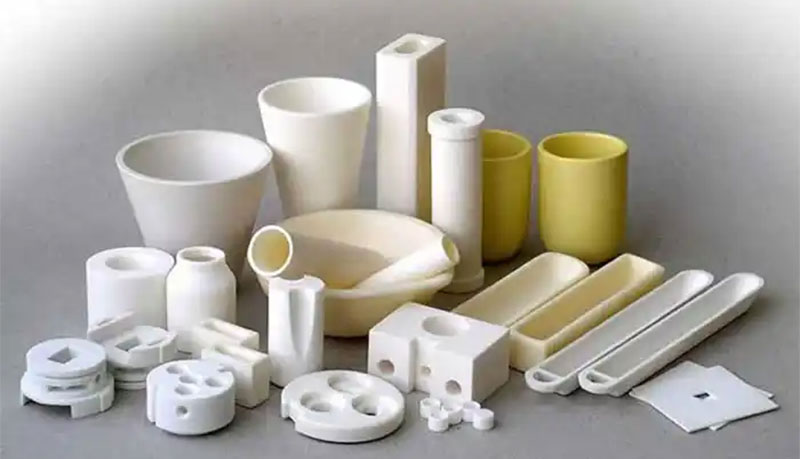
Hur fungerar keramisk formsprutning?
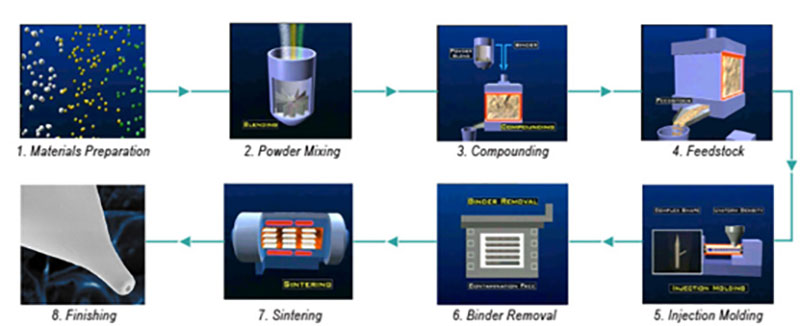
Keramisk formsprutning (CIM) innebär att man kombinerar fasta ämnen genom formsprutning och sintringstekniker för att producera komplexa former med hårda material som är för svåra, dyra eller omöjliga att producera med konventionella metoder. CIM-processen innefattar flera steg:
1. Formsprutningsverktyg
Formsprutningsverktyget är konstruerat och byggt med CAD/CAM-teknik för att säkerställa att den keramiska delen tillverkas exakt enligt CAD-ritningarna.
2. Råmaterialberedning
Det keramiska pulvret väljs utifrån kundens krav, inklusive kornstorlek, form och fördelning. Speciella bindemedel och tillsatser blandas med pulvret under övervakade förhållanden för att säkerställa att den resulterande blandningen är redo för formsprutning. Registrering av egenskaperna hos det resulterande råmaterialet sker just som en del av kvalitetskontrollen och batchspårningen.
3. Formsprutning
Specialbyggda formsprutningsmaskiner fyller formar med råmaterial i en helautomatiserad process som säkerställer jämn konsistens. Statistisk processkontroll (SPC) samlar in processdata.
4. Kontroll
Innovativa övervakningstekniker minskar kostnaderna och höjer kvaliteten och möjliggör realtidsövervakning av ogenomskinliga materials inre egenskaper under gjutning.
5. Termisk behandling
Bindemedlet avlägsnas från preformen genom avdunstning och en exoterm reaktion, vilket lämnar en liten fraktion kvar. Delarna sintras i en oxiderande/reducerande atmosfär eller vakuum. Formsprutade delar kan genomgå varm isostatisk pressning (HIP) för att öka densitet och hållfasthet.
6. Ytbehandling
Efterbehandlingsmetoder kan uppnå högre ytkvalitet och precision än sintring samtidigt som exceptionella toleranser bibehålls till ekonomiska priser.
7. Slutbesiktning
Under designfasen samarbetar NOBLE med kunderna för att fastställa kontroll- och utvärderingskriterier. Toppmodern mätteknik används för att säkerställa att de tillverkade delarna uppfyller tekniska specifikationer.
Fördelar med keramisk formsprutning
Keramisk formsprutning, liksom alla andra tillverkningsprocesser, har sina för- och nackdelar. En av de största fördelarna med denna process är dess förmåga att producera invecklade geometrier med hög precision och noggrannhet. Detta gör den till ett idealiskt val för applikationer som kräver snäva toleranser. Dessutom är keramiska delar som tillverkas genom formsprutning ofta mer robusta och hållbara än de som produceras med andra metoder.
Keramiska formsprutningsmaterial
Vanligtvis används en blandning av keramiskt pulver och ett bindemedelsmaterial vid formsprutning av keramik. Det keramiska pulvret hålls samman och ges den nödvändiga styrkan för att formas av bindemedlet. Vax, termoplastiska polymerer och värmehärdande polymerer är exempel på vanliga bindemedelsmaterial. De specifika behoven hos det tillverkade föremålet, såsom den erforderliga styrkan, flexibiliteten och temperaturbeständigheten, avgör valet av bindemedelsmaterial. Avbindning är processen att ta bort bindemedlet från den keramiska delen efter att den har formats, vilket lämnar endast den rena keramiska delen.
Ytbehandling av keramisk formsprutning
Olika ytbehandlingar kan appliceras på anpassade keramiska formsprutningsdelar för att förbättra både deras praktiska prestanda och estetiska utseende.
| Ytbehandlingar | Bilder | Metodbeskrivning | Fördelar |
| PVD (Physical Vapor Deposition) | 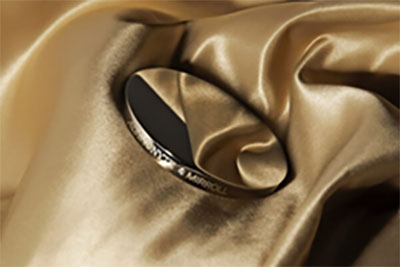 |
PVD står för Physical Vapor Deposition. Det är en process som innebär att en tunn materialfilm avsätts på ett substrat med hjälp av fysiska metoder som avdunstning eller sputtering i vakuummiljö. | PVD producerar tunna filmer med en hög grad av enhetlighet i tjocklek och sammansättning, vilket gör den användbar för applikationer som kräver exakta beläggningar. |
| Plätering | 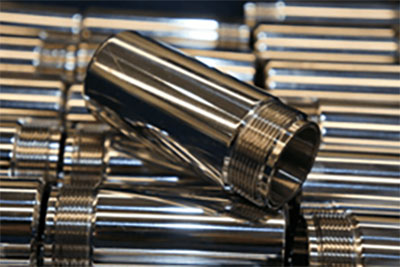 |
Elektroplätering är en process där man applicerar ett tunt lager metall på en ledande yta med hjälp av en elektrokemisk reaktion. | Elektroplätering producerar en mycket hållbar och slitstark beläggning som kan skydda substratet mot korrosion och andra former av skador. |
| Pulverbeläggning | 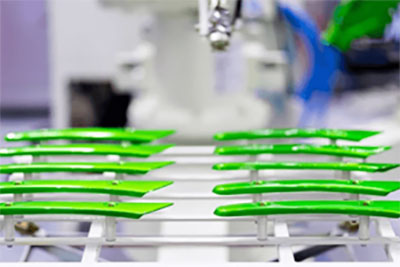 |
Pulverlackering är en typ av beläggning som appliceras som ett fritt flytande torrt pulver och sedan sprayas på en yta. Pulvret härdas genom att det värms upp till en temperatur som gör att det smälter och sedan binder till ytan. | Pulverlacker är mycket slitstarka och motståndskraftiga mot repor, flisning och blekning. De tål exponering för hårda väderförhållanden, kemikalier och UV-strålning, vilket gör dem idealiska för utomhusbruk. |
| Borstning |  |
Borstning är en ytbehandlingsprocess som innebär att man använder en borste eller ett slipande material för att skapa ett mönster av fina linjer eller repor på en metallyta. | Borstade ytor är mycket slitstarka och tål tuffa miljöer, vilket gör dem till ett populärt val för tillämpningar som industriell utrustning och arkitektoniska element. |
| Kemisk etsning | 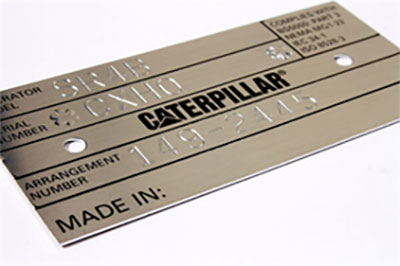 |
Kemisk etsning, även känd som kemisk fräsning eller fotokemisk bearbetning, är en ytbehandlingsprocess som innebär att kemikalier används för att selektivt avlägsna material från en metallyta. | Kemisk etsning möjliggör etsning av extremt exakta mönster och former på en metallyta, med toleranser så låga som några få mikrometer. Denna precisionsnivå gör den idealisk för att producera komplexa delar eller komponenter med invecklade mönster. |
| Lasermärkning | 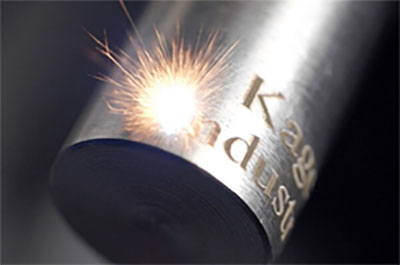 |
Laserstrålen orsakar en reaktion i materialets yta, vilket resulterar i en permanent märkning som kan anpassas för att uppfylla specifika designkrav. | Lasermärkning är mycket hållbara och motståndskraftiga mot slitage, blekning och andra typer av skador. Detta gör lasermärkning idealisk för tillämpningar som kräver långvariga märkningar, såsom branding, identifiering och spårbarhet. |
| Putsning |  |
Polering är processen att jämna ut och förfina en yta genom att använda ett slipande material för att avlägsna små mängder material. | Syftet med polering är att skapa en slät och reflekterande yta, förbättra ytans utseende och förbättra dess motståndskraft mot slitage och korrosion. |
Funktioner hos övergjutning:
Vad är övergjutning?
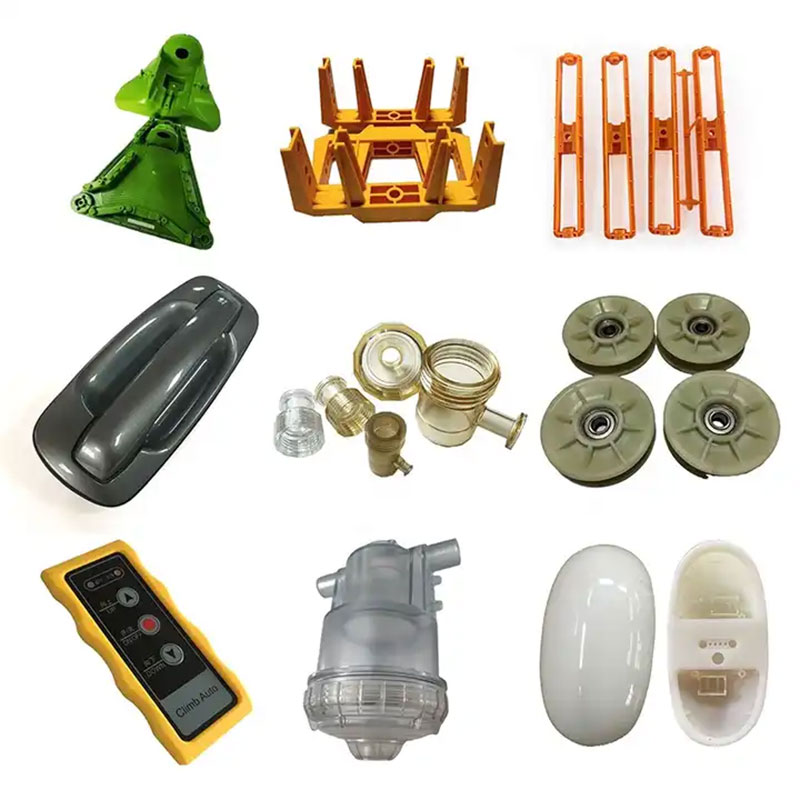
Övergjutning är en allmänt använd process inom tillverkningsindustrier. Det involverar formsprutning eller uretangjutning för att tillverka högkvalitativa prototyper. Denna teknik hjälper till att forma två eller flera lager av material tillsammans, vilket är fördelaktigt för övergjutning av plast och gummi. Det är särskilt användbart för att snabbt tillverka prototyper av industriella maskindelar och skapa anpassade delar genom att lägga plast eller gummi över andra material som metaller.
Hur fungerar övergjutning?
Övergjutning är processen att sammanfoga två eller flera material för att skapa en enda maskindel eller komponent. Den första komponenten är substratet, som är basmaterialet, och den andra komponenten är övergjutningen, vilket är det sekundära materialet som formas över substratet. Det kan finnas flera övergjutningar beroende på önskad slutprodukt.
Material för övergjutning
Dessa är vanliga gjutna plaster som erbjuds av våra formsprutningstjänster. Efter att ha känt till grunderna för material, såsom vanliga kvaliteter, märken, fördelar och nackdelar, välj lämpligt formsprutningsmaterial enligt dina applikationskrav.
Verktygsmaterial:
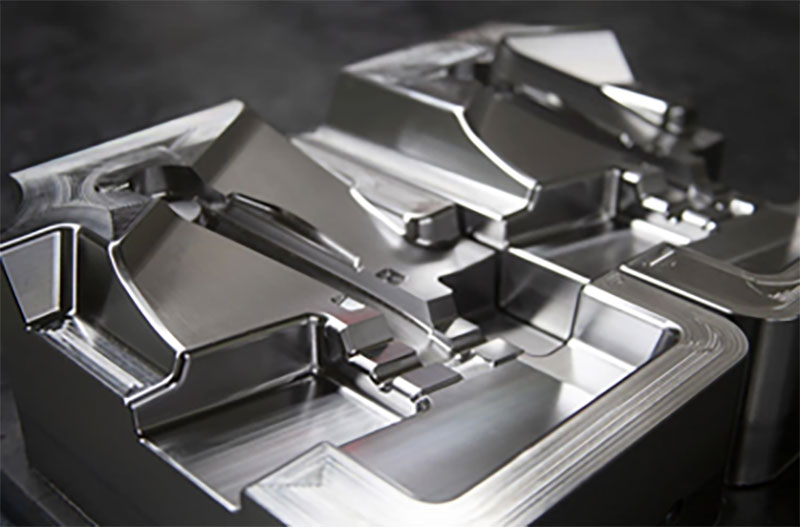
Innan formsprutningsprocessen påbörjas, för produktion i låg eller hög volym, behövs ett CNC-fräst verktyg med hög tolerans. De vanligaste materialen inkluderar:
| Verktygsstål: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Rostfritt stål: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Plastmaterial:
Plastformsprutningstjänst kommer med ett brett utbud av material med olika egenskaper, inklusive slaghållfasthet, styvhet, termisk beständighet, kemikaliebeständighet, etc.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | TITT |
| PE | HDPE | PS | POM |

Tillsatser och fibrer:
Standardplastmaterial kanske inte uppfyller kraven för specialformsprutade delar. I detta fall kan tillsatser och fibrer tillsättas för att förbättra estetiska och funktionella egenskaper, vilket ger ytterligare funktioner till dina formsprutade delar.
| UV | absorbatorer | färgämnen |
| Flame | hämmande medel | Glasfibrer |
| mjukgörare |
Fördelar med Overmolding
Övergjutna komponenter erbjuder pålitlig produktprestanda genom att tätt sammanfoga och skydda sig mot fukt och damm. Genom att kombinera de utmärkta egenskaperna hos flera material i ett, säkerställer övergjutna komponenter bättre prestanda.
Dessutom bidrar övergjutning till att minska de totala tillverkningskostnaderna genom att kombinera flera delar till en, vilket eliminerar behovet av montering och sparar tid och arbetskostnader.
Dessutom förbättrar övergjutning design och estetik genom att lägga till ett material till ett annat. Det möjliggör olika designoptimeringar och förbättringar av ytbearbetningen.
Tillämpningar av övergjutning:
Övergjutning i medicinska instrument:
Övergjutning är avgörande för att uppfylla precision och säkerhet, och för att klara av sofistikering och förvaring i medicintekniska produkter. Övergjutning kombinerar plast och metall i en produkt. Den vanligaste användningen i kirurgiska instrument, som sprutor, dilatatorer, mjuka verktyg med mera.
Övergjutning i hårdvaruverktyg:
Övergjutning förbättrade greppet på hårdvaruverktyg, vilket gjorde dem säkrare och mer ergonomiska. Utmärkta exempel är skruvmejslar, tänger, skiftnycklar, blad och mer.
Övergjutning i bildetaljer:
De estetiska fördelarna med övergjutningen återspeglas fullt ut i tillämpningen av bildetaljer. Såsom dörrkanter, sidoväggar, skärmar, stötfångare, fälgar och andra. Dessa minskar inte bara bilens vikt utan underlättar också anpassning av flera färger i bilar.
Övergjutning i hushållsartiklar:
Övergjutna produkter kan förbättra grepp, renhet, kemisk resistens med mera hos produkter. Övergjutna produkter förbättrar också konsumenternas livskvalitet. De är enkla att använda, rengöra och förlänger hållbarheten. Till exempel köksredskap, laddare med flera portar, tandborstar och liknande.
Kännetecken för Sätt in formsprutning
Vad är insatsgjutningsprocessen?
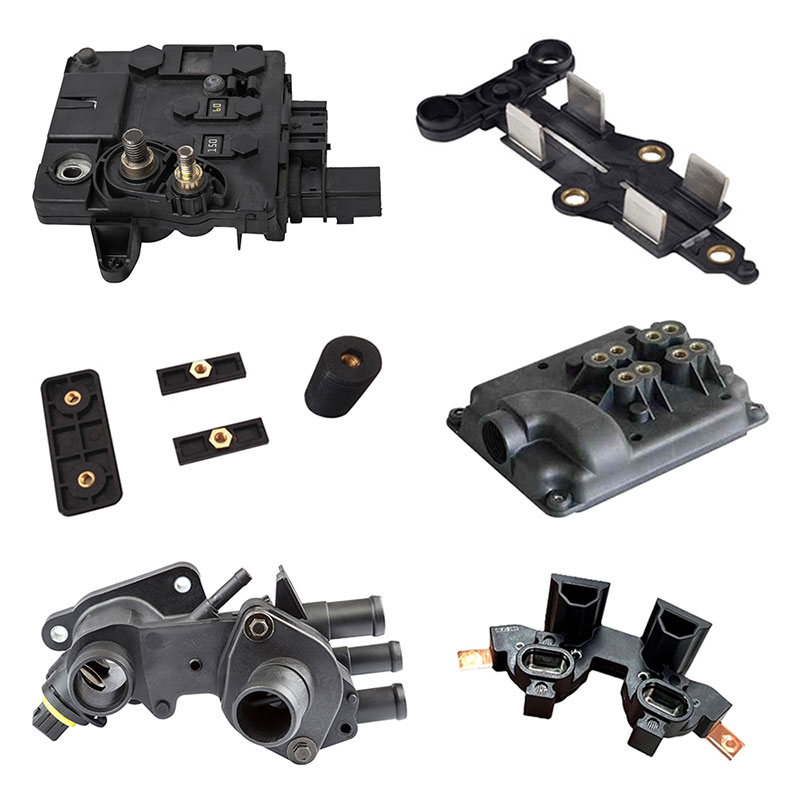
Att injicera plastmaterial runt en annan del för att skapa en ny kallas insatsgjutning. Som vanligt kan den insatta komponenten vara tillverkad av metall eller plast. Insatsen sätts in i formen i förväg i insatsgjutningsprocessen, och maskinisten använder sedan en termoplast för att injicera plast i hålrummet. Delarna är redo att förpackas och skickas till kunder när de har svalnat.
Hur fungerar insatsformsprutning?
Insatsgjutning är en process som är mycket lik konventionell formsprutning. I denna process smälts smälta råmaterial eller plast och sprutas in i en form, med samma material som används vid konventionell plastgjutning. Den största skillnaden mellan konventionell formsprutning och insatsgjutning är att i den senare läggs insatser till formen under gjutningsprocessen.
Material för Insatsformsprutning:
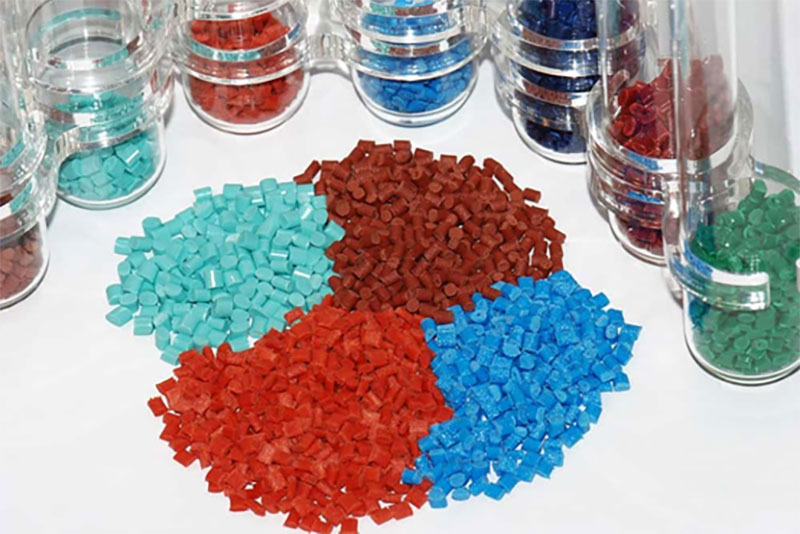
termoplaster
Dessa material är återanvändbara och kemikalieresistenta, miljövänliga och idealiska för att uppnå variation och glans vid insatsgjutning. Typer av termoplaster inkluderar
Polystyren
Polystyren är ett lätt, termoplastiskt material som är transparent och har låg smältpunkt. Dess höga motståndskraft mot syror och baser gör det lämpligt för en mängd olika tillämpningar, inklusive medicintekniska produkter och konsumentvaror.
polyeten
Denna variant av termoplastpolymeren är vanligtvis lätt och har hög seghet, förutom dess kemikaliebeständighet. Den har dielektriska och ogenomträngliga egenskaper. Vanliga polyetentermoplastmaterial inkluderar LDPE, HDPE och MDPE.
Nylon
Denna tåliga termoplastpolymer är resistent mot kemikalier och nötning. Dess höga smältpunkt gör den till en utmärkt ersättning för metall i många tillämpningar. Den används ofta i tung tillverkning och utvinningsprodukter.
Härdplaster är icke-återvinningsbara plastpolymerer, vilket gör dem mindre miljövänliga och kostnadseffektiva än termoplaster. Tillverkare tenderar att undvika att använda dem. Exempel på härdplaster inkluderar:
Epoxi
Detta är en variant av härdplast som härdar/stelnar permanent efter bearbetning utan smältpunkt. Följaktligen gör det dem mycket lämpliga för krävande användningsområden. De har utmärkt vidhäftning och hög motståndskraft mot kemikalier och värme.
Fenol
Fenol är ett härdbart material med hög resistens mot kemikalier och elektricitet. Det tål värme och har exceptionell hårdhet och dimensionsstabilitet. Fenolhartser är lämpliga för tillverkning av elektrisk utrustning, kretskort med mera.
Fördelar med insatsgjutningsprocessen:
Insatsgjutning är en process som kombinerar olika material, såsom metall och plast, för att producera en enda komponent. Den resulterande produkten har förbättrade mekaniska egenskaper och förbättrad hållbarhet. Det finns flera fördelar med att använda insatsgjutning:
Ingen montering:
Ingen montering krävs: Eftersom materialen kombineras under gjutningsprocessen behövs inga ytterligare monteringssteg. Detta snabbar upp produktionsprocessen och minskar arbetskostnaderna.
Ökad effektivitet:
Avsaknaden av montering bidrar också till ökad produktionseffektivitet.
Förbättrad hållbarhet:
Plasten som injiceras runt delarna vid insatsgjutning ökar hållfastheten hos tekniska plaster, vilket gör dem mer motståndskraftiga mot slitage. Styrkan och ledningsförmågan hos metalliska material utnyttjas också, vilket resulterar i färdiga delar med förbättrade egenskaper.
Minskad vikt:
Kombinationen av plast och metall i den slutliga komponenten resulterar i en lägre vikt jämfört med korroderande metalldelar.
Tillämpningar av formsprutning av insatser:
Insatsformsprutning i medicintekniska produkter
Biokompatibla plaster används ofta vid gjutning av inlägg för att producera medicintekniska produkter.
Insatsformsprutning inom flyg- och fordonsindustrin
Insatsgjutningsdelarnas hållbarhet är lämplig för handhållna enheter, som växelspakar, rattar och vred till lastbilar etc.
Sätt in formsprutning i hårdvaruverktyg
Övergjutning förbättrade greppet på hårdvaruverktyg, vilket gjorde dem säkrare och mer ergonomiska. Utmärkta exempel är skruvmejslar, tänger, skiftnycklar, blad och mer.
Insatsformsprutning i konsumentprodukter
Insatsgjutning är ett bra sätt för konsumentprodukter att designa och utveckla nya produkter för deras funktionella och estetiska fördelar.
Formsprutning Verktyg
Vad är verktyg för formsprutning?
Formsprutning är processen att designa och tillverka formar som används vid formsprutning. Formen består av två halvor, kärnan och hålrummet, som passar ihop exakt. Smält plast sprutas in i hålrummet, där den svalnar och stelnar för att bilda slutprodukten.
Hur fungerar formsprutningsverktyg?
Formsprutningsverktyg är en avgörande del av formsprutningsprocessen. Det ansvarar för att forma och producera plastdelar. Verktygsprocessen börjar med design och konstruktion, där en 3D CAD-modell av formen skapas. Under detta steg tas faktorer som delgeometri, materialflöde, kylkanaler och formkonstruktion i beaktande. Formsprutningsverktygsprocessen innebär att designa och konstruera en form, tillverka dess komponenter, montera och ytbehandla formen samt utföra tester och validering. Formbasen ger strukturellt stöd, medan kärnan och hålrummet formar delen. Kylkanaler reglerar temperaturen, och formsprutnings- och utstötningssystemen underlättar materialinjektion och borttagning av delar. Expertis och underhåll är avgörande för framgångsrik verktygstillverkning, vilket i slutändan påverkar kvaliteten och effektiviteten i formsprutningsprocessen.
Material för formsprutningsverktyg
Valet av formmaterial avgör i hög grad dess livslängd och kvaliteten på den formsprutade delen. NOBLE erbjuder ett brett urval av materialkvaliteter som passar olika stadier av din produktutveckling. Vårt team erbjuder även expertrådgivning om val av formmaterial för att säkerställa optimal måttnoggrannhet och estetisk kvalitet.
Verktygsstål
Innan man påbörjar formsprutningsprocessen i små eller stora serier krävs ett CNC-fräst verktyg med höga toleranser. Verktygsstål är det vanligaste materialet i sådana fall.
| typer: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
Rostfritt stål
Stål och rostfritt stål är de primära materialen som används för att skapa formsprutor, men deras tillverkningskostnader är ganska höga. Som ett resultat är dessa formar generellt reserverade för storskaliga produktioner.
| typer: | 420, NAK80, S136, 316L, 316, 301, 303, 3 |
Aluminium
Aluminiumformar är ett kostnadseffektivt alternativ till traditionella formsprutningsformar av stål och kolstål. De kostar inte bara mindre utan ger också snabbare cykler och snabbare handläggningstider, vilket är särskilt användbart för testmarknader.
| typer: | 6061, 5052, 7075 |

Fördelar med formsprutningsverktyg
Formar används ofta i produktionsprocessen för att förbättra materialstabilitet, minska förluster och säkerställa produktkvalitet. Många industrier har dragit nytta av formarnas mångsidighet, och formsprutningsformar erbjuder flera fördelar. Nedan följer några av fördelarna med att använda formsprutningsformar.
Kostnadseffektivitet
När man väljer en form för användning i olika branscher är det viktigt att göra ett välgrundat val. Kostnaden för formsprutning kan hanteras effektivt genom att noggrant välja materialet för formsprutning. Plast är råmaterialet som används vid tillverkning av formsprutor, vilket stöder produktionsprocessen för många produkter. Användningen av formsprutningsformar kan också minimera materialspill, vilket leder till en stadig minskning av produktionskostnaderna.
Hög Kvalitet
Formsprutningsformar används flitigt på grund av sin höga kvalitet. Processen är enkel och involverar inga komplicerade operationer, vilket säkerställer att det inte finns någon intern spänning och garanterar produktens kvalitet och stabilitet under användning. Produktens produktionsstruktur är mer stabil, vilket säkerställer dess användningssäkerhet.
Flexibilitet
Formsprutningsformar är mångsidiga i sin övergripande strukturdesign, vilket gör dem lämpliga för olika branscher med olika strukturella behov. En enda uppsättning formar kan användas för att ändra både materialtyp och produktfärg.
Miljövänlig
Hållbarhet har alltid varit en samhällsangelägenhet, så när en produkt utvecklas beaktas miljöskydd. Formsprutning är inte bara effektivt utan också miljövänligt, eftersom de delar som används för testning eller kasseras kan återvinnas.
Tillämpningar av formsprutningsverktyg
Formsprutningsverktyg inom bilindustrin
Formsprutade plastdelar har en flexibel design, hög hållbarhet och lång livslängd, och deras användning i delar är mycket vanlig inom bilindustrin. Såsom spegelhus, mugghållare, stötfångare, men även hela instrumentbrädan.
Formsprutningsverktyg inom medicinsk industri
Plastdelar som tillverkas för medicin och läkemedel måste följa strängare riktlinjer. För att uppfylla dessa standarder måste tillverkare använda FDA- eller medicinskt klassade hartser och tillverka sina delar enligt ISO-certifiering. Medicinska delar kräver en mängd olika kemiska egenskaper, såsom hög draghållfasthet och hög temperaturbeständighet. Vanligt förekommande formsprutade delar inkluderar testkit, kirurgiska förberedelseprodukter, tandröntgenkomponenter och mycket mer.
Formsprutningsverktyg inom flygindustrin
Våra precisionstillverkningstjänster erbjuder exceptionell hållbarhet och noggrannhet och uppfyller de sofistikerade kraven i olika faser inom flygindustrin.
Formsprutningsverktyg inom robotindustrin
Vi erbjuder förstklassiga tjänster för prototypframställning och tillverkning av robotdelar på industriell nivå, vilket stöder den fortsatta utvecklingen av robotindustrin.
Formning av flytande silikongummi
Vad är Formning av flytande silikongummi?
Med flytande silikon som råmaterial sprutas flytande silikon in i formen med hjälp av en formsprutningsmaskin, och efter ytterligare steg som involverar uppvärmning och kylning skapas den färdiga produkten. Jämfört med fast silikon är flytande silikon luktfri, säker och miljövänlig. Det kallas ofta för flytande silikongummi. Formsprutning av flytande silikon är en enkel process; den kräver inte de manuella stegen för bearbetning av fast silikon, såsom dosering, raffinering, skärning och utläggning, vilket kräver manuell produkthantering eller till och med en helt automatiserad produktionslinje utan mänsklig inblandning.
Hur fungerar gjutning av flytande silikongummi?
LSR-delar tas bort manuellt från formen, så utstötningsstift är inte inbyggda. Formen tillverkas med CNC-bearbetning för hållbarhet vid höga temperaturer. Den poleras sedan för hand för att möta kundernas krav, och sex ytbehandlingar finns tillgängliga. Formen laddas i en avancerad LSR-specifik formsprutningspress som är exakt kalibrerad för att säkerställa enhetliga delar. LSR är en värmehärdande polymer, så när den väl är formgjuten kan den inte smältas igen. Delarna förpackas i kartonger och skickas omedelbart efter produktion.

Material av gjutning av flytande silikongummi
Standardsilikon (30, 40, 50, 60 och 70 durometer)
Medicinsk silikon
Optisk silikon
Fluorsilikon (bränsle- och oljebeständig)
Fördelar med Gummi i flytande silikon
Hög precision
LSR:s flytegenskaper gör den perfekt för gjutning av invecklade, mindre och snävare toleranser jämfört med andra material.
Mer tillgängligt
LSR:s unika molekylstruktur gör den mycket mångsidig för en mängd olika tillämpningar. Till skillnad från andra material producerar LSR inga biprodukter. Och tack vare sin starka bindning mellan kisel och syreatomer kan den inte återvinnas eller brytas ner lätt som andra termoplaster. Denna styrka gör det också möjligt för LSR att motstå höga temperaturer utan att brytas ner. Dess renhet och kemiska inertitet, tillsammans med dess förmåga att motstå sterilisering, gör det till ett utmärkt alternativ för medicintekniska produkter, livsmedelstillämpningar och babyvårdsprodukter.
Mer effektiv
Jämfört med plast är cykeltiden för LSR-gjutning mycket kortare och mäts ofta i sekunder istället för minuter. Detta gör LSR till ett mer lämpligt alternativ för att leverera stora beställningar i tid.
Ekologiskt vänlig
Under tillverkningsprocessen för LSR-materialet hålls materialet i ett slutet system, vilket säkerställer att operatören inte kommer i kontakt med det och inte exponeras för miljön. Detta förhindrar effektivt all miljöförorening.
Applikationer av Gummi i flytande silikon
Flytande silikongummi är ett mångsidigt material som används inom olika industrier. Inom bilindustrin används det till motordelar, vindrutetorkarblad och ventilationsmattor för luftkonditionering. Inom medicinindustrin används det till bioteknikkomponenter, katetrar och andningsmasker. Inom flyg- och rymdindustrin används det till tätningar för cockpit- och landningsmoduler, tätningar för höjdfotograferingsmoduler och syrgasmasker. Inom konsumentproduktindustrin används det till köksredskap, duschmunstycken, elektroniska apparater och flaskautomater.
Material för formsprutning
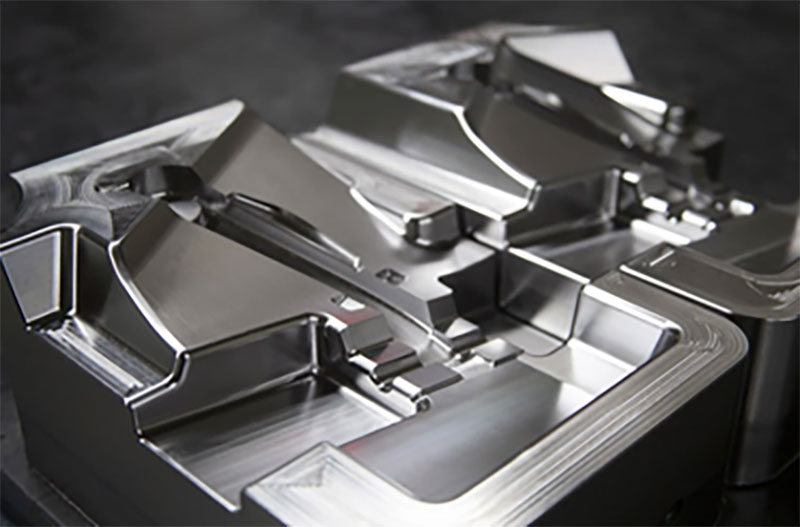
Verktygsmaterial:
Innan formsprutningsprocessen påbörjas, för produktion i låg eller hög volym, behövs ett CNC-fräst verktyg med hög tolerans. De vanligaste materialen inkluderar:
| Verktygsstål: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Rostfritt stål: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Plastmaterial:
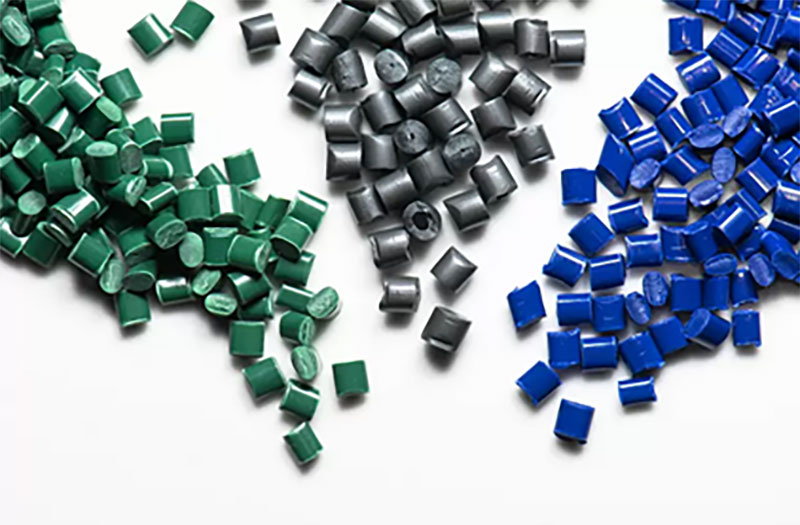
Plastformsprutningstjänst kommer med ett brett utbud av material med olika egenskaper, inklusive slaghållfasthet, styvhet, termisk beständighet, kemikaliebeständighet, etc.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | TITT |
| PE | HDPE | PS | POM |
Tillsatser och fibrer:
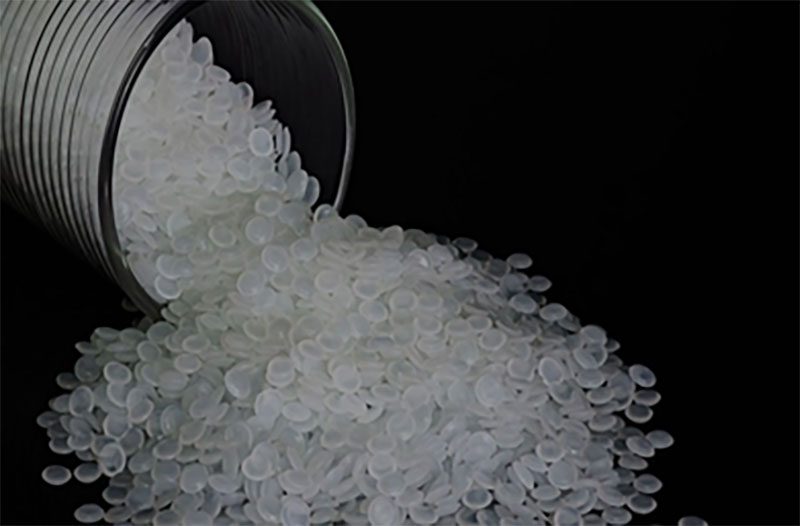
Standardplastmaterial kanske inte uppfyller kraven för specialformsprutade delar. I detta fall kan tillsatser och fibrer tillsättas för att förbättra estetiska och funktionella egenskaper, vilket ger ytterligare funktioner till dina formsprutade delar.
| UV | absorbatorer | färgämnen |
| Flame | hämmande medel | Glasfibrer |
| mjukgörare |
Ytbehandlingar av formsprutning
Formsprutning inkluderar verktygsframställning av formsprutor, formsprutning av plast med mera. Ytbehandlingen av formen slutförs vanligtvis under produktionsprocessen. Efter att formsprutningen är klar kommer vi att utföra vissa ytbehandlingar på den färdiga produkten enligt era krav.
| pic | Namn | BESKRIVNING |
 |
Glossy | En finish görs med en diamantputsningsprocess och ger blanka och blanka ytor på formsprutade delar. |
 |
Halvblank | B-klassade ytbehandlingar använder sandpapper för att producera delar med en något grövre yta än delar av klass A. Specialgjutna plastdelar som genomgår B-klassad ytbehandling har en matt ytstruktur. |
 |
Matte | C-gradiga ytbehandlingar använder sandkornsslipstenar för att skapa en grov, ojämn yta. Injektionsplastdelar som genomgår C-gradig ytbehandling har en matt ytstruktur. |
 |
Strukturerad | D-gradiga ytbehandlingar använder grus och torra glaspärlor eller oxid för att skapa en mycket grov texturerad yta. Beroende på vilken typ av material som används kan produkterna ha en sidenmatt eller matt yta. |
Fördelar med formsprutning
Formsprutning anses allmänt vara det bästa alternativet för massproduktion av plastdelar. Det är ett populärt val bland tillverkningsföretag världen över på grund av dess förmåga att producera precisionsdelar. Ingenjörer på NOBLE har identifierat sex viktiga fördelar med att använda formsprutningsteknik:
Effektivitet
Formsprutningsprocessen är mycket effektiv, vilket gör att stora order kan produceras snabbt.
Överlägsen detaljrikedom
Formsprutning är ett av de mest prisvärda sätten att tillverka stora mängder delar, särskilt för större produktionsserier. Även om design och tillverkning av formen kan ta tid, blir processen då mycket prisvärd och effektiv.
Hög noggrannhet
Formsprutningstekniken säkerställer hög noggrannhet vid tillverkning av delar.
Överkomliga
Snabb och effektiv produktion säkerställer en låg kostnad per detalj, medan höga produktionsvolymer ger ytterligare skalfördelar. Aluminium, ett kostnadseffektivt och lättillgängligt material, kan användas för formsprutningsverktyg för att kontrollera kostnaderna.
Olika materialalternativ
Formsprutning möjliggör användning av olika material, inklusive de med fyllmedel som kan förbättra draghållfastheten.
Produktion i hög volym
Formsprutning med stålformar kan underlätta produktionen av delar i miljontals exemplar.
Klar att använda-finish
Med rätt behandling kommer formsprutade delar ut ur formen med en slät yta som inte kräver ytterligare förfining.
Vilka är nackdelarna med formsprutning?
Formsprutning har flera nackdelar som måste beaktas. För det första kräver det en betydande initial investering på grund av den höga kostnaden för specialformar, vilket kan göra det utmanande för småföretag. För det andra har processen långa ledtider, vilket kan vara en nackdel när snabb produktion behövs. För det tredje har formsprutning begränsad designflexibilitet, särskilt för komplexa delar, och kan kräva ytterligare formfunktioner. För det fjärde är materialalternativen främst begränsade till termoplaster, och specialiserade material kan vara kostsamma. För det femte är formsprutning mest kostnadseffektivt för högvolymsproduktion, vilket gör det mindre lämpligt för lågvolymskörningar. Slutligen genererar processen avfall och har miljöhänsyn. Det är viktigt att noggrant utvärdera dessa nackdelar mot de specifika kraven i ett projekt för att bestämma den lämpligaste tillverkningsmetoden.
Hur använder NOBLE formsprutning för att spara material?l?
Formsprutning kan optimeras för att spara material genom att implementera vissa strategier och metoder. Här är några sätt att använda formsprutning för att spara material:
- Designoptimering: Noggrann deldesign kan bidra till att minska materialspill. Överväg att designa delar med enhetlig väggtjocklek och minimala funktioner som kräver överskottsmaterial. Undvik onödigt tjocka sektioner eller överdrivna filéer som kan öka materialåtgången. Använd funktioner som ribbor eller kilar för att öka styrkan utan att lägga till för mycket material.
- Analys av formfyllning: Genom att utföra en formfyllningsanalys med hjälp av simuleringsprogramvara kan man optimera formdesign och processparametrar. Denna analys gör det möjligt att identifiera potentiella problem som otillräcklig fyllning eller för högt tryck, vilket möjliggör justeringar för att optimera materialflödet och minska materialspill.
- Utformning av grindar och löpkanaler: Korrekt utformning av grindar och löpkanaler är avgörande för materialeffektivitet. Använd lämpliga grindplaceringar och storlekar för att säkerställa ett effektivt materialflöde samtidigt som man minimerar rester av grindarna. Optimera löpkanalernas layout för att minska mängden material som fastnar i löpkanalerna och minimera därmed spill.
- Användning av ommalning: Implementering av ett ommalningssystem möjliggör återvinning och återanvändning av plastavfall som genereras under formsprutningsprocessen. Ommalt material kan blandas med jungfruligt material i kontrollerade proportioner, vilket minskar den totala materialförbrukningen.
- Processoptimering: Finjustering av parametrarna för formsprutningsprocessen kan bidra till optimal materialanvändning. Justering av parametrar som formsprutningshastighet, tryck och temperatur kan bidra till att minimera materialspill och förbättra detaljkvaliteten.
- Korrekt underhåll: Regelbundet underhåll av formar och utrustning är avgörande för att säkerställa en konsekvent och effektiv drift. Korrekt underhållna formar hjälper till att undvika problem som överdriven avskavning eller deldefekter som kan leda till materialspill.
- Materialval: Att välja det lämpligaste materialet för tillämpningen kan också bidra till materialbesparingar. Välj material med höga hållfasthets-viktförhållande eller de som är specifikt utformade för lättviktsapplikationer.
Genom att implementera dessa strategier kan formsprutning användas för att spara material, minska avfall och förbättra den övergripande hållbarheten i tillverkningsprocessen. Det är viktigt att beakta dessa faktorer under designfasen och kontinuerligt övervaka och optimera formsprutningsprocessen för maximal materialeffektivitet.
Formsprutningsapplikationer
Formsprutning är en allmänt använd tillverkningsprocess för att producera plastdelar och produkter. Det innebär att smält plastmaterial injiceras i en formkavitet och låter det svalna och stelna, vilket resulterar i önskad form. Formsprutning erbjuder flera fördelar, inklusive hög produktionseffektivitet, repeterbarhet och möjligheten att skapa komplexa geometrier.
Det finns många tillämpningar för formsprutning inom olika branscher. Några vanliga exempel är:
Formsprutning inom bilindustrin:
Formsprutning används i stor utsträckning inom fordonsindustrin för tillverkning av komponenter som interiörpaneler, instrumentbrädor, dörrhandtag, stötfångare och diverse andra plastdelar.
Formsprutning inom flygindustrin
Formsprutning används inom flyg- och rymdteknik för att producera lätta och hållbara komponenter såsom inredning, fästen, knoppar och höljen.
Formsprutning inom medicin och hälsovård
Formsprutning spelar en avgörande roll vid tillverkning av medicintekniska produkter och utrustning som sprutor, injektionsflaskor, IV-komponenter, kirurgiska instrument och engångsartiklar.
Formsprutning i konsumtionsvaror
Många konsumentprodukter tillverkas med hjälp av formsprutning, inklusive elektronikhöljen, apparatkomponenter, förpackningsbehållare, leksaker och köksartiklar.
Formsprutning inom elektronikindustrin
Plastkapslingar för elektroniska apparater, kontakter, brytare och andra elektroniska komponenter tillverkas ofta med formsprutning.
Formsprutning i industriell utrustning
Olika industrikomponenter som kugghjul, handtag, höljen och maskindelar produceras genom formsprutning.
Varför välja oss för specialanpassade formsprutningstjänster
NOBLE är ett kinesisk-brittiskt joint venture som tilldelats regeringen som ett "nationellt högteknologiskt företag". Vi är ett heltäckande företag med förmågan att bedriva oberoende forskning och utveckling, produktion och försäljning.
Mer än 10 års professionell erfarenhet av CNC-bearbetning och snabb prototypframställning. Vi erbjuder projektstödjande tjänster, inklusive precisionsbearbetning och tillverkning av delar. Vi kan hjälpa kunder att optimera design, välja lämpliga processer, minska kostnader och uppnå snabb massproduktion. Våra projektstödjande tjänster fokuserar på medicin, fordon, robotteknik och andra områden, och förser kunder med projektstödjande tjänster, inklusive bearbetning och tillverkning av delar.
Vår formsprutningstjänst kan gynna dig:
Ökad produktivitet
En komponent kan tillverkas ett obegränsat antal gånger med samma form. Materialet kan ändras för att uppnå samma geometri med unika egenskaper och användbarhet.
Konsekvens och hög kvalitet
Tack vare certifierade fabriker garanteras att de specialgjutna delarna håller jämn kvalitet, oavsett komplex form, med hög precision, genom att utföra inspektioner under produktionen och dimensionsverifiering efter produktionen.
Jämförelsevis billigare produktioner
Produktioner kan göras till låg kostnad med formsprutning. Eftersom hela processen är automatiserad krävs väldigt lite mänsklig intervention. Således kan företag och entreprenörer förbättra sina startups och verksamheter genom att använda våra prisvärda tjänster.
Hög effektivitet
Med certifierade inhemska fabriker och ett starkt leveranskedjesystem accelererar vi produktutvecklingscykeln och överbryggar produktionen av era övergjutna delar så snabbt som möjligt.






