
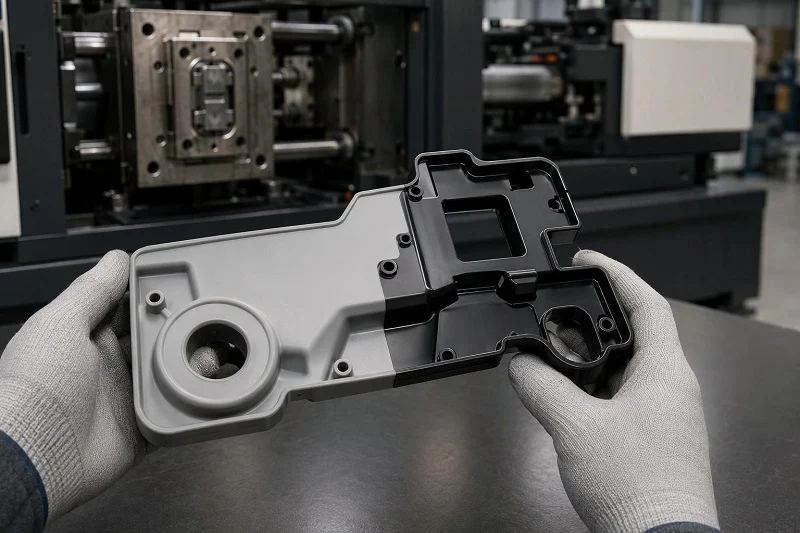
Turnarea prin injecție în două culori injectează două materiale - sau două culori ale aceluiași material - într-o singură matriță într-un singur ciclu de fabricație a mașinii, astfel încât piesa finită iese din unealtă deja multi-material. Această singură modificare elimină simultan mai multe operațiuni ulterioare: fără adeziv sau ansamblu prin fixare prin clipsare pentru a uni un mâner moale la o carcasă rigidă, fără vopsire sau tampografie pentru o a doua culoare, fără lentilă separată lipită într-o deschidere a ferestrei și fără etichetă care se poate uza de pe o cheie. Mânerele moi la atingere, interfețele sigilate, legendele permanente în două culori și ferestrele care transmit lumina pot fi toate turnate într-un singur ciclu.
Compromisul este că totul se decide mai devreme și mai scump. Perechea de rășini trebuie fixată înainte de tăierea oțelului, scula are nevoie de două seturi de cavități și închideri de precizie, iar presa are nevoie de o a doua unitate de injecție. Acest ghid urmărește acest lanț decizional în ordine: terminologia, ciclul și principalele configurații ale matriței, cum se împerechează rășinile, regulile de proiectare care trebuie aplicate înainte de lansarea sculelor, modurile de defecțiune care apar în producție și cum sunt controlate și cum se compară turnarea în două culori cu supraturnarea cu două scule, turnarea cu inserții, decorarea și sudarea. Se încheie cu îndrumări privind evaluarea potrivirii în funcție de piesă și volum, calea de la prototip la producție și modul în care NOBLE susține proiectele de turnare prin injecție în două culori.
Ce este bicolor Turnare prin injecție și cum se leagă termenii?
Turnarea prin injecție în două culori este un proces de injecție multi-material în care un prim material este injectat într-o cavitate, apoi matrița se indexează, se rotește sau glisează, iar un al doilea material este injectat peste sau lângă primul, în timp ce piesa rămâne în interiorul sculei. Prima injecție formează substratul - de obicei componenta structurală rigidă - iar a doua injecție adaugă o culoare contrastantă, un elastomer moale sau o fereastră transparentă. Rezultatul este o singură piesă fără etapă de asamblare.
Turnare în două straturi, 2K, turnare dublă și multi-material: o familie, accent diferit
„Two-shot”, „dual-shot” și 2K sunt aproape sinonime pentru același proces secvențial cu două materiale, iar un furnizor poate folosi oricare dintre ele pentru aceeași ofertă. Accentul diferă ușor. „Două culori” descrie rezultatul vizual - două culori într-o singură piesă. „Two-shot” descrie secvența - doi pași de injecție. „2K” este prescurtarea pentru două componente (Komponenten) comună în literatura europeană de specialitate privind sculele și mașinile.
Turnarea „multi-material” sau „multi-component” este o terminologie mai largă. Acoperă prelucrarea cu două componente, dar se extinde și la trei sau mai multe componente și la variante precum turnarea tip sandwich sau prin coinjecție, unde un material de înveliș exterior și un material de bază - adesea reciclat, spumat sau umplut - sunt injectate prin aceeași unealtă. În turnarea tip sandwich, cavitatea este mai întâi umplută parțial cu materialul de înveliș, iar materialul de bază este apoi injectat în centrul învelișului; componente alternante de culori diferite pot fi, de asemenea, utilizate pentru a produce efecte de marmorare.
O singură piesă poate fi descrisă în mod legitim prin mai mulți dintre acești termeni simultan, așa că merită să confirmați cu furnizorul dumneavoastră ce configurație și ce mașină presupune oferta, în loc să vă bazați pe etichetă.
Ce nu este turnarea în două culori
Trei procese sunt adesea confundate cu turnarea în două culori, iar distincția contează deoarece fiecare are o factură diferită de scule și un mecanism de legare diferit.
O piesă prelucrată dintr-o singură lovitură și ulterior vopsită, imprimată sau marcată cu laser nu este turnată în două culori. A doua culoare se aplică după ejecție, într-o operațiune separată, și se așază pe suprafață, în loc să fie turnată în piesă.
Supraturnarea cu două unelte utilizează două matrițe separate. Substratul este turnat în prima unealtă, apoi transferat - manual sau cu robotul - într-o a doua matriță unde se injectează rășina de supraturnare. Piesa părăsește unealta între injecții, motiv pentru care controlul contaminării și toleranța la refixare devin parte a procesului.
Turnarea prin inserție încapsulează o componentă prefabricată, de obicei metal, într-o singură pastilă de plastic. Nu există nicio legătură chimică între metal și termoplastic și niciuna nu este necesară: retenția este pur mecanică, realizată prin moletare prin contracție plastică, prin tăieturi sau caneluri pe inserție.
Turnarea în două culori diferă de toate cele trei prin faptul că ambele materiale sunt injectate într-un singur ciclu de prelucrare a mașinii, iar piesa nu părăsește niciodată scula între injectări. Aceasta este sursa celei mai strânse înregistrări și a celei mai puternice legături chimice - și a celui mai mare cost al sculelor.
Ciclul de turnare prin injecție în două culori și configurațiile matriței
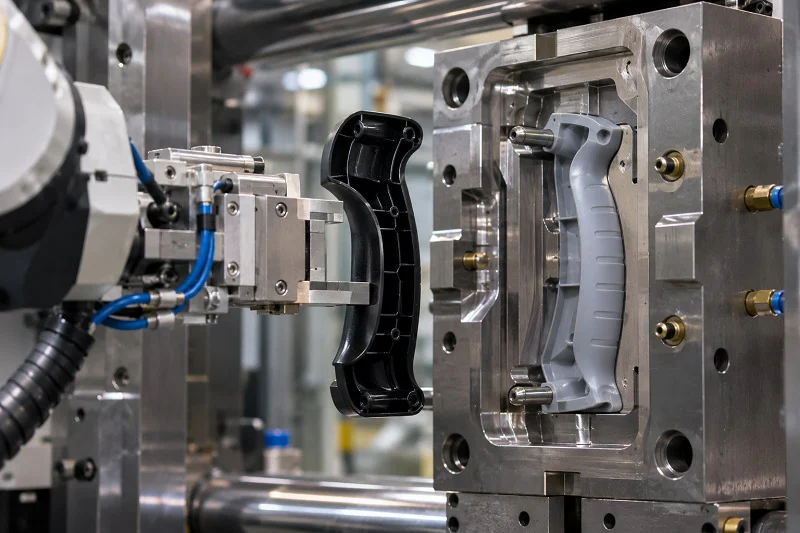
Înțelegerea ciclului explică de ce turnarea în două culori este cotată așa cum este și de ce timpul ciclului nu este pur și simplu dublu față de un ciclu cu o singură pasă.
Pas cu pas printr-un ciclu cu două lovituri
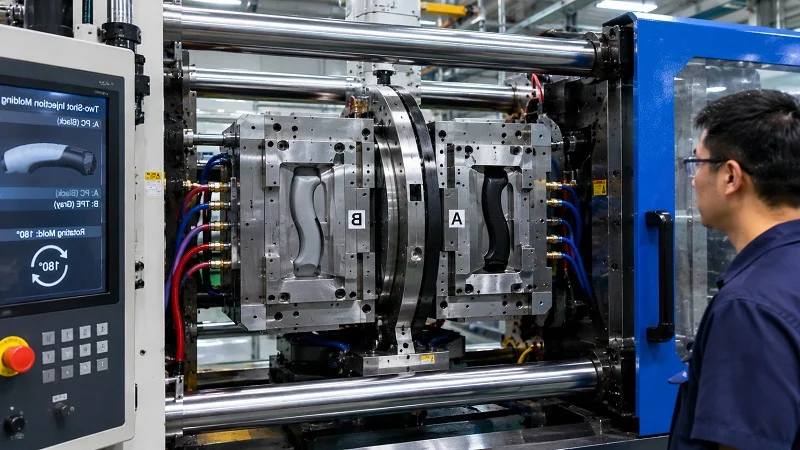
Prima așchie este injectată în cavitatea sa și răcită. Matrița se deschide, iar jumătatea matriței care susține prima preformă așchiată se indexează, se rotește sau glisează pentru a se alinia cu oțelul din cavitatea celei de-a doua așchii. A doua așchie este apoi injectată peste sau lângă preformă, în timp ce prima așchie pentru următoarea piesă este injectată în cavitatea acum liberă a primei așchii. Piesa finalizată - cea care susține ambele materiale - este ejectată, în timp ce preforma care tocmai a primit a doua așchie rămâne în sculă.
După pornire, cele două împușcături se execută, așadar, concomitent, mai degrabă decât secvențial: în fiecare ciclu, o stație modelează o primă împușcătură, în timp ce o alta supramodelează preforma ciclului anterior. Pe o sculă cu placă rotativă, jumătatea rotativă poartă cavități identice pentru prima împușcătură, în timp ce jumătatea staționară poartă atât cavitățile pentru prima, cât și pentru a doua împușcătură; partea ejectorului are două seturi de plăci ejector, deoarece numai piesele cu ambele materiale sunt ejectate în fiecare ciclu.
Configurații de matrițe și mașini
Configurațiile principale diferă în modul în care preforma este prezentată la a doua încercare, iar acest lucru decide, la rândul său, ce geometrii de piesă poate gestiona fiecare.
Platou rotativ / placă rotativă. Jumătatea matriței este rotită pe o placă de prindere mobilă, într-un ciclu în doi timpi sau patru timpi, după ce prima componentă a fost injectată și răcită. Preforma este apoi umplută cu a doua componentă, în timp ce prima componentă este injectată simultan în cavitatea liberă. Această variantă este potrivită pentru piesele în care preforma este expusă parțial sau unilateral și este utilizată pentru supraturnare unilaterală a unor cantități mari. O variantă mai simplă rotește o placă verticală pe o axă orizontală; „matrița cubică” sau „stiva rotativă” mai complexă rotește o stivă centrală cu două sau patru fețe pe o axă verticală și este cea mai costisitoare versiune.
Placă de indexare. Prima componentă este injectată într-o cavitate care face parte din placa de indexare; preforma este împinsă afară și rotită, iar prin deplasarea plăcii de indexare înapoi, preforma este plasată pe celălalt miez de matriță și supraturnată pe ambele părți. Acest lucru este potrivit pentru preformele care trebuie să fie libere pe o parte în partea superioară și parțial libere în partea inferioară.
Divizare glisantă. Este necesară o singură cavitate cu funcție de tragere a miezului: după ce preforma este injectată și răcită, glisorul de separare se retrage pentru a crea o a doua cavitate pe care o umple a doua componentă. Deoarece necesită o singură cavitate, procesul este simplu și rentabil și se potrivește preformelor care trebuie parțial eliberate.
Masă glisantă. Matrița are o parte centrală și două părți ale cavității; după injectarea primei componente, matrița se deschide, iar partea centrală este împinsă pe a doua jumătate a cavității. Se potrivește preformelor expuse parțial sau unilateral și este deosebit de potrivită pentru supraturnarea unilaterală a cantităților mici în producția de prototipuri sau serii mici.
Transfer. Un robot scoate preforma din prima cavitate și o introduce într-o a doua cavitate, unde a doua componentă este injectată după ce matrița se închide, în timp ce cealaltă cavitate este deja umplută cu prima componentă. Aceasta acoperă modelele în care preforma trebuie să fie liberă pe ambele părți și poate acoperi toate gradele de proiectare.
Sandwich / co-injecție. Cavitatea este parțial umplută cu materialul de înveliș, iar materialul miezului este injectat în miezul materialului exterior, producând o structură de tip „înveliș” și miez, mai degrabă decât o geometrie alăturată sau supramodelată.
Există, de asemenea, variante cu placă rotativă, miez mobil și supraturnare ca familie; primele două necesită o a doua unitate de injecție, două sisteme de canale și două procese, în timp ce varianta supraturnare implică în majoritatea cazurilor două matrițe separate.
Alegerea materialelor pentru turnarea prin injecție în două culori
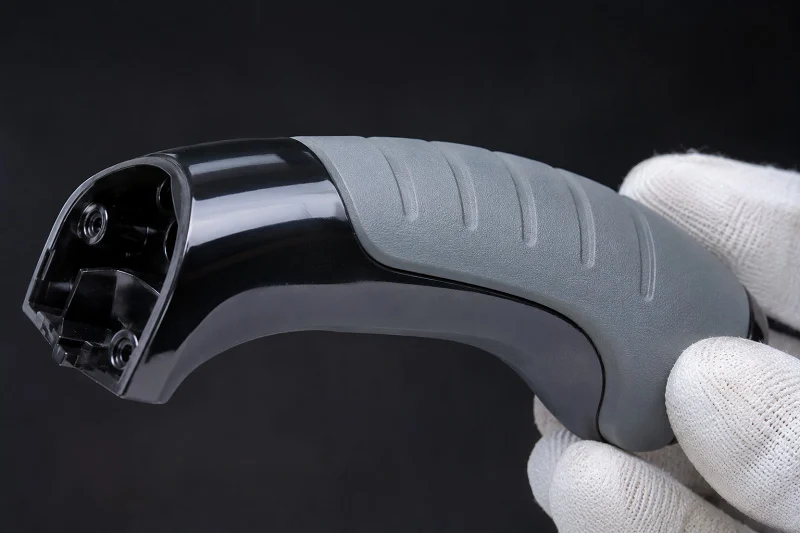
Alegerea materialului este decizia care determină dacă piesa se ține unită și trebuie finalizată înainte de începerea proiectării matriței - schimbarea ulterioară a perechii este extrem de costisitoare.
Legături chimice versus interblocare mecanică
Lipirea materialelor în două lovituri funcționează prin două mecanisme. Aderența chimică are loc atunci când al doilea material se topește parțial și se interdifuzează cu suprafața încă semi-topită a primei lovituri la nivel molecular, formând o legătură care poate fi la fel de puternică ca oricare dintre materiale separat. Acesta este motivul pentru care turnarea în două lovituri se bazează în mare măsură pe legătura chimică: al doilea material este injectat peste prima lovitură încă caldă, iar fereastra pentru o legătură puternică este îngustă.
Interblocarea mecanică este alternativa sau soluția de rezervă. Când rășina de supraturnare curge în găurile din substrat - în special găurile care sunt îmbinate în coadă de rândunică pentru a se lărgi în partea de jos - materialul răcit se fixează pe substrat. Înfășurarea supraturnării în jurul substratului sau creșterea suprafeței interfeței cu caneluri, țăruși, stâlpi sau proeminențe se obține același efect. Un substrat poros oferă găuri minuscule în care un elastomer poate migra.
Unele perechi se lipesc bine chimic; altele necesită caracteristici mecanice. Un TPE formulat pentru a lega polipropilena nu va lega policarbonatul, iar un TPE stirenic standard nu va lega deloc PP, cu excepția cazului în care gradul este pe bază de PP. Prin urmare, potrivirea chimiei TPE cu familia de substraturi este prima decizie privind materialul și se ia în funcție de tabelele de aderență publicate de producătorul de compounding, mai degrabă decât prin încercare.
Asocieri comune de substrat și suprapunere
Perechile de mai jos sunt combinațiile raportate cel mai constant în producție, cu calitatea legăturii și aplicațiile tipice așa cum sunt publicate în ghidurile de compatibilitate.
| Substrat (Fotografia 1) | Suprapunere (Fotografia 2) | Calitatea obligațiunilor | Aplicație tipică |
| ABS | TPE stirenic | Excelent | Scule cu prindere moale, electronice de larg consum |
| PC | TPE stirenic | Excelent | Dispozitive medicale, carcase pentru scule electrice |
| Amestec PC/ABS | TPE stirenic | Excelent | Ornamente interioare auto |
| PA6 / PA66 (nailon) | TPE pe bază de poliamidă | Bun spre excelent | Conectori auto sub capotă |
| PP | TPE olefinic / TPV | Bun | Garnituri auto, ambalaje de larg consum |
| POM (acetal) | TPE modificat | Acceptabil — necesită blocare mecanică | Ansambluri de angrenaje, mecanisme de blocare |
| ABS | CA | Excelent (aceeași familie) | Echipament de exterior, piese bicolore |
| PMMA | ABS | Bun | Ferestre transparente peste corpuri colorate |
Pentru lucrările din industria auto, PA6 sau PA66 asociat cu un TPE pe bază de poliamidă reprezintă standardul: substratul de nailon face față expunerii la căldură și substanțe chimice, în timp ce stratul de acoperire TPE asigură etanșare sau aderență, iar TPE trebuie să fie formulat special pentru aderența poliamidei, mai degrabă decât un grad stirenic generic. Există mii de combinații posibile de substrat și suprapunere, iar furnizorii de materiale pot identifica clase speciale pentru care o pereche standard nu îndeplinește cerința de performanță.
O avertizare structurală: combinațiile amorfe față de semicristaline, cum ar fi PC față de PA6, pot funcționa, dar diferența de contracție creează tensiune internă la interfață. Materialele semicristaline se contractă mai mult în timpul răcirii - aproximativ 1.5-2.5% față de 0.4-0.7% pentru rășinile amorfe - ceea ce pune o tensiune de forfecare pe linia de legătură. Este gestionabil dacă este proiectat pentru acest scop, dar este o sursă comună de deformare în stadiu avansat.
Temperatura de topire și diferențele de contracție
Prima lovitură trebuie să reziste căldurii celei de-a doua lovituri. Materialul lovit după a doua lovitură trebuie să fie procesabil la o temperatură care să nu degradeze prima lovitură, dar să fie suficient de fierbinte pentru a promova interdifuzia; o diferență de temperatură de procesare de aproximativ 30-40°C între cele două materiale este frecvent citată ca interval de lucru. O temperatură de topire prea scăzută pentru a înmuia suprafața substratului este una dintre cauzele standard ale unei legături nefuncționale.
Contracția este a doua mărime de comparat. Contracția în matriță este reducerea geometrică a dimensiunii piesei în raport cu cavitatea matriței, măsurată conform ASTM D955-08 la 24-48 de ore după demulare. Deformarea este distorsiunea indusă de contracția neomogenă, care apare în trei moduri: diferențe de contracție în direcții diferite datorită anizotropiei materialului, variații de la o regiune la alta din cauza presiunii și temperaturii neuniforme și contracție neuniformă pe grosime din cauza răcirii diferențiale pe fețele opuse ale matriței. Într-o piesă bicoloră, contracția diferită a celor două rășini adaugă o a patra sursă, motiv pentru care împerecherea materialelor și controlul deformării sunt tratate împreună în secțiunea de risc de mai jos.
Reguli de proiectare înainte de scule Eliberați
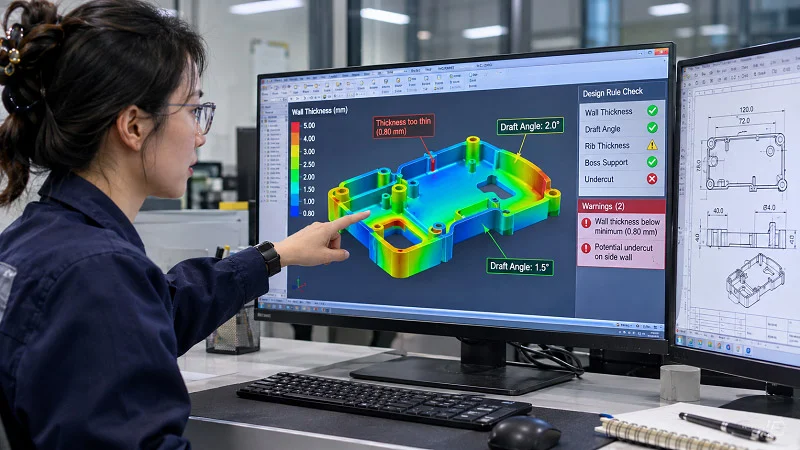
Regulile de mai jos pot fi aplicate înainte de tăierea oțelului. Acestea sunt grupate în funcție de caracteristica pe care o guvernează și fiecare este mai ieftin de fixat pe un desen decât într-o unealtă.
Grosimea peretelui, nervuri și tranziții
Mențineți grosimea peretelui cât mai consistentă posibil și îndepărtați masele groase, în loc să lăsați secțiuni solide. Boșajele grele și nervurile groase sunt cauzele standard de proiectare ale marcajelor de adâncime și golurilor interne, deoarece secțiunile groase se răcesc neuniform; înlocuirea masei solide cu nervuri și gușeuri le reduce pe ambele. Grosimea inegală a peretelui, dezechilibrul de răcire și contracția ridicată sunt cauzele standard ale deformării, astfel încât tranzițiile graduale între regiunile groase și cele subțiri fac același lucru pentru stabilitatea dimensională.
Tiraj, închideri și linii de despărțire
Desfacerea este cea care permite piesei să se desprindă curat; pereții substratului care vor suporta o supramatrițare sunt de obicei desfăcuți cu 1 până la 1.5 grade pe fiecare parte. Obturatoarele controlează bavura, iar un design deficitar al obturatoarelor sau o linie de separare dificilă sunt cauza obișnuită a excesului de plastic subțire la margini. Plasarea liniei de separare este o decizie cosmetică atât pe cât este una tehnică, deoarece linia va fi vizibilă pe piesa finită.
În prelucrarea cu două lovituri, elementul de închidere cel mai important este „zdrobirea”: o zonă ridicată din oțelul din cavitatea celei de-a doua lovituri care apasă în prima lovitură pentru a împiedica materialul din a doua lovitură să se scurgă sau să se scurgă pe suprafața primei lovituri, unde nu-i este locul. Zdrobirea este de obicei de 0.003–0.005 in. În zonele în care prima lovitură are un perete mai gros, poate fi necesară o zdrobire suplimentară pentru a compensa contracția mai mare - obținută fie prin adăugarea de oțel la elementul de închidere din a doua lovitură, fie prin adăugarea de material din prima lovitură prin îndepărtarea oțelului.
Zone de îmbinare și interblocări mecanice
Acolo unde este așteptată o legătură chimică, a doua lovitură trebuie să intre în contact cu o suprafață curată și fierbinte a primei lovituri. Contaminarea, reziduurile de demulare, contactul cu pielea în timpul manipulării sau o întârziere suficient de lungă pentru ca interfața să se răcească înainte ca a doua lovitură să aterizeze vor anula o pereche altfel compatibilă.
În cazul în care nu este disponibilă o legătură chimică, proiectați interblocarea: găuri (în coadă de rândunică, acolo unde este posibil), nervuri, adâncituri, caneluri sau stâlpi la interfață. Pentru a preveni exfolierea, evitați marginile expuse ale materialului supraturnat; o margine ridicată a materialului substratului poate proteja marginile elastomerului unde altfel ar începe exfolierea.
Două observații practice despre stratul moale. Straturile subțiri de acoperire - de obicei sub 10 mm - se vor simți dure indiferent de materialul ales, motiv pentru care produsele de consum folosesc adesea rânduri de nervuri mai înalte pentru a crește grosimea percepută, reducând în același timp volumul materialului. Și durometrul nu este o măsură fiabilă a moliciunii percepute: modulul de încovoiere, care măsoară rezistența la încovoiere, este indicatorul mai bun, un modul de încovoiere mai mic simțindu-se mai moale.
Toleranța de amplasare și înregistrare a porților
Amplasarea porții afectează umplerea pentru ambele injecții. Pereții subțiri, căile de curgere lungi și amplasarea necorespunzătoare a porții sunt cauzele standard ale injecțiilor scurte, iar o porțiune care permite rășinii să intre prea repede în spațiul deschis produce jet de apă. Poziția porții trebuie să respecte și cavitatea celei de-a doua injecții: piesa de la prima injecție trebuie să fie complet susținută în cavitatea celei de-a doua injecții împotriva presiunii cavității, deoarece a doua injecție aplică mii de livre de presiune plastică împotriva plasticului de la prima injecție, nu doar împotriva oțelului. În practică, aceasta înseamnă că nicio componentă nesusținută nu are o lungime mai mare de aproximativ trei ori grosimea sa, cu nervuri sau decupaje în spatele fețelor care vor primi supramatrița.
Înregistrarea este domeniul în care sculele bicolore își câștigă costul. Sculele în două turnări partajează o singură referință a sculei, astfel încât ambele materiale sunt poziționate de același oțel, iar înregistrarea este cea mai strânsă disponibilă. Supraturnarea cu două scule mărește toleranța prin refixarea dintre cele două matrițe. La sculele cu placă rotativă, poziționările de pe matriță și de pe plăcile mașinii sunt esențiale pentru a menține matrița exact în centrul plăcii rotative; dacă este în afara centrului, o rotație de 180° poate deteriora știfturile de ghidare, bucșele și obturatoarele.
Riscurile de producție și modul în care sunt controlate
Modurile de defecțiune în turnarea în două culori sunt bine caracterizate și fiecare are un set standard de controale care aparțin planului de validare, mai degrabă decât unei reacții la rebuturi.
Deformare din cauza nepotrivirii de contracție
Deformarea este o distorsiune indusă de contracția neomogenă, iar într-o piesă bicoloră, contracția diferită a celor două rășini reprezintă o sursă suplimentară pe lângă variația direcțională, de la o regiune la alta și de grosime pe care o poate prezenta orice piesă turnată. Perechile amorfe peste semicristaline sunt cel mai clar caz, deoarece diferențialul de contracție pune tensiune de forfecare pe linia de legătură și poate apărea ca deformare în stadiu avansat.
Controalele sunt structurale și termice mai degrabă decât cosmetice: grosime echilibrată a peretelui și tranziții graduale, răcire echilibrată pe ambele fețe ale matriței, o pereche de materiale a cărei diferență de contracție este înțeleasă și acceptabilă și simulare a curgerii matriței înainte de tăierea oțelului. Simularea este modalitatea ieftină de a descoperi că o geometrie nu poate rămâne plată.
Delaminare și legătură slabă
Ruperea legăturii poate apărea după ciclurile termice chiar și atunci când piesa a trecut testul la eșantionare, motiv pentru care validarea legăturii ar trebui să includă ciclurile termice mai degrabă decât un singur test de tracțiune pe o piesă proaspătă. Cauzele sunt o temperatură a topiturii prea scăzută pentru a înmuia suprafața substratului, o chimie TPE incompatibilă, un substrat umed sau contaminat, reziduuri de demulare, manipularea în timpul transferului sau o întârziere suficient de lungă încât interfața să se răcească înainte de aterizarea celei de-a doua lovituri.
Modul de rupere vă spune care dintre acestea. Ruperea coezivității — în care TPE se rupe înainte ca interfața să se desprindă — este rezultatul preferat, deoarece înseamnă că îmbinarea este mai rezistentă decât elastomerul. Ruperea adezivă, în care TPE se exfoliază și curăță substratul, indică interfața și, prin urmare, chimia sau procesul. Testele de exfoliere publicate conform ASTM D6862 tratează peste aproximativ 15 lbf per inch de lățime ca o aderență excelentă, iar la sau sub aproximativ 10 lbf per inch ca o aderență slabă. În cazul în care chimia este marginală, interblocările mecanice acționează ca o rezervă, iar verificările de lipire aparțin etapei de eșantionare.
Fotografii scurte, bliț de interfață și disciplină a ferestrei de procesare
Izvoarele scurte provin din pereți subțiri, căi de curgere lungi și amplasarea necorespunzătoare a porții și sunt abordate în sculă și în modelul de umplere, mai degrabă decât prin creșterea presiunii la nesfârșit. Bavura interfață provine din comprimarea insuficientă, susținerea inadecvată a primei izvoare, proiectarea necorespunzătoare a închiderii sau cilindri hidraulici care nu sunt suficient de robuști pentru a rezista presiunii plastice a cavității.
Riscul mai subtil este disciplina procesului. Deoarece două lovituri interacționează, producătorii de turnare procesează adesea prima lovitură pentru a rezolva problemele legate de procesul celei de-a doua lovituri sau invers. Acest lucru îngustează fereastra de proces și crește riscul de resturi: strivirea, susținerea, deformarea și cilindrii subdimensionați pot fi prelucrați în jurul acestora, cu prețul marjei de calitate. Tonajul este, de asemenea, parțial consumat în sculele rotative, deoarece cavitățile sunt descentrate - prima lovitură pe o jumătate, a doua lovitură pe cealaltă - astfel încât tonajul complet al mașinii nu este disponibil pentru a compensa presiunea plastică a cavității.
Turnarea în două culori comparativ cu alte procese
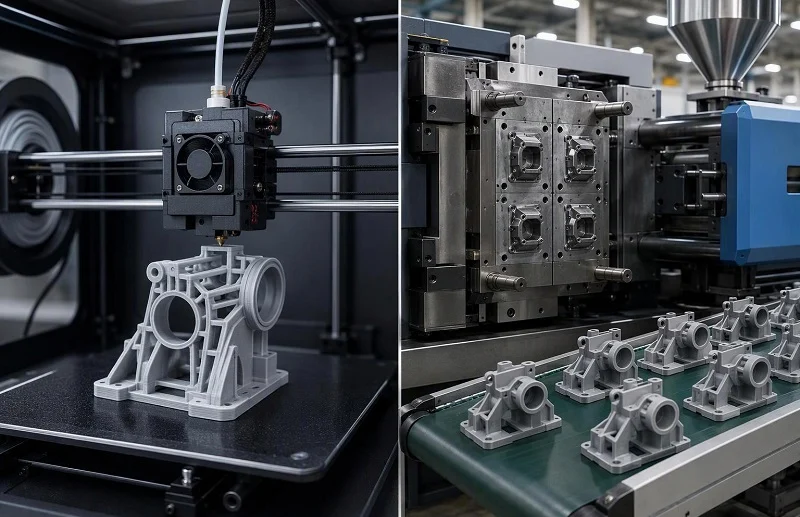
Alternativele la turnarea în două culori nu sunt versiuni inferioare ale acesteia; acestea reprezintă poziții diferite privind costul sculelor, structura ciclului, rezistența legăturii și economia volumului.
Supraturnare (cu două scule) și turnare cu inserții
Supraturnarea cu două unelte utilizează două matrițe separate și prese standard, substratul fiind transferat între unelte manual sau cu robot. Este cea mai flexibilă dintre metode: scula de supraturnare poate fi schimbată sau reconstruită fără a casa scula substratului, cele două jetoane pot fi executate pe prese diferite sau chiar pe locații diferite și se potrivește lucrărilor de dezvoltare, introducerii de produse noi și volumelor care nu vor amortiza o sculă cu două jetoane. Costurile includ o etapă de transfer, contaminarea și riscul de manoperă între jetoane și o înregistrare mai flexibilă deoarece refixarea crește toleranța.
Turnarea prin inserții utilizează o singură matriță plus elemente de poziționare a inserțiilor și încapsulează o componentă prefabricată, de obicei metal, într-o singură matriță din plastic. Retenția este pur mecanică - moletare, tăieturi, caneluri - fără legătură chimică. Sculele sunt cele mai simple dintre cele trei, dar încărcarea inserțiilor este o operațiune per ciclu: la volum redus, un operator încarcă inserțiile în scula deschisă în fiecare ciclu, ceea ce introduce variații de la persoană la persoană în ceea ce privește așezarea și orientarea; la volum redus, roboții sau încărcătoarele alimentate cu bol restabilesc repetabilitatea și elimină operatorul din ciclu.
Turnarea în două trepte utilizează o presă dedicată cu două sau mai multe unități de injecție și o sculă 2K cu două seturi de cavități și control precis al strivirii și opririi. Aceasta are cel mai mare cost al sculelor și cel mai mic cost per piesă la volum, cea mai puternică legătură chimică deoarece interfața rămâne fierbinte și cea mai precisă înregistrare deoarece ambele trepte au aceeași referință a sculei.
| Atribut | Supraturnare cu două scule | Inserați turnare | Turnare în două lovituri |
| Ce este unit | Substrat rigid din plastic plus un al doilea plastic, de obicei TPE sau TPU | Componentă prefabricată, de obicei metalică, încapsulată în plastic | Două materiale plastice într-o singură piesă, adesea rigide plus elastomer |
| Mașină | Două prese standard sau o presă și două matrițe | O presă standard; clemă verticală comună | Presă dedicată cu două sau mai multe unități de injecție |
| Mucegai | Două matrițe separate | O matriță plus funcții de localizare a inserțiilor | O unealtă 2K, două seturi de cavități, control precis al strivirii și opririi |
| Ciclu | Două cicluri plus o etapă de transfer | Un ciclu plus încărcarea plăcuțelor la fiecare pas | Un ciclu combinat; fotografiile se execută în paralel după pornire |
| Mecanismul de legătură | Aderență chimică la topire plus blocare mecanică acolo unde este necesar | Încapsulare pur mecanică | Legătură chimică topită, cea mai puternică deoarece interfața rămâne fierbinte |
| Manipularea între etape | Piesă transferată manual sau cu robot | Inserția este încărcată la fiecare ciclu | Niciuna; piesa nu părăsește niciodată scula |
| Costul relativ al sculelor | De mijloc | Cel mai mic | Nivel |
| Cost relativ per piesă în funcție de volum | De mijloc | Crește odată cu efortul de încărcare a inserțiilor | Cel mai mic volum |
| Înregistrarea între materiale | Toleranță mai flexibilă pentru stivele de refixare | Setați în funcție de modul în care este amplasat insertul | Cel mai strâns; ambele lovituri au aceeași referință a instrumentului |
| Utilizare tipică | Mânere, etanșări, atingere moale la volum mic și mediu | Inserții filetate, terminale, știfturi, bucșe | Mânere cu volum mare, legende permanente, ornamente cosmetice |
Pictură, imprimare și decorare în matriță
Procesele de decorare adaugă etape după turnare, în timp ce turnarea în două culori produce culoare, textură și legendă în matriță. Vopsirea și tampografia aplică a doua culoare pe o piesă finită și implică un cost de procesare per piesă, plus o limită de durabilitate legată de acoperire sau cerneală; turnarea în două culori nu are o astfel de suprafață de uzură, deoarece culoarea este materialul.
Decorarea în matriță (IMD) este o familie separată - etichetarea în matriță (IML), filmul în matriță (IMF) și transferul în matriță (IMR) - în care un film sau o cerneală imprimată este plasată în cavitate și lipită în timpul turnării. IMD în sine este uneori combinat cu turnarea în două culori, iar combinația este mai exigentă decât oricare dintre acestea separat. Calitatea IMD în două culori depinde de structura produsului, designul orificiului de admisie a adezivului, selecția materialului atât pentru prima, cât și pentru a doua componentă de culoare, tehnica de procesare a filmului, grosimea filmului și parametrii de injecție, iar defectele caracteristice includ spălarea cernelii, aderența slabă între straturile de culoare, concavitățile suprafeței și texturile indistincte. Spălarea cernelii în IMD în două culori este cauzată în principal de un design suboptim al orificiului de admisie a matriței, selecția filmului și grosimea filmului fiind factori secundari; a doua injecție adaugă complexitate deoarece topitura intră în contact cu partea superioară a filmului înainte de a dispersa potențial cerneala în partea de jos. În cazul în care materialul filmului se potrivește cu prima și a doua componentă de culoare - PC pentru toate trei, de exemplu - rezistența lipirii se îmbunătățește.
Sudare și asamblare cu ultrasunete
Sudarea îmbină piese turnate separat și adaugă o etapă de asamblare, plus constrângeri de proiectare a îmbinării: cele două componente necesită fiecare o sculă simplă dintr-un singur material, materialele nu trebuie să fie compatibile chimic și oricare dintre ele poate fi revizuită separat. Ceea ce nu poate face este să îndepărteze îmbinarea. Turnarea în două culori elimină atât operațiunea de asamblare, cât și îmbinarea, motiv pentru care este răspunsul standard pentru chei permanent lizibile și ornamente cosmetice unde nu este acceptabilă nicio marcă a liniei de separare. Compromisul este costul sculelor și restricția privind perechile de materiale care se vor lega.
Un cadru de volum și economie
Logica costurilor este obișnuită și merită menționată clar. Sculele în două culori au cel mai mare cost inițial - două seturi de cavități, închideri de precizie și o presă dedicată - așa că se amortizează la volume mai mari. Supraturnarea cu două scule se situează la mijloc: două scule pe presele standard. Turnarea cu inserții are cel mai mic cost al sculelor, dar crește manopera per piesă pe măsură ce volumul crește. Decorarea adaugă procesare per piesă, iar sudarea adaugă o operațiune de asamblare.
Secvența practică de luare a deciziilor este următoarea: cerința de legătură este mai întâi (necesită îmbinare aderență chimică sau retenție mecanică?), apoi perechea de materiale, apoi volumul, apoi bugetul de scule și apoi toleranța de înregistrare. Răspunzând la acestea în această ordine, se evită eroarea comună de a selecta un proces înainte ca perechea legătură-material să fie stabilită.
Turnarea prin injecție în două culori se potrivește piesei dvs. și Volum?
Turnarea în două culori este răspunsul potrivit pentru o combinație specifică de funcție și volum al piesei, iar semnalele sunt recunoscute înainte de a solicita o ofertă.
Criterii de potrivire
Patru semnale favorizează turnarea în două culori. În primul rând, o funcție autentică bimaterială: o priză moale, o etanșare, o fereastră sau o legendă permanentă în două culori care nu se poate uza. În al doilea rând, o legătură care trebuie să fie puternică și consistentă, unde aderența chimică pe o interfață fierbinte este un avantaj mai degrabă decât un risc. În al treilea rând, o înregistrare care trebuie să fie strânsă - finisaje cosmetice unde nu este acceptabilă nicio marcă a liniei de separare sau chei și legende care trebuie să rămână în poziție. În al patrulea rând, un volum suficient de mare pentru a amortiza sculele și presa dedicată.
Când proiectul este încă în mișcare sau volumul nu poate amortiza o sculă 2K, supraturnarea cu două scule este de obicei cea mai potrivită. Când al doilea material este metalul în loc de plastic, turnarea cu inserții este comparația relevantă.
De la prototip la producția de masă
O cale realistă trece prin șase etape. Împerecherea conceptului și a materialelor vine prima, stabilită în funcție de datele de aderență, mai degrabă decât de o încercare. Urmează revizuirea DFM și simularea curgerii matriței, pentru a testa umplerea, echilibrul de răcire și deformarea înainte de angajarea oțelului. Urmează prototiparea: piesele multi-materiale, moi la atingere, pot fi prototipate în materiale aditive care aproximează un ansamblu rigid plus elastomer, ceea ce este de obicei suficient pentru a testa geometria prinderii și ergonomia, sau o sculă cu masă glisantă poate fi utilizată pentru serii mici unde sunt necesare piese reale în două lovituri timpurii. Eșantionarea T1 validează apoi dimensiunile și performanța legăturii, inclusiv ciclurile termice. Urmează stabilirea ferestrei de proces, ambele lovituri fiind reglate împreună, mai degrabă decât una compensând cealaltă. Producția se desfășoară apoi cu inspecție în timpul procesului.
Validarea legăturii își are locul în această etapă, nu după ea. Cel mai fiabil test pre-prelucrare este de a turna plăci plate din ambele materiale în secvență folosind o matriță de testare, apoi de a efectua teste de decojire conform ASTM D903 și teste de aderență prin hașurare încrucișată conform ASTM D3359. Majoritatea furnizorilor de TPE publică, de asemenea, fișe cu date de aderență care arată rezistența măsurată la decojire pe substraturi comune, iar acestea ar trebui solicitate înainte de finalizarea selecției materialului.
Alegeți NOBLE pentru a vă susține proiectele de turnare prin injecție în două culori

NOBLE este o societate mixtă sino-britanică și un partener de producție chinez, distins de guvern ca „Întreprindere Națională de Înaltă Tehnologie”. Cu peste 10 ani de experiență, NOBLE oferă servicii complete de producție personalizată, de la prototipare până la producție, iar capacitățile noastre de inginerie și procesare sprijină clienții atât prin prototipare, cât și prin producția în serie pentru proiecte de turnare prin injecție în două culori.
Managementul nostru al calității este certificat conform ISO 9001:2015 și ISO 13485:2016. A doua certificare este importantă pentru echipele care dezvoltă dispozitive medicale și instrumente chirurgicale, unde se utilizează turnarea în două culori pentru a combina diferite durități și culori într-o singură componentă.
Oferim servicii complete, de la proiectare la asamblare - nu doar producție. Această sferă de aplicare înseamnă că deciziile descrise în acest ghid pot fi gestionate într-un singur proiect: asocierea materialelor și revizuirea DFM înainte de lansarea sculelor, piese prototip pentru testarea geometriei și ergonomiei mânerului, simularea fluxului de matriță și eșantionarea, precum și producția cu inspecție.
Capacități de susținere, ca informații directe despre operațiunile noastre:
- Timp de livrare rapid. Piesele dumneavoastră pot fi finalizate rapid în 7-10 zile cu sprijinul unui software CNC complet și al unor ingineri experimentați.
- Prețuri în timp real. O ofertă rapidă și profesională poate fi oferită în termen de 24 de ore de la trimiterea unei cereri de ofertă cu informațiile necesare.
- Capacități interne. Capacitățile extinse interne satisfac cerințele de la proiectare și prototipuri până la producția în masă a pieselor, în loc să se bazeze pe comenzi externalizate.
- Echipamente de testare sofisticate. Un set complet de echipamente de inspecție și un sistem general de control al calității ajută la asigurarea faptului că prototipurile și componentele sunt create cu o precizie ridicată.
- Expertiză de vârf în industrie. Tehnologie avansată de prototipare rapidă și fabricație rapidă pentru prelucrarea diverselor materiale metalice și plastice conform specificațiilor stabilite.
Pentru a discuta un proiect de turnare prin injecție în două culori, trimiteți o cerere de ofertă cu informațiile necesare despre piesă, iar echipa noastră vă va răspunde cu o ofertă și o cale recomandată de la prototip la producție.
Întrebări frecvente despre turnarea prin injecție în două culori
Care este diferența dintre turnarea în două straturi, 2K, turnarea în două straturi și turnarea multi-material?
Turnarea în două materiale, 2K și turnarea dublă sunt aproape sinonime pentru același proces secvențial cu două materiale într-un ciclu de mașină. Turnarea multi-material sau multi-componentă este termenul mai larg, acoperind prelucrarea în două componente plus variantele cu trei sau mai multe componente și injecția sandwich/co-injecție. „Bicolor” accentuează rezultatul vizual; „turnare în două culori” accentuează numărul de etape de injecție.
Ce configurație de matriță se potrivește cărei piese?
Placa rotativă este potrivită pentru preforme expuse parțial sau unilateral la volum mare. Placa de indexare este potrivită pentru preforme libere pe o parte în partea superioară și parțial libere în partea inferioară, cu supraturnare pe ambele părți. Divizarea glisantă este alegerea simplă și rentabilă acolo unde preforma trebuie eliberată parțial. Masa glisantă este potrivită pentru prototipuri și serii mici cu supraturnare unilaterală. Transferul acoperă modele în care preforma trebuie să fie liberă pe ambele părți. Injecția sandwich/co-injecția produce o structură de tip „skin-and-core”.
Ce perechi de rășini se leagă chimic și care necesită o blocare mecanică?
ABS, PC și PC/ABS cu TPE stirenic aderă excelent; PA6/PA66 cu TPE pe bază de poliamidă aderă bine până la excelent; PP cu TPE olefinic sau TPV aderă bine; ABS cu ASA aderă excelent ca pereche din aceeași familie; PMMA cu ABS aderă bine. POM cu TPE modificat este acceptabil și necesită o blocare mecanică. Un TPE stirenic standard nu va adera deloc la PP, decât dacă este pe bază de PP.
Care sunt regulile cheie de proiectare înainte de lansarea sculelor?
Grosime constantă a peretelui, cu mase și nervuri exterioare în loc de secțiuni solide; deformare adecvată (de obicei 1–1.5 grade pe fiecare parte pe pereții substratului care au o supramatriță); comprimare de obicei 0.003–0.005 in. la închiderea celei de-a doua lovituri, cu comprimare suplimentară acolo unde prima lovitură este groasă; susținere completă a primei lovituri împotriva presiunii din cavitatea celei de-a doua lovituri, fără nicio caracteristică nesusținută mai lungă de aproximativ trei ori grosimea sa; și interblocări mecanice oriunde legătura chimică nu este asigurată.
Cum sunt controlate deformarea și delaminarea?
Deformarea este controlată prin pereți echilibrați și tranziții graduale, răcire echilibrată, o pereche de materiale cu o diferență de contracție înțeleasă și simulare a curgerii matriței înainte de prelucrare. Delaminarea este controlată prin împerecherea corectă a materialelor, menținerea suprafeței primei ștanțări fierbinți și curate, interblocări mecanice ca rezervă și verificări ale legăturii la eșantionare, care includ cicluri termice. Ruperea coeziunii (rupturile TPE) este rezultatul preferat; ruperea adezivului (exfolierea curată) indică o chimie sau un proces.
Cum se compară turnarea în două culori cu supraturnarea, turnarea cu inserții, decorarea și sudarea în ceea ce privește sculele și economia de volum?
Turnarea în două culori are cel mai mare cost al sculelor și cel mai mic cost per piesă la volum, cu cea mai puternică legătură chimică și cea mai strânsă înregistrare. Supraturnarea cu două scule se situează la mijloc în ceea ce privește costul sculelor și costul per piesă și este cea mai flexibilă pentru dezvoltare. Turnarea cu inserții are cel mai mic cost al sculelor, dar crește manopera per piesă la volum. Decorarea adaugă procesare per piesă după turnare. Sudarea adaugă o etapă de asamblare și constrângeri de proiectare a îmbinării.
Cum pot evalua dacă turnarea în două culori se potrivește piesei și volumului meu?
Căutați o funcție autentică cu două materiale, o legătură puternică și consistentă, cerințe stricte de înregistrare și un volum suficient de mare pentru a amortiza sculele. Apoi, urmați calea de la prototip la producție: asocierea materialelor, DFM și simulare, prototip (sculă aditivă sau cu masă glisantă pentru serii mici), eșantionare T1 cu validare a legăturii și a ciclului termic, stabilirea ferestrei de proces și producția cu inspecție în timpul procesului.







