
În lumea turnării metalelor, turnarea la presiune joasă și la presiune înaltă reprezintă două tehnici populare, fiecare contribuind cu punctele sale forte și scopurile sale. Citind acest ghid, veți fi mai bine echipați pentru a înțelege aceste metode și a determina care se potrivește cel mai bine nevoilor dumneavoastră de producție.
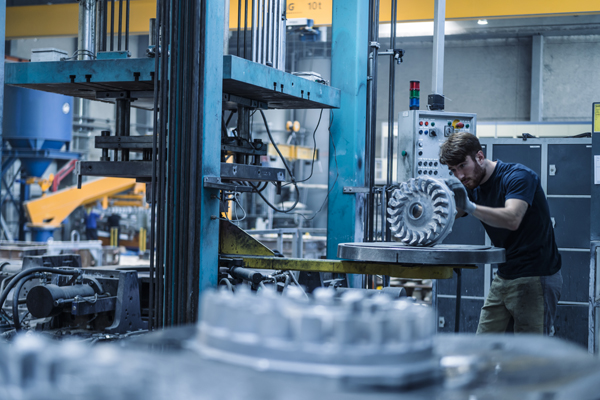
Introducere în turnarea la presiune joasă și înaltă
În industria prelucrătoare modernă, procesele de turnare sunt indispensabile, în special în producerea de componente metalice. Turnarea la presiune joasă și turnarea la presiune înaltă sunt două tehnici predominante, fiecare oferind beneficii specializate care răspund diferitelor proprietăți ale materialelor și cerințelor de producție.
Turnare la presiune scăzută
- Definiție: Procesul de turnare la presiune joasă implică aplicarea metalului topit într-o matriță la presiuni cuprinse de obicei între 0.5 și 1 bar, asigurând o umplere precisă și controlată.
- Caracteristici cheie:
Umplerea ușoară a matriței.
Potrivit pentru geometrii complexe.
Se utilizează în mod obișnuit pentru aliajele de aluminiu și magneziu.
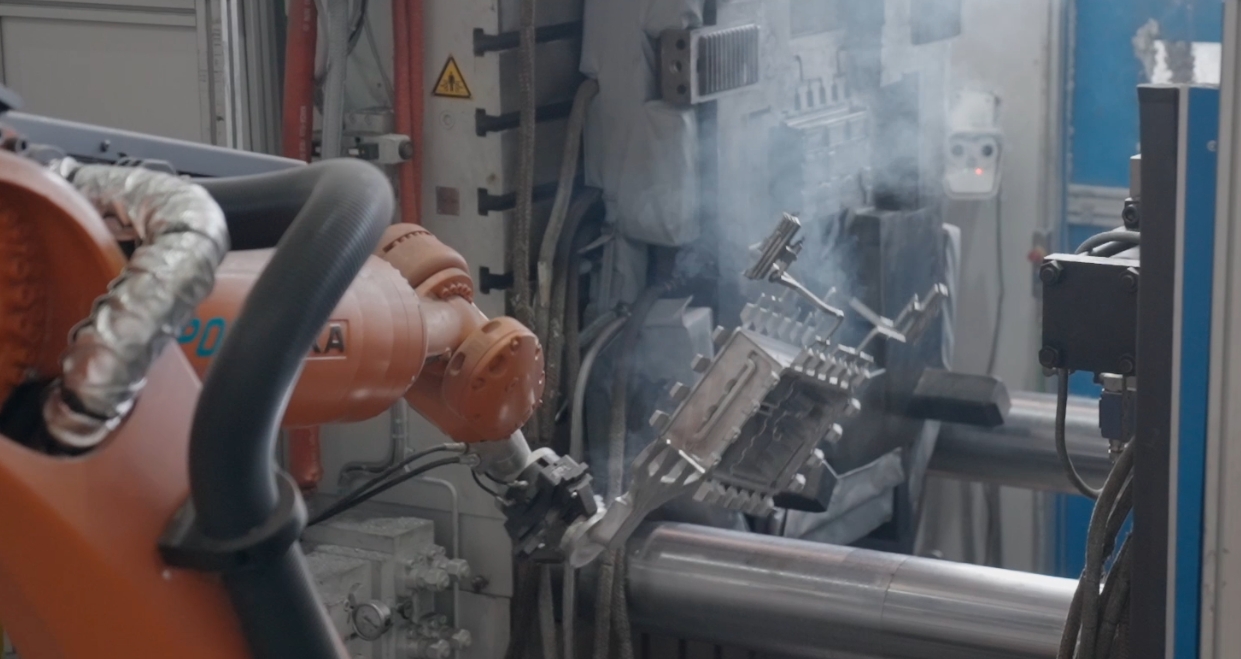
Turnare la înaltă presiune
- Definiție: O metodă de turnare la înaltă presiune, în care metalul topit este injectat într-o matriță la presiuni care variază de obicei între 100 și 1000 bari, asigură o precizie ridicată a produsului final.
- Caracteristici cheie:
Umplerea rapidă a matriței.
Ideal pentru producția de volum mare.
Se utilizează în mod obișnuit pentru aliaje de zinc, aluminiu și magneziu.
Diferențe cheie între turnarea la presiune joasă și cea la presiune înaltă
1. Niveluri de presiune
Turnare la presiune joasă: În cazul turnării la presiune joasă, metalul topit umple matrița folosind o presiune scăzută, de obicei în jur de 0.5 până la 1 bar.
Turnare la înaltă presiune: În turnarea la înaltă presiune, matrița se umple rapid datorită presiunii ridicate, de obicei între 100 și 1000 bari.
2. Viteza de umplere a matriței
Turnare la presiune joasă: Turnarea la presiune joasă umple matrița lent, ceea ce ajută la reducerea turbulențelor și împiedică gazul să rămână prins în interior.
Turnare la înaltă presiune: Turnarea la înaltă presiune folosește o tehnică de umplere mai rapidă, care este deosebit de eficientă pentru crearea de piese cu pereți subțiri care necesită precizie.
3. Materialul matriței
Turnare la presiune joasă: În turnarea la presiune joasă, matrițele de nisip sau metal permanent sunt alegerea ideală pentru modelarea materialului.
Turnare la înaltă presiune: Pentru turnarea la înaltă presiune, se folosesc matrițe de oțel deoarece sunt suficient de rezistente pentru a face față presiunii înalte.
4. Complexitatea părților
Turnare la presiune joasă: Dacă lucrați cu forme complexe sau piese mai mari, turnarea la presiune joasă este soluția ideală.
Turnare la înaltă presiune: Turnarea la înaltă presiune funcționează cel mai bine pentru piese mici și medii care necesită pereți subțiri.
5. Finisarea de suprafață
Turnare la presiune joasă: Cu turnarea la presiune joasă, obțineți suprafețe mai netede și mai puține defecte datorită umplerii lente.
Turnare la înaltă presiune: În cazul turnării la înaltă presiune, este posibil să fie nevoie să efectuați câteva finisaje suplimentare pentru a netezi imperfecțiunile suprafeței.
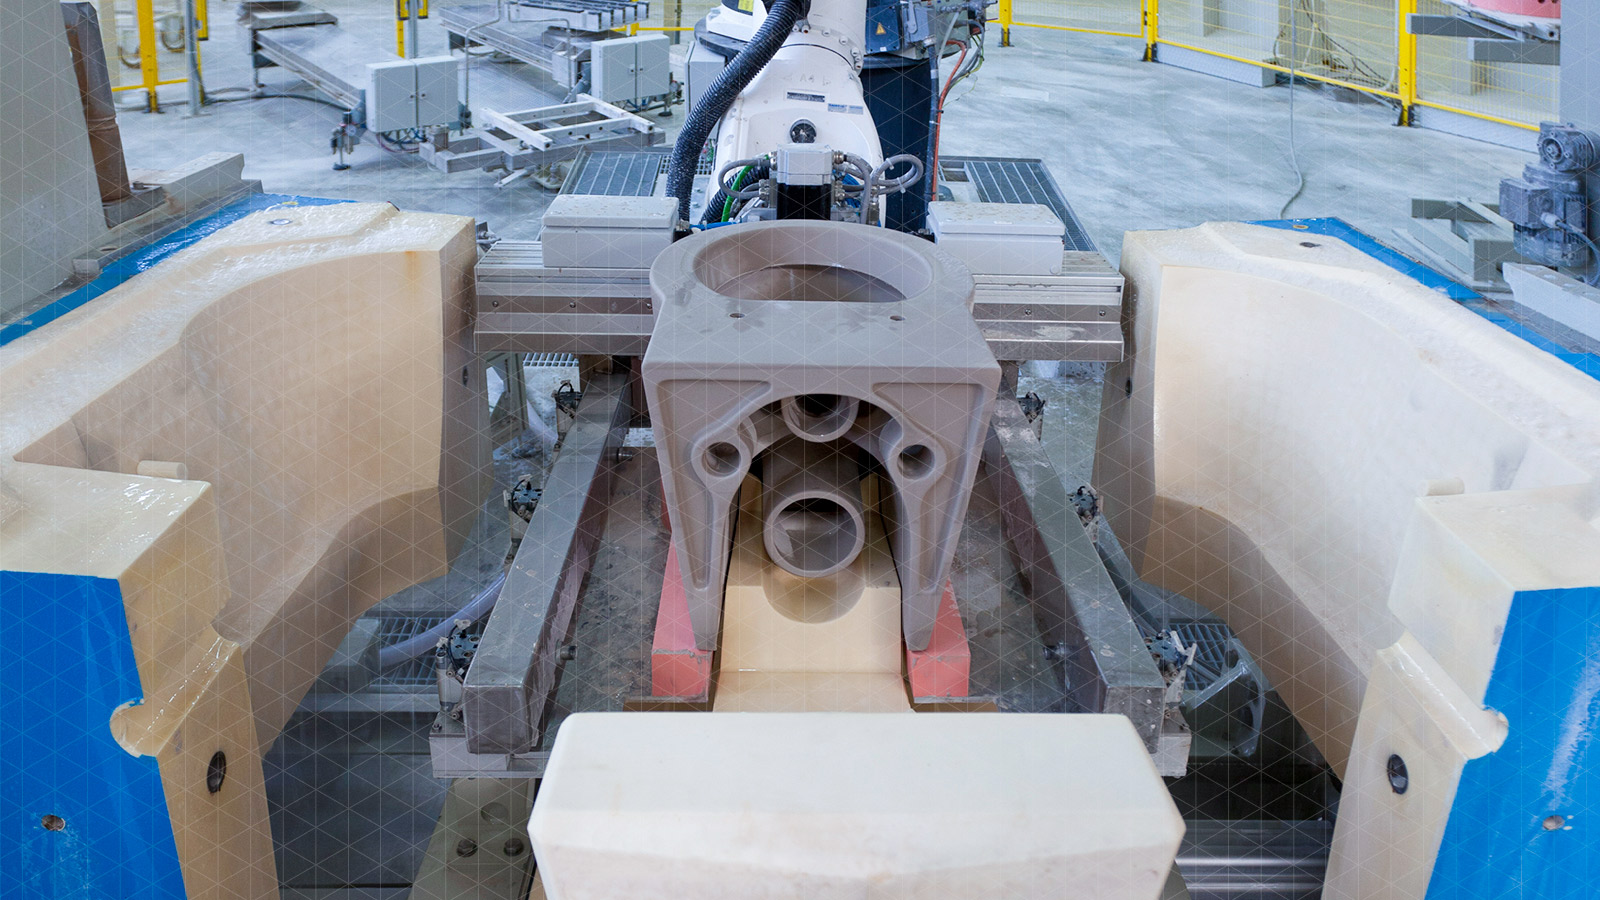
Turnare la presiune joasă vs. turnare la presiune înaltă
Turnarea la presiune joasă și la presiune înaltă au fiecare propriul set de avantaje, ceea ce le face potrivite pentru diferite scopuri de fabricație. În această comparație, vom analiza modul în care fiecare metodă ajută la aspecte precum calitatea și eficiența costurilor.
Avantajele turnării la presiune joasă
Calitate superioară a suprafeței
Finisaj neted: Reducerea turbulențelor are ca rezultat o suprafață mai netedă, reducând la minimum defectele comune precum rugozitatea.
Mai puține imperfecțiuni: Presiunile mai mici ajută la evitarea încaptării gazului și a porozității, asigurând o turnare mai curată și fără defecte.
Proprietăți mecanice mai bune
Rezistență îmbunătățită: Prin controlul procesului de umplere, piesele își mențin o rezistență și o integritate structurală mai bune.
Tensiune redusă: Turnarea sub presiune mai mică minimizează tensiunile interne care altfel ar putea slăbi piesa.
Cost-eficiență pentru volume mici până la medii
Costuri mai mici cu sculele: Acest proces este compatibil cu nisipul sau matrițele permanente, reducând cheltuielile cu sculele.
Reducerea deșeurilor: Utilizarea eficientă a materialului în timpul turnării reduce deșeurile, oferind economii suplimentare de costuri.
Avantajele turnării sub presiune înaltă
Viteză mare de producție
Timpi de ciclu rapizi: Capacitatea de a obține timpi de ciclu rapizi face ca turnarea sub presiune înaltă să fie foarte potrivită pentru aplicații de fabricație de volum mare.
Piese cu pereți subțiri: Turnarea înaltă este capabilă să producă piese cu pereți subțiri cu grosimi de până la 1 mm, permițând producția eficientă a componentelor delicate.
Precizie și consecvență
Toleranțe strânse: Procesul de injecție la înaltă presiune din turnare asigură umplutura precisă a matrițelor, atingând toleranțe strânse.
Repetabilitate: Turnarea sub presiune înaltă oferă o repetabilitate excelentă, asigurând aceleași rezultate de înaltă calitate pe loturi mari.
Cost-eficiență pentru volume mari
Economii de scară: Prin optimizarea producției pentru volume mari, turnarea sub presiune realizează economii de scară, reducând costul per unitate.
Matrițe durabile: Utilizarea matrițelor din oțel, cunoscute pentru durabilitatea lor, reduce semnificativ costurile de înlocuire a sculelor, ceea ce face ca procesul să fie mai eficient din punct de vedere al costurilor.
Rezumați caracteristicile turnării la presiune joasă și ale turnării la presiune înaltă
| Caracteristică | Turnare la presiune scăzută | Turnare sub presiune înaltă (turnare sub presiune) |
|---|---|---|
| Domeniul de presiune | Scăzut (0.2 – 1.5 bar) | Ridicat (100 – 1500 bar) |
| Tip mucegai | Matrițe metalice reutilizabile (matriță permanentă) | Matrice din oțel (complexe, de înaltă precizie) |
| Metoda de umplere | Metalul topit se ridică în matriță sub presiune scăzută | Metalul topit este injectat cu forță în matriță |
| Complexitatea părții | Complexitate moderată spre ridicată | Complexitate ridicată și detalii fine sunt posibile |
| Finisarea de suprafață | Bun, dar ar putea necesita finisaje | Finisaj excelent al suprafeței |
| Porozitate | Porozitate mai mică datorită umplerii treptate | Risc crescut de porozitate din cauza aerului prins |
| Grosimea peretelui | Potrivit pentru piese de grosime medie spre groasă | Potrivit pentru componente cu pereți subțiri |
| Timp răcire | Răcire mai lentă, naturală | Rapid, cu sisteme active de răcire |
| Cost al sculelor | Moderat | Ridicat (datorită matrițelor și echipamentelor complexe) |
| Volumul producției | Mediu spre mare | Foarte mare (producție de masă) |
| Utilizarea materialului | Aliaje de aluminiu, magneziu | Aliaje de aluminiu, zinc, magneziu, cupru |
| Putere mecanică | Mai mare (datorită porozității reduse) | Mai jos, cu excepția cazului în care se utilizează turnarea sub presiune în vid |
| Aplicații comune | Roți auto, chiulase, piese de frână | Blocuri motor, carcase de angrenaje și carcase electronice |
Cum să alegi procesul de turnare la presiune joasă și la presiune înaltă
| Dacă aveți nevoie… | Alege… |
|---|---|
| Producție de volum mare cu detalii fine | Turnare la înaltă presiune |
| Piese structural solide cu porozitate redusă | Turnare la presiune scăzută |
| Componente cu pereți subțiri și cicluri rapide | Turnare la înaltă presiune |
| Rezistență mecanică și densitate mai bune | Turnare la presiune scăzută |
| Serii mici și medii eficiente din punct de vedere al costurilor | Turnare la presiune scăzută |
Aplicații ale turnării la presiune joasă și înaltă
Vom analiza acum modul în care aceste două metode de turnare sunt utilizate în diferite industrii, demonstrând flexibilitatea și eficacitatea lor în satisfacerea unor nevoi specifice.
Turnare la presiune scăzută
Auto: Turnarea la presiune joasă este utilizată în industria auto pentru producerea de piese critice, cum ar fi blocurile de motor, chiulasele și roțile.
Aerospațial: Procesul este utilizat pe scară largă în industria aerospațială pentru a crea componente structurale durabile și pale de turbină.
Industrial: În aplicațiile industriale, turnarea la presiune joasă excelează în crearea carcaselor de pompe și a corpurilor de supape.
Turnare la înaltă presiune
Auto: Turnarea sub presiune este utilizată în mod obișnuit pentru carcasele de transmisie și suporturile de motor în industria auto.
Electronică de larg consum: În electronica de larg consum, se aplică la fabricarea de carcase și conectori.
Electrocasnice: În sectorul electrocasnicelor, turnarea sub înaltă presiune este utilizată pentru a crea rame și mânere.
Alegerea metodei de turnare potrivite
Alegerea metodei de turnare potrivite este esențială pentru obținerea celor mai bune rezultate atât în ceea ce privește eficiența producției, cât și calitatea produsului. Alegerea între turnarea la presiune joasă și cea la presiune înaltă va depinde de factori precum complexitatea piesei, numărul de unități de care aveți nevoie, materialele utilizate și bugetul dumneavoastră.
Complexitatea părții
Turnare la presiune joasă: Turnarea la presiune joasă este ideală pentru producerea de piese cu forme complexe și dimensiuni mai mari, unde precizia și detaliile fine sunt esențiale.
Turnare la înaltă presiune: Turnarea la înaltă presiune, pe de altă parte, este mai potrivită pentru piese mici sau medii care necesită pereți subțiri și precizie ridicată.
Volumul producției
Turnare la presiune joasă: Turnarea la presiune joasă este mai potrivită pentru volume de producție mici până la medii, unde sunt necesare flexibilitate și un ritm mai lent.
Turnare la înaltă presiune: Turnarea la înaltă presiune, cu timpii săi de ciclu rapizi, este perfectă pentru producția de volum mare, unde viteza și consecvența sunt esențiale.
Considerații materiale
Turnare la presiune joasă: Turnarea la presiune joasă este ideală pentru manipularea aliajelor de aluminiu și magneziu, oferind un control mai bun asupra curgerii metalului și reducând defectele.
Turnare la înaltă presiune: Turnarea la înaltă presiune este mai versatilă, manipulând o gamă mai largă de materiale, inclusiv aliaje de zinc, aluminiu și magneziu, și asigurând precizie în produsul final.
Buget și costuri ale sculelor
Turnare la presiune joasă: Turnarea la presiune joasă este mai rentabilă pentru producțiile mai mici datorită investiției inițiale mai mici în scule.
Turnare la înaltă presiune: Deși turnarea la înaltă presiune are costuri inițiale mai mari pentru scule, devine mai economică în producțiile mari datorită costurilor reduse per unitate.
Concluzie
Fiecare metodă de turnare - presiune joasă și presiune înaltă - oferă avantaje specifice, în funcție de factori precum aplicația, complexitatea piesei și volumul de producție. Înțelegerea acestor diferențe vă permite să luați decizii informate care să optimizeze eficiența producției și calitatea pieselor.






