

Turnarea prin injecție a plasticului ABS se află la intersecția dintre un material flexibil și un proces exigent. Acrilonitril butadien stirenul este un termoplastic amorf a cărui structură bifazică - o matrice rigidă stiren-acrilonitril care conține particule dispersate de cauciuc polibutadienic - oferă pieselor turnate o combinație pe care puține rășini obișnuite o egalează: rezistență la impact, o suprafață lucioasă direct de la sculă și stabilitate dimensională sub sarcină. Acest echilibru este motivul pentru care ABS a fost o rășină implicită pentru carcase și piese structurale încă din anii 1950 și de ce atât de multe programe de produs încep cu întrebarea cum să îl turnezi bine, mai degrabă decât dacă să îl utilizezi sau nu.
Acest ghid urmărește o parte din procesul de la concept la producție. Acoperă materialul în sine și contribuția fiecărui monomer, întregul lanț de procese de la revizuirea proiectării pentru fabricabilitate până la operațiunile post-turnare, industriile în care piesele turnate din ABS domină, regulile de proiectare impuse de comportamentul specific al ABS-ului, defectele care apar pe podea și cum să le identificăm, familiile de clase care au denumirea comună de ABS și cum se compară turnarea prin injecție a plasticului ABS cu prelucrarea CNC, imprimarea 3D și alte rute de turnare. Fiecare secțiune este scrisă pentru a fi utilizată independent, astfel încât un cititor care depanează problemele legate de denivelări și un cititor care alege între o clasă rezistentă la temperaturi ridicate și una rezistentă la impact ridicat pot porni de unde au luat decizia reală.
Ce este turnarea prin injecție a plasticului ABS?
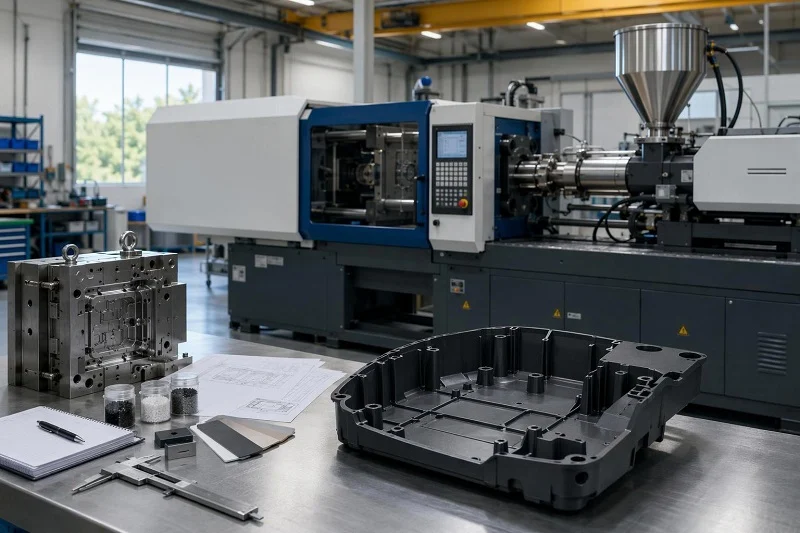
Turnarea prin injecție a plasticului ABS este asocierea unui terpolimer specific cu un proces de formare specific: peletele de ABS sunt uscate, topite, forțate într-o cavitate de oțel sau aluminiu sub presiune, ambalate în timp ce piesa se solidifică și ejectate ca o componentă finită sau aproape finită. Partea materială a acestei asocieri contează la fel de mult ca partea mașinii. ABS-ul este amorf, deci nu are un punct de topire precis - temperatura sa de tranziție vitroasă este de aproximativ 105 °C - și poate fi utilizat pentru majoritatea aplicațiilor între aproximativ -20 și 80 °C, cu proprietăți mecanice care variază în această fereastră. Valorile reprezentative pentru rășina de bază includ o rezistență la tracțiune de aproximativ 43 MPa, un modul de încovoiere de 2.48 GPa și o temperatură de deviere la căldură de 81 °C măsurată la 1.81 MPa. Acestea sunt valori tipice pentru familie, nu o specificație pentru nicio clasă; produsele comerciale ABS diferă substanțial în ceea ce privește curgerea, impactul, rezistența la căldură și luciul suprafeței.
Cei trei monomeri și contribuția fiecăruia
Fiecare monomer are o funcție distinctă. Acrilonitrilul contribuie la duritate, plus rezistență chimică și termică. Stirenul contribuie la procesabilitate, luciu și rezistență - acesta este motivul pentru care ABS-ul rezistă atât de bine la lustruire. Butadiena contribuie la tenacitate și ductilitate la temperaturi scăzute, dar o face cu prețul rezistenței la căldură și rigidității, deoarece faza cauciucată se înmoaie mai devreme decât matricea rigidă. Proprietățile provin din călirea cauciucului: particulele fine de elastomer distribuite într-o matrice rigidă absorb și disipă energia de impact. Deoarece raporturile monomerilor și structura moleculară a ambelor faze pot fi variate, există sute de clase comerciale, care acoperă impacturi de la mediu la ridicat, luciu de suprafață de la scăzut la ridicat și distorsiuni termice ridicate.
De ce ABS-ul a devenit o rășină de turnare implicită
Cazul practic este simplu. O structură amorfă, fără un punct de topire ascuțit, oferă o fereastră de procesare largă și permisivă, astfel încât un turnător nu urmărește o bandă de topitură îngustă. ABS-ul prezintă o fluaj redus și o stabilitate dimensională excelentă, ceea ce se potrivește carcaselor și ansamblurilor de precizie care trebuie să se fixeze în timp. Reproduce o cavitate lustruită ca o suprafață lucioasă, cu puțină sau deloc finisare secundară. Aceste caracteristici explică adoptarea sa din anii 1950 în jucării, electrocasnice și carcase electronice - și de ce designerii îl apelează mai întâi atunci când o piesă trebuie să arate bine, să reziste la lovituri și să rămână în toleranță.
Procesul de turnare prin injecție a plasticului ABS, pas cu pas
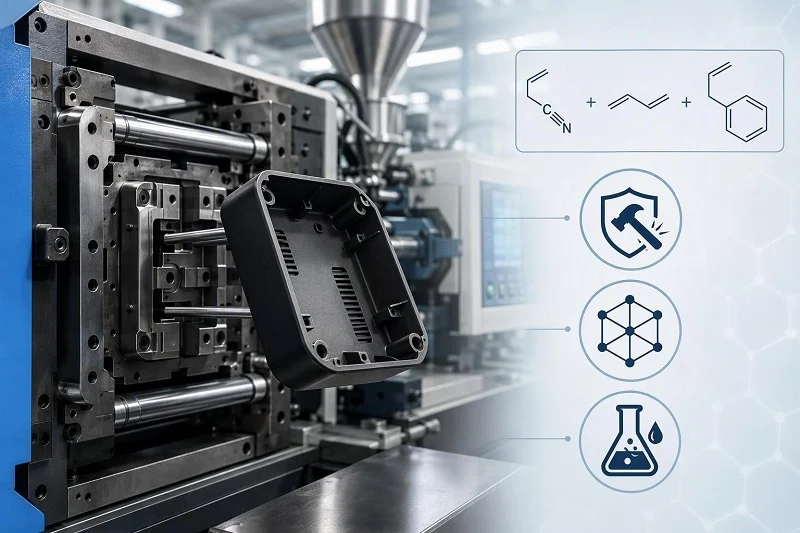
Lanțul de producție pornește de la revizuirea proiectului până la piesa finită, iar fiecare etapă o constrânge pe următoarea. Tratați etapele de mai jos ca puncte de decizie, mai degrabă decât ca o listă de verificare.
Proiectare și revizuire DFM
Înainte de tăierea oricărui tip de oțel, geometria piesei este verificată pentru grosimea peretelui, deformarea, poziția inelei de tăiere și fezabilitatea toleranței în raport cu contracția ABS așteptată de 0.4–0.7% conform ISO 294-4. O verificare DFM în această etapă este cea mai ieftină corecție disponibilă: o modificare a peretelui costă o editare CAD acum și o modificare a matriței mai târziu.
Scule și construcție de matrițe
Proiectarea matrițelor stabilește configurația cavității, deschiderea porților, canalele de răcire, ejecția și plasarea liniei de separare, iar fabricația transformă acest design în scule. Sculele reprezintă costul inițial dominant în orice program de turnare, iar complexitatea lor crește odată cu geometria piesei - degajările, acțiunile laterale și texturile fine adaugă muncă. Matrițele simple se situează la limita inferioară a intervalului de costuri; sculele complexe pot costa mult mai mult.
Uscarea materialului înainte de procesare
ABS-ul este higroscopic și trebuie uscat înainte de turnare. Intervalul de temperatură recomandat este de 80–90 °C timp de minimum două ore, cu umiditate reziduală sub 0.1%. Viteza de uscare depinde de temperatură și de punctul de rouă: ABS-ul, pornind de la aproximativ 0.35% umiditate în aer la un punct de rouă de 0 °F, ajunge la aproximativ 0.1% în aproximativ 45 de minute la 98 °C, aproximativ două ore la 82 °C sau aproximativ cinci ore la 71 °C. Fișele tehnice ale furnizorului reglementează setările finale.
Topire, injecție și ambalare
Temperatura de topitură este de obicei între 200 și 280 °C, cu o valoare țintă în apropierea valorii de 230 °C, iar temperatura matriței este de 25 și 80 °C — temperaturile mai scăzute ale matriței produc un luciu mai scăzut. Presiunea de injecție se situează de obicei în intervalul 50 și 100 MPa la o viteză de injecție moderată spre mare. Presiunea de ambalare și timpul determină apoi câtă contracție absoarbe piesa, așa că acestea sunt principalele pârghii împotriva urmelor de scufundare și a golurilor.
Răcire și ejectare
Piesa trebuie să se răcească sub punctul de tranziție vitroasă înainte de ejecție, altfel se va deforma pe măsură ce părăsește sculei. Timpul de răcire este adesea cea mai mare parte a ciclului, ceea ce îl face ținta naturală pentru optimizarea ciclului - dar numai în limitele consistenței dimensionale. Temperatura uniformă a matriței în cavitate este cea care menține contracția uniformă și dimensiunile repetabile de la o încercare la alta.
Operații de post-mulare
Ajustarea, îndepărtarea vestigiilor de la grila de asamblare, recoacerea acolo unde tensiunea reziduală contează, asamblarea și decorarea completează piesa. Acești pași fac parte din planul de proces încă de la început: o grilă de asamblare plasată într-un loc unde poate fi ajustată curat sau o piesă proiectată pentru secvența de asamblare evită refacerea lucrărilor pe care nicio ajustare a presei nu le poate remedia.
Unde se utilizează piesele turnate din ABS
Piesele turnate din ABS apar în echipamente de larg consum, auto, industriale și medicale, de obicei sub formă de carcase, capace, panouri și ornamente structurale. Sectoarele de mai jos reflectă aplicații tipice, mai degrabă decât cerințe, iar fiecare se bazează pe o parte diferită a setului de proprietăți ABS.
Electronice de larg consum și aparate
Carcasele pentru telefoane și routere, panourile frontale ale switch-urilor de rețea și carcasele pentru electrocasnice mici, precum aspiratoare, blendere și cafetiere, sunt aplicații clasice din ABS. Finisajul suprafeței și stabilitatea dimensională determină alegerea: carcasa este adesea suprafața cea mai vizibilă a produsului, iar caracteristicile interne trebuie să se alinieze cu plăcile și subansamblurile.
Automotive Piese interioare și funcționale
Panourile de bord, panourile de tapițerie interioare, ușile din torpedou, capacele roților și carcasele oglinzilor sunt utilizări tipice în industria auto. Amplasarea în interior contează deoarece evită în mare măsură expunerea susținută la radiațiile UV care degradează ABS-ul standard în exterior - o limitare abordată în secțiunea de selecție a versiunii.
Scule industriale, electrice și electrice
Carcasele de șină DIN, carcasele pentru instrumente de laborator, carcasele pentru încărcătoare de baterii și carcasele pentru scule electrice pentru uscătoare de păr, roboti de bucătărie și mașini de tuns iarba se bazează pe rezistența și modelabilitatea ABS. Atunci când o piesă este amplasată lângă circuitele de alimentare, gradul de inflamabilitate devine un element de specificație, mai degrabă decât o idee ulterioară, iar clasele ignifuge intră în peisaj.
Medical, Robotică și Produse de consum
Carcasele și capacele echipamentelor pentru robotică și dispozitive medicale utilizează ABS acolo unde contează turnarea curată, repetabilitatea și integrarea ansamblului. ABS este un material pentru carcasă în aceste situații, nu un material pentru implant, iar cerințele de sterilizare trebuie verificate în funcție de gradul specific. Jucăriile rămân exemplul clasic de toleranță ridicată: cărămizile turnate în ABS au atins toleranțe de până la aproximativ 10 micrometri.
Instrucțiuni de proiectare pentru turnarea prin injecție a plasticului ABS
ABS este iertător, dar nu indiferent. Regulile de mai jos traduc comportamentul său - solidificare amorfă, sensibilitate la crestături și un interval de contracție definit - în decizii de proiectare, cu modul de defectare care apare atunci când fiecare dintre acestea este ignorat.
Grosimea peretelui și tranzițiile
Mențineți pereții uniformi și tranzițiile graduale. Ghidarea pentru secțiuni scurte plasează minimul practic peste aproximativ 0.8 mm, în timp ce lucrul ABS pentru pereți subțiri se referă la secțiuni de până la 1.5 mm cu o închidere atentă. Treptele de la grosime la subțire se răcesc la viteze diferite și produc adâncituri, goluri și deformări, așadar schimbările de trepte ar trebui să fie conice, mai degrabă decât bruște.
Unghiuri de deformare, raze și linii de despărțire
Deformarea permite eliberarea piesei fără urme de tracțiune sau zgârieturi de pereții cavității. Racordările reduc concentrarea stresului și îmbunătățesc fluiditatea în jurul colțurilor. Liniile de despărțire se află pe muchiile naturale și departe de suprafețele vizibile sau funcționale, deoarece o linie de despărțire plasată peste o față cosmetică sau o fixare prin clic creează probleme de flash și fixare care sunt costisitoare de corectat după prelucrare.
Nervuri, bosaje și caracteristici de fixare
Un raport nervură-perete frecvent menționat este de 60% sau mai puțin, ceea ce împiedică nervura să devină o secțiune groasă care să afunde fața opusă. Boșurile servesc ca puncte de atașare a șuruburilor și inserțiilor și ar trebui dimensionate în funcție de elementul de fixare și de sarcină; carotarea zonelor groase previne golurile de vid care se formează atunci când o secțiune grea se contractă în jurul unui miez încă topit.
Porți, text și balamale vii
Introduceți balamalele în secțiunea cea mai groasă din apropiere, astfel încât frontul topiturii să avanseze în pereți mai subțiri, în loc să se blocheze; balamalele în evantai și suprapuse ajută la evitarea jeturilor de metal, acolo unde o balamală mică ar proiecta altfel un jet asemănător unui șerpuitor în cavitate. Literele în relief sunt, în general, mai ieftin de tăiat decât literele gravate, deoarece lasă oțelul să stea drept și poate fi lustruit mai ușor. Balamalele vii sunt compatibile cu ABS atunci când geometria balamalei, orientarea balamalei și gradul de oțel sunt alese împreună, deoarece secțiunea flexibilă trebuie să se umple cu topitură bine orientată.
Proiectarea pentru contracție și toleranță
Contracția în matrița ABS este de obicei mapată la 0.4–0.7% conform ISO 294-4, iar această diferență este suficient de mare pentru a consuma un buget de toleranță. În cazul bosajelor de montare pe PCB, al elementelor de îmbinare și al îmbinărilor prin clipsare, harta toleranțelor ar trebui construită pe baza datelor de contracție ale calității reale, mai degrabă decât pe baza unei cifre generice ABS, iar direcțiile de curgere și transversale ar trebui tratate separat. În cazul în care o dimensiune este critică, conveniți asupra condiției de măsurare și a adaosului înainte de așchierea sculei.
Dificultăți comune de procesare și cum să le preveniți
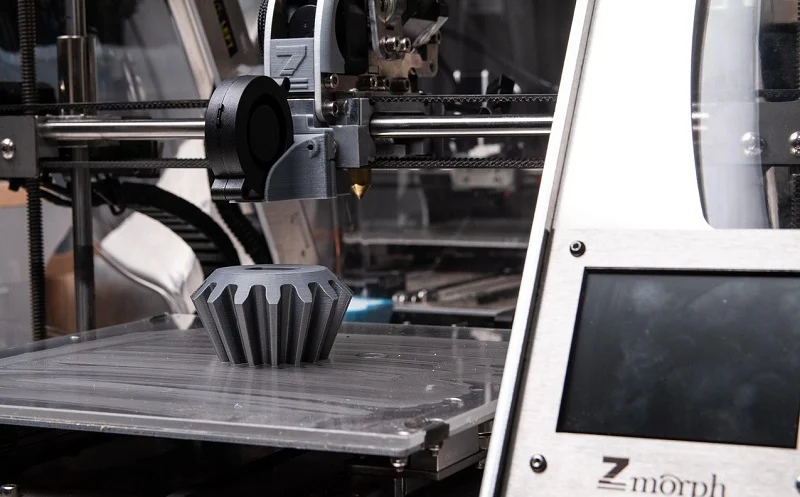
Majoritatea defectelor ABS se datorează uneia dintre cele patru familii de cauze: umiditatea din rășină, istoricul termic, comportamentul de curgere în cavitate sau răcirea și contracția neuniforme. Citirea unui defect după familie restrânge rapid căutarea, deoarece contramăsura se află de obicei într-un loc diferit de simptom - o dungă de suprafață poate fi o problemă de uscare, iar o deviație dimensională poate fi o problemă de răcire.
Defecte legate de umiditate: Despicare și dungi argintii
Dungile argintii și despicate apar ca niște dâre argintii care radiază de la poartă. Rășina neuscată este cauza obișnuită, efectul fiind amplificat de forfecare ridicată la colțurile ascuțite ale porții. Soluția constă în uscare riguroasă - regimul de 80-90 °C, minim două ore, cu umiditate reziduală sub 0.1% - plus o geometrie a porții care evită constricțiile bruște. Dacă dungile persistă după uscare verificată, suspectați contaminarea sau un șurub uzat înainte de a schimba temperaturile.
Defecte de curgere: Jeturi scurte, Linii de curgere, Linii de sudură și Jet
Jeturile scurte lasă secțiunile neumplute, de obicei acolo unde pereții se subțiază sub aproximativ 0.8 mm sau unde o tranziție bruscă blochează partea frontală. Liniile de curgere sunt dungi ondulate de suprafață în apropierea porților de injecție și colțurilor; liniile de sudură sunt cusături vizibile unde se întâlnesc fronturile opuse ale topiturii, iar în ABS-ul pigmentat negru acestea pot fi, de asemenea, mai slabe decât rășina de bază. Jetarea produce urme asemănătoare șarpelui de la o portiță mică. Contramăsurile se suprapun: tranziții line, grosime adecvată a peretelui, plasarea porții de injecție în secțiuni mai groase și reglarea împreună a vitezei de injecție și a temperaturii topiturii.
Defecte termice: Arsuri și decolorare
Arsurile sunt pete închise la culoare sau gălbui în apropierea capetelor de curgere, cauzate de aprinderea gazului prins sub compresie sau de degradarea rășinii. Decolorarea fără un model de arsură indică de obicei o temperatură excesivă a topiturii, un timp lung de staționare sau contaminare. Ventilația în ultimele zone umplute, reducerea vitezei de injecție, evitarea căilor de curgere fără ieșire și specificarea pigmenților stabili la căldură rezolvă majoritatea cazurilor; temperaturile de topire peste aproximativ 280 °C cresc riscul de degradare în ABS.
Defecte de contracție: urme de scufundare, goluri și deformare
Urmele de adâncitură, golurile interne și deformarea reprezintă cea mai mare familie de defecte pentru ABS. Afânările și golurile se formează acolo unde secțiunile groase se răcesc ultimele, iar presiunea de ambalare nu le poate atinge; extracția carotelor în zonele groase, menținerea uniformității pereților și prelungirea timpului de ambalare ajută. Deformarea urmează gradienții de contracție: o piesă care se îndoiește spre secțiunea sa mai groasă indică o răcire neuniformă, ridicarea colțului sugerează o geometrie asimetrică sau locația porții, iar curbura unidirecțională indică un gradient de temperatură a matriței. Răcirea uniformă sub tranziția vitroasă înainte de ejecție, canalele de răcire echilibrate și recoacerea unde tensiunea reziduală contează sunt principalele pârghii.
Flash, vestigiul porții și delaminarea suprafeței
Bavura este o infiltrație fină de-a lungul liniei de separație sau a marcajelor ejectorului și semnalează de obicei o presiune excesivă, uzura sculelor sau o linie de separație plasată peste o zonă cu solicitări mari. Vestigiul grilajului este un reziduu cosmetic rămas acolo unde grilajul a fost tăiat; tunelul și sub-grilele de pe suprafețele ascunse îl reduc. Delaminarea suprafeței - exfolierea stratului superior - indică contaminarea sau materialele incompatibile, așa că piesele dintr-un singur material și compatibilitatea confirmată a supraturnării sunt măsurile practice de siguranță.
Alegerea gradului potrivit de ABS
„ABS” denumește o familie, nu o specificație. Clasele comerciale variază în ceea ce privește rezistența la impact, distorsiunea termică, luciul, lungimea de curgere, rezistența la flacără și adecvarea la placare, iar raporturile de monomeri și conținutul de cauciuc din spatele acestor diferențe sunt ceea ce descrie de fapt o fișă tehnică. Selecția ar trebui să pornească de la cerința utilizării finale - expunerea la căderi, temperatura de funcționare, rezistența la flacără, expunerea în exterior, clasa cosmetică - și apoi să se limiteze la o clasă ale cărei date publicate acoperă grosimea peretelui și condițiile de testare prevăzute.
Grade standard, rezistente la impact și la căldură ridicată
Gradele de uz general echilibrează costul, curgerea și finisajul pentru carcase și capace. Gradele rezistente la impact cresc conținutul de cauciuc pentru piesele expuse la căderi, cu un anumit cost al rezistenței la căldură și al rigidității. Gradele rezistente la temperaturi ridicate modifică conținutul de acrilonitril sau stiren sau adaugă stabilizatori pentru a rezista deformării în condiții de utilizare mai caldă, cum ar fi piesele interioare auto sau electronicele care generează căldură. Comparați gradele candidate la temperatura și grosimea peretelui dorite, mai degrabă decât să clasificați doar valorile de impact din fișa tehnică.
ABS ignifug și clasificări UL 94
ABS-ul standard este de obicei clasificat ca HB, cea mai joasă clasificare UL 94; arde lent, dar nu se autostinge în mod fiabil și poate picura sub testul vertical. Clasele de ABS ignifuge ating de obicei V-0 la 1.6 mm. Clasificarea este o combinație material-grosime, nu o proprietate a materialului, așa că trebuie verificată la grosimea peretelui de producție de pe Fișa Galbenă UL a clasei. Clasificarea de care aveți nevoie provine din standardul de siguranță al dispozitivului care guvernează produsul, nu din preferințe.
Limitele de intemperii și când să luați în considerare ASA
ABS-ul standard se degradează în aer liber: faza de polibutadienă conține legături duble nesaturate care reacționează cu radiațiile UV și oxigenul, producând îngălbenire, decolorare și pierderi de impact în câteva luni de la expunere. Aplicațiile interioare evită acest lucru, motiv pentru care finisajele interioare auto sunt o alegere confortabilă. ASA înlocuiește polibutadiena cu un cauciuc acrilat a cărui coloană vertebrală saturată rezistă fotooxidării și se prelucrează pe sculele ABS la temperaturi și contracții similare, ceea ce îl face alternativa practică pentru exterior atunci când culoarea și luciul trebuie să se mențină.
Conținut reciclat și considerații privind sustenabilitatea
ABS-ul poate fi reciclat, deși nu este acceptat de toate instalațiile de reciclare, iar contaminarea și sortarea rămân obstacole practice. În turnare, materialul reciclat din canale și canale de găurit este calea obișnuită; acesta trebuie să fie curat, dintr-o singură sursă și uscat cu material virgin. În cazul în care este specificat conținutul reciclat, verificați impactul și culoarea asupra amestecului real, mai degrabă decât să presupuneți proprietăți echivalente cu cele virgine, și confirmați raportul cu clientul înainte de producție.
Turnarea prin injecție a plasticului ABS în comparație cu alte procese
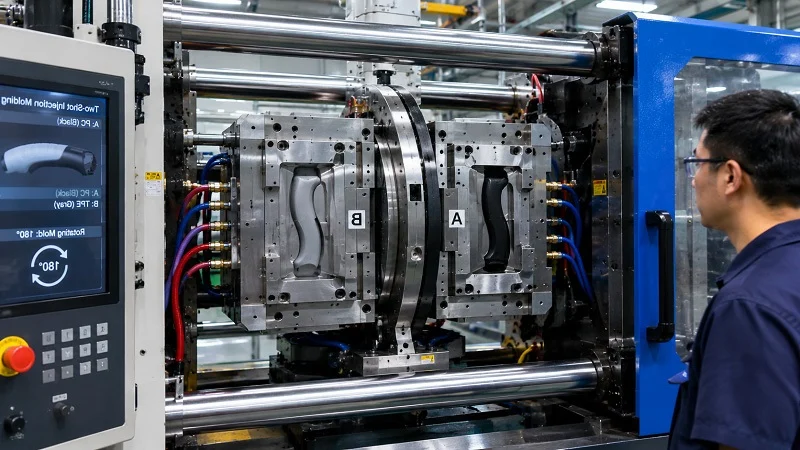
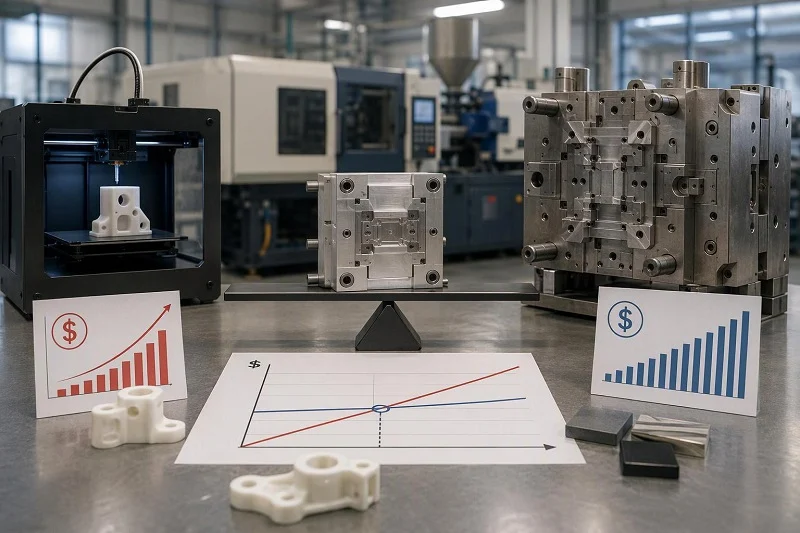
Alternativele pe care un dezvoltator de produse le evaluează de fapt sunt prelucrarea CNC, imprimarea 3D și alte rute de turnare. Fiecare comparație se bazează pe o decizie diferită: economia volumului, viteza de prototipare, capacitatea piesei sau performanța materialului. Tratarea lor ca o singură clasificare ascunde ideea - procesul corect depinde de ce constrângere se aplică prima.
CNC de prelucrare
Prelucrarea CNC este potrivită pentru volume mici, piese mari și simple și iterații rapide, deoarece nu este necesară nicio unealtă, iar prima piesă poate fi tăiată din stoc. Turnarea prin injecție implică un cost inițial semnificativ al sculelor, dar oferă un cost per piesă foarte scăzut la volum, cu repetabilitate și finisaj al suprafeței care provin direct de la unealtă. Libertatea geometrică diferă și ea: turnarea gestionează nervuri, bosaje și carcase complexe care ar fi lente sau imposibil de prelucrat.
Imprimare 3D cu polipropilenă
Imprimarea 3D pe desktop poate livra o piesă peste noapte, iar sistemele industriale necesită de obicei câteva zile - mai rapid decât prelucrarea prin matrițare. ABS-ul imprimat se deformează și în timpul răcirii, motiv pentru care se utilizează suprafețe de construcție și carcase încălzite. Piesele imprimate servesc la validarea pre-machiaj a formei, potrivirii și asamblării, dar nu reproduc proprietățile materialului turnat sau suprafața unei cavități lustruite. Imprimarea validează designul; turnarea produce piesa.
Alte procese de turnare
În cadrul turnării prin injecție, alegerea rășinii schimbă răspunsul: PC-ul oferă o rezistență mai mare la impact și la căldură, amestecurile PC/ABS schimbă o parte din aceasta în favoarea procesabilității, iar PP-ul este mai ieftin și rezistent chimic, dar mai puțin rigid și lucios. Turnarea prin suflare se potrivește mai degrabă containerelor goale decât carcaselor detaliate, termoformarea se potrivește panourilor mari și puțin adânci la costuri de scule mai mici, iar turnarea prin compresie se potrivește formelor voluminoase. Comparația se referă la capacitatea piesei și la economia procesului, nu la un singur câștigător.
Un cadru decizional: volum, geometrie și toleranță
Lucrați prin constrângeri în ordine. Volumul anual este primul, deoarece determină dacă sculele pot fi amortizate. Apoi, bugetul pentru scule și timpul de lansare pe piață. Apoi, geometria: degajările, nervurile și detaliile fine favorizează turnarea, în timp ce formele simple mari pot să nu fie favorabile. Apoi, toleranța și finisajul suprafeței, deoarece turnarea le menține pe ambele în mod constant odată ce sculele sunt potrivite. În cele din urmă, performanța materialului - căldură, impact, rezistență la flacără, UV - care pot împinge decizia către o altă rășină sau un alt proces complet.
Alegerea NOBLE pentru a vă susține proiectul de turnare prin injecție a plasticului ABS

NOBLE este un producător chinez contractual cu o capacitate solidă de service și expertiză profesională în prelucrare, care ajută clienții să finalizeze eficient prototiparea și producția de masă. Suntem certificați ISO 9001:2015 și ISO 13485:2016 și oferim o gamă completă de servicii, de la proiectare până la asamblare - nu doar producție. Pentru un program de turnare prin injecție a plasticului ABS, aceasta înseamnă că un singur partener poate prelua proiectul de la concept și validarea prototipului până la producția de volum.
De la prototip la producție sub același acoperiș
NOBLE este un producător chinez contractual ale cărui servicii și capacități profesionale de prelucrare sunt concepute pentru a gestiona eficient clientul de la prototip până la producția de masă. Păstrând asistența pentru proiectare, prototipare, coordonarea sculelor, turnare și asamblare în seama unui singur partener, elimină transferurile care afectează cel mai adesea specificațiile, toleranțele și aprobările materialelor.
Sisteme de calitate care susțin industriile reglementate
NOBLE deține certificări ISO 9001:2015 și ISO 13485:2016. Pentru cumpărătorii industriali, primul standard semnalează un sistem de management al calității documentat; pentru lanțurile de aprovizionare cu dispozitive medicale, al doilea adaugă cadrul pe care programele reglementate îl așteaptă de la un partener de producție. Ambele sunt certificări de proces, iar cerințele aplicabile ale produsului provin în continuare din standardul dispozitivului care guvernează piesa dumneavoastră.
O gamă completă de servicii: de la proiectare la asamblare
NOBLE oferă un lanț complet de servicii, de la proiectare la asamblare, nu doar producție. Într-un program de turnare prin injecție a plasticului ABS, aceasta înseamnă că proiectarea și introducerea datelor din fișierele DFM, prototiparea, fabricarea, inspecția și asamblarea sunt gestionate ca o singură secvență, astfel încât disciplina de uscare, toleranțele de contracție și cerințele cosmetice convenite în etapa de proiectare sunt aceleași cu cele verificate la inspecția finală.
Întrebări frecvente despre turnarea prin injecție a plasticului ABS
Răspunsuri scurte la întrebările pe care cumpărătorii și inginerii le ridică cel mai des după parcurgerea secțiunilor de mai sus.
Ce este turnarea prin injecție a plasticului ABS și de ce este ABS-ul atât de utilizat pe scară largă?
Este vorba despre turnarea acrilonitril butadien stirenului — un termoplastic amorf, bifazic — prin topirea peletelor și injectarea acestora într-o unealtă. ABS-ul este utilizat pe scară largă deoarece combină prelucrarea ușoară, rezistența la impact, luciul bun și stabilitatea dimensională la un cost moderat.
Cum decurge procesul de turnare prin injecție ABS de la proiectare până la piesa finită?
Proiectare și revizuire DFM, prelucrare scule, uscare la o umiditate sub 0.1%, topire și injecție, ambalare, răcire sub punctul de tranziție vitroasă, ejecție, apoi tăiere, recoacere acolo unde este necesar și asamblare.
Ce industrii utilizează în mod obișnuit piese turnate din ABS?
Electronice și electrocasnice de larg consum, interioare auto, carcase industriale și electrice, scule electrice, carcase medicale și robotice și jucării - de obicei, unde finisajul suprafeței, stabilitatea dimensională și rezistența contează împreună.
Cum ar trebui să proiectez o piesă special pentru turnarea prin injecție a plasticului ABS?
Folosiți pereți uniformi cu tranziții graduale, adăugați devieri și racorduri, mențineți nervurile la sau sub aproximativ 60% din grosimea peretelui, integrați secțiuni mai groase și construiți toleranțe în jurul contracției de 0.4-0.7% a calității, mai degrabă decât o cifră nominală.
Ce dificultăți de procesare sunt frecvente în cazul ABS și cum pot fi prevenite?
Despicături cauzate de rășina umedă, irigații scurte și linii de sudură cauzate de restricțiile de curgere, arsuri cauzate de ventilația deficitară și deformații sau scufundări cauzate de dezechilibrul de umplutură și răcire. Disciplina de uscare, amplasarea porții, ventilația și răcirea echilibrată abordează majoritatea acestor probleme.
Ce grad de ABS ar trebui să aleg pentru aplicația mea?
Începeți cu cerințele de impact, căldură și flacără, apoi cu intemperii. Clasele standard sunt potrivite pentru carcasele generale; clasele rezistente la impact, căldură și ignifuge acoperă sarcini mai dificile, iar ASA este alternativa pentru exterior unde expunerea la UV este continuă.
Cum se compară turnarea prin injecție a plasticului ABS cu prelucrarea CNC, imprimarea 3D și alte procese de turnare?
CNC-ul este potrivit pentru volume mici și piese mari și simple, fără scule; imprimarea 3D este potrivită pentru prototipuri rapide cu proprietăți de producție mai slabe; turnarea prin turnare câștigă odată ce volumul amortizează sculele. Turnarea prin suflare și termoformarea sunt utilizate pentru piese goale sau mari, superficiale, mai degrabă decât pentru carcase detaliate.







