
O ofertă de preț pentru matriță cu 40% mai mică decât celelalte nu este de obicei o afacere bună, iar furnizorul cu cea mai groasă broșură nu este automat cea mai sigură pereche de mâini. Majoritatea cumpărătorilor învață acest lucru pe calea cea grea - după ce scula este prelucrată, piesele întârzie, iar toleranțele au deviat într-un mod pe care nimeni nu-l poate atribui cu adevărat. Problema este rareori intenția rea. Este vorba despre faptul că evaluarea a fost făcută pe baza unor prezentări, mai degrabă decât pe baza unor dovezi.
Acest ghid este scris pentru cumpărătorul care trebuie să ia această decizie: dezvoltatorul de produse care caută o matriță pentru un program nou, producătorul de echipamente originale (OEM) care trece de la prototip la producție sau inginerul căruia i se înmânează o listă scurtă și i se spune să „aleagă una”. Acesta acoperă cele patru aspecte care determină de fapt succesul unui proiect de matriță - capacitatea, costul, calitatea și compatibilitatea cu furnizorul - și arată cum să testați fiecare dintre ele cu dovezi pe care le puteți obține înainte de a semna.
De ce Injecție Mold Citatele diferă atât de mult - și cum să le normalizăm
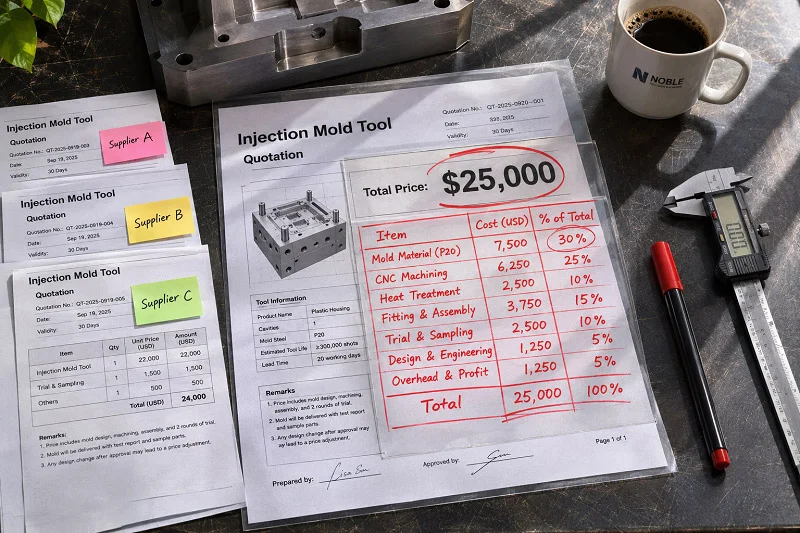
Două oferte pentru aceeași piesă pot diferi cu un factor de trei sau mai mult, iar în majoritatea cazurilor niciun furnizor nu este necinstit. Diferența reflectă de obicei domenii de aplicare diferite: o unealtă construită pentru câteva mii de piese de probă și o unealtă construită pentru un program de milioane de piese sunt produse diferite care au același desen în comun. Înainte de a trata o diferență mare de preț ca dovadă a supraevaluării, cumpărătorii ar trebui să identifice ce anume cumpără fiecare preț, apoi să normalizeze ofertele astfel încât diferența rămasă să fie reală.
Principalii factori de cost din spatele unei oferte de preț pentru mucegai
Cavitația și dimensiunea matriței sunt prioritatea principală. Trecerea de la o matriță cu două cavități la una cu opt cavități rareori crește prețul de patru ori, deoarece baza, plăcile și ingineria sunt comune pentru toate cavitățile; o regulă generală estimează creșterea la aproximativ 2.2 până la 2.8 ori costul pentru două cavități. Calitatea și duritatea oțelului sunt următoarea pârghie: trecerea de la o calitate standard pre-călită, cum ar fi P20, la o calitate mai dură, cum ar fi S7, sau la oțel inoxidabil, poate schimba costul oțelului și al prelucrării cu aproximativ 25 până la 40%. Sistemele cu canale calde, acțiunile laterale și dispozitivele de ridicare adaugă fiecare costuri proprii, de obicei în intervalul 4,000 - 15,000 USD per element, în funcție de complexitate.
Complexitatea care depășește limita sculei de bază de deschidere și închidere — glisiere și dispozitive de ridicare, miezuri pliabile, mecanisme de deșurubare, sisteme cu trei plăci sau cu distribuitor la cald, ejecție secvențiată — adaugă ore de proiectare și prelucrare pe care o sculă simplă nu le poate suporta. Cerințele de finisare a suprafeței și de lustruire, toleranțele strânse ale pieselor și sarcina de inspecție pe care o creează, numărul de iterații de încercare și bucle de corecție permise, precum și orele de inginerie alocate revizuirii DFM și analizei fluxului matriței influențează, de asemenea, prețul. Fiecare dintre acești factori influențează și performanța: o sculă mai ieftină duce de obicei la o durată de viață mai scurtă, o fereastră de proces mai puțin permisivă sau mai puține runde de corecție înainte ca furnizorul să înceapă să perceapă taxe pentru modificări.
Utilizarea claselor SPI Mold pentru a compara elemente similare
Societatea Industriei Materialelor Plastice — acum Asociația Industriei Materialelor Plastice — a stabilit standarde și clasificări pentru matrițe la sfârșitul anilor 1970 pentru a oferi cumpărătorilor o referință comună și pentru a echilibra condițiile de concurență între producătorii de scule. Sistemul este încă citat pe scară largă în cererile de ofertă pentru a specifica nivelurile minime de construcție a sculelor și pentru a compara ofertele concurente.
| Clasa de mucegai | Durata de viață așteptată a mucegaiului | Nivel de producție | Utilizare tipică |
| Clasa de 101 | 1,000,000+ cicluri | Extrem de Sus | Producție pe termen lung, în volum foarte mare |
| Clasa de 102 | Până la 1,000,000 cicluri | Mediu–înalt | Producție de volum mare, rășini abrazive, piese cu toleranțe strânse |
| Clasa de 103 | Sub 500,000 de cicluri | Mediu | Programe generale de producție |
| Clasa de 104 | Sub 100,000 de cicluri | Scăzut | Producție de volum limitat |
| Clasa de 105 | Până la 500 cicluri | Prototip | Prototip și instrumente de dezvoltare |
Două limite contează atunci când se utilizează tabelul. În primul rând, cifrele privind ciclurile sunt aproximative și doar pentru comparație; durata de viață a matriței nu poate fi garantată deoarece proiectarea piesei și condițiile de turnare variază. În al doilea rând, clasificările SPI nu sunt standarde de proiectare. Acestea nu dictează închiderea, sistemele de canale de turnare sau materialele specifice de construcție și nu constituie în sine o garanție a calității sau a manoperei. O sculă din clasa 102 dintr-un atelier și o sculă din clasa 102 dintr-un altul pot diferi în ceea ce privește execuția, astfel încât clasa este un punct de plecare pentru comparație, nu un substitut pentru evaluarea producătorului de scule.
O listă de verificare pentru normalizarea cotațiilor
Normalizarea înseamnă plasarea fiecărei oferte pe aceeași bază înainte de compararea totalurilor. Lucrați prin următoarele elemente pentru fiecare ofertă:
- Revizie și desenare piese. Confirmați că fiecare furnizor a cotat aceleași revizii de desen, materiale și toleranțe.
- Același număr de cavități, menționat explicit.
- Clasa matriței și oțelul. Aceeași clasă SPI, aceeași calitate a oțelului și duritate.
- Sistemul de alergare. Aceeași sferă de aplicare pentru colțul cald versus colțul rece, inclusiv responsabilitatea controlerului și a manifoldului.
- Finisajul suprafeței. Aceleași specificații de lustruire și standard de textură.
- Rezultate finale din teste și FAI. Același număr de runde de încercare, același pachet de inspecție a primului articol, aceeași cantitate de probă.
- Responsabilitatea proiectării. Cine efectuează DFM, analiza curgerii matriței și proiectarea matriței și dacă aceste lucrări sunt incluse.
- Termeni de livrare. Aceleași Incoterms și punct de livrare.
- Termeni de plată. Aceeași structură de etape, deoarece finanțarea afectează prețul pe care un furnizor îl poate oferi.
- Garanție și piese de schimb. Aceeași perioadă de garanție și aceeași gamă de produse pentru inserții de rezervă, piese de uzură și asistență pentru întreținere.
Când două oferte sunt plasate pe această bază comună, cea mai mare parte a unei diferențe aparente se închide, de obicei. Ceea ce rămâne este diferența reală de preț pentru un domeniu de aplicare echivalent - și acesta este numărul care merită negociat sau utilizat pentru a decide ce producători de matrițe de injecție să fie selectați.
Compararea producătorilor de matrițe de injecție pe regiuni: Compromisuri între cost și calitate
Regiunea vă spune ceva despre structura de costuri în care este probabil să opereze un producător de matrițe de injecție. Vă spune mult mai puțin despre dacă o anumită fabrică poate respecta toleranțele dvs., își poate documenta lucrările și poate livra la timp. Folosiți comparația regională pentru a stabili așteptări și a restrânge o listă scurtă, apoi lăsați dovezile de la producătorii individuali de matrițe de injecție să decidă premiul.
Ce determină diferențele de costuri regionale
Prețul mucegaiului se bazează pe o serie de factori structurali, iar regiunile diferă prin modul în care acești factori se combină, mai degrabă decât prin vreun singur factor dominant.
Mână de lucru calificată. Fabricarea matrițelor depinde de producători de scule, programatori, operatori EDM și rectificare și tehnicieni de testare a matrițelor. Acolo unde există o rezervă mare de astfel de competențe, salariile sunt stabilite prin concurență pentru acea rezervă; acolo unde aceasta este redusă, producătorii de matrițe de injecție fie plătesc o primă, fie se formează intern pe cheltuiala proprie. Ambele rezultate apar în cotație.
Furnizarea de oțel și componente. Bazele matrițelor, oțelul pentru cavități, sistemele pentru canale calde, componentele ejectoarelor și piesele standard sunt comercializate la nivel internațional, astfel încât linia de materii prime dintr-o ofertă este adesea similară în toate regiunile. Ceea ce diferă este disponibilitatea și timpul de livrare. Un furnizor aflat în apropierea unui grup dens de scule poate obține o bază de matriță sau o plăcuță de schimb în câteva zile; un furnizor aflat departe de acesta are mai multe stocuri sau așteaptă, iar în ambele cazuri costul ajunge undeva.
Energie și spațiu. Centrele de prelucrare, electroeroziunea și tratamentul termic consumă o energie semnificativă, iar atelierele de matrițe au nevoie de spațiu pentru asamblare, prese de fixare a punctelor și mașini de testare. Regiunile cu costuri industriale mai mici cu energia și proprietățile pot derula aceste operațiuni mai ieftin, ceea ce se reflectă în recuperarea cheltuielilor generale, mai degrabă decât într-un singur element de linie.
Adâncimea clusterelor de scule. Cea mai importantă diferență constă în faptul dacă un furnizor se află în cadrul unui cluster de producători de matrițe, unități de tratare termică, ateliere de texturare, specialiști în lustruire și servicii de testare a turnării. Adâncimea clusterelor reduce costurile tranzacțiilor, scurtează buclele de corecție și facilitează subcontractarea unei singure operațiuni fără a pierde controlul programului. De asemenea, crește pragul salarial local, astfel încât cele două efecte se compensează parțial.
Logistică și distanța până la client. Transportul, asigurarea, vămuirea și deplasarea pentru audituri și participarea la probe sunt costuri reale. Pentru sculele grele, transportul maritim și manipularea pot reprezenta o parte semnificativă din bugetul pentru scule, iar transportul aerian pentru o matriță întârziată este mult mai scump decât abaterea de la program pe care se încearcă să o remedieze.
Ca o ilustrare a cât de mari pot fi diferențele salariale, câștigurile orare medii ale angajaților din producție și ale angajaților fără funcții de supraveghere din industria prelucrătoare din SUA au fost de 30.43 dolari în octombrie 2026, ajustate sezonier, conform seriei de date a Biroului de Statistică a Muncii din SUA publicate prin intermediul FRED. Această cifră acoperă o categorie largă de producție la nivel național. Nu este un salariu pentru fabricarea de matrițe, nu spune nimic despre productivitate sau cheltuieli generale și nu ar trebui utilizată pentru a estima costul niciunui furnizor individual. Singura sa utilizare aici este de a arăta că forța de muncă are un preț foarte diferit în funcție de regiune, acesta fiind unul dintre motivele pentru care desenele identice atrag oferte diferite.
Potrivirea regiunii cu tipul de proiect: Prototip, Medical, Auto, Volum mare
Profilul regional corect depinde de ceea ce trebuie să facă instrumentul.
Scule pentru prototipuri și punți
Viteza și costul redus al sculelor sunt dominante. Un furnizor care poate oferi rapid o ofertă, poate prelucra o sculă cu o singură cavitate într-o regiune cu costuri reduse și poate expedia piesele pe calea aerului poate fi cea mai ieftină cale către o decizie de proiectare. Compromisul este că sculele prototip sunt adesea construite la o clasă SPI inferioară, cu o durată de viață mai scurtă, deci nu ar trebui să se presupună că vor fi preluate în producție. Confirmați durata de viață ciclică prevăzută înainte de a trata o ofertă de prototip ca o bază de producție.
Medical
Domeniul de aplicare al certificării și trasabilitatea depășesc prețul sculelor. ISO 13485:2016 este adaptat cerințelor de reglementare și siguranță ale industriei dispozitivelor medicale și pune un accent mai mare pe managementul riscurilor și validarea proceselor decât ISO 9001, conform descrierii standardului de către ISO. Un furnizor al cărui sistem de calitate acoperă fabricarea matrițelor, dar nu și turnarea componentelor dispozitivului dumneavoastră, poate fi totuși o opțiune nepotrivită. În Statele Unite, Regulamentul privind sistemul de management al calității, care a intrat în vigoare la 2 februarie 2026, încorporează ISO 13485:2016 prin referință, conform paginii QMSR a FDA, astfel încât relevanța standardului pentru accesul pe piața din SUA a crescut, nu a diminuat. Regiunea contează aici în principal prin densitatea producătorilor de matrițe de injecție care operează deja în cadrul acestei discipline.
Automotive
Managementul programului, disciplina PPAP și controlul schimbărilor au o pondere mai mare decât câteva procente asupra prețului utilajelor. Furnizorii obișnuiți cu cadența programelor din industria auto vor avea etape documentate privind testele, studii de capabilitate și un proces formal de acțiuni corective. O regiune cu costuri reduse și experiență redusă în industria auto își poate anula avantajul de preț în cazul întârzierilor la lansare.
Producție de mare volum
Durata de viață a matriței, accesul la întreținere și costul total de proprietate sunt dominante. O unealtă construită la o clasă SPI ridicată într-o regiune cu piese de schimb și acces bun la service va de obicei depăși o unealtă mai ieftină care necesită reparații la distanță lungă. Timpul de ciclu contează, de asemenea, mai mult la volum, din cauza unei mici diferențe în compușii ciclului de producție pe milioane de piese.
În fiecare caz, regiunea este o aproximare, nu un verdict. O fabrică bine condusă într-o regiune cu costuri reduse poate depăși performanța unei fabrici prost conduse într-una cu costuri ridicate. Comparația regională restrânge lista; auditul și studiul decid acest lucru. Secțiunea ulterioară despre selecția furnizorilor OEM/ODM stabilește modul de evaluare formală a acestor factori.
Costul total de proprietate versus prețul unitar
Compararea regiunilor doar pe baza prețului sculelor favorizează sistematic producătorii de matrițe de injecție aflați la distanță și cu costuri reduse, iar apoi surprinde cumpărătorul ulterior. O comparație justificabilă plasează fiecare cost care variază în funcție de regiune într-un singur model.
| Element de cost | Ce să includă | De ce o schimbă regiunea |
| Prețul sculelor | Mucegai, canal cald, textură, piese de schimb | Structura forței de muncă și a cheltuielilor generale |
| Preț piesă | Material, timp de ciclu, rată de rebuturi, ambalare | Muncă, energie, rate ale mașinilor |
| Transport și asigurare | Intrare și ieșire, mod, consolidare | Distanța și greutatea |
| Taxe și taxe | Clasificare tarifară, taxe aplicabile, servicii de intermediere | Originea mărfurilor |
| Costul de stocare a stocurilor | Conductă și stoc de siguranță | Variabilitatea timpului de tranzit |
| Călătorii și comunicare | Călătorii de audit, prezență la procese, suprapunere de fus orar | Distanța și orele de lucru |
| Risc de relucrare și de nefuncționare | Reziduuri așteptate, bucle de corecție, oprirea liniei | Capacitatea procesului și viteza de răspuns |
| Transfer la sfârșitul duratei de viață | Ambalare, transport, recondiționare scule | Distanța și starea sculei |
Două dintre acestea merită o atenție deosebită.
În primul rând, tratamentul de origine . Marcarea țării de origine și regulile de origine pot modifica costul de livrare și obligațiile de conformitate, așadar confirmați modul în care piața dvs. de destinație va trata mărfurile înainte de a compara ofertele. Regulile de origine nepreferențiale din SUA, de exemplu, utilizează un test de transformare substanțială pentru mărfurile fabricate din materiale originare din mai multe țări, așa cum este descris de Administrația Comerțului Internațional, iar importurile din SUA sunt supuse cerințelor de marcare a țării de origine în temeiul 19 CFR Partea 134. O matriță tăiată într-o țară din oțel provenit din alta, cu piese turnate într-o a treia, poate ridica întrebări pe care o simplă comparație a prețurilor nu le scoate niciodată la iveală. Confirmați tratamentul care se aplică produsului și destinației dvs., mai degrabă decât să-l presupuneți.
În al doilea rând, ipotezele privind volumul . Costul sculelor per piesă depinde în mare măsură de cantitatea pentru care se amortizează. O sculă cu un preț de 90,000 USD, distribuită pe 3,000,000 de piese, contribuie cu 0.03 USD per unitate, dar aceeași sculă cu peste 300,000 de piese contribuie cu 0.30 USD, conform unei analize economice a sculelor. Această aritmetică este o împărțire simplă și este valabilă indiferent de regiune, motiv pentru care o comparație regională construită pe volume optimiste nu este fiabilă. Ancorați amortizarea la cantitățile angajate sau la o cotă conservatoare din prognoză și enunțați ipoteza în comparație astfel încât un deficit să fie vizibil, mai degrabă decât silențios.
Odată ce sculele, prețul pieselor, transportul, taxele vamale, stocurile, deplasările și riscul sunt integrate într-un singur model, diferențele regionale se diminuează adesea. Decalajul rămas este de obicei explicat prin capacitate, fiabilitatea programului și costul gestionării distanței - exact ceea ce abordează secțiunile de audit și contract.
Cum să auditați producătorii de matrițe de injecție: documente versus atelier
Un audit al producătorilor de matrițe de injecție funcționează cel mai bine împreună cu două etape care se verifică reciproc. Etapa documentelor stabilește cum spune furnizorul că este sistemul său: ce procese sunt controlate, ce locații sunt acoperite, cum sunt înregistrate calibrarea și acțiunile corective. Etapa din atelier stabilește ce se întâmplă de fapt într-o anumită zi de marți. Rulați doar prima etapă și veți recompensa documentele bune; rulați doar a doua etapă și este posibil să ratați lacune sistemice pe care o singură vizită completă nu le poate dezvălui. Secvența care se menține este: solicitați documente înainte de vizită, parcurgeți procesul la fața locului, verificați capacitatea de măsurare cu o demonstrație live și încheiați cu un interviu care reconciliază ceea ce ați văzut cu ceea ce vi s-a trimis.
Documente de solicitat înainte de vizită
Cereți setul de informații prealabile vizitei suficient de devreme pentru a-l citi, nu pentru a-l răsfoi în hol. Pachetul de bază:
- Certificate cu declarații complete de domeniu de aplicare și liste de site-uri. Un certificat are relevanță doar pentru activitățile, produsele și amplasamentele pe care le denumește. Orientările ISO privind auditul precizează în mod explicit că un client trebuie să poată discerne domeniul de aplicare al certificării și că acest domeniu de aplicare ar trebui să definească tipurile de produse și servicii furnizate și principalele procese operaționale - proiectare, fabricație, ambalare, livrare - după cum este cazul la fiecare amplasament fizic.Ghiduri ISO/IAFDacă matrițele dumneavoastră vor fi tăiate la o fabrică care nu este menționată în listă, certificatul nu acoperă acea lucrare.
- Un rezumat al manualului de calitate și o hartă a proceselor, astfel încât să știți ce procese pretinde furnizorul că controlează și unde se află inspecția în flux.
- O organigramă cu contacte numite pentru calitate, inginerie și management de program, precum și linia ierarhică a calității.
- O listă de mașini cu tonaj, spațierea barelor de legătură, dimensiunea plăcii și tipul de controler pentru fiecare presă, plus aceleași informații pentru echipamentele EDM, CNC, de prelucrare cu sârmă și de rectificare.
- Înregistrări de calibrare pentru calibrele și CMM-urile utilizate la dimensiunile critice, cu starea actuală și datele scadente.
- Exemple de rapoarte de inspecție a primului articol (FAI) din locuri de muncă comparabile, în mod ideal cu desenul sau modelul la care se referă.
- Exemple de acțiuni corective — două sau trei înregistrări reale în format 8D sau echivalent care să arate cauza principală și verificarea eficacității, nu doar izolarea.
- O listă de furnizori aprobați pentru subcontractanții critici: tratament termic, texturare, placare, lustruire, furnizare de oțel.
- Exemple de pachete PPAP sau FAI dacă industria dumneavoastră le necesită, astfel încât să puteți evalua profunzimea documentației înainte de a vă angaja.
Ce trebuie observat în atelier
Plimbarea este locul în care documentele sunt coroborate sau contrazise. Fiți atenți la semnale care sunt greu de falsificat pe termen scurt:
- Menaj și segregare a materialelor. Oțel depozitat pe rafturi cu identificare lizibilă care leagă fiecare bloc de o lucrare; inserțiile și electrozii sunt ținuți separat; nu există containere de rășină mixtă sau material regrăcinat fără etichete.
- Etichete de întreținere pe mașini. O presă cu o etichetă actuală și un jurnal de întreținere vizibil sugerează existența unui program. O presă cu o etichetă datată acum doi ani sugerează că programul este decorativ.
- Autocolante și date de calibrare pe manometre. Verificați eticheta cu raportul de calibrare pe care l-ați primit. Un manometru utilizat zilnic cu eticheta expirată este o constatare neregulamentară.
- Stații de inspecție în timpul procesului. Există puncte de control definite cu criterii scrise sau inspecția are loc doar la final?
- Controlere pentru canale calde. Verificați valorile de referință, alarmele și dacă regulatoarele sunt compatibile cu unealta; gestionarea termică defectuoasă apare ulterior ca defecte cosmetice.
- Depozitarea și identificarea oțelului, inclusiv trasabilitatea de la certificatul de la moară până la bloc.
- Zone de electroeroziune și lustruire. Gestionarea electrozilor, parametrii de ardere și bancurile de lustruire vă spun cât de mult din lucrările de finisare sunt efectuate intern.
- Segregarea pieselor neconforme. O zonă roșie încuiată sau clar marcată cu un buștean este un semn bun; piesele neconforme așezate pe o bancă lângă unele bune nu sunt.
Verificarea capacității de măsurare în persoană
Documentele pot lista un CMM; doar o demonstrație arată dacă este disponibil, are personal și este utilizat pentru dimensiunile care vă interesează. În timpul auditului:
- Solicitați o măsurătoare live a unei caracteristici cunoscute pe o piesă sau un artefact pe care îl aduceți sau pe unul dintre uneltele lor cu un desen pe care îl puteți citi. Urmăriți configurarea, alinierea și generarea raportului.
- Verificați starea calibrării manometrului asupra instrumentelor specifice utilizate pentru dimensiunile critice și confirmați că laboratorul sau furnizorul de calibrare este identificat.
- Revizuirea programelor și rapoartelor CMM pentru o lucrare comparabilă: înregistrări de calificare a sondei, metoda de aliniere și dacă raportul menționează schema de referință și toleranța.
- Confirmați disponibilitatea și personalul. Întrebați cine operează echipamentul în fiecare tură, dacă este partajat cu producția și cum arată coada. Un CMM care există, dar este rezervat timp de săptămâni, nu este o capacitate pe care vă puteți baza.
Încheiați auditul prin reconcilierea constatărilor cu furnizorul și stabilirea unor elemente care devin angajamente contractuale — un subiect abordat în secțiunea de contract de mai jos.
Clauzele contractuale care protejează cumpărătorul
Un contract de matriță nu este o comandă de achiziție cu pagini suplimentare. Este documentul care decide cine deține scula, cine plătește atunci când o încercare eșuează și ce se întâmplă când doriți să mutați matrița la un alt producător de matrițe peste trei ani. Majoritatea disputelor în proiectele de matrițe nu apar din rea-credință; acestea provin din clauze care nu au fost niciodată scrise, deoarece ambele părți au presupus că cealaltă a înțeles acordul în același mod. Termenii de mai jos sunt cei care au cea mai mare greutate și fiecare ar trebui redactat astfel încât să poată fi aplicat în practică, nu doar citat după ce apare o problemă.
Aplicabilitatea, căile de atac și formalitățile necesare pentru o cesiune validă variază în funcție de jurisdicție. Îndrumările de aici sunt neutre din punct de vedere al jurisdicției și descriu ce ar trebui să abordeze contractul; un avocat local ar trebui să confirme modul în care acești termeni vor fi tratați în conformitate cu legea aplicabilă pe care o alegeți.
Proprietatea, marcarea și transferul sculelor
Contractul trebuie să precizeze clar că, deținătorul matriței este cel care deține proprietatea asupra acesteia, inclusiv baza matriței, cavitățile, miezurile, sistemul de canal cald, inserțiile și orice dispozitive de fixare construite special pentru program. Dreptul de proprietate trebuie stabilit în momentul plății pentru scule, nu la sfârșitul programului, și trebuie să rămână valabil și după încetarea relației de furnizare, indiferent de motiv.
Numai formularea dreptului de proprietate reprezintă o protecție slabă. Ceea ce o face reală este o procedură de transfer. Specificați că matrița are o plăcuță de identificare permanentă cu numele cumpărătorului, numărul matriței, numărul de cavități și data fabricației și că turnătorul nu o va îndepărta sau ascunde. Solicitați ca, la cerere, turnătorul să livreze scula împreună cu înregistrările care o fac utilizabilă în altă parte: desenele finale ale matriței, o schemă a cavității, certificatele de oțel, setările controlerului coloanei calde, fișa de proces din proba aprobată și orice fișiere de flux sau simulare a matriței produse pentru proiect. Definiți condițiile de transfer - perioada de preaviz, achitarea facturilor restante, un standard definit de ambalare și expediere și cine suportă transportul și asigurarea. O clauză de transfer care nu specifică cine plătește pentru mutarea unei matrițe de două tone sau în ce stare trebuie să sosească, lasă cumpărătorul să negocieze din punct de vedere al slăbiciunii în cel mai rău moment posibil.
Proprietatea intelectuală, confidențialitatea și datele de proiectare
Separați două întrebări care sunt adesea combinate: cine deține designul produsului și cine deține datele de fabricație. Cumpărătorul ar trebui să își păstreze dreptul de proprietate asupra designului produsului, desenelor, modelelor CAD, specificațiilor și oricăror rezultate ale simulării comandate pentru proiect. Fabricantul de matrițe ar trebui să își păstreze dreptul de proprietate asupra propriului know-how generic și a designului standard al sculelor, dar nu și asupra designului specific al matrițelor create pentru partea cumpărătorului.
Obligațiile de confidențialitate ar trebui să acopere desenele, volumele, prețurile și existența proiectului și ar trebui să se extindă la subcontractanții și angajații producătorului de turnare. Includeți o interdicție expresă privind utilizarea sculelor, proiectelor sau inserțiilor de cavitate ale cumpărătorului pentru a produce piese pentru orice alt client și privind afișarea pieselor cumpărătorului în materiale de marketing fără consimțământul scris. La reziliere, solicitați returnarea sau distrugerea certificată a datelor de proiectare, cu o confirmare scrisă, și adresați copiile de rezervă și orice date deținute de atelierele subcontractate.
Etape de plată, acceptare și garanție
Legați fiecare plată de un rezultat final pe care cumpărătorul îl poate verifica, mai degrabă decât de o dată calendaristică. O structură funcțională este un avans la comandă, o plată la înghețarea proiectului și la recepția oțelului cu documentație, o plată la aprobarea mostrelor de probă, o plată la acceptarea inspecției primului articol și un sold final la expediere sau la recepția sculei la fabrica cumpărătorului. Fiecare etapă importantă ar trebui să menționeze dovada care o eliberează.
Criteriile de acceptare trebuie incluse în contract, nu într-un e-mail ulterior. Faceți referire la revizuirea desenului, raportul dimensional, standardul cosmetic, clasa matriței SPI și aprobarea mostrei de probă. Menționați ce se întâmplă când o probă eșuează: cine suportă costul corecției, câte runde de probă sunt incluse și ce constituie o limită rezonabilă înainte ca părțile să revizuiască domeniul de aplicare. Termenii garanției ar trebui să distingă scula de piese - o garanție tipică pentru scule acoperă manopera și materialele pentru o perioadă sau un număr de cicluri definit, în timp ce o garanție pentru piese acoperă conformitatea cu specificațiile. Abordați în mod explicit timpul de nefuncționare și refacerea lucrărilor: dacă o defecțiune a matriței oprește linia de producție a cumpărătorului, contractul ar trebui să precizeze dacă producătorul de turnare suportă costurile de accelerare și în ce limite.
Întreținere, Piese de Schimb și Controlul Schimbărilor
Definiți cine efectuează întreținerea preventivă, la ce interval, pe costul cui și ce înregistrări se păstrează. O matriță care funcționează ani de zile fără un program de întreținere documentat se va defecta mai devreme decât sugerează clasa sa, iar cumpărătorul nu va avea nicio bază pentru a atribui defecțiunea. Specificați termenii pentru inserțiile de schimb, piesele de uzură și cavitățile de rezervă, inclusiv termenele de livrare și baza de preț, astfel încât un miez uzat să nu devină o renegociere.
Controlul schimbărilor este punctul în care bugetele pentru scule se defectează cel mai adesea. Stabiliți un proces scris de modificare inginerească: o cerere de modificare, un cost estimat și impactul programului, o aprobare scrisă înainte de începerea lucrărilor și o etapă de recalificare care definește ce inspecții și probe de probă sunt repetate. Indicați cine suportă costul unei modificări cauzate de revizuirea designului de către cumpărător și cine îl suportă atunci când modificarea corectează o eroare a turnătorului. Fără această distincție, fiecare modificare devine o negociere, iar programul absoarbe întârzierea.
Alegerea producătorilor de matrițe de injecție pentru proiecte OEM/ODM, de la prototip la producție în masă
Un program OEM/ODM solicită mai mult de la un furnizor de matrițe decât o singură comandă de scule. Furnizorul pe care îl alegeți în etapa de prototip va fi în continuare prezent atunci când produsul va atinge volumul, așa că decizia trebuie luată în funcție de capacitatea furnizorului de a derula programul, nu doar de matrița pe care o poate construi în acest trimestru. Abordarea practică este de a verifica mai întâi capacitatea la nivel de program, de a evalua lista scurtă pe baza dovezilor, mai degrabă decât pe baza broșurilor, și apoi de a planifica tranziția de la prototip la producție ca o preluare gestionată, cu propriile criterii de acceptare.
Criterii dincolo de fabricarea matrițelor: DFM, documentație și scalabilitate
Abilitățile de fabricare a matrițelor sunt necesare, dar nu suficiente. Trei capacități suplimentare determină dacă un furnizor OEM/ODM poate duce un program de la prototip la producția de masă.
Suport DFM înainte de proiectarea sculei. Feedback-ul de proiectare pentru fabricație este cel mai valoros înainte de tăierea sculei, când o grosime a peretelui, un unghi de deformare, o poziție a deschiderii sau o decizie privind linia de separație pot fi încă modificate ieftin. Analiza fluxului de matriță servește acestui scop: conectează proiectarea produsului, revizuirea DFM, dezvoltarea sculelor și producția de masă și este mult mai puțin costisitoare decât corectarea unei probleme după finalizarea matriței de producție, când remedierile pot necesita prelucrare suplimentară, sudare, lustruire sau chiar reproiectare a sculelor (analiza fluxului de matriță). Întrebați un potențial furnizor ce rezultat DFM veți primi, cine îl revizuiește și dacă revizuirea are loc înainte sau după ce cotația este corectată. Un furnizor care citează doar desenul pe care l-ați trimis nu a adăugat încă valoare inginerească.
Disciplină de documentare în toate etapele. Programele OEM/ODM acumulează documente: rapoarte DFM, revizuiri de proiectare a sculelor, rapoarte de încercare, date dimensionale, setări de proces, înregistrări de modificări. Riscul nu este ca documentele să lipsească în vreo etapă, ci că înregistrarea prototipului și înregistrarea producției nu se conectează. Solicitați să vedeți un fișier program exemplu și verificați dacă în acesta se găsesc același număr de piesă, aceeași revizie și aceeași listă de dimensiuni critice. Dacă prototipul a fost documentat pentru o revizie a desenului, iar scula de producție pentru alta, tranziția va fi construită pe baza unei modificări de proiectare neînregistrate.
Scalabilitate fără reînvățarea piesei. Un furnizor care poate rula scule de injecție pentru punte sau prototipuri și apoi scule de producție în aceeași unitate păstrează cunoștințele despre piesă într-un singur loc. Acest lucru este important deoarece setările procesului, deciziile privind porțile și istoricul dimensional dezvoltat pe sculele prototipului informează sculele de producție. În cazul în care cele două etape se află la producători diferiți de matrițe de injecție, aceste cunoștințe trebuie transferate explicit, altfel se pierd.
Un tabel de scor pentru selecția ponderată
Un tabel de evaluare transformă criteriile din acest ghid într-o decizie comparabilă. Acordați fiecărui furnizor selectat un scor de la 1 la 5 în fiecare categorie, ponderați categoriile pentru programul dvs. și înmulțiți. Completați-l doar cu dovezile adunate din răspunsul la cererea de ofertă, audit și verificările de referințe - nu din materialele de marketing.
| Categorii | Ce reflectă scorul | Sursa de dovezi |
| Capacitate și capacitate | Anvelopa mașinii, cavitație, interval de dimensiuni ale matriței, operațiuni interne versus subcontractate | Răspuns la cererea de ofertă, audit la nivelul atelierului |
| Precizie și metrologie | Toleranțe declarate, CMM și echipamente de inspecție, raport FAI privind calitatea | Exemplu de raport FAI, verificare personală a măsurătorilor |
| Livrare | Detalierea timpului de livrare, planul etapelor de testare, istoricul programelor comparabile | Program citat, referințe |
| Certificare și sistem de calitate | Domeniul de aplicare și locațiile certificatului, relevanța pentru industria dvs. | Copie certificat, verificare independentă |
| Termeni comerciali | Normalizarea ofertelor, proprietatea sculelor, termenii de plată și garanția | Ofertă de preț, proiect de contract |
| Managementul programului | Persoană de contact numită, proces DFM, controlul schimbărilor, cadență de raportare | Interviu de audit, referințe |
| Costul total de proprietate | Durata de viață a sculei, întreținere, piese de schimb, cost de transfer, preț unitar la volum | Analiza ofertelor, termenii de întreținere |
Ponderarea ar trebui să urmeze programul. Un program pentru dispozitive medicale ar trebui să acorde o importanță semnificativă certificării și metrologiei, deoarece ISO 13485 este adaptat special cerințelor de reglementare și siguranță ale industriei dispozitivelor medicale și pune accent pe cerințele de reglementare, managementul riscurilor și validarea proceselor mai mult decât ISO 9001 (ISO 13485:2016). Un program pentru consumatori cu volum mare de producție ar trebui să acorde o importanță semnificativă duratei de viață a sculelor și costului total de proprietate, deoarece o matriță din Clasa 101 este evaluată pentru peste 1,000,000 de cicluri, în timp ce o matriță prototip din Clasa 105 este evaluată pentru până la 500 (clasificări SPI pentru matrițe). Un program cu o dată de lansare agresivă ar trebui să acorde o importanță semnificativă livrării și managementului programului. Înregistrați ponderarea înainte de a acorda punctaj, astfel încât rezultatul să nu fie proiectat invers către un furnizor preferat.
Gestionarea tranziției de la sculele prototip la sculele de producție
Transferul dintre prototip și uneltele de producție este cel mai adesea procesul în care programele OEM/ODM pierd timp. Patru riscuri sunt responsabile pentru majoritatea daunelor.
Modificări de design între etape. Testarea prototipurilor produce frecvent o modificare de design. Dacă modificarea nu este lansată oficial înainte de proiectarea instrumentului de producție, instrumentul va codifica vechiul design. Înghețați revizuirea designului, documentați fiecare modificare cu o dată și un aprobator și confirmați că revizuirea designului instrumentului de producție face referire la revizuirea înghețată.
Diferențe în ceea ce privește durata de viață a sculelor. O sculă prototip și o sculă de producție sunt construite conform unor standarde diferite și durate de viață așteptate diferite. Clasele SPI clarifică această diferență: Clasa 105 este destinată sculelor prototip și de dezvoltare cu o durată de viață așteptată de până la 500 de cicluri, în timp ce clasele de producție variază de la sub 100,000 de cicluri la Clasa 104 până la peste 1,000,000 de cicluri la Clasa 101. Rețineți că durata de viață a matriței nu poate fi garantată, deoarece variază în funcție de proiectarea piesei și de condițiile de turnare, iar cifrele privind ciclurile sunt aproximative și nu reprezintă o garanție. Tratați clasa ca pe o specificație a intenției de construcție și confirmați în scris durata de viață așteptată a piesei și rășinii dumneavoastră.
Setări de proces care nu se transferă. Setările dezvoltate pe unealta prototip - viteza de injecție, presiunea de menținere, timpul de răcire, temperatura de topire - sunt legate de geometria și configurația de răcire a unealtei respective. Acestea reprezintă un punct de plecare pentru unealta de producție, nu un proces validat. Planificați un nou ciclu de dezvoltare și validare a procesului pe unealta de producție.
Cerințe de recalificare. Instrumentul de producție are nevoie de propria inspecție a primului articol și, acolo unde programul o impune, de date privind capabilitatea. Integrați recalificarea în program și buget, în loc să presupuneți că aprobarea prototipului este reportată.
O listă de verificare a tranziției menține vizibilă predarea:
- Revizia de proiectare înghețată a fost confirmată și menționată în revizuirea designului instrumentului de producție
- Toate modificările de la prototip documentate cu data, aprobarea și efectul asupra instrumentului
- Clasa sculelor de producție și durata de viață așteptată menționate în scris
- Setările procesului prototip predate ca date de referință, nu ca proces validat
- Planificarea FAI a instrumentului de producție și a studiului de capabilitate, cu criterii de acceptare convenite în prealabil
- Proprietatea, marcarea și condițiile de transfer ale sculei sunt confirmate înainte de comanda sculei de producție
- Piese de schimb, program de întreținere și procedură de control al modificărilor convenite pentru faza de producție
Dacă preferați să gestionați prototiparea, sculele și producția prin intermediul unui singur partener, în loc să gestionați acest transfer între producătorii de matrițe de injecție, secțiunea următoare prezintă modul în care NOBLE oferă asistență proiectelor de matrițe de injecție de la proiectare până la asamblare.
Alegerea NOBLE pentru a vă sprijini în matrița de injecție și în producția dumneavoastră

Secțiunile anterioare ale acestui ghid descriu cum se testează echipamentele unui furnizor, precizia, angajamentele de livrare, certificările, logica prețurilor și termenii contractuali. Această secțiune aplică același cadru și la NOBLE, astfel încât să puteți evalua dacă ne potrivim programului dumneavoastră, în loc să vă bazați pe încredere pe prezentarea produsului.
NOBLE este o societate mixtă sino-britanică, recunoscută de guvern drept „Întreprindere Națională de Înaltă Tehnologie”, cu peste 10 ani de experiență în fabricație personalizată și prototipare rapidă. Afacerea noastră „Smart Manufacturing” oferă servicii de asistență pentru proiecte, care acoperă prelucrarea și fabricarea pieselor. Pentru cumpărătorii care compară producătorii de matrițe de injecție, întrebarea relevantă este dacă această experiență se traduce într-un partener care poate duce la bun sfârșit un program de la intenția de proiectare până la piesele asamblate și inspectate.
Un singur partener de la proiectare la asamblare
Majoritatea programelor OEM și ODM pierd timp la predări: casa de proiectare termină, producătorul de scule începe, matrițatorul preia controlul, iar un furnizor de asamblare primește piese care nu mai corespund intenției inițiale. Fiecare transfer creează un nou set de desene, o nouă interpretare a toleranțelor și o nouă parte care trebuie trasă la răspundere atunci când ceva nu funcționează.
NOBLE este structurat pentru a reduce aceste tranziții. Oferim o gamă completă de servicii, de la proiectare la asamblare - nu doar producție. În practică, aceasta înseamnă că asistența pentru proiectare, prototipare, prelucrare și fabricație, precum și asamblarea pot fi realizate într-un singur flux de lucru, cu documentație consistentă și un singur punct de responsabilitate. Atunci când apare o problemă dimensională la primul articol, aceeași organizație care a revizuit proiectarea și a construit unealta este cea care o rezolvă, mai degrabă decât un lanț de producători de matrițe de injecție care negociază responsabilitatea.
Pentru programele care trec de la sculele prototip la sculele de producție, această continuitate contează cel mai mult. Cunoștințele de proces acumulate în timpul prototipării - comportamentul contracției, deciziile privind porțile și canalele de producție, zonele de risc de toleranță - rămân în cadrul proiectului în loc să fie reînvățate de un nou furnizor la momentul limită (T0).
Certificare și asistență pentru sistemul de calitate
NOBLE deține certificări ISO 9001:2015 și ISO 13485:2016. Cele două certificate servesc unor scopuri diferite și merită să fim atenți la fiecare dintre ele.
ISO 9001:2015 este standardul general de management al calității, aplicat în sectoarele de producție, aerospațial, farmaceutic și alte sectoare. Certificarea implică un audit efectuat de un organism de certificare independent care evaluează sistemul de management al organizației în raport cu standardul. Aceasta indică o abordare documentată și auditabilă a controlului proceselor, a acțiunilor corective și a îmbunătățirii continue.
ISO 13485:2016 este redactat pentru organizațiile implicate în proiectarea, producția, instalarea și întreținerea dispozitivelor medicale și a serviciilor conexe. Este standardul sistemului de management al calității la care se face referire în scopuri de reglementare în acest domeniu, iar începând cu 2 februarie 2026, Regulamentul privind sistemul de management al calității din SUA l-a inclus prin referință, aliniind cerințele CGMP ale FDA cu standardul internațional.
Două note practice decurg din îndrumările de verificare anterioare din acest ghid. În primul rând, declarația privind domeniul de aplicare al unui certificat definește ce activități, produse și locații sunt acoperite; confirmați că procesul dumneavoastră specific - fabricarea sculelor, turnarea, asamblarea sau toate trei - se încadrează în aceasta. În al doilea rând, certificatele pot fi verificate independent prin intermediul organismului de certificare emitent sau al bazei de date IAF CertSearch. Ne așteptăm ca cumpărătorii serioși să facă ambele lucruri și vom furniza certificate actuale și detalii despre domeniul de aplicare la cerere.
Dincolo de certificare, controlul nostru al calității se bazează pe echipamente de testare și măsurare interne și pe etape de inspecție IQC, IPQC și FQC/OQC în producție, aplicate conform cerințelor clientului.
Cum să începeți: Procesul de cerere de ofertă și de cotație
O ofertă de preț este la fel de utilă ca și informațiile din spatele ei. Pentru a stabili prețul corect al unei matrițe și al pieselor turnate, avem nevoie de:
- Desene sau modele 3D cu dimensiunile și toleranțele critice marcate, plus orice suprafețe sau caracteristici care sunt mai degrabă cosmetice decât funcționale.
- Specificația materialului, inclusiv gradul și orice cerințe de reglementare sau de inflamabilitate.
- Volumele așteptate — prognoza anuală, cantitatea angajată și durata de viață estimată a programului, deoarece acestea determină clasa de matriță și cavitația corespunzătoare.
- Cronologia țintă, inclusiv atunci când aveți nevoie de primele articole versus cantități de producție.
- Cerințe de documentare — rapoarte de inspecție a primului articol, date privind capacitatea dimensiunilor critice, certificate de materiale sau înregistrări de trasabilitate.
Cu o cerere de ofertă completă, NOBLE poate oferi de obicei o ofertă profesională în termen de 24 de ore. Ingineria noastră internă și capacitatea CNC permit o execuție rapidă, multe piese fiind finalizate în 7-10 zile. Aceste cifre descriu capacitatea noastră standard; timpul de livrare real depinde de complexitatea piesei, de gama de scule și de capacitatea actuală și va fi confirmat în ofertă.
Dacă proiectul dumneavoastră implică matrițe de injecție, componente turnate sau un program care trebuie să ruleze de la prototip până la asamblare, trimiteți desenele și estimările de volum prin canalul nostru RFQ de la uprojectspartner.com . Vă vom spune clar dacă lucrarea se încadrează în capacitățile noastre - iar dacă nu, vom spune acest lucru în loc să extindem domeniul de aplicare.
Întrebări frecvente despre producătorii de matrițe de injecție
Cum transform „precizia ridicată” în criterii de acceptare măsurabile într-o cerere de ofertă și într-un raport al primului articol?
Începeți prin a enumera caracteristicile care guvernează de fapt potrivirea, funcționarea și asamblarea, apoi atribuiți fiecăreia o toleranță, o metodă de măsurare și o regulă de acceptare. „Precizie ridicată” devine utilizabil numai atunci când se citește astfel: diametrul alezajului 12.000/12.018 mm, măsurat pe o mașină de măsurat în coordonate la 20 °C, trei secțiuni per alezaj, toate citirile în limite. Numiți clasa instrumentului, schema de referință și planul de eșantionare în cererea de ofertă, astfel încât fiecare ofertant să plătească aceeași sarcină de inspecție.
Raportul de inspecție a primului articol ar trebui să închidă apoi bucla. Solicitați un desen detaliat în care fiecare caracteristică numerotată se corelează cu o valoare măsurată, instrumentul utilizat și o evaluare de acceptare sau respingere. Solicitați certificatele de material și culoare, fișa de proces din cadrul testului și o declarație semnată a oricărei caracteristici care nu a fost măsurată. Un raport care listează doar valorile nominale și reale fără detaliile detaliate ale desenului nu poate fi auditat, iar un furnizor care se opune extinderii detaliilor vă spune ceva despre modul în care instrumentul va fi documentat ulterior.
Cum normalizez două cotații de matrițe care par să acopere domenii de aplicare diferite?
Creați o fișă comparativă cu un rând per element de domeniu și completați-o pornind de la fiecare ofertă, nu de la prețul de copertă. Rândurile care explică cel mai adesea o discrepanță aparentă sunt: revizia desenului piesei și materialul, cavitația și clasa matriței, gradul și duritatea oțelului pentru cavitate și miez, marca coloanei calde și dacă este inclusă, acțiunile laterale și dispozitivele de ridicare, standardul de finisare a suprafeței, mostrele de probă și corecțiile incluse, documentația primului articol, responsabilitatea pentru proiectare, analiza fluxului matriței, ambalarea, Incoterms, programul de plată și perioada de garanție.
În cazul în care o ofertă nu conține nicio mențiune, marcați-o ca exclusă, nu ca presupusă inclusă, și trimiteți o solicitare de clarificare prin care solicitați ofertantului să confirme separat elementul și prețul acestuia. Odată ce ambele oferte sunt exprimate pentru aceeași revizie și aceeași clasă de matriță, diferența reziduală reprezintă diferența comercială reală - și este de obicei mai mică decât cifrele principale sugerate.
Ce factori de cost explică o diferență mare între cea mai mică și cea mai mare ofertă pentru mucegai?
Cavitația și dimensiunea matriței sunt pe primul loc, deoarece mai multe cavități înseamnă mai mult oțel, mai multe ore de prelucrare și o bază mai mare. Urmează gradul de oțel și duritatea: un oțel călit pentru scule, destinat unei cavități și miezuri de lungă durată, poate adăuga o pondere substanțială la costul oțelului și al prelucrării, în comparație cu un grad de uz general. Sistemele cu canale calde, acțiunile laterale și dispozitivele de ridicare adaugă fiecare atât componente, cât și timp de proiectare. Cerințele de finisare a suprafeței, în special cavitățile foarte lustruite sau texturate, adaugă o muncă manuală dificil de automatizat.
Apoi vin factorii mai puțin importanți: orele de inginerie pentru DFM și fluxul matriței, numărul de iterații de încercare incluse, profunzimea inspecției și pachetul de documentație. O ofertă mică reflectă frecvent o clasă de matriță inferioară, un număr mai mic de cavitații sau un domeniu de aplicare redus - mai puține încercări, nicio analiză a fluxului, documentație minimă - mai degrabă decât o eficiență mai mare. Rugați fiecare ofertant să precizeze clasa SPI și livrabilele incluse; această singură întrebare explică de obicei cea mai mare parte a diferenței.
Cum ar trebui cântărite diferențele regionale de cost și calitate pentru proiectele prototip, medicale, auto și de volum mare?
Ponderați regiunea în funcție de tipul de proiect, mai degrabă decât să o tratați ca pe o singură clasificare. Pentru prototipuri și utilaje de punte, viteza de comunicare, costul utilajelor și disponibilitatea de a executa volume mici contează cel mai mult, iar un furnizor din apropiere cu o execuție rapidă a testelor poate depăși un preț principal mai mic. Pentru lucrările medicale, factorii decisivi sunt domeniul de aplicare al certificării, trasabilitatea și capacitatea de a susține documentația de validare; regiunea contează doar în măsura în care le afectează. Pentru programele auto, disciplina sistemului de calitate, managementul programului și controlul schimbărilor au o pondere mai mare decât prețul unitar. Pentru producția de volum mare, durata de viață a matriței, accesul pentru întreținere și costul vizitelor de service pe parcursul mai multor ani sunt dominante.
În fiecare caz, capacitatea demonstrată a unei anumite fabrici depășește regiunea sa. Doi producători de matrițe de injecție din aceeași țară pot diferi mai mult decât doi producători de matrițe de injecție din țări diferite, așadar folosiți mediile regionale doar pentru a stabili așteptări și apoi verificați fabrica individuală.
Ce ar trebui să verific în documente față de ce să observ în atelier în timpul unui audit al fabricii?
Documentele răspund la întrebarea dacă sistemul există și este întreținut: certificate cu declarațiile de domeniu de aplicare și listele de locații, înregistrări și certificate de calibrare pentru manometrele utilizate la piesa dvs., înregistrări ale acțiunilor corective cu cauzele principale și dovezi de închidere, rapoarte de prim articol din lucrări comparabile și jurnale de întreținere pentru mașinile care vor rula unealta dvs. Citiți un exemplu mai degrabă decât un rezumat și verificați datele și semnăturile.
Atelierul răspunde la întrebarea dacă sistemul este într-adevăr utilizat. Verificați ordinea și separarea materialelor, etichetele de întreținere de pe mașini, autocolantele de calibrare de pe manometre cu date care corespund cu înregistrările, fișele de inspecție în timpul procesului completate la presă și o zonă clar marcată pentru piesele neconforme. Cele două etape trebuie să se coroboreze reciproc: un certificat de calibrare pentru un manometru care are un autocolant expirat sau o înregistrare a acțiunilor corective pentru un defect pe care îl puteți vedea încă în containerul de fier vechi este o constatare mai utilă decât fie documentul, fie observația în sine.
Ce clauze contractuale protejează proprietatea asupra sculelor, proprietatea intelectuală, întreținerea și etapele de plată?
Proprietatea asupra sculelor trebuie menționată explicit, împreună cu marcarea sculei cu identificatorul dumneavoastră, condițiile în care scula poate fi mutată, precum și procedura și costul transferului către un alt producător de matrițe. Clauzele de proprietate intelectuală și confidențialitate ar trebui să acopere desenele, datele CAD, rezultatele fluxului de matrițe și orice cunoștințe despre proces generate în timpul proiectului și ar trebui să rămână valabile și după sfârșitul contractului. Clauzele de întreținere ar trebui să stabilească intervalul, cine o execută, ce piese de schimb sunt păstrate și modul în care sunt înlocuite și facturate piesele de uzură.
Etapele de plată funcționează cel mai bine atunci când fiecare dintre ele este legată de un rezultat verificabil: înghețarea proiectului, comanda de oțel, aprobarea mostrei de probă, acceptarea primului articol și achiziția finală. Combinați-le cu criterii de acceptare scrise și o perioadă de garanție care începe la aprobarea producției, mai degrabă decât la livrare. Adăugați controlul modificărilor, astfel încât orice revizuire a desenului să declanșeze o ofertă și o aprobare documentate, precum și o clauză de ieșire care să acopere returnarea datelor și transferul sculelor. Aplicabilitatea depinde de legea și jurisdicția în vigoare, așadar, revizuiți formularea finală la nivel local.
Cum aleg un furnizor de matrițe pentru un proiect OEM/ODM care trebuie să se desfășoare de la prototip până la producția de masă?
Lucrați prin luarea deciziei în ordine, în loc să încercați să comparați producătorii de matrițe de injecție la prima vedere. Definiți mai întâi cerințele: volumele anuale și pe durata de viață, clasa matriței, toleranțele critice, nevoile de documentație și certificare și data țintă pentru aprobarea producției. Emiteți o cerere de ofertă normalizată, astfel încât fiecare ofertant să răspundă la aceleași întrebări, apoi auditați fabricile selectate atât în raport cu documentele, cât și cu datele din atelier.
Evaluați supraviețuitorii în funcție de criterii ponderate care reflectă proiectul dumneavoastră - capacitatea de fabricare a matrițelor, suportul DFM și de inginerie, sistemul și documentația calității, istoricul livrărilor, comunicarea și costul de proprietate pe durata de viață a programului. Verificați referințele pentru programe comparabile, apoi negociați termenii contractuali care acoperă proprietatea asupra sculelor, proprietatea intelectuală, întreținerea și etapele importante. În cele din urmă, planificați în mod explicit tranziția de la sculele prototip la sculele de producție: cine deține sculele prototip, dacă sculele de producție sunt construite din aceleași date de proiectare și cum este validat procesul între cele două. Furnizorii care pot transmite documentația și cunoștințele despre proces pe parcursul acestei tranziții sunt cei cu care merită să vă angajați pentru întregul program.







