
Fabricarea prin injecție este sistemul de producție care transformă rășina termoplastică în piese finite prin topirea acesteia, forțarea ei într-o sculă închisă sub presiune, menținerea ei în timp ce se solidifică și ejectarea rezultatului. Mașina este doar un element. Ceea ce determină succesul unui program este modul în care se îmbină cinci straturi de decizie: designul piesei, scula, rășina, fereastra de proces și planul de calitate. Schimbați oricare dintre ele și celelalte patru se mișcă odată cu el - un perete mai gros prelungește răcirea, o rășină umplută cu sticlă modifică contracția și uzura, o nouă locație a porții se schimbă acolo unde aterizează liniile de sudură.
Acest ghid tratează fabricația prin turnare prin injecție ca pe un sistem conectat. Acoperă anatomia procesului și unde se încadrează efectiv timpul dintr-un ciclu, instrucțiunile de proiectare care merită revizuite înainte de tăierea oțelului, o secvență de selecție a materialelor, defectele pe care proiectarea le poate preveni, o comparație cu prelucrarea mecanică, imprimarea 3D și turnarea poliuretanului, calificarea sculelor și inspecția primului articol, certificarea calității și modul de evaluare a unui partener de producție. Fiecare secțiune este scrisă pentru a funcționa independent, cu referințe încrucișate acolo unde o decizie într-un domeniu constrânge un altul.
Ultima actualizare: noiembrie 2026. Valorile de referință pentru durata ciclului, valorile fișelor tehnice ale rășinii, edițiile standardelor și referințele de reglementare se modifică; secțiunea finală menționează care cifre se învechesc cel mai repede și când trebuie revizuite.
Ce este Turnare prin injecție De fabricație?
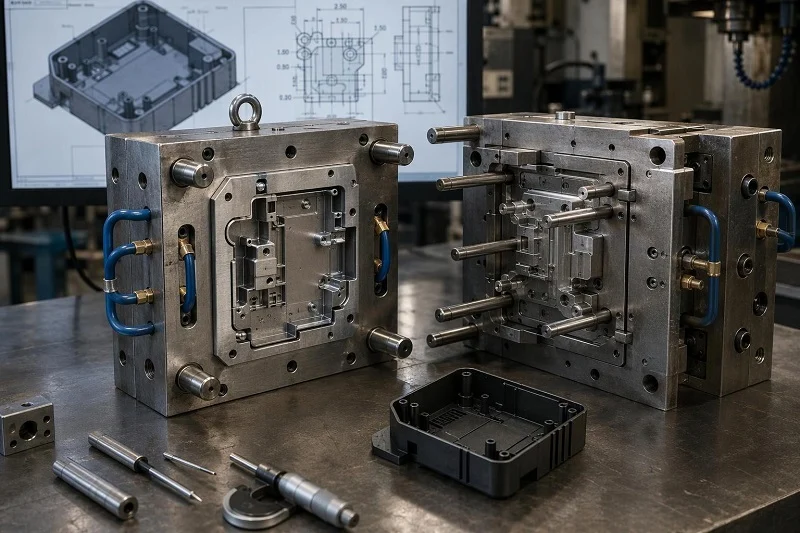
Fabricarea prin turnare prin injecție topește o rășină termoplastică într-un cilindru încălzit, o injectează sub presiune într-o matriță închisă din oțel sau aluminiu, umple cavitatea în timp ce poarta este încă deschisă, răcește piesa până la rigiditatea necesară ejectării și o ejectează. Ciclul se repetă apoi, adesea la fiecare 15 până la 40 de secunde, în funcție de secțiunea peretelui și de material.
Procesul domină producția de piese din plastic de volum mare din trei motive. Se repetă: odată ce un proces este calificat, variația de la o pasă la alta este suficient de mică pentru a menține toleranțe pe sute de mii de piese. Este rapid: un singur ciclu produce o piesă completă, iar sculele cu cavități multiple multiplică producția per ciclu. Și produce o formă netă: nervuri, bosaje, îmbinări prin clipsare, caracteristici de montare, textură și adesea balamale active ies din sculă dintr-o singură pasă, fără un ansamblu secundar care să le unească.
Ceea ce diferențiază fabricarea prin injecție de metodele bazate exclusiv pe prototipuri este scula. O matriță din oțel călit reprezintă o investiție substanțială de capital, iar costul acesteia trebuie distribuit pe întreaga durată de producție. Acest singur fapt economic explică cea mai mare parte a disciplinei din acest ghid: deciziile de proiectare sunt ieftine înainte ca scula să fie tăiată și scumpe după aceea, iar proiectarea trebuie revizuită în funcție de ceea ce matrița poate umple, răci și elibera fizic.
Mașina de bază, matrița și sistemul de materiale
Trei subsisteme fizice fac treaba. Unitatea de injecție - șurub, cilindru, duză - topește, amestecă și dozează rășina, apoi o împinge înainte ca un piston. Unitatea de prindere - plăci, bare de legătură, tonaj - menține matrița închisă împotriva presiunii de injecție și o deschide pentru ejecție. Matrița conține cavitățile care definesc piesa, canalul și porțile care livrează topitura, canalele de răcire care elimină căldura și sistemul de ejecție care împinge piesa afară.
Alegerea mașinii este o problemă de potrivire, nu un concurs de specificații. Dimensiunea alicelor trebuie să se încadreze în capacitatea utilizabilă a cilindrului - funcționarea în treimea medie a capacității cilindrului este o țintă practică comună, deoarece un cilindru supradimensionat dă un timp de staționare lung și o repetabilitate slabă a alicelor, în timp ce unul subdimensionat nu poate livra alicele sau viteza. Tonajul de prindere trebuie să depășească forța de separare proiectată de cavitate, iar distanța dintre barele de legătură trebuie să accepte fizic matrița. O nepotrivire în oricare dintre acestea constrânge fereastra de proces înainte ca o singură piesă să fie turnată și nicio ajustare a parametrilor nu o poate recupera.
Unde se încadrează fabricația prin turnare prin injecție în dezvoltarea produsului
Procesul intră într-un program după ce conceptul a fost validat. Prototipurile timpurii sunt de obicei prelucrate mecanic sau imprimate 3D, deoarece aceste metode nu necesită scule și livrează piesele în câteva zile. Odată ce designul este aproape de final, se construiește sculele, se parcurg etape succesive de probă (etichetate în mod obișnuit de la T0 la T3), inspecția primului articol verifică sculele și procesul, iar producția de volum începe.
Logica economică din spatele instrucțiunilor de proiectare care urmează este simplă: modificarea grosimii peretelui, a unghiului de deformare sau a poziției bosajului în CAD costă timp de inginerie; aceeași modificare după călirea matriței costă refacerea oțelului, recalificarea și programarea. Revizuirea proiectului este ultimul moment ieftin pentru a schimba piesa.
Procesul de fabricație prin turnare prin injecție, pas cu pas
Un ciclu de producție se desfășoară printr-o secvență fixă, iar fiecare fază are o funcție, o variabilă de control și o parte din timp. Defalcarea fazelor de mai jos este referința la care se poate reveni atunci când un ciclu se desfășoară prea mult sau o piesă iese greșită.
| Fază | Cota ciclului | Ce se întâmplă | Ceea ce îl controlează |
| Închiderea și fixarea matriței | o parte din 5–10% | Platanele se deplasează, clemele construiesc tonaj | Mașină, setări de siguranță |
| Injecție / umplere | 5-15% | Înșurubați cilindrii înainte, umpleți cavitatea | Proiectarea porții, grosimea peretelui, vâscozitatea topiturii, viteza de injecție |
| Ambalare și depozitare | 20-30% | Presiunea menținută în timp ce poarta îngheață și contracția este compensată | Timpul de înghețare a porții, grosimea piesei, profilul de menținere |
| Răcire | 50-70% | Piesa se solidifică până la rigiditatea ejecției | Grosimea peretelui, configurația de răcire, temperatura matriței, materialul |
| Deschiderea și ejectarea matriței | o parte din 5–10% | Plăcile se deschid, ejectoarele împing piesa afară | Proiectare ejecție, robot, geometrie piese |
| Colectare, inspecție, repornire | 5-10% | Robotul îndepărtează piesa, separa canalul de găurit, ciclul porții de siguranță | Automatizare, aspect, flux de lucru pentru operatori |
Timp aproximativ de răcire în funcție de grosimea nominală a peretelui pentru termoplasticele comune. Valorile sunt orientative și variază în funcție de rășină, temperatura matriței și designul canalului de răcire; timpul de răcire crește aproximativ odată cu pătratul grosimii peretelui, astfel încât forma curbei este mai fiabilă decât orice valoare singulară.
Prindere, injecție și ambalare
Prin strângere se închide matrița și se acumulează volum înainte de începerea injecției; setările de siguranță guvernează închiderea la presiune scăzută, astfel încât o piesă nealiniată să nu poată deteriora scula. Umplerea urmează: șurubul avansează cu un profil de viteză controlat, iar cavitatea se umple de la poartă spre exterior. Timpul de umplere este setat de dimensiunea și locația porții, secțiunea peretelui și vâscozitatea topiturii - un perete subțire departe de poartă este limitarea clasică de umplere.
Ambalarea și menținerea presiunii asupra topiturii în timp ce grila de admisie este încă deschisă, compensând contracția care apare pe măsură ce piesa se răcește. Această fază consumă de obicei 20-30% din ciclu, iar pragul său minim este stabilit de timpul de îngheț al grilei de admisie și de grosimea piesei, mai degrabă decât de ceas. Un timp de menținere mai lung decât cel necesar grilei de admisie adaugă secunde fără a adăuga ambalare; un timp de menținere mai scurt decât cel necesar unei secțiuni groase lasă goluri interne și reziduuri.
Răcire: Faza dominantă
Răcirea reprezintă de obicei 50-70% din timpul ciclului și variază puternic în funcție de grosimea peretelui - aproximativ cu pătratul grosimii. O piesă de 3.0 mm are un timp de răcire de aproximativ 2.25 ori mai mare decât aceeași piesă de 2.0 mm. Timpii indicativi de răcire pentru secțiunile comune de perete variază de la câteva secunde la 1.0 mm până la aproximativ o jumătate de minut la 3.0 mm, dar numărul real depinde de difuzivitatea termică a rășinii, de configurația răcirii, de temperatura matriței și de rigiditatea necesară la ejecție. Forma mesei este fiabilă; secundele specifice nu sunt o estimare.
Această relație explică motivul pentru care grosimea peretelui este decizia de cost a cumpărătorului, nu doar a proiectantului. Fiecare milimetru suplimentar de perete este plătit pentru fiecare pas de prelucrare pe durata de viață a sculei. Acolo unde o regiune local groasă nu poate fi evitată, răcirea conformală - canale care urmează suprafața piesei în loc să fie găurite în linii drepte, produse prin fabricarea aditivă a plăcuțelor sau ca plăcuțe hibride prelucrate și aditive - este cea mai mare pârghie disponibilă din partea sculelor.
Ejectare, Scoatere și Repornire
Matrița se deschide, știfturile sau manșoanele ejectoarelor împing piesa în afara miezului, iar un robot sau un operator o îndepărtează, separă canalul de găurire și repornește ciclul de siguranță. Ejecția prea fierbinte reprezintă un risc de calitate, nu doar un câștig de viteză: aceasta blochează tensiunea în piesă, care apare ulterior sub formă de crăpături, fisuri la asamblare sau o defecțiune la testul de cădere care a trecut cu succes în laborator. Rășinile amorfe, cum ar fi ABS și PC, sunt deosebit de sensibile la acest aspect.
Echilibrul cavității contează și aici. O unealtă de familie cu cavități dezechilibrate funcționează în ritmul celei mai lente cavități, iar randamentul este limitat de cea mai puțin umplută - ciclul este stabilit de cea mai slabă cavitate, nu de medie.
Ce definește durata ciclului și cum să o scurtezi
Pârghiile, aproximativ în ordinea revenirii: grosimea peretelui pe primul loc, deoarece răcirea se scalează odată cu pătratul său; configurația răcirii și temperatura matriței pe al doilea loc; înghețarea porții și profilul de menținere pe al treilea loc, deoarece menținerea ar trebui să se termine atunci când porțile se îngheață, nu când expiră un cronometru; vâscozitatea materialului pe al patrulea loc, deoarece un grad de curgere mai mare poate scurta umplerea și ambalarea; automatizarea extragerii pe al cincilea loc; și umplerea echilibrată a cavității pe tot parcursul procesului.
Două precauții se aplică oricărei reduceri de ciclu. În primul rând, stabiliți capacitatea înainte de comprimare: rulați un studiu de capacitate asupra procesului original, modificați o variabilă, rulați din nou și acceptați modificarea numai dacă capacitatea se menține la dimensiunile critice. O reducere de ciclu care lărgește distribuția până când limita inferioară iese din toleranță a transformat o economie într-o operațiune de sortare. În al doilea rând, timpul de ciclu nu este doar o variabilă de cost - la unele piese afectează poziția liniei de sudură, orientarea indusă de flux și tensiunea reziduală, deci este și o variabilă de calitate.
Instrucțiuni de proiectare pentru fabricarea prin turnare prin injecție
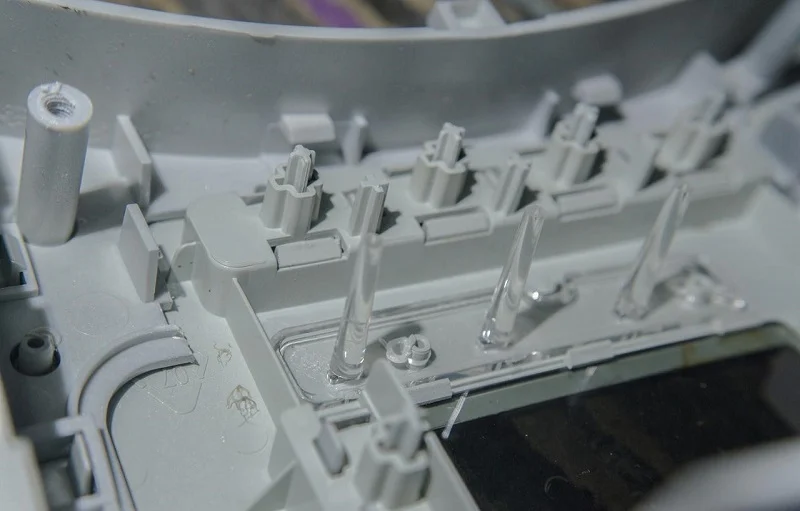
Instrucțiunile de mai jos sunt organizate în funcție de tipul de element și formulate ca o revizuire a proiectării înainte de prelucrare. Fiecare prezintă intenția de proiectare, modul de defecțiune atunci când acesta este ignorat și întrebarea care trebuie pusă înainte de a se dedica prelucrării sculelor. Tratați numerele ca puncte de plecare pentru discuții, nu ca reguli universale: limitele variază în funcție de rășină, construcția sculei și aplicație, iar o regulă scrisă fără a specifica materialul este greu de aplicat cu încredere.
Grosimea peretelui și uniformitatea
Intenție: un perete suficient de gros pentru a umple și a suporta sarcina, suficient de uniform pentru a se răci uniform. Mod de cedare: secțiunile groase se răcesc mai lent, se scufundă pe fața opusă, se deformează și prelungesc timpul de ciclu; tranzițiile bruște de grosime creează concentrarea tensiunii și ezitarea curgerii. Majoritatea pieselor de larg consum și industriale aterizează la 2.0–3.0 mm, rășinile cu curgere mare, cum ar fi PP și POM, reținând secțiuni mai subțiri, iar rășinile cu curgere mică, cum ar fi PC și nailonul umplut cu sticlă, solicitând în general mai mult. Regula cea mai strictă este uniformitatea - menținerea variației în limita a aproximativ 25% din valoarea nominală pentru rășinile amorfe și 15% pentru cele semicristaline este o practică obișnuită.
Întrebare de recapitulare: poate fi regiunea groasă cu miez sau nervuri în loc să fie îngroșată? O nervură corect proporționată oferă rigiditate la o fracțiune din masă și timpul de ciclu.
Coaste, șefi și colțuri
Intenție: adăugarea de rigiditate și puncte de fixare fără a crea masă. Mod de cedare: nervurile mai groase de aproximativ 0.6 ori peretele nominal prezintă o adâncitură pe fața opusă; nervurile mai subțiri de aproximativ 0.4 ori peretele riscă o umplere incompletă la vârf. Rășinile semicristaline necesită, în general, un raport mai mic din cauza contracției prin cristalizare mai mari. Proeminentele urmează aceeași regulă de adâncitură, ar trebui să fie miezate, ar trebui să se distanțeze de pereții laterali și să se lege cu un gușeu, mai degrabă decât să se topească în perete, și au nevoie de un diametru exterior suficient pentru a rezista la tensiunea circulară a unui șurub. Razele colțurilor interne reduc concentrarea de tensiune - colțurile interne ascuțite sunt principalul factor de creștere a tensiunii, iar rășinile sensibile la crestături, cum ar fi PC, le penalizează.
Întrebare de analiză: dacă un șef stă în spatele unei suprafețe cosmetice în formă de A, spatele va fi miezul sau chiuveta va fi acceptată și ascunsă cu textură? Aceasta este o decizie de analiză a designului, nu o descoperire din primul articol.
Devieri, subtăieri și ejecții
Intenție: eliberarea curăță a piesei. Mod de defectare: o deformare insuficientă provoacă zgârieturi, urme de tracțiune și o forță de ejecție suficient de mare pentru a deforma piesa. Deformarea depinde de contracția rășinii pe miez, finisajul suprafeței și adâncimea caracteristicii; o lustruire intensă poate crește aderența în vid, așadar miezurile lustruite profund merită o deformare mai mare, nu mai mică. Degajările necesită acțiuni laterale, dispozitive de ridicare sau proeminențe, fiecare adăugând costul sculelor și întreținerea.
Întrebare de recapitulare: poate fi reproiectată degajarea ca o fixare prin clipsare care se ejectează în direcția de tragere? Degajările interne sunt adesea mai ieftine cu un dispozitiv de ridicare decât cu o glisieră; degajările externe necesită de obicei o glisieră.
Porți, canale de alimentare și linii de sudură
Intenție: controlul modelului de umplere. Mod de defecțiune: tipul și locația porții determină locul în care se întâlnesc fronturile de curgere, locul în care se formează liniile de sudură și modul în care se ambalează piesa. Liniile de sudură sunt slăbite de tricotarea incompletă a fronturilor de curgere și sunt, de asemenea, cosmetice. Plasarea porților le poate muta în zone necritice; numărul și dimensiunea porților afectează presiunea de umplere și timpul de îngheț. Canalele calde elimină răcirea și manipularea canalului de umplere și pot reduce câteva secunde dintr-un ciclu, la un cost și o complexitate mai mari ale sculelor; canalele reci sunt mai simple și se potrivesc multor programe.
Întrebare de recapitulare: a fost efectuată o analiză a curgerii matriței pentru a arăta unde se întâlnesc fronturile și unde se va acumula aer? Este un scurt exercițiu referitor la costul tăierii din nou a unei porți.
Toleranțe și contracție
Intenție: specificarea capacității procesului. Mod de defectare: dimensiunile turnate depind de contracția rășinii, care variază în funcție de material, de direcția rășinilor umplute cu fibre și de condițiile de proces. Rășinile amorfe, cum ar fi ABS și PC, se contractă cu aproximativ 0.4–0.7% și aproximativ în mod egal în fiecare direcție; rășinile semicristaline, cum ar fi PP și POM, se contractă mai mult sau mai puțin previzibil; un nailon umplut cu 30% sticlă se contractă cu aproximativ 0.3% de-a lungul curgerii și mai aproape de 1.0% de-a lungul acesteia. Specificarea toleranțelor de grad de prelucrare pentru o piesă turnată invită la costuri și dispute.
Întrebare de recapitulare: există toleranțe strânse care se întind pe o linie de despărțire sau depind de două cavități? Acestea merită o revizuire inginerească timpurie înainte de validarea toleranței.
Pre-prelucrare Listă de verificare pentru revizuirea designului
Lucrați prin acestea în ordine; fiecare este mai ieftin de rezolvat acum decât după ce oțelul este tăiat.
- Tranzițiile nominale ale peretelui și grosimii au fost revizuite pentru uniformitate.
- Proporțiile nervurilor și bosajelor verificate față de peretele nominal, cu bosaje miezate și gușetate.
- Schiță aplicată fiecărei fețe verticale și verificată în raport cu specificația texturii finale.
- Numărul de subcotări și costul au fost confirmate, opțiunile de reproiectare fiind luate în considerare mai întâi.
- Amplasarea porții și riscul liniei de sudură revizuite, ideal cu o analiză a fluxului.
- Stiva de toleranțe comparată cu capacitatea procesului, cu dimensiunile critice identificate.
- Definiția cosmetică a suprafeței convenită, inclusiv unde poate fi acceptată și texturată chiuveta.
- Contracția specifică materialului a fost confirmată pentru gradul real de rășină.
Alegerea materialelor pentru fabricarea prin turnare prin injecție
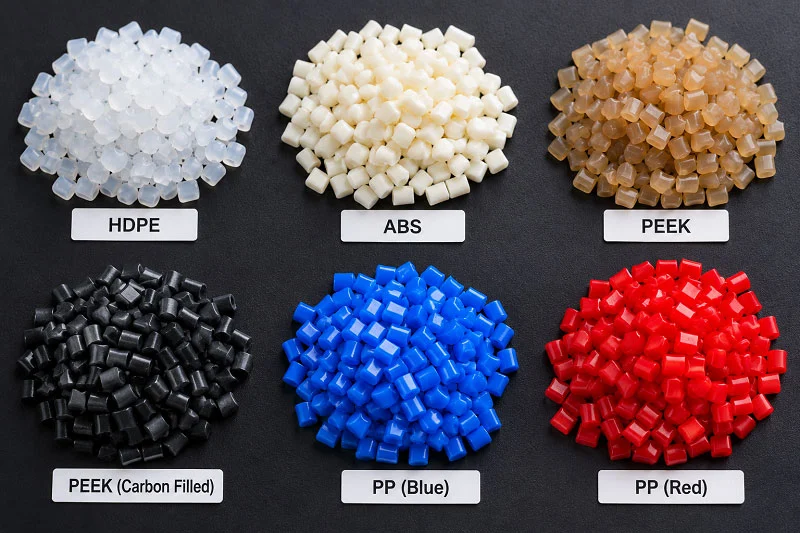
Selectarea materialelor este punctul în care se manifestă cele mai mari diferențe de performanță și unde costul unei schimbări târzii este cel mai mare. Miza este concretă: un PA66 umplut cu 30% sticlă oferă o rezistență la tracțiune de aproximativ 185 MPa la 23 °C conform ISO 527, în timp ce PP neumplut atinge aproximativ 35 MPa în aceleași condiții de testare - o diferență de modificare a grosimii peretelui nu poate fi eliminată singură. Valorile din fișa tehnică sunt comparabile doar în condiții de testare potrivite și sunt măsurate pe bare de testare turnate, nu pe geometria piesei.
Cadrul de selecție cu cinci filtre
Aplicați filtrele în această ordine, deoarece o rășină care nu trece de una anterioară nu trebuie evaluată în raport cu cele ulterioare.
| Filtru | Întrebare centrală | Valori cheie | Consecința eșecului |
| 1. Mecanic | Rășina rezistă la sarcina solicitată? | Rezistență la tracțiune (ISO 527), modul de încovoiere (ISO 178), impact crestat (ISO 180) | Piesa se deformează, se fisurează sau se fracturează în timpul funcționării |
| 2. Termic | Își păstrează forma la temperatura de funcționare? | Temperatura de deviere termică la 1.8 MPa (ISO 75), Vicat (ISO 306) | Înmuiere, deformare, pierderea toleranței dimensionale |
| 3. Chimic / de mediu | Rezistă la fluide, UV și umezeală în timpul utilizării? | Date de compatibilitate, ore de expunere la UV, absorbție de umiditate (ISO 62) | Fisurare sub stres, fragilizare, umflare, decolorare |
| 4. Prelucrare | Umple matrița și menține toleranța la timpul ciclului țintă? | Viteza de curgere a topiturii în condițiile specificate (ISO 1133-1), contracția în matriță, cerințele de uscare | Fotografii scurte, deformare, împrăștiere dimensională, cicluri lungi |
| 5. Regulator | Gradul trece certificările necesare? | Grad de inflamabilitate la grosimea minimă, reglementări privind contactul cu alimentele, biocompatibilitate, restricții privind substanțele | Produsul nu poate fi expediat; defecțiune de conformitate descoperită în timpul sau după perioada de probă |
Două reguli de domeniu de aplicare contează. O rată de fluiditate la topire este incompletă fără temperatura și sarcina de testare. Iar un rating de inflamabilitate la o anumită grosime nu se transferă la un perete mai subțire - grosimile minime și maxime care acoperă intervalul declarat trebuie testate separat, astfel încât un rating la 1.6 mm nu garantează aceeași clasificare la 0.8 mm.
Potrivirea familiilor de rășini cu aplicații comune
Tabelul de mai jos oferă puncte de plecare tipice pentru evaluare, nu reguli exclusive. Părțile care acoperă anumite categorii suprapun filtrele corespunzătoare.
| Aplicatii | Filtru principal | Candidați tipici | De obicei evitat | De ce |
| Suporturi structurale, cleme | Mecanic: modul ridicat | PA66 umplut cu sticlă, PPS umplut cu sticlă | PP neumplut | Deformări sub sarcină susținută; fluaj la temperatura camerei |
| Carcase electronice | Termic plus de reglementare | PC ignifug, ABS ignifug | POM | Nu se poate obține o clasificare V; formaldehidă în timpul arderii |
| Balamale vii, prindere prin clipsare | Mecanic: oboseală | PP homopolimer | PA66, PBT | Fisură la razele balamalelor strânse |
| Roți dințate, rulmenți | Chimic plus frecare redusă | POM, PA66 | PC | Fisuri de stres la contactul cu lubrifiantul |
| Carcase pentru dispozitive medicale | Reglementări pe primul loc | PC de calitate medicală, PEEK | ABS de uz general | Fără certificare de biocompatibilitate; migrarea coloranților |
| Recipiente pentru contactul cu alimentele | Reglementări pe primul loc | PP pentru contactul cu alimentele, PC pentru contactul cu alimentele | POM, PBT | Eșecuri la testele de extracție în condiții de contact cu alimentele |
O balama structurală pentru contactul cu alimentele, de exemplu, necesită un grad PP care să treacă atât cerința de oboseală, cât și testul de extracție la contactul cu alimentele la grosimea țintă a peretelui.
Umiditate, uscare și pregătire pentru proces
Rășinile higroscopice absorb umezeala în structura lor moleculară. Nylonul, PC-ul, PET/PBT-ul și ABS-ul se încadrează în această grupă și trebuie uscate la temperatura și timpul specificate de furnizorul de rășină. Materialul neuscat este supus hidrolizei în timpul procesării, ceea ce rupe lanțurile polimerice și degradează proprietățile mecanice și produce defecte cosmetice, cum ar fi urme de urme de argint și dungi argintii, plus o deviere a vâscozității care destabilizează procesul. Uscarea este ieftină în raport cu deșeurile pe care le previne, dar adaugă ore la timpul de livrare și necesită disciplină de depozitare.
Rășinile hidrofobe precum PP și PE nu necesită pre-uscare în condiții normale, ceea ce simplifică planificarea, dar pot fi totuși contaminate prin contactul direct cu apa și necesită protecție la depozitare și transport. În orice caz, confirmați protocolul de uscare, nivelul de umiditate țintă și metoda de verificare înainte de prima ciclu de producție.
Selectarea materialelor și costul total
Alegerea rășinii stabilește gradul de oțel al matriței, geometria inelei de tăiere, timpul ciclului și costul per piesă înainte de tăierea sculei. O rășină cu performanțe mai mari poate permite pereți mai subțiri și cicluri mai rapide; o rășină ieftină care forțează pereți groși poate costa mai mult per piesă pe durata de viață a sculei. Un grad de curgere ridicată care reduce timpul ciclului poate depăși o rășină mai ieftină în ceea ce privește costul total per piesă, iar specificarea unei clase de flacără după tăierea sculei poate forța un grad diferit cu contracție și curgere diferite, invalidând proiectarea sculei. Apelați la clasa de flacără din desen înainte de revizuirea proiectului și permiteți ca scula să fie cotată în funcție de gradul real.
Prevenirea defectelor comune de turnare prin injecție prin proiectare
Majoritatea defectelor sunt consecințe previzibile ale grosimii, modelului de umplere, răcirii și comportamentului materialului. Aceasta înseamnă că pot fi eliminate prin proiectare, mai degrabă decât depanate în timpul încercării. Cele patru familii de defecte de mai jos reprezintă o mare parte din întrebările care apar între înghețarea proiectării și primul articol.
Semne de scufundare
Urmele de carotare sunt adâncituri sau depresiuni pe suprafață și urmează masa locală. O bosaj, o nervură sau o secțiune de perete groasă se răcește ultima; învelișul exterior se solidifică primul și este tras spre interior de materialul care se răcește mai lent de sub el. Prevenirea este geometrică: extrageți carotajul secțiunilor groase, proporționați nervurile la peretele nominal și plasați porți astfel încât regiunea groasă să poată fi umplută. În cazul în care carotarea este imposibilă în spatele unei suprafețe cosmetice, acceptați chiuveta și specificați o textură care o ascunde - decisă la revizuirea proiectului, nu la inspecția primului articol.
Warpage
Cauza principală este contracția diferențială. Grosimea inegală a peretelui, răcirea asimetrică, orientarea fibrelor și poziția porții de închidere duc toate la contracția într-o singură direcție, astfel încât o cutie care ar trebui să aibă pereți drepți se curbează spre interior. Prevenire: pereți uniformi, o dispunere echilibrată a răcirii, geometrie simetrică și plasarea uniformă a porții de închidere. În rășinile umplute cu sticlă, distanța mai mare dintre nervuri și contracția simetrică reduc diferențialul de contracție dintre flux și fluxul transversal, care deformează piesele.
Linii de sudură și marcaje de flux
Liniile de sudură se formează acolo unde fronturile de curgere se întâlnesc și nu se îmbină complet, lăsând o urmă cosmetică și o secțiune slăbită local — liniile de sudură pot reduce substanțial rezistența locală la tracțiune, în funcție de rășină și locația grilajului, așadar solicitați date despre liniile de sudură înainte de a finaliza o piesă cu grilaje multiple. Urmele de curgere provin din răcirea prematură a topiturii pe peretele matriței. Prevenirea constă în mare parte în strategia grilajului: locația și numărul grilajului determină locul unde se întâlnesc fronturile, iar tranzițiile grosimii peretelui și comportamentul la curgerea materialului determină cât de bine se îmbină. În cazul în care o linie de sudură nu poate fi mutată de pe o suprafață proeminentă, o textură sau o vopsea mai grea o poate ascunde.
Cadre scurte și umplere incompletă
O injecție rapidă reprezintă o problemă de limitare a umplerii: pereți subțiri departe de poartă, presiune sau viteză de injecție insuficientă, gaz prins, echilibrare deficitară a coloanei sau un material al cărui debit nu se potrivește secțiunii peretelui. Prevenirea începe cu revizuirea secțiunii peretelui și dimensionarea porții, plus o ventilație adecvată pentru a elibera aerul prins. Setările procesului sunt reglajul final, nu primul - o piesă care nu se poate umple din cauza geometriei peretelui său nu va fi salvată prin creșterea presiunii.
Fabricarea prin turnare prin injecție comparativ cu alte procese
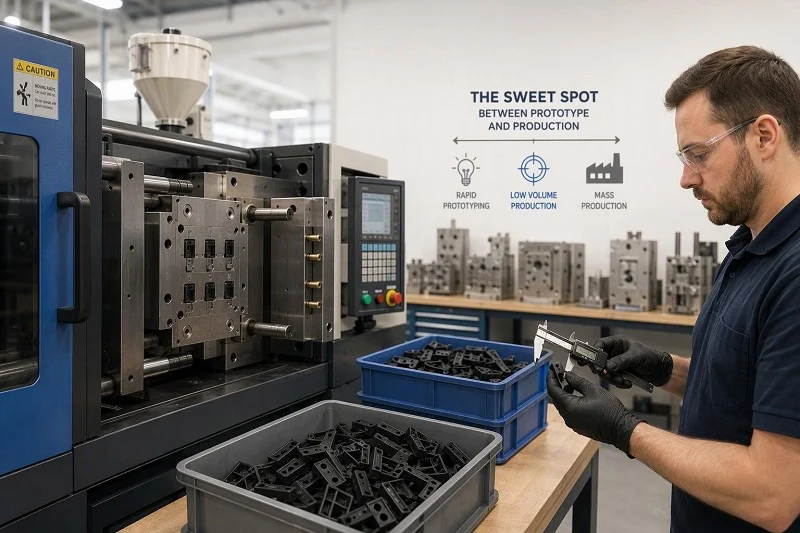
Fabricarea prin turnare prin injecție este o opțiune printre multe altele, iar alegerea corectă depinde de volum, geometrie, material și toleranță. Cadrul de mai jos organizează comparația în jurul acestor patru variabile.
Volum Economie și punctul de rentabilitate
Turnarea prin injecție impune o încărcare frontală a costurilor de prelucrare a sculelor și minimizează costul per piesă; prelucrarea și imprimarea 3D necesită scule puține sau deloc și un cost per piesă mai mare. Crossover-ul este cel în care costul amortizat al sculelor plus costul unitar scăzut scade sub alternativa fără scule.
Un exemplu practic al logicii: o carcasă din plastic cu un ciclu de viață de 50,000 de unități favorizează turnarea la costul unitar, dar dacă faza de validare necesită doar 75 de unități, alocarea sculelor de producție în acea etapă prezintă un risc financiar real. Un proces de turnare fără scule sau cu costuri reduse poate livra piese reprezentative pentru producție pentru o fracțiune din costul sculelor la acel volum, iar costul unitar efectiv al turnării domină odată ce volumul ajunge la zeci de mii. Numerele sunt o ilustrare a logicii, nu o estimare - diferența depinde de dimensiunea piesei, complexitatea sculelor și material, așadar efectuați comparația pentru piesa specifică.
Geometrie, Toleranță și Libertate Materială
Turnarea prin injecție gestionează geometrii complexe, integrate, cu pereți subțiri, dintr-o singură operațiune, cu un finisaj excelent al suprafeței turnate, dar nu poate deservi economic volume foarte mici și necesită deformare și pereți uniformi. Toleranțele tipice sunt în jur de ±0.05–0.2 mm, iar gama de materiale este reprezentată de termoplastice.
Prelucrarea CNC menține toleranțe strânse — în jur de ±0.025 mm este tipic — și oferă o gamă excepțional de largă de materiale, inclusiv metale și materiale plastice inginerești, ceea ce contează atunci când este necesar un aliaj certificat. Este substractivă și mai lentă per piesă la volum și nu poate produce cavități interne complet închise.
Imprimarea 3D oferă cea mai mare libertate geometrică, inclusiv rețele și canale interne, cu cel mai rapid timp de realizare a primei piese, dar proprietățile depind de direcție, iar gama de materiale de producție este mai restrânsă.
Turnarea uretanului unește piese reprezentative pentru producție în volum mic, de obicei câteva sute de unități, folosind matrițe de silicon ieftine, cu toleranțe mai mici decât turnarea sau prelucrarea mecanică.
O matrice de selecție a proceselor
| Volum tipic | Complexitatea geometriei | Nevoia de toleranță | Cerință materială | Recomandare de început |
| 1-100 | Orice | Loose spre moderat | Reprezentant prototip | Imprimare 3D sau prelucrare CNC |
| 50-500 | Moderat | Moderat | Plastic reprezentativ pentru producție | Turnare sau prelucrare prin uretan |
| 100-5,000 | De la moderat la ridicat | Strâmt | Lat, inclusiv metal | Prelucrare CNC; scule din aluminiu pentru volume de punți din plastic |
| 1,000–milioane | Formă înaltă, de plasă | Moderat | termoplastic | Turnare prin injecție |
| 10,000+ | Formă înaltă, de plasă | Moderat | Metal | Turnarea prin turnare |
Această matrice este un punct de plecare. Alegerea finală depinde de piesa specifică, de calendarul programului și de costul total livrat, inclusiv operațiunile de finisare și cele secundare, care se numără printre factorii de cost cel mai frecvent neglijați în selecția proceselor.
Scule, teste și calificarea primului articol
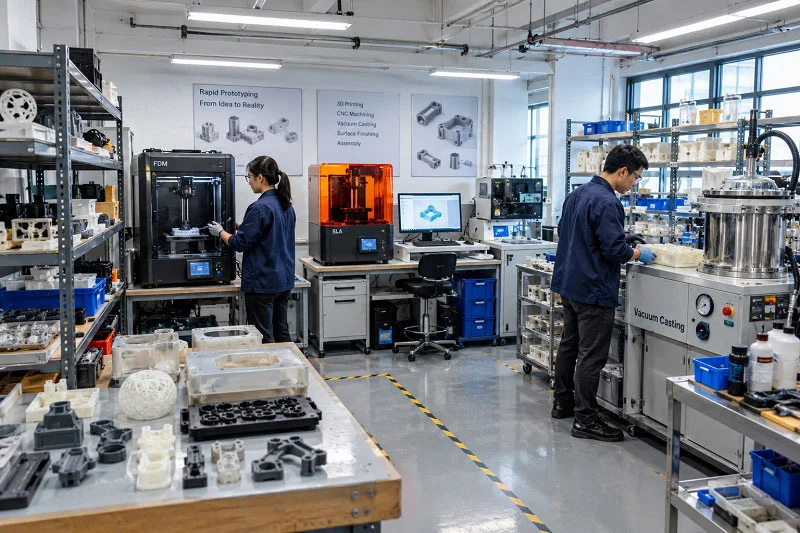
Între înghețarea proiectării și producția de masă se află o secvență de construcție a sculelor, teste de probă, validarea procesului și inspecția primului articol. Inspecția primului articol (FAI) este o verificare structurată dimensională și a materialelor a pieselor eșantion produse din sculele de producție reale, efectuată în condiții complete de producție. Nu este o verificare a prototipului și nici o revizuire a testelor de probă; este o înregistrare formală a calității generată din piesele realizate la viteza de producție, pe sculele de producție, cu material aprobat pentru producție.
Etapele de construire și testare a instrumentului
Fabricarea sculelor este urmată de probe succesive, etichetate în mod obișnuit de la T0 la T3. Fiecare etapă are un scop: prima confirmă umplerea și ejectarea matriței; etapele ulterioare rafinează capacitatea dimensională și stabilesc setările de proces reprezentative pentru producție. Piesele de probă nu îndeplinesc cerințele FAI, deoarece nu sunt produse în condițiile care vor guverna producția de volum. Evaluați mostrele de probă în condiții de proces documentate și rezolvați orice ambiguitate în toleranțe sau finisajul suprafeței la înghețarea proiectului, mai degrabă decât în timpul inspecției la fața locului.
Ce acoperă inspecția primului articol
Raportul de inspecție a primului articol (FAIR) conține de obicei:
- Un desen în formă de balon cu fiecare caracteristică numerotată în secvență.
- Rezultate dimensionale pentru fiecare caracteristică balonată, cu valori nominale, toleranțe și valori reale.
- Certificarea materialelor — un certificat de conformitate al furnizorului de rășină cu numărul lotului, plus declarații de substanțe, acolo unde este cazul.
- Un studiu al capabilității procesului pentru dimensiunile critice pentru calitate, dintr-o serie de eșantion de producție.
- Aprobare aspect în funcție de limitele cosmetice convenite sau de un standard de culoare.
- Rezultatele testelor funcționale acolo unde desenul sau clientul le solicită.
Înregistrarea trebuie să identifice scula, cavitatea, mașina, procesul, lotul de rășină și data și trebuie să precizeze dacă configurația este reprezentativă pentru producție. Dimensiunea eșantionului și formatul raportului trebuie convenite pentru clientul și programul specific.
FAI versus PPAP: domenii de aplicare diferite
FAI verifică dacă matrița și procesul produc piese conforme, iar raportul este păstrat de furnizor. PPAP (Production Part Approval Process - Procesul de aprobare a pieselor de producție) este o transmitere formală din partea clientului care adaugă FMEA de proces, un plan de control, o analiză a sistemului de măsurare și o garanție de transmitere a pieselor. O mare parte din datele dintr-o transmitere PPAP provine direct din înregistrările FAI - macheta dimensională, certificatul de material și studiile de capabilitate sunt partajate între ambele părți.
Standardul care guvernează depinde de piață. AS9102 este standardul aerospațial de primă clasă; IATF 16949 și manualul AIAG PPAP reglementează depunerile de materiale pentru industria auto; clauza 8.6 din ISO 9001 prevede cerința generală privind lansarea produsului. Niciuna dintre aceste căi nu se potrivește fiecărui program, așa că stabiliți-o pe cea aplicabilă la cotația de preț.
Capcane comune ale calificărilor
Eșecurile recurente sunt lacune de planificare, iar fiecare este închisă printr-un plan de calificare pre-acordat:
- FAI a lucrat pe piese de probă mai degrabă decât pe piese de producție. Raportul trebuie să provină din condiții reprezentative pentru producție.
- Înlocuiri de materiale neaprobate. O modificare a gradului modifică contracția, fluxul și certificarea și invalidează ipoteza privind sculele.
- Setările procesului au fost modificate după aprobare fără revalidare. Deriva silențioasă este riscul pe care există controlul schimbărilor pentru a-l preveni.
- Criteriile de acceptare au fost lăsate nedefinite înainte de rulare. Mai întâi, conveniți asupra listei de verificare și a eșantionului aprobat.
Sisteme de calitate și certificare în fabricarea prin injecție
Certificările de calitate sunt adesea supraevaluate în evaluările furnizorilor. Înțelegerea a ceea ce atestă acestea - și a ceea ce nu - permite unui cumpărător să le evalueze corect.
Ce acoperă ISO 9001:2015
ISO 9001 este un standard al sistemului de management al calității. Certificarea atestă că procesele documentate pentru controlul proiectării, achiziții, producție, inspecție și acțiuni corective sunt stabilite și auditate în conformitate cu cerințele standardului. Nu certifică dimensiunile unei anumite piese, performanța unui material sau capacitatea unei anumite linii de producție. Acestea sunt stabilite prin dovezi la nivel de piesă: rapoarte de prim articol, certificate de materiale și studii de capacitate.
Ce înseamnă ISO 13485:2016 pentru munca în domeniul dispozitivelor medicale
ISO 13485 este un standard de sistem de management al calității specific dispozitivelor medicale, care acoperă managementul riscurilor, trasabilitatea, controlul contaminării și validarea proceselor. Are o pondere suplimentară în Statele Unite, deoarece Regulamentul privind sistemul de management al calității al FDA încorporează ISO 13485:2016 prin referință, aliniind cerințele sistemului de management al calității dispozitivelor din SUA cu standardul internațional. În cazul în care o clauză a ISO 13485 intră în conflict cu Legea privind alimentele, medicamentele și cosmeticele sau cu regulamentele sale de implementare, legea și regulamentele au prioritate.
Certificarea susține un program de dispozitive, dar nu stabilește în sine biocompatibilitatea, sterilitatea sau aprobarea de reglementare a unui dispozitiv finit. Acestea sunt determinări separate făcute asupra dispozitivului și materialelor sale.
Citirea corectă a unui certificat
Puneți patru întrebări pentru orice certificat: care este domeniul de aplicare - care locații și care procese; cine l-a emis; când expiră; și acoperă domeniul de aplicare efectiv turnarea prin injecție și operațiunile de finisare de care are nevoie piesa? Un certificat pentru o altă locație sau un domeniu de aplicare al procesului mai restrâns nu se transferă. Apoi, separați certificarea sistemului de dovezile de calificare la nivel de piesă, cum ar fi rapoartele FAI și certificatele de conformitate a materialelor - certificatul afirmă că sistemul există, înregistrările la nivel de piesă afirmă că această piesă este conformă.
Selectarea și colaborarea cu un partener de producție pentru turnare prin injecție
Compararea partenerilor de producție pe fond, mai degrabă decât pe baza afirmațiilor de vânzări, se reduce la un set de întrebări și la dovezile din spatele răspunsurilor.
Capacitate și potrivire a capacității
Solicitați intervalul de tonaj al mașinii și comparați-l cu suprafața proiectată a piesei și dimensiunea injecției; un partener a cărui gamă de echipamente se încadrează în piesa respectivă are mai multe șanse să mențină un proces stabil, deoarece mașina nu este nici solicitată, nici nu funcționează mult sub capacitatea sa utilizabilă. Întrebați dacă construcția matriței este internă sau este realizată prin achiziționarea de materiale, cum sunt gestionate manipularea materialelor și uscarea, ce operațiuni secundare și asamblare sunt disponibile și ce echipamente de metrologie susțin rapoartele de inspecție. Fiecare răspuns ar trebui să poată fi verificat cu un document sau cu o analiză la fața locului.
Proprietatea, întreținerea și durata de viață a sculelor
Stabiliți termenii de proprietate a sculei, responsabilitatea pentru întreținere, durata de viață estimată a așchiilor și costul recondiționării în acordul de furnizare înainte de prelucrarea sculei. Uzura sculei, murdărirea canalului de răcire, abaterea încălzitorului și a termocuplului și modificările parametrilor de tip „creeping” cauzează abateri ale ciclului pe durata de viață a unei scule; un partener care urmărește greutatea piesei și dimensiunile cheie cu control statistic al procesului și auditează ciclul în raport cu foaia de configurare va detecta abaterea înainte ca aceasta să devină rebut. Întrebați care este intervalul de întreținere și cum este detectată abaterea.
Calificare și Controlul Schimbărilor
Întrebați cum sunt gestionate inspecția primului articol și PPAP, ce se întâmplă cu aprobarea atunci când se face o modificare inginerească și ce declanșează revalidarea. Un partener care tratează controlul modificărilor ca pe o rutină reduce riscul de deviere silențioasă în producția de volum. De asemenea, merită să vă întrebați cum a fost derivat un timp de ciclu cotat - din analiza umplerii, o estimare a răcirii, o referință pentru piese similare sau o presupunere optimistă - și ce presupunere generală a eficienței echipamentului stă la baza cifrei capacității.
Alegeți NOBLE pentru fabricarea prin turnare prin injecție

NOBLE este un producător contractual cu sediul în China și o societate mixtă sino-britanică, recunoscută de guvern ca o întreprindere națională de înaltă tehnologie, cu peste 10 ani de experiență în fabricația personalizată într-o singură etapă, de la prototipare până la producție. Pentru un client care construiește un program de fabricație prin turnare prin injecție, această experiență este aplicată pe întregul lanț, mai degrabă decât la o singură stație.
Domeniul nostru de aplicare al serviciilor se întinde de la proiectare la asamblare, nu doar la producție. În practică, aceasta înseamnă introducerea datelor de la proiectare la fabricație înainte de angajarea sculelor — revizuirea secțiunilor de perete, a decalajului, a strategiei de deschidere și a alegerii materialelor cât timp modificările sunt încă ieftine — urmată de prototipare și producție de punți pentru a valida designul, producție de volum odată ce designul este blocat și asamblare, astfel încât piesele să ajungă ca un subansamblu finit, mai degrabă decât ca o cutie de componente.
NOBLE este certificată conform ISO 9001:2015 și ISO 13485:2016. Aceste certificări atestă sisteme de management al calității auditate care acoperă controlul proiectării, achizițiile, producția, inspecția și acțiunile corective, iar domeniul de aplicare al dispozitivelor medicale adaugă managementul riscurilor, trasabilitatea și validarea procesului. Acestea susțin planificarea calității unui program; conformitatea la nivel de piesă este încă stabilită prin inspecția primului articol, certificate de materiale și studii de capabilitate pentru piesa specifică.
Capacitățile și capacitatea noastră de service sunt organizate pentru a vă ajuta să finalizați eficient prototiparea și producția de volum, cu o ofertă returnată de obicei în termen de 24 de ore de la primirea unei cereri de ofertă cu informațiile necesare. Pentru început, trimiteți desenele, materialul dorit și volumul estimat; acest lucru este suficient pentru a analiza designul, a semnala riscurile de fabricație și a returna o ofertă pentru scule și domeniul de producție.
Întrebări frecvente despre fabricarea prin turnare prin injecție
Cum știu dacă piesa mea ar trebui turnată prin injecție, prelucrată mecanic sau imprimată 3D la volumul așteptat?
Comparați costul total, inclusiv amortizarea sculelor, la volumul așteptat, cu alternativele fără scule, apoi evaluați geometria, materialul și nevoile de toleranță. La zeci de unități, un proces fără scule oferă de obicei piese reprezentative pentru producție la un preț mai mic decât costul sculelor; la zeci de mii, costul unitar efectiv al turnării este dominant. Compararea depinde de dimensiunea piesei, complexitatea sculelor și material, așadar efectuați comparația pentru piesa specifică, mai degrabă decât o regulă generală.
Ce ar trebui să verific într-o analiză de proiectare înainte de a mă angaja în domeniul sculelor?
Lucrați cu uniformitatea pereților, proporțiile nervurilor și bosajelor, deformarea pe fiecare față verticală, numărul și costul sub tăieturii, locația deschiderii și riscul liniei de sudură, toleranța versus capacitatea procesului, definiția cosmetică a suprafeței și contracția specifică materialului. Lista de verificare pre-prelucrare din secțiunea instrucțiuni de proiectare acoperă fiecare element în ordine.
Ce familie de rășini se potrivește cerințelor mele de temperatură, substanțe chimice și mecanice?
Aplicați cele cinci filtre în ordine: mecanic, termic, chimic și de mediu, procesare, apoi reglementare. Folosiți tabelul de aplicații ca punct de plecare, dar verificați fiecare clasificare la grosimea reală a peretelui și condițiile de funcționare - o clasificare de inflamabilitate la o anumită grosime nu se transferă la un perete mai subțire, iar valorile din fișa tehnică sunt măsurate pe bare de testare, nu pe partea dvs.
Ce cauzează urmele de scufundare, deformarea și liniile de sudură și cum le pot proiecta?
Urmele de subțiere urmează masa locală și sunt prevenite prin carotarea secțiunilor groase și proporționarea nervurilor. Deformarea provine din contracția diferențială și este prevenită de pereți uniformi, răcire echilibrată și deschidere simetrică. Liniile de sudură se formează acolo unde fronturile de curgere se întâlnesc și nu se îmbină; locația și numărul deschiderilor determină unde aterizează acestea. Secțiunea de defecte acoperă fiecare defecte în detaliu.
Cum arată un proces de calificare a sculelor și de creare a primului articol înainte de producția de masă?
Construcția sculelor este urmată de etape de testare care confirmă umplerea și ejecția, apoi capacitatea dimensională și, în final, setările reprezentative pentru producție. Inspecția primului articol verifică apoi piesele din sculele de producție reale în condiții de producție, cu un raport care acoperă desenul extins, rezultatele dimensionale, certificarea materialelor, studiul de capabilitate, aprobarea aspectului și testul funcțional, acolo unde este necesar. PPAP se aplică atunci când programul clientului necesită o depunere formală, de obicei în industria auto.
Ce înseamnă certificarea ISO 13485 pentru un furnizor de materiale turnate și ce nu garantează?
Acesta certifică un sistem de management al calității dispozitivelor medicale care acoperă managementul riscurilor, trasabilitatea, controlul contaminării și validarea procesului și este aliniat cu Regulamentul privind sistemul de management al calității al FDA, care încorporează standardul prin referință. Nu stabilește în sine biocompatibilitatea, sterilitatea sau autorizația de reglementare a unui dispozitiv finit.
Cum susține NOBLE un proiect de la proiectare până la asamblare?
NOBLE oferă informații despre proiectarea pentru fabricație înainte de prelucrarea sculelor, prototipare și producție de punți, producție de volum și asamblare, în conformitate cu sistemele de management al calității certificate ISO 9001:2015 și ISO 13485:2016. Trimiteți desene, informații despre materiale și volum pentru a primi o ofertă de preț.







