
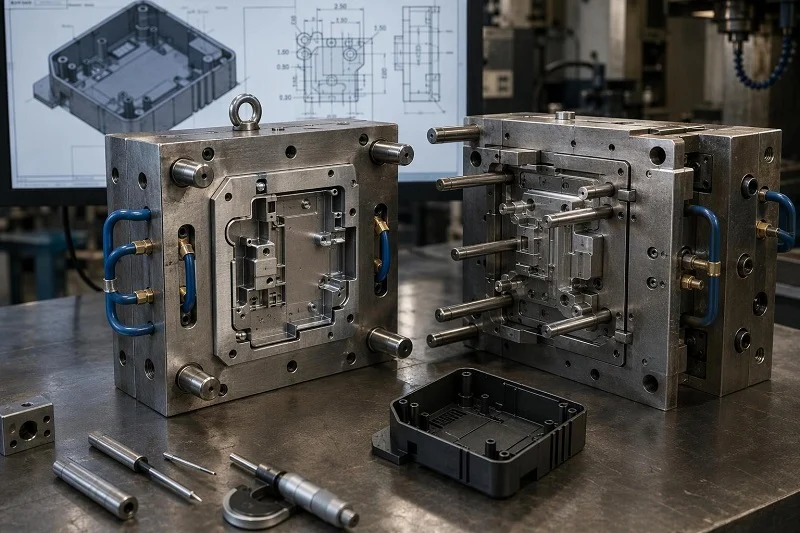
Piesele matrițate prin injecție sunt modelate de două ori: o dată prin geometria desenată și încă o dată prin scula care le formează și topitura care o umple. Un perete care arată rezonabil pe ecran poate fi imposibil de umplut, un bosaj care rezolvă o problemă de asamblare poate imprima un marcaj de chiuvetă pe fața opusă, iar o toleranță copiată dintr-un desen metalic poate fi în afara limitei suportate de orice turnător. Acest ghid parcurge punctele de proiectare care decid dacă o piesă se matrițează bine - grosimea peretelui și tranzițiile, deformarea, nervurile și bosajele, amplasarea porții și a răcirii, prevenirea defectelor, toleranțele - și apoi urmărește proiectarea prin revizuirea fabricabilității, fotografii de probă și validarea producției. Fiecare secțiune este independentă, dar deciziile sunt conectate, iar cele anterioare le constrâng pe cele ulterioare.
Ceea ce face ca Injecție Mold Proiectarea pieselor este diferită
O piesă prelucrată mecanic este limitată în principal de freză și material. O piesă turnată prin injecție este limitată de cavitatea și miezul care formează suprafețele sale exterioare și interioare, linia de tragere de-a lungul căreia se deschide scula, topitura care trebuie să parcurgă de la injecție până la ultimul punct de umplere înainte de a îngheța și contracția care are loc pe măsură ce se răcește. Aceste constrângeri sunt stabilite din timp. Odată ce oțelul este tăiat, modificarea unui perete, a unui unghi de deformare sau a poziției injecției înseamnă reprelucrarea sau reconstrucția sculei; modificarea vitezei de umplere, a presiunii de ambalare sau a temperaturii matriței are loc la presă, în fereastra de proces.
Această divizare ar trebui să determine modul în care se depune efortul de proiectare. Deciziile geometrice — peretele nominal, deformarea, proporțiile nervurilor, plasarea bosajelor, strategia de subtăiere — merită cea mai atentă analiză înainte de lansarea designului sculei, deoarece acestea sunt cele mai costisitoare de inversat. Setările de proces sunt reglabile și ar trebui tratate ca stratul de reglare care compensează variația normală pe care o sculă o lasă pe loc.
Vocabularul folosit merită să fie corectat acum. Cavitatea este suprafața matriței care formează exteriorul piesei; miezul îi formează interiorul. Linia de tragere este direcția în care se deschide scula, iar orice element care nu este paralel cu aceasta necesită o acțiune laterală, un dispozitiv de ridicare sau o reproiectare. Contracția este schimbarea dimensională dintre cavitate și piesa răcită și nu este un număr unic pentru o anumită rășină. Ciclul este secvența completă de la apropierea matriței până la ejecția piesei, iar lungimea sa este dominată de răcire - motiv pentru care grosimea peretelui, nu doar rezistența, stabilește costul de producție.
Grosimea peretelui și tranzițiile în piesele matrițate prin injecție
Grosimea peretelui este variabila de proiectare cu cea mai largă acoperire. Aceasta determină cât de mult poate călători topitura înainte de a îngheța, cât timp trebuie să se răcească piesa, cât de mult și cât de neuniform se contractă, de câtă forță de prindere are nevoie scula și dacă apar urme de adâncime pe suprafețele vizibile. Tratați grosimea nominală, secțiunile grele și tranzițiile ca un singur sistem: o piesă cu un perete nominal bine ales, dar cu un bosaj greu fără miez, are totuși o problemă cu grosimea.
Alegerea unui perete nominal
Peretele nominal este stabilit la intersecția a trei cerințe: sarcina structurală pe care piesa trebuie să o suporte, lungimea de curgere de la poartă până la cel mai îndepărtat punct și reologia rășinii alese. Un perete suficient de gros pentru a fi umplut, dar prea subțire pentru sarcină, se va deforma în timpul funcționării; un perete suficient de gros pentru sarcină, dar prea subțire pentru a fi umplut, va fi proiectat cu jet înainte ca cavitatea să fie plină.
Preferința practică este o singură valoare uniformă pe întreaga piesă, mai degrabă decât un interval. Pereții uniformi se răcesc și se contractă la rate similare, ceea ce menține piesa plată și consistentă din punct de vedere dimensional. În cazul în care un interval este inevitabil, mențineți variația mică și localizați-o departe de suprafețele cosmetice.
Valoarea aleasă se propagă direct în cost. Pereții mai groși se răcesc mai lent, așadar timpul ciclului crește, iar cerințele de prindere cresc odată cu aria proiectată și presiunea în cavitate. O piesă proiectată la grosimea minimă care satisface cerințele de structură și umplutură este de obicei cea mai economică versiune a sa.
De ce secțiunile groase cauzează scufundări și goluri
O secțiune grea reține mai multă topitură decât vecinii săi, așa că rămâne topită mai mult timp. Pe măsură ce se solidifică, se contractă, iar pentru că pereții mai subțiri din jur s-au înghețat deja, contracția trebuie să provină de undeva: suprafața se desprinde de peretele matriței și lasă o urmă de chiuvetă pe fața vizibilă, sau interiorul se desprinde și formează un gol. Mecanismul este masa locală plus răcirea târzie și este motivul pentru care concentrarea masei - o proeminență groasă, un colț solid, o intersecție cu nervuri puternice - este decizia de proiectare de evitat, mai degrabă decât urmele de chiuvetă în sine.
Proiectarea tranzițiilor graduale
Acolo unde grosimea trebuie să se modifice, se recomandă trecerea sau conicitatea acesteia în loc să se sară de la subțire la gros. O tranziție graduală distribuie gradientul de contracție între secțiunile adiacente pe o distanță mai mare, ceea ce reduce concentrația de stres la joncțiune și conferă topiturii o traiectorie de curgere mai lină. Treptele ascuțite fac opusul: creează un punct fierbinte la capătul gros și o restricție de curgere la capătul subțire.
Geometria tranziției interacționează, de asemenea, cu direcția fluxului și cu poziția porții. O conicitate aliniată cu umplutura fluxului este mai uniformă decât una care trece peste aceasta, iar o tranziție plasată lângă porți vede o topitură mai fierbinte decât aceeași tranziție la sfârșitul umplerii. Decideți tranzițiile de-a lungul poziției porții, nu după.
Carotarea secțiunilor grele
Carotarea îndepărtează materialul din regiunile grele, păstrând în același timp rigiditatea, transformând o masă solidă într-un perete cu grosime controlată. Este principalul remediu pentru goluri și goluri și scurtează timpul de ciclu prin reducerea masei care trebuie să se răcească.
Consecințele prelucrării miezurilor depind de orientare. Miezurile paralele cu linia de tragere sunt simple și economice. Miezurile înclinate față de tragere necesită de obicei acțiune laterală, dispozitive de ridicare sau miezuri libere încărcate manual, fiecare dintre acestea adăugând costuri și întreținere. În cazul în care o secțiune grea poate fi carotată în direcția de tragere, se face acest lucru; în cazul în care nu se poate, se ia în considerare dacă geometria poate fi reorientată înainte de a accepta acțiunea laterală.
Cerințe privind unghiul de deformare pentru piesele matrițate prin injecție
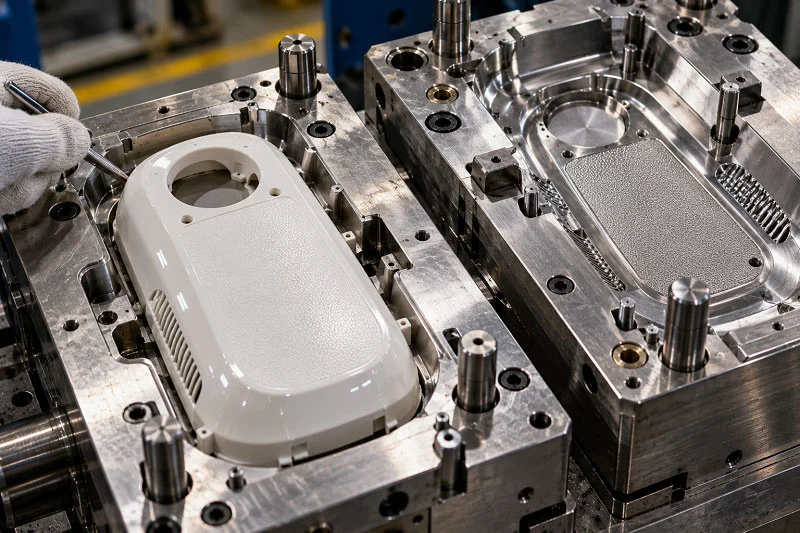
Conicitatea este o cerință de modelabilitate, nu o toleranță cosmetică. Este conicitatea aplicată pereților paraleli cu linia de tragere, astfel încât piesa să se desprindă curat, iar omiterea ei este unul dintre cele mai frecvente motive pentru care un design care părea finalizat eșuează la prima încercare.
De ce este necesară o schiță
Pe măsură ce piesa se răcește, aceasta se contractă pe miez și îl prinde, în timp ce suprafața exterioară apasă pe cavitate. Fără conicitate, ejecția trebuie să depășească această priză prin tragerea piesei de-a lungul suprafeței matriței, ceea ce zgârie finisajele lustruite, le zgârie pe cele texturate și poate îndoi sau crăpa piesa. În cazuri grave, piesa nu se va elibera deloc, iar forțarea acesteia deteriorează scula.
Prototipurile pot ascunde problema. Procesele aditive și subtractive construiesc forma direct și nu au nicio etapă de ejectare, astfel încât un perete nedesenat prelucrează sau imprimă fără probleme. Deficiența apare doar atunci când scula este tăiată, acesta fiind cel mai costisitor moment pentru a o descoperi.
Cât de mult draft este necesar
Nu există un unghi unic pentru toate modelele. Grosimea peretelui, rășina, rata de contracție, finisajul suprafeței, adâncimea caracteristicii și construcția matriței schimbă răspunsul, iar regula practică este de a aplica o deformare cât mai mare posibilă geometria, nu strictul necesar. Un punct de plecare comun este de aproximativ 1° de deformare per inch de adâncime a cavității, ajustat pentru factorii de mai sus.
Ghidarea bazată pe adâncime este mai utilă decât un număr plat. Caracteristicile superficiale pot funcționa cu o deformare mai mică; deformațiile adânci necesită mai multă deformare, deoarece atât aria de contact, cât și distanța pe care se acumulează rezistența cresc odată cu adâncimea. Unii producători de turnare acceptă deformații de până la 0.25°–0.5° în geometrii și rășini favorabile, dar aceasta este o judecată individuală, nu o decizie implicită.
Schiță pentru suprafețe texturate
O cavitate texturată adaugă rezistență la ejecție, astfel încât pereții texturați necesită o deviere mai mare decât cei netezi. Adâncimea texturii și tipul texturii scalează ambele adaosul suplimentar: texturile ușoare prin sablare cu perle necesită aproximativ 3°, în timp ce texturile medii și grele necesită, în general, 5° sau mai mult. O valoare de lucru obișnuită este de aproximativ 1.5° de deviere suplimentară la 0.001 in. (0.025 mm) de adâncime a texturii, iar texturile adânci pe devieri adânci agravează cerința.
Paralelismul traiectoriei și al pereților
Pereții interiori și exteriori ar trebui să fie proiectați în paralel, astfel încât matrița să evite nervurile adânci și înguste între ele. Nervurile adânci sunt greu de ventilat, greu de lustruit, greu de scos din ele și lente în fabricare. O abordare miez-cavitate - proiectarea piesei astfel încât miezul și cavitatea să se deschidă în jurul pereților - menține scula accesibilă pentru finisare și, în general, facilitează turnarea. Acolo unde pereții trebuie să convergă, verificați dacă nervura rezultată este suficient de lată pentru a supraviețui.
Nervuri, bosaje și caracteristici de fixare în piesele matrițate prin injecție
Nervurile, bosajele și elementele de agățare sunt punctele de convergență între controlul grosimii și deformarea. Fiecare dintre ele reintroduce masa locală sau o deformare locală, așadar fiecare trebuie reconciliată cu regulile de deformare a peretelui și a deformației, mai degrabă decât proiectată izolat.
Reguli de proiectare a nervurilor
O nervură adaugă rigiditate fără a adăuga un perete gros, dar baza sa reprezintă o creștere locală a masei. De regulă, grosimea bazei nervurii ar trebui să fie o fracțiune din grosimea peretelui adiacent - de obicei aproximativ jumătate până la două treimi - astfel încât nervura să nu creeze o adâncitură pe fața opusă. Acolo unde este nevoie de mai multă rigiditate, mai multe nervuri mai subțiri bat de obicei o nervură groasă: acestea distribuie sarcina și mențin fiecare bază sub pragul de adâncitură.
Nervurile necesită o înclinare, de obicei cel puțin 0.5° pe fiecare parte, și o rază de bază pentru a evita o crestătură ascuțită la joncțiune. Înclinarea reduce grosimea superioară a nervurii, așa că verificați dacă vârful atinge în continuare peretele minim de care aveți nevoie. Nervurile ar trebui să se conecteze lin la pereții laterali, bosaje și plăcuțe de montare, în loc să se termine brusc.
Reguli de design pentru șef
Un bosaj este o proeminență locală utilizată pentru montare sau fixare. Grosimea peretelui său nu trebuie să depășească peretele principal - o regulă generală este de maximum 60% din peretele nominal - iar diametrul său exterior este de obicei stabilit la aproximativ dublul diametrului interior al găurii, astfel încât bosajul să poată suporta tensiunea inelară impusă de un șurub sau o inserție.
Dimensiunile găurii trebuie să țină cont de contracție: o gaură turnată conform dimensiunilor nominale va ieși mai mică după răcire, așadar specificați dimensiunea găurii ținând cont de contracție. Prosopurile ar trebui amplasate acolo unde este necesară structura și conectate la pereții înconjurători cu nervuri sau gușeuri, ceea ce distribuie sarcina și reduce șansa apariției unei urme de scufundare pe fața opusă.
Considerații privind ajustarea rapidă și subtăierea
Caracteristicile de agățare și degajările introduc complexitate în prelucrarea sculelor. O degajare care nu se poate elibera de-a lungul liniei de tragere necesită acțiune laterală, un dispozitiv de ridicare sau un miez încărcat manual, fiecare dintre acestea adăugând costuri și întreținere. În cazul în care o reproiectare poate elimina degajarea, aceasta este de obicei cea mai bună opțiune.
Pentru îmbinările prin încleștare în consolă, elementul flexibil necesită o toleranță de deformare adecvată pentru rășină, iar îmbinarea necesită înclinare ca orice altă caracteristică. O grosime minimă obișnuită pentru brațul cu încleștare este de aproximativ jumătate din grosimea peretelui. Proiectați încleștarea astfel încât scula să o poată elibera: unghiul de revenire, unghiul de avans și adâncimea de degajare determină dacă elementul se dezizolează curat sau necesită acțiune laterală.
Dispunerea porții, a țevii de alergare, a ventilației și a răcirii
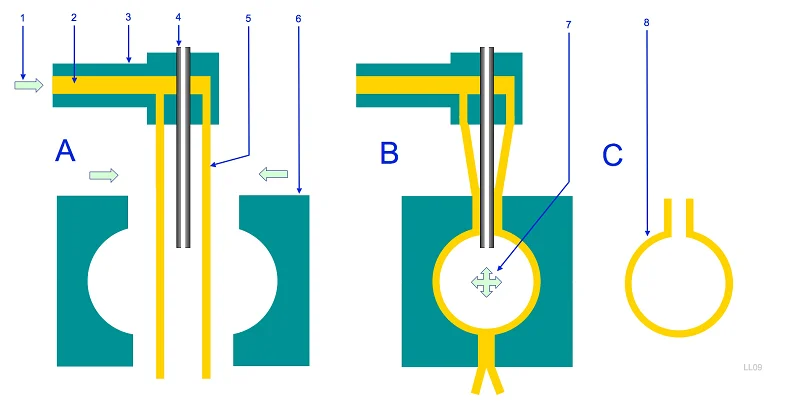
Geometria piesei decide aspectul acesteia; sistemul de alimentare și cel termic decid cum se umple, unde ajung liniile de sudură, câtă presiune este necesară și cât de uniform se contracționează. Poziția clapetei de ventilație, dimensionarea canalului de ventilație, amplasarea orificiilor de ventilație și configurația sistemului de răcire sunt decizii de proiectare, nu gânduri ulterioare.
Amplasarea porții și efectul acesteia asupra calității piesei
Poziția clapetei stabilește direcția curgerii, care la rândul ei stabilește orientarea contracției, presiunea de umplere și locația liniilor de sudură. O clapetă plasată la un capăt al unei piese lungi împinge topitura pe întreaga lungime, crescând presiunea și orientând contracția de-a lungul curgerii; o clapetă plasată central scurtează curgerea, dar poate plasa o linie de sudură pe o față vizibilă.
Deoarece poziția porții și grosimea peretelui interacționează atât de puternic, acestea trebuie stabilite împreună. O porțiune aleasă după ce geometria este înghețată forțează adesea un compromis în ceea ce privește grosimea sau finisajul, care ar fi putut fi evitat.
Designul covorului și al ventilației
Canalele transportă topitura de la canalul de găurire la poartă la o presiune și o temperatură adecvate. Canalele subdimensionate cresc pierderea de presiune și forfecarea; canalele supradimensionate adaugă material care trebuie răcit și rectificat. Echilibrați lungimile canalelor pe o sculă cu mai multe cavități, astfel încât fiecare cavitate să se umple în aceeași viteză.
Orificiile de ventilație eliberează aerul dislocat de topitura care intră. Ventilația inadecvată provoacă arderi la sfârșitul umplerii, linii de sudură slabe, bășici, jet scurt, temperaturi ridicate ale topiturii și matriței, rate de umplere lente și ferestre de proces reduse. Plasați orificii de ventilație în ultimele puncte de umplere și la orice element care captează aerul - nervuri, proeminențe, buzunare adânci - și dimensionați-le astfel încât aerul să iasă mai repede decât le poate sigila topitura.
Dispunerea și deformarea canalului de răcire
Canalele de răcire elimină căldura din piesă, iar distanța dintre acestea, distanța față de suprafața piesei și echilibrul dintre cavitate și fețele miezului determină dacă piesa se răcește uniform. Răcirea neuniformă creează gradienți de temperatură, iar gradienții de temperatură se traduc printr-o contracție diferențială: partea mai fierbinte se contractă mai mult, iar piesa se deformează spre aceasta.
Proiectați sistemul de răcire cu spațiere și distanță consistentă față de suprafața cavității și echilibrați cele două jumătăți ale matriței. În cazul pieselor dificile, pot fi necesare regulatoare separate pentru fiecare jumătate pentru a menține o diferență de temperatură mică - o țintă comună este de aproximativ ±2 °C între jumătăți pentru a preveni deformarea direcțională.
Prevenirea defectelor comune la piesele matriței de injecție
Majoritatea defectelor de turnare au legătură cu o decizie de proiectare sau de proces luată anterior. Citirea cauzei unui simptom vă spune dacă remedierea aparține modelului piesei, sculei sau presei.
Urme de chiuvetă și lovituri scurte
Urmele de scufundare provin din masa și împachetarea locală: o secțiune grea se răcește ultima, se contractă și trage suprafața departe de matriță. Pârghiile de proiectare sunt carotarea, nervurile și proeminențele mai subțiri și tranzițiile graduale; pârghia de proces este presiunea de împachetare și timpul.
Impulsurile scurte provin din restricționarea fluxului, pierderea de presiune sau aerul prins: topitura îngheață înainte ca cavitatea să fie plină. Factorii de proiectare sunt grosimea peretelui, dimensiunea și amplasarea porții, dimensiunea coloanei de fier și ventilația. Cele două defecte sunt adesea confundate, deoarece ambele lasă o piesă cu aspect incomplet, dar chiuveta este o problemă de masă, iar impulsul scurt este o problemă de curgere.
Deformare și contracție diferențială
Deformarea este rezultatul vizibil al contracției inegale pe o piesă, care apare ca răsucire, îndoire sau inexactități dimensionale după ejecție. Cea mai frecventă cauză de proiectare este variația grosimii peretelui: secțiunile groase și subțiri se răcesc la viteze diferite și creează gradienți de contracție. Dispunerea canalului de răcire, orientarea fibrelor în clasele umplute și presiunea de ambalare contribuie toate.
Răspunsurile de proiectare disponibile înainte de ajustarea procesului sunt echilibrarea grosimii peretelui, îmbunătățirea uniformității răcirii în apropierea zonelor groase, ajustarea poziției porții și a plasării nervurilor pentru a controla direcția curgerii și luarea în considerare a recoacerii post-turnare acolo unde tensiunea reziduală este o problemă. Ajustarea procesului - echilibrarea temperaturii turnării, a presiunii de menținere și a timpului - are loc după ce geometria a fost corectată.
Linii de sudură și efectul lor structural
O linie de sudură se formează acolo unde două fronturi de curgere se întâlnesc și fuzionează: în spatele unei găuri sau a unui știft central, între mai multe porți sau în jurul unei inserții sau a unui bosaj. Dacă fronturile au pelicule răcite atunci când se întâlnesc, acestea nu se îmbină complet, iar îmbinarea este adesea mai slabă decât materialul din jur - în special în clasele cu umplutură de sticlă și minerale, unde fibrele nu traversează îmbinarea.
Liniile de sudură nu pot fi eliminate de la o piesă cu o gaură sau cu mai multe orificii de sudură, dar pot fi mutate și întărite. Amplasarea orificiului de sudură determină locul unde se află îmbinarea; ventilația la punctul de întâlnire permite aerului prins să iasă, astfel încât fronturile să se preseze; temperatura mai ridicată a topiturii și a matriței și umplerea mai rapidă mențin fronturile calde. Amplasați liniile de sudură departe de suprafețele estetice și de zonele portante și testați îmbinarea acolo unde suportă sarcina.
Urme de tracțiune, zgârieturi și ejecție
Tirajul insuficient și ejecția inadecvată produc deteriorarea suprafeței. Frecarea și zgârieturile apar de-a lungul direcției de tragere acolo unde piesa a frecat matrița; urmele de ejecție apar acolo unde știfturile au împins piesa.
Planificați ejecția astfel încât forța să fie distribuită: plasați știfturile de ejecție pe suprafețe ascunse sau neestetice, dimensionați plăcuțele astfel încât să nu perforeze sau să deformeze piesa și utilizați plăci sau inele de dezizolare acolo unde știfturile singure ar marca suprafața. Sculele de șlefuire și lustruire reduc forța de ejecție necesară în primul rând.
Stabilirea toleranțelor pentru piesele matrițate prin injecție
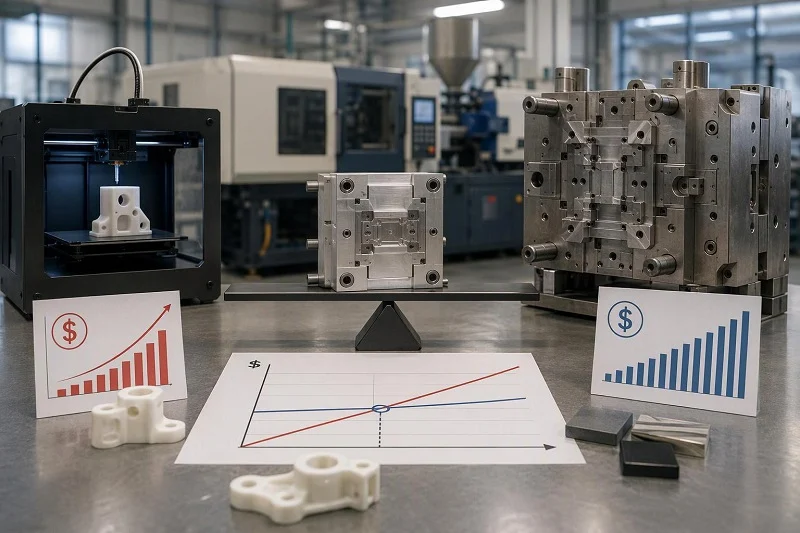
Toleranța este un rezultat negociat al contracției, geometriei, capacității sculei și metodei de inspecție - nu un număr copiat dintr-un bloc de titlu. Stabilirea corectă a acesteia înseamnă înțelegerea a ceea ce trebuie să facă fiecare dimensiune și a ceea ce poate conține procesul.
Contracție și selecția materialelor
Valorile contracției din fișa tehnică sunt referințe, nu predicții. Acestea sunt de obicei derivate dintr-o bară de testare standard - de exemplu, o bară de 5 in. × 1/2 in. × 1/8 in. cu închidere la margine la capăt - iar o piesă reală cu grosime, lungime de curgere și închidere diferite se va contracta diferit. Parametrii de procesare, cum ar fi temperatura topiturii, temperatura matriței, timpul de umplere, timpul de menținere, presiunea de menținere și viteza de răcire, modifică rezultatul.
Clasa de material contează. Rășinile semicristaline se pot contracta cu aproximativ 1-3%, în timp ce rășinile amorfe se contractă de obicei cu mai puțin de 0.7%, iar tipurile umplute se contractă mai puțin și mai anizotrop, deoarece fibrele se orientează odată cu curgerea. Prin urmare, alegerea materialului constrânge banda de toleranță înainte de proiectarea sculei.
Benzi de toleranță realiste
Toleranța de fezabilitate se modifică în funcție de lungimea dimensiunii și de tipul de element. Contracția crește odată cu lungimea, astfel încât o bandă care este ușoară pentru un element mic poate fi imposibilă pentru unul lung. Verificați mai întâi dimensiunile lungi.
Dimensiunile funcționale critice — cele care controlează potrivirea, asamblarea, etanșarea sau mișcarea — justifică toleranțe individuale. Dimensiunile necritice se pot baza pe toleranțe generale. Discutați capacitatea cu turnătorul înainte de tăierea sculei: la un indice de capacitate de 1.00, un proces centrat umple întreaga bandă și aproximativ 0.27% din piese se încadrează în afara acesteia, astfel încât o bandă care pare generoasă pe hârtie poate totuși să nu lase loc pentru variații normale.
Desen și practici GD&T
Toleranța geometrică bazată pe date comunică intenția funcțională mai precis decât valorile plus-minus stricte, deoarece precizează ce trebuie să facă o caracteristică în raport cu caracteristicile cu care se îmbină. Proiectanții, turnătorii și inspectorii citesc apoi aceeași cerință.
Planificați dimensiunile critice în siguranță pentru oțel: lăsați oțel suplimentar sau o plăcuță, astfel încât scula să poată fi ajustată după prima eșantionare, în loc să fie sudată sau tăiată din nou. Includeți costul ajustării și reeșantionării în cotația matriței de la început. Piesele din plastic au nevoie și de propriul cadru de toleranțe - standardele de toleranță pentru metale nu pot fi pur și simplu adoptate pentru materialele plastice, iar standarde precum ISO 20457:2018 abordează în mod specific toleranțele pieselor turnate și condițiile de acceptare.
De la revizuirea DFM la validarea producției
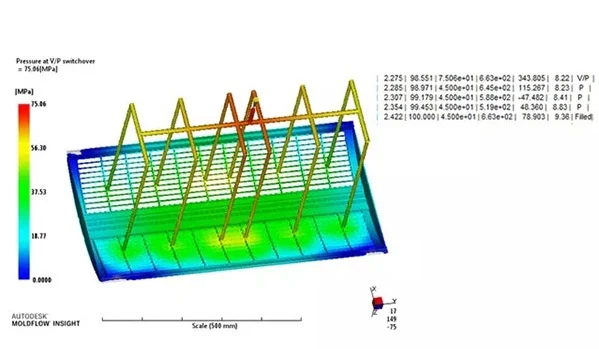
Un design trece printr-o secvență de etape înainte de a deveni o piesă stabilă de producție. Fiecare etapă confirmă ceva diferit, iar știind ce rămâne ajustabil în fiecare punct previne surprizele costisitoare.
Etapa de revizuire a DFM
O analiză a proiectării pentru fabricabilitate examinează modelul piesei în ceea ce privește grosimea peretelui, deformarea, adânciturile, amplasarea orificiului de ventilație și a orificiilor de ventilație, ejecția și fezabilitatea toleranțelor. Constatările care necesită o modificare de proiectare - un perete nedeformat, un bosaj greu, o adâncitură care forțează o acțiune laterală - sunt cel mai ieftin de remediat înainte de lansarea designului sculei. Constatările care pot fi adaptate în prelucrarea sculelor sau a procesului - un perete ușor subțire, o poziție a orificiului de ventilație care poate fi ajustată - sunt notate și preluate.
Revizuirea este cea mai valoroasă la început, când modelul piesei este încă fluid. O revizuire DFM după ce scula este prelucrată poate doar confirma ceea ce este deja alocat.
Fotografii de probă și inspecția primului articol
Imaginile de probă dezvăluie contracția reală, poziția liniei de sudură, comportamentul de ejecție și performanța de răcire — simularea Things prezice doar aproximativ. Măsurați piesele de probă în ambele direcții și la diferite adâncimi și comparați contracția măsurată cu valoarea utilizată pentru tăierea cavității.
Prima inspecție a articolului compară piesele măsurate cu desenul și planul de calificare. Confirmă dacă dimensiunile critice se încadrează în toleranțe, dacă procesul este stabil și dacă sunt necesare ajustări pentru siguranța oțelului. Dacă dimensiunile necritice ies în afara specificațiilor, dar rămân funcționale, se revizuiește desenul la noile valori nominale, în loc să se strângă procesul.
Scalare către producție stabilă
Înainte de producție, blocați fereastra procesului, metoda de inspecție, condițiile de acceptare și controlul modificărilor. Procesul calificat - timpul de umplere, presiunea de ambalare, temperatura matriței, timpul de răcire - trebuie documentat și menținut pe parcursul ciclurilor de producție, iar orice modificare a rășinii, sculei sau procesului ar trebui să declanșeze revalidarea. O producție stabilă nu este o singură cicluri de producție bune; este un proces care își menține capacitatea pe parcursul mai multor cicluri de producție.
Alegerea NOBLE pentru a Asistență Proiectul dumneavoastră de piese de matriță prin injecție

NOBLE este un producător contractual cu sediul în China, cu o capacitate solidă de service și prelucrare, oferind asistență clienților de la prototip până la producția de volum a pieselor injectate, precum și a sculelor și accesoriilor aferente. Suntem certificați ISO 9001:2015 și ISO 13485:2016, iar domeniul nostru de aplicare acoperă întreaga cale, de la proiectare la asamblare - nu doar turnarea.
Această gamă variată de componente este importantă pentru piesele turnate prin injecție, deoarece piesa reprezintă rareori întregul proiect. Un design poate necesita iterații de prototip înainte ca scula să fie tăiată, inserții sau dispozitive de fixare prelucrate alături de componentele turnate, precum și asamblare și inspecție înainte de expediere. Resursele de inginerie și prelucrare ale NOBLE permit ca acești pași să se desfășoare sub un singur acoperiș, astfel încât o modificare de design descoperită la proba de probă poate fi abordată împreună în modelul piesei, în sculă și în hardware-ul aferent, mai degrabă decât prin intermediul unor furnizori separați.
Dacă planificați un proiect de injecție a pieselor din matriță, trimiteți-ne modelul piesei și cerințele funcționale. Vom analiza designul pentru fabricabilitate și vom oferi o estimare a traseului de la prototip la producție.
Întrebări frecvente despre piesele de matriță prin injecție
Ce tiraj ar trebui să aibă piesele matriței de injecție?
Nu există un singur unghi. Un punct de plecare obișnuit este de aproximativ 1° per inch de adâncime a cavității, cu mai mult pentru texturi adânci, suprafețe texturate și anumite rășini. Pereții texturați au nevoie de aproximativ 3° pentru texturi ușoare și 5° sau mai mult pentru texturi medii și grele. Aplicați cât mai multă deformare permite geometria.
Ce grosime de perete ar trebui să folosesc?
Folosiți peretele uniform minim care satisface sarcina structurală și lungimea de curgere pentru rășina dumneavoastră. O singură valoare uniformă se răcește și se contractă mai uniform decât un interval. Pereții mai groși cresc timpul de ciclu și cerințele de fixare, așadar evitați concentrarea masei.
Cât de groase ar trebui să fie nervurile și proeminențele?
Bazele nervurilor reprezintă de obicei aproximativ jumătate până la două treimi din peretele adiacent, iar mai multe nervuri mai subțiri depășesc de obicei o nervură groasă. Grosimea peretelui bosajului este adesea menținută la aproximativ 60% din peretele nominal, diametrul exterior fiind de aproximativ două ori mai mare decât diametrul găurii.
Cum afectează amplasarea porții calitatea piesei?
Poziția porții setează direcția de curgere, presiunea de umplere, orientarea contracției și locația liniei de sudură. Stabiliți-o în funcție de grosimea peretelui, nu după ce geometria este înghețată.
De ce se deformează piesele mele?
Deformarea apare din cauza contracției inegale, cel mai adesea cauzată de variația grosimii pereților sau de răcirea dezechilibrată. Echilibrați pereții, îmbunătățiți uniformitatea răcirii și ajustați poziția porții înainte de a regla procesul.
Sunt liniile de sudură o problemă structurală?
Adesea, da. Liniile de sudură se formează acolo unde fronturile de curgere se întâlnesc și sunt mai slabe decât materialul înconjurător, în special în clasele umplute. Îndepărtați-le de suprafețele portante și cosmetice și testați îmbinarea acolo unde suportă sarcina.
Cât de realiste sunt toleranțele mele?
Toleranța de fezabilitate depinde de lungimea dimensiunii, tipul de caracteristică, rășina și capacitatea sculei. Contracția din fișa tehnică este o referință, nu o predicție. Discutați capacitatea cu turnătorul înainte de tăierea sculei și păstrați dimensiunile critice sigure pentru oțel.
Care este secvența de validare?
Revizuirea DFM, construcția sculelor, teste de proiectare, inspecția primului articol și calificarea producției. Fiecare etapă confirmă ceva diferit, iar etapele inițiale sunt cele în care modificările de proiectare sunt cele mai ieftine.







