
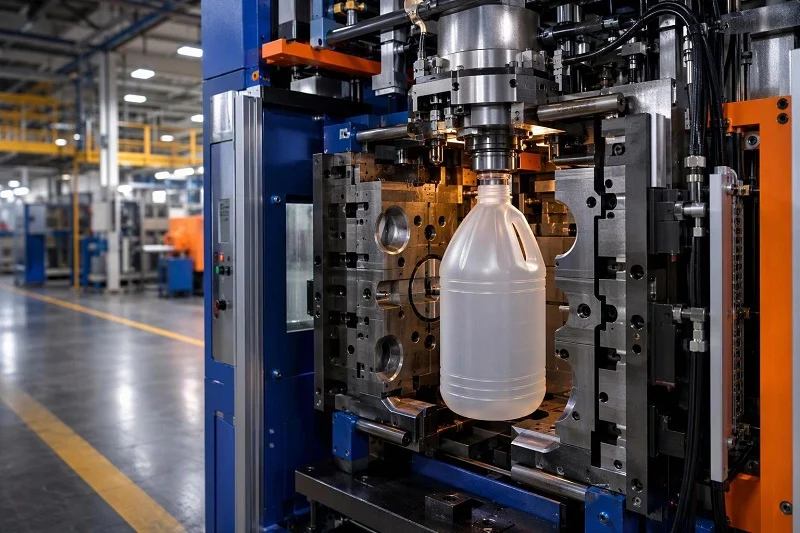
Turnarea prin injecție-suflare — mai frecvent numită turnare prin injecție-suflare sau IBM — este un proces în două stații: o preformă este turnată prin injecție pe o tijă centrală, apoi tija centrală și preforma se deplasează împreună către o matriță de suflare unde aerul expandează plasticul încă cald împotriva cavității. Această singură alegere de design, turnarea parisonului în loc de extrudarea acestuia, este ceea ce conferă IBM reputația sa pentru precizia finisajului gâtului și distribuția repetabilă a pereților și este, de asemenea, ceea ce limitează aspectele în care procesul are sens din punct de vedere economic.
Acest ghid este scris pentru dezvoltatorii de produse și echipele de achiziții care decid cum să realizeze o piesă din plastic goală la interior. Acesta acoperă secvența pas cu pas de la preformă la piesă, rășinile care sunt turnate în mod obișnuit prin suflare și unde plasticul se potrivește cu adevărat, aplicațiile în care precizia IBM se amortizează, o comparație neutră cu turnarea prin extrudare-suflare, turnarea prin injecție-suflare prin întindere, turnarea prin injecție convențională, prelucrarea CNC și fabricația aditivă, precum și aritmetica sculelor din spatele turnării prin injecție și prototipării în volum mic. Se încheie cu verificările de proiectare și validare care merită efectuate înainte de tăierea sculelor și cu modul în care NOBLE susține proiectele de turnare prin injecție-suflare. Comparațiile de aici sunt prezentate în funcție de meritele lor; nicio cale nu este câștigătoare la fiecare criteriu și niciun furnizor terț nu este aprobat.
Ce este Turnare prin injecție prin suflare?
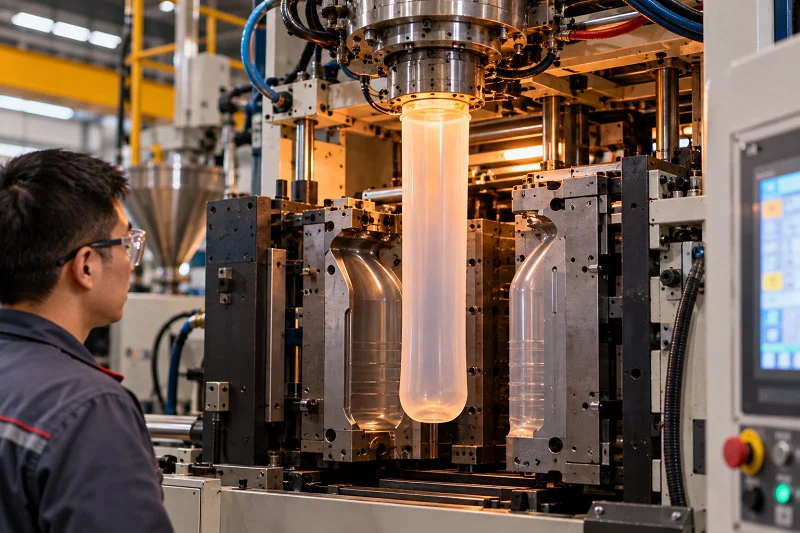
Turnarea prin injecție-suflare este turnarea prin injecție-suflare: un parison este turnat prin injecție în jurul unui tub de suflare sau a unei tije centrale într-o matriță de injecție la cald, tija centrală și parisonul sunt îndepărtate împreună și transferate într-o matriță de suflare, iar parisonul este apoi umflat la forma cavității. Este una dintre cele trei tehnici principale de turnare prin suflare, iar cele trei diferă doar prin modul în care este preparat parisonul - prin extrudare, prin injecție sau prin injecție urmată de întindere.
Terminologia cauzează mai multă confuzie decât procesul în sine. „Turnarea prin injecție-suflare” nu este o a patra tehnică care se află alături de celelalte trei; este același proces ca turnarea prin injecție-suflare, cu cuvintele inversate. Ceea ce contează pentru o specificație este care dintre cele trei rute de fabricație este citată, deoarece acea alegere determină arhitectura sculelor, toleranțele realizabile și rata de cicluri.
Două limite merită menționate de la bun început. IBM nu este calea către sticlele de băuturi PET biaxial orientate - adică turnarea prin injecție-suflare, iar orientarea pe care o produce nu poate fi obținută de IBM. Și IBM nu este un substitut pentru turnarea prin injecție a pieselor solide: produce articole goale, dintr-o singură piesă, iar o piesă care este în esență solidă sau cu secțiune deschisă aparține unei matrițe convenționale.
Turnare prin injecție-suflare vs. turnare prin extrudare-suflare
Turnarea prin extrudare-suflare formează parisonul prin extrudarea acestuia în jos printr-o matriță, închide cele două jumătăți ale matriței în jurul său - prin strângerea părții superioare și sigilarea unui știft de suflare în partea de jos - și îl umflă. Ciclul este continuu și rapid, motiv pentru care turnarea prin extrudare-suflare este metoda standard pentru sticlele, mânerele, recipientele industriale și conductele auto produse în masă. Costul acestei viteze este o cusătură prin strângere, toleranțe mai mici și o distribuție a pereților care depinde de controlul parisonului, mai degrabă decât de o preformă turnată.
IBM modelează parisonul pe un știft central. Deoarece gâtul este format în cavitatea de injecție și nu este suflat, acesta menține toleranțe de turnare prin injecție - aproximativ ±0.005 in (±0.13 mm) - în timp ce corpul suflat nu. De asemenea, nu există resturi de ciupire care trebuie tăiate. Rata de producție este specifică: IBM funcționează mai lent decât turnarea prin extrudare-suflare și este limitată la piese mai mici și nu poate produce mânere integrale.
Interpretarea practică este că compromisul este precizia și repetabilitatea în raport cu viteza ciclului. Niciunul dintre procese nu este superior în mod universal; un butoi de 200 de litri și o sticlă farmaceutică de 30 ml sunt pur și simplu probleme diferite.
Turnare prin injecție-suflare vs. turnare prin injecție-suflare prin întindere
Turnarea prin injecție-întindere-suflare începe în același mod ca la IBM, cu o preformă turnată prin injecție. Diferența constă în ceea ce se întâmplă la stația de suflare: o tijă de întindere acționează în josul axei, în timp ce aerul de pre-suflare și apoi de suflare finală expandează preforma, întinzând-o atât axial, cât și circumferențial. Rapoartele tipice sunt de 2-3× axial și 3.5-4.5× în direcția inelului, pentru o orientare planară de aproximativ 10-16×. Această orientare moleculară biaxială este cea care conferă sticlelor PET claritatea, rigiditatea și bariera de gaz; o sticlă PET neorientată de aceeași greutate este tulbure și se mișcă sub presiunea de carbonatare.
IBM nu oferă această orientare. Acolo unde performanța unei piese depinde de proprietățile orientate ale materialelor — retenția presiunii, transparența, bariera — cele două procese nu sunt interschimbabile, iar IBM nu ar trebui oferit ca înlocuitor.
Procesul de turnare prin injecție prin suflare, pas cu pas
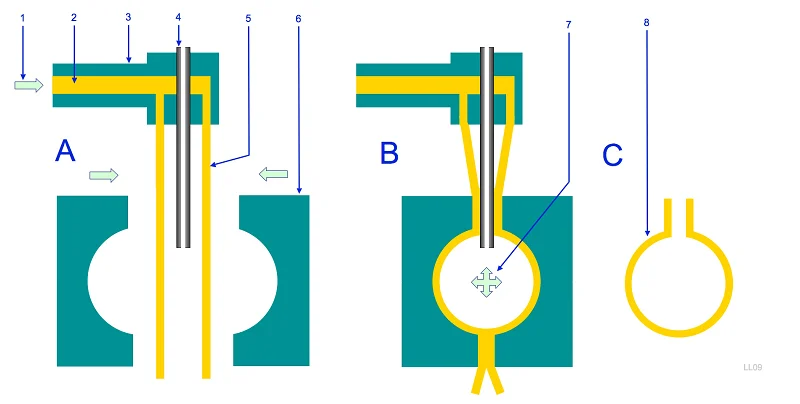
Ciclul IBM este cel mai bine înțeles ca un lanț în care fiecare etapă transmite o condiție specifică următoarei. Etapa de injecție fixează geometria gâtului și distribuția materialului; condiționarea decide dacă acea distribuție se poate umfla uniform; transferul și suflarea o convertesc în forma corpului; răcirea blochează rezultatul. Un defect care apare la final își are originea de obicei cu una sau două etape mai devreme.
Injecția preformelor și condiționarea tijei de miez
Preforma este injectată în jurul unui tub de suflare sau a unei tije centrale în interiorul unei matrițe de injecție fierbinte. Deoarece gâtul este format aici și nu suflat, această etapă stabilește filetul de închidere, zona de etanșare și fiecare dimensiune strânsă a piesei - motiv pentru care caracteristicile cu toleranțe strânse ar trebui să se afle la gât și să nu fie legate de corpul suflat. Etapa de injecție determină, de asemenea, cât material se află unde, iar etapa de suflare poate redistribui doar ceea ce moștenește.
Profilul de temperatură al preformei la transfer guvernează modul în care aceasta se umflă. Dacă este prea rece, materialul rezistă la întindere, subțiere neuniformă sau neumplerea colțurilor; dacă este prea cald, materialul se lasă sau se lipește. Uniformitatea pe preformă contează la fel de mult ca temperatura medie, deoarece un gradient de temperatură devine un gradient de grosime a peretelui odată ce se aplică presiunea aerului. În mașinile cu mai multe stații, tijele centrale circulă în seturi, ceea ce permite injecția, suflarea și ejecția preformei să se desfășoare simultan și oferă preformei un interval definit pentru egalizare înainte de a ajunge la stația de suflare.
Transfer, umflare și răcire
Tija centrală și preforma sunt scoase din matrița de injecție și indexate pe matrița de suflare, unde jumătățile matriței se închid în jurul preformei, iar aerul este introdus prin știftul de suflare. Alinierea tijei centrale în acest moment este critică: dacă preforma este descentrată în cavitate, raportul de suflare variază în jurul circumferinței, iar o parte a piesei este subțire.
Presiunea și temporizarea suflării stabilesc apoi fidelitatea reproducerii cavității de către plastic. Presiunile de umflare diferă substanțial în funcție de traseu - aproximativ 25–150 psi (1.7–10 bar) pentru turnarea prin extrudare-suflare față de 500–600 psi (35–40 bar) pentru turnarea prin suflare a PET - iar presiunea scăzută nu poate forța materialul în nervuri adânci sau detalii clare, motiv pentru care adâncimea nervurilor și a reliefului este în mod normal menținută la aproximativ jumătate din grosimea peretelui.
Răcirea este punctul în care se fixează geometria finală. Timpul de răcire și controlul temperaturii matriței determină stabilitatea dimensională și tensiunea reziduală, iar răcirea neuniformă apare ulterior sub formă de deformare sau variație a pereților. Canalele de apă din interiorul matriței ajută la răcire, iar configurația răcirii trebuie să fie echilibrată în jurul piesei, mai degrabă decât concentrată acolo unde este convenabil.
Ejecție și operațiuni secundare
După perioada de răcire, matrița de suflare se deschide, tija centrală se rotește în poziția de ejecție, iar produsul finit este îndepărtat. Acolo unde procesul permite acest lucru, piesele pot fi testate pentru scurgeri înainte de ambalare - o verificare practică în linie pentru recipientele care vor conține lichide.
IBM nu produce resturi de tip „ciupire”, așa că dezgroparea este de obicei minimă în comparație cu turnarea prin extrudare și suflare. Orice tăiere, găurire, etichetare sau asamblare rămasă este o operațiune secundară, iar operațiunile secundare adaugă costuri și variabilitate; acestea ar trebui proiectate acolo unde geometria permite, mai degrabă decât să fie absorbite în rutare.
Materiale utilizate în turnarea prin injecție prin suflare
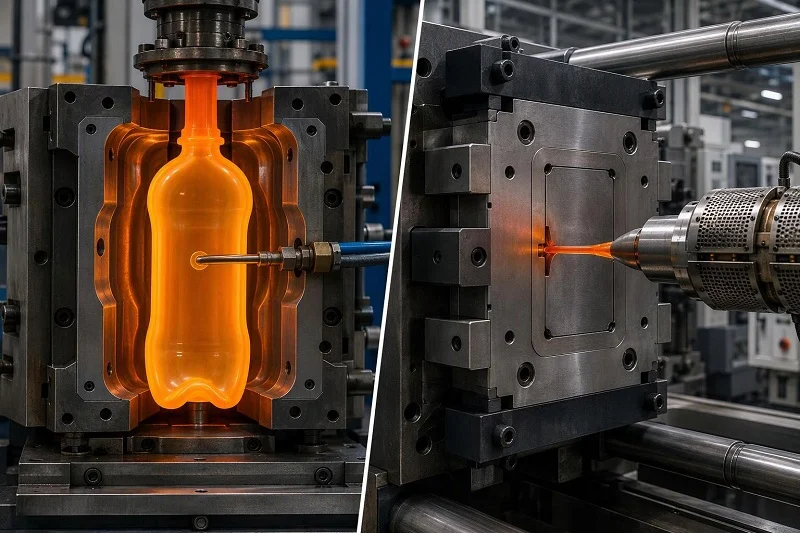
Cele mai utilizate materiale de turnare prin suflare sunt polietilena de joasă densitate, polietilena de înaltă densitate, polipropilena, PVC-ul și PET-ul. Turnarea prin suflare produce recipiente de unică folosință de diferite dimensiuni și forme, butoaie, sticle reciclabile, rezervoare de combustibil auto, rezervoare de stocare, corpuri de iluminat glob, jucării, căzi și bărci mici.
Alegerea materialelor în IBM este constrânsă de o cerință specifică: parisonul trebuie să se mențină uniform în timpul transferului și să se umfle uniform odată ce ajunge în matrița de suflare. Aceasta este o constrângere diferită de turnarea prin extrudare-suflare, unde parisonul trebuie să își susțină propria greutate în timp ce atârnă de matriță - motiv pentru care rezistența la topitură domină selecția gradului EBM și de ce un HDPE de grad de turnare prin injecție cu un indice de curgere la topitură de 5-15 g/10 min nu poate produce un parison stabil în EBM. Deoarece parisonul IBM este turnat prin injecție, procesul acomodează o gamă mai largă de polimeri decât turnarea prin extrudare-suflare. Aceasta este o afirmație relativă, nu o licență de a presupune că vreo rășină inginerească este turnată în mod obișnuit prin suflare.
Rășini de bază și inginerești în turnarea prin suflare
Familiile comune sunt sortate după logica aplicației, mai degrabă decât după clasamentul tehnic. Poliolefinele - LDPE și HDPE - sunt destinate recipientelor și rezervoarelor, unde duritatea, rezistența chimică și costul determină alegerea. Polipropilena acoperă recipientele și închiderile care necesită o rezistență la temperatură și o rigiditate mai mari. PVC-ul apare acolo unde claritatea și rezistența chimică contează în anumite recipiente. PET-ul este materialul pentru băuturi și sticle rezistente la presiune, dar atinge aceste proprietăți prin turnare prin injecție-stretch-suflare, nu prin IBM.
Procesul și materialul trebuie să fie corelate înainte de a fi evaluat orice altceva. Rezervoarele de combustibil auto ilustrează cât de departe poate merge corelarea: rezervoarele moderne utilizează o coextrudare multistrat HDPE/poliamidă, de obicei șase straturi, inclusiv un strat barieră PA6 de 0.2–0.4 mm, deoarece HDPE-ul pur nu îndeplinește limitele de permeabilitate la hidrocarburi. Această structură este o realizare a turnării prin extrudare-suflare.
Unde se potrivește PEEK - și unde nu
PEEK este un polimer semicristalin, de înaltă performanță, cu un modul similar cu cel al oaselor, o rezistență chimică excelentă la substanțe organice, acizi și baze, compatibilitate cu abur, EtO, sterilizare gamma și cu fascicul de electroni și o rezistență mecanică ridicată menținută peste 250 °C. Aceste proprietăți sunt motivul pentru care apare în aplicații medicale și industriale solicitante.
Acestea sunt, de asemenea, motivele pentru care este dificil de procesat. PEEK este higroscopic și trebuie uscat la o umiditate sub 0.02% înainte de topire; uscarea incompletă produce dungi la suprafață, despicare și formarea de bule sau porozitate severă. Condițiile tipice de turnare prin injecție funcționează la o temperatură de topire de 370–385 °C (698–725 °F) și o temperatură a matriței de 175–205 °C (350–400 °F), cu zone de cilindru de până la aproximativ 400 °C. Temperatura matriței nu este o formalitate: sub aproximativ 170 °C, topitura se răcește prin călire într-o stare amorfă în loc de structura semicristalină care oferă proprietățile PEEK. De asemenea, PEEK se contractă mai mult decât rășinile amorfe, motiv pentru care contează porțile generoase și ambalarea atentă.
Poziția sinceră este că aceste îndrumări publicate descriu turnarea prin injecție prin suflare, nu turnarea prin injecție prin suflare PEEK. PEEK nu ar trebui tratat ca o rășină standard de turnare prin suflare, pe baza datelor sale de turnare prin injecție. Dacă o anumită calitate de PEEK poate fi suflată într-o anumită geometrie goală este o întrebare care trebuie făcută în urma unui studiu de fezabilitate cu un turnător care are disciplina de prelucrare la cald și uscare necesară materialului - iar răspunsul poate fi nu. În cazul în care este necesară o piesă goală din PEEK, alternativele care merită evaluate includ prelucrarea formei din materialul PEEK și subansamblurile de turnare care sunt ulterior îmbinate. Acestea sunt opțiuni de evaluat în raport cu cerințele piesei, nu echivalente stabilite pentru turnarea prin suflare.
Aplicații ale loviturii Turnare prin injecție
Avantajul de precizie al IBM se dă bine într-o gamă destul de îngustă: piese mici, goale, unde finisajul gâtului îndeplinește funcția și unde distribuția pereților trebuie să fie suficient de consistentă încât greutatea și rezistența piesei să fie previzibile. În afara acestei game, de obicei, alte variante sunt avantajoase.
Ambalaje și recipiente farmaceutice
Sticlele mici pentru produse farmaceutice și de îngrijire personală sunt aplicațiile clasice ale IBM. Motivul este structural: la IBM, gâtul este turnat prin injecție, nu suflat, astfel încât toleranțele de turnare prin injecție sunt de aproximativ ±0.005 in (±0.13 mm), în timp ce corpul suflat nu. Ajustarea închiderii, angrenarea filetului, caracteristicile de siguranță și integritatea etanșării depind toate de precizia gâtului, iar un gât care variază de la o piesă la alta produce probleme de cuplu la capac și scurgeri pe linia de umplere.
Secțiunile consistente ale pereților contează dintr-un al doilea motiv: performanța la linia de umplere și consecvența greutății. Un container ai cărui pereți variază în jurul circumferinței are un volum ușor diferit, cântărește diferit și se comportă diferit sub sarcină superioară. Finisajele standard, cum ar fi seriile SP-400 și SP-410, permit unui proiect să specifice o închidere standard, mai degrabă decât una personalizată, ceea ce merită făcut atunci când designul o permite.
Piese tubulare industriale și auto
Teritoriul mai larg al pieselor goale - tamburi, canistre, rezervoare de combustibil, rezervoare de stocare, conducte și admisii de aer - este deservit în mare parte de turnarea prin extrudare-suflare, nu de IBM. Aceste piese sunt mari, necesită adesea mânere integrate sau pereți industriali groși de 2-6 mm și sunt produse în volume în care viteza ciclului de extrudare domină. IBM este limitată la piese mici și nu poate produce mânere integrate, așa că este unealta nepotrivită pentru această familie, indiferent de cât de precis ar putea fi turnat gâtul.
A ști când IBM este alegerea greșită este la fel de util ca și când se potrivește. Piesele foarte mari sunt eliminate. Containerele pentru mărfuri cu volum mare sunt eliminate din cauza economiei ciclului. Orice lucru care depinde de orientarea biaxială - sticlele de băuturi carbogazoase în special - este eliminat, deoarece IBM nu orientează materialul. În spațiul rămas, IBM concurează la precizia gâtului și absența deșeurilor prin ciupire.
Turnarea prin injecție prin suflare comparativ cu alte procese
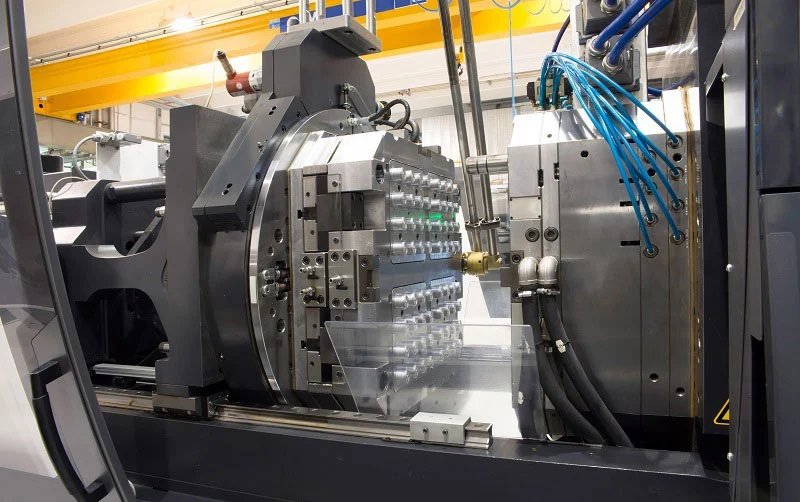
Șase rute merită puse una lângă alta pentru o piesă goală la interior: turnarea prin injecție-suflare, turnarea prin extrudare-suflare, turnarea prin injecție-stingere-suflare, turnarea prin injecție convențională, prelucrarea CNC și fabricația aditivă. Criteriile de comparație sunt capacitatea geometriei goale la interior, precizia dimensională, investiția în scule, rata de cicluri, gama de materiale și finisajul suprafeței. Nicio rută singulară nu duce la toate cele șase, iar tabelul de mai jos este un ajutor în luarea deciziilor, mai degrabă decât un clasament.
Criterii de comparație și cum să le citești
Capacitatea de geometrie tubulară întreabă dacă rutarea poate produce o carcasă închisă, dintr-o singură piesă și cu ce caracteristici - mânere integrate, deschideri restricționate, filete interne. Precizia dimensională trebuie legată de o caracteristică specifică: gâtul unei piese turnate prin suflare și corpul acesteia se află la toleranțe foarte diferite, iar citarea unei singure cifre pentru întreaga piesă induce în eroare.
Investițiile în scule și rata de cicluri se schimbă reciproc. O rută cu scule ieftine are adesea un ciclu lent sau un conținut ridicat de manoperă per piesă, iar o rută cu cicluri rapide implică adesea o factură fixă mare cu scule. Afirmațiile de precizie trebuie legate de o anumită piesă și material, mai degrabă decât de o etichetă de proces, deoarece același proces poate avea toleranțe strânse pe o geometrie și toleranțe slabe pe alta. Gama de materiale întreabă ce polimeri poate procesa ruta - nu ce polimeri există. Finisajul suprafeței depinde în mare măsură de suprafața matriței și de locul unde se află linia de separare.
Tabel comparativ: Rute pentru piese goale
Tabelul păstrează intrările calitative și specifice fiecărei componente. În cazul în care o rută este marcată ca limitată, limitarea este o caracteristică cunoscută a procesului, mai degrabă decât o judecată despre vreun furnizor.
| Traseul | Geometrie goală | Precizie dimensională | Investiții în scule | Rata ciclului | Gama de materiale | Finisaj |
| Turnare prin injecție-suflare (IBM) | Piese mici, goale dintr-o singură bucată; fără mânere integrate | Ridicat la gâtul turnat prin injecție (~±0.005 in / ±0.13 mm); moderat la corpul suflat | Cavitatea de injecție plus matrița de suflare — mai complexă decât o singură matriță de injecție | Moderat; mai lent decât extrudarea | Mai lat decât extrudarea deoarece parisonul este turnat | Bună; fără cusătură ciupită |
| Turnare prin extrudare-suflare (EBM) | Piese mari, goale dintr-o singură bucată; mânere și pereți groși | Moderat; cusătură prin strângere și toleranțe mai mici | Moderat; mai simplu decât IBM pentru piese mari | Înalt | Necesită rezistență la topire; poliolefinele predomină | Lucios până la mat sau granulat; cusătura decupată este întotdeauna vizibilă |
| Turnare prin injecție-întindere-suflare (ISBM) | Recipiente goale dintr-o singură piesă, pentru băuturi și recipiente sub presiune | Înălțime ridicată la gât; orientată spre corp și stabilă dimensional | Matriță de preforme prin injecție plus matriță de suflare | Înalt | În esență, PET pentru performanță orientată | Clar, luciu intens |
| Turnare prin injecție convențională | Piese solide și cu secțiune deschisă; tubulare doar prin miezuri, asistență cu gaz sau carcase îmbinate | Ridicat, dependent de caracteristici | Ridicat; mecanismele cu miez, acțiune laterală sau de deșurubare adaugă costuri | Înalt | Larg | Excelent, rezistent la mucegai |
| Prelucrare CNC | Forme goale tăiate din material solid sau din două jumătăți | Ridicat, dependent de caracteristici | Foarte scăzută spre deloc | Scăzut per bucată; potrivit pentru cantități mici | Lat, inclusiv forme de stoc PEEK | Bun; urme de scule controlabile |
| Fabricarea aditivilor | Geometrie internă complexă; adesea folosită pentru validare | Moderat; dependent de proces și orientare | Nici unul | Cantitate redusă per piesă; potrivită pentru prototipuri și cantități mici | Mai îngust decât prelucrarea prin prelucrare | Dependent de strat |
Evaluările sunt orientative și specifice fiecărei piese. Capacitatea reală depinde de material, dimensiune, geometrie, finisaj și cerințele de inspecție.
Când turnarea prin injecție convențională învinge turnarea prin suflare
Piesele solide și cu secțiune deschisă fac parte din turnarea prin injecție convențională. Formele goale pot fi uneori produse și aici - prin introducerea și eliberarea unui miez intern cu tiraj practic, prin utilizarea unui miez pliabil, deșurubabil sau cu acțiune laterală pentru deschideri restricționate și filete interne, printr-un miez detașabil sau sacrificial, prin asistență cu gaz sau prin turnarea a două carcase și unirea acestora.
Fiecare dintre aceste opțiuni este un schimb, nu o îmbunătățire gratuită. Reducerea greutății prin îndepărtarea materialului poate reduce masa, dar poate reduce și rigiditatea la încovoiere, poate altera răspunsul la impact, poate crește sensibilitatea la flambaj sau linii de sudură și poate face mai greu de controlat contracția, răcirea și deformarea. O carcasă mai subțire poate economisi masă și poate pierde rigiditate la încovoiere sau compresie locală; o secțiune mai înaltă sau mai adâncă poate uneori restabili rigiditatea secțiunii fără a adăuga mult material. „Goală pentru gol” nu este automat o îmbunătățire, iar un procent generic de reducere a greutății nu este o aprobare de proiectare.
Când prelucrarea mecanică sau fabricația aditivă se potrivește mai bine
Prelucrarea CNC și fabricația aditivă sunt căile practice pentru prototipuri, cantități mici și geometrii care nu justifică sculele de turnare prin suflare. Prelucrarea menține toleranțe strânse pe materialul solid și poate produce o formă goală prin tăierea acesteia din două jumătăți sau dintr-un semifabricat cu pereți groși; fabricația aditivă atinge o geometrie internă care ar fi dificil de turnat deloc.
Alegerea între ele depinde de cantitate, material și toleranță, mai degrabă decât de o ierarhie generală. O secvență comună și rezonabilă este utilizarea prelucrării CNC pentru a verifica mai întâi structura și ansamblul, apoi evaluarea unui proces de producție, cum ar fi turnarea prin injecție sau turnarea prin suflare, odată ce designul este stabil. Toleranțele stricte ar trebui aplicate numai dimensiunilor care afectează funcția, potrivirea sau inspecția, cu date de referință, metodă de inspecție și criterii de acceptare definite - toleranțele stricte inutile adaugă riscuri de prelucrare, inspecție și refacere fără a adăuga valoare.
Turnare prin injecție în volum redus, prototipare și economie a sculelor
Piesele tubulare pot fi prototipate și produse în volume mici, dar aspectele economice funcționează diferit față de turnarea prin injecție a pieselor solide, iar diferența merită înțeleasă înainte de stabilirea unui buget.
Turnarea prin injecție prin suflare necesită două seturi de scule: o cavitate de injecție care formează preforma pe tija centrală și o matriță de suflare care formează corpul final. Prin urmare, setul de scule este mai complex decât o matriță de injecție cu o singură cavitate, iar investiția fixă trebuie distribuită pe cantitatea de producție. Turnarea prin injecție în volum mic este realistă acolo unde designul piesei este stabil, iar cantitatea justifică sculele; nu este realistă acolo unde designul este încă în mișcare, deoarece o schimbare a sculei la volum mic elimină complet amortizarea.
Răspunsul obișnuit este separarea validării de producție. Metodele de prototipare, cum ar fi prelucrarea prin prelucrare mecanică sau fabricația aditivă, confirmă geometria, secțiunile pereților și interfețele de asamblare înainte de alocarea sculelor de turnare prin suflare. Sculele de tip punte și sculele de familie sunt opțiuni care merită discutate cu un producător, acolo unde cantitățile se situează între prototip și volum - dar sunt opțiuni de evaluat în raport cu piesa specifică, nu cu incluziuni standard.
Cum se modifică costul sculelor în funcție de cantitate
Aritmetica este simplă și merită scrisă. Dacă un cost fix al sculelor, T, este distribuit pe o cantitate Q, contribuția sculelor la fiecare piesă este T ÷ Q. Costul per piesă este atunci acea contribuție plus costul variabil al materialului, timpului de prelucrare și finisării.
Luați un cost ipotetic al sculelor de 60,000 USD. La 500 de piese, contribuția sculelor este de 120 USD per piesă. La 5,000 de piese, este de 12 USD. La 50,000 de piese, este de 1.20 USD. Costul variabil per piesă nu se modifică prea mult în funcție de aceste cantități; ceea ce se modifică este costul fix pe care îl are fiecare unitate. De aceea, producția în volum mic are un cost suplimentar per piesă și de ce acest cost se micșorează pe măsură ce volumul crește.
Implicația practică este că turnarea prin injecție în volume mici ar trebui evaluată în funcție de costul total al proiectului, mai degrabă decât doar de prețul unitar. Un preț unitar mai mare, de 500 de bucăți, poate fi totuși decizia corectă dacă validează un design care altfel ar fi prelucrat de două ori.
Validarea unei piese goale înainte de tăiere scule
O abordare bazată pe prototip constă în a răspunde la întrebări specifice într-un mod economic. Înainte de alocarea sculelor, un prototip poate confirma secțiunile de perete și greutatea rezultată, geometria gâtului și a închiderii, comportamentul materialului în grosimile secțiunii dorite și dacă interfețele de asamblare se aliniază cu piesele de îmbinare.
Nu poate confirma totul. Un prototip prelucrat mecanic sau imprimat nu reproduce fereastra procesului de turnare prin suflare, distribuția pereților produsă de umflare sau comportamentul la tensiune reziduală și contracție al sculei de producție. Aceste întrebări își găsesc răspunsul printr-o probă documentată a matriței, nu printr-un prototip. Scopul prototipului este de a se asigura că proba matriței testează întrebări legate de proces, mai degrabă decât întrebări legate de proiectare.
Considerații de proiectare și validare înainte de sculele de producție
Majoritatea deciziilor care determină dacă o piesă tubulară este reușită se iau înainte ca scula să fie prelucrată. Lista de verificare de mai jos acoperă deciziile care revin cel mai adesea ca solicitări de modificare ulterior.
Uniformitatea grosimii peretelui este prima. Variațiile mari de grosime duc la zone fragile, utilizarea excesivă a materialelor și performanța inconsistentă a piesei, iar deoarece grosimea peretelui în turnarea prin suflare este un rezultat al greutății proiectate și al întinderii locale, mai degrabă decât ceva specificat direct, proiectul ar trebui evaluat la secțiunea sa cea mai subțire prevăzută. Raportul de umflare contează aici: intervalul recomandat este de 2:1 până la 2.5:1, cu 3:1 ca limită practică, dincolo de care colțurile se subțiază și devin fragile. Se recomandă razele interne de 2-3× perete, cu 1× perete ca limită, deoarece colțurile se întind cel mai mult și ajung să fie cele mai subțiri.
Urmează tirajul și ejecția. Suprafețele netede necesită un unghi de 0.5–1° pe fiecare parte, cu o limită de 0.25°; suprafețele texturate necesită un unghi de 1–1.5° deoarece adâncimea texturii adaugă tirajul necesar. Piesa se contractă din cavitate pe măsură ce se răcește, motiv pentru care matrițele de suflare necesită un tiraj mai mic decât matrițele de injecție - dar gâtul turnat prin injecție respectă în continuare regulile de turnare prin injecție.
Acolo unde se aplică etapa de injecție, deciziile privind deschiderea și ventilația urmează în principiu disciplina de tip PEEK: deschiderea în secțiunea cea mai groasă, acolo unde este practic, astfel încât presiunea de umplere să poată fi menținută prin solidificare și asigurarea unei ventilații generoase la punctele de terminare a frontului de curgere și la liniile de sudură. Interfața gâtului și închiderii ar trebui să fie așezată devreme, în mod ideal față de un finisaj standard, astfel încât să se poată utiliza o închidere standard. În cele din urmă, se decide ce parametri de calitate vor fi inspectați și cum: precizia dimensională, finisajul suprafeței, rezistența mecanică, integritatea etanșării și consecvența greutății.
Grosimea peretelui, tirajul și ejecția
Uniformitatea pereților determină atât rezistența, cât și greutatea. O piesă groasă pe o parte și subțire pe cealaltă este mai grea decât ar trebui să fie și mai slabă acolo unde este cea mai subțire, iar secțiunea subțire este de obicei cea care cedează prima la cădere sau la încărcare superioară. Pereții containerelor de consum aterizează de obicei la 0.012–0.040 in (0.3–1.0 mm), în timp ce rezervoarele și conductele turnate prin extrudare-suflare industriale au o grosime de 2–6 mm.
Designul de tiraj și ejecție previne deformarea în timpul îndepărtării. Deoarece piesa este încă caldă atunci când se desprinde de tija centrală, dimensionarea și amplasarea știftului ejectorului trebuie verificate pentru a evita deformarea acesteia. Caracteristicile subțiri sau nesprijinite sunt victime obișnuite.
Parametri de calitate și defecte comune
Controlul calității în turnarea prin suflare se bazează pe șase parametri: uniformitatea grosimii peretelui, precizia dimensională, finisajul suprafeței, rezistența mecanică, integritatea etanșării și consecvența greutății. Fiecare are o metodă de control - calibre și senzori de grosime, șublere, micrometre și CMM-uri, inspecție vizuală și aparate de măsurare a luciului, testare la cădere, compresie și presiune, teste de vid, presiune a aerului și teste de scurgere a aerului cu bule și cântărire regulată pe cântare de precizie.
Defectele comune și cauzele lor tipice merită păstrate ca referință în timpul depanării. Acestea sunt asocieri tipice, mai degrabă decât certitudini, iar mai multe cauze pot produce același simptom.
| Defect | Descriere | Cauze tipice |
| Bavura | Exces de material la liniile de despărțire | Temperatură ridicată de topire, forță de strângere excesivă, linie de separare uzată |
| Pereți subțiri | Secțiuni de perete neuniforme sau slabe | Control necorespunzător al parisonului, probleme de aliniere a matriței |
| Semne de arsură | Decolorare sau zone arse | Supraîncălzire, ventilație deficitară |
| Bubbles | Aer prins în interiorul pereților | Umiditate în material, parametri de turnare slabi |
| Colmatare | Formă distorsionată | Răcire neuniformă, temperatură incorectă a matriței |
Majoritatea acestora se datorează parametrilor procesului, alinierii matriței, umidității sau echilibrului de răcire, mai degrabă decât conceptului de proces. Acesta este motivul pentru care validarea ar trebui să producă o fereastră de proces documentată - un interval de temperaturi, presiuni și timpi în care se știe că piesa este bună - mai degrabă decât o singură încercare reușită. O singură încercare bună dovedește că procesul poate funcționa o singură dată; o fereastră dovedește că poate funcționa în mod repetat.
Alegeți NOBLE pentru proiectul dumneavoastră de turnare prin injecție prin suflare

NOBLE este o societate mixtă sino-britanică, premiată de guvern ca „Întreprindere Națională de Înaltă Tehnologie” și un producător de precizie din China, care oferă asistență clienților în proiectele de turnare prin injecție-suflare. Capacitatea noastră de servicii și expertiza în procesare sunt concepute pentru a vă ajuta să treceți eficient de la prototip la producția de volum, astfel încât un proiect de turnare prin injecție-suflare să nu stagneze între primul articol și comanda de lot.
Certificările noastre sunt enunțate clar: NOBLE este certificată conform ISO 9001:2015 și ISO 13485:2016. A doua este importantă în special pentru lucrările cu dispozitive medicale, unde documentația procesului și trasabilitatea fac parte din rezultatul final, nu sunt o idee ulterioară.
Ceea ce oferim este un serviciu complet, de la proiectare până la asamblare - nu doar producție. Acesta acoperă parcursul de la prototipare la fabricația în serie: introducerea datelor de proiectare și revizuirea fabricabilității, prototiparea în materiale și finisaje de suprafață adecvate, prelucrarea sculelor, producția, inspecția și asamblarea. Pentru un proiect de turnare prin injecție-suflare, această continuitate este utilă tocmai pentru că materialul este implacabil - uscarea la o umiditate sub 0.02%, temperaturile de topire în jur de 370–385 °C, temperaturile matriței în jur de 175–205 °C și structura semicristalină care depinde de menținerea lor. Acestea sunt discipline de proces și aparțin aceleiași echipe de la prima încercare până la ciclul de producție.
Dacă evaluați un proiect de turnare prin injecție-suflare, următorul pas practic este să trimiteți o cerere de ofertă (RFQ) cu informațiile necesare pentru o ofertă: modelul 3D controlat și revizia desenului, gradul materialului și orice conținut de umplutură, cantitățile țintă, dimensiunile și toleranțele critice, cerințele de finisare a suprafeței și condițiile de aplicare la care va fi supusă piesa. Cu aceste informații, putem structura discuția despre fabricație în jurul piesei dvs., mai degrabă decât în jurul unei liste generice de capabilități.
Întrebări frecvente despre turnarea prin injecție prin suflare
Este turnarea prin injecție-suflare același lucru cu turnarea prin injecție-suflare?
Da. „Turnarea prin injecție-suflare” și „turnarea prin injecție-suflare” (IBM) descriu același proces: un parison este turnat prin injecție pe o tijă centrală, transferat într-o matriță de suflare și umflat la forma cavității. Este una dintre cele trei tehnici principale de turnare prin suflare, alături de turnarea prin extrudare-suflare și turnarea prin injecție-întindere-suflare, și nu este un al patrulea proces separat.
Este realistă turnarea prin injecție în volum mic pentru piesele goale?
Poate fi cazul în care designul este stabil, iar cantitatea justifică sculele. Turnarea prin injecție prin suflare necesită atât o cavitate de injecție, cât și o matriță de suflare, astfel încât investiția fixă în scule este mai mare decât pentru o singură matriță de injecție, iar contribuția sculelor per piesă este acea investiție împărțită la cantitate. La volum mic, contribuția este mare; la volum mare devine mică. Prototiparea prin prelucrare mecanică sau fabricație aditivă înainte de angajamentul privind sculele este modalitatea obișnuită de a evita plata dublă pentru scule.
Ce ar trebui validat înainte de a te angaja în domeniul sculelor de producție?
Uniformitatea grosimii peretelui la secțiunea cea mai subțire prevăzută, raportul de umflare, razele interne, deformarea pentru textura suprafeței dorită, interfața gâtului și închiderii, grila și orificiul de ventilație unde se aplică etapa de injecție, precum și planul de inspecție care acoperă precizia dimensională, finisajul suprafeței, rezistența mecanică, integritatea etanșării și consistența greutății. Validarea ar trebui să se încheie cu o fereastră de proces documentată, mai degrabă decât cu o singură încercare reușită.
Cum aleg între turnarea prin suflare și alte procese?
Evaluați cele șase criterii - capacitatea geometriei tubulare, precizia dimensională, investiția în scule, rata ciclurilor, gama de materiale și finisajul suprafeței - în raport cu propriile priorități și legați pretențiile de precizie de o caracteristică și un material specific. Piesele mici cu finisaje funcționale ale gâtului favorizează turnarea prin injecție-suflare; piesele tubulare industriale și auto mari favorizează turnarea prin extrudare-suflare; sticlele PET rezistente la presiune necesită turnare prin injecție-suflare prin întindere; piesele solide și cu secțiune deschisă aparțin turnării prin injecție convenționale; iar prototipurile și cantitățile mici sunt de obicei cel mai bine deservite de prelucrarea CNC sau fabricația aditivă. Răspunsul depinde de geometrie, material, cantitate și toleranță, mai degrabă decât de o ierarhie generală.







