
Introducere în Automotiv Injecție MOlding
Turnarea prin injecție în industria auto este un proces comun de prelucrare care implică injectarea de pelete de plastic topite și încălzite într-o matriță, care apoi se răcește pentru a forma piesa dorită. Această metodă este potrivită pentru producția de masă, asigurând dimensiuni constante ale piesei, suprafețe netede și o rezistență fiabilă.
În industria auto, turnarea prin injecție este utilizată în mod obișnuit pentru a produce bare de protecție, tablouri de bord, componente interioare, carcase de lămpi, piese structurale funcționale și multe altele. Avantajele sale includ o eficiență ridicată a producției, costuri relativ scăzute și capacitatea de a prelucra piese cu forme complexe. În plus, materialele plastice sunt ușoare, ajutând automobilele să obțină un design ușor și să îmbunătățească eficiența consumului de combustibil.
Turnarea prin injecție poate combina, de asemenea, diferite materiale și culori pentru a satisface diversele cerințe estetice și funcționale ale automobilelor, ceea ce o face adoptată pe scară largă în producția auto modernă.
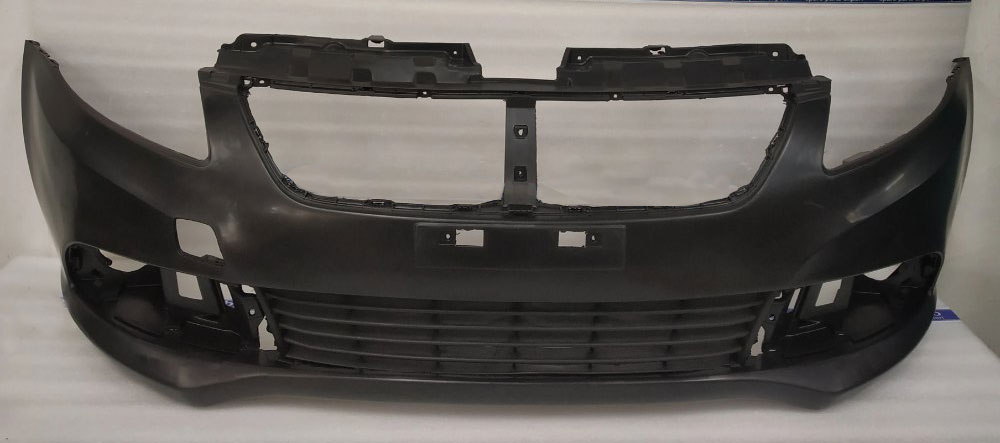
Ce este turnarea prin injecție pentru automobile?
Turnarea prin injecție în industria auto este un proces comun în care peletele de plastic încălzite sunt injectate într-o matriță, răcite și modelate în piese precise. Este ideal pentru producția de masă, oferind dimensiuni constante, finisaje netede și rezistență fiabilă.
În industria auto, este utilizat pentru bare de protecție, tablouri de bord, panouri interioare, carcase de lămpi și alte piese funcționale sau structurale. Principalele sale avantaje sunt eficiența ridicată, costul redus și capacitatea de a fabrica forme complexe. Materialele plastice ușoare pot reduce, de asemenea, greutatea vehiculelor și pot îmbunătăți eficiența consumului de combustibil.
Turnarea prin injecție permite, de asemenea, combinarea diferitelor materiale și culori, îndeplinind în același timp cerințele funcționale și cele vizuale. Acest lucru o face o tehnologie cheie în fabricarea modernă de automobile.

Istoria turnării prin injecție auto
La începuturile industriei auto, mașinile erau fabricate aproape în întregime din metal și erau foarte grele. Prin anii 1940 și 1950, creșterea utilizării plasticului i-a determinat pe producători să încerce să utilizeze componente din plastic.
Prin anii 1970, mașinile au început să folosească benzi decorative și piese decorative din plastic. Până la sfârșitul anilor 1980, au început să apară componente funcționale din plastic, cum ar fi farurile, barele de protecție și apărătorile de noroi.
Până la începutul secolului al XXI-lea, componentele structurale din plastic deveniseră foarte comune datorită avantajelor lor, cum ar fi greutatea redusă, eficiența ridicată a consumului de combustibil și economiile de costuri. Astăzi, turnarea prin injecție este principala metodă utilizată pentru producerea pieselor din plastic auto.
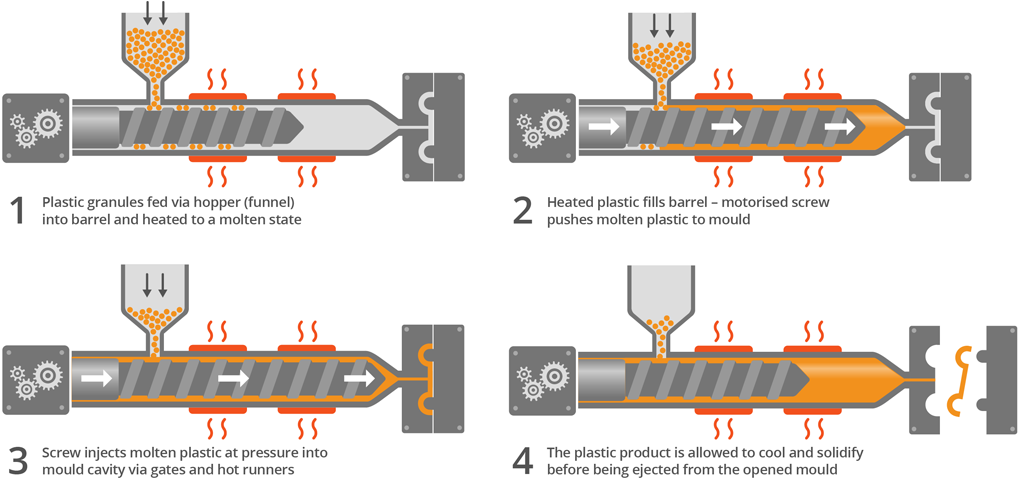
Procesul de turnare prin injecție pentru bare de protecție
Producerea barelor de protecție auto prin turnare prin injecție implică următoarele etape:
Proiectare și prelucrare matrițe bară de protecție auto
Primul pas cheie în fabricarea barelor de protecție auto turnate prin injecție este proiectarea și prelucrarea matriței. Calitatea matriței afectează direct precizia și performanța barei de protecție finale.
Inginerii încep prin analizarea datelor de proiectare CAD 3D. Ei verifică factori precum contracția materialului, unghiurile de deformare și configurația sistemului de răcire.
Matrițele sunt de obicei fabricate din oțeluri rezistente, cum ar fi P20 sau H13. Acestea sunt produse prin prelucrare CNC de precizie , EDM și alte procese. O matriță completă pentru bara de protecție este complexă și include cavități, miezuri, sisteme de ejecție și canale de răcire. În mod normal, durează aproximativ 4 până la 8 săptămâni pentru a fi finalizată.
Pentru producția de masă, suprafețele matrițelor sunt acoperite cu crom sau tratate cu nitrurare pentru a crește rezistența la uzură. În ultimii ani, matrițele avansate au utilizat și tehnologia de răcire conformală. Cu ajutorul imprimării 3D, miezurile matrițelor pot fi realizate cu canale complexe de răcire, ceea ce îmbunătățește eficiența răcirii și scurtează ciclurile de producție.
Turnare prin injecție pentru automobile Alimentarea cu materiale
Prelucrarea materiei prime este o etapă importantă înainte de turnarea prin injecție a barei de protecție . Granulele de plastic, de obicei PP sau ABS, trebuie verificate și tratate cu atenție. Mai întâi, sunt uscate pentru a menține umiditatea sub 0.02%. Acest lucru previne bulele sau defectele de suprafață în timpul turnării.
Fabricile moderne folosesc adesea sisteme centrale de alimentare. Peleții uscați sunt trimiși prin conducte direct către fiecare mașină de injecție.
Întregul proces este de obicei controlat de sisteme PLC, care mențin alimentarea constantă și urmăresc datele de proces.
Injectie si racire
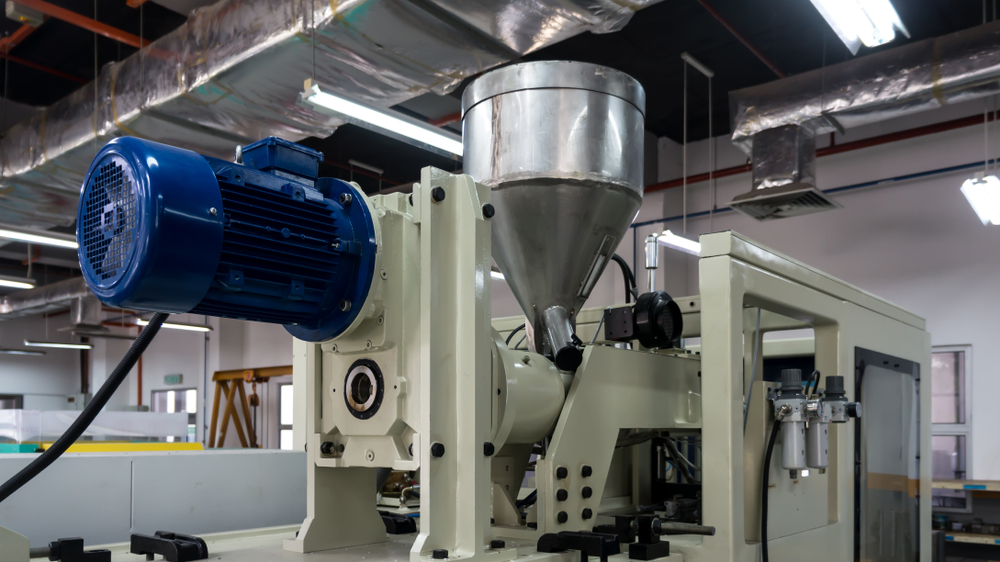
Turnarea prin injecție este principalul proces în fabricarea barelor de protecție auto. Mai întâi, peletele de plastic uscate sunt topite în cilindrul mașinii prin căldură, de obicei între 180 și 280°C, și prin acțiunea de forfecare a șurubului. Plasticul topit este apoi injectat în cavitatea matriței sub presiune ridicată, de obicei între 800 și 1500 bar.
După umplere, începe etapa de menținere a presiunii. Această etapă compensează contracția și menține produsul stabil din punct de vedere dimensional. Urmează răcirea. Apa între 20 și 80°C curge prin canalele matriței pentru a solidifica piesa. Răcirea durează cel mai mult - aproximativ 60-70% din întregul ciclu.
Evacuare și finisare
După turnare, bara de protecție trece prin etapele de post-finisare. Când matrița se deschide, sistemul de ejecție împinge piesa afară, iar un braț robotic o deplasează către un transportor.
Dacă trece inspecția, bara de protecție trece la vopsire. Mai întâi se aplică un strat de grund pentru a acoperi defectele minore, apoi se adaugă un strat superior și un lac transparent. Unele modele folosesc finisaje speciale, cum ar fi vopseaua sidefată sau metalică. Bara de protecție vopsită este apoi întărită în condiții controlate.
Avantajele turnării prin injecție pentru barele de protecție auto
Precizie ridicata
În industria auto, barele de protecție sunt piese foarte importante. Nu sunt doar piese exterioare. Precizia dimensională a acestora afectează în mod direct calitatea asamblării și performanța vehiculului.
Turnarea prin injecție este un proces care poate atinge o precizie foarte mare. Cu o proiectare atentă a matriței și un control strict al turnării, se poate atinge o precizie de aproximativ ±0.1 mm. Acest lucru permite fiecărei bare de protecție să se potrivească perfect cu panourile caroseriei mașinii.
Durabilitatea
Bara de protecție a mașinii este una dintre principalele părți ale exteriorului unui vehicul. Aceasta este expusă soarelui, ploii, căldurii și multor alte condiții pentru o perioadă lungă de timp. Prin urmare, trebuie să reziste intemperiilor, impacturilor și îmbătrânirii. Turnarea prin injecție este un proces care poate satisface aceste nevoi.
Turnarea prin injecție face bara de protecție puternică și rezistentă la impact, rezistând eficient la lovituri cu pietre sau coliziuni minore. Aceasta poate reveni la starea inițială după absorbția impactului, protejând astfel caroseria vehiculului.
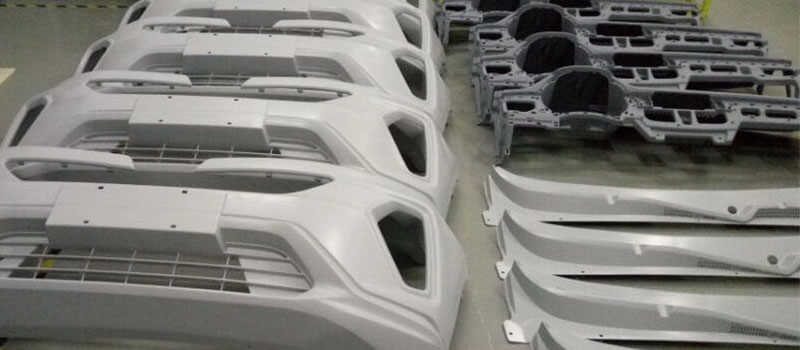
Categorie ușoară
Turnarea prin injecție face posibilă proiectarea unor bare de protecție ușoare. Procesul permite pereți subțiri, de obicei de 2.5 până la 3.5 mm.
Eficiența costurilor
Turnarea prin injecție este potrivită în special pentru producția la scară largă, cum ar fi barele de protecție auto. O singură matriță de precizie poate rula de obicei între 500,000 și 1 milion de cicluri.
Principalul avantaj este costul. Pe măsură ce producția crește, costul matrițelor, mașinilor și manoperei se distribuie pe mai multe piese. Acest lucru creează economii de scară, reducând costul unitar al barelor de protecție cu 30-40% în comparație cu metodele mai vechi.
Utilizarea materialelor este, de asemenea, foarte eficientă. Aproape toate peletele termoplastice devin parte a produsului final. Resturile sunt de obicei sub 5%, iar materialul rămas poate fi reciclat.
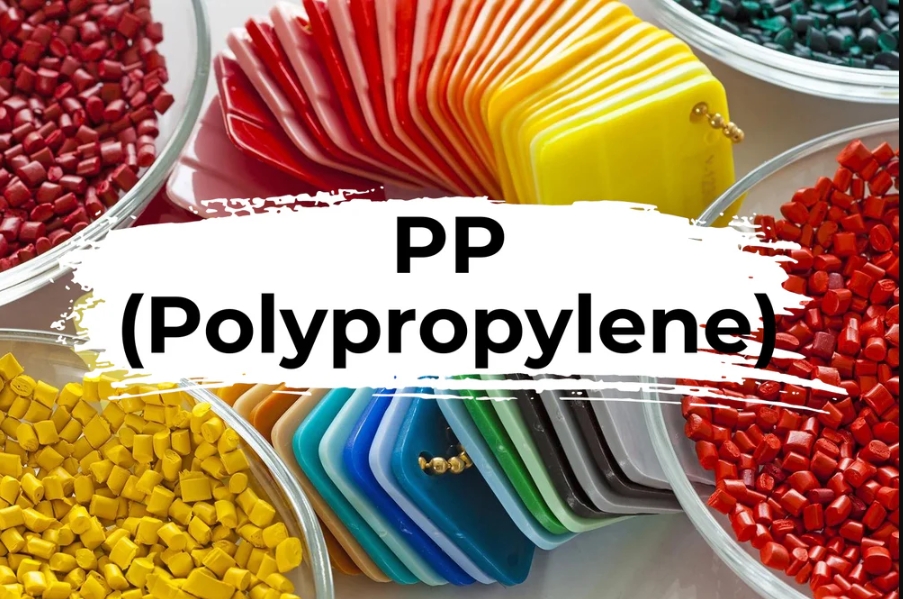
Materiale utilizate în barele de protecție turnate prin injecție
Materialul ales afectează în mod direct rezistența, flexibilitatea și rezistența la deteriorare a unei bare de protecție. Printre materialele comune se numără:
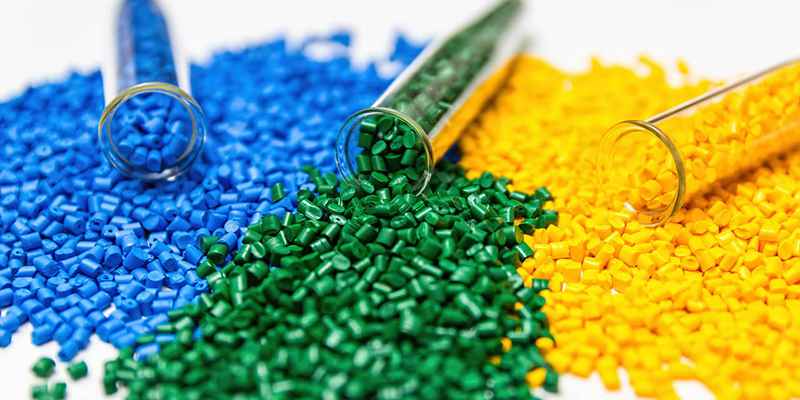
Polipropilenă (PP)
Polipropilena, sau PP, este cel mai utilizat plastic pentru barele de protecție auto în prezent. Materialul PP este foarte popular deoarece combină rezistența, tenacitatea și prelucrabilitatea ușoară. Caracteristica sa cheie este rezistența excelentă la impact. Își poate menține tenacitatea chiar și la temperaturi scăzute și poate absorbi eficient energia de coliziune.
De asemenea, este foarte ușor, cu o densitate de aproximativ 0.9 g/cm³, mult mai mică decât cea a metalului. Acest lucru îl face o alegere bună pentru designul mașinilor ușoare. Materialul PP este rezistent la coroziunea chimică și ușor de format și produs. Aditivii pot, de asemenea, să-i sporească rezistența la UV și pot prelungi durata de viață a barei de protecție în medii exterioare.
Acrilonitril butadienă stiren (ABS)
| Calitate excelentă a suprafeței | Are un finisaj de suprafață ridicat și este convenabil pentru prelucrarea secundară |
| Categorie ușoară | Densitatea redusă ajută la reducerea greutății vehiculului și la reducerea consumului de energie |
| Reciclabil | Materialele reciclabile și reutilizabile sunt conforme cu tendințele de protecție a mediului și dezvoltare durabilă. |
ABS-ul este un alt material important utilizat în prelucrarea barelor de protecție. Principalul avantaj al ABS-ului este rezistența sa puternică la intemperii. Poate face față expunerii pe termen lung la lumina soarelui și la schimbările de temperatură fără a pierde din performanță.
Suprafața materialului ABS este dură și netedă, ceea ce îl face foarte potrivit pentru mașinile de lux care acordă atenție aspectului. Prin ajustarea proporției celor trei componente ale sale, performanța ABS poate fi modificată flexibil, oferind astfel opțiuni mai diverse pentru designul barei de protecție.
PC
Pentru barele de protecție care necesită performanțe mai mari, amestecurile de policarbonat (PC) sunt adesea cea mai bună alegere. PC-ul are o rezistență foarte mare la impact și o rezistență puternică la căldură.
Amestecurile de PC oferă, de asemenea, un finisaj excelent al suprafeței, ceea ce permite designuri de bare de protecție mai complexe și mai elegante. Aceste materiale sunt utilizate în principal în mașini de lux sau bare de protecție care necesită performanțe speciale. Costă mai mult, dar durează mai mult și își păstrează un aspect plăcut în timp.
Aplicații ale turnării prin injecție auto
| Componente interioare | ansambluri de bord, piese de consolă, mânere ale ușilor și componente ale scaunelor |
| Părți exterioare ale caroseriei | bare de protecție, grile și panouri ale caroseriei |
| Componente sub capotă | capacele motorului, admisiile de aer și diverse carcase |
Componente interioare
Panourile de instrumente, panourile ușilor, consolele centrale, gurile de ventilație, torpedourile, elementele scaunelor și diversele cutii de depozitare sunt produse predominant prin turnare prin injecție. Aceste piese sunt adesea mari, cu o formă foarte complexă și necesită o estetică excelentă a suprafeței.
Turnarea prin injecție poate produce structuri complexe într-o singură etapă și poate integra mai multe funcții într-o singură componentă.
Finisajele, cum ar fi acoperirea, galvanizarea și decorarea în matriță (IMD), sporesc semnificativ efectul decorativ al produselor. Acest lucru îmbunătățește aspectul și confortul cabinei, satisfăcând în același timp nevoile industriei auto pentru designuri ușoare și eficiente din punct de vedere al costurilor.
Componente de finisare exterioară
Farurile auto moderne s-au dezvoltat în mai mult decât simple dispozitive de iluminat - acestea sunt acum elemente cheie ale designului exterior al vehiculului. Structura lor internă este foarte complexă, incluzând de obicei o oglindă retrovizoare, un abajur și mai multe suporturi de instalare.
Turnarea prin injecție, în special aplicarea materialelor transparente, poate fabrica cu precizie aceste piese de calitate optică, asigurându-le în același timp funcționalitatea și calitatea aspectului.
Componente structurale funcționale
În ultimele două decenii, mulți producători au înlocuit piesele metalice de sub capotă cu alternative din plastic.
În zilele noastre, tehnologia de turnare prin injecție a fost utilizată pentru fabricarea de componente precum capacele chiulaselor și baia de ulei. Comparativ cu piesele metalice, acest tip de piese din plastic reduce semnificativ greutatea și costurile de producție.
Provocări în turnarea prin injecție a barelor de protecție auto
Eficiența răcirii și controlul deformării.
Etapa de răcire ocupă de obicei mai mult de 60% din ciclul de turnare prin injecție. Calitatea designului său este direct legată de eficiența producției și de calitatea produsului final.
Dacă amplasarea sistemului de răcire este nerezonabilă sau controlul ratei de răcire este necorespunzător, acest lucru nu numai că reduce semnificativ eficiența producției, dar duce și la defecte precum deformarea prin deformare și contracția neuniformă a pieselor din plastic, afectând grav precizia asamblării și calitatea suprafeței barei de protecție.
Cerințe pentru producția de masă
Pentru a obține viabilitatea economică și stabilitatea producției de masă, matrița trebuie să aibă o durată lungă de viață și o stabilitate mecanică excelentă pentru a rezista uzurii și solicitării cauzate de utilizarea repetitivă de înaltă frecvență.
Linia de producție trebuie să atingă, de asemenea, un nivel ridicat de automatizare. Dacă automatizarea sau controlul procesului lipsesc, acest lucru poate cauza rapid mai multe defecte de produs, costuri de producție mai mari și o eficiență generală mai scăzută.
Controlul calității în bara de protecție Turnare prin injecție
Pentru a asigura siguranța și performanța, producătorii efectuează inspecții riguroase:
1. Inspecția preciziei dimensionale
Precizia dimensională este principalul indicator al controlului calității barelor de protecție. Producătorii utilizează mașini de măsurare în coordonate (CMM) de înaltă precizie pentru a efectua inspecții complete ale punctelor cheie de montare și ale suprafețelor de îmbinare de pe barele de protecție, cu o precizie de măsurare de ±0.02 mm. Inspecția acoperă dimensiuni cheie, cum ar fi lungimea, lățimea, grosimea și pozițiile găurilor, precum și golurile de potrivire cu alte componente ale caroseriei. Pentru a asigura consecvența în producția de masă, se efectuează inspecții prin eșantionare pentru fiecare lot de producție și se stabilește o arhivă completă de date dimensionale. Pentru suprafețele curbate complexe, se utilizează și tehnologia de scanare laser pentru a obține date complete de tip nor de puncte 3D pentru comparare și analiză cu designul CAD original. Fabricile inteligente moderne au început să introducă sisteme automate de inspecție online, utilizând tehnologia de măsurare vizuală pentru a obține o inspecție dimensională critică de 100%, îmbunătățind semnificativ eficiența controlului calității.
2. Testarea rezistenței la impact
Rezistența la impact afectează direct funcția de protecție a siguranței barei de protecție. Producătorii utilizează diverse metode de testare pentru o evaluare completă: testarea impactului cu o bilă la temperatura camerei (folosind o bilă de oțel de 500 g cu diametrul de 50 mm, aruncată de la o înălțime de 1-2 m), testarea impactului la temperatură scăzută (testarea probelor după expunerea la un mediu de -30°C timp de 4 ore) și testarea coliziunilor în unghiuri multiple. Barele de protecție pentru vehiculele de lux trebuie să treacă, de asemenea, teste de impact dinamic, utilizând o mașină de testare a impactului de tip pendul pentru a simula coliziuni la diferite viteze. Toate probele testate sunt supuse unei inspecții riguroase pentru a evalua defecte precum fisuri sau fracturi, iar energia maximă de impact absorbită este înregistrată. Aceste teste asigură că barele de protecție pot absorbi eficient energia de coliziune în diverse condiții, protejând siguranța pietonilor și a vehiculelor.
3. Testarea calității suprafeței și a aderenței vopselei
Inspecția calității suprafeței cuprinde mai multe aspecte, inclusiv inspecția vizuală, măsurarea luciului și analiza efectului de coajă de portocală. Inspectorii profesioniști examinează suprafața produsului în condiții standard de iluminare pentru a identifica defecte precum urme de contracție, urme de curgere și bule. Testarea performanței acoperirii include: testarea aderenței prin hașurare încrucișată (conform standardelor ISO 2409), testarea durității creionului (pentru a evalua duritatea suprafeței acoperirii) și testarea impactului cu pietre (pentru a simula impactul pietrelor la viteze mari). Controlul diferenței de culoare este, de asemenea, o etapă critică, un spectrofotometru fiind utilizat pentru a măsura valorile ΔE pentru a asigura consistența culorii. Liniile de producție moderne sunt în general echipate cu sisteme automate de inspecție optică (AOI), care utilizează camere de înaltă definiție și algoritmi de inteligență artificială pentru a identifica și clasifica automat defectele de suprafață, îmbunătățind semnificativ eficiența și precizia inspecției.
4. Evaluarea rezistenței la UV și a rezistenței la intemperii
Testarea rezistenței la intemperii evaluează în principal capacitatea de menținere a performanței barelor de protecție după o utilizare pe termen lung. Testele de îmbătrânire accelerată sunt cele mai frecvent utilizate metode, inclusiv: testele de îmbătrânire UV (simularea expunerii la lumina soarelui într-o cameră de testare a îmbătrânirii QUV timp de 500-1,000 de ore), testele ciclului de căldură umedă (testarea ciclică în condiții de temperatură de 40°C și umiditate de 95%) și testele de pulverizare cu sare (evaluarea rezistenței la coroziune). Deși testele de expunere în aer liber au un ciclu mai lung (de obicei 6-12 luni), acestea oferă cele mai realiste date despre performanță. Aceste teste evaluează dacă materialele prezintă decolorare, cretare sau fragilitate, precum și rata de retenție a proprietăților mecanice. Vehiculele de ultimă generație sunt supuse și testelor pe drumuri reale, cu mostre instalate în diferite regiuni climatice pentru monitorizare pe termen lung. Toate datele testelor sunt introduse în formularea materialelor și optimizarea procesului pentru a îmbunătăți continuu calitatea produsului.
Tendințe în turnarea prin injecție a barelor de protecție auto
Industria se îndreaptă către designuri ușoare, materiale reciclate și senzori integrați pentru sisteme avansate de asistență a șoferului (ADAS). Tehnologia modernă de turnare prin injecție permite, de asemenea, turnarea multi-material, permițând proprietăți diferite în zone specifice ale barei de protecție pentru performanțe optimizate.
NOBIL Plastic Auto Turnare prin injecție Servicii
NOBLE are mulți ani de experiență în fabricarea pieselor auto. Folosim echipamente avansate de turnare prin injecție și un sistem strict de control al calității care respectă standardele ISO9001 și ISO13485.
Cu cunoștințe aprofundate în domeniu și tehnologie modernă, NOBLE poate transforma conceptele dumneavoastră de design în produse de înaltă calitate. Echipa noastră se angajează să asigure o calitate fiabilă și să ofere fiecărui client servicii satisfăcătoare și fără probleme.
Pentru diverse nevoi legate de componentele auto, oferim soluții extrem de personalizate și facilități de producție de ultimă generație, asigurând un lanț complet de servicii, de la dezvoltarea prototipului până la post-procesare.
NOBLE aderă la un sistem strict de control al calității pentru a se asigura că fiecare etapă, de la proiectare până la producția de masă, îndeplinește cele mai înalte standarde. NOBLE vă poate sprijini eficient și precis proiectele de design auto, de la concept până la producția de masă. În calitate de partener de încredere, NOBLE se angajează să promoveze împreună inovația și dezvoltarea în industria auto.
Întrebări frecvente pentru Turnare prin injecție
Pot fi reciclate barele de protecție turnate prin injecție?
Da. Multe, în special cele fabricate din polipropilenă, pot fi reciclate și reutilizate pentru a produce noi piese auto, susținând producția sustenabilă.
Ce factori afectează calitatea barelor de protecție auto turnate prin injecție?
Factorii includ precizia proiectării matriței, calitatea materialului, setările mașinii de turnare prin injecție, timpul de răcire și testele de control al calității în timpul producției.
De ce este preferată turnarea prin injecție în industria auto?
Turnarea prin injecție este foarte populară în industria auto din mai multe motive. Este capabilă să producă un volum mare de piese cu precizie ridicată și calitate stabilă. În același timp, este eficientă din punct de vedere al costurilor și permite utilizarea unei game largi de materiale.
Există practici sustenabile în turnarea prin injecție a automobilelor?
Da. Acestea includ utilizarea materialelor reciclate și îmbunătățirea proceselor pentru reducerea deșeurilor. Alegerea materialelor cu un impact mai mic asupra mediului ajută, de asemenea. Aceste practici fac industria auto mai sustenabilă.
Cum contribuie turnarea prin injecție auto la siguranța vehiculelor?
Turnarea prin injecție a automobilelor poate produce piese rezistente și fiabile, iar aceste componente joacă un rol crucial. Unele dintre ele sunt componente structurale care pot proteja eficient pasagerii în caz de coliziune. Altele sunt componente funcționale precise ale motorului sau ale cabinei, menite să asigure funcționarea normală a vehiculului.






