
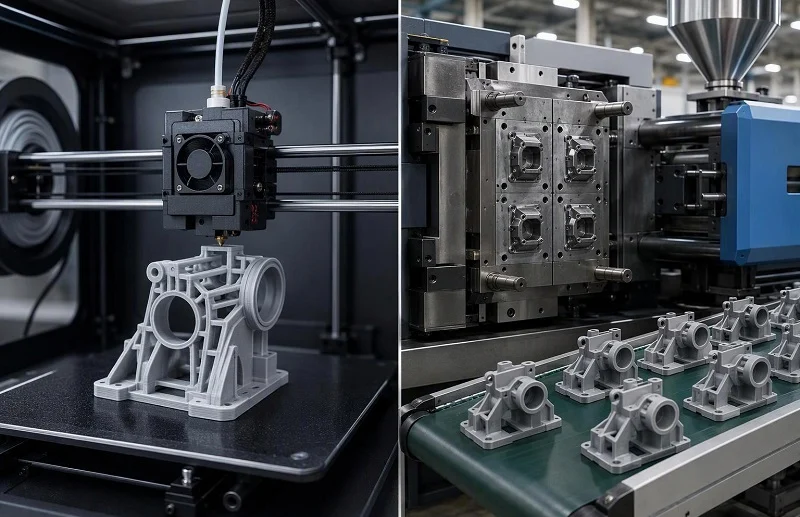
O piesă din plastic rareori trece dintr-un fișier CAD într-o cutie de transport într-un singur pas. Undeva între prima revizuire a proiectului și a zecea miime de unitate, cineva trebuie să decidă cum va fi fabricată piesa - iar pentru majoritatea componentelor din plastic, lista scurtă se reduce la imprimare 3D vs. turnare prin injecție. A încadra această alegere ca o competiție între o metodă avansată și una tradițională induce în eroare. Cele două procese au structuri de costuri diferite, respectă reguli geometrice diferite și sunt evaluate în funcție de așteptări de calitate diferite. Unul vă percepe o taxă pentru timpul de lucru al mașinii; celălalt vă percepe o taxă pentru o unealtă.
Această comparație funcționează prin criteriile care decid ruta: modul în care fiecare proces formează fizic o piesă, ce înseamnă acest lucru pentru timpul de livrare, unde se intersectează curbele costului unitar, ce geometrii permite fiecare, ce materiale și toleranțe vă puteți aștepta și ce aplicații se potrivește fiecare. Se încheie cu o regulă de decizie pe care o puteți aplica propriei piese - și cu nota că punctul de intersecție este specific geometriei, materialului și volumului dvs., nu un număr fix împrumutat dintr-un ghid general. NOBLE acceptă ambele căi, de la iterații prototip la scule de producție, așa că comparația este scrisă pentru echipele care ar putea avea nevoie de oricare dintre ele.
Comparație rapidă: Imprimare 3D cu polipropilenă Vs Turnare prin injecție La o privire
Tabelul de mai jos prezintă un rezumat al comparației la nivelul pe care îl suportă datele de proces publicate. Tratați cifrele ca intervale de capabilitate și benzi de referință, nu ca cotații pentru o piesă specifică.
| Criteriu | 3D imprimare | Turnare prin injecție |
| Scule necesare | Niciunul; un fișier digital este intrarea | Da — aluminiu, oțel moale sau oțel călit tăiat în matriță înainte de a exista orice piesă vandabilă |
| Timpul tipic de livrare a primelor piese | Ore până la zile, inclusiv post-procesare | Fabricarea sculelor durează aproximativ 2-4 săptămâni (matriță prototip din aluminiu), 4-8 săptămâni (matriță din oțel moale sau punte) sau 8-20 de săptămâni (matriță din oțel pentru producție completă), apoi teste de probă și calificare |
| Comportamentul costurilor unitare | Relativ plat; fiecare piesă consumă un timp de lucru similar | Scade brusc pe măsură ce sculele unice se amortizează în raport cu volumul |
| Subtăieri, canale interne, grilaje | Construit fără draft sau linii divizate; canalele interne și structurile cu zăbrele sunt de rutină | Subtrângerile necesită acțiuni laterale, dispozitive de ridicare sau miezuri sacrificiale; unele geometrii interne sunt practic imposibile într-o matriță rigidă. |
| Uniformitatea tirajului și a peretelui | Nu este necesară deformarea draftului; în schimb, proprietăți dependente de orientare și marcaje de susținere | Unghiurile de deformare, tranzițiile uniforme ale pereților și compensarea contracției sunt obligații la momentul proiectării |
| Gama de materiale | Specific procesului: fotopolimeri, pulberi de nailon, filamente inginerești | Gamă completă de termoplastice de producție, inclusiv materiale umplute și materiale inginerești |
| Toleranță tipică | Intervalele tipărite publicate variază în funcție de proces — FDM cel mai grosier la aproximativ ±0.5% cu o podea; SLA și PolyJet cel mai fin; SLS și MJF în jur de ±0.3% cu o podea | Repetabil, preluat de la instrument; suprafețele compacte sau critice din punct de vedere cosmetic pot necesita în continuare operațiuni secundare |
| Finisaj | Stratificare treptată în FDM; granular mat în SLS și MJF; netezime aproape turnată în SLA și PolyJet | Replică suprafața sculei în mod consecvent pe tot parcursul rulării |
| Volumele cele mai potrivite | Prototipuri, volume mici, producție de punți, piese personalizate | Proiecte stabile la volum, unde sculele se amortizează confortabil |
| Aplicații potrivite | Iterație, geometrie complexă sau consolidată, dispozitive, dispozitive de fixare și dispozitive de fixare adaptate pacientului | Piese de producție care necesită termoplaste inginerești și un finisaj estetic consistent |
O singură avertizare guvernează întregul tabel: volumul la care turnarea devine ruta mai ieftină depinde de dimensiunea piesei, material, complexitatea sculei, cavitație și cerințele cosmetice. Cifrele publicate privind încrucișările diferă foarte mult exact din acest motiv, iar secțiunile de mai jos explică de ce, în loc să ofere un singur număr universal.
Cum funcționează de fapt imprimarea 3D și turnarea prin injecție
Fiecare diferență de cost, viteză și geometrie, prezentată mai târziu în acest articol, rezultă din modul în care cele două procese formează fizic o parte. Stabilirea mai întâi a acestei mecanici menține la bază restul comparației.
Ce se întâmplă în imprimarea 3D
O imprimantă 3D construiește un obiect prin depunerea sau fuzionarea unor straturi succesive de materie primă, fiecare strat nou atașat celui de dedesubt până când piesa este completă. Datele de intrare sunt un fișier 3D digital - un model CAD sau, în domeniul medical, date imagistice - și nu este necesară nicio matriță, matriță sau alte unelte. Această absență a uneltelor permite implementarea unei modificări de design prin editarea unui fișier, mai degrabă decât prin tăierea componentelor hardware.
Orientarea construcției contează mai mult decât se așteaptă începătorii. Orientarea determină unde sunt necesare structurile de susținere, cum apare treptele pe suprafețele înclinate și cum se distribuie proprietățile piesei pe axe. Îndepărtarea suportului, întărirea și tratarea suprafeței sunt etape obligatorii de post-procesare în cadrul proceselor aditive și adaugă timp și muncă fiecărei construcții. Rezoluția și viteza au, de asemenea, un compromis direct: straturile mai subțiri îmbunătățesc finisajul, dar prelungesc construcția, o constrângere care este valabilă atât pentru sistemele polimerice, cât și pentru cele metalice.
Principala modalitate prin care imprimarea obține eficiență în volum este împachetarea construcției. Sistemele cu pat de pulbere pot imbrica mai multe piese într-o singură construcție fără material suport, iar împachetarea mai completă a unei construcții reduce consumul de energie per kilogram depus. Acest beneficiu este real, dar limitat - îmbunătățește economia unei construcții, nu relația fundamentală timp-mașină per piesă.
Ce se întâmplă în turnarea prin injecție
Turnarea prin injecție umple o cavitate închisă a matriței din oțel sau aluminiu cu polimer topit sub presiune ridicată. După ce cavitatea este umplută volumetric, presiunea de umplere este menținută pentru a compensa contracția pe măsură ce începe răcirea, iar piesa se solidifică apoi pe pereții matriței înainte de ejectare. Răcirea reprezintă de obicei cea mai lungă porțiune a ciclului.
Este esențial ca scula să fie proiectată și tăiată înainte ca prima piesă vandabilă să apară. Această secvențiere este sursa timpului de livrare al turnării și a structurii sale de costuri. De asemenea, înseamnă că defectele pot apărea în două locuri distincte: unele sunt încorporate în geometrie înainte ca matrița să fie tăiată - variația grosimii peretelui, amplasarea porții, dezechilibrul de răcire - în timp ce altele apar din cauza instabilității temperaturii, presiunii sau a timpului de pe mașină, variind de la o tură la alta sau de la un lot la altul. Programele stabile tratează turnarea ca pe un sistem termic și controlat prin presiune, mai degrabă decât ca pe o simplă etapă de formare; atunci când disciplina de control este valabilă, procesul oferă o repetabilitate excepțională pe serii lungi de producție.
De ce mecanica conduce economia
Imprimarea nu implică costuri pentru prelucrare, dar plătește timpul de lucru al mașinii pentru fiecare piesă, deoarece fiecare piesă ocupă structura pentru o durată comparabilă, indiferent de dimensiunea comenzii. Turnarea inversează această situație: un cost unic mare al sculelor permite un ciclu scurt care produce piese ieftin odată ce sculele există. Nimic din discuția de volum care urmează nu este mai mult decât o consecință a acestei inversiuni - și acesta este motivul pentru care decizia costisitoare într-un proiect de turnare este decizia privind sculele, nu etapa de turnare.
Fluxul procesului și timpul de livrare comparate
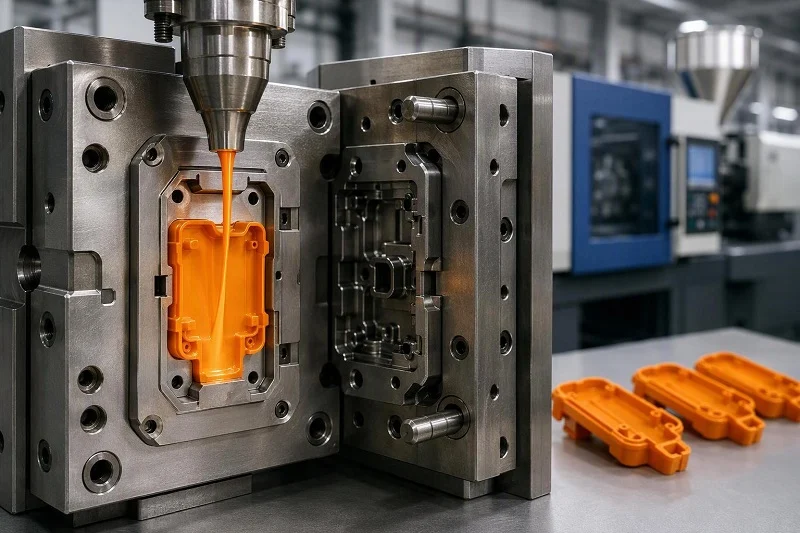
Secvența prin care trece un proiect diferă la fel de mult ca fizica. Costul fiecărui pas în timp calendaristic determină momentul în care țineți o piesă în mână.
Fluxul de lucru pentru imprimarea 3D: De la fișier la piesă
Fluxul de lucru pornește de la pregătirea și orientarea modelului, trecând prin programarea construcției, imprimare și post-procesare. Deoarece nu există unelte de fabricat, timpul de execuție se măsoară în ore sau zile, mai degrabă decât în săptămâni. Modificările de design între iterații costă doar un fișier nou și o construcție nouă - nu se elimină niciun hardware. Post-procesarea este etapa care surprinde cel mai adesea programările: îndepărtarea suportului, spălarea, întărirea UV și finisarea sunt obligatorii și consumă forță de muncă, iar în sistemele metalice, sinterizarea, răcirea și depulverizarea pot adăuga multe ore dincolo de imprimarea în sine.
Fluxul de lucru pentru turnarea prin injecție: scule Înainte de piese
Turnarea durează de la proiectarea matriței, fabricarea sculelor, teste de probă și calificare înainte de începerea producției. Benzile de referință publicate plasează o matriță prototip din aluminiu în aproximativ 2-4 săptămâni pentru fabricare, o matriță din oțel moale sau o matriță cu punte în 4-8 săptămâni și o matriță din oțel completă pentru producție în 8-20 de săptămâni - toate acestea înainte ca orice piesă să poată fi produsă. Aceste benzi variază în funcție de complexitatea sculelor și de capacitatea furnizorului și se situează în afara oricărei ferestre de producție cotate, în loc să se adauge la aceasta.
Modificările inginerești ulterioare existenței sculei sunt cele care afectează termenele de turnare. O modificare este posibilă, dar costisitoare, iar reviziile complexe pot amâna un termen cu săptămâni. Acesta este motivul pentru care o revizuire a proiectului înainte de începerea prelucrării sculelor se amortizează de la sine: detectarea unei probleme în desen este mult mai ieftină decât detectarea ei după ce matrița există.
Volum Și costul unitar: locul unde economia se intersectează
Comparația costurilor nu este o singură cifră de rentabilitate, ci două curbe cu forme diferite. Costul per piesă la imprimare rămâne relativ constant; cel la turnare scade brusc pe măsură ce sculele se amortizează. Locul în care se intersectează se schimbă odată cu piesa.
De ce costul unitar imprimat rămâne relativ constant
Timpul de lucru al mașinii, materialele și manopera post-procesare domină costurile de imprimare, iar fiecare piesă consumă o pondere similară din toate cele trei, indiferent de dimensiunea comenzii. Intervalele publicate plasează piesele imprimate la aproximativ 5 până la peste 200 USD fiecare, în funcție de material, dimensiune și proces. Ambalarea unei construcții îmbunătățește eficiența, dar în principal pentru procesele cu pat de pulbere, cum ar fi SLS și MJF; alte procese câștigă mult mai puțin de pe urma imbricarii. Consecința practică este că imprimarea este aproape întotdeauna cea mai ieftină metodă de cost total pentru cantități foarte mici - citate în mod obișnuit ca fiind aproximativ 1-100 de piese - deoarece nu există scule de amortizat.
De ce costul unității turnate scade odată cu volumul
Sculele, nu etapa de turnare per piesă, reprezintă cel mai mare factor de cost într-un proiect de turnare. Amortizarea unei matrițe de aluminiu care costă aproximativ 3,000-8,000 EUR pe o serie de 100 de piese se ridică la un cost de 30-80 EUR per piesă; amortizarea unei matrițe de oțel complete la 15,000-80,000 EUR sau peste, pe aceeași serie, se ridică la 150-800 EUR per piesă. Această diferență se reduce rapid pe măsură ce volumul crește, motiv pentru care potrivirea nivelului de scule la cantitatea reală este mai importantă decât alegerea implicită a opțiunii cu cea mai lungă durată de viață. Sculele cu cavități multiple și timpii de ciclu scurți amplifică apoi avantajul, iar pentru programele măsurate în zeci sau sute de mii de unități pe an, turnarea oferă o eficiență a costurilor la o scară pe care imprimarea nu o poate egala.
Găsirea crossover-ului tău
Punctele de intersecție publicate diferă foarte mult deoarece descriu piese diferite. O bandă citată frecvent plasează pragul de rentabilitate între 500 și 2,000 de unități pentru geometrii și materiale tipice. Un studiu de personalizare în masă care a utilizat o metrică a energiei per piesă a constatat o intersecție de 50 până la 300 de piese reprezentative, în funcție de materialul plăcii de matriță - și a menționat în mod explicit că cifra este specifică piesei respective și se așteaptă să varieze în funcție de geometrie. Propria cursă a unui producător de imprimante cu rășină la 1,000 de piese a raportat un prag de rentabilitate de 13,050 de piese pentru componenta sa specifică de blocare. Acestea nu sunt contradicții; sunt piese diferite, scule diferite și măsuri diferite.
Metoda practică este de a compara costul total al proiectului — sculele plus piesele plus finisajele plus posibilele modificări inginerești — la volumul realist, nu doar la prețul unitar. Tratați orice prag de rentabilitate publicat ca o ipoteză de pornire care trebuie testată în funcție de geometria, materialul și cavitația dumneavoastră.
Libertate de proiectare și geometrie a pieselor
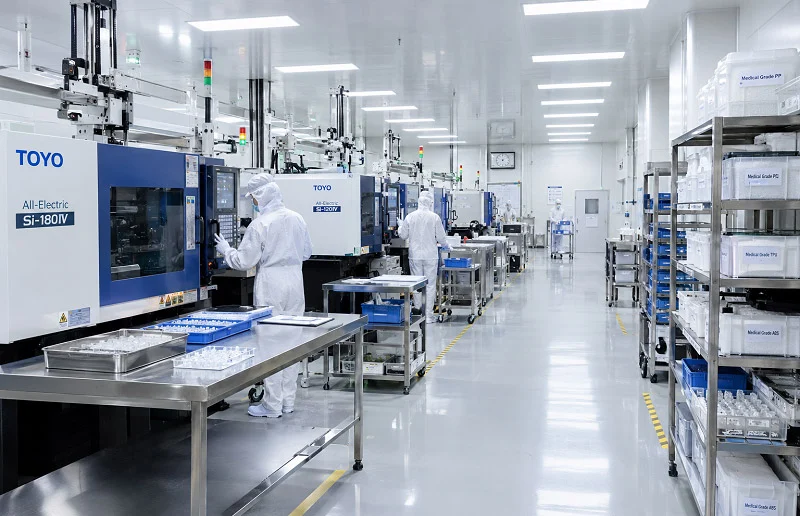
Geometria este punctul în care cele două procese diverg cel mai brusc și unde deciziile de proiectare luate devreme devin costisitoare de inversat.
Subtăieri, canale interne și grilaje
Imprimarea construiește degajări, canale interne, structuri de rețea și geometrii închise fără linii de deviere sau divizare. Turnarea prin turnare gestionează degajările prin acțiuni laterale, dispozitive de ridicare sau miezuri sacrificiale, fiecare dintre acestea adăugând costuri ale sculelor și întreținere, iar unele geometrii interne sunt practic imposibile într-o matriță rigidă. În cazul în care funcția unei piese depinde de canale de răcire conformale sau de rețeaua internă, imprimarea nu este doar convenabilă - este singura cale.
Tiraj, uniformitatea peretelui și contracția
Turnarea impune obligații în timpul proiectării. Unghiurile de deformare — de obicei între 1° și 3° — sunt necesare pentru a elibera piesa; o deformare insuficientă provoacă lipirea, urme de tracțiune și zgârieturi la suprafață în timpul ejecției, iar o forță excesivă de ejecție poate deforma elementele sau poate lăsa urme de știft. Grosimea peretelui trebuie să fie uniformă pentru a evita urmele de scufundare și deformarea, iar comportamentul la contracție trebuie compensat în sculă. Acestea nu sunt defecte ale turnării, ci condiții de utilizare și trebuie rezolvate înainte de tăierea matriței.
Imprimarea elimină complet schița, dar înlocuiește propriile constrângeri: proprietățile variază în funcție de orientarea construcției, marcajele de susținere afectează suprafețele, iar caracteristicile subțiri sau neacceptate pot să nu se rezolve. Constrângerea se mută de la instrument la configurația construcției.
Proiectare pentru aditiv versus proiectare pentru turnare
Imprimarea unui design existent al unei piese turnate este o conversie directă a pieselor - utilă pentru piesele vechi sau pentru nevoile de fabricație rapidă, dar surprinde o mică parte din beneficiile imprimării. Câștigurile mai mari provin din rearhitecturare: consolidarea ansamblurilor în piese individuale, înlocuirea secțiunilor solide cu umplutură de tip zăbrele și rutarea canalelor pe care o matriță nu le-ar putea forma niciodată. Această reproiectare are propriul cost în ceea ce privește timpul de inginerie, testarea și certificarea și ar trebui să fie definită în mod deliberat, mai degrabă decât presupusă.
Materiale, toleranță și Finisarea de suprafață
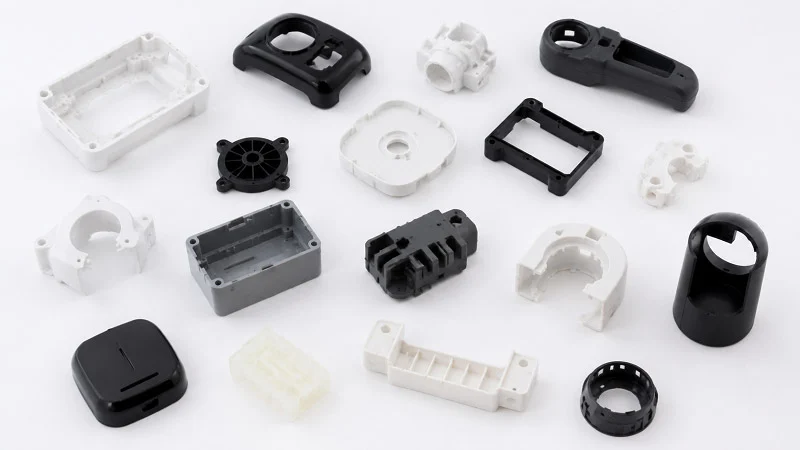
Cerințele privind materialele și calitatea depășesc adesea costurile. O piesă care nu poate fi fabricată din polimerul potrivit sau menținută la toleranța corectă nu este un candidat pentru procesul mai ieftin.
Gamă de materiale și rășini de calitate superioară
Turnarea se bazează pe întreaga gamă de termoplastice de producție, inclusiv materiale umplute și materiale inginerești, cu proprietăți stabilite pentru aplicație. Selecția materialelor influențează direct rezistența piesei, contracția, finisajul estetic, timpul ciclului și stabilitatea dimensională pe termen lung, iar alegerea corectă începe cu cerințele funcționale: sarcina mecanică, expunerea la temperatură, rezistența chimică, așteptările estetice și considerațiile de reglementare.
Imprimarea oferă un set mai restrâns, specific procesului. Fotopolimerizarea în cuvă se bazează pe rășini fotopolimerice care pot prezenta o rezistență mecanică limitată în comparație cu termoplasticele sau metalele; sistemele cu pat de pulbere funcționează în nailon și polimeri similari; sistemele cu filamente acoperă filamentele inginerești. În cazul în care este necesar un material de calitate medicală sau de producție, confirmați-l pentru materialul și procesul specific, mai degrabă decât să presupuneți echivalența - un prototip imprimat într-o rășină de înlocuire nu stabilește că polimerul de producție va funcționa.
Toleranță și finisaj suprafață
Toleranțele publicate pentru suprafețele imprimate variază în funcție de proces. FDM este cea mai grosieră, la aproximativ ±0.5% cu o podea (mai strânsă în sistemele industriale), cu trepte vizibile de stratificare. SLA și PolyJet oferă cele mai fine suprafețe imprimate, o calitate aproape injectată. SLS și MJF se situează în jur de ±0.3% cu o podea și produc finisajul caracteristic granulat mat din nailon, MJF fiind de obicei puțin mai neted decât SLS. Aceste cifre presupun mașini bine calibrate și piese imprimate; deformarea, marcajele de îndepărtare a suportului, orientarea și post-procesarea modifică rezultatul.
Avantajul turnării este repetabilitatea: finisajul este preluat de pe suprafața sculei și reprodus pe tot parcursul procesului. Acolo unde sunt necesare toleranțe mai mici de aproximativ ±0.05 mm, este de obicei necesară o prelucrare secundară în oricare dintre variante, iar suprafețele critice din punct de vedere cosmetic pot necesita lustruire sau texturare indiferent de proces.
Aplicații: Imprimare 3D vs. Turnare prin injecție
Criteriile se traduc în modele de aplicare ușor de recunoscut în industriile deservite de NOBLE - industria auto, aerospațială, dispozitive medicale, robotică, automatizare, echipamente industriale și de comunicații, energie nouă și produse de larg consum.
Unde imprimarea 3D câștigă
Imprimarea se potrivește iterațiilor rapide în timpul dezvoltării, geometriei complexe sau consolidate, dispozitivelor personalizate sau adaptate pacientului, producției de volum redus și punți, precum și dispozitivelor și dispozitivelor de fixare. FDA descrie imprimarea 3D ca fiind cea care permite dispozitivelor adaptate anatomiei pacientului și dispozitivelor cu structuri interne foarte complexe și enumeră implanturile ortopedice și craniene, ghidurile chirurgicale, restaurările dentare și protezele externe printre dispozitivele medicale imprimate. Aceeași logică - libertatea geometriei fără unelte - se aplică bracket-urilor, carcaselor și dispozitivelor de fixare oriunde complexitatea ar face o matriță scumpă.
Unde turnarea prin injecție câștigă
Turnarea este potrivită pentru proiecte stabile la volum, piese care necesită termoplastice de producție și un finisaj estetic consistent, precum și programe în care costul sculelor se amortizează confortabil. Avertismentul este secvențierea: proiectul trebuie înghețat înainte de tăierea sculei. Acolo unde stabilitatea ciclului de viață și cererea prognozată sunt puternice, turnarea oferă o economie previzibilă pe termen lung; acolo unde proiectul poate evolua în continuare, blochează costul prematur.
Utilizarea ambelor programe într-unul singur
Secvența obișnuită este imprimarea pentru formă, potrivire și funcție, apoi matrița pentru producție. Un prototip imprimat poate confirma potrivirea, ergonomia și funcția brută și reduce numărul de revizii costisitoare ale matriței. Nu confirmă proprietățile materialului turnat, comportamentul la contracție, rezistența liniei de sudură, fezabilitatea sculei sau economia ciclului - acestea necesită încercări de probă și calificare. Prelucrarea rapidă cu plăcuțe imprimate este o opțiune de punte autentică, dar cu o durată de viață limitată; nu este un substitut pentru oțelul de producție.
Alegerea NOBLE pentru a vă sprijini Proiect Plastic

Decizia prezentată în acest articol — potrivirea procesului cu piesa, volumul și cerințele de calitate — este aceeași decizie pe care un partener de producție trebuie să vă ajute să o executați. NOBLE este o societate mixtă sino-britanică și un excelent producător contractual chinez, recunoscut de guvern ca o întreprindere națională de înaltă tehnologie. Capacitatea noastră de service și expertiza profesională în prelucrare ajută clienții să finalizeze eficient prototiparea și producția de volum, derulând un proiect de la proiectare până la asamblare sub un singur sistem de calitate, în loc să fie transferat între furnizori.
Suntem certificați conform ISO 9001:2015 și ISO 13485:2016. Oferim o gamă completă de servicii, de la proiectare la asamblare - nu doar producție. Pentru un proiect din domeniul plasticului, aceasta înseamnă că comparația proceselor de mai sus poate fi rezolvată în funcție de geometria, materialul și cantitatea reală a produsului dumneavoastră: imprimare, unde designul este încă în mișcare sau volumul este redus, turnare, unde designul este stabil, iar sculele se amortizează și o preluare clară a celor două componente atunci când un program are nevoie de ambele. Capacitățile noastre rapide de prototipare și fabricație acoperă o gamă largă de materiale metalice și plastice conform specificațiilor stabilite, susținute de echipamente de inspecție și control al calității interne.
Dacă evaluați între imprimarea 3D și turnarea prin injecție pentru o anumită piesă, următorul pas util este o ofertă de preț bazată pe piesa respectivă, volumul acesteia și cerințele de calitate.
Întrebări frecvente despre imprimarea 3D vs. turnarea prin injecție
Imprimarea 3D poate înlocui turnarea prin injecție?
Pentru unele piese, da — în special volume mici, geometrii complexe și dispozitive personalizate. Pentru volumele de producție din domeniul termoplastelor inginerești cu un finisaj cosmetic consistent, turnarea rămâne calea eficientă din punct de vedere al costurilor odată ce prelucrarea sculelor se amortizează. Cele două sunt mai bine tratate ca etape complementare decât ca substitute.
Cum estimez volumul la care turnarea devine mai ieftină?
Comparați costul total al proiectului — scule plus piese plus finisaje plus posibile modificări inginerești — la volumul realist. Costurile de transfer publicate variază de la aproximativ 50-300 de unități într-un studiu bazat pe energie, la 500-2,000 de unități în ghidurile generale și peste 13,000 într-un caz specific de componentă, deoarece dimensiunea piesei, materialul, cavitația și costul sculelor influențează toate situația.
Poate fi folosit un prototip imprimat pentru a omologa o matriță?
Poate confirma potrivirea, ergonomia și funcționalitatea brută și reduce reviziile costisitoare ale matriței. Nu confirmă proprietățile materialului turnat, contracția, rezistența liniei de sudură, fezabilitatea sculei sau economia ciclului. Testele de probă și calificarea rămân necesare înainte de aprobarea producției.
Poate fi folosit același design pentru ambele procese?
Adesea doar cu modificări. Un model turnat prezintă devieri, pereți uniformi și compensare a contracției de care imprimarea nu are nevoie; un model imprimat poate include grilaje sau canale interne pe care o matriță rigidă nu le poate forma. Imprimarea unui model turnat existent este posibilă, dar aceasta oferă o mică parte din libertatea de design a imprimării.
Cum diferă alegerea materialelor între cele două?
Turnarea acoperă întreaga gamă de termoplastice de producție, inclusiv materiale umplute și materiale inginerești. Imprimarea oferă un set mai restrâns de materiale specifice procesului - fotopolimeri, pulberi de nailon, filamente inginerești. Porniți de la cerințele funcționale și confirmați compatibilitatea cu gradul medical sau de producție pentru materialul și procesul specific.
La ce toleranță și finisaj ar trebui să mă aștept de la fiecare?
Toleranța la imprimare variază în funcție de proces: FDM este cea mai grosieră, la aproximativ ±0.5% cu o podea, SLA și PolyJet sunt cele mai fine, SLS și MJF se situează în jurul a ±0.3% cu o podea și un finisaj mat granulat. Turnarea este repetabilă de la suprafața sculei. Toleranțele mai strânse de aproximativ ±0.05 mm necesită de obicei prelucrare secundară în oricare dintre rute.
Verdict: potrivirea procesului cu piesa
Aplicați regula direct. Alegeți imprimarea 3D atunci când designul este încă în mișcare, geometria este complexă sau consolidată sau volumul este suficient de mic încât sculele nu se pot amortiza. Alegeți turnarea prin injecție atunci când designul este stabil, materialul de calitate pentru producție și finisajul repetabil, iar volumul justifică sculele. Acolo unde un program are nevoie de ambele, imprimați pentru validare și matrițați pentru producție și tratați prelucrarea rapidă a sculelor ca o punte, mai degrabă decât ca o destinație.
Crossover-ul este specific fiecărei piese. Următorul pas practic este o ofertă bazată pe piesa, volumul și cerințele de calitate reale ale dumneavoastră — exact ceea ce NOBLE vă poate oferi, de la prototip până la producție.







