
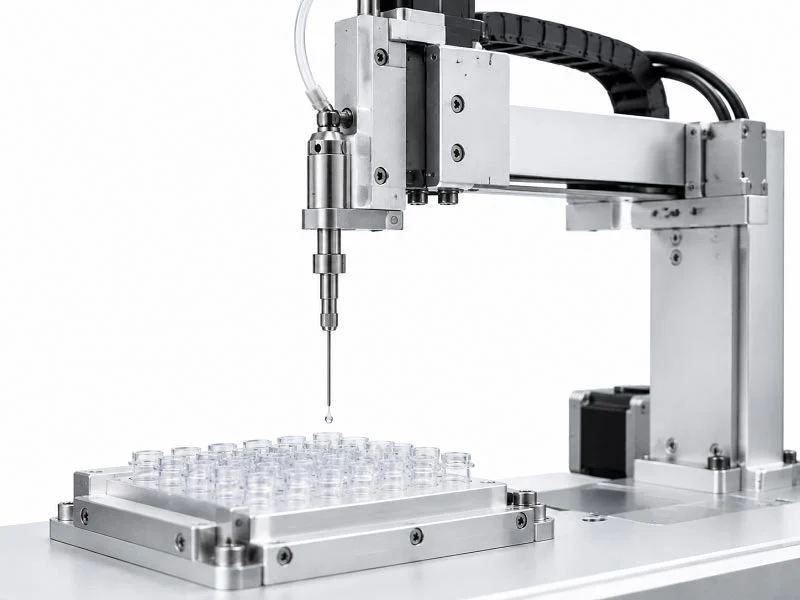
Potrzebujesz odpowiednich materiałów do części robota do transportu cieczy. Tworzywa sztuczne, takie jak PEEK i PTFE, są odporne na agresywne chemikalia. Metale, takie jak stal nierdzewna 316 i aluminium, zapewniają solidne podparcie i sztywność. Kluczowe procesy obejmują obróbkę CNC , formowanie wtryskowe i cięcie laserowe. Twój wybór zależy od potrzeb wydajnościowych, celów kosztowych i liczby części, które chcesz wyprodukować. Zautomatyzowane systemy transportu cieczy wykorzystują części robotyczne do precyzyjnych zadań. Twoje laboratorium medyczne potrzebuje trwałego sprzętu do transportu cieczy i zaawansowanej technologii. Prace badawcze wymagają ścisłych tolerancji. Zastosowania o wysokiej przepustowości wymagają wytrzymałych maszyn do transportu cieczy i niezawodnych systemów. Proste konstrukcje DIY wymagają minimalnej inwestycji, podczas gdy systemy przemysłowe wymagają większego kapitału. Jakość części zależy od starannego doboru materiałów.
Ważne wymagania dla Części robota do obsługi cieczy
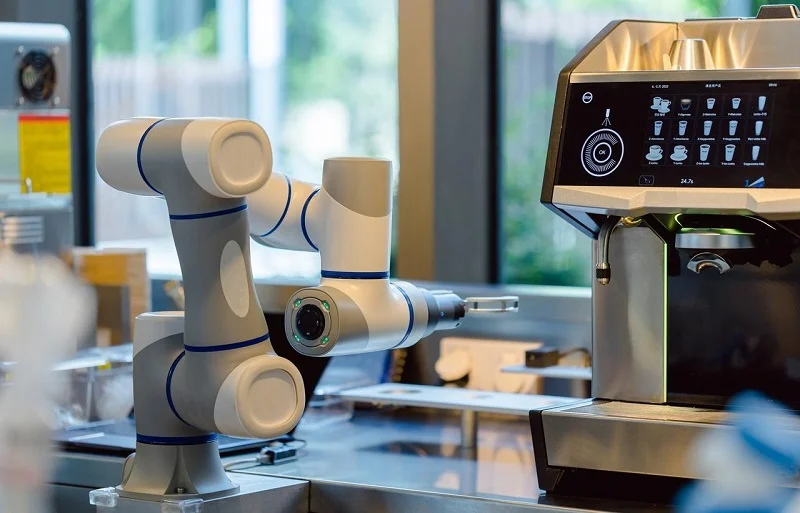
Odporność chemiczna i tolerancje precyzji
Ekspozycja na substancje chemiczne ma większy wpływ na wybór materiałów niż cokolwiek innego. Nie można wybrać plastiku lub metalu tylko na podstawie nazwy. Dokładna mieszanka substancji chemicznych jest bardzo ważna. Na przykład, 20% roztwór wodorotlenku sodu może dobrze sprawdzić się w kolektorze poliwęglanowym, ale 80% stężenie powoduje uszkodzenia i przecieki. W takim przypadku PEEK jest bezpieczniejszym wyborem dla części robota do transportu cieczy.
Przed zakończeniem projektowania należy sprawdzić tabele kompatybilności chemicznej. Tabele te klasyfikują materiały od doskonałej do trudnej w zależności od tego, jak rozkładają się określone substancje chemiczne. Temperatura również ma znaczenie. Stal nierdzewna 316 doskonale sprawdza się w kontakcie z detergentami w temperaturze pokojowej, ale ulega rozkładowi powyżej 22°C. W przypadku gorących procesów biologicznych bardziej niezawodnym wyborem są elementy ceramiczne.
| Materiał | Odporność na kwasy | Odporność na rozpuszczalniki |
| PVDF | Silne kwasy | Rozpuszczalniki chlorowane, alifatyczne, aromatyczne |
| PP | Większość chemikaliów (z wyjątkiem acetonu i chemikaliów fluorowanych/chlorowanych) | Większość chemikaliów (z wyjątkiem acetonu i chemikaliów fluorowanych/chlorowanych) |
| PET(g) / CPE(+) | Kwasy i zasady | Alkohole (EtOH, IPA) |
| Nylon | Nieokreślony | IPA, rozpuszczalniki (aceton, glicerol) |
| PC | Niektóre kwasy i zasady | Woda i alkohole |
Tolerancje precyzji wpływają na wybór procesu produkcyjnego. Gdy projekt wymaga ścisłych tolerancji, obróbka CNC zapewnia niezbędną spójność. Formowanie wtryskowe również pozwala zachować ścisłe tolerancje, ale tylko przy dużych wolumenach, gdzie koszty oprzyrządowania mają sens. Twój zrobotyzowany system dozowania cieczy potrzebuje tych tolerancji, aby działać prawidłowo.
Aplikacje sterujące Specyfikacje części
Różne zastosowania mają różne wymagania dotyczące części. Etapy seryjnego rozcieńczania wymagają zaworów, które wielokrotnie się uszczelniają, bez mieszania próbek. Przygotowanie reakcji PCR wymaga końcówek pipet z certyfikatem czystości. Normalizacja próbek wymaga precyzyjnego sprzętu, który zachowuje precyzję przez tysiące cykli.
| Wymagania dotyczące materiału i czystości | Certyfikowana specyfikacja |
| Materiał podstawy końcówki | Polipropylen (PP) klasy medycznej, niecytotoksyczny, biologicznie obojętny, wysoce przezroczysty |
| Certyfikat wolny od zanieczyszczeń | Wolny od rybonukleazy, denukleazy, DNA, ATP, inhibitorów PCR i endotoksyny |
| Zapewnienie sterylności | SAL 10⁻⁶ poprzez napromieniowanie zgodnie z ANSI/AAMI/ISO 11137-2006 |
| Środowisko produkcyjne | Pomieszczenia czyste ISO 14644-1/GMP Klasa 7, proces certyfikowany ISO 9001 |
Te metody obsługi cieczy usprawniają działanie automatyzacji. Każdy typ aplikacji wykorzystuje inne części maszyn do obsługi cieczy. Laboratorium przeprowadzające testy PCR potrzebuje przede wszystkim technologii obsługi cieczy wolnej od zanieczyszczeń. Inne laboratorium przeprowadzające badania przesiewowe związków chemicznych może koncentrować się na szybkości i przepustowości. Twój sprzęt musi być dostosowany do konkretnego zadania, które realizujesz.
Zastanów się, jak te potrzeby na siebie wpływają. Zawór, który doskonale sprawdza się w przypadku buforów wodnych, może zawieść w przypadku rozpuszczalników organicznych. Końcówka pipety certyfikowana do PCR kosztuje więcej niż zwykła końcówka, ale ten koszt zapobiega niepowodzeniu eksperymentów. Firmy takie jak NOBLE, czołowy producent w Chinach, znają te kompromisy i pomagają dobrać odpowiednie materiały i procesy do konkretnych zastosowań.
Materiały powszechnie stosowane do części robotów do obsługi cieczy
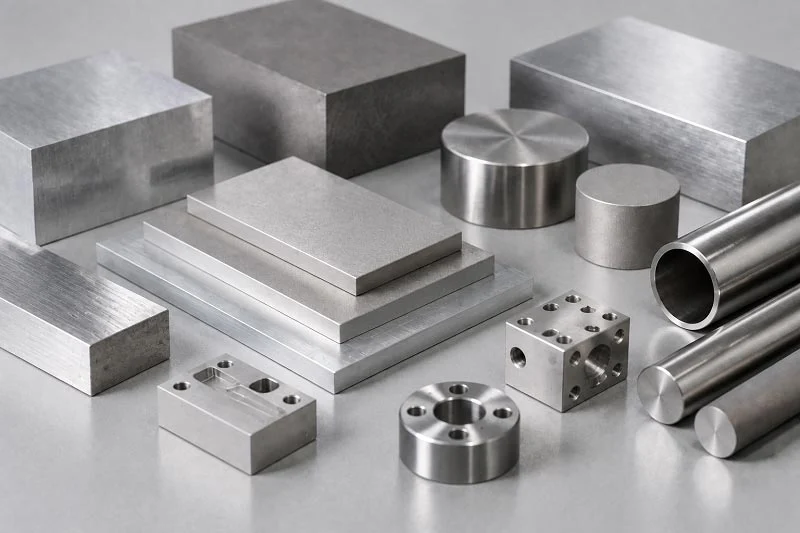
Inżynieria tworzyw sztucznych
PEEK
PEEK jest bardzo wytrzymały i dobrze sprawdza się w przypadku wytrzymałych części robotów do transportu cieczy. Jego wytrzymałość na rozciąganie wynosi 90-100 MPa, dzięki czemu zachowuje kształt nawet pod stałym ciśnieniem. Wybierz PEEK, gdy zachowanie dokładnych wymiarów jest bardzo ważne. Ten plastik jest odporny na większość cieczy organicznych i wodnych, ale mocny kwas siarkowy i niektóre halogeny mogą go uszkodzić. PEEK jest znacznie droższy niż inne tworzywa sztuczne. Mimo to, ten koszt jest wart swojej ceny w przypadku zastosowań wymagających dużego obciążenia lub bezpieczeństwa. W urządzeniach półprzewodnikowych PEEK tworzy konstrukcyjne ramiona robotów i elementy pozycjonujące. Te same cechy pasują do ruchomych części w systemach transportu cieczy. Materiał zachowuje ścisłe tolerancje nawet w przypadku powtarzających się naprężeń. Płacisz więcej za PEEK, ale zyskujesz niezawodność, gdzie awaria kosztuje znacznie więcej niż sam materiał.
PTFE
PTFE jest odporny na niemal wszystkie chemikalia. Żaden popularny odczynnik laboratoryjny go nie rozłoży. Ten plastik charakteryzuje się również bardzo niskim tarciem i właściwościami nieprzywierającymi. PTFE można znaleźć w uszczelnieniach, częściach zwilżanych statycznie oraz systemach dostarczania chemikaliów. Jego wytrzymałość na rozciąganie wynosi zaledwie 20-35 MPa, więc nie wytrzymuje dużych obciążeń konstrukcyjnych. Materiał odkształca się pod wpływem ciśnienia. Jednak w trudnych warunkach chemicznych PTFE pozostaje najbezpieczniejszym wyborem. Jest również tańszy niż PEEK, co czyni go atrakcyjnym do zastosowań niewymagających wysokiej wytrzymałości mechanicznej. Przemysł farmaceutyczny i spożywczy polega na PTFE ze względu na jego czystość i odporność. W przypadku uszczelnień i końcówek mających kontakt z agresywnymi odczynnikami, PTFE chroni próbki i sprzęt. Zamieniasz sztywność mechaniczną na niezrównane bezpieczeństwo chemiczne.
W zastosowaniach wymagających wysokiej odporności chemicznej, niskiego tarcia i bardziej ekonomicznej opcji, PTFE jest prawdopodobnie idealnym rozwiązaniem. PEEK, choć droższy, oferuje lepszą wytrzymałość mechaniczną i odporność na temperaturę, co może uzasadniać jego wyższą cenę w wymagających zastosowaniach.
W przypadku części jednorazowego użytku polipropylen stanowi ekonomiczną opcję. Polipropylen medyczny jest odporny na większość chemikaliów i charakteryzuje się niskim kosztem jednostkowym. Wiele końcówek do pipet jest wykonanych z tego materiału, ponieważ wyrzuca się je po każdym użyciu.
Przemysł metalowy
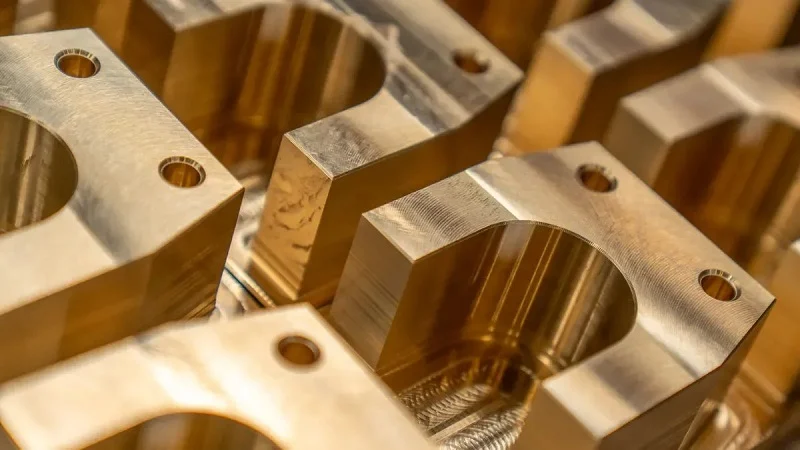
Stopy aluminium
Aluminium 6061-T6 jest stosowane w elementach konstrukcyjnych urządzeń do transportu cieczy. Jego moduł sprężystości osiąga 68.9 GPa, co zapewnia dobrą sztywność przy niskiej masie. Stop ten charakteryzuje się płynnością 40 ksi i osiąga wytrzymałość na rozciąganie 45 ksi. Aluminium jest wybierane do płyt podwozia, wsporników i ram, gdzie liczy się mniejsza bezwładność. Lżejsze części ruchome wymagają mniejszego momentu obrotowego silnika i szybszej reakcji. Aluminium dobrze poddaje się również obróbce skrawaniem, co obniża koszty produkcji. Metal ten charakteryzuje się dobrą ogólną odpornością na korozję, jednak w trudnych warunkach zaleca się jego anodowanie. Anodowane aluminium jest odporne na działanie popularnych środków czyszczących i zapewnia twardą, odporną na zużycie powierzchnię. W przypadku konstrukcyjnych części robotów, gdzie waga i koszt przeważają nad ekspozycją na substancje chemiczne, aluminium 6061 zapewnia najlepszą równowagę.
Stal nierdzewna
Stal nierdzewna 316L jest przeznaczona do zastosowań wymagających wyjątkowej odporności na korozję. Jej moduł sprężystości osiąga 193 GPa, co oznacza, że jest około trzykrotnie sztywniejsza niż aluminium. Taka sztywność zapewnia minimalne zginanie precyzyjnych części igieł. Stal zawiera 2-3% molibdenu, co zapewnia dodatkową ochronę przed chlorkami, solami i chemikaliami przemysłowymi. Stal 316L jest niezbędna do igieł mających kontakt z płynami ustrojowymi lub poddawanych sterylizacji. Materiał jest odporny na podchloryn sodu (wybielacz), kwas nadoctowy, odparowany nadtlenek wodoru i inne utleniające środki dezynfekujące. Autoklawowanie i sterylizacja chemiczna nie powodują uszkodzeń. Ten gatunek zyskał miano „morskiego” ze względu na swoją wydajność w środowiskach bogatych w chlorki. Produkcja farmaceutyczna i badania biotechnologiczne wykorzystują stal 316L do powierzchni poddawanych wymagającym protokołom sanitarnym.
| Właściwość | 316L Stal nierdzewna | 6061-T6 Aluminium |
| Moduł sprężysty | 193 GPa | 68.9 GPa |
| Odporność na korozję | Wyjątkowy (wysoka zawartość chlorku) | Wysoki (ogólny) |
| Zgodność sterylizacji | Autoklaw, VHP, Chemiczny | Tylko anodowane |
Wybór materiału na części robota do transportu cieczy zależy od konkretnego zadania. Ramy konstrukcyjne korzystają z lekkości aluminium. Części mające kontakt z cieczami wymagają stali nierdzewnej odpornej na korozję. Uszczelki i końcówki wymagają obojętności PTFE lub wytrzymałości PEEK. NOBLE, wiodąca firma produkcyjna w Chinach, pomaga inżynierom dobrać materiały do zastosowań w laboratoriach i przemyśle. Ich specjalizacja obejmuje zarówno obróbkę metali, jak i tworzyw sztucznych, zapewniając niezawodną pracę części w każdych warunkach.
Procesy produkcyjne części robotów do obsługi cieczy
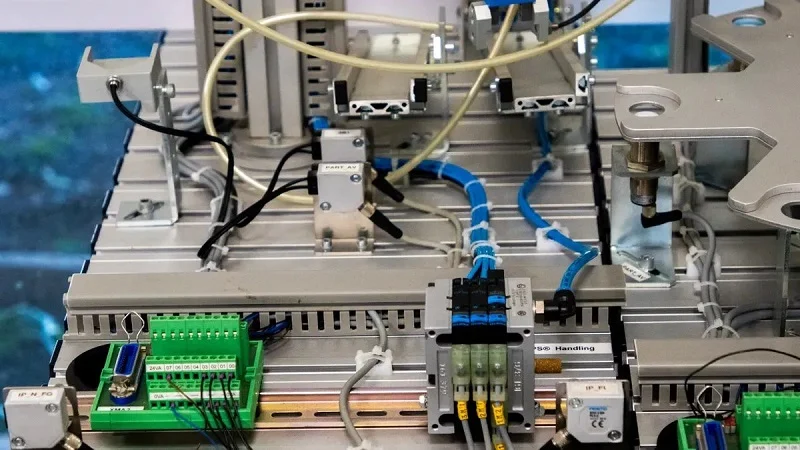
Cięcie laserowe i gięcie podwozia
Twoje podwozie robota zaczyna się od płaskiej blachy. Cięcie laserowe nadaje mu szybki i precyzyjny kształt. Laser podąża za plikiem CAD, aby wycinać otwory, szczeliny i kontury Twojego projektu. Dokładność pozycjonowania mieści się w granicach ±0.005 cala (0.127 mm). Powtarzalność utrzymuje się na poziomie ±0.005 cala dla każdej części. Te wartości zapewniają spójność komponentów w każdym cyklu produkcyjnym.
Cienkie arkusze o grubości poniżej 100 mm można ciąć z dokładnością położenia ±0.005 cala (0.127 mm) w standardowych warunkach. Grube blachy wymagają szerszych tolerancji. Nie można osiągnąć takiej samej precyzji w przypadku grubego materiału. Konstrukcja podwozia powinna uwzględniać tę różnicę. Do większości paneli i ram w urządzeniach do transportu cieczy należy stosować cienkie arkusze. Takie podejście pozwala obniżyć koszty, jednocześnie spełniając wymagania konstrukcyjne.
Po wycięciu płaskie elementy są wyginane do ostatecznego kształtu. Prasy krawędziowe zaginają metal wzdłuż precyzyjnych linii, tworząc trójwymiarowe struktury. W ten sposób buduje się obudowy, wsporniki montażowe i ramy wsporcze. Gięcie zwiększa sztywność bez zwiększania ciężaru. Płaski panel staje się sztywny po zagięciu krawędzi. Ten proces doskonale sprawdza się w przypadku produkcji na małą i średnią skalę. Wiele produktów z zakresu technologii transportu cieczy opiera się na tej metodzie produkcji. Z prostych płaskich wzorów można tworzyć złożone kształty.
NOBLE, wiodąca firma produkcyjna w Chinach, oferuje usługi cięcia i gięcia laserowego. Ich urządzenia obsługują zarówno blachy aluminiowe, jak i ze stali nierdzewnej. Otrzymujesz części gotowe do montażu, z minimalną ilością prac dodatkowych. Skraca to czas realizacji zamówienia i upraszcza łańcuch dostaw.
Obróbka CNC dla komponentów o wysokiej precyzji
Złożone elementy, takie jak kolektory i korpusy zaworów, wymagają obróbki CNC. Ten proces ubytkowy usuwa materiał z bryły, aby stworzyć projekt. Otrzymujesz precyzyjne części robota do transportu cieczy o wąskich tolerancjach. Proces ten sprawdza się zarówno w przypadku metali, jak i tworzyw sztucznych.
Wykończenie powierzchni ma znaczenie w przypadku uszczelnień przepływowych. Rowki uszczelniające typu O-ring wymagają chropowatości powierzchni od 0.8 do 1.6 μm Ra. Frezowanie CNC pozwala uzyskać chropowatość powierzchni od 1.6 do 3.2 μm Ra w stanie obróbki. Obróbka wykańczająca obniża tę wartość do 0.8 μm Ra. Toczenie CNC zapewnia jeszcze gładsze powierzchnie o chropowatości powierzchni od 0.4 do 1.6 μm Ra w stanie obróbki. Wartości te spełniają wymagania większości uszczelnień w systemie robotycznym. Standardowe zastosowania uszczelnień nie wymagają dodatkowej obróbki końcowej.
Porównaj to z drukiem 3D. FDM tworzy części z Ra od 12 do 25 μm w stanie surowym. Obróbka końcowa, taka jak szlifowanie lub wygładzanie parą, obniża tę wartość do Ra od 1.6 do 3.2 μm. SLS osiąga Ra od 6 do 12 μm w stanie surowym i od 3.2 do 6.0 μm po śrutowaniu. DMLS osiąga Ra od 6 do 15 μm w stanie surowym. Żadna z tych metod nie osiąga Ra od 0.8 do 1.6 μm bez obróbki wykańczającej na krytycznych powierzchniach. CNC spełnia wymagania w stanie surowym lub za pomocą prostego cięcia wykończeniowego. W przypadku uszczelnień przepływowych w komponentach automatyki, CNC zapewnia wymagane wykończenie powierzchni od samego początku. Ta niezawodność ma znaczenie, gdy system przetwarza drogie odczynniki.
Druk 3D nadal odgrywa rolę w prototypowaniu. Przed rozpoczęciem produkcji narzędzi należy przetestować dopasowanie i funkcjonalność. W przypadku części produkcyjnych wymagających niezawodnych uszczelnień, standardem pozostaje obróbka CNC. Twoje urządzenia laboratoryjne zależą od szczelności tych precyzyjnych komponentów. Koszt początkowy CNC jest wyższy w przeliczeniu na jedną część, ale oszczędzasz na odrzuconych zespołach.
Formowanie wtryskowe sprawdza się w produkcji części o dużej objętości, takich jak końcówki pipet. Koszt oprzyrządowania jest wysoki, ale rozkłada się na tysiące, a nawet miliony sztuk. Wąskie tolerancje stają się możliwe po zatwierdzeniu formy. Ten proces sprawdza się, gdy potrzebujesz dziesiątek tysięcy identycznych elementów.
Firma NOBLE oferuje obróbkę CNC zarówno na potrzeby prototypów, jak i produkcji seryjnej. Specjalizujemy się w obróbce aluminium, stali nierdzewnej i tworzyw konstrukcyjnych. Otrzymujesz części spełniające Twoje wymagania dotyczące wykończenia powierzchni i dokładności wymiarowej. To wsparcie pozwala Ci szybciej przejść od koncepcji do certyfikowanych części.
Rozważania projektowe dotyczące części robotów do obsługi cieczy
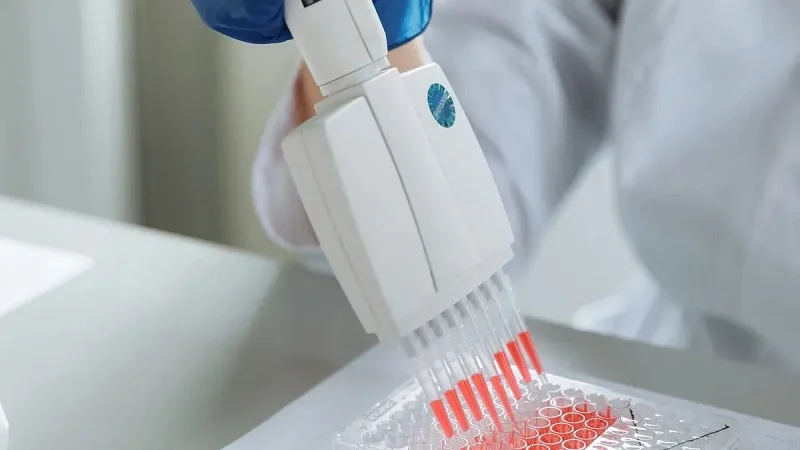
Projektowanie pod kątem możliwości produkcji i montażu
Sposób projektowania części wpływa na łatwość ich wykonania. Zacznij od usunięcia wszelkich niepotrzebnych podcięć. Otwory boczne, gwinty, zatrzaski i zatrzaski sprawiają, że forma staje się bardziej złożona. Każde podcięcie wymaga dodatkowych części w formie, co podnosi koszty i czas wykonania. Często można przesunąć linię podziału formy, aby zamiast tego stykała się z podcięciem bocznym. To proste rozwiązanie sprawdza się w przypadku wielu kwadratowych lub okrągłych dystansów.
W przypadku elementów wewnętrznych należy unikać wykonywania gwintów bezpośrednio w części. Gwinty to podcięcia, które znacznie utrudniają wykonanie formy. Zamiast tego należy używać metalowych wkładek gwintowanych. Tworzą one mocniejsze połączenia i ułatwiają projektowanie formy. Jeśli potrzebujesz podcięć lub wypustek, wybierz elastyczne materiały, takie jak polietylen lub TPE. Nie stosuj wypustek w przypadku sztywnych lub wypełnionych włóknami tworzyw sztucznych, ponieważ pękną one po usunięciu.
Wybór materiału wpływa również na to, jak części radzą sobie z czyszczeniem. Standardowy polipropylen nadaje się do pipet ręcznych. Można go autoklawować w standardowych warunkach i czyścić powszechnie stosowanymi środkami dezynfekującymi. Wysokiej jakości polipropylen lepiej nadaje się do końcówek automatycznych, które są wielokrotnie obsługiwane przez roboty. Materiał ten zachowuje swój rozmiar podczas cykli czyszczenia, dzięki czemu nie wygina się i nie zakłóca działania automatyki.
Równoważenie kosztów, czasu realizacji i wydajności
Liczba potrzebnych części powinna decydować o wyborze procesu. W przypadku produkcji niskoseryjnej obróbka CNC zapewnia precyzję w przypadku części metalowych lub plastikowych. Koszty przygotowania stanowią znaczną część całkowitego kosztu, szczególnie w przypadku bardzo małych partii. Druk 3D eliminuje te problemy z przygotowaniem. Wystarczy wgrać plik i rozpocząć. Metoda warstwa po warstwie nie ma znaczenia, czy wnętrze jest pełne, czy ma skomplikowaną strukturę plastra miodu. CNC pobiera wyższe opłaty za głębokie otwory, podczas gdy druk 3D utrzymuje ten sam koszt.
W przypadku modeli testowych druk 3D jest szybszy i tańszy w konfiguracji. W przypadku części produkcyjnych wymagających ciasnych rozmiarów i gładkich powierzchni, obróbka CNC zapewnia niezawodność, jakiej wymagają uszczelnienia hydrauliczne.
Formowanie wtryskowe staje się opłacalne przy dużych wolumenach, gdzie koszt oprzyrządowania rozkłada się na wiele części. Twoje narzędzia laboratoryjne korzystają z tej metody, gdy potrzebujesz wielu identycznych części.
NOBLE, czołowy producent w Chinach, pomoże Ci dokonać wyboru między tymi opcjami. Ich inżynierowie sprawdzą Twój projekt, aby upewnić się, że jest łatwy w budowie, zanim rozpocznie się produkcja. Otrzymujesz części, które spełniają Twoje potrzeby, bez ponoszenia dodatkowych kosztów związanych ze złożonością.
NOBLE: Partner produkcyjny w zakresie części robotów do transportu cieczy

Pełne możliwości serwisowe od projektu do montażu
Firma NOBLE obsługuje cały proces produkcji w jednym miejscu. Otrzymujesz pomoc od pierwszego przeglądu projektu aż po montaż końcowy. Zespół NOBLE pracuje zarówno z metalem, jak i tworzywami sztucznymi. Dzięki temu zyskujesz jednego partnera w zakresie wszystkich części robota do transportu cieczy. Obróbka CNC pozwala na tworzenie złożonych metalowych kolektorów o wąskich tolerancjach. Produkcja blachy pozwala na budowę podwozi i ram dla Twojego sprzętu. Formowanie wtryskowe pozwala na produkcję wielkoseryjnych części z tworzyw sztucznych, takich jak końcówki pipet i korpusy zaworów. Nie musisz już rozdzielać pracy między wielu dostawców.
Wsparcie projektowe rozpoczyna się już na wczesnym etapie projektu. Inżynierowie NOBLE sprawdzają pliki CAD pod kątem łatwości ich wykonania. Wykrywają potencjalne problemy, zanim metal zostanie docięty. To oszczędza czas i pieniądze. Zespół sugeruje zamiany materiałów lub zmiany kształtu, które zwiększają niezawodność. Usługi montażowe łączą wszystkie części w gotowe podzespoły. Otrzymujesz przetestowane części gotowe do dodania do systemu. Kontrole walidacyjne potwierdzają, że każda część spełnia Twoje wymagania dotyczące dopasowania i funkcjonalności. To kompleksowe podejście znacznie skraca czas rozwoju.
Certyfikaty jakości: ISO 9001:2015 i ISO 13485:2016
Systemy jakości mają znaczenie dla części robota do transportu cieczy. Firma NOBLE działa w oparciu o certyfikowane systemy zarządzania jakością, które zapewniają spójne standardy produkcji. Uzyskujesz powtarzalne wyniki partia po partii. Dodatkowe normy dotyczące wyrobów medycznych dodatkowo kontrolują warunki produkcji komponentów laboratoryjnych.
Te systemy jakości oznaczają, że każdy proces przebiega zgodnie z pisemnymi procedurami. NOBLE śledzi materiały, pomiary i kontrole na każdym etapie. Otrzymujesz pełną identyfikowalność kluczowych komponentów. Ma to znaczenie, gdy Twój system automatyki przeprowadza wrażliwe testy. Certyfikowany partner zmniejsza obciążenie audytami. Masz pewność, że Twoje części spełniają standardy branżowe bez konieczności dodatkowych kontroli. System jakości pomaga również szybciej skalować proces od prototypu do produkcji. Możesz pewnie przejść od koncepcji do certyfikowanych części.
Tworzywa sztuczne oferują obojętność chemiczną, ale mniejszą sztywność. Metale zapewniają wytrzymałość, ale mogą reagować z niektórymi odczynnikami. Wybór procesu zależy od objętości, tolerancji i budżetu. Obróbka CNC zapewnia precyzję. Formowanie wtryskowe pozwala na produkcję dużych ilości. Cięcie laserowe pozwala na wydajne budowanie ram. Nawet samodzielnie wykonane części robotów do transportu cieczy korzystają z przemyślanego doboru materiałów. Niezawodna automatyzacja zaczyna się od odpowiednich komponentów. Sprzęt laboratoryjny działa lepiej, gdy materiały są dopasowane do zadań. Maszyny do transportu cieczy codziennie stykają się z agresywnymi chemikaliami. Mądre wybory zapobiegają awariom. Technologia transportu cieczy rozwija się dzięki starannej inżynierii. Systemy robotyczne wymagają prawidłowego działania każdej części. Współpraca z producentem oferującym pełen zakres usług, takim jak NOBLE, upraszcza drogę od koncepcji do certyfikowanych, gotowych do produkcji części.
Często zadawane pytania dotyczące części robotów do obsługi cieczy
Jaki materiał jest najbardziej odporny na agresywne środki chemiczne i nadaje się do produkcji części robotów do transportu cieczy?
PTFE jest odporny na prawie wszystkie substancje chemiczne. Żaden popularny odczynnik laboratoryjny go nie rozłoży. PTFE nie jest jednak zbyt wytrzymały. PEEK jest sztywniejszy, ale droższy. W przypadku części, które wyrzucasz, dobrze sprawdza się polipropylen klasy medycznej. Twój wybór zależy od tego, czy dla Twoich części ważniejsza jest odporność chemiczna, czy wytrzymałość.
Kiedy powinienem wybrać obróbkę CNC zamiast 3D drukowanie?
Obróbka CNC zapewnia chropowatość powierzchni od 0.8 do 1.6 μm Ra, co jest wymagane w przypadku uszczelnień przepływowych. Druk 3D pozwala uzyskać chropowatość powierzchni od 6 do 25 μm Ra. Druk 3D należy stosować tylko do prototypów. Wybierz CNC do produkcji części, które muszą być szczelne. NOBLE, czołowy producent w Chinach, oferuje oba te rozwiązania, zaspokajając potrzeby w zakresie automatyzacji.
Jak wybrać uszczelki z PEEK i PTFE?
PEEK ma wytrzymałość na rozciąganie 90-100 MPa i utrzymuje szczelność pod obciążeniem. PTFE jest bardziej odporny na chemikalia, ale wygina się pod wpływem ciśnienia. Jeśli Twój system jest narażony na działanie silnych kwasów lub rozpuszczalników, PTFE zapewnia lepszą ochronę. Jeśli stabilność mechaniczna ma większe znaczenie, PEEK jest wart swojej wyższej ceny.
Czy aluminium można stosować w częściach mających styczność z próbkami biologicznymi?
Aluminium 6061 nadaje się do ram i wsporników. W przypadku bezpośredniego kontaktu z płynami biologicznymi, wybierz stal nierdzewną 316L. Stal jest odporna na chlorki i można ją sterylizować w autoklawie. Aluminium wymaga anodowania w trudnych warunkach. Dopasuj materiał do rodzaju sprzętu laboratoryjnego.
Jaki proces jest odpowiedni produkcja małoseryjna precyzyjnych części?
W przypadku produkcji niskoseryjnej obróbka CNC zapewnia precyzję w przypadku części metalowych lub plastikowych. Koszty przygotowania są wysokie w przypadku małych serii. Druk 3D eliminuje konieczność przygotowania, ale może nie zapewnić wykończenia powierzchni wymaganego do produkcji uszczelek. Formowanie wtryskowe staje się opłacalne przy dużych wolumenach. Zastanów się nad wolumenem produkcji przed wyborem procesu.







