
Pomyśl o obiektywie w aparacie swojego smartfona. Robi wyraźne zdjęcia, mimo że jest mniejszy niż moneta. Ta precyzja wynika z obróbki CNC. Wyzwanie? Elementy optyczne wymagają dokładności na poziomie submikronowym. Lustro satelitarne musi odbijać światło na duże odległości. Każda drobna wada psuje wydajność. Obróbka CNC została udoskonalona, aby sprostać tym potrzebom. Nowoczesne maszyny oferują powtarzalne i dokładne sposoby wytwarzania złożonych części. Utrzymują tolerancje węższe niż ludzki włos. Ten przewodnik omawia procesy, technologie i zalety komponentów optycznych CNC. Otrzymasz praktyczne wskazówki, z których możesz od razu skorzystać. Niezależnie od tego, czy jesteś inżynierem, kupcem, czy hobbystą, ta wiedza jest ważna. NOBLE, czołowy partner produkcyjny w Chinach, doskonale pomaga klientom w wydajnym prototypowaniu i produkcji masowej. Ich umiejętności gwarantują, że Twoje części optyczne spełniają wymagania.
Kluczowe technologie dla Komponenty optyczne CNC
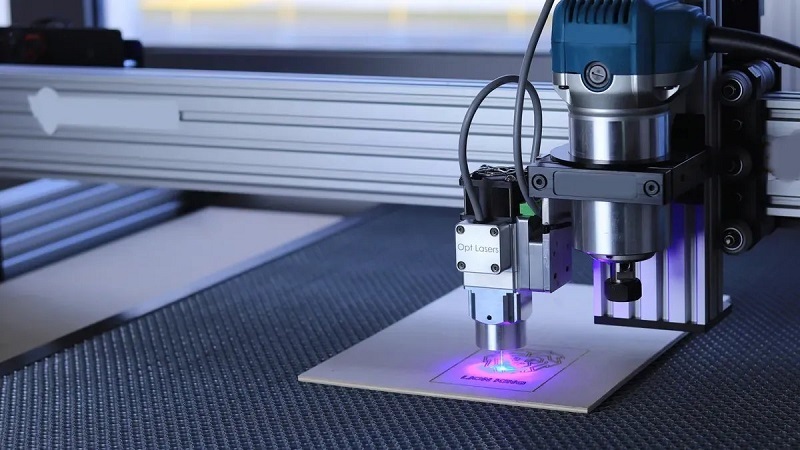
Produkcja elementów optycznych z precyzją submikronową wymaga więcej niż standardowego warsztatu maszynowego. Wymaga specjalistycznego sprzętu, starannej kontroli środowiska i inteligentnych systemów pomiarowych. Przyjrzyjmy się kluczowym technologiom, które umożliwiają osiągnięcie tego poziomu dokładności.
Wieloosiowe maszyny CNC
Standardowe maszyny 3-osiowe mają problemy z geometrią optyczną. Powierzchnie o dowolnym kształcie, kąty złożone i części wielopłaszczyznowe wymagają większej elastyczności. Właśnie tutaj 5-osiowa obróbka CNC zmienia wszystko. Maszyny te przesuwają narzędzie skrawające wzdłuż pięciu osi jednocześnie, umożliwiając mu podążanie za złożonymi krzywiznami przy jednoczesnym zachowaniu idealnego kąta nachylenia.
Dlaczego ma to znaczenie w przypadku elementów optycznych? Rozważmy lustro o dowolnym kształcie w wyświetlaczu przeziernym. Krzywizna powierzchni zmienia się w sposób ciągły na całej długości elementu. Maszyna 3-osiowa nie jest w stanie utrzymać prawidłowego kontaktu narzędzia z powierzchnią podczas tych zmian. Natomiast maszyna 5-osiowa utrzymuje narzędzie prostopadle do powierzchni przez cały czas cięcia. To zmniejsza wysokość żłobienia i znacząco poprawia wykończenie powierzchni.
Oto co umożliwia obróbka CNC 5-osiowa:
- Powierzchnie rzeźbione lub o dowolnym kształcie gdzie kąt narzędzia musi się zmieniać, aby utrzymać kontakt i wykończenie
- Kąty złożone gdzie pojedynczy, stały kierunek narzędzia nie może trafić w element czysto
- Ścisłe tolerancje położenia na powierzchniach gdzie cechy muszą się zgadzać podczas pomiaru na podstawie wspólnego zestawu danych
- Części wielopłaszczyznowe gdzie ważne elementy znajdują się po kilku stronach i muszą być ściśle ze sobą powiązane
Poniższa tabela pokazuje, jak ruch 5-osiowy bezpośrednio wpływa na jakość części optycznych:
| Mechanizm | Bezpośredni wpływ na obróbkę elementów optycznych o dowolnej formie |
| Jednoczesny ruch 5-osiowy | Umożliwia frezowi podążanie za złożonymi, dowolnymi powierzchniami, przy jednoczesnym zachowaniu stałego zaangażowania narzędzia |
| Utrzymywanie optymalnego kąta narzędzia | Utrzymuje narzędzie prostopadle do zakrzywionej powierzchni, zmniejszając wysokość żłobienia i poprawiając wykończenie powierzchni Ra w porównaniu z frezowaniem 3-osiowym z końcówką kulistą |
| Obróbka jednostanowiskowa | Eliminuje przesunięcie punktu odniesienia między ustawieniami, osiągając dokładność ±0.005 mm w przypadku krytycznych cech i ±0.01 mm w przypadku rzeczywistego położenia na powierzchniach |
| Stały kąt zaangażowania narzędzia | Zmniejsza zużycie narzędzi w przypadku trudnych materiałów, takich jak tytan i stale hartowane |
Poza samą maszyną, pomiary w trakcie procesu zapewniają utrzymanie jakości na stałym poziomie. Sondy dotykowe sprawdzają położenie części przed rozpoczęciem cięcia. Interferometry laserowe weryfikują dokładność maszyny w trakcie cyklu. Systemy te wykrywają problemy na wczesnym etapie, dzięki czemu błędy nie są wykrywane po wykonaniu części.
Diament Toczenie CNC oraz Frezowanie CNC
W przypadku wykończenia lustrzanego standardowe narzędzia skrawające nie dadzą rady. Jednoostrzowe toczenie diamentowe wykorzystuje diamentowe narzędzie o niezwykle ostrej krawędzi do bezpośredniej obróbki powierzchni optycznych. Rezultaty są imponujące. Chropowatość powierzchni sięga Ra ≤ 0.01 µm, a wysokość zadzioru na krawędzi utrzymuje się poniżej 0.5 µm. Oznacza to, że części po wyjęciu z maszyny są gotowe do użycia i nie wymagają polerowania.
Toczenie diamentowe sprawdza się szczególnie dobrze w optycznej obróbce CNC elementów optycznych i precyzyjnych elementów mechanicznych. Posuwy na poziomie nanometrów pozwalają uzyskać gładkie i precyzyjne powierzchnie, które zachowują się jak polerowane szkło.
Kontrola temperatury jest równie ważna, jak narzędzie. Ultraprecyzyjne maszyny utrzymują temperaturę otoczenia na poziomie 20 ± 0.1°C. Dlaczego? Ciepło powoduje rozszerzalność cieplną. Nawet niewielkie wahania temperatury odkształcają część i ramę maszyny. Kalibracja laserowa na maszynie kompensuje wszelkie pozostałe błędy geometryczne.
Oto przegląd najważniejszych technologii, które współpracują ze sobą, aby osiągnąć precyzję poniżej mikrona:
| Kategoria technologii podstawowej | Kluczowe specyfikacje i parametry | Zastosowanie w precyzyjnych elementach optycznych CNC o dokładności poniżej 1 mikrona |
| Sprzęt CNC o ultra wysokiej precyzji i stabilność termiczna | Dokładność pozycjonowania 0.1 µm; powtarzalność 0.02 µm; kontrola temperatury 20±0.1°C; kalibracja lasera na maszynie | Minimalizuje odkształcenia termiczne i błędy geometryczne |
| Toczenie diamentowe jednym punktem i cięcie ultraprecyzyjne | Chropowatość powierzchni Ra ≤ 0.01 µm; posuwy na poziomie nanometrów; wysokość zadzioru na krawędzi < 0.5 µm | Bezpośrednio tworzy powierzchnie o jakości lustrzanej, eliminując konieczność późniejszego polerowania |
| Szlifowanie przyrządów obróbkowych i precyzyjna obróbka otworów | Współosiowość w granicach 0.5 µm; tolerancja średnicy otworu ±1 µm; okrągłość 0.3 µm; płaskość 0.5 µm | Umożliwia obróbkę współosiowych systemów wielosoczewkowych w jednym ustawieniu |
| Precyzyjna obróbka gwintów i elementów cienkościennych | Tolerancja średnicy podziałki ±2 µm; skumulowany błąd podziałki 1 µm; zaciskanie bez naprężeń | Zapobiega deformacji ultracienkich tubusów obiektywów |
| Kontrola na poziomie nanometrów i czysty montaż | Niepewność pomiaru 0.1 µm; czystość klasy 100; interferometr światła białego i AFM; SPC z CPK ≥ 1.33 | Weryfikuje dokładność submikronową i zapewnia montaż wolny od zanieczyszczeń |
Te technologie współdziałają ze sobą. Maszyna zapewnia podstawową dokładność. Narzędzia diamentowe tworzą wykończenie. Systemy pomiarowe weryfikują wyniki. Kontrola środowiska zapewnia stabilność. To połączenie umożliwia produkcję nowoczesnych komponentów optycznych CNC.
Korzyści Obróbka CNC dla komponentów optycznych
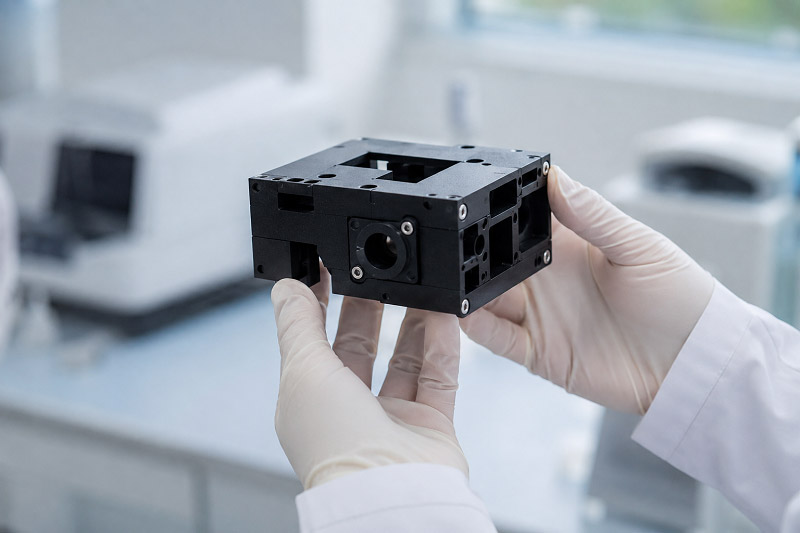
Wysoka powtarzalność i skalowalność
Maszyny CNC doskonale radzą sobie z powtarzaniem tej samej pracy bez utraty dokładności. Wyprodukuj tysiąc części dzisiaj, a w przyszłym miesiącu kolejny tysiąc. Każda z nich będzie identyczna z pierwszą. Ta spójność ma znaczenie w przypadku części optycznych, ponieważ nawet drobne zmiany wpływają na wydajność. Soczewka, która przesuwa się o kilka mikronów między partiami, może zrujnować linię produkcyjną.
Ta powtarzalność ułatwia skalowanie. Zacznij od prototypu, sprawdź projekt, a następnie zwiększ produkcję. Ten sam program działa na tej samej maszynie. Żadnych poprawek, żadnych niespodzianek. W przypadku niestandardowych części optycznych ta elastyczność to ogromny atut. Możesz przetestować jedną sztukę, a następnie zamówić 10 000 bez konieczności zmiany procesu.
Firma NOBLE wbudowuje tę niezawodność w każdy projekt. Ich maszyny utrzymują ścisłe tolerancje nawet w długich seriach produkcyjnych. Monitorują jakość za pomocą statystycznej kontroli procesu, dzięki czemu masz pewność, że kolejna partia będzie taka sama jak poprzednia. Ta spójność przekształca ryzykowny prototyp w niezawodny łańcuch dostaw.
Opłacalność w przypadku złożonych części
Tak, koszty konfiguracji CNC są wyższe niż w przypadku tradycyjnych metod. Narzędzia, programowanie i czas pracy maszyny sumują się. Jednak rachunek zmienia się, gdy części stają się złożone. Lustro o dowolnym kształcie lub pryzmat wielopłaszczyznowy wymagałyby wielu ustawień i specjalnych oprzyrządowań przy konwencjonalnej obróbce. Każde ustawienie generuje błąd i podnosi koszty robocizny.
CNC eliminuje te problemy. Jedna maszyna, jedno ustawienie, jeden program. Maszyna automatycznie obsługuje złożone kształty. Tnie szybciej, marnuje mniej materiału i redukuje ilość odpadów. W przypadku skomplikowanych projektów optyczna obróbka CNC często kosztuje mniej niż tradycyjne metody, nawet przy wyższych początkowych nakładach inwestycyjnych.
Pomyśl o niestandardowej obudowie systemu laserowego. Tradycyjna obróbka może wymagać pięciu oddzielnych operacji na trzech maszynach. CNC wykonuje to w jednym przejściu. To oszczędza czas, zmniejsza uszkodzenia podczas obsługi i obniża koszty robocizny. Rezultatem jest wysokiej jakości element optyczny w konkurencyjnej cenie.
Z praktycznego punktu widzenia, próg rentowności osiąga się szybko. Skomplikowane części, trudne lub niemożliwe do wykonania w konwencjonalny sposób, stają się dostępne cenowo dzięki CNC. Dla inżynierów projektujących optykę nowej generacji otwiera to nowe możliwości. Dla kupujących oznacza to lepsze ceny w przypadku trudnych projektów. Kompleksowe podejście NOBLE – od projektu po montaż – zapewnia dodatkowe oszczędności poprzez redukcję kosztów koordynacji z dostawcami i logistyki.
Wymagania dotyczące precyzji dla komponentów optycznych CNC
Definiowanie tolerancji na poziomie mikronów
Części optyczne zazwyczaj wymagają tolerancji od ±0.001 mm do ±0.005 mm. Dokładna wartość zależy od funkcji danej części. Obiektyw aparatu w smartfonie może wymagać luźniejszej strony. Lustro satelitarne wymaga węższej strony. Wartości te wydają się niewielkie, ale mają realny wpływ na jakość działania danej części.
Pomyśl o sprzężeniu światłowodowym. Jeśli odchylenie od osi wynosi zaledwie 1 mikron, wydajność sprzężenia spada o około 4.2%. To odpowiada stratom 0.2 dB. Zmniejszenie przesunięcia do 2 mikronów spowoduje stratę większą niż 0.5 dB. Utrzymanie przesunięcia w granicach ±1 mikrona spowoduje bardzo małe straty. To właśnie różnica między systemem, który działa, a takim, który zawodzi.
Części lotnicze i kosmiczne idą jeszcze dalej. Kluczowe komponenty w tym obszarze mają tolerancję ±0.0005 cala, czyli około ±0.0127 mm. Standardowe części obrabiane mechanicznie mają tolerancję luzu, wynoszącą od ±0.001 do ±0.005 cala. Tolerancje położenia geometrycznego są zawężone do ±0.0002 cala. Zdolność procesu musi osiągnąć Cpk powyżej 1.33. Te zasady odróżniają optykę klasy lotniczej od optyki konsumenckiej.
| Aspekt precyzji | Wymagania dotyczące lotnictwa i kosmonautyki |
| Tolerancja krytycznych komponentów | ±0.0005 cala (±0.0127 mm) |
| Tolerancja standardowych części obrabianych | ± 0.001 do ± 0.005 cali |
| Wykończenie powierzchni | Ra 32 do Ra 125 mikrocali |
| Tolerancja geometryczna (pozycja) | ±0.0002 cala |
| Zdolność procesu (Cpk) | > 1.33 |
Chropowatość powierzchni i dokładność kształtu
Chropowatość powierzchni ma równie duże znaczenie, co tolerancja rozmiaru. Optyka odblaskowa często wymaga współczynnika Ra poniżej 10 nm. Toczenie diamentowe to umożliwia. Prawidłowe ustawienia mają znaczenie: prędkość wrzeciona około 2000 obr./min, posuw 5 mm/min i głębokość przejścia wykończeniowego 4 μm. Narzędzia z monokryształu diamentu syntetycznego utrzymują ostrość krawędzi skrawającej. Temperatura otoczenia wynosi 20°C ± 0.5°C. Czystość jest utrzymywana na poziomie klasy ISO 5. Każdy czynnik przyczynia się do uzyskania lustrzanego wykończenia.
Dlaczego chropowatość ma znaczenie? Kontroluje ona zachowanie światła. Gdy cechy powierzchni są znacznie mniejsze niż długość fali światła, powierzchnia odbija światło lustrzanym odbiciem, jak lustro. Gdy chropowatość zbliża się do długości fali, światło rozprasza się dyfuzyjnie. Powierzchnia o Ra 0.4–0.8 µm wykazuje mieszane odbicie. Przy 0.8–1.6 µm współczynnik odbicia spada poniżej 1%. To przesunięcie niszczy działanie lustra.
Dokładność kształtu również ma znaczenie. Płaskość, kulistość i ustawienie kątowe wpływają na jakość frontu fali. Płaskość powierzchni λ/10 dodaje λ/5 do błędu frontu fali w odbiciu. Odchylenie kątowe rzędu 1 mikrona na 10 mm powoduje odchylenie wiązki o około 20 sekund kątowych. Błędy te kumulują się w układach wieloelementowych.
W optyce lotniczej sukces zależy od traktowania wpływu środowiska jako głównego ograniczenia projektowego. Inżynierowie muszą weryfikować działanie w rzeczywistych warunkach misji. Optyka konsumencka rzadko wymaga takiego poziomu rygorystyczności.
W przypadku komponentów optycznych CNC spełnienie tych wymagań wymaga czegoś więcej niż tylko dobrej maszyny. Wymaga starannej kontroli procesu, odpowiednich narzędzi i zdyscyplinowanych pomiarów. Właśnie to zapewnia obróbka optyczna CNC. Najlepsze komponenty optyczne pochodzą z warsztatów, które rozumieją te wymagania dotyczące precyzji i uwzględniają je na każdym etapie.
Kluczowe zagadnienia projektowe dotyczące komponentów optycznych CNC
Wybór materiału pod kątem obrabialności
Wybór odpowiedniego materiału wpływa na każdy etap optycznej obróbki CNC. Szkło optyczne zapewnia doskonałą przejrzystość, ale jest trudne w obróbce. German i selenek cynku dobrze sprawdzają się w optyce podczerwonej, ale wymagają szczególnej ostrożności. Tworzywa sztuczne takie jak PMMA i poliwęglan stanowią lżejsze i tańsze rozwiązanie.
| Materiał | Klarowność optyczna | Możliwość obróbki CNC |
| PMMA (akryl) | Najlepszy pod względem przejrzystości; może osiągnąć transmisję światła na poziomie ponad 90% | Możliwość obróbki CNC przy użyciu specjalnych ścieżek narzędziowych |
| PC (poliwęglan) | Może osiągnąć transmisję światła na poziomie ponad 90% | Możliwość obróbki CNC przy użyciu specjalnych ścieżek narzędziowych |
| Aluminium 6061-T6 | Stosowany w optyce odblaskowej (nie przezroczystej) | Maszyny bardzo dobre; powszechne w przemyśle |
German wymaga starannego, dwuetapowego procesu. Najpierw docieranie odbywa się na żeliwnej płycie z materiałem ściernym Kemox 0800S przez dwie minuty na stronę. Pozwala to uzyskać płaskość powierzchni 0.67 µm. Następnie polerowanie odbywa się za pomocą ściereczki ASFL z 1-mikronowym diamentem płynnym przez pięć minut na stronę. Pozwala to zmniejszyć chropowatość powierzchni do Rz 0.0253 µm. Wszystkie te etapy tworzą optykę gotową do trudnych zadań.
Ograniczenia geometrii i narzędzi
Powierzchnie o dowolnym kształcie wykorzystują możliwości obróbki do granic możliwości. Kształty te zmieniają krzywiznę w całym detalu. Standardowa maszyna 3-osiowa nie jest w stanie ich dobrze odtworzyć. Aby utrzymać narzędzie pod odpowiednim kątem podczas każdego cięcia, potrzebna jest obróbka CNC w 5 osiach.
Planowanie ścieżki narzędzia jest równie ważne, jak możliwości maszyny. Kartezjańskie ścieżki o stałym kroku często powodują drgania, ponieważ siły skrawania ulegają znacznym zmianom. Strategie adaptacyjne rozwiązują ten problem. Styczne ustawienie ścieżki narzędzia utrzymuje frez w lokalnym kierunku powierzchni. To równomiernie rozkłada siły i redukuje wibracje. Rezultatem jest gładsze wykończenie i mniej wad.
Ugięcie narzędzia również negatywnie wpływa na precyzję. Długie, cienkie narzędzia wyginają się pod wpływem nacisku skrawania. To ugięcie objawia się błędami wymiarowymi gotowego elementu. Krótsze narzędzia o większych średnicach są bardziej odporne na zginanie. Należy również kontrolować prędkość obrotową wrzeciona i posuw. Odpowiednie połączenie zapobiega drganiom, jednocześnie utrzymując rozsądne czasy cyklu.
Z praktycznego punktu widzenia, projektuj część z uwzględnieniem obróbki. Unikaj ostrych narożników wewnętrznych, które wymagają użycia małych narzędzi. Zachowaj równomierną grubość ścianek, aby zapobiec odkształceniom. Pomyśl o tym, jak część będzie trzymana podczas cięcia. Stabilna konstrukcja zapobiega wibracjom i zapewnia stałą jakość.
Zastosowania obróbki CNC w optyce
Lotnictwo i systemy obronne
Optyka lotniczo-kosmiczna jest poddawana trudnym warunkom. Wahania temperatury, wibracje i promieniowanie zagrażają wydajności. Obróbka CNC pomaga częściom przetrwać te wyzwania. Soczewki podczerwone do systemów termowizyjnych wymagają precyzyjnych krzywych, aby prawidłowo skupić sygnatury cieplne. Niewielki błąd oznacza rozmazany obraz. Taka awaria może ukryć cel lub przeoczyć zagrożenie.
Zwierciadła do systemów laserowych wymagają jeszcze ściślejszej kontroli. Zwierciadła te przekierowują wiązki o wysokiej energii. Każda skaza na powierzchni pochłania energię i tworzy punkty zapalne. Te punkty zapalne mogą uszkodzić powłokę lustra. Obróbka CNC utrzymuje chropowatość powierzchni na wystarczająco niskim poziomie, aby zapobiec temu problemowi. W rezultacie powstaje lustro, które bezawaryjnie wytrzymuje dużą moc.
Obudowy czujników optycznych również wykorzystują obróbkę CNC. Obudowy te chronią delikatne komponenty, jednocześnie utrzymując ich współosiowość. Współosiowość jest ważna, ponieważ czujniki muszą być ustawione dokładnie tam, gdzie oczekuje system. Maszyny CNC utrzymują tolerancje położenia na wielu powierzchniach. Ta precyzja sprawia, że montaż jest prosty i niezawodny.
Zastosowania obronne stawiają te wymagania jeszcze wyżej. Systemy noktowizyjne, zasobniki celownicze i sprzęt rozpoznawczy – wszystkie one wymagają precyzyjnej optyki. Każdy element musi działać bez zarzutu w ekstremalnych warunkach. Obróbka CNC zapewnia tę niezawodność w każdej partii. Powtarzalność gwarantuje, że każdy egzemplarz działa tak samo, jak pierwszy, po przetestowaniu.
Urządzenia medyczne i sprzęt diagnostyczny
Optyka medyczna wymaga czystości i precyzji. Życie pacjentów zależy od wyraźnego obrazu i precyzyjnych pomiarów. Obróbka CNC spełnia te standardy dzięki starannej kontroli procesu i doborowi materiałów.
Endoskopy wykorzystują maleńkie soczewki, które muszą zmieścić się w wąskich rurkach. Soczewki te wymagają dokładnych średnic i precyzyjnych ogniskowych. Obróbka CNC pozwala na tworzenie tych małych części o niezmiennej jakości. Gładkie powierzchnie redukują rozpraszanie światła, zapewniając lekarzom wyraźniejszy obraz wnętrza ciała.
Mikroskopy chirurgiczne wymagają jeszcze wyższej wydajności. Chirurdzy polegają na ostrych, powiększonych obrazach podczas delikatnych zabiegów. Układ optyczny składa się z wielu soczewek, pryzmatów i luster. Każdy element musi idealnie przylegać do pozostałych. Obróbka CNC utrzymuje te ustawienia z dokładnością do mikronów. Ta precyzja przekłada się bezpośrednio na lepsze rezultaty chirurgiczne.
Sprzęt do diagnostyki obrazowej również opiera się na obróbce mechanicznej elementów optycznych. Tomografy komputerowe, systemy rezonansu magnetycznego (MRI) i tomografy optyczne koherentne (OPT) wykorzystują precyzyjne soczewki i lustra. Elementy te kierują światło lub promieniowanie po złożonych ścieżkach. Każde odchylenie od osi optycznej pogarsza jakość obrazu. Obróbka CNC gwarantuje, że każdy element spełnia rygorystyczne specyfikacje wymagane przez te systemy.
Z praktycznego punktu widzenia producenci urządzeń medycznych cenią CNC z jeszcze jednego powodu: identyfikowalności. Każdą część można śledzić w trakcie procesu produkcyjnego. Taka dokumentacja wspiera zgodność z przepisami i audyty jakości. W przypadku wysokowydajnych komponentów optycznych w środowisku medycznym, ta odpowiedzialność jest równie ważna, jak sama obróbka.
Współpraca z NOBLE w zakresie komponentów optycznych CNC

Nasze możliwości produkcyjne
NOBLE pracuje zarówno z metalem, jak i plastikiem. Ta umiejętność jest ważna w przypadku projektów optycznych. Pojedynczy zespół może wymagać aluminiowej obudowy, plastikowego mocowania obiektywu i mosiężnego pierścienia centrującego. Współpraca z jednym partnerem, który zajmuje się wszystkimi materiałami, usprawnia łańcuch dostaw. Unikniesz żonglowania wieloma dostawcami i oczekiwania, że ich części będą do siebie pasować.
Maszyny w NOBLE radzą sobie z trudnymi kształtami. Sprzęt wieloosiowy, w tym 5-osiowe centra obróbcze CNC, obrabiają powierzchnie o dowolnym kształcie i kąty złożone. Toczenie diamentowe pozwala uzyskać wykończenie na poziomie lustrzanym. Szlifowanie współrzędnościowe pozwala zachować tolerancję otworu w zakresie ±1 mikrona. Możliwości te obejmują pełen zakres komponentów optycznych CNC, od prostych uchwytów po złożone tubusy obiektywów.
Systemy jakości wspierają obróbkę. NOBLE posiada certyfikat zarządzania jakością ISO 9001:2015. Firma spełnia również normy ISO 13485:2016 dla wyrobów medycznych. Certyfikaty te oznaczają udokumentowane procesy, identyfikowalność materiałów i stałą wydajność. W przypadku komponentów optycznych CNC ta identyfikowalność ma znaczenie. Możesz śledzić każdą część aż do partii surowca i ustawień obróbki.
Kompleksowe podejście od projektu do montażu
NOBLE oferuje więcej niż tylko cięcie metalu i plastiku. Zespół pomaga w projektowaniu pod kątem możliwości produkcyjnych. Analizuje rysunki, sugeruje zmiany materiałów i sygnalizuje potencjalne problemy z obróbką przed rozpoczęciem produkcji. Takie wczesne wprowadzenie danych oszczędza czas i pieniądze. Niewielka poprawka w projekcie może wyeliminować kosztowny etap wtórny.
Usługa obejmuje również montaż. NOBLE może zintegrować Twoje komponenty optyczne w kompletne podzespoły. Zajmują się czyszczeniem, inspekcją i pakowaniem. To kompleksowe podejście redukuje obciążenie związane z zarządzaniem dostawcami. Jeden partner odpowiada za cały proces, od surowca do gotowego produktu.
Z praktycznego punktu widzenia, ten kompleksowy model przyspiesza realizację projektu. Wysyłasz koncepcję. Otrzymujesz przetestowany, zmontowany moduł gotowy do integracji. Koniec z przesyłaniem danych między warsztatami. Koniec z oczekiwaniem na wysyłkę części między placówkami. W przypadku złożonych projektów optycznych w branży lotniczej, obronnej i medycznej, ta szybkość ma znaczenie.
Połączenie wiedzy specjalistycznej w zakresie materiałów, precyzyjnej obróbki i możliwości montażu sprawia, że NOBLE jest zaufanym partnerem. Niezależnie od tego, czy potrzebujesz pojedynczego prototypu, czy serii produkcyjnej liczącej tysiące sztuk, zapewniają stałą jakość. Ta niezawodność pozwala Ci skupić się na najważniejszym zadaniu: projektowaniu lepszych systemów optycznych.
Obróbka CNC stała się niezbędna dla nowoczesnej optyki. Precyzja, którą omówiliśmy – mikronowe tolerancje, nanometrowe wykończenie powierzchni – umożliwia dzisiejszą technologię. Aparaty w smartfonach, lusterka satelitarne i lunety medyczne – wszystkie one opierają się na tej możliwości.
Ta dziedzina stale się rozwija. Nowe materiały, węższe tolerancje i bardziej złożone geometrie pojawiają się z roku na rok. Elementy optyczne CNC będą zyskiwać na znaczeniu, ponieważ zastosowania wymagają lepszej wydajności.
Właśnie tutaj z pomocą przychodzi NOBLE. Ich maszyny wieloosiowe, toczenie diamentowe i kompleksowe podejście pozwalają na realizację najtrudniejszych projektów. Wnoszą oni prawdziwe doświadczenie do każdego elementu, od prototypu po produkcję.
Gotowy do rozpoczęcia projektu optycznego? Skontaktuj się z NOBLE już dziś. Omów swoje specyfikacje, uzyskaj opinie ekspertów i przekonaj się, jak precyzyjna obróbka może ożywić Twój projekt.
Najczęściej zadawane pytania dotyczące komponentów optycznych CNC
Ile czasu zajmuje wykonanie typowego prototypu komponentu optycznego CNC?
Większość prototypów powstaje w ciągu 2 do 4 tygodni. Proste części powstają szybciej. Złożone elementy optyczne o dowolnym kształcie wymagają dodatkowego czasu na zaplanowanie ścieżek narzędzi i testowanie. Dostawca powinien przedstawić Ci jasny harmonogram przed rozpoczęciem pracy. Zapytaj o możliwość realizacji ekspresowej, jeśli Ci się spieszy.
Jaka jest różnica pomiędzy obróbką CNC a tradycyjnym polerowaniem?
Obróbka CNC polega na wycinaniu kształtu bezpośrednio z surowca. Polerowanie wygładza powierzchnię po cięciu. Wiele elementów optycznych wymaga obu etapów obróbki. CNC przetwarza kształt. Polerowanie usuwa drobne ślady po narzędziach. Toczenie diamentowe może pominąć polerowanie niektórych elementów odblaskowych, osiągając Ra ≤ 0.01 µm bezpośrednio po zakończeniu obróbki.
Czy obróbka CNC umożliwia obróbkę zarówno metalowych, jak i plastikowych elementów optycznych?
Tak. Aluminium 6061-T6 dobrze nadaje się do obróbki optycznej. PMMA i poliwęglan nadają się do produkcji elementów przezroczystych. German i selenek cynku nadają się do zastosowań w podczerwieni. Każdy materiał wymaga innej prędkości cięcia i narzędzi. Partner taki jak NOBLE, który obsługuje oba rodzaje materiałów, usprawnia łańcuch dostaw.
Jakich certyfikatów jakości powinienem szukać u partnera zajmującego się obróbką optyczną?
Szukaj normy ISO 9001:2015 do ogólnego zarządzania jakością. Produkcja wyrobów medycznych wymaga normy ISO 13485:2016. Te certyfikaty oznaczają udokumentowane procesy i identyfikowalne materiały. W przypadku komponentów optycznych CNC identyfikowalność ma znaczenie. Możesz śledzić każdą część aż do partii surowca i ustawień obróbki.







