
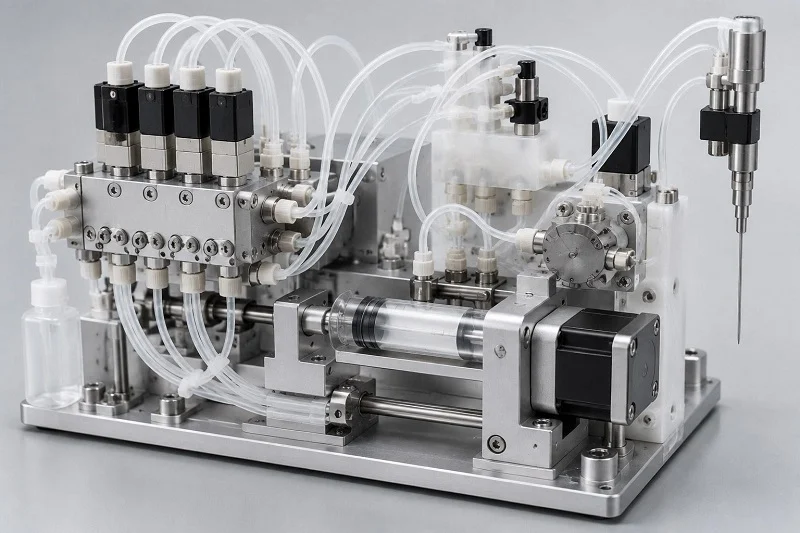
Budowa niezawodnego urządzenia medycznego zaczyna się od trudnej prawdy. Cały Twój system zależy od precyzji komponentów do transportu płynów dożylnych. Sukces nie polega na doborze materiałów, a dopiero później na ustalaniu produkcji. Potrzebujesz spójnego procesu od samego początku. Oto pytanie: jak zaprojektować komponenty do transportu płynów dożylnych, które będą działać sprawnie, łatwe w produkcji i przystępne cenowo w dużych ilościach? Ten poradnik przedstawia kluczowe wybory dla Twojego medycznego urządzenia diagnostycznego. Omówimy wybór odpowiedniego polimeru do Twojego zastosowania medycznego. Omówimy również optymalizację oprzyrządowania medycznego do produkcji. Prawdziwym sekretem jest wczesne zaangażowanie partnera produkcyjnego. Taka współpraca zapobiega kosztownym przeprojektowaniom i opóźnieniom.
Kryteria doboru materiałów dla Komponenty do obsługi płynów IVD
Wybór odpowiedniego materiału na części do transportu płynów w urządzeniach do diagnostyki in vitro oznacza konieczność żonglowania trzema potrzebami jednocześnie. Twój wyrób medyczny potrzebuje przezroczystych materiałów do systemów detekcji. Potrzebujesz stabilnych wymiarów, aby części idealnie do siebie pasowały. Potrzebujesz również materiałów odpornych na agresywne substancje chemiczne używane w testach. Wybrany polimer wpływa na wszystkie trzy aspekty. Kompromisy zdarzają się w każdym systemie medycznym. Przezroczysty materiał może się wyginać podczas formowania. Inny, odporny na substancje chemiczne, może blokować zbyt dużo światła. Kluczem jest wiedza, które cechy są najważniejsze dla Twojego urządzenia do diagnostyki in vitro. Zadanie każdego elementu decyduje o tym, która cecha jest najważniejsza. Niewłaściwe wyważenie tej równowagi może skutkować koniecznością późniejszego przeprojektowania.
Przejrzystość optyczna i stabilność wymiarowa
Wymagania dotyczące detekcji optycznej
Wiele testów IVD wymaga światła przechodzącego przez badany element. Kuwety i wkłady wymagają przezroczystych okienek do odczytów absorbancji lub fluorescencji. Materiał musi przepuszczać określone długości fal światła bez zmiany sygnału. PMMA jest bardzo przezroczysty, ale blokuje część promieniowania UV. Materiały COC i COP sprawdzają się dobrze, ponieważ przepuszczają szeroki zakres światła. Poliwęglan również się sprawdza, ale z czasem może żółknąć. Wybór zależy od sposobu, w jaki Twój wyrób medyczny IVD wykrywa wyniki. Jest to szczególnie ważne w przypadku kuwet używanych do testów absorbancji w pracy klinicznej. Różne metody detekcji wymagają różnych poziomów przejrzystości. Odpowiedni polimer do okienek bezpośrednio wpływa na czułość i powtarzalność testu.
Grubość ścianek również odgrywa dużą rolę. Grubsze przekroje rozpraszają więcej światła i osłabiają sygnał. To obniża czułość próbek o niskim stężeniu. Do detekcji małych objętości potrzebne są cienkie, równe ścianki. Jednak cienkie ścianki trudniej wypełnić podczas formowania. Ten kompromis wymaga wczesnego zaangażowania zespołu produkcyjnego. Dobry partner produkcyjny pomoże Ci zrównoważyć parametry optyczne z łatwością formowania elementu.
Zarządzanie tolerancjami i odkształceniami
Precyzja ma ogromne znaczenie w przypadku urządzeń do diagnostyki in vitro. Małe nieszczelności mogą zrujnować cały test. Szybkość skurczu materiału decyduje o tym, jak dobrze można zachować wąskie tolerancje. Polimery półkrystaliczne, takie jak polipropylen, kurczą się bardziej niż amorficzne, takie jak polistyren. To bezpośrednio wpływa na wymiary końcowe. Standardy dotyczące urządzeń medycznych wymagają tutaj starannej kontroli.
Deformacja występuje, gdy poszczególne elementy stygną z różną prędkością. Nierównomierna grubość ścianek pogarsza deformację. Ostre narożniki dodatkowo pogarszają problem. Utrzymanie jednakowej grubości ścianek pomaga zredukować te problemy. Kąty pochylenia ułatwiają wyjmowanie elementów z formy. Bez nich elementy wyginają się lub pękają. Prawidłowe umiejscowienie wlewu zmniejsza również naprężenia wewnętrzne i utrzymuje płaskie kształty elementów. Specyfikacja musi uwzględniać zachowanie się materiału podczas stygnięcia. Projekt powinien uwzględniać naddatki na skurcz dla każdego rodzaju materiału. Projekt powinien również uwzględniać rozszerzalność cieplną polimeru. Każde zastosowanie wyrobu medycznego wymaga takiego poziomu staranności.
Zgodność chemiczna i biozgodność
Odporność na odczynniki testowe
Materiały eksploatacyjne do diagnostyki in vitro mają codziennie styczność z wieloma substancjami chemicznymi. Bufory, enzymy i detergenty przepływają przez kanały, którymi transportowane są płyny. Materiał musi być odporny na rozkład. Pęcznienie lub pękanie niszczy wyniki. Wypłukiwanie również zanieczyszcza próbkę. Ma to znaczenie dla każdej części systemu.
W przypadku silnych substancji chemicznych standardowe polimery nie wystarczą. W takich przypadkach sprawdzają się polimery o wysokiej wydajności. PEEK jest odporny na silne kwasy i zasady. PVDF jest odporny na agresywne rozpuszczalniki. Materiały te są droższe, ale zapewniają odporność chemiczną, jakiej wymagają niektóre testy IVD. Dokładność Twojego wyrobu medycznego zależy od tego wyboru. Inny rodzaj materiałów eksploatacyjnych IVD może wymagać innych właściwości. Oceń każdą część osobno, biorąc pod uwagę to, z czym ma styczność. Zawsze testuj zgodność materiału z konkretnymi odczynnikami przed sfinalizowaniem projektu. Ten krok może zaoszczędzić sporo czasu i pieniędzy na późniejszym etapie projektu.
Minimalizowanie wiązania białek i substancji wymywalnych
Białka w próbkach biologicznych przylegają do powierzchni. To jest wiązanie białek. Zmniejsza to ilość analitu dostępnego do wykrycia. Powoduje to również przenoszenie między testami. Wybieraj materiały o niskich właściwościach wiążących. COC i COP sprawdzają się dobrze. Polipropylen również sprawdza się dość dobrze. Niektóre wymagają obróbki powierzchni. Twoje wkłady muszą spełniać te same standardy, aby uzyskać wiarygodne wyniki. Obróbka plazmowa lub specjalne powłoki mogą znacznie ograniczyć przywieranie białek. Energia powierzchniowa odgrywa dużą rolę w interakcji białek z tworzywem sztucznym. Celem jest zachowanie nienaruszalności próbek i zapewnienie spójnych wyników w każdym teście.
Substancje wymywalne stanowią kolejny problem w fazie rozwoju. Małe cząsteczki przenikają z plastiku do próbki. Zaburzają one skład chemiczny testu. Przepisy dotyczące wyrobów medycznych wymagają badania substancji wymywalnych pod kątem obecności substancji wymywalnych. Każdy element medyczny musi spełniać te normy, aby zapewnić zgodność. Jest to szczególnie istotne w przypadku produktów do diagnostyki in vitro przechodzących ocenę regulacyjną. Trzeci rodzaj materiałów eksploatacyjnych do diagnostyki in vitro dodatkowo komplikuje proces wyboru. Zespół medyczny musi dokładnie zweryfikować dobór materiałów. Ten rodzaj wyrobu medycznego wymaga szczególnej uwagi.
Powszechnie stosowane polimery w komponentach do transportu płynów w diagnostyce klinicznej
W rzeczywistych systemach IVD często stosuje się kilka popularnych tworzyw sztucznych. Każdy z nich ma swoje unikalne mocne i słabe strony. Twój wybór wpływa na wszystko, od przejrzystości optycznej po koszty produkcji. Przyjrzyjmy się najpopularniejszym opcjom i sprawdźmy, gdzie każda z nich się sprawdza.
Polipropylen (PP) i polistyren (PS)
Polipropylen dominuje w produktach do diagnostyki in vitro z bardzo dobrego powodu. Jest odporny na działanie większości popularnych odczynników, dobrze znosi temperaturę autoklawu i jest bardzo tani. Wiele kartridży diagnostycznych wykorzystuje PP w korpusie, ponieważ dobrze radzi sobie z buforami i łagodnymi detergentami. Materiał ten oferuje również przyzwoitą odporność chemiczną w przypadku rutynowych testów. PP ma jednak wadę. Staje się mętny lub przezroczysty, co blokuje ścieżki detekcji. Dlatego rzadko spotyka się PP w kuwetach lub okienkach detekcji. Jego półkrystaliczna natura oznacza również większy skurcz podczas chłodzenia, co utrudnia utrzymanie ścisłych tolerancji.
Polistyren działa w odwrotny sposób. Jest krystalicznie czysty i tani, dzięki czemu idealnie nadaje się do elementów optycznych. Wiele kuwet i płytek testowych wykorzystuje PS, ponieważ światło łatwo przez niego przechodzi. Materiał ten jest również formowalny i charakteryzuje się doskonałą stabilnością wymiarową. Jednak PS pęka pod wpływem naprężeń chemicznych. Silne rozpuszczalniki lub agresywne odczynniki szybko go niszczą. Dlatego PS najlepiej sprawdza się w prostych testach z delikatną chemią. Wiele medycznych materiałów eksploatacyjnych wykorzystuje PS do studzienek na próbki i okienek wziernych, gdzie przejrzystość ma większe znaczenie niż wytrzymałość chemiczna.
PMMA, poliwęglan (PC) i kopolimery cyklicznych olefin (COC/COP)
PMMA oferuje bardzo dobrą przejrzystość i odporność na warunki atmosferyczne. Dobrze przepuszcza światło w całym zakresie widzialnym. PMMA wchłania jednak wodę i może się wyginać w wilgotnym powietrzu. Łatwo też pęka, przez co cienkie ścianki mogą pękać podczas dotykania. Poliwęglan jest wytrzymały. Wytrzymuje intensywne użytkowanie i jest odporny na uderzenia. PC jest również bardziej odporny na ciepło niż PS lub PMMA. Z czasem jednak żółknie pod wpływem promieniowania UV, co pogarsza parametry optyczne.
Kopolimery i polimery cyklicznych olefin, często nazywane COC lub COP, stały się ulubionym materiałem do produkcji zaawansowanych części do transportu płynów w implantach kostnych. Materiały te łączą doskonałą przejrzystość z niskim poziomem przywierania białek i niewielką ilością substancji wymywalnych. Są również znacznie bardziej odporne na działanie wody niż PMMA. Wiele kartridży diagnostycznych wykorzystuje obecnie COC do produkcji małych kanałów i okienek optycznych. Materiał ten dobrze się rozpływa podczas formowania, co ułatwia tworzenie precyzyjnych detali. COC jest droższy niż PP lub PS, ale jego wydajność jest warta swojej ceny w przypadku wymagających prac. Projektanci urządzeń medycznych często wybierają COC, gdy potrzebują zarówno dokładności optycznej, jak i stabilności chemicznej.
Polimery o wysokiej wydajności (PEEK, PVDF)
Niektóre testy IVD wykorzystują bardzo silne substancje chemiczne. Zwykłe tworzywa sztuczne po prostu nie są w stanie przetrwać kontaktu z silnymi kwasami, zasadami ani niektórymi rozpuszczalnikami organicznymi. Właśnie tutaj pojawiają się polimery o wysokiej wydajności. PEEK jest odporny na niemal wszystkie substancje chemiczne, z którymi się zetknie. Utrzymuje również swoje właściwości fizyczne w wysokiej temperaturze. Dzięki temu PEEK idealnie nadaje się do produkcji złączek, zaworów i części pomp, które są wielokrotnie narażone na agresywne odczynniki. Wady? PEEK jest znacznie droższy niż zwykłe tworzywa sztuczne i wymaga wyższej temperatury obróbki podczas produkcji.
PVDF oferuje podobną odporność chemiczną, ale inny zestaw właściwości. Bardzo dobrze radzi sobie z halogenami i silnymi utleniaczami. Wiele systemów transportu płynów wykorzystuje PVDF do rur i elementów kolektorów, które przenoszą agresywne media. Materiał ten charakteryzuje się również niską zawartością substancji ekstrahowalnych, co ma znaczenie w przypadku precyzyjnych testów. Zarówno PEEK, jak i PVDF przynoszą realne korzyści, ale wymagają starannego projektowania form i kontroli procesu. Koszt jednostkowy jest wyższy, ale wzrost niezawodności często przewyższa dodatkowe koszty w przypadku krytycznych zastosowań medycznych.
Zasady projektowania pod kątem produkcji (DFM) dla komponentów do obsługi płynów IVD
Dobre zasady projektowania zapewniają ciągły rozwój projektu. Łączą one to, co rysujesz na papierze, z tym, co faktycznie wychodzi z formy. W przypadku komponentów do transportu płynów do diagnostyki in vitro zasady te mają jeszcze większe znaczenie. Twoje części przenoszą niewielkie ilości płynu przez wąskie ścieżki. Niewielka wada grubości ścianek lub umiejscowienia wlewu kończy się niepowodzeniem testu. Projektowanie wyrobów medycznych wymaga precyzji na każdym etapie. Recenzenci organów regulacyjnych uważnie przyglądają się sposobowi kontroli procesu produkcyjnego. Chcą dowodu, że Twoje części zachowują spójność w milionach sztuk. Przyjrzyjmy się zatem podstawowym zasadom DFM, które utrzymują Twój projekt na właściwym torze.
Optymalizacja grubości ścianek i kątów pochylenia
Grubość ścianek ma decydujące znaczenie w procesie formowania wtryskowego. Jednolite ścianki umożliwiają równomierny przepływ tworzywa sztucznego przez gniazdo. Pomagają one również w równomiernym stygnięciu elementu. Gdy jedna sekcja stygnie szybciej niż druga, element się wypacza. Cienkie ścianki szybko się wypełniają, ale stygną zbyt szybko. Grube ścianki potrzebują więcej czasu i tworzą zapadnięcia. W przypadku wkładów diagnostycznych, w miarę możliwości, ścianki powinny mieć grubość od 1 mm do 2 mm. Ten zakres zapewnia równowagę między wytrzymałością a formowalnością. Jednak kanały mikroprzepływowe wymagają znacznie cieńszych przekrojów. Te drobne szczegóły wymagają dokładnej analizy przepływu przed cięciem stali.
Równie ważne są kąty pochylenia. Pozwalają one na wyjęcie gotowego elementu z formy bez przywierania. Bez odpowiedniego pochylenia siły wypychające rysują lub wyginają element. Prawidłowy kąt zależy od wykończenia powierzchni. Oto krótki poradnik dotyczący elementów z polistyrenu:
| Wykończenie powierzchni | Zalecany kąt zanurzenia | Komentarz |
| Wysoki połysk (polerowany) | 1 ° - 2 ° | Zapobiega powstawaniu śladów, równoważy estetykę i funkcjonalność |
Gładkie wykończenie wymaga jedynie 1-2 stopni pochylenia. Powierzchnie teksturowane wymagają więcej, często 3-5 stopni na stronę. Projektant formy powinien potwierdzić kąt podczas przeglądu projektu. Nieprawidłowe ustawienie kąta oznacza kosztowne poprawki formy w przyszłości.
Strategiczne rozmieszczenie bramek i zarządzanie linią spawania
Wlew to miejsce, w którym stopione tworzywo sztuczne wpływa do wnęki formy. Jego położenie kontroluje przepływ materiału. Określa również miejsca powstawania linii łączenia. Linie łączenia powstają, gdy dwa czoła przepływu spotykają się i łączą ze sobą. Linie te osłabiają element. Pozostawiają również widoczne ślady na powierzchni. W przypadku materiałów eksploatacyjnych do diagnostyki in vitro, linie łączenia w pobliżu kanałów cieczowych są niebezpieczne. Mogą pękać pod wpływem ciśnienia i powodować wycieki.
Umieść zasuwy w miejscach, gdzie ścieżka przepływu pozostaje prosta. Unikaj umieszczania ich w pobliżu cienkich ścianek lub ostrych narożników. Pojedyncza zasuwa sprawdza się najlepiej w przypadku małych elementów. Większe elementy mogą wymagać wielu zasuw, ale każda z nich dodaje linię łączenia. Twój zespół powinien zaplanować każdą linię łączenia na etapie projektowania. Zadaj sobie pytanie: czy ta linia znajduje się w pobliżu powierzchni uszczelniającej? Czy przecina okno detekcji? Jeśli tak, przesuń zasuwę lub dostosuj schemat przepływu.
Położenie wlewu wpływa również na estetykę. Widoczne ślady wlewu na powierzchniach optycznych psują przejrzystość. Umieść wlewy na niewidocznych powierzchniach lub w miejscach mniej istotnych. Dzięki temu okna detekcji będą czyste, a detale będą wyglądać profesjonalnie. Pamiętaj, że każda zmiana położenia wlewu zmienia dynamikę przepływu. Przeprowadź symulacje przepływu w formie na wczesnym etapie, aby wykryć problemy przed rozpoczęciem obróbki.
Uwzględnianie skurczu materiału i nakładanie się tolerancji
Każdy polimer kurczy się podczas stygnięcia. Stopień skurczu różni się w zależności od materiału. Tworzywa półkrystaliczne, takie jak polipropylen, kurczą się bardziej niż tworzywa amorficzne, takie jak COC. Specyfikacja projektu musi uwzględniać naddatki na skurcz dla każdego materiału. W przeciwnym razie gotowy element nie będzie zgodny z rysunkiem.
Nakładanie się tolerancji dodaje kolejny poziom złożoności. Każdy element części ma swoją własną tolerancję. Gdy wiele elementów oddziałuje na siebie, błędy się kumulują. W przypadku połączeń wciskanych lub zatrzaskowych, takie nakładanie się może spowodować uszkodzenie zespołu. Zespół inżynierów powinien obliczyć najgorszy scenariusz. Czy części nadal będą pasować, jeśli każdy wymiar będzie na granicy swoich możliwości? Jeśli nie, należy zaostrzyć krytyczne tolerancje lub przeprojektować połączenie.
Materiały COC zapewniają doskonałą kontrolę wymiarową w pracach mikroprzepływowych. Rzeczywiste dane produkcyjne pokazują, co jest możliwe:
| Parametr | Osiągnięta tolerancja | Zdolność Procesu (Cpk) |
| Szerokość kanału mikroprzepływowego | 100 μm ± 5 μm | 1.67 |
| Głębokość kanału | ±3 µm | Przekroczono minimum 1.33 |
Te liczby pokazują, że można osiągnąć ścisłe tolerancje. Wymagają one jednak starannej kontroli procesu i walidacji narzędzi. Cpk na poziomie 1.67 oznacza, że proces mieści się w dopuszczalnych granicach. Większość norm dla urządzeń medycznych wymaga minimalnego Cpk na poziomie 1.33 dla kluczowych cech. Twój partner produkcyjny powinien dostarczyć dane dotyczące możliwości podczas walidacji. Te testy dowodzą, że Twoje części za każdym razem spełniają specyfikację.
Z praktycznego punktu widzenia, zacznij od realistycznych tolerancji. Nie określaj tolerancji ±5 μm dla każdego wymiaru. Tylko krytyczne elementy wymagają takiego poziomu kontroli. Wszystkie pozostałe elementy mogą być wykonane w standardowych tolerancjach. Takie podejście pozwala obniżyć koszty formy i zwiększyć wydajność produkcji. Projekt komponentu powinien odzwierciedlać tę równowagę między precyzją a praktycznością.
Szersza lekcja nawiązuje do projektowania urządzeń medycznych. Organy regulacyjne chcą dowodów na to, że proces produkcyjny pozostaje pod kontrolą. Zasady DFM dają takie dowody. Zmniejszają one zmienność, zapobiegają wadom i dokumentują sposób rozumowania. Przestrzeganie tych zasad zapewnia niezawodność działania komponentów do transportu płynów w naczyniach dożylnych. Kartridże działają tak samo pierwszego i tysiąca dni. Taka spójność buduje zaufanie zarówno wśród lekarzy, jak i pacjentów.
Optymalizacja kosztów i partnerstwo dla IVD Fluidics
Koszty wpływają na każdy wybór w rozwoju produktów medycznych. Możesz mieć najlepszy projekt na papierze. Ale jeśli każda część będzie kosztować zbyt dużo, projekt utknie w martwym punkcie. Rozsądne oszczędności zaczynają się już na etapie projektowania. Czekanie na rozpoczęcie produkcji oznacza, że przegapiłeś największe oszczędności.
Strategie obniżania kosztów części
Konsolidacja części i uproszczenie projektu
Każda Twoja cecha podnosi koszt formy. Pomyśl o podcięciach. Każde z nich wymaga mechanizmu bocznego. Te suwaki lub podnośniki podnoszą koszt formy o 1,000 do 2,000 dolarów, a nawet więcej. Wydłużają również cykl i stwarzają ryzyko konserwacyjne.
Ta poprawka nic nie kosztuje na etapie projektowania. Można przeprojektować powierzchnię podziału. Można dostosować kąty pochylenia. Można zastąpić działania mechaniczne rdzeniami przelotowymi. Te zmiany usuwają podcięcia bez uszczerbku dla funkcjonalności.
Zmiany w projektowaniu pod kątem możliwości produkcji mogą obniżyć koszty jednostkowe o 30 do 50 procent. Im wcześniej wprowadzisz te zmiany, tym większe oszczędności. Po wycięciu formy zmiany stają się znacznie droższe.
W przypadku elementów wewnętrznych, rdzenie składane oferują inną metodę. Formują one element w pełnym rozmiarze podczas wtrysku. Następnie są one wciągane do wewnątrz w celu wyrzucenia. Eliminuje to działania boczne w wielu zastosowaniach. Zmniejsza to powierzchnię formy, poprawia powtarzalność i skraca czas cyklu. Branża medyczna wykorzystuje tę metodę w przypadku materiałów eksploatacyjnych, gdzie istotne są ścisłe tolerancje.
Kształt części również wpływa na zużycie materiału. Prostsze kształty wypełniają się szybciej i zużywają mniej żywicy. To bezpośrednio obniża koszt materiału na część. Każdy usunięty gram to wydatek na miliony medycznych materiałów eksploatacyjnych.
Wartość outsourcingu w porównaniu z produkcją wewnętrzną
Wiele zespołów medycznych rozważa budowę własnych mocy produkcyjnych lub współpracę ze specjalistą. Każda ścieżka ma swoje wady i zalety.
Produkcja własna daje Ci bezpośrednią kontrolę. Sam zarządzasz harmonogramem i kontrolujesz jakość. Wymaga to jednak znacznych nakładów inwestycyjnych. Potrzebujesz przestrzeni w czystym pomieszczeniu, maszyn do formowania i wykwalifikowanych operatorów. W przypadku małych i średnich wolumenów taka inwestycja jest trudna do uzasadnienia.
Outsourcing przenosi ciężar kapitałowy na partnera. Płacisz za części, a nie za maszyny. Twój zespół koncentruje się na kluczowych zadaniach, takich jak weryfikacja projektu. Dobry partner wnosi doświadczenie z podobnych projektów medycznych. Optymalizuje on czasy cykli i wskaźniki wydajności. Zajmuje się również dokumentacją regulacyjną wymaganą w produkcji medycznej.
W przypadku wkładów diagnostycznych i materiałów eksploatacyjnych produkowanych w dużych ilościach, outsourcing często okazuje się rozwiązaniem korzystnym. Skala partnera obniża koszt jednostkowy. Zapewnia on wsparcie produkcji. Jeśli jedna maszyna ulegnie awarii, przechodzą na inną. Unikasz ryzyka przestoju związanego z wewnętrzną linią produkcyjną.
Znaczenie wczesnego zaangażowania partnerów produkcyjnych
Projektowanie pod montaż (DFA) i inżynieria wartości
Wczesne zaangażowanie partnera produkcyjnego zmienia wszystko. Zamiast oddawać mu gotowy projekt, współpracujecie od samego początku. To właśnie tutaj DFA i inżynieria wartości generują realne oszczędności.
Projektowanie pod kątem montażu uwzględnia sposób dopasowania części. Czy wkład wymaga oddzielnych elementów? Czy można połączyć dwie części w jedną? Każde połączenie wydłuża czas montażu i zwiększa koszty kontroli. Skrócenie tych etapów zmniejsza nakład pracy i liczbę usterek.
Inżynieria wartości analizuje funkcję w kontekście kosztów. Partner pyta: czy ta funkcja ma jakiś cel? Czy możemy uzyskać ten sam rezultat przy użyciu prostszej geometrii? Niewielka zmiana w kanale może skrócić czas cyklu bez wpływu na wydajność.
Twoja specyfikacja definiuje krytyczne wymiary. Wymagają one ścisłej kontroli. Wszystkie inne elementy mogą być zgodne ze standardowymi tolerancjami. Partner, który rozumie specyfikę Twojego wyrobu medycznego, pomoże Ci oddzielić to, co niezbędne, od tego, co zbędne.
Podejście holistyczne traktuje system jako całość. Zamiast optymalizować każdą część osobno, optymalizuje się cały zespół. Może to oznaczać dostosowanie portu zaworu, aby skrócić trasę przewodów. Może to również oznaczać zmianę konstrukcji złącza w celu szybszej instalacji. Drobne zmiany sumują się w duże oszczędności. Każdy zespół zajmujący się urządzeniami medycznymi powinien zastosować to podejście w swoim kolejnym projekcie.
Wczesne zaangażowanie pomaga również w doborze materiałów pod kątem kosztów. Partner, który formuje wiele rodzajów części medycznych, wie, które żywice charakteryzują się dobrą płynnością. Wie, które z nich wydłużają cykl produkcyjny. Sugeruje alternatywne rozwiązania, które spełniają Twoje potrzeby w niższej cenie. Trudno jest znaleźć takie wskazówki, pracując samemu. Oszczędności wynikające z wczesnego zaangażowania wykraczają poza koszty oprzyrządowania. Wpływają one na wydajność, czas montażu i ryzyko regulacyjne dla każdego produkowanego urządzenia.
Możliwości firmy NOBLE w zakresie produkcji komponentów do obsługi płynów do diagnostyki in vitro

Współpraca z NOBLE w zakresie komponentów do transportu płynów do diagnostyki in vitro oznacza pozyskanie partnera, który widzi całość. Dołączamy do Twojego zespołu już od pierwszego spotkania projektowego. Wykrywamy problemy, zanim przerodzą się w kosztowne naprawy. Ta metoda oszczędza Twój czas i zmniejsza stres podczas rozwoju Twojego produktu medycznego.
Ekspertyza w zakresie obróbki precyzyjnej i formowania wtryskowego
Od prototypu do produkcji wielkoseryjnej
Każdy dobry produkt zaczyna się od prototypu. NOBLE wykorzystuje obróbkę CNC do tworzenia precyzyjnych części do wczesnych testów. Te obrabiane części pozwalają sprawdzić projekt przed zainwestowaniem w oprzyrządowanie produkcyjne. Można przeprowadzić rzeczywiste testy. Można sprawdzić, jak części pasują i działają. Zmiany na tym etapie kosztują znacznie mniej niż po rozpoczęciu produkcji oprzyrządowania.
Gdy projekt jest gotowy, przechodzimy do formowania wtryskowego. Nasi inżynierowie dopracowują każdy szczegół procesu. Analizują położenie wlewu, kanały chłodzące i czasy cykli. Rezultatem są stabilne części, które za każdym razem spełniają Państwa wymagania. Ta niezawodność jest kluczowa w przypadku wyrobów medycznych, takich jak kartridże i kuwety.
W przypadku dużych serii NOBLE korzysta z narzędzi wielogniazdowych. Wytwarzają one tysiące części na godzinę. Każda wnęka pozostaje taka sama. Każda część pasuje do kolejnej. Monitorujemy warunki na żywo, aby wykryć odchylenia, zanim wpłyną negatywnie na jakość. Ta kontrola ma znaczenie w zastosowaniach medycznych, gdzie spójność ma kluczowe znaczenie. Właśnie takiego poziomu dokładności oczekują projektanci urządzeń medycznych.
Oferujemy również oprzyrządowanie pomostowe do mniejszych serii. Być może potrzebujesz części do badań klinicznych. Narzędzia pomostowe zapewniają części o jakości produkcyjnej bez konieczności pełnej inwestycji w oprzyrządowanie. Dzięki temu Twój harmonogram będzie spójny.
Certyfikowane Systemy Zarządzania Jakością
Zgodność z normami ISO 9001:2015 i ISO 13485:2016
Jakość stanowi podstawę produkcji wyrobów medycznych. NOBLE działa w oparciu o dwa certyfikowane systemy. Norma ISO 9001:2015 obejmuje nasze ogólne procesy. Norma ISO 13485:2016 uzupełnia zasady produkcji wyrobów medycznych.
Te certyfikaty oznaczają, że Twoje części są wytwarzane w kontrolowanym systemie. Każdy etap ma pisemną procedurę. Każdy pracownik postępuje zgodnie z jasnymi instrukcjami. Każdy problem jest rozpatrywany. Ta dyscyplina zapewnia stabilność produkcji.
Walidacja jest kluczowym elementem naszego systemu. Walidujemy każde narzędzie i każdy proces przed produkcją. Walidacja procesu obejmuje etapy IQ, OQ i PQ. Etapy te dowodzą, że proces może za każdym razem wytwarzać części zgodne ze specyfikacją.
Nasze systemy są regularnie sprawdzane przez audyty wewnętrzne. Audytorzy zewnętrzni dokonują corocznej kontroli. Ten nadzór gwarantuje, że nigdy nie odbiegamy od standardów medycznych.
W przypadku Twojego wyrobu medycznego oznacza to udokumentowaną jakość. Twoje audyty stają się prostsze. Twoje zgłoszenia stają się skuteczniejsze.
Zintegrowane usługi od projektu do Montaż
NOBLE oferuje więcej niż tylko formowanie części. Pomagamy je projektować, wytwarzać i składać. To kompleksowe podejście skraca czas przekazywania części i usprawnia komunikację.
Nasi inżynierowie projektowi współpracują z Państwa zespołem nad kształtem detalu. Sugerujemy zmiany, które usprawniają formowanie bez negatywnego wpływu na funkcjonalność. Badamy schematy przepływu, aby uniknąć słabych punktów w newralgicznych miejscach. Dostosowujemy grubość ścianek, aby zapewnić równomierne chłodzenie.
Po opuszczeniu prasy oferujemy dodatkowe czynności. Spawanie ultradźwiękowe łączy części w zespoły. Znakowanie laserowe dodaje etykiety. Czyszczenie i pakowanie przygotowuje części do wysyłki.
Nasza linia montażowa w pomieszczeniach czystych spełnia wymagania dotyczące wyrobów medycznych. Operatorzy przestrzegają szczegółowych instrukcji. Każdy zespół jest sprawdzany przed opuszczeniem linii.
Usługi testowe potwierdzają prawidłowe działanie urządzenia. Przeprowadzamy testy szczelności przewodów płynowych. Mierzymy przejrzystość optyczną okienek detekcyjnych. Wszystkie dane są rejestrowane i udostępniane.
Ta pełna obsługa oznacza, że jeden partner zajmuje się całą Twoją produkcją. Zarządzasz mniejszą liczbą dostawców. Masz krótsze łańcuchy dostaw. Zyskujesz lepszą kontrolę nad jakością i terminami.
Od pierwszego prototypu do milionowej części, NOBLE dostarcza to, co najlepsze. Inwestujemy w narzędzia i ludzi, aby tworzyć części medyczne, którym możesz zaufać. Wydajność Twojego produktu zależy od każdego szczegółu. Dbamy o to, aby te szczegóły były poprawne.
Budowa komponentów do transportu płynów do diagnostyki in vitro działa najlepiej, gdy zespoły współpracują od pierwszego dnia. Najpierw poznaj swoje materiały. Poznaj swoje potrzeby optyczne, wymagania dotyczące ekspozycji na substancje chemiczne i tolerancji. Zaangażuj partnera produkcyjnego na wczesnym etapie. Jego wiedza na temat narzędzi zapobiega kosztownym niespodziankom. Ich kontrola procesu zapewnia stabilność każdego wyrobu medycznego. Taka praca zespołowa skraca czas przeprojektowywania i przyspiesza harmonogram. Każdy medyczny materiał eksploatacyjny zyskuje na tym podejściu. Twój zespół medyczny czuje się pewnie, gdy produkcja jest zgodna z projektem. Twój wyrób medyczny dociera do pacjentów szybciej. Pomiń odizolowany proces pracy. Wybierz partnera, który pomoże w prototypowaniu, formowaniu i montażu końcowym. Zapytaj o jego protokoły walidacyjne i możliwości testowania. Odpowiedni partner przekształca problemy z komponentami w niezawodne produkty. Twój kolejny projekt zasługuje na tę zintegrowaną ścieżkę od koncepcji do gotowego wkładu.
Najczęściej zadawane pytania dotyczące komponentów do obsługi płynów IVD
Który polimer zapewnia najlepszą przejrzystość optyczną okien detekcyjnych?
Kopolimery cyklicznych olefin (COC/COP) przepuszczają światło w szerokim zakresie długości fal. Absorbują również mniej wody niż PMMA. W większości medycznych systemów diagnostycznych COC zapewnia najlepsze połączenie przejrzystości i stabilności. Poliwęglan również się sprawdza, ale z czasem może żółknąć w instrumentach medycznych.
Jak zapobiec przywieraniu białek do kanałów?
Wybierz materiały odporne na wiązanie. COC i COP sprawdzają się tutaj dobrze. Polipropylen sprawdza się dość dobrze w wielu badaniach medycznych. Obróbka powierzchni, taka jak powlekanie plazmowe, może również zmniejszyć adhezję białek. Zawsze przetestuj konkretne odczynniki z wybranym materiałem przed sfinalizowaniem projektu urządzenia medycznego.
Jaką grubość ścianki powinienem zastosować w moim naboju?
W miarę możliwości spróbuj zastosować 1–2 mm. Ten zakres równoważy wytrzymałość z tym, jak dobrze element formuje się. Kanały mikroprzepływowe wymagają cieńszych przekrojów, często poniżej 0.5 mm. Te drobne detale wymagają dokładnej analizy przepływu przed wycięciem formy. Twój partner produkcyjny powinien wcześnie przeprowadzić symulacje, aby wykryć problemy z wypełnieniem.
Kiedy powinienem włączyć partnera produkcyjnego do projektu?
Zaangażuj ich w fazie projektowania, a nie później. Wczesna praca zespołowa zapobiega kosztownym przeróbkom form. Partner znający wymagania dotyczące urządzeń medycznych może zasugerować zmiany materiałów i poprawki geometryczne, które pozwolą zaoszczędzić pieniądze. Czekanie na rozpoczęcie produkcji narzędzi oznacza utratę największych możliwości oszczędności w przypadku Twojego produktu medycznego.
Jak linie łączenia szwów wpływają na wydajność mojej części?
Linie łączenia tworzą się w miejscu styku dwóch frontów przepływu. Osłabiają one element i pozostawiają widoczne ślady. W pobliżu kanałów płynowych stwarzają ryzyko wycieku. Projektant formy powinien odwzorować każdą linię łączenia podczas przeglądu projektu. Przesuń wlewy lub dostosuj schematy przepływu, jeśli linie łączenia przecinają krytyczne powierzchnie uszczelniające w kartridżu medycznym.
Jakie tolerancje mogę realistycznie przyjąć dla cech mikroprzepływowych?
Możliwe są szerokości kanałów około 100 mikronów z tolerancją ±5 mikronów. Przy starannej kontroli możliwe jest osiągnięcie zdolności procesowej (Cpk) na poziomie 1.67. Większość norm dotyczących urządzeń medycznych wymaga minimalnego Cpk na poziomie 1.33 dla cech krytycznych. Wąskie tolerancje należy określać tylko wtedy, gdy wymaga tego funkcja danego zastosowania medycznego.
Jak wybrać pomiędzy COC a poliwęglanem?
COC zapewnia lepszą przejrzystość, mniejsze wiązanie białek i mniej substancji wymywalnych. Poliwęglan zapewnia wyższą udarność i odporność na ciepło. W przypadku wkładów medycznych z detekcją optyczną, COC zazwyczaj wygrywa. W przypadku części narażonych na nieostrożne obchodzenie się, poliwęglan może być lepszym rozwiązaniem. Zastanów się nad potrzebami swojego konkretnego zastosowania.
Jakie certyfikaty powinien posiadać mój partner produkcyjny?
Poszukaj certyfikatów ISO 9001:2015 i ISO 13485:2016. Gwarantują one kontrolowane procesy i prawidłową dokumentację. Zapytaj o protokoły walidacji. Walidacja procesu z etapami IQ, OQ i PQ dowodzi, że mogą oni wytwarzać części zgodne ze specyfikacją. Taka dokumentacja wzmacnia Twoje wymagania regulacyjne.







