
Każdy pen z insuliną i autowstrzykiwacz wymaga uchwytu na wkład, który musi działać bezbłędnie. Nawet drobna wada może zagrozić bezpieczeństwu pacjenta. Wybierając obróbkę CNC uchwytu na wkład , zobowiązujesz się do precyzji na każdym etapie – od projektu początkowego po końcową kontrolę. O czym należy pamiętać, obrabiając uchwyt na wkład za pomocą CNC? Ten poradnik zawiera sprawdzone odpowiedzi na pytania dotyczące produkcji wyrobów medycznych i planowania ich projektowania.
Produkcja sprzętu medycznego wymaga precyzyjnych, niestandardowych części i rygorystycznych kontroli jakości, a obróbka CNC uchwytów na kartridże wymaga ścisłych tolerancji, które zapewniają bezpieczeństwo szklanego kartridża i prawidłowe dopasowanie mechanizmu dozującego. Przepisy medyczne wyznaczają standardy jakości i testowania, a te standardy bezpośrednio wpływają na sposób walidacji i dokumentowania obróbki CNC uchwytów na kartridże. Lekarze i pielęgniarki polegają na bezpiecznych i skutecznych urządzeniach, dlatego każdy element obrabiany – gwinty, kołnierze i otwory wewnętrzne – musi zostać zweryfikowany. Części te wymagają materiałów klasy medycznej, odpornych na chemikalia, a obróbka CNC uchwytów na kartridże często wykorzystuje stal nierdzewną lub zaawansowane polimery, które wytrzymują wielokrotną sterylizację. Przepisy są egzekwowane poprzez audyty, aby zapewnić zgodność urządzeń, a audyty te obejmują weryfikację dokumentacji obróbki, dzienników zużycia narzędzi i danych z inspekcji. Wiodące firmy z branży medycznej koncentrują się na niezawodności swoich projektów i traktują obróbkę CNC uchwytów na kartridże jako podstawową kompetencję, a nie dodatek. Znajomość tych kwestii jest kluczowa dla tworzenia udanych urządzeń, ponieważ geometria uchwytu bezpośrednio wpływa na dokładność wtrysku, komfort użytkownika i długoterminową trwałość.
Rola uchwytu na wkład Obróbka CNC w urządzeniach medycznych
Obróbka CNC uchwytów kartridży jest niezwykle ważna w produkcji urządzeń medycznych. Proces ten polega na usuwaniu materiału z litego bloku, co pozwala na tworzenie złożonych, precyzyjnych części. W przeciwieństwie do formowania wtryskowego czy druku 3D , obróbka CNC pozwala uzyskać czyste kształty z wąskimi tolerancjami, wymaganymi w produkcji sprzętu medycznego. Rezultatem jest idealnie dopasowana, niezawodnie uszczelniona część, która działa tak samo w tysiącach zastosowań.
Definiowanie komponentu i jego funkcji
Uchwyt na wkład nie tylko utrzymuje szklany cylinder na miejscu. Wspiera cały system podawania, łącząc wkład z zespołem igły i mechanizmem dozującym. Każda powierzchnia, gwint i ramię mają swoje zadanie. Obróbka CNC zapewnia producentom kontrolę niezbędną do spełnienia tych precyzyjnych specyfikacji.
Wsparcie strukturalne i wyrównanie
Uchwyt musi utrzymywać wkład idealnie w jednej linii z igłą. Nawet niewielkie przesunięcie może spowodować wygięcie igieł, podanie niewłaściwych dawek lub bolesne zastrzyki. Obróbka CNC zapewnia tolerancję współosiowości, która utrzymuje wkład w środku obudowy. Obrobiony mechanicznie otwór zapewnia dokładne dopasowanie, zapobiegając przesuwaniu się wkładu podczas użytkowania. Ta precyzja jest ważna, ponieważ pacjenci często korzystają z tych urządzeń codziennie, czasami przez lata. Dobrze obrobiony uchwyt zachowuje swoją wytrzymałość pomimo wielokrotnego wkładania i wyjmowania.
Grubość materiału również wpływa na jego działanie. Zbyt cienki uchwyt pęka pod wpływem naprężeń. Zbyt gruby – urządzenie staje się nieporęczne i niewygodne. Obróbka CNC pozwala projektantom precyzyjnie dobrać grubość ścianek, tworząc wytrzymałe, a jednocześnie smukłe części. Taka równowaga poprawia zarówno trwałość, jak i komfort użytkowania.
Zapewnienie integralności płynu i zapobieganie wyciekom
Wyciek jest poważną awarią w każdym systemie podawania leków. Nieszczelny pojemnik na ampułki może powodować marnowanie leków, podawanie niewłaściwych dawek lub narażanie pacjentów na działanie niebezpiecznych leków. Powierzchnie uszczelniające muszą być gładkie i płaskie, aby stworzyć odpowiednią barierę. Obróbka CNC zapewnia wykończenie powierzchni o niskiej chropowatości, często poniżej 0.4 mikrometra Ra. Te gładkie powierzchnie pozwalają na prawidłowe osadzenie pierścieni uszczelniających i uszczelek, zapewniając niezawodne uszczelnienie.
Gwinty łączące uchwyt z innymi częściami również wymagają precyzji. Źle nacięte gwinty mogą z czasem ulec skrzywieniu lub poluzowaniu. Obróbka CNC pozwala na wykonanie gwintów o stałym skoku i głębokości, zapewniając bezpieczne połączenie za każdym razem. Ta niezawodność jest niezbędna w przypadku urządzeń, z których pacjenci korzystają bez nadzoru.
Rodzaje uchwytów na wkłady i ich zastosowania
Różne zastosowania medyczne wymagają różnych konstrukcji uchwytów. Usługi obróbki CNC pozwalają na realizację tej różnorodności dzięki elastycznym narzędziom i programowalnym procesom. Producenci mogą szybko zmieniać projekty, co zwiększa wydajność produkcji części niestandardowych nawet w przypadku małych partii.
Wstępnie napełnione strzykawki i autowstrzykiwacze
W strzykawkach wstępnie napełnionych i autostrzykawkach stosowane są uchwyty na wkłady, które muszą wytrzymywać siły sprężyn i obciążenia udarowe. Gdy pacjent naciska przycisk aktywacji, mechanizm przesuwa igłę do przodu i podaje lek. Uchwyt absorbuje te siły bez uginania się. Obróbka CNC pozwala na tworzenie uchwytów z materiałów takich jak stal nierdzewna i PEEK, które wytrzymują te naprężenia. Obrobione powierzchnie są również odporne na zużycie wynikające z wielokrotnego użytkowania, co wydłuża żywotność urządzenia.
Urządzenia te często mają małe średnice, co wymaga toczenia metodą szwajcarską dla uzyskania wyjątkowej dokładności. Proces ten umożliwia wykonywanie takich funkcji, jak gwinty wewnętrzne, otwory stożkowe i precyzyjne fazowania, które poprawiają funkcjonalność.
Wkłady z odczynnikami diagnostycznymi
Urządzenia diagnostyczne wykorzystują uchwyty na wkłady do przechowywania odczynników i próbek. Uchwyty te muszą zachować integralność płynu, umożliwiając jednocześnie czujnikom optycznym odczyt wyników. Obróbka CNC tworzy precyzyjne okienka i kanały, które pokrywają się z systemem detekcji. Gładkie powierzchnie zapobiegają tworzeniu się pęcherzyków powietrza, które mogłyby zakłócać pomiary.
Wiele wkładów diagnostycznych jest jednorazowego użytku, dlatego koszty mają znaczenie. Obróbka CNC oferuje ekonomiczne rozwiązanie w przypadku produkcji średnioseryjnej. Proces ten eliminuje potrzebę stosowania drogich form, dzięki czemu idealnie nadaje się do produktów, które często się zmieniają lub mają krótszy cykl życia. Ta elastyczność wspiera innowacje w produkcji sprzętu medycznego, umożliwiając firmom szybkie testowanie nowych projektów.
Procesy obróbki CNC uchwytów kartridży
Podczas produkcji uchwytów na wkłady do sprzętu medycznego, wybór procesu jest równie ważny, jak projekt. Potrzebujesz metod zapewniających ścisłe tolerancje, gładkie powierzchnie i stabilne rezultaty. Usługi obróbki CNC pozwalają na obróbkę skomplikowanych kształtów przy jednoczesnym utrzymaniu niskich kosztów. Niezależnie od tego, czy potrzebujesz próbek, czy pełnych serii produkcyjnych, odpowiednie procesy mają ogromne znaczenie.
Wysoka precyzja Frezowanie CNC oraz Obrócenie
Frezowanie i toczenie to główne etapy produkcji uchwytów na wkłady. Frezowanie wykorzystuje narzędzie wirujące do odcinania materiału z nieruchomego przedmiotu obrabianego. Toczenie obraca przedmiot obrabiany względem nieruchomego narzędzia. Obie metody dobrze sprawdzają się w przypadku części medycznych. Obróbka pięcioosiowa idzie o krok dalej. Przesuwa narzędzie skrawające wzdłuż pięciu osi jednocześnie. Pozwala to na obróbkę skomplikowanych kształtów w jednym ustawieniu. W przypadku uchwytów na wkłady o powierzchniach kątowych lub zakrzywionych, obróbka pięcioosiowa redukuje błędy i oszczędza czas. Każda zmiana ustawienia może powodować rozbieżności, więc mniejsza liczba ustawień oznacza lepszą dokładność.
Mikroobróbka małych elementów
Wiele uchwytów kartridży ma drobne detale, które wymagają mikroobróbki. Pomyśl o małych kanałach, drobnych gwintach i wąskich portach. Kierują one przepływem cieczy lub łączą się z innymi częściami. Mikroobróbka wykorzystuje specjalne narzędzia i szybkie prędkości wrzecion, aby skrawać te detale bez uszkodzenia narzędzia. Najtrudniejsze jest zachowanie precyzji przy tak małych rozmiarach. Bardzo małe narzędzie może pęknąć w nieodpowiednich warunkach skrawania. Maszyny z szybkoobrotowymi wrzecionami i solidnymi ramami dobrze sobie z tym radzą. Utrzymują stały poziom wiórów i zapobiegają wibracjom. W przypadku urządzeń medycznych wymagających precyzyjnego podawania cieczy, te drobne detale muszą być perfekcyjne. Tworzenie niestandardowych części do tych drobnych elementów wymaga starannego planowania i odpowiednich narzędzi.
Toczenie metodą szwajcarską skomplikowanych części o małej średnicy
W przypadku długich i cienkich uchwytów wkładów, toczenie szwajcarskie jest najlepszą metodą. W przeciwieństwie do toczenia tradycyjnego, gdzie przedmiot obrabiany jest utrzymywany jedynie przez uchwyt, toczenie szwajcarskie wykorzystuje tuleję prowadzącą. Tuleja ta podtrzymuje pręt bezpośrednio w miejscu cięcia. Takie ustawienie zapobiega wyginaniu, nawet gdy element jest znacznie dłuższy niż szerszy.
Oto porównanie obu metod w przypadku części uchwytu naboju o małej średnicy:
| Kryterium | Toczenie szwajcarskie | Toczenie konwencjonalne |
| Obsługa przedmiotu obrabianego | Tuleja prowadząca podtrzymuje pręt w strefie cięcia | Tylko podparcie uchwytu/zacisku |
| Maksymalny współczynnik L/D | Do 100:1 bez zginania | ~5:1–10:1 przed zginaniem |
| Tolerancja | ±0.005 mm w przypadku małych elementów | ±0.01 mm standardowo |
| Wykończenie powierzchni | Ra 0.4 μm możliwe | Trudno dopasować do małych średnic |
| Ryzyko zginania | Zatrzymano u źródła | Powoduje wibracje, stożek, nierówne wykończenie |
Tuleja prowadząca robi dużą różnicę. Podczas zwykłego toczenia, element wygina się, gdy stosunek długości do średnicy przekracza 4:1. Narzędzie tnące naciska na obrabiany element, a niepodparty koniec się odsuwa. Powoduje to wibracje, stożkowatość i nierówne wykończenie. Toczenie szwajcarskie eliminuje ten problem. Podtrzymuje obrabiany element dokładnie w miejscu cięcia. Rezultatem jest element spełniający rygorystyczne tolerancje i o gładkiej powierzchni. Ma to znaczenie w zastosowaniach medycznych, gdzie uchwyt musi być idealnie ustawiony.
Zaawansowane operacje wykończeniowe i wtórne
Obróbka skrawaniem zbliża część do ostatecznego kształtu. Natomiast etapy wykańczania zapewniają jakość wymaganą przez urządzenia medyczne. Wykończenie powierzchni, jakość krawędzi i odporność na rdzę mają znaczenie w przypadku pojemników na wkłady, które mają kontakt z lekami lub tkanką pacjenta.
Osiągnięcie wymaganej chropowatości powierzchni (Ra)
Chropowatość powierzchni wpływa na szczelność uchwytu wkładu. Wpływa również na łatwość czyszczenia. W przypadku polimerów medycznych, takich jak PEEK, możliwy współczynnik Ra zależy od warunków obróbki:
| Stan obróbki | Zakres Ra (µm) | Zakres Ra (µin) |
| Obróbka mechaniczna (ostre narzędzia, właściwe ustawienia) | 1.6-3.2 | 63-125 |
| Wykończenie precyzyjne (dokładne przejścia wykończeniowe) | 0.8-1.6 | 32-63 |
| Polerowanie (polerowanie po obróbce) | 0.2-0.4 | 8-16 |
W zastosowaniach medycznych powierzchnie stawowe i styki implantu z tkanką zazwyczaj wymagają współczynnika Ra 0.8 µm lub większego. Oznacza to, że często konieczne jest precyzyjne wykończenie lub polerowanie po obróbce. Wzmocnione gatunki PEEK mogą być trudniejsze do wykończenia. Wzmocnienie włóknem odrywa się podczas obróbki, pozostawiając bardziej szorstką powierzchnię. W takich przypadkach może być konieczna wymiana narzędzi lub wykonanie dodatkowych przejść wykończeniowych, aby uzyskać pożądany efekt.
Odgratowywanie, polerowanie i pasywacja
Po obróbce, każda krawędź wymaga uwagi. Zadziory to małe, wypukłe krawędzie materiału. Mogą się one odłamać podczas użytkowania i zanieczyścić lek. Gratowanie usuwa te wady za pomocą narzędzi ręcznych, polerowania lub obróbki cieplnej. W przypadku wyrobów medycznych gratowanie nie jest opcjonalne. Jest koniecznością.
Polerowanie jeszcze bardziej poprawia wykończenie powierzchni. W przypadku metalowych oprawek polerowanie tworzy gładką powierzchnię, która jest odporna na bakterie i łatwa do czyszczenia. W przypadku części polimerowych polerowanie usuwa ślady narzędzi i zapewnia jednolity wygląd.
Pasywacja to proces chemiczny, który chroni elementy ze stali nierdzewnej przed rdzą. Usuwa wolne żelazo i zanieczyszczenia powierzchniowe, jednocześnie wspomagając tworzenie się ochronnej warstwy tlenku chromu. Oto popularne metody:
- Pasywacja kwasem cytrynowym: Obróbka chemiczna, która usuwa wolne żelazo i zanieczyszczenia powierzchniowe, jednocześnie wspomagając tworzenie ochronnej warstwy tlenku chromu. Jest przyjazna dla środowiska, bezpieczniejsza niż kwas azotowy i poprawia odporność na rdzę bez zmiany wyglądu ani rozmiaru elementu.
- Pasywacja kwasem azotowym:Tradycyjny zabieg usuwający zanieczyszczenia powierzchniowe i wzmacniający naturalną warstwę ochronną. Sprawdza się w przypadku niektórych stopów i pomaga przygotować części do pracy w trudnych warunkach medycznych.
- Elektropolerowanie:Elektrochemiczny proces wykańczania, który usuwa cienką warstwę materiału, aby uzyskać gładsze, czystsze i bardziej odporne na rdzę wykończenie. Usuwa drobne skazy i uwięziony brud bez dodawania osobnej warstwy, dzięki czemu rozmiary części pozostają takie same.
Jeśli pasywacja zostanie przeprowadzona prawidłowo, ochrona i stabilność trwają długo i nie mają wpływu na rozmiary części.
Pasywacja usuwa bardzo cienką warstwę materiału z powierzchni przedmiotu obrabianego. Pozostawia warstwę tlenku o grubości około 0.00001 cala (ok. 0,00001 cala). W rezultacie pasywowane powierzchnie są często gładkie i błyszczące. Proces ten nie zmienia rozmiaru elementu. W przypadku uchwytów na wkłady medyczne, które są poddawane wielokrotnej sterylizacji, ta ochrona przed rdzą jest niezbędna.
Firmy potrzebujące niezawodnej obróbki CNC uchwytów kartridży często zwracają się do doświadczonych partnerów. Wiodący partner produkcyjny w Chinach oferuje pełen zakres usług, od prototypowania po produkcję masową. Ich profesjonalna wiedza pomaga producentom wyrobów medycznych radzić sobie ze skomplikowanymi kształtami, wąskimi tolerancjami i surowymi przepisami. Współpracując z doświadczonym warsztatem, zmniejszasz ryzyko i szybciej wprowadzasz swój produkt na rynek.
Materiały do obróbki CNC uchwytów kartridży
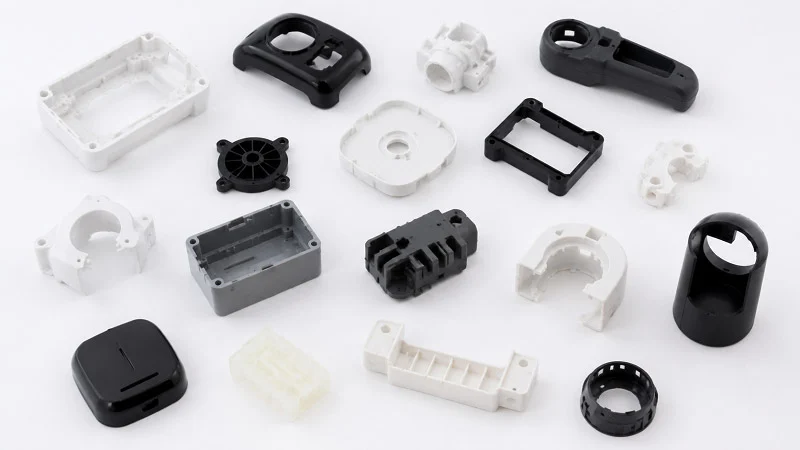
Materiał, który wybierzesz na uchwyt na wkład medyczny, wpływa zarówno na bezpieczeństwo pacjenta, jak i na koszt jego produkcji. Musi być odporny na działanie chemikaliów, sterylizację i stabilny w czasie. Musi również spełniać normy biokompatybilności, takie jak ISO 10993-18. Obróbka CNC umożliwia obróbkę wielu materiałów, dzięki czemu masz do wyboru opcje dostosowane do Twoich potrzeb.
Polimery klasy medycznej
Polimery są liderem na rynku urządzeń medycznych w zakresie uchwytów na wkłady. Są lekkie, odporne na korozję i można je obrabiać mechanicznie w celu uzyskania skomplikowanych kształtów o gładkich powierzchniach.
Tworzywa sztuczne o wysokiej wydajności (PEEK, COC)
Trzy polimery wyróżniają się w zastosowaniach medycznych. PEEK oferuje wysoką wytrzymałość i odporność na ciepło. Wytrzymuje wielokrotną sterylizację w autoklawie bez utraty kształtu. COC charakteryzuje się niską absorpcją wilgoci i dobrą stabilnością wymiarową.
W przypadku wkładów do wstrzykiwaczy z insuliną, specjalny polimer został przetestowany pod kątem trwałości przez 2-3 lata. W tym czasie zachowuje on kompatybilność z preparatami insuliny i konserwantami. Polimer nie może ulegać rozkładowi ani reagować z lekiem w miarę upływu czasu.
Współczynnik liniowej rozszerzalności cieplnej wynosi 5.5 × 10⁻⁵/°C. Oznacza to, że uchwyt zachowuje ścisłe tolerancje nawet po przeniesieniu urządzenia z chłodni do ciepłej kieszeni. Spójne wymiary wpływają na szczelność i dokładność dawkowania.
Równoważenie odporności chemicznej i wytrzymałości mechanicznej
Pojemnik na wkład jest narażony na działanie agresywnych substancji chemicznych. Preparaty farmaceutyczne często zawierają alkohol, nadtlenek wodoru lub inne środki dezynfekujące. Polimer musi być odporny na te substancje, nie pękając ani nie puchnąc.
Zgodnie z testami ASTM D543-06, badany polimer nie wykazywał widocznych pęknięć i nie wykazywał zmiany masy większej niż 0.5% po 7-dniowym zanurzeniu. Test obejmował 70% i 99% alkoholu izopropylowego, 3-35% nadtlenku wodoru, chlorek benzalkoniowy, 2-3.4% glutaraldehydu, oliwę z oliwek i oleje mineralne oraz wodne roztwory kwasów i zasad o pH 2-12. Zakres ten obejmuje większość środków dezynfekujących i preparatów farmaceutycznych stosowanych w placówkach medycznych.
Badania substancji ekstrahowalnych i wymywalnych zgodnie z normą ISO 10993-18 potwierdziły, że polimer dodaje do mediów ekstrakcyjnych mniej niż 10 ppm całkowitego węgla organicznego. Jest to wartość poniżej limitów bezpieczeństwa dla leków pozajelitowych. W przypadku biokompatybilnego pojemnika na wkład, w którym lek jest podawany bezpośrednio pacjentowi, badanie biokompatybilności medycznej jest niezbędne.
Metale do zastosowań o wysokim naprężeniu
Niektóre pojemniki na wkłady medyczne wymagają wytrzymałości metalu. Należą do nich autostrzykawki z dużą siłą sprężyny lub urządzenia, które wytrzymują tysiące cykli użytkowania.
Stal nierdzewna i stopy tytanu
Stal nierdzewna zapewnia dobrą obrabialność skrawaniem w przypadku skomplikowanych części medycznych. Gatunki z dodatkiem molibdenu zapewniają lepszą odporność na korozję, co ma znaczenie w przypadku kontaktu uchwytu z roztworem soli fizjologicznej lub innymi roztworami chlorków. Stopy tytanu zapewniają najwyższy stosunek wytrzymałości do masy. Są również biokompatybilne i odporne na korozję w organizmie.
Materiały te umożliwiają precyzyjne cięcie cienkich ścianek i cienkich gwintów. Uchwyt pozostaje wytrzymały nawet przy małych rozmiarach.
Zabiegi powierzchniowe dla odporności na zużycie i korozję
Uchwyty na wkłady medyczne często wymagają obróbki powierzchniowej. Pasywacja usuwa wolne żelazo i tworzy ochronną warstwę tlenku chromu. Poprawia to odporność na korozję bez zmiany wymiarów elementu. Elektropolerowanie tworzy gładszą powierzchnię, odporną na rozwój bakterii.
W przypadku części tytanowych anodowanie może zwiększyć odporność na zużycie i poprawić kodowanie kolorami. Zabiegi te wydłużają żywotność uchwytu i zachowują jego biokompatybilność w przypadku wielokrotnych cykli użytkowania.
Producenci urządzeń medycznych, którzy potrzebują niezawodnej produkcji niestandardowych części, często zwracają się do doświadczonych partnerów w zakresie obróbki CNC. Właściwy dobór materiałów, w połączeniu z odpowiednimi metodami i wykończeniem, gwarantuje, że uchwyt na wkład spełnia wszystkie wymagania bezpieczeństwa i wydajności.
Zagadnienia projektowe dotyczące obróbki CNC uchwytów kartridży
Dobry projekt zmienia świetny pomysł w część, która dobrze się obrabia i działa niezawodnie. W przypadku uchwytów na wkłady medyczne, decyzje projektowe wpływają na wszystko, od szczelności po koszty produkcji. Właściwe podjęcie tych decyzji na wczesnym etapie oszczędza czas, pieniądze i frustrację w przyszłości. Każdy wyrób medyczny zaczyna się od projektu, a uchwyt na wkład nie jest wyjątkiem. Sposób podejścia do tolerancji, geometrii i możliwości produkcyjnych decyduje o sukcesie lub porażce produktu medycznego.
Tolerancje precyzji i GD&T
Tolerancje wskazują operatorowi, jak duże odchylenia może mieć dana część, aby nadal działać prawidłowo. W przypadku uchwytów kartridży, niektóre powierzchnie wymagają bardzo ścisłej kontroli, podczas gdy inne mogą być luźniejsze. Geometryczne Wymiarowanie i Tolerancja (GD&T) zapewnia jasny język do przekazywania tych wymagań na rysunkach. Zastosowania medyczne wymagają tego poziomu przejrzystości, ponieważ stawka jest wysoka.
Zarządzanie wąskimi tolerancjami dla powierzchni uszczelniających
Powierzchnie uszczelniające wymagają ścisłej kontroli. Jeśli powierzchnia, na której znajduje się pierścień uszczelniający, nie jest płaska, uszczelnienie ulega uszkodzeniu. Lek przecieka, dawki stają się niedokładne, a pacjenci cierpią. Symbole GD&T, takie jak płaskość, określają dokładnie, jak bardzo powierzchnia może odbiegać od idealnej płaszczyzny. Jest to kluczowa koncepcja w medycynie.
Płaskość pomaga zapewnić niezawodne powierzchnie uszczelniające na kutych kołnierzach. Płaskość określa, jak bardzo powierzchnia może odbiegać od idealnie płaskiej płaszczyzny. Jest ona powszechnie stosowana na powierzchniach uszczelniających, kutych kołnierzach i powierzchniach montażowych, aby zapewnić prawidłowy kontakt i zapobiec wyciekom lub nierównomiernemu obciążeniu.
Ta sama logika dotyczy uchwytów na wkłady. Oznaczenie płaskości na powierzchni uszczelniającej informuje operatora o wymaganym poziomie jakości. Bez niego pozostaje pole do interpretacji. Różni operatorzy mogą uzyskiwać różne wyniki, a niektóre z nich mogą powodować przecieki. Przepisy medyczne wymagają kontroli tych zmiennych.
Wykończenie powierzchni idzie w parze z płaskością. Powierzchnia może być idealnie płaska, ale jednocześnie szorstka. Chropowate powierzchnie tworzą maleńkie kanaliki, przez które może wydostawać się płyn. Na rysunku należy określić zarówno płaskość, jak i chropowatość powierzchni dla obszarów uszczelnień. Razem te parametry zapewniają odpowiednią barierę. Ta podwójna specyfikacja jest standardową praktyką w projektowaniu medycznym.
Analiza stosu tolerancji dla montażu
Poszczególne części rzadko ulegają awarii same z siebie. Problemy pojawiają się, gdy części są ze sobą łączone. Analiza kumulacji tolerancji bada, jak kumulują się tolerancje w wielu komponentach w zespole. Urządzenia medyczne często składają się z wielu połączonych ze sobą części, co czyni tę analizę niezbędną.
Rozważmy uchwyt na wkład, który łączy się z piastą igły i mechanizmem dozującym. Każda część ma swoje własne tolerancje. Średnica otworu uchwytu może wynosić +0.02 mm. Średnica wkładu może wynosić -0.01 mm. Gwinty piast mogą mieć własne odchylenia. Po ich zsumowaniu, całkowite odchylenia mogą przekroczyć dopuszczalną wartość. Ten scenariusz jest powszechny w rozwoju produktów medycznych.
Analiza stosu pomaga wykryć te problemy przed rozpoczęciem produkcji. Oblicza się najgorszy scenariusz: wszystkie części w maksymalnym stopniu wykorzystane. Jeśli najgorszy scenariusz nadal się sprawdza, projekt jest bezpieczny. W przeciwnym razie należy zaostrzyć tolerancje lub przeprojektować interfejs. Ta metoda wywodzi się bezpośrednio z uznanych praktyk inżynierii medycznej.
Ta analiza ma znaczenie w przypadku urządzeń medycznych, ponieważ awarie są niedopuszczalne. Urządzenie, które działa przez 99% czasu, nadal psuje się w 1% przypadków. W przypadku produktu używanego codziennie przez miliony pacjentów oznacza to tysiące awarii. Analiza stosu zmniejsza to ryzyko, zapewniając, że zespoły działają w pełnym zakresie oczekiwanych odchyleń. Firmy produkujące urządzenia medyczne wykorzystują tę technikę, aby chronić pacjentów.
Projektowanie pod kątem produktywności (DFM)
Projektowanie pod kątem możliwości produkcyjnych oznacza tworzenie części łatwych w produkcji bez utraty jakości. Dobre DFM obniża koszty produkcji, skraca czas realizacji zamówień i poprawia powtarzalność. W przypadku uchwytów na kartridże, zasady DFM pomagają uniknąć typowych pułapek obróbki. Producenci sprzętu medycznego odnoszą duże korzyści z DFM, ponieważ zmniejsza on ryzyko.
Optymalizacja grubości ścianek i geometrii cech
Grubość ścianek wpływa zarówno na wytrzymałość, jak i możliwość produkcji. Zbyt cienkie ścianki powodują wygięcie lub pęknięcie elementu. Zbyt grube ścianki mogą powodować problemy podczas produkcji. Poniższa tabela przedstawia zalecane wartości i ich wpływ. Wytyczne te mają zastosowanie do wielu komponentów medycznych.
| Zasada projektowania | Zalecana wartość | Wpływ na wytrzymałość części | Wpływ na zgodność formowania wtryskowego |
| Jednolita grubość ścianki | Zmienność ≤ ±15% (idealnie ≤ ±10%) | Zapobiega nierównomiernemu skurczowi, który powoduje naprężenia wewnętrzne i odkształcenia, dzięki czemu utrzymuje stałą wytrzymałość. | Zapewnia równomierne chłodzenie i napełnianie, redukując ryzyko powstawania zapadnięć i wewnętrznych pustych przestrzeni. |
| Stopniowe przejścia ścienne | Długość przejścia ≥ 3× różnica grubości | Pozwala uniknąć gwałtownych zmian przekroju poprzecznego, które są punktami koncentracji naprężeń mogącymi prowadzić do pęknięć pod wpływem obciążenia. | Zapobiega ograniczeniom przepływu i turbulencjom, zapewniając równomierny przepływ stopu i zmniejszając ryzyko powstawania niepełnych wtrysków. |
| Unikaj nadmiernej grubości | Użyj minimalnej grubości spełniającej wymagania wytrzymałościowe | Grubsze ścianki wydłużają czas chłodzenia i zwiększają naprężenia wewnętrzne, co może zmniejszyć ogólną wytrzymałość elementu i zwiększyć ryzyko powstania zapadnięć. | Grubsze ścianki wiążą się z dłuższym czasem cyklu, wyższym kosztem materiałów oraz większym ryzykiem zapadnięć i wypaczeń. |
| Unikaj nadmiernej chudości | Użyj minimalnej grubości, która spełnia wymagania dotyczące przepływu materiału | Cienkie ścianki mogą nie zapewniać wystarczającej sztywności konstrukcyjnej uchwytu naboju, co może prowadzić do jego wyginania się lub pękania. | Cienkie ścianki wymagają wyższego ciśnienia i prędkości wtrysku, co zwiększa ryzyko niedostatecznych wtrysków i szybszego zużycia formy. |
| Grubość żebra (dla zwiększenia sztywności) | ≤ 50% – 70% grubości ścianki | Żebra zwiększają sztywność bez zwiększania nominalnej grubości ścianki, zapobiegając powstawaniu zapadnięć i zachowując wytrzymałość. | Zbyt grube żeberka powodują powstanie grubych sekcji u podstawy, co prowadzi do zapadnięć i dłuższego czasu chłodzenia. |
Zasady te obowiązują niezależnie od tego, czy część jest obrabiana mechanicznie, czy formowana. W przypadku obróbki CNC, jednolite ścianki oznaczają mniej materiału do usunięcia i mniej punktów naprężeń. W przypadku części formowanych zapobiegają one odkształceniom i wgłębieniom. W obu przypadkach, przestrzeganie tych wytycznych zapewnia mocniejsze i bardziej niezawodne uchwyty na wkłady. Normy jakości medycznej wymagają takiego poziomu uwagi.
Projektowanie z uwzględnieniem gwintów wewnętrznych i podcięć
Gwinty wewnętrzne i podcięcia dodają złożoności każdej części. Wymagają one specjalistycznego oprzyrządowania i starannego planowania. W przypadku uchwytów kartridży, gwinty często łączą uchwyt z zespołem igły lub mechanizmem dozującym. Gwinty te muszą być precyzyjne, aby zapewnić bezpieczne dopasowanie. Procesy montażu medycznego zależą od tej precyzji.
Projektując gwinty wewnętrzne, należy wziąć pod uwagę ich głębokość i skok. Głębokie gwinty wymagają dłuższych narzędzi, które mogą się ugiąć podczas skrawania. To ugięcie powoduje stożkowatość i niską jakość gwintu. Płytkie gwinty i standardowe skoki pomagają operatorowi uzyskać powtarzalne rezultaty. Takie podejście jest standardem w produkcji sprzętu medycznego.
Podcięcia to elementy, których nie da się obrobić standardowymi narzędziami skrawającymi. Wymagają one specjalistycznych narzędzi, takich jak frezy do lizaków lub narzędzia kształtowe. Każde podcięcie wydłuża czas konfiguracji i zwiększa koszty oprzyrządowania. Przed dodaniem podcięcia należy zastanowić się, czy jest ono rzeczywiście konieczne. Czasami proste fazowanie lub promień pozwala osiągnąć tę samą funkcję. Projektanci urządzeń medycznych uczą się równoważyć funkcjonalność z możliwościami produkcyjnymi.
Pięcioosiowa obróbka CNC ułatwia obróbkę skomplikowanych geometrii. Umożliwia ona narzędziu dotarcie do przedmiotu obrabianego pod wieloma kątami. Ta funkcja umożliwia obróbkę podcięć i elementów kątowych w jednym ustawieniu. Mniej ustawień oznacza mniejsze ryzyko rozbieżności i lepszą ogólną precyzję. Technologia ta jest szeroko stosowana w produkcji medycznej.
Dla producentów urządzeń medycznych współpraca z doświadczonymi firmami zajmującymi się obróbką CNC ma ogromne znaczenie. Partner, który rozumie zasady DFM, może przeanalizować Twój projekt i zasugerować ulepszenia. Może on wskazać potencjalne problemy z obróbką przed rozpoczęciem produkcji. Taka współpraca na etapie projektowania i rozwoju zapobiega kosztownym poprawkom w późniejszym czasie. Zespoły projektowe i rozwojowe, które angażują się w produkcję na wczesnym etapie, osiągają lepsze rezultaty.
Produkcja niestandardowych części do zastosowań medycznych wymaga dbałości o szczegóły na każdym etapie. Faza projektowania stanowi fundament dla wszystkiego, co nastąpi później. Dzięki prawidłowemu stosowaniu GD&T i zasad DFM, tworzysz projekty obróbki CNC uchwytów kartridży, które przynoszą sukces. Twoje części będą prawidłowo uszczelnione, niezawodnie zmontowane i będą działać stabilnie dla pacjentów, którzy na nich polegają. Innowacje medyczne zależą od prawidłowego wykonania tych podstawowych czynności.
Kontrola jakości w obróbce CNC uchwytów kartridży
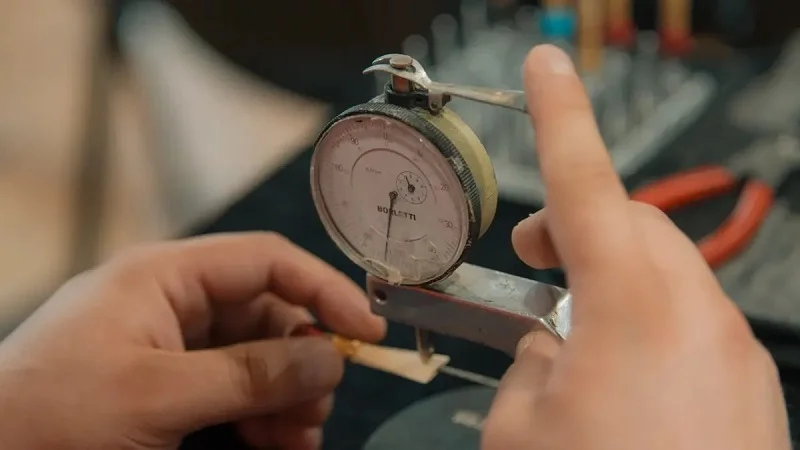
Kontrola jakości zapewnia bezpieczeństwo i niezawodność każdego pojemnika na wkłady. Dokładna kontrola gwarantuje, że każdy element spełnia rygorystyczne tolerancje i wymagania dotyczące wykończenia powierzchni. Bez niej wady mogą przedostać się do pacjentów. Producenci wyrobów medycznych nie mogą podejmować takiego ryzyka. Stawka jest po prostu zbyt wysoka.
Metody kontroli i metrologia
Kontrola rozpoczyna się od zmierzenia części pod kątem projektu. Metrologia to nauka o pomiarach. Pozwala ona stwierdzić, czy obrobiony element jest zgodny z rysunkiem. W przypadku uchwytów kartridży każdy wymiar ma znaczenie. Zbyt duży otwór o kilka mikronów może powodować przeciekanie. Nieznacznie skręcony gwint może ulec uszkodzeniu podczas montażu.
CMM i optyczne systemy pomiarowe
Współrzędnościowe maszyny pomiarowe, czyli CMM, to prawdziwe konie pociągowe w laboratoriach kontroli jakości. CMM wykorzystuje sondę pomiarową do pomiaru określonych punktów na części. Rejestruje dokładne położenie każdego punktu i porównuje je z modelem CAD. Ten proces weryfikuje krytyczne wymiary, takie jak średnica otworu, skok gwintu i koncentryczność. CMM dostarczają dokładnych wyników dla złożonych geometrii.
Optyczne systemy pomiarowe działają inaczej. Wykorzystują kamery i światło do rejestrowania profilu części bez jej dotykania. Ta metoda sprawdza się w przypadku małych, delikatnych cech, które sonda mogłaby uszkodzić. Systemy optyczne dokonują również pomiarów szybciej niż współrzędnościowe maszyny pomiarowe (CMM), co czyni je przydatnymi do szybkiego sprawdzania wielu części. Wiele warsztatów stosuje obie metody jednocześnie. Współrzędnościowa maszyna pomiarowa (CMM) analizuje głębokie cechy wewnętrzne, podczas gdy system optyczny sprawdza szczegóły powierzchni i profile krawędzi.
Statystyczna kontrola procesu (SPC) dla zapewnienia spójności
SPC wykracza poza kontrolę jakości. Zamiast sprawdzać części po produkcji, SPC monitoruje proces w trakcie jego trwania. Takie podejście pozwala wykryć problemy na wczesnym etapie. Oto jak to działa:
- SPC wykorzystuje narzędzia statystyczne do obserwacji wydajności procesu produkcyjnego w czasie rzeczywistym.
- Wykrywa znaczące odchylenia, zarówno typowe, jak i szczególne przyczyny, zanim doprowadzą do powstania artykułów o niskiej jakości.
- Po zidentyfikowaniu możliwych źródeł zmienności można je wyeliminować, stabilizując proces.
- Ciągły monitoring za pomocą wykresów kontrolnych gwarantuje wczesne wykrycie wszelkich istotnych zmian średniej lub odchylenia.
- Wczesne wykrywanie i zapobieganie za pomocą tego podejścia zmniejsza prawdopodobieństwo wyprodukowania wadliwych pojemników na naboje, obniżając liczbę usterek w porównaniu z kontrolą poprodukcyjną.
Przewagą SPC nad innymi metodami kontroli jakości, takimi jak inspekcja, jest to, że kładzie nacisk na wczesne wykrywanie i zapobieganie problemom, a nie na korygowanie ich po wystąpieniu. To bezpośrednio zmniejsza liczbę usterek w produkcji wielkoseryjnej, zapobiegając w pierwszej kolejności wytwarzaniu wadliwych pojemników na wkłady.
Wyobraź sobie linię produkcyjną do pakowania płatków śniadaniowych. Gdy maszyny się zużywają, wydajność procesu zmienia się z losowej na nielosową. Jeśli producent wykryje tę zmianę w odpowiednim czasie, może skorygować przyczynę, zanim wyprodukuje produkty niezgodne ze specyfikacją. Ta sama logika dotyczy obróbki CNC uchwytów na wkłady. Operatorzy stale monitorują odchylenia wymiarowe. Dostosowują proces, zanim powstanie jakikolwiek wadliwy uchwyt. Dzięki temu wskaźnik defektów utrzymuje się na niskim poziomie, nawet przy dużych wolumenach.
Śledzenie i kontrola partii
Identyfikowalność łączy każdą część z surowcem, maszyną i operatorem. Informacje te stają się kluczowe podczas audytów regulacyjnych i wycofywania produktów z rynku. W przypadku wystąpienia problemu należy zidentyfikować części, których on dotyczy. Identyfikowalność to umożliwia.
Znakowanie laserowe zapewniające identyfikowalność
Znakowanie laserowe polega na naniesieniu trwałego kodu bezpośrednio na część, co zapewnia jej identyfikowalność. Kod ten gwarantuje, że każda część może być zidentyfikowana aż do partii produkcyjnej. Znakowanie laserowe nie uszkadza części. Tworzy czysty, czytelny kod, który jest odporny na sterylizację.
Prowadzenie szczegółowych rejestrów partii
Rejestry partii rejestrują wszystkie informacje dotyczące cyklu produkcyjnego. Obejmują one certyfikaty materiałowe, ustawienia maszyny, wyniki kontroli i nazwiska operatorów. Rejestry te potwierdzają, że każda część spełnia specyfikacje. Pomagają również szybko analizować problemy. Jeśli pacjent zgłosi problem, można pobrać rejestr partii i dokładnie zobaczyć, co wydarzyło się podczas produkcji. Ten poziom szczegółowości wspiera zgodność z medycznymi normami jakości. Produkcja niestandardowych części do urządzeń medycznych opiera się na tej dokumentacji. Bez niej nie można udowodnić bezpieczeństwa części. Dzięki niej buduje się zaufanie zarówno organów regulacyjnych, jak i pacjentów. Precyzja w dokumentacji jest równie ważna, jak precyzja w obróbce mechanicznej.
Zgodność z przepisami dotyczącymi obróbki CNC uchwytów kartridży
W świecie medycyny przestrzeganie zasad jest koniecznością. Nie można tego pominąć. Każdy pojemnik na wkład, który trafia do pacjenta, musi spełniać surowe standardy ustalone przez takie organizacje jak FDA i inne agencje międzynarodowe. Zignorowanie tych kroków może opóźnić wprowadzenie produktu na rynek. Co gorsza, pacjenci mogą być narażeni na niebezpieczeństwo. Wiedza o oczekiwaniach organów regulacyjnych pomoże Ci zaplanować działania i uniknąć kosztownych niespodzianek.
Poruszanie się po wymaganiach FDA i ISO 13485
FDA i inne regulacje prawne określają zasady produkcji wyrobów medycznych. Obejmują one wszystko, od projektowania po dostawę. Partner w zakresie obróbki CNC z odpowiednimi certyfikatami może ułatwić Ci wejście na rynek. Wiedzą już, jakiej dokumentacji oczekują organy regulacyjne.
Walidacja procesów i zarządzanie ryzykiem
Walidacja procesu dowodzi, że etapy produkcji za każdym razem przebiegają tak samo. Odbywa się ona w serii etapów kwalifikacji. Kwalifikacja instalacyjna sprawdza, czy sprzęt jest prawidłowo skonfigurowany. Kwalifikacja operacyjna weryfikuje, czy maszyna wytwarza części w ustalonym zakresie podczas normalnego użytkowania. Kwalifikacja wydajnościowa potwierdza, że proces działa niezawodnie przez długi czas w rzeczywistych warunkach produkcyjnych.
Normy zarządzania ryzykiem wymagają od Ciebie identyfikacji potencjalnych usterek i ich kontroli. W przypadku uchwytów wkładów, ryzyko obejmuje wycieki, niewspółosiowość i zanieczyszczenie materiału. Każde ryzyko wymaga planu, aby je ograniczyć. Zapisanie tych kroków pokazuje organom regulacyjnym, że wziąłeś pod uwagę zagrożenia.
Twój system jakości powinien obejmować pełny łańcuch dokumentacji, obejmujący wszystkie zapisy związane z projektowaniem, produkcją i testowaniem. Zapisy te stanowią dowód na to, że każda część spełnia swoje specyfikacje. Bez nich nie możesz udowodnić, że przestrzegasz zasad.
Znaczenie zweryfikowanego łańcucha dostaw
Jakość Twojego partnera produkcyjnego wpływa na zgodność z przepisami. Zweryfikowany łańcuch dostaw oznacza, że każdy dostawca spełnia te same standardy, co Ty. Wybierając partnera w zakresie obróbki CNC, sprawdź jego certyfikaty. Zapytaj o jego system zarządzania jakością. Upewnij się, że stosuje dobre praktyki produkcyjne.
Niezawodny partner zapewnia pełną identyfikowalność w całym łańcuchu dokumentacji. Posiada certyfikaty materiałowe i certyfikaty zgodności dla każdej partii. Na żądanie dostarcza raporty z kontroli wymiarowej i z inspekcji CMM. Taka dokumentacja chroni Państwa podczas audytów i wycofań produktów.
Certyfikacje materiałów i badania biozgodności
Materiały użyte w pojemnikach na wkłady muszą być bezpieczne dla pacjenta. Bezpieczeństwo to potwierdzają testy biozgodności. Organy regulacyjne oczekują dowodu, że materiały nie wyrządzą szkody pacjentom, nawet po sterylizacji i długotrwałym przechowywaniu.
Zgodność z normą ISO 10993-18
ISO 10993-18 to norma dotycząca badań biozgodności. Testy te sprawdzają interakcje materiałów z żywą tkanką.
W przypadku polimerów takich jak PEEK, producenci przeprowadzają testy na obecność substancji ekstrahowalnych i wymywalnych. Potwierdzają one, że do leków nie przedostają się żadne szkodliwe substancje chemiczne. W przypadku metali, takich jak stal nierdzewna, pasywacja zapewnia odporność powierzchni na korozję i biokompatybilność. Dostawca materiałów powinien dostarczyć certyfikaty potwierdzające pomyślne wyniki tych testów.
Zarządzanie powiadomieniami o istotnych zmianach
Materiały zmieniają się z czasem. Dostawcy mogą modyfikować formulacje lub metody przetwarzania. Zmiany te mogą wpływać na biozgodność i wydajność. System powiadamiania o zmianach materiałów śledzi te aktualizacje. Kiedy dostawca ogłasza zmianę, oceniasz jej wpływ. Jeśli zmiana wpływa na bezpieczeństwo lub wydajność, może być konieczna ponowna walidacja materiału.
Ten proces chroni zgodność z przepisami. Gwarantuje, że pojemnik na wkłady będzie nadal spełniał normy, nawet w miarę rozwoju łańcuchów dostaw. Produkcja niestandardowych części do urządzeń medycznych wymaga takiej czujności. Niewielka zmiana w składzie polimeru może wpłynąć na szczelność lub odporność chemiczną. Zachowanie czujności gwarantuje bezpieczeństwo i zgodność produktu z przepisami.
Współpraca z partnerem, który rozumie te wymagania, ma realne znaczenie. Pomoże Ci on uporać się z formalnościami i zachować precyzję, jakiej potrzebuje Twój sprzęt medyczny. Właściwe partnerstwo zmienia zgodność z przepisami z obciążenia w przewagę konkurencyjną.
Współpraca z NOBLE w zakresie obróbki CNC uchwytów kartridży

Wybór odpowiedniego partnera produkcyjnego zmienia wszystko w Twoim projekcie urządzenia medycznego. NOBLE łączy obróbkę skrawaniem, wykańczanie i montaż w jednym miejscu. Takie podejście eliminuje bałagan związany z zarządzaniem wieloma dostawcami. Otrzymujesz jeden zespół, jedną osobę kontaktową i jeden standard jakości. W przypadku obróbki CNC uchwytów kartridży ta prostota oznacza krótszy czas realizacji i mniej problemów.
Pełne możliwości obsługi od projektu do Montaż
Prawdziwy kompleksowy serwis działa zamiast wysyłania części do trzech różnych zakładów; wszystko odbywa się w NOBLE. Takie rozwiązanie eliminuje ryzyko związane z interfejsem, które negatywnie wpływa na rozdrobnione łańcuchy dostaw. Kiedy NOBLE zajmuje się obróbką skrawaniem, obróbką powierzchni i montażem, to my odpowiadamy za ostateczne dopasowanie. Niedopasowanie tolerancji między częściami po prostu się nie zdarza.
Korzyści płynące z modelu opartego na jednym źródle są oczywiste:
- Eliminuje ryzyko związane z interfejsem:Jeden producent jest odpowiedzialny za cały proces, co zapobiega niedopasowaniu tolerancji pomiędzy częściami.
- Zmniejsza złożoność logistyczną:Centralna produkcja zmniejsza konieczność zarządzania dostawcami transgranicznymi i redukuje zapasy ruchome.
- Poprawia dopasowanie komponentów:Obróbka jest dostosowywana do grubości powłoki, co zapewnia płynny montaż.
- Zapewnia całkowitą odpowiedzialnośćDostawca zarządza wszystkim, od surowców po testy funkcjonalne, co zapewnia jasny łańcuch odpowiedzialności.
Wsparcie inżynieryjne i opinie DFM
Dobry projekt i rozwój wymagają wczesnego zaangażowania ze strony produkcji. Inżynierowie NOBLE dołączają do projektu już na etapie alfa, zanim zostanie on zatwierdzony. Ich informacje zwrotne z procesu DFM (Delivery Manufakture) wykrywają problemy produkcyjne, gdy zmiany są jeszcze niedrogie. Ta wczesna praca zespołowa bezpośrednio poprawia możliwości produkcyjne.
Proces przebiega według jasnej ścieżki:
- Etap Alfa:Kontrahenci dostarczają danych DFM/DFA przed zamknięciem projektu, co pozwala na wczesne wykrycie problemów.
- Etap beta:Duże ilości wersji beta ujawniają wrażliwe funkcje, które wymagają specjalnego traktowania w końcowej fazie produkcji.
- Ogólna korzyść:Taka wieloetapowa integracja zmniejsza nieoczekiwane opóźnienia podczas przenoszenia do produkcji.
Takie podejście oznacza mniej niespodzianek. Konstrukcja uchwytu na wkłady jest zoptymalizowana pod kątem rzeczywistej obróbki, a nie tylko teoretycznej wydajności.
Zintegrowane usługi montażu i pakowania
NOBLE nie poprzestaje na obróbce mechanicznej. Nasz zespół zajmuje się montażem, pakowaniem i testami funkcjonalnymi. Ta integracja gwarantuje, że każda część idealnie do siebie pasuje przed wysyłką. Otrzymujesz gotowy podzespół, a nie pudełko luźnych części. To oszczędza Twój czas i zmniejsza nakład pracy związany z montażem.
Certyfikaty i gwarancja jakości
Certyfikaty mają znaczenie w świecie medycyny. Dowodzą, że Twój partner przestrzega zasad. NOBLE posiada odpowiednie certyfikaty, które świadczą o poważnym zaangażowaniu w jakość i zgodność z przepisami.
Certyfikowany obiekt
Certyfikaty w zakresie produkcji wyrobów medycznych świadczą o zaangażowaniu w jakość produktu i zgodność z przepisami. Certyfikat ten stanowi kluczowe wsparcie dla klientów w zakresie przestrzegania wymogów FDA, europejskiego MDR i brazylijskiej ANVISA. Wzmacnia również reputację firmy jako zaufanego partnera w produkcji sprzętu medycznego.
Startupy często borykają się z zapotrzebowaniem na zasoby. Niezawodny partner wykorzystuje tę przewagę skali, aby wesprzeć Cię w nawigacji regulacyjnej i walidacji.
Zaangażowanie w precyzję, jakość i zgodność z przepisami
Każdy pojemnik na wkłady opuszczający fabrykę NOBLE spełnia rygorystyczne standardy. Nasz system zarządzania jakością gwarantuje stałą precyzję w każdej partii. Prowadzimy szczegółową dokumentację w celu zapewnienia identyfikowalności i kontroli. Nasze materiały spełniają standardy biokompatybilności, a nasze procesy są zgodne z zatwierdzonymi protokołami.
W przypadku produkcji niestandardowych części medycznych, ten poziom zaangażowania jest nie do negocjacji. Potrzebujesz partnera, który rozumie, że zgodność z przepisami nie jest opcjonalna. NOBLE zapewnia takie zrozumienie w każdym projekcie. Nasz zespół inżynierów traktuje Twoje urządzenie tak, jakby od tego zależała ich własna reputacja – bo tak właśnie jest.
Skuteczna obróbka CNC uchwytów na wkłady łączy w sobie materiałoznawstwo, inżynierię projektowania i ścisłą kontrolę jakości. Każdy wyrób medyczny zależy od tej precyzji. Zgodność z przepisami nie jest opcjonalna – jest niezbędna dla bezpieczeństwa pacjenta. Normy medyczne determinują każdy krok. Zespoły medyczne potrzebują partnerów, którzy rozumieją te wymagania. Projekty medyczne odnoszą sukces, gdy wiedza specjalistyczna w zakresie produkcji dociera wcześnie. Wycofania produktów medycznych zdarzają się, gdy jakość spada. Innowacje medyczne wymagają niezawodnych dostawców. Przepisy medyczne wymagają udokumentowanych procesów. Pacjenci zasługują na niezawodne urządzenia.
Wybierając partnera, zwróć uwagę na:
- Kontrolowane przetwarzanie danych
- Aktualne certyfikaty jakości
- Doświadczenie w inspekcji pierwszego artykułu
- Wsparcie audytów klientów
- Przejrzyste procesy zmian inżynieryjnych
Właściwy partner minimalizuje ryzyko Twojego projektu. Produkcja niestandardowych części staje się płynniejsza. Skonsultuj się z ekspertami NOBLE, aby omówić swoje konkretne zastosowanie. Certyfikowany zakład zapewnia jakość, jakiej wymaga Twój sprzęt medyczny.
Najczęściej zadawane pytania dotyczące obróbki CNC uchwytów kartridży
Jakie tolerancje można zachować w obróbce CNC uchwytów na wkłady?
Obróbka CNC pozwala na zachowanie tolerancji około ±0.005 mm dla krytycznych elementów. Powierzchnie uszczelniające wymagają najściślejszej kontroli. Standardowa obróbka z łatwością osiąga ±0.01 mm. Na rysunku należy określić, które powierzchnie wymagają dokładniejszej kontroli. Ta precyzja zapewnia wyrównanie wkładu i zapobiega wyciekom w urządzeniach medycznych.
Które materiały najlepiej nadają się do obróbki CNC uchwytów wkładów?
PEEK i inne wysokowydajne polimery sprawdzają się w większości zastosowań. Stal nierdzewna i tytan nadają się do konstrukcji poddawanych dużym naprężeniom. Wybór zależy od metod sterylizacji i ekspozycji na substancje chemiczne. Każdy materiał musi przejść testy ISO 10993-18 do zastosowań medycznych.
Jak wykończenie powierzchni wpływa na wydajność uchwytu wkładu?
Gładkie powierzchnie zapewniają niezawodne uszczelnienia. Chropowatość Ra poniżej 0.4 mikrometra pozwala na prawidłowe osadzenie pierścieni uszczelniających. Chropowate powierzchnie tworzą maleńkie kanaliki, przez które wydostaje się płyn. Polerowanie i precyzyjne obróbki wykańczające zapewniają wymaganą gładkość. Ma to znaczenie dla każdego wyrobu medycznego, w którym przechowywane są leki.
Jaki jest typowy czas realizacji prototypów uchwytów nabojowych?
Czas realizacji prototypu różni się w zależności od stopnia skomplikowania. Skomplikowane geometrie z wąskimi tolerancjami wymagają więcej czasu. Obciążenie pracą Twojego partnera również wpływa na czas. Poproś o konkretny harmonogram przed rozpoczęciem produkcji. Wczesna informacja zwrotna od zespołu ds. rozwoju produktu (DFM) zapobiega opóźnieniom w fazie produkcji.
Jak mogę zweryfikować mój proces obróbki CNC pod kątem zgodności z przepisami?
Postępuj zgodnie z sekwencją walidacji procesu. Kwalifikacja instalacyjna sprawdza konfigurację sprzętu. Kwalifikacja operacyjna weryfikuje wydajność maszyny. Kwalifikacja wydajnościowa potwierdza spójność w czasie. Dokładnie udokumentuj wszystko. Organy regulacyjne oczekują pełnej dokumentacji potwierdzającej, że proces jest kontrolowany w produkcji medycznej.
Czy obróbka CNC pozwala na ekonomiczną produkcję małych partii?
Tak. Obróbka CNC pozwala uniknąć drogich form, co czyni ją idealną dla małych i średnich serii. Można modyfikować projekty między partiami bez kosztów oprzyrządowania. Ta elastyczność wspiera badania kliniczne i iteracje produktu. Produkcja niestandardowych części staje się praktyczna nawet w przypadku krótkich serii.
Jakiej dokumentacji powinienem zażądać od mojego partnera w zakresie obróbki skrawaniem?
Złóż wniosek o certyfikaty materiałowe, raporty z kontroli wymiarowej i dane z maszyn współrzędnościowych (CMM). Poproś o rejestry partii zawierające ustawienia maszyny i nazwiska operatorów. Znakowanie laserowe zapewnia kody identyfikacyjne. Pełna dokumentacja chroni Cię podczas audytów i wspiera Twoje wnioski regulacyjne dotyczące wyrobów medycznych.
Jak wybrać pomiędzy toczeniem szwajcarskim a toczeniem konwencjonalnym?
Toczenie szwajcarskie nadaje się do obróbki długich, cienkich elementów o wysokim stosunku długości do średnicy. Tuleja prowadząca zapobiega wyginaniu podczas cięcia. Toczenie konwencjonalne sprawdza się w przypadku krótszych, bardziej wytrzymałych elementów. Najpierw rozważ geometrię elementu. Twój partner w zakresie obróbki skrawaniem może zalecić najlepsze podejście do Twojego projektu.







