
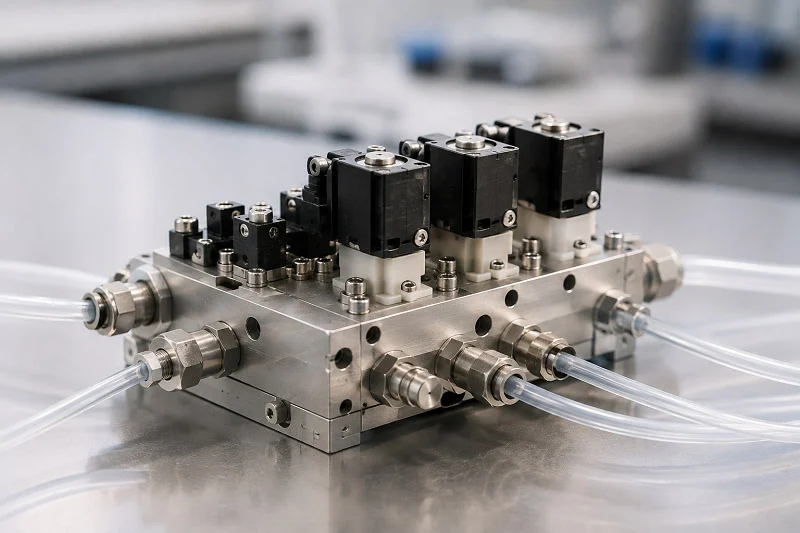
Wybór odpowiednich bloków zaworów hydraulicznych decyduje o sukcesie całego systemu. Ten jeden wybór wpływa na wydajność, koszty i długoterminową niezawodność. Rynek hydrauliczny wykazuje realny wzrost – raporty szacują, że globalny rynek tych części w 2024 roku wyniesie około 2.2 miliarda dolarów.
| Zgłoszone źródło | Wielkość rynku w 2024 r. (w milionach USD) |
| Tabela atrybutów raportu | 2190.4 |
| Sekcja często zadawanych pytań | 2304.3 |
Każde zadanie hydrauliczne wymaga innych kompromisów. Niektóre koncentrują się na redukcji masy. Inne muszą sprostać ekstremalnym ciśnieniom. Środowisko pracy systemu, cykl pracy i harmonogram konserwacji – wszystko to wpływa na najlepszą konstrukcję bloku zaworów hydraulicznych. Wiedza o tym, jak hydrauliczne bloki zaworowe działają w rzeczywistych warunkach, pozwala uniknąć kosztownych przeróbek. Przemyślany dobór materiałów i precyzyjna produkcja zamieniają prosty zawór w niezawodnego konia roboczego. Ten przewodnik krok po kroku przeprowadzi Cię przez te wybory.
Definicja bloku zaworów płynowych i jego podstawowej funkcji
Wyobraź sobie blok zaworów hydraulicznych jako policjanta ruchu drogowego w Twoim systemie. Zajmuje się on trudnymi zadaniami, takimi jak przemieszczanie płynu, kontrolowanie ciśnienia i zarządzanie siłownikami, a wszystko to w jednym, zgrabnym urządzeniu. Główne zadania hydraulicznych bloków zaworów są proste: kontrolują, dokąd trafia płyn, jakie ma ciśnienie i kiedy dociera. Bez tego centralnego węzła, Twój system potrzebowałby wielu oddzielnych rur i złączek. To zwiększa wagę, koszty i liczbę miejsc, w których mogą pojawić się wycieki. Hydrauliczne bloki zaworów pomagają utrzymać te systemy w dobrym stanie.
Rola kolektora w układach hydraulicznych
Kolektor stanowi podstawę każdego nowoczesnego układu hydraulicznego. Utrzymuje on części na miejscu i łączy je za pomocą wewnętrznych kanałów. Taka konstrukcja redukuje liczbę przewodów zewnętrznych, dzięki czemu cały układ pozostaje bardziej kompaktowy. Bloki zaworów hydraulicznych pełnią funkcję głównego wspornika, zamieniając plątaninę przewodów w schludną, uporządkowaną całość. System zyskuje na mniejszej złożoności.
Kierowanie ścieżkami przepływu i regulacja ciśnienia
Podstawowym zadaniem hydraulicznych bloków zaworowych jest doprowadzenie płynu tam, gdzie jest potrzebny. Różne części wewnętrzne albo blokują, albo przepuszczają płyn. Niektóre uwalniają ciśnienie w razie potrzeby. Inne zatrzymują przepływ wsteczny, który mógłby uszkodzić części. Automatyczne opcje zapewniają kontrolę nad złożonymi zadaniami. Wszystkie te części współpracują ze sobą wewnątrz bloku.
Kontrola ciśnienia jest równie ważna. Elementy kontrolujące ciśnienie utrzymują kontrolę. Elementy redukujące utrzymują ustalony poziom w dół. Kanały upustowe odprowadzają nadmiar płynu z powrotem do zbiornika, gdy ciśnienie staje się zbyt wysokie. Elementy sekwencyjne czekają na osiągnięcie kluczowego ciśnienia, a następnie kierują przepływ w inne miejsce. Niektóre systemy wykorzystują systemy sterowane pilotem, aby zapewnić jeszcze bardziej zaawansowaną kontrolę. Zapobiega to wyciekom i pęknięciom rur.
Konsolidacja komponentów w celu zmniejszenia punktów wycieku
Oto prosta prawda o układach hydraulicznych: każdy punkt nieszczelności może spowodować awarię. Każde złącze, każde połączenie, każde połączenie może z czasem pęknąć. Umieszczając wiele części w jednym bloku, znacznie zmniejszasz liczbę połączeń zewnętrznych. Oznacza to mniej miejsc wycieku płynu. Bloki zaworów hydraulicznych zapewniają również wsparcie konstrukcyjne dzięki aluminiowemu lub żeliwnemu korpusowi. Połączenia rurowe sprawnie obsługują dopływ, powrót i odpływ. W rezultacie system pozostaje niezawodny przez dłuższy czas i wymaga mniej konserwacji. Dobra wydajność zależy od inteligentnej konsolidacji.
Kluczowe wskaźniki wydajności bloków zaworowych
Nie wszystkie hydrauliczne bloki zaworowe działają tak samo. Należy sprawdzić kilka kluczowych parametrów. Natężenie przepływu, ciśnienie znamionowe, tolerancja na przecieki i przewidywana żywotność – to wszystko ma znaczenie. Wydajność układów hydraulicznych zależy od doboru odpowiednich parametrów do każdego zadania. Monitorowanie tych parametrów pomaga poprawić ogólną wydajność.
Przepływ, wydajność i parametry ciśnienia
Natężenie przepływu informuje, ile cieczy może przepompować blok. Dla przepływu górnego 25 l/min, wybierz część o wydajności 30–40 l/min. To 25–50% więcej ponad górną wartość zapewnia lepszą kontrolę przy niskich ustawieniach. Ciśnienie znamionowe ma równie duże znaczenie. Dla systemu o ciśnieniu roboczym 40 barów, wybierz części o ciśnieniu co najmniej 1.5 razy większym, czyli 60 barów. Wartości ciśnienia rozrywającego powinny być ponad 3-krotnie wyższe od ciśnienia roboczego. Różne typy zaworów obsługują różne zakresy. Części sterujące o niskim przepływie obsługują do 50 ln/min przy ciśnieniu od 64 do 200 barów. Części sterujące o wysokim ciśnieniu mogą obsługiwać do 100 ln/min przy ciśnieniu od 400 do 700 barów. Części o niskim spadku ciśnienia obsługują do 1000 ln/min.
Tolerancja wycieków i oczekiwany cykl życia
Tolerancja szczelności zależy od sposobu użytkowania. System zasilający prasę fabryczną może poradzić sobie z pewnymi wewnętrznymi przeciekami. Urządzenie medyczne lub część lotnicza nie. Konstrukcja bloku zaworowego, materiały uszczelnień i wykończenie powierzchni pomagają kontrolować ten problem. Żywotność określa, ile razy mechanizm wewnętrzny może się otworzyć i zamknąć, zanim ulegnie zużyciu. Wysokiej jakości hydrauliczne bloki zaworowe wykorzystują hartowane szpule i wąskie tolerancje, aby wydłużyć tę żywotność. W zależności od konstrukcji i sposobu działania, można spodziewać się tysięcy, a nawet milionów cykli. Układy hydrauliczne działają najlepiej, gdy blok jest dopasowany do środowiska pracy. Wysoka wydajność i wysoka wydajność zależą od prawidłowego doboru tych szczegółów.
Materiały na blok zaworów płynnych
Wybór odpowiedniego materiału na blok zaworów hydraulicznych to połowa sukcesu inżynieryjnego. Materiał decyduje o wadze, wytrzymałości, koszcie i tym, jak blok radzi sobie z ciśnieniem. Różne zadania hydrauliczne wymagają różnych surowców. Niektóre systemy pracują na sprzęcie mobilnym, gdzie liczy się każdy kilogram. Inne pracują w fabrykach, gdzie trwałość jest ważniejsza niż oszczędność masy. Zrozumienie tych kompromisów pomoże Ci dopasować blok do danego zadania.
Stopy aluminium: standard branżowy
Aluminium dominuje w świecie hydraulicznych bloków zaworowych nie bez powodu. Oferuje stosunek wytrzymałości do masy, którego stal po prostu nie może dorównać. Typowy blok aluminiowy waży około jednej trzeciej tego samego, co stalowy. Ta oszczędność masy ma ogromne znaczenie w zastosowaniach mobilnych, takich jak koparki, wózki widłowe i sprzęt rolniczy. Niższa masa oznacza lepszą oszczędność paliwa i łatwiejszy montaż.
Aluminium dobrze przewodzi również ciepło. Układy hydrauliczne generują ciepło, gdy płyn przepływa przez ciasne kanały. Aluminium odprowadza to ciepło od newralgicznych uszczelek i zaworów, wydłużając ich żywotność. Materiał ten jest naturalnie odporny na korozję, tworząc cienką warstwę tlenku, która chroni przed wilgocią i wieloma chemikaliami.
| Właściwość | Zakres wartości |
| Wytrzymałość na rozciąganie | 185 – 250 MPa (27 – 36 ksi) |
| Wydajność wytrzymałości | 125 – 185 MPa (18 – 27 ksi) |
Te liczby pokazują, dlaczego aluminium doskonale sprawdza się w większości zastosowań hydraulicznych. Granica plastyczności wskazuje, kiedy materiał zaczyna się trwale odkształcać. W przypadku bloku o ciśnieniu roboczym 250 barów, granica plastyczności aluminium zapewnia bezpieczny margines bezpieczeństwa.
Nie wszystkie stopy aluminium mają takie same właściwości. Wybór stopu zmienia obrabialność, wytrzymałość i zgodność z normami środowiskowymi.
- Alloy 6042:Stosowany w rozdzielaczach pneumatycznych i hydraulicznych oraz blokach zaworowych, zapewnia lepszą obrabialność i zgodność z dyrektywą RoHS.
- Alloy 6061:Stosowany powszechnie do korpusów zaworów hydraulicznych, zaworów i części zaworów, znany z dobrego stosunku wytrzymałości do masy i odporności na korozję.
- Alloy 6262:Specjalnie opracowany do obróbki skrawaniem, stosowany w blokach zaworów hydraulicznych, ale zawiera ołów i nie spełnia wymagań RoHS/ELV.
Z roku na rok coraz bardziej liczy się zgodność z dyrektywą RoHS. Przepisy w Europie i na świecie ograniczają stosowanie substancji niebezpiecznych. Jeśli Twój produkt jest wysyłany za granicę, wybierz stop 6042 lub 6061, aby zachować zgodność. Skrawalność tych stopów również wpływa na koszty produkcji. Lepsza skrawalność oznacza krótsze cykle i mniejsze zużycie narzędzi.
Stal i stal nierdzewna do systemów wysokociśnieniowych
Niektóre zastosowania hydrauliczne znacznie przekraczają możliwości aluminium. Ekstremalne ciśnienia, agresywne chemikalia i agresywne środowisko wymagają stali. Stal węglowa i stopowa zapewniają dużą wytrzymałość. Korpus bloku ze stali węglowej wytrzymuje ciśnienie do PN500 (7250 PSI). Taki poziom ciśnienia szybko odkształciłby aluminium.
Stal jest również bardziej odporna na zmęczenie niż aluminium. Powtarzające się cykle ciśnienia powodują naprężenia wewnątrz bloku. Stal wytrzymuje miliony cykli bez pękania. Ta trwałość sprawia, że stal jest standardem w prasach przemysłowych, sprzęcie górniczym i morskich systemach wiertniczych.
Stal nierdzewna zwiększa odporność na korozję. Słona woda, mycie chemiczne i wilgotne środowisko z czasem niszczą stal węglową. Stal nierdzewna zawiera chrom, który tworzy warstwę ochronną przed rdzą. Dzięki temu idealnie nadaje się do hydrauliki morskiej, urządzeń do przetwórstwa żywności i produkcji farmaceutycznej.
Kompromis wiąże się z wagą i kosztami. Bloki stalowe ważą znacznie więcej niż aluminiowe. Ich obróbka jest również droższa, ponieważ materiał jest bardziej odporny na narzędzia skrawające. W przypadku urządzeń stacjonarnych, gdzie waga nie ma znaczenia, stal ma sens. W przypadku zastosowań mobilnych, waga często wyklucza tę opcję.
Materiały alternatywne: mosiądz, tworzywa sztuczne i kompozyty
Oprócz dwóch głównych surowców, kilka innych zaspokaja specjalistyczne potrzeby hydrauliczne. Mosiądz stanowi ekonomiczne rozwiązanie dla układów niskociśnieniowych. Jest łatwy w obróbce, odporny na korozję i wytrzymuje umiarkowane ciśnienia, nie rujnując budżetu. Wiele układów pneumatycznych i obwodów hydraulicznych niskiego ciśnienia z powodzeniem wykorzystuje bloki mosiężne.
Tworzywa sztuczne, takie jak PEEK, otwierają zupełnie nowe możliwości. Materiały te są odporne na działanie substancji chemicznych, które mogłyby zniszczyć metalowe bloki. PEEK jest odporny na działanie kwasów, zasad, węglowodorów i innych substancji korozyjnych bez konieczności stosowania powłok ochronnych. Ta odporność chemiczna eliminuje konieczność stosowania dodatkowych systemów uszczelniających, co upraszcza konstrukcję zaworów i zmniejsza złożoność produkcji.
Rozważania dotyczące kompatybilności chemicznej pokazują, że podczas gdy PTFE zachowuje szerszą odporność na agresywne media, PEEK wykazuje odpowiednią kompatybilność z większością płynów przemysłowych, oferując jednocześnie lepsze parametry mechaniczne. Kompromis między obojętnością chemiczną a stabilnością termiczno-mechaniczną staje się decydującym czynnikiem przy wyborze materiału do zastosowań w temperaturach przekraczających 200°C.
PEEK spełnia również normy UL94 V-0 dotyczące trudnopalności. Dzięki temu nadaje się do zastosowań wymagających zarówno obojętności chemicznej, jak i bezpieczeństwa. Materiał ten waży znacznie mniej niż metal, co jest przydatne w przemyśle lotniczym i sprzęcie przenośnym.
Kompozyty łączą włókna z matrycami polimerowymi, aby uzyskać niestandardowe właściwości. Oferują wysoką wytrzymałość przy bardzo niskiej wadze. Jednak kompozyty są droższe i wymagają specjalistycznych procesów produkcyjnych. Większość hydraulicznych bloków zaworowych jest wykonana z aluminium lub stali, chyba że konkretne wymagania wymuszają inny wybór.
Wybór surowców ostatecznie zależy od wymagań systemu. Ciśnienie robocze, budżet wagowy, narażenie na działanie substancji chemicznych i koszt – wszystkie te czynniki wpływają na decyzję. Doświadczony partner produkcyjny pomaga w wyborze odpowiednich materiałów. NOBLE, wiodący partner produkcyjny w Chinach, specjalizuje się w doborze i przetwarzaniu materiałów. Ich wiedza specjalistyczna obejmuje zarówno obróbkę metali, jak i tworzyw sztucznych, pomagając klientom w przejściu od prototypu do produkcji masowej. Rozumieją, jak każdy materiał zachowuje się w rzeczywistych warunkach hydraulicznych i mogą zarekomendować odpowiednią opcję dla konkretnego zastosowania.
Proces odlewania również wpływa na wybór materiału. Niektóre stopy odlewają się lepiej niż inne. Aluminium odlewa się łatwo, co czyni je idealnym materiałem do produkcji wielkoseryjnej. Stal wymaga bardziej złożonych procedur odlewania. Wczesne zrozumienie tych ograniczeń produkcyjnych pozwala uniknąć kosztownych przeróbek w późniejszym czasie.
Procesy odpowiednie dla Produkcja bloków zaworów płynnych
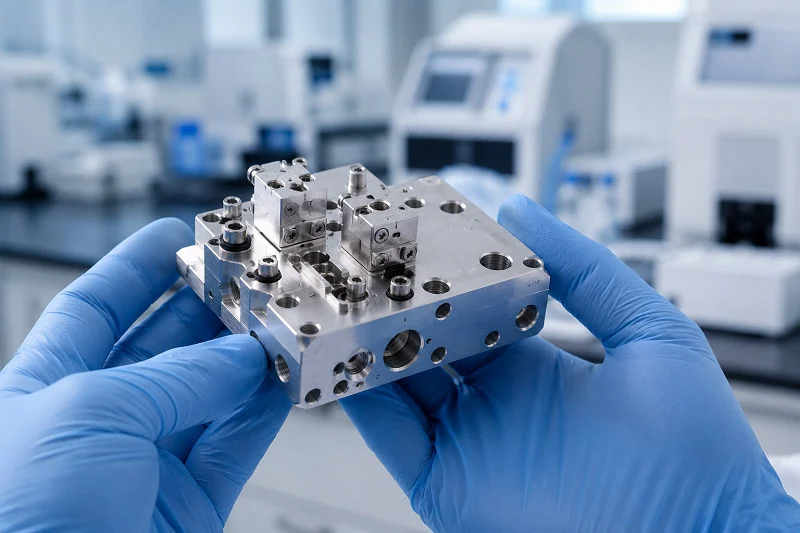
Wybór najlepszego materiału to za mało. Potrzebny jest również odpowiedni sposób wykonania elementu. Sposób, w jaki surowiec zostanie przetworzony w gotowy blok, wpływa na koszt, dokładność i jakość jego działania. Istnieją trzy główne kroki: wykonanie wstępnego kształtu, przycięcie go do dokładnego rozmiaru i obróbka powierzchni. Każdy krok bazuje na poprzednim. Jeśli wszystkie trzy kroki zostaną wykonane prawidłowo, Twój układ hydrauliczny będzie działał zgodnie z planem.
Odlewanie i kucie: tworzenie półfabrykatu
Każdy blok zaworów hydraulicznych zaczyna się jako półfabrykat. Półfabrykat to zgrubny kształt gotowej części. Dwa główne sposoby wytwarzania tych półfabrykatów to odlewanie i kucie. Każdy z nich odpowiada różnym ilościom produkcji i wymaganiom wydajnościowym.
Odlewanie ciśnieniowe to najlepszy wybór do szybkiego wytwarzania wielu części. Gorące aluminium jest wtłaczane do stalowej formy pod wysokim ciśnieniem. Rezultatem jest kształt zbliżony do gotowego elementu. Oznacza to mniej późniejszego cięcia. Odlewanie ciśnieniowe zapewnia gładszą powierzchnię i dokładniejsze wymiary niż kucie. W przypadku półfabrykatów bloków zaworowych oznacza to, że kanały wewnętrzne są czystsze. Mniejsze turbulencje cieczy oznaczają lepszą wydajność. Poniższa tabela przedstawia główne różnice.
| Przetwarzanie | Wykończenie powierzchni (RMS) | Tolerancja wymiarowa |
| Die Casting | Gładsze niż kucie | Mocniej niż kucie |
| Kucie | 125 – 250 mikrocali | ±0.020 cala |
Kucie działa inaczej. Wykorzystuje ciepło i ciśnienie do nadania kształtu metalowi. Struktura słojów metalu dopasowuje się do kształtu elementu. Dzięki temu blok jest mocniejszy. Kucie doskonale sprawdza się w wysokociśnieniowych układach hydraulicznych, gdzie wytrzymałość jest ważniejsza niż gładkość powierzchni. Kompromis jest oczywisty. Odkuwki wymagają więcej obróbki, aby osiągnąć taką samą dokładność jak odlewy ciśnieniowe. Koszt jednostkowy jest również wyższy przy produkcji wielu elementów.
Wybór między tymi dwiema metodami zależy od liczby potrzebnych części i ich wytrzymałości. Odlewanie ciśnieniowe sprawdza się w przypadku tysięcy części. Kucie sprawdza się w przypadku mniejszych ilości lub prac pod bardzo wysokim ciśnieniem. Wielu producentów stosuje obie metody w zależności od rodzaju zlecenia. Znajomość tych opcji pomoże Ci wybrać odpowiednią ścieżkę produkcji odlewów zaworów.
Obróbka CNC:Osiąganie precyzji
Półfabrykat to dopiero początek. Prawdziwa precyzja to zasługa obróbki CNC. Ten proces przekształca surowy odlew lub odkuwkę w gotowy blok zaworów hydraulicznych o dokładnych wymiarach. Bez niego kanały wewnętrzne nie byłyby idealnie dopasowane. Cały system mógłby przeciekać lub ulec awarii.
Centra obróbcze CNC wykorzystują wirujące narzędzia skrawające do usuwania materiału. Frezują płaskie powierzchnie, wiercą otwory i tworzą skomplikowane kanały wewnętrzne. Kanały te stanowią żyły układu hydraulicznego. Przemieszczają płyn z jednego portu do drugiego z niewielkim oporem. Dokładność tych kanałów decyduje o tym, jak dobrze działa blok.
Typowe tolerancje dla hydraulicznych bloków zaworowych wahają się od ±0.001 do ±0.005 cala w kluczowych elementach. Średnica trzpieni zaworów często wymaga jeszcze dokładniejszej kontroli. Powierzchnie uszczelnień muszą być wystarczająco gładkie, aby zapobiegać wyciekom. Dobra maszyna CNC może utrzymać te parametry dla setek, a nawet tysięcy części.
Nowoczesne centra obróbcze obsługują również skomplikowane kształty. Inżynierowie mogą projektować kanały wewnętrzne, które obniżają spadki ciśnienia. Mogą umieszczać porty dokładnie tam, gdzie są potrzebne. Maszyna dokładnie podąża za modelem CAD. Bez zgadywania i ręcznej regulacji.
W przypadku produkcji wielkoseryjnej kilka centrów obróbczych pracuje jednocześnie. Jedna maszyna wykonuje obróbkę zgrubną detalu. Druga wykańcza kluczowe powierzchnie. Trzecia wierci głębokie otwory pod ścieżki przepływu cieczy. Taki podział pracy pozwala na skrócenie cykli i utrzymanie stałej jakości. Każda maszyna koncentruje się na jednym rodzaju obróbki. Takie podejście skraca czas przezbrojenia i zwiększa dokładność.
Obróbka końcowa i Obróbka powierzchniowa
Obróbka skrawaniem pozostawia ostre krawędzie i metalowe zadziory. Zadziory te muszą zniknąć, zanim blok zostanie oddany do użytku. Luźny zadzior w układzie hydraulicznym może uszkodzić uszczelki, zatkać zawory i spowodować poważne awarie. Gratowanie nie jest opcjonalne. To kluczowy etap procesu produkcyjnego.
Pierwszym krokiem jest gratowanie. Pracownicy używają narzędzi ręcznych, szczotek ściernych lub metod termicznych, aby usunąć każdą ostrą krawędź. Zautomatyzowane maszyny do gratowania radzą sobie z dużymi ilościami. W przypadku skomplikowanych kanałów wewnętrznych, narzędzia specjalne docierają do każdego narożnika. Celem jest blok bez żadnych ostrych krawędzi.
Następnie następuje czyszczenie. Płyny obróbkowe, wióry metalowe i brud muszą zostać całkowicie usunięte. Zbiorniki czyszczące ultradźwiękowo wykorzystują fale dźwiękowe o wysokiej częstotliwości do szorowania każdej powierzchni. Strumienie wody pod wysokim ciśnieniem usuwają uporczywy brud. Celem jest idealnie czysty blok gotowy do powlekania lub montażu.
Obróbka powierzchni zapewnia dodatkową warstwę ochronną. Anodowanie jest powszechną metodą w przypadku bloków aluminiowych. Tworzy ono twardą, odporną na rdzę warstwę tlenku na powierzchni. Powłoka anodowana poprawia również odporność na zużycie. W przypadku bloków stalowych, cynkowanie lub niklowanie zapewnia ochronę przed rdzą. Pasywacja to obróbka stali nierdzewnej w celu wzmocnienia jej naturalnej warstwy tlenku.
Niektóre prace wymagają specjalnych powłok. Twarde anodowanie zapewnia ekstremalne zużycie. Nikiel chemiczny zapewnia odporność chemiczną. Powłoka PTFE zapewnia niskie tarcie. Właściwa obróbka zależy od środowiska pracy. Doświadczony partner produkcyjny pomoże Ci w wyborze.
Kontrola jakości przebiega na każdym etapie. Kontrola rozmiaru potwierdza, że blok spełnia wymagania druku. Testy ciśnieniowe weryfikują, czy blok wytrzymuje ciśnienie robocze bez przeciekania. Testy przepływu mierzą wydajność kanałów wewnętrznych. Każdy blok, który nie przejdzie tych testów, zostaje odrzucony.
Firma NOBLE łączy wszystkie te umiejętności pod jednym dachem. Ich wiedza produkcyjna obejmuje zarówno obróbkę metalu, jak i tworzyw sztucznych. Zajmują się prototypowaniem, produkcją małoseryjną i produkcją na dużą skalę. Ich zespół rozumie, jak każdy proces wpływa na finalny produkt. Potrafią zasugerować odpowiednią metodę odlewania, plan obróbki i obróbkę powierzchni dla Twojego konkretnego zlecenia. Taka współpraca oszczędza czas i zmniejsza ryzyko.
Wymagania dotyczące precyzji dla bloku zaworów płynnych
Precyzja to czynnik, który sprawia, że hydrauliczny blok zaworowy jest niezawodny, a nie nieszczelny. Wewnętrzny kształt decyduje o tym, jak dobrze trzymają się uszczelki, jak płynnie poruszają się części i jak długo system działa. Drobne błędy w obróbce przeradzają się w poważne problemy, gdy rośnie ciśnienie. Wczesne ustalenie prawidłowych wartości zapobiega późniejszym problemom.
Tolerancje krytyczne i geometrie
Najważniejszym parametrem jest średnica otworu. W otworze znajduje się szpula, która kieruje przepływem hydraulicznym. Jeśli średnica jest zbyt duża, ciecz przedostaje się przez szpulę i wycieka do środka. Jeśli jest zbyt mała, szpula się zacina, a zawór się zacina. Typowe tolerancje średnicy otworu mieszczą się w zakresie od ±0.001 do ±0.005 cala, w zależności od zastosowania. Systemy pracujące z wieloma cyklami wymagają węższej granicy tego zakresu.
Wykończenie powierzchni ma równie duże znaczenie. Chropowate powierzchnie uszkadzają uszczelnienia i powodują wyciek płynu. Powierzchnia uszczelniająca bloku zaworów hydraulicznych powinna mieć współczynnik Ra ≤0.8 μm. Taka gładkość pozwala na prawidłowe dopasowanie pierścieni uszczelniających i uszczelek. Powierzchnie uszczelniające metal-metal wymagają takiego samego wykończenia, aby zapobiec przeciekaniu pod ciśnieniem.
Płaskość i równoległość kontrolują sposób połączenia bloku z innymi częściami. Zniekształcona powierzchnia montażowa powoduje zniekształcenie wzoru portu i powoduje wewnętrzne przecieki. Tolerancja płaskości powierzchni uszczelniającej powinna mieścić się w granicach ±0.003–0.005 mm. Ten wąski zakres zapewnia równomierny styk na całej powierzchni. W przypadku powierzchni montażowej tolerancja płaskości wynosząca 0.002 cala (0.0508 mm) w obszarze wzoru portu zapobiega odkształceniom, które mogłyby uszkodzić uszczelnienie.
Równoległość działa w połączeniu z płaskością. Górna i dolna powierzchnia bloku muszą pozostać równoległe. Jeśli się przesuną, blok skręci się po przykręceniu. To skręcenie wywiera nacisk na uszczelki i skraca ich żywotność. Dobra obróbka mechaniczna utrzymuje równoległość w tym samym zakresie co płaskość.
Rola metrologii w Kontrola jakości
Nie da się zarządzać tym, czego nie da się zmierzyć. Metrologia dostarcza danych potwierdzających zgodność każdego bloku zaworów hydraulicznych z jego wymiarami. Współrzędnościowe maszyny pomiarowe (CMM) wykonują najtrudniejsze zadanie. CMM sonduje blok w kilkudziesięciu punktach i porównuje odczyty z modelem CAD. Sprawdza średnice otworów, ich położenie, płaskość i równoległość w jednym ustawieniu.
Dane z CMM wykrywają problemy jeszcze przed wysyłką części. Otwór, który wykracza poza tolerancję, jest odrzucany na wczesnym etapie. Powierzchnia montażowa, która nie jest płaska, jest ponownie obrabiana lub złomowana. Takie testy chronią system przed wczesną awarią.
Kontrola wymiarów to tylko część prawdy. Testy funkcjonalne potwierdzają rzeczywiste zachowanie. Testy ciśnieniowe polegają na napełnieniu bloku płynem i utrzymaniu go pod ciśnieniem roboczym. Blok musi wytrzymać to ciśnienie bez zewnętrznych przecieków. Testy przepływu mierzą, ile płynu przepływa przez każdy otwór i sprawdzają wewnętrzne obejście. Razem te testy potwierdzają, że blok działa zgodnie z przeznaczeniem.
Testowanie wydajności zaworów łączy wszystko w całość. Przeprowadza cykliczne ruchy zmontowanego zaworu w pełnym zakresie, sprawdzając jednocześnie czas reakcji, spadek ciśnienia i szczelność. Testy te wykrywają problemy pomijane przez kontrolę wymiarów, takie jak zacinanie się szpuli pod wpływem temperatury lub przeciekanie uszczelki pod wpływem wibracji.
Każda partia bloków zaworów hydraulicznych powinna przejść przez tę samą kontrolę metrologiczną. Kontrola pierwszego artykułu weryfikuje konfigurację. Kontrole w trakcie procesu pozwalają na wczesne wykrycie dryftu. Kontrola końcowa potwierdza gotową część. To wielowarstwowe podejście zapewnia stałą jakość tysięcy części. Partner produkcyjny z zaawansowanymi możliwościami metrologicznymi zmniejsza ryzyko i dostarcza bloki, które niezawodnie działają w terenie.
Kluczowe zagadnienia projektowe dotyczące bloku zaworów płynnych
Dobry projekt wymaga planowania. Inżynierowie muszą zastanowić się nad tym, jak blok jest wykonany, jak ciepło przez niego przepływa i jak łączy się z resztą układu. Prawidłowe zaplanowanie tych trzech kwestii zapewnia płynną pracę układu hydraulicznego, zamiast powodować problemy na każdym kroku.
Projektowanie pod kątem produktywności (DFM)
DFM ma jeden prosty cel. Uczynić część łatwą w budowie, a jednocześnie spełniającą swoje zadanie. Każde dodatkowe cięcie, ścisła tolerancja i nietypowy kąt zwiększają koszty. Przemyślana konstrukcja obniża te koszty.
Zacznij od tolerancji. Tylko powierzchnie stykające się z uszczelkami lub szpulami prowadzącymi wymagają najwęższych wartości. Reszta bloku może być luźniejsza. Zmiana tolerancji z ±0.01 mm na ±0.05 mm na powierzchni niepasującej może obniżyć koszt tej funkcji o połowę. To pozwala zaoszczędzić realne pieniądze na każdej części.
Następnie zastanów się nad dostępem do narzędzi. Narożniki wewnętrzne wymagają promienia. Dobrą zasadą jest, aby promień ten wynosił co najmniej 1/8 głębokości wnęki. Dzięki temu frez może użyć krótszego, sztywniejszego narzędzia. Mniej drgań oznacza lepsze wykończenie powierzchni i dłuższą żywotność narzędzia.
Grubość ścianek i proporcje elementów również mają znaczenie. W przypadku bloków metalowych należy zachować ścianki powyżej 0.8 mm. W przypadku bloków plastikowych należy zachować grubość powyżej 1.5 mm. Głębokość otworu powinna być mniejsza niż 10-krotność średnicy. Wysokość elementu nie powinna przekraczać 4-krotności szerokości. Te zasady zapobiegają wibracjom, odkształceniom i uszkodzeniom narzędzi. Dobre hydrauliczne bloki zaworowe od samego początku stosują się do tych wytycznych. Najlepsza konstrukcja zaworu uwzględnia ograniczenia produkcyjne już na wczesnym etapie. Dobra kontrola przepływu zaczyna się od inteligentnego tolerowania.
Zarządzanie temperaturą i dynamika płynów
Ciepło jest wrogiem wszystkich układów hydraulicznych. Płyn staje się rzadszy pod wpływem ciepła. Uszczelki zużywają się szybciej. Cały układ traci wydajność. Dobra konstrukcja zaworów pozwala na ograniczenie tego ciepła.
Rozmiar i kształt kanału wpływają na przepływ cieczy. Szerszy kanał zmniejsza spadek ciśnienia. Zajmuje jednak również miejsce i zwiększa ciężar. Sztuką jest znalezienie równowagi. Ostre zakręty tworzą turbulencje. Turbulencje generują ciepło. Łagodne, stopniowe zakręty utrzymują stały i chłodny przepływ. Prawidłowa konstrukcja pomaga kontrolować temperaturę cieczy.
Materiał bloku również odgrywa rolę. Aluminium odprowadza ciepło od płynu. To pomaga utrzymać stabilną temperaturę układu. Stal dłużej utrzymuje ciepło. W przypadku obwodów o wysokim przepływie, rozproszenie kanałów jest pomocne. Większa powierzchnia oznacza, że więcej ciepła ucieka z płynu.
Optymalizacja ścieżki przepływu jest kluczowym elementem nowoczesnych hydraulicznych bloków zaworowych. Inżynierowie używają oprogramowania symulacyjnego do testowania różnych układów kanałów. Szukają miejsc, w których przepływ jest zbyt wolny lub zbyt szybki. Każda poprawa przepływu oznacza lepszą wydajność i dłuższą żywotność podzespołów. Układ hydrauliczny musi równoważyć wydajność z kosztami produkcji. Dobrze zaprojektowane hydrauliczne bloki zaworowe lepiej odprowadzają ciepło. Dobre układy hydrauliczne opierają się na inteligentnych ścieżkach przepływu.
Integracja z komponentami systemu
Blok zaworowy nie jest samodzielny. Łączy się z pompami, siłownikami i innymi elementami. Interfejsy między tymi elementami muszą być idealnie dopasowane. Standaryzacja to umożliwia.
Najpopularniejszym standardem montażu jest ISO 4401. Można go również spotkać pod nazwami NFPA D03, CETOP 3 lub NG6. Wszystkie te nazwy wskazują na to samo. Norma określa położenie portów, ich rozmiar oraz umiejscowienie śrub. Blok zgodny z ISO 4401 obsługuje zawory wielu różnych producentów. Ta elastyczność oszczędza czas i pieniądze.
Układ interfejsu dla płyty przyłączeniowej o rozmiarze 03 jest zgodny z normą ISO 4401. Norma ta obejmuje również zawory CETOP 3 (NG6, D03) i CETOP 5 (NG10, D05). Są to najpopularniejsze rozwiązania w branży. Ich zastosowanie oznacza, że blok współpracuje z częściami dostępnymi w sprzedaży.
Modułowe hydrauliczne bloki zaworowe bazują na tej idei. Pozwalają na łączenie funkcji bez konieczności obróbki. Potrzebujesz dodatkowej funkcji? Dodaj kolejny blok. Takie podejście skraca czas projektowania i ułatwia wprowadzanie zmian w przyszłości. Systemy te dobrze dostosowują się do zmieniających się wymagań. Zintegrowane hydrauliczne bloki zaworowe podążają odwrotną ścieżką. Łączą wiele funkcji w jeden, niestandardowy blok. Oszczędza to miejsce i wagę, ale jednocześnie utrzymuje projekt w miejscu. Różne systemy mają różne potrzeby.
Oba podejścia mają swoje miejsce. Kluczem jest wiedza, które rozwiązanie pasuje do Twojego systemu. Standardowe porty, uszczelnienia i sposoby montażu sprawiają, że wszystko ze sobą współpracuje. Bez nich każde połączenie staje się niestandardowym zadaniem. To podnosi koszty i opóźnia każdy projekt. Standardowe hydrauliczne bloki zaworowe łączą się łatwiej. Standardowe części zapewniają większą kontrolę nad końcowym montażem. Niezawodność systemów hydraulicznych zależy od dobrej integracji. Zintegrowane hydrauliczne bloki zaworowe sprawdzają się w przypadku stałych konstrukcji. Wydajność hydrauliczna poprawia się dzięki przemyślanemu wyborowi.
Współpraca z NOBLE w zakresie zaspokajania potrzeb związanych z blokami zaworów hydraulicznych

Nasze wszechstronne możliwości produkcyjne
NOBLE oferuje wszystko, czego potrzebujesz do hydraulicznych bloków zaworowych. Pracują zarówno z metalami, jak i tworzywami sztucznymi. Oznacza to, że jeden partner zajmuje się całym zadaniem. Nie musisz szukać w różnych warsztatach. Niezależnie od tego, czy potrzebujesz prostego kolektora, czy złożonego bloku zaworowego, oni służą pomocą.
Ich zespół produkcyjny wie, jak dobrać odpowiednie materiały. Rozumieją kompromisy w przypadku różnych systemów hydraulicznych. Do prac wysokociśnieniowych zalecają stal. Do urządzeń mobilnych sugerują aluminium. Jeśli chodzi o odporność chemiczną, sięgają po PEEK. Taka wiedza jest cenna w każdym projekcie z zakresu technologii hydraulicznej.
W hali produkcyjnej zajmujemy się produkcją zaworów na dużą skalę. Posiadamy linie odlewnicze do realizacji dużych zamówień. Dysponujemy centrami obróbczymi CNC, które zapewniają ścisłe tolerancje. Obróbka powierzchni odbywa się na miejscu. Anodowanie, powlekanie i czyszczenie – wszystko odbywa się pod jednym dachem. Kontrolujemy jakość każdego bloku.
Zaangażowanie w jakość i certyfikaty
Jakość to system w firmie NOBLE. Firma posiada certyfikat ISO 9001:2015 w zakresie ogólnego zarządzania jakością. Norma ta obejmuje wszystko, od kontroli jakości przychodzącej po testy końcowe. Firma posiada również certyfikat ISO 13485:2016 dla wyrobów medycznych. Ten certyfikat wymaga ściślejszej kontroli nad procesem produkcji. Systemy jakości firmy spełniają wszystkie wymagania. Jeśli Twoje hydrauliczne bloki zaworowe wymagają standardów medycznych, NOBLE jest do tego gotowe.
Testowanie stanowi kluczowy element ich procesu pracy. Każdy blok przechodzi kontrolę wymiarową. Współrzędnościowe maszyny pomiarowe weryfikują krytyczne cechy. Testy ciśnieniowe potwierdzają, że blok wytrzyma swoje obciążenia. Testy przepływu mierzą wydajność kanałów wewnętrznych. Prace testowe pozwalają na wczesne wykrycie problemów. Każdy test poprawia ogólną wydajność hydrauliczną.
Testowanie idzie dalej. Przeprowadzają testy wydajnościowe zmontowanych zaworów. Sprawdzają czas reakcji i żywotność cykli. Mierzą tolerancję na przecieki. Sprawdzają, jak blok radzi sobie z płynem hydraulicznym pod ciśnieniem. Te dane pomagają w walidacji projektu hydraulicznego. Daje to pewność co do części. Kontrolują każdy etap dzięki starannej kontroli.
Kompleksowe partnerstwo od koncepcji do montażu
Firma NOBLE zajmuje się czymś więcej niż tylko produkcją części. Pomaga w ich projektowaniu. Jej inżynierowie analizują model CAD klienta. Sugerują usprawnienia procesu projektowania. Szukają sposobów na skrócenie etapów obróbki. Zalecają lepsze materiały. Ta wczesna informacja zwrotna pozwala oszczędzać pieniądze i zwiększać wydajność.
Prawdziwa wartość tkwi w jednym partnerze dla całego projektu. NOBLE dostarcza kompletne hydrauliczne bloki zaworowe gotowe do integracji. Zajmują się prototypowaniem, testowaniem i produkcją. Zarządzają całym projektem. Nie ma potrzeby koordynacji między różnymi dostawcami. Jeden partner hydrauliczny upraszcza wszystko. To redukuje pracę administracyjną i poprawia wydajność systemu. Zajmują się wszystkimi wymaganiami i komponentami hydraulicznymi w jednym miejscu.
Monitorują każdy projekt pod kątem realizacji celów. Wydajność, koszty i harmonogram są mierzone. Regularne aktualizacje zapewniają Ci dostęp do informacji. Jeśli coś się zmieni, szybko to dostosują. Celem jest produkt, który działa zgodnie z przeznaczeniem. Zgodnie z harmonogramem. W ramach budżetu. Rozumieją złożone systemy przepływów. Właśnie to zapewnia kompleksowa współpraca.
Twój układ hydrauliczny wymaga komponentów hydraulicznych. Mądrzy inżynierowie hydrauliki starannie dobierają materiały hydrauliczne. Ciśnienie hydrauliczne ma znaczenie. Natężenie przepływu hydraulicznego również ma znaczenie. Bloki zaworów hydraulicznych konsolidują ścieżki przepływu i redukują punkty awarii. Dobry projekt hydrauliczny uwzględnia wpływ temperatury. Systemy hydrauliczne działają z planowaniem. Wybieraj zawory hydrauliczne mądrze. Pozycja ma znaczenie dla przepływu. Każdy zawór wymaga rozmieszczenia. Integracja systemów wymaga planowania. Systemy wymagają projektowania. Nowoczesne systemy hydrauliczne wykorzystują produkcję addytywną. Marotta Controls wykorzystuje selektywne spiekanie laserowe. Ich projekty zmniejszają masę o 79 procent, a wydajność przepływu poprawia się o 60 procent. Blok zaworów hydraulicznych korzysta z tej innowacji. Bloki zaworów hydraulicznych zyskują nowe możliwości i stają się lżejsze. Partner taki jak NOBLE doradza w tych decyzjach.
Najczęściej zadawane pytania dotyczące produkcji bloków zaworów hydraulicznych
Jaki materiał powinienem wybrać na blok zaworowy?
Aluminium sprawdza się w większości układów hydraulicznych. Jest lekkie i dobrze odprowadza ciepło. Stal wytrzymuje wyższe ciśnienia i jest trwalsza pod wpływem naprężeń. Wybierz materiał w oparciu o ciśnienie robocze, ograniczenia wagowe i warunki otoczenia. Partner produkcyjny pomoże Ci rozważyć te kompromisy w przypadku Twojego bloku zaworów hydraulicznych.
Jaka jest różnica pomiędzy odlewanie oraz kucie?
Odlewanie ciśnieniowe polega na wtłaczaniu gorącego aluminium do stalowej formy. Pozwala to na szybkie tworzenie wielu części o gładkich powierzchniach. Kucie kształtuje rozgrzany metal pod ciśnieniem. Tworzy mocniejszą strukturę ziarnistą, ale wymaga intensywniejszej obróbki. Wybierz odlewanie ciśnieniowe ze względu na objętość, a kucie ze względu na wytrzymałość.
Jak ścisłe muszą być tolerancje?
Średnice otworów zazwyczaj mieszczą się w zakresie od ±0.001 do ±0.005 cala. Powierzchnie uszczelniające wymagają wykończenia powierzchni Ra ≤0.8 μm. Płaskość mieści się w zakresie ±0.003–0.005 mm. Tylko powierzchnie krytyczne wymagają najwęższych wartości. Tolerancje poluzowania na powierzchniach niepasujących do siebie są znacznie droższe.
Jak zapobiegać przeciekom w bloku zaworowym?
Zacznij od dobrej konsolidacji. Mniej połączeń zewnętrznych oznacza mniej punktów wycieku. Następnie sprawdź wykończenie powierzchni w miejscach uszczelnień. Użyj odpowiednich materiałów uszczelniających dla danego medium. Na koniec przeprowadź test ciśnieniowy każdego bloku przed wysyłką. Te kroki pozwalają na wczesne wykrycie problemów hydraulicznych.
Czy mogę użyć plastiku do bloku zaworowego?
Tak, do konkretnych zastosowań. PEEK jest odporny na substancje chemiczne niszczące metal. Spełnia również normy UL94 V-0 dotyczące trudnopalności. Plastikowe bloki ważą znacznie mniej niż metalowe. Są jednak droższe i wymagają innych procesów produkcyjnych. Stosuj je, gdy odporność chemiczna lub waga mają największe znaczenie.
Jak długo wytrzyma mój blok zaworowy?
Żywotność zależy od konstrukcji i warunków pracy. Utwardzone szpule i ścisłe tolerancje wydłużają żywotność. Spodziewaj się tysięcy, a nawet milionów cykli. Bloki wyższej jakości z lepszych materiałów wytrzymują dłużej. Dopasuj blok do swojego cyklu pracy, aby uzyskać najlepsze rezultaty.
Jakie certyfikaty powinien posiadać mój producent?
Jako punkt odniesienia należy przyjąć normę ISO 9001:2015. Obejmuje ona ogólne zarządzanie jakością. W przypadku wyrobów medycznych norma ISO 13485:2016 wprowadza bardziej rygorystyczne kontrole. Certyfikaty te potwierdzają, że producent przestrzega udokumentowanych procesów. Dowodzą również, że testy odbywają się na każdym etapie produkcji.
Jak wybrać właściwego partnera produkcyjnego?
Znajdź firmę, która zajmuje się zarówno metalami, jak i tworzywami sztucznymi. Poszukaj firmy oferującej wewnętrzne testy i obróbkę powierzchni. Zapytaj o certyfikaty jakości. Jeden partner do projektowania, prototypowania i produkcji upraszcza Twój łańcuch dostaw. To redukuje pracę koordynacyjną i obniża ryzyko.







