
AI-verktøy som hjelper leger med å diagnostisere, forvandler pasientbehandlingen i et enestående tempo. Tenk på dette: det globale markedet for AI innen medisinsk diagnostikk nådde 748 millioner dollar i 2021, og eksperter anslår en sammensatt årlig vekstrate på 39.8 % frem til 2026.
- Global markedsverdi i 2021: 748 millioner dollar
- CAGR fra 2021 til 2026: 39.8 %
Den eksplosive veksten reiser et kritisk spørsmål: hvordan designer man et hus til medisinsk AI-enhet som beskytter sensitive datakomponenter samtidig som det oppfyller strenge regulatoriske standarder? Denne veiledningen leder ingeniører og beslutningstakere gjennom nettopp denne utfordringen. Du lærer hva som skiller hus til medisinsk AI-enhet fra andre, hvilke materialer som tåler gjentatt rengjøring og sterilisering, og hvordan produksjonsvalgene dine påvirker både tidslinje og budsjett. Ikke noe tull – bare handlingsrettet innsikt for ditt neste prosjekt.
Kjernekrav for Medisinsk AI-enhetshus
AI-prosessorer i diagnostiske verktøy skaper mye mer varme enn eldre medisinsk elektronikk. Disse brikkene behandler enorme mengder data raskt, noe som produserer varme du må håndtere. Husdesignet ditt må effektivt trekke varme bort fra sensitive deler. Ellers kan du oppleve lavere ytelse, kortere levetid for deler eller feil under kritiske prosedyrer.
Termisk og EMI-beskyttelse for AI-komponenter
Varmeavledning for prosessorer
Varmehåndtering starter med å velge riktig materiale. Både varmeledende plast og aluminium sprer varme godt over kabinettoverflaten. Du kan også legge til kjøleribber, varmerør eller kjølevifter i designet ditt. Hvert alternativ har fordeler og ulemper. Vifter lager støy og har bevegelige deler som kan gå i stykker. Passive alternativer forblir enklere, men krever nøye planlegging av luftstrømmen. Kabinettets form er også viktig. Ventilasjonsspor, finnemønstre og interne ledeplater påvirker alle hvor godt varmen forlater kabinettet.
Skjerming mot elektromagnetisk interferens
AI-deler avgir elektromagnetisk stråling, og de kan også bli skadet av forstyrrelser utenfra. Annet utstyr på et sykehusrom kan forstyrre sensitiv AI-prosessering. Du har to hovedskjermingsalternativer. Ledende belegg på plasthus gir en lettvektsløsning. Metallkapslinger blokkerer forstyrrelser naturlig uten ekstra trinn. Det beste valget avhenger av vektmål, kostnadsgrenser og designbehov. Husk at sømmer, åpninger og kontaktporter kan la forstyrrelser lekke inn. Designet ditt må håndtere disse svake punktene.
Hensyn til antenneytelse
Mange medisinske AI-enheter bruker trådløs kommunikasjon. Dette skaper en konflikt mellom skjerming og antennefunksjon. Du trenger nok skjerming til å beskytte interne deler, men du trenger også at radiosignaler passerer godt gjennom. Å plassere antennevinduer klokt eller bruke spesielle materialer i visse boligområder kan løse dette problemet. Planlegg for dette tidlig i designprosessen. Å legge til antennefester etter at produksjonen starter koster både tid og penger.
Biokompatibilitet og sikkerhetsstandarder
Overholdelse av ISO 10993
Alt materiale som kommer i kontakt med pasientvev må gjennomgå biologisk testing. ISO 10993 setter testreglene for denne gjennomgangen. Tester sjekker for celleskader, allergiske reaksjoner, irritasjon og andre biologiske risikoer. De valgte materialene dine trenger dokumenter som beviser at de oppfyller disse reglene. Disse dokumentene blir en del av den regulatoriske innsendingen.
Hudkontakt vs. implanterbare enheter
Overflatekontakthus har andre regler enn implanterbare enheter. Et bærbart diagnostisk verktøy som sitter på huden trenger mindre testing enn noe som plasseres inne i kroppen. Kjenn enhetstypen din tidlig. Denne kunnskapen styrer materialvalgene og testbudsjettet ditt.
Testing av materialets toksisitet
Selv indirekte kontakt er viktig. Pasienter kan berøre huset under bruk. Rengjøringspersonalet håndterer det hver dag. Materialene dine må ikke frigjøre skadelige stoffer under normal bruk. Medisinsk plast og metaller leveres vanligvis med sikkerhetsdata fra leverandører. Sjekk at disse dokumentene dekker ditt spesifikke brukstilfelle.
Sterilisering og miljømessig holdbarhet
Autoklav og kjemisk sterilisering
Sykehus rengjør utstyr med sterke metoder. Autoklavsterilisering bruker høytrykksdamp ved høye temperaturer. Kjemisk rengjøring involverer sterke midler som kan bryte ned plast over tid. Materialene dine må overleve gjentatte sykluser uten å sprekke, endre farge eller miste styrke. Dette holdbarhetsbehovet påvirker direkte materialvalget ditt.
Fuktighets- og inntrengningsbeskyttelse
Væsker finner veien inn i enheter. Søl kan forekomme. Rengjøringsmidler siver inn i sømmer. Huset ditt trenger tilstrekkelig beskyttelse mot vann og støv. Pakninger, forseglede sømmer og nøye portdesign holder væsker unna intern elektronikk. Test huset til den medisinske AI-enheten din grundig under realistiske forhold.
Kjemisk motstand mot rengjøringsmidler
Ulike fasiliteter bruker forskjellige desinfeksjonsmidler. Blekemiddelløsninger, hydrogenperoksid og alkoholservietter reagerer alle forskjellig med husmaterialene. Sørg for at de valgte materialene tåler de spesifikke kjemikaliene kundene dine vil bruke. Et hus som brytes ned etter måneder med rutinemessig rengjøring skaper sikkerhetsrisikoer og juridiske bekymringer. En god plan for hus for medisinsk AI-enhet tar hensyn til disse miljøbelastningene under design. Hus for medisinske instrumenter står overfor de samme tøffe forholdene på sykehus og klinikker over hele verden.
Kriterier for materialvalg for medisinsk AI-enhetshus
Å velge riktig materiale for huset til den medisinske AI-enheten din påvirker alle senere beslutninger. Materialet du velger påvirker steriliseringskompatibilitet, effektiviteten av EMI-skjerming og tidsfrister for myndighetsgodkjenning. Medisinske polymerer, rustfritt stål, titanlegeringer og keramikk tilbyr alle forskjellige avveininger. Å forstå disse avveiningene tidlig forhindrer kostbare redesign senere.
Medisinsk termoplast
Termoplast er ledende i bruk av hus til medisinske AI-enheter fordi de er enkle å støpe og koster mindre enn metaller. De veier også mindre, noe som er viktig for bærbare diagnostiske verktøy som klinikere bærer mellom rom.
PC-ABS for slagfasthet
PC-ABS kombinerer polykarbonats seighet med ABSs enkle støpeevne. Denne blandingen gir utmerket slagfasthet, noe som gjør den til et sterkt valg for håndholdte enheter som kan falle ned på harde sykehusgulv. PC-ABS trenger imidlertid spesifikke kvaliteter og beskyttende belegg for å motstå alkohol og peroksid. Langvarig eksponering for blekemiddel risikerer spenningssprekker i kanten av huset, så sjekk at rengjøringsprotokollen samsvarer med materialets begrensninger.
Polykarbonat for klarhet
Polykarbonat gir gjennomsiktighet når designet ditt trenger et vindu eller en linse innebygd i huset. Det tåler også støt godt. I likhet med PC-ABS kan standard polykarbonatkvaliteter slite med sterke kjemiske desinfeksjonsmidler. Beskyttende belegg eller spesialiserte medisinske kvaliteter løser dette problemet. Hvis enheten din viser pasientdata gjennom et klart panel, gir polykarbonat deg optisk klarhet uten at det går på bekostning av strukturell styrke.
Høytemperaturpolymerer (PEEK, PPSU)
Enheter som gjennomgår autoklavsterilisering trenger materialer som overlever gjentatte dampsykluser. Polysulfon (PSU) og polyeterimid (PEI) håndterer denne utfordringen godt. PSU har en glassovergangstemperatur på 190 °C (374 °F) og motstår støt. PEI tilbyr kontinuerlig bruk opptil 170 °C (338 °F) med en glassovergangstemperatur på 217 °C. PEEK og PPSU fungerer på lignende måte for krevende gjenbrukbart kirurgisk utstyr i nærheten av sterile felt. Disse høytemperaturpolymerene koster mer, men de eliminerer behovet for spesiell håndtering etter hver rengjøringssyklus.
Metaller for medisinsk utstyrsskap
Metaller gir naturlig EMI-skjerming og strukturell stivhet til hus for medisinske AI-enheter. De tåler også sterke desinfeksjonsmidler bedre enn de fleste plasttyper.
Aluminium for lett skjerming
Aluminiumslegeringer som 6061 og 5052 forekommer ofte i bærbare ultralydsystemer, pasientmonitorer og interne chassis. Aluminium leder strøm naturlig, noe som blokkerer elektromagnetisk interferens uten ekstra belegg. Anodisering forbedrer korrosjonsmotstanden og gir en slitesterk finish. Aluminium leder også varme godt, noe som bidrar til å kjøle ned AI-prosessorer inni. Forholdet mellom styrke og vekt gjør det ideelt for enheter som beveger seg rundt på et sykehus.
Rustfritt stål for holdbarhet
Rustfritt stål, spesielt grad 316L, utmerker seg i stort diagnostisk utstyr som MR- og CT-skannere. Disse maskinene trenger stivhet og effektiv elektromagnetisk skjerming. Rustfritt stål motstår kroppsvæsker og sterke desinfeksjonsmidler, og tilbyr overlegen rengjøringsevne. Det gir også høy strekkfasthet for strukturelle komponenter. Ulempen er vekt – rustfritt stål veier mer enn aluminium, så det passer bedre til stasjonært utstyr enn bærbare enheter.
Titanlegeringer for premiumapplikasjoner
Titanlegeringer som Ti-6Al-4V forekommer sjelden i hus til medisinske AI-enheter. Deres primære fordel er biokompatibilitet for langvarig implantasjon, ikke behovet for skjerming eller strukturell innkapsling. Selv om titan er sterkt og lettere enn stål, rettferdiggjør kostnaden sjelden bruken i hus. Reserver titan til ortopediske implantater, tanndeler og stenter der biokompatibilitet er viktigere enn husets ytelse for medisinske AI-enheter.
Keramikk og spesialmaterialer
Keramikk og spesialtilsetningsstoffer fyller spesifikke nisjer innen hus til medisinske instrumenter.
Keramiske substrater for elektronikk
Keramiske substrater sitter inne i hus og støtter elektroniske komponenter som genererer varme. De sprer termisk energi effektivt og motstår høye temperaturer. Selv om keramikk ikke ofte danner det ytre skallet, spiller de en kritisk rolle i å holde AI-prosessorer kjølige.
Antimikrobielle polymertilsetningsstoffer
Å tilsette antimikrobielle midler til polymerharpikser reduserer bakterievekst på overflater. Denne funksjonen hjelper enheter som pasienter berører ofte. Tilsetningsstoffene virker gjennom hele materialets levetid, i motsetning til overflatebelegg som slites av. For enheter som brukes i infeksjonsfølsomme miljøer, legger antimikrobielle polymerer til et beskyttelseslag.
Overflatebelegg for slitestyrke
Overflatebehandlinger forlenger levetiden til både plast- og metallhus. Harde belegg beskytter mot riper og slitasje. Ledende malinger som inneholder sølv, nikkel eller kobber gir 40–80 dB demping mellom 10 MHz og 1 GHz for plasthus til medisinske AI-enheter. Disse beleggene lar deg bruke lett plast samtidig som du oppfyller EMI-kravene.
Materialsammenligning på et øyeblikk
| Criterion | Medisinsk-kvalitetspolymerer | Metaller | Keramikk |
| Kostnad | Lav til moderat | Moderat til høyt | Høyt |
| Vekt | Lett | Tung (aluminium lettere) | Moderat |
| biokompatibilitet | Bra med riktige karakterer | Utmerket (rustfritt stål, titan) | Utmerket |
| Termisk ledningsevne | dårlig | Bra (utmerket aluminium) | Flink |
| EMI-skjerming | Dårlig (trenger belegg) | Utmerket (innfødt) | dårlig |
| Steriliseringsmotstand | Varierer etter polymer | Utmerket (rustfritt stål) | Utmerket |
Det riktige materialet balanserer disse faktorene mot enhetens spesifikke behov. Et bærbart AI-diagnostisk verktøy kan foretrekke aluminium for skjerming og varmehåndtering. En engangsenhet kan velge en rimeligere polymer. Et gjenbrukbart kirurgisk instrument i nærheten av sterile felt krever høytemperaturpolymerer eller rustfritt stål. Materialvalget ditt påvirker også produksjonsprosessen, kvalitetskontrolltrinnene og totalkostnaden. Tenk nøye gjennom hver faktor før du forplikter deg til en materialfamilie.
Produksjonsprosesser for Medisinsk AI-enhetshus
Å velge riktig måte å lage huset til den medisinske AI-enheten din på, avhenger av et par ting. Du må tenke på hvor mange enheter du skal lage, hvor kompleks formen er, hvilke materialer du trenger og hvilket papirarbeid regulatorer krever. Hver metode har sine egne styrker og svakheter som påvirker tidsplanen, budsjettet og produktkvaliteten.
Sprøytestøping for høyvolumsproduksjon
Sprøytestøping er det beste valget når du planlegger å lage mer enn 10 000 enheter hvert år. Denne metoden gir deg konsistente deler til en lav kostnad per enhet når du betaler for den første formen.
Verktøyinvestering og formdesign
Formen er den høyeste startkostnaden. En typisk produksjonsform for medisinske AI-enhetshus kan koste alt fra 10 000 til 100 000 dollar. Prisen avhenger av hvor mange hulrom den har og hvor kompleks den er. Denne investeringen lønner seg fordi hver del blir mye billigere når du lager mange. Formdesignet ditt må samsvare med materialet du valgte, inkludert hvor mye den krymper og hvordan den flyter. Å samarbeide med en erfaren formprodusent tidlig i designfasen forhindrer kostbare reparasjoner senere.
Toleranse og overflatebehandlingskontroll
Sprøytestøping kan ha små toleranser når formen er laget med presisjon. Standard produksjonstoleranser ligger vanligvis rundt ±0.005 tommer for godt designede deler. Overflatefinishen avhenger av hvor godt formen er polert. Hus til medisinsk utstyr trenger ofte teksturerte eller matte overflater for å skjule fingeravtrykk og motstå riper. Formens overflatebehandling vises på hver del du produserer.
Materialflyt og forebygging av vridning
Plast strømmer gjennom formen på måter som påvirker den endelige delkvaliteten. Ujevn avkjøling forårsaker vridning, der tynne seksjoner avkjøles raskere enn tykke. Designet ditt bør holde veggtykkelsen den samme gjennom hele huset. Å legge til ribber for stivhet uten å gjøre veggene tykkere bidrar til å forhindre synkemerker. Plassering av porten styrer hvordan materialet fyller hulrommet, noe som påvirker sveiselinjene og strukturell styrke. Vær spesielt oppmerksom på kanten der to hushalvdeler møtes. Kantstøping trenger nøye plassering av porten for å sikre fullstendig fylling uten innestengt luft. Programvare for formstrømningsanalyse kan forutsi disse problemene før du skjærer i stål.
CNC Maskinering for prototyper og lave volumer
CNC-maskinering fungerer utmerket for prototyping og produksjon i lavvolum. Denne metoden fjerner materiale fra solide blokker ved hjelp av datastyrte skjæreverktøy. Den gir utmerket presisjon og fungerer med nesten alle materialer du måtte velge.
Presisjon og materialallsidighet
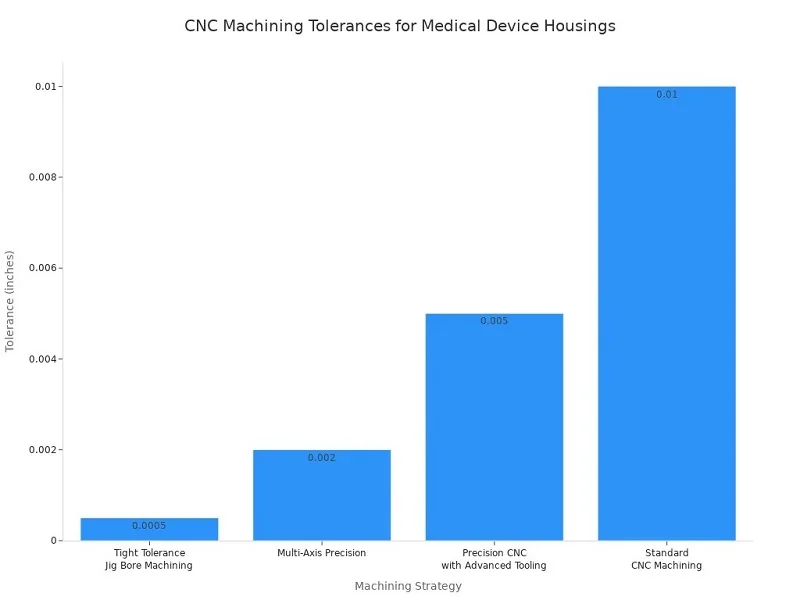
CNC-maskinering kan treffe toleranser som sprøytestøping sliter med å matche. Standard CNC-maskinering holder ±0.010 tommer for generelle komponenter. Presisjons-CNC med avansert verktøy når ±0.005 tommer for kirurgiske instrumenter. Maskinering av jiggbor med tett toleranse oppnår ±0.0005 tommer for kritiske grensesnitt. Fleraksede presisjonsmaskiner leverer ±0.002 tommer for implanterbare enheter.
Overflatefinish er like viktig som dimensjonsnøyaktighet. Hylser for implanterbare enheter trenger Ra-verdier mellom 0.1–0.4 μm for å forhindre bakterievekst. Kirurgiske instrumenter krever håndtaksflater på 0.4–0.8 μm Ra og funksjonsflater på 0.2–0.4 μm Ra for presis drift og steriliserbarhet. Komponenter i væskebanen krever 0.2–0.4 μm Ra for å forhindre blodplateaktivering.
Fordeler med ledetid
CNC-maskinering hopper over formproduksjonsfasen fullstendig. Du kan motta maskinerte deler innen få dager etter at designfilene dine er ferdigstilt. Denne hastigheten viser seg å være uvurderlig under iterativ prototyping, hvor du tester flere designvariasjoner før du forplikter deg til produksjonsverktøy. Selskaper som NOBLE, en ledende produksjonspartner i Kina, tilbyr raske CNC-prototypingstjenester som hjelper kunder med å validere design raskt før de skaleres til masseproduksjon.
Kostnadsstruktur for små partier
CNC-maskinering koster mer per del enn sprøytestøping ved store volumer. For serier under 1,000 enheter viser maskinering seg imidlertid ofte å være mer økonomisk fordi man unngår verktøyinvesteringen helt. Hver del krever maskineringstid og materiale, men ingen forhåndskostnader for støping. Denne kostnadsstrukturen gjør CNC-maskinering ideell for kliniske studier, pilotprogrammer og spesialiserte lavvolumsenheter.
Additiv produksjon for komplekse geometrier
3D-printing åpner muligheter som tradisjonell produksjon ikke kan matche. Komplekse interne kanaler, organiske former og konsoliderte sammenstillinger blir mulige med additive teknikker.
SLA- og SLS-termoplasttrykk
Stereolitografi (SLA) produserer deler med glatte overflater og fine detaljer ved hjelp av fotopolymerharpikser. Selektiv lasersintring (SLS) smelter nylonpulver sammen til slitesterke deler uten støttestrukturer. Begge metodene fungerer bra for prototyping av hus til medisinske AI-enheter. SLS-deler tilbyr bedre mekaniske egenskaper for funksjonstesting, mens SLA utmerker seg ved visuelle modeller og tilpasningskontroller.
3D-printing av metall med titan
Additiv metallproduksjon med titanlegeringer skaper deler med utmerkede styrke-til-vekt-forhold. Denne prosessen passer til komplekse geometrier som krever flere maskinerte komponenter satt sammen. Imidlertid koster 3D-printing av metall betydelig mer enn CNC-maskinering for enkle former. Reserver denne teknologien for design som virkelig krever dens unike egenskaper.
Regulatorisk godkjenning av 3D-printede deler
Reguleringsorganer godtar 3D-printede komponenter når du validerer prosessen grundig. Kvalitetssystemet ditt må dokumentere alle byggeparametere, materialpartier og etterbehandlingstrinn. Hver produksjonsprosess har spesifikke dokumentasjonskrav. Sveising krever prosedyrekvalifikasjonsjournaler og sveiserekvalifikasjonsjournaler. Varmebehandling krever temperaturuniformitetsundersøkelser. Rengjøring krever validerte prosedyrer med dokumentert resttesting. Designhistorikkfilene, enhetsstamdataene og batchproduksjonsjournalene må fange opp alle prosessdetaljer for regulatorisk gjennomgang.
Produksjonsprosessen du velger former din regulatoriske strategi, produksjonskostnader og produktkvalitet. Vurder hvert alternativ opp mot dine spesifikke volum-, geometri- og tidslinjekrav før du forplikter deg.
Design for produksjonsevne i medisinsk AI-enhetshus
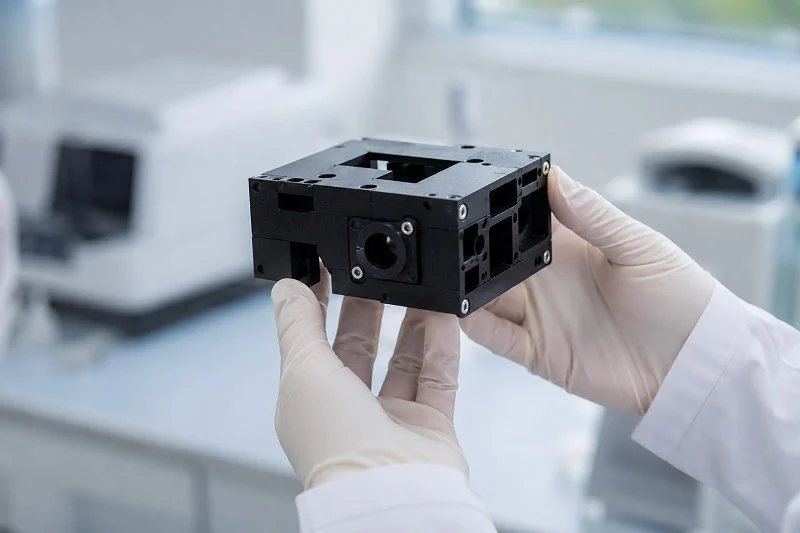
Tidlige DFM-kontroller stopper dyre formskift og bidrar til raskere godkjenninger. Deler som brukere berører, som skjermer, knapper og porter, påvirker kassedesignet, materialvalget og hvordan det lages. Å få disse detaljene riktig tidlig sparer deg for kostbare verktøyskift senere.
DFM-retningslinjer for plasthus
Vanlige problemer kommer fra feil du kan unngå. Fokuser på disse grunnleggende tingene.
Ensartet veggtykkelse
Deler laget ved sprøytestøping trenger en jevn veggtykkelse mellom 1 og 5 mm. Endringer i tykkelse forårsaker vridning og luftlommer. En IV-satt Y-kobling lekket inntil ingeniører fikset ujevne veggseksjoner. Kantområdet trenger nøye plassering av porten nær huskanten for å fylle det helt. Bruk kjerneuttak og ribber for styrke i stedet for tykke vegger som reduserer avkjølingen.
Utkastvinkler og hjørneradier
Medisinske utstyrshus trenger en liten avsmalning på alle vertikale overflater. Mindre enn 1 grad er en vanlig feil. Bruk 1 grad per tomme hulromsdybde. Avstengninger trenger minst 3 grader. Lett tekstur trenger 3 grader; tung tekstur trenger 5 eller mer. En ny design på kateterhåndtaket økte trekk fra 0.5 til 2 grader og reduserte vedlikeholdet av verktøyet med 60 prosent. Hold hjørneradiene minst halvparten av veggtykkelsen.
Boss-, ribbe- og trykknappdesign
Ribbetykkelsen bør være 60 til 70 prosent av veggen for å unngå synkemerker. Bruk flere små ribber i stedet for én tykk. Pumpeinnkapslingsoverflater ble forbedret da ingeniørene reduserte bossbunntykkelsen. Legg til fileter ved ribbeskjøtene for å forhindre stresspunkter. Glassfylte harpikser krymper annerledes og trenger ekstra forsiktighet under støping.
Integrasjon av menneske-maskin-grensesnitt
Steder der brukere samhandler skaper de vanskeligste designproblemene. Hver åpning kan slippe inn væsker.
Montering av skjerm og berøringsskjerm
Pakninger bak utstillingsvinduer forsegler fuktighet. Bruk silikon eller EPDM med 360-graders dekning og 25 til 40 prosent kompresjon. Optisk klare lim fester skjermene og hindrer væskelekkasje. Diagnostiske skjermer bruker forseglede overlegg og limte rammer.
Knapp- og kontaktforsegling
Innfelte kontroller leder væske bort fra sømmer. Silikontastatur med innebygde skjørt beskytter bryterne. Kontaktportene trenger O-ringer der de går gjennom huset. Hver tetning må tåle rengjøringssykluser uten å brytes ned.
Akustiske og ventilasjonsåpninger
Ventilerte membraner slipper lyd gjennom samtidig som de blokkerer fuktighet. De holder trykket balansert inne i kabinettet. Bærbare EKG-enheter bruker kantforseglede kapslinger med belagte kretskort.
Montering og brukbarhetsstrategier
Tenk på hvordan enheten monteres og hvordan arbeiderne kommer seg inn i delene senere.
Modulær konstruksjon for oppgraderinger
AI-maskinvare endrer seg raskt. En modulær design lar deg bytte prosessormoduler uten å måtte redesigne hele kabinettet. Separate områder for hoveddeler gjør fremtidige oppgraderinger enklere.
Paknings- og tetningsmetoder
Pakninger langs kanten av huset danner hovedbarrieren mot væsker. Silikon tåler gjentatt sterilisering godt. Konforme belegg på kretskort legger til et sikkerhetslag mot fuktighet. Pakninger trenger 360-graders dekning med 25 til 40 prosent kompresjon. Unngå skarpe hjørner i pakningskanaler – de skaper lekkasjebaner.
Sammenligning av festesystemer
Skruer gir sterke, avtakbare skjøter, men øker monteringstiden. Trykklåser fremskynder monteringen, men gjør demontering vanskeligere for service. Ultralydsveising skaper permanente bindinger. Velg basert på hvor ofte huset åpnes. Et medisinsk AI-enhetshus med regelmessige fastvareoppdateringer drar nytte av skruer over prosessorområdet og trykknapper for kosmetiske deksler.
Kostnads- og ledetidsfaktorer for medisinsk AI-enhetshus
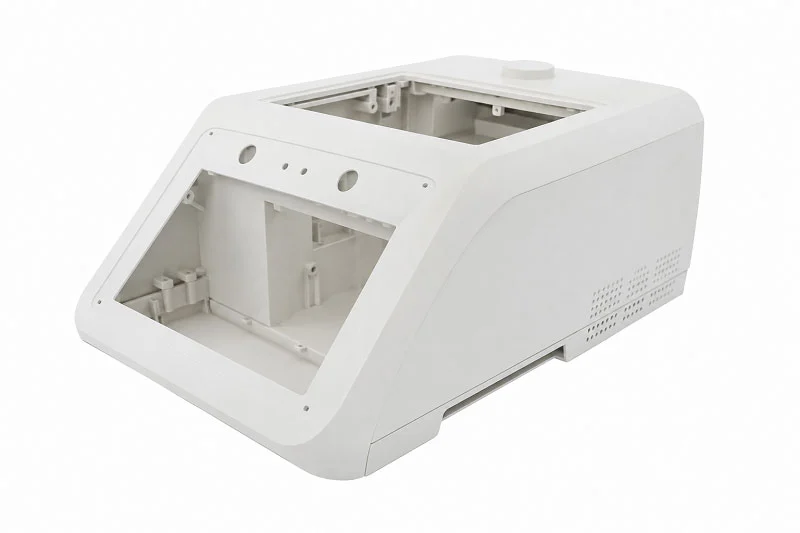
Sluttprisen på et medisinsk AI-enhetshus avhenger av flere ting. Produksjonsmetoden du velger påvirker hvor mye du betaler på forhånd kontra over tid. Hvor mange enheter du produserer endrer også kostnadsbildet i stor grad.
Kostnadsdrivere på tvers av produksjonsprosesser
Avveininger mellom materialkostnad og ytelse
Kostnaden for harpiks setter et utgangspunkt for plasthus. En standard medisinsk polymer kan koste noen få dollar per enhet bare for råmateriale. Arbeid og strøm koster mer. Høyytelsespolymerer som PEEK eller spesiallegeringer koster mye mer. De tilbyr bedre varmebestandighet eller EMI-skjerming. Valget ditt må veie ytelse opp mot budsjett.
Verktøyamortiseringsstrategier
Sprøytestøpeverktøy koster skikkelig mye penger. En typisk støpeform for et hus koster rundt 42 000 dollar. Selve sprøytestøpemaskinen legger til 215 000 dollar over en levetid på 8 år. Du fordeler disse utgiftene på hver del du lager. Med et volum på 8,500 enheter per år koster det 31.87 dollar per enhet å lage deler internt. Outsourcing av det samme volumet koster 18.75 dollar per enhet. Verktøyavskrivninger driver forskjellen.
Break-even-punktet er viktig. Med omtrent 14 200 enheter i året sparer egenproduksjon omtrent 43 600 dollar årlig. Under dette volumet er outsourcing mer fornuftig. Fordel formen på 42 000 dollar over 5 år og 50 000 enheter per år, og det legger til under én dollar per enhet. Inkluder alternativkostnaden for kapital, vanligvis 8 til 12 prosent årlig på den uavskrevne saldoen, og du legger til ytterligere 0.12 dollar per enhet. Oppussingskostnader, vanligvis 15 til 30 prosent av den opprinnelige investeringen ved omtrent halvparten av verktøyets levetid, legger til mer.
Huskanten bestemmer ofte formkompleksiteten. En dårlig utformet kant øker kostnadene og reduserer syklustiden.
Volumbaserte prismodeller
Lave volumer presser enhetskostnadene opp. CNC-maskinering og 3D-printing dropper verktøykostnadene, men tar mer per del. Disse metodene passer for kliniske studier og små pilotserier. Høyere volumer gjør sprøytestøping til den klare økonomiske vinneren.
Tilnærminger for optimalisering av ledetid
Det er viktig å få en medisinsk AI-enhet raskere ut på markedet. Riktig prototypemetode kutter ned på timeplanen din i flere uker.
| Prototyping metode | Fordel med ledetid |
| 3D utskrift | Deler i timer eller dager, rask geometriterasjon |
| CNC-bearbeiding | Rask leveringstid for funksjonelle hus med små toleranser |
| Rask sprøytestøping | Dager i stedet for uker for pilotkjøringer |
| Urethanstøping | Rask lavvolumproduksjon uten hardt verktøy |
| Prototyping av platemetall | Akselerert fabrikasjon av metallhus |
Raske prototypingsmetoder
3D-printing kan produsere et hus på timer. CNC-maskinering gir deg funksjonelle deler på dager. Rask verktøyutvikling reduserer ledetiden for sprøytestøping fra måneder til dager. Disse metodene lar deg teste passform, funksjon og utseende før du forplikter deg til produksjonsverktøy.
Risikoredusering i forsyningskjeden
Leverandører fra én kilde skaper en reell risiko for produksjon av medisinsk AI-utstyr. En reserveleverandør for kritiske harpikser eller spesialtilpassede former beskytter timeplanen din. Lange leveringstider for spesialmaterialer krever tidlig planlegging. Kvalitetsproblemer fra uprøvde kilder kan spore av produksjonen. Testing av flere leverandører under utvikling forhindrer forsinkelser senere i prosessen.
Parallelle utviklingsarbeidsflyter
Å kjøre designiterasjoner mens verktøyet får tilbud sparer uker. Ingeniørteam sjekker husgeometrien gjennom 3D-printede prototyper. Formdesignere jobber med produksjonsverktøy samtidig. Denne overlappingen reduserer den totale utviklingstiden betydelig.
Totale eierkostnadsanalyse
Kjøpeprisen på en bolig er bare starten. Vedlikehold, avhending og fremtidige oppgraderinger legger til den faktiske kostnaden.
Implikasjoner for vedlikehold og reparasjon
Et billig hus som sprekker etter gjentatte steriliseringssykluser koster mer over tid. Reservedeler, servicebesøk og nedetid på enheten hoper seg raskt opp. Slitesterke materialer reduserer disse skjulte utgiftene. Huskanten utsettes for gjentatt belastning under montering og rengjøring.
Hensyn til avhending ved slutten av levetiden
Regler for avhending av medisinsk utstyr varierer fra region til region. Hus som er enkle å separere for resirkulering, reduserer kostnadene ved slutten av levetiden. Å velge materialer som reduserer farlig avfall hjelper også. Planlegg avhending i materialvalgfasen.
Skalerbarhet for fremtidige iterasjoner
AI-maskinvare utvikler seg raskt. En modulær husdesign lar deg bytte prosesseringsmoduler uten å måtte redesigne hele huset til den medisinske AI-enheten. Denne fremtidssikringen sparer betydelige penger på neste enhetsrevisjon. Hus til medisinske AI-enheter som støtter oppgraderinger forlenger produktets levetid og reduserer langsiktige kostnader.
NOBLE: Produksjonspartner for medisinsk AI-enhetshus

Den rette partneren kan endre hvordan prosjektet ditt blir. Det sparer deg tid og reduserer risikoen. NOBLE bringer ingeniørhjelp, produksjonsferdigheter og regulatorisk kunnskap på ett sted. Færre overleveringer betyr færre feil. Teamet deres jobber med deg fra den første designgjennomgangen og helt til den endelige emballasjen.
Fullservicemuligheter fra utvikling til montering
Intern ingeniør- og DFM-støtte
Vårt interne team tilbyr fullstendig rådgivning om DFM, hjelp med materialvalg og ekspertstøtte med verktøy. Denne metoden sørger for at delene dine fungerer bra og koster mindre å produsere.
DFM finner problemer tidlig i designfasen. Det reduserer antall feil ved å hjelpe ingeniører med å bygge hus som enkelt kan settes sammen. DFM fjerner deler du ikke trenger, noe som gjør verktøy enklere og reduserer svinn. Tidlige kontroller avdekker svake punkter i huskanten. Kanten trenger nøye studier i denne fasen. Kostnadskontrollen blir bedre med enklere verktøy. Regeloverholdelse blir sterkere med stabile prosesser. Disse kontrollene forbedrer også valideringsplaner og stopper uønskede endringer.
Prototyping gjennom produksjon
NOBLE følger en tydelig vei. Konseptgjennomgang og kravanalyse kommer først. Rask prototyping og valideringstester forbedrer formen. Verktøyutvikling sikrer at delene blir like hver gang. Renromsproduksjon skjer i et ISO-sertifisert rom. Monteringsalternativer inkluderer manuelle, halvautomatiske og helautomatiske linjer. Kvalitetskontroller følger ISO 13485-reglene.
Monterings-, testings- og pakketjenester
Monteringsalternativene matcher hvor mange enheter du trenger. Manuell montering fungerer for komplekse enheter som trenger pleie. Halvautomatisk blander arbeidertilsyn med maskinkonsistens. Helautomatisk håndterer store volumer med kamerakontroller. Renromsmontering i ISO klasse 7 og 8-rom håndterer sensitive deler. Emballasjeutvikling og testing fullfører jobben.
Kvalitetssertifiseringer og samsvar
ISO 9001:2015-sertifisert drift
ISO 9001:2015 dekker NOBLEs kvalitetssystem. Det holder prosessene stabile fra leverandørstyring til sluttkontroller. Du får pålitelige deler i hvert parti.
ISO 13485:2016 Kvalitetsstyring for medisinsk utstyr
Denne standarden veileder produksjonen av trygge medisinske AI-enheter. Den gir en tydelig struktur som knytter design og produksjon til regulatoriske behov. ISO 13485 forbedrer risikokontroll gjennom bedre sporing og konsistens. Global anerkjennelse bidrar til å vinne flere kontrakter. Mange partnere krever denne sertifiseringen før de starter arbeidet.
Hjelp med regulatorisk dokumentasjon
Registreringer fra myndighetene krever skikkelige dokumenter. NOBLE hjelper med DHF-filer og Device Master Records. Teamet deres vet hva myndighetene ser etter. Denne støtten fremskynder innsendingen din.
Ekspertise innen metall- og plastbearbeiding
CNC-maskinering og sprøytestøping
NOBLE jobber med både metaller og plast. CNC-maskinering gir snevre toleranser for prototyper. Sprøytestøping lager stabile deler i store antall. Å ha begge ferdighetene betyr ærlige råd om hvilken prosess som passer best.
Platemetallfabrikasjon og Etterbehandling
Metallplater gir styrke og EMI-skjerming for hus til medisinske AI-enheter. Sveising skaper sterke skjøter. Etterbehandling som anodisering gir økt seighet.
Integrerte forsyningskjedeløsninger
NOBLE administrerer forsyningskjeder for å forhindre forsinkelser. De skaffer materialer og koordinerer underleverandører. Denne metoden holder tidslinjen din på rett spor.
Å bygge et vellykket hus for medisinsk AI-enhet betyr å følge en tydelig vei. Start med dine krav. Velg materialer. Velg produksjonsprosess. Optimaliser produksjonsdesignet. Håndter samsvar med regelverk. Administrer kostnadene dine nøye. Hvert trinn bygger på det foregående. Husets kant krever spesiell oppmerksomhet under designgjennomgang. Å ta disse beslutningene riktig krever en balanse mellom teknisk ytelse og medisinske standarder og budsjettgrenser. Denne balansen blir enklere når du engasjerer en erfaren produksjonspartner tidlig. Dette partnerskapet forhindrer kostbare redesign og akselererer markedsinntreden. Evaluer dine spesifikke behov for medisinsk AI-enhet mot veiledningen i denne veiledningen. Kontakt deretter NOBLEs ingeniørteam for personlig veiledning om husproduksjon.
Vanlige spørsmål om bolig for medisinsk AI-enhet
Hvordan velger jeg mellom plast og metall til huset til den medisinske AI-enheten min?
Tenk på hvordan enheten skal brukes hver dag. Plast er lettere og billigere når du lager mange enheter. Metaller blokkerer elektromagnetisk interferens på egenhånd og tåler sterke rengjøringsmidler bedre. Aluminium er et godt mellomvalg fordi det håndterer varme godt. Velg materiale basert på hvordan du skal sterilisere det og om det må være bærbart.
Hva innebærer egentlig ISO 10993-testing?
Denne standarden kontrollerer hvordan materialer reagerer med levende vev. Laboratorietester for celleskader, allergiske reaksjoner og irritasjon. Enheter som bare berører huden trenger færre tester enn de som plasseres inne i kroppen. Materialleverandøren din bør gi deg sikkerhetsdata. Ta vare på disse papirene for senere innsending til regelverket.
Kan jeg bruke standard plast til huset til en medisinsk AI-enhet?
Standardplast brytes ofte ned når den utsettes for sykehusrengjøringsmidler. Blekemiddel og hydrogenperoksid kan sprekke eller misfarges over tid. Medisinske polymerer har spesielle tilsetningsstoffer som motstår disse kjemikaliene. Hvis enheten din skal autoklaveres, trenger du i stedet høytemperaturplast som PSU eller PEI.
Hvor mye koster sprøytestøpeverktøy?
En produksjonsform koster vanligvis mellom 10 000 og 100 000 dollar. Prisen avhenger av hvor mange hulrom den har og hvor kompleks formen er. Denne kostnaden sprer seg over hver del du lager. Når du produserer store volum, synker kostnaden per del mye. For små partier under 1,000 enheter er CNC-maskinering ofte mer økonomisk fornuftig.
Hva er den raskeste måten å få tak i prototypehus på?
3D-printing kan lage deler i løpet av timer eller dager. CNC-maskinering gir deg fungerende hus med presise målinger på omtrent en uke. Begge metodene hopper over støpefremstillingstrinnet helt. Bruk disse tilnærmingene til å teste designet ditt før du bruker penger på produksjonsverktøy.
Hvordan forhindrer jeg elektromagnetisk interferens uten å legge til vekt?
Ledende belegg på plasthus gir deg et lysalternativ. Sølv-, nikkel- eller kobbermaling blokkerer signaler godt mellom 10 MHz og 1 GHz. Vær oppmerksom på sømmer og kontaktporter – de slipper ut interferens. God pakningsdesign tetter disse hullene effektivt.
Hva forårsaker vridning i sprøytestøpte hus?
Ujevn avkjøling forårsaker vridning. Tynne seksjoner kjøles ned raskere enn tykke, noe som skaper indre spenninger. Hold veggtykkelsen den samme gjennom hele designet, vanligvis mellom 1 og 5 mm. Bruk ribber for stivhet i stedet for å gjøre veggene tykkere. Huskanten trenger nøye plassering av porten slik at den fylles helt uten innestengt luft.
Når bør jeg inkludere en produksjonspartner i prosjektet mitt?
Ta dem inn i designfasen, ikke etterpå. Tidlige DFM-gjennomganger fanger opp problemer før du lager former. En partner med kompetanse på både metall og plast gir deg ærlige materialråd. Denne tilnærmingen forhindrer kostbare redesign og fremskynder tidslinjen for innsending av forskrifter.







