Hva er sidefresing?
Så, hva er egentlig sidefresing? Vi kan gå tilbake til kjerneideen. Sidefresing er en maskineringsjobb der vi bruker siden av fresen, kanten, til å maskinere et arbeidsstykkes vertikale overflater. Tenk deg å bruke kanten av en roterende skive til å skjære ned veggen på en del. Det er den grunnleggende ideen. Ideen er ikke å bore et hull eller skjære av en overflate. Vi lager flate, vertikale vegger. Vi får presise bredder. Vi maskinerer kritiske funksjoner som trinn og spor. Det er en viktig del av profesjonell maskinering.
Slik fungerer det?
Verktøyet og arbeidsstykket
Prosessen med sidefresing er faktisk ganske enkel, men enhver maskineringsoperasjon som involverer skjæreverktøy krever eksepsjonell forsiktighet fra ingeniører – sikkerhet kommer først.
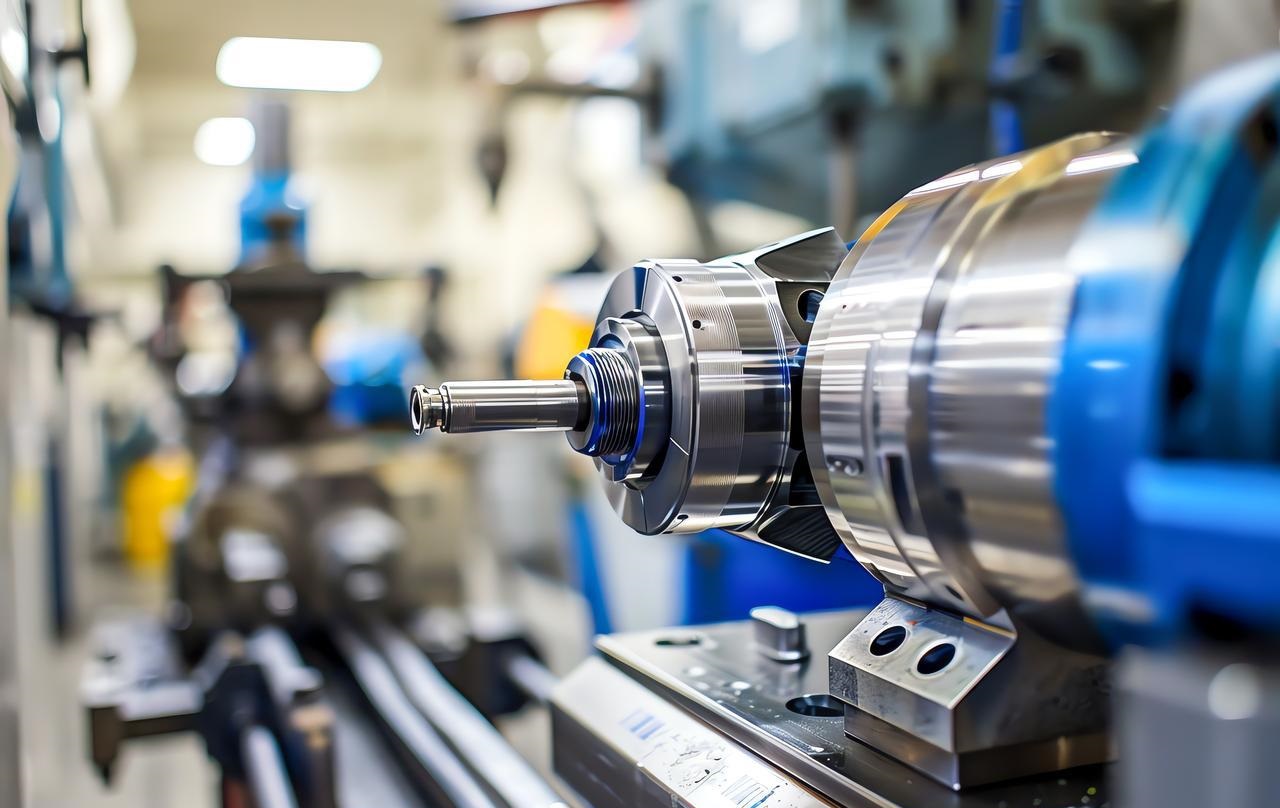
Hovedoppgaven er å sørge for at det roterende verktøyet er sikkert låst på spindelen til CNC-maskineringssenteret. Det må understrekes at kravene til stivhet ikke kan forhandles. Enhver løshet vil føre til maskineringsfeil.

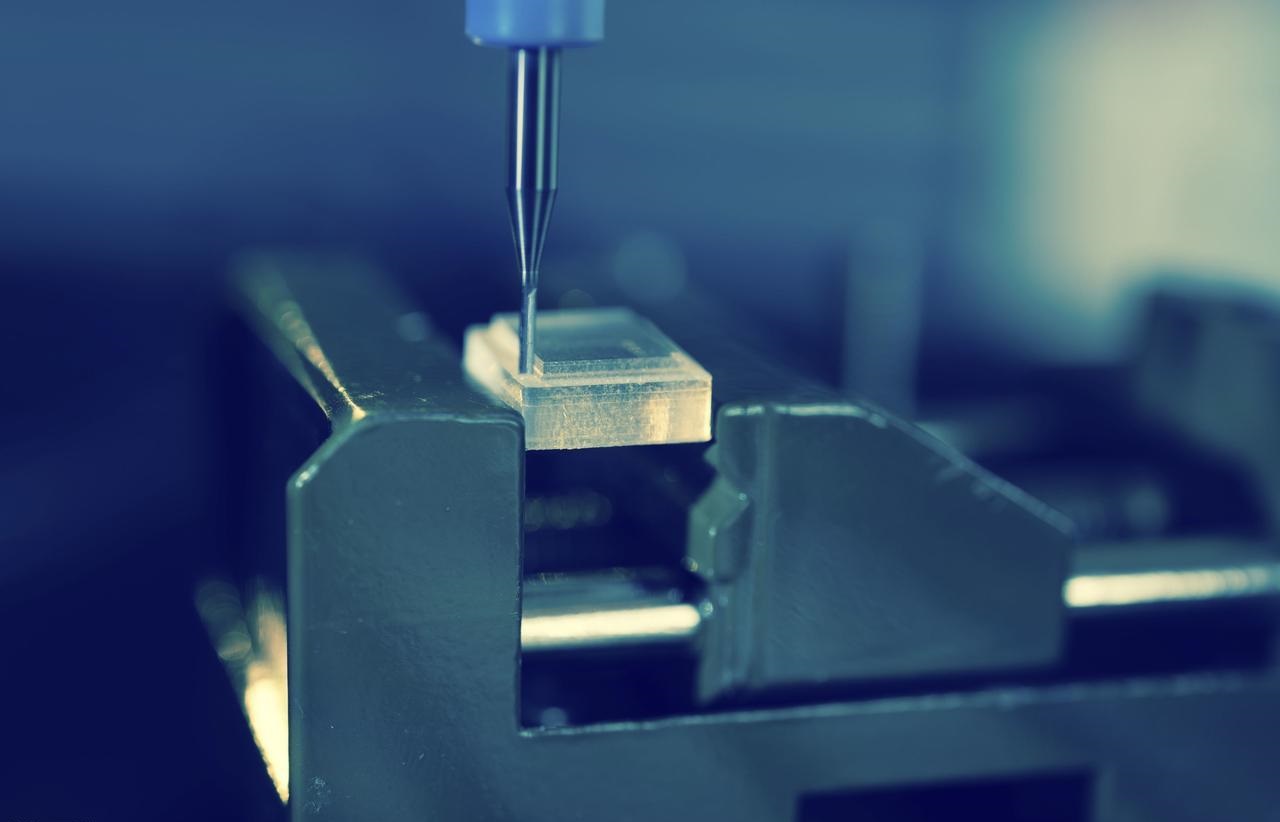
Deretter fester du arbeidsstykket – for eksempel et aluminiumsemne til bildeler – til maskinbordet ved hjelp av en skrustikke eller et festeelement. Jeg har vært vitne til tilfeller der det å forsømme dette trinnet resulterte i katastrofal feil i hele freseoperasjonen. Forstå dette: suksessen til sidefresing avhenger utelukkende av arbeidsstykkets absolutte stabilitet.
Nå kan maskinen startes. Spindelen roterer verktøyet med høy hastighet mens arbeidsbordet sakte mater arbeidsstykket horisontalt mot verktøyets skjærekant. Tannprofilen på skjærekanten griper fatt i materialet gjennom en serie raske, presise biter, og skjærer det til fine spon. Hver mating fjerner et nøyaktig målt overflatelag, og forvandler en ru overflate til en helt ny, glatt og ekstremt presis vertikal vegg. Dette er essensen av sidefresing – kontrollert mekanisk erosjon.
Viktige egenskaper ved sidefresing
Det er veldig viktig å forstå det grunnleggende om sidefresing hvis du vil se forskjellen mellom grunnleggende maskinering og ekte presisjonsproduksjon. Dette går utover bare å skjære metall; det handler om å kunne forutsi og kontrollere resultatet av maskineringsprosessen.
Når vi har drevet med sidefresing tidligere, har vi funnet tre hovedting som betyr noe. For å være ærlig, avgjør disse tingene om et prosjekt blir en suksess eller en fiasko.
Overflategenerering
Som vi vet, er hovedresultatet av sidefresing å lage flate, vertikale overflater. Men det er ingen garanti for at hvert snitt blir jevnt. Det avhenger av ting som verktøyet du velger, hvor raskt du mater det og hvor stiv maskinen er.
Hvis du bruker helt nye, skarpe endefreser med riktige innstillinger, kan du få overflater som er virkelig glatte. NOBLE oppfyller ofte kravene til overflatefinish på bilkomponenter rett etter maskinering, slik at du kan kutte ut sekundære etterbehandlingsoperasjoner. Denne effektiviteten er kjernen i NOBLEs profesjonelle maskineringsfilosofi.
Dimensjonal nøyaktighet
Det er nettopp her sidefresing kommer inn i bildet. Vi synes at sidefresing er den beste måten å sikre at bredden og parallelliteten er perfekt på begge sider.
Tenk deg en blokk som må holde en viss bredde hele veien gjennom. Vi treffer ikke bare måldimensjonene, vi rammer spikeren på hodet.
CNC-maskineringsprosesser gjør dette repeterbart. En gang, da vi maskinerte et spesialdesignet aktuatorhus for en klient, var det veldig viktig at bredden var helt riktig over hele veien. Dette er bare en av de standard tingene man må gjøre på NOBLE-fabrikken.
Verktøyengasjement
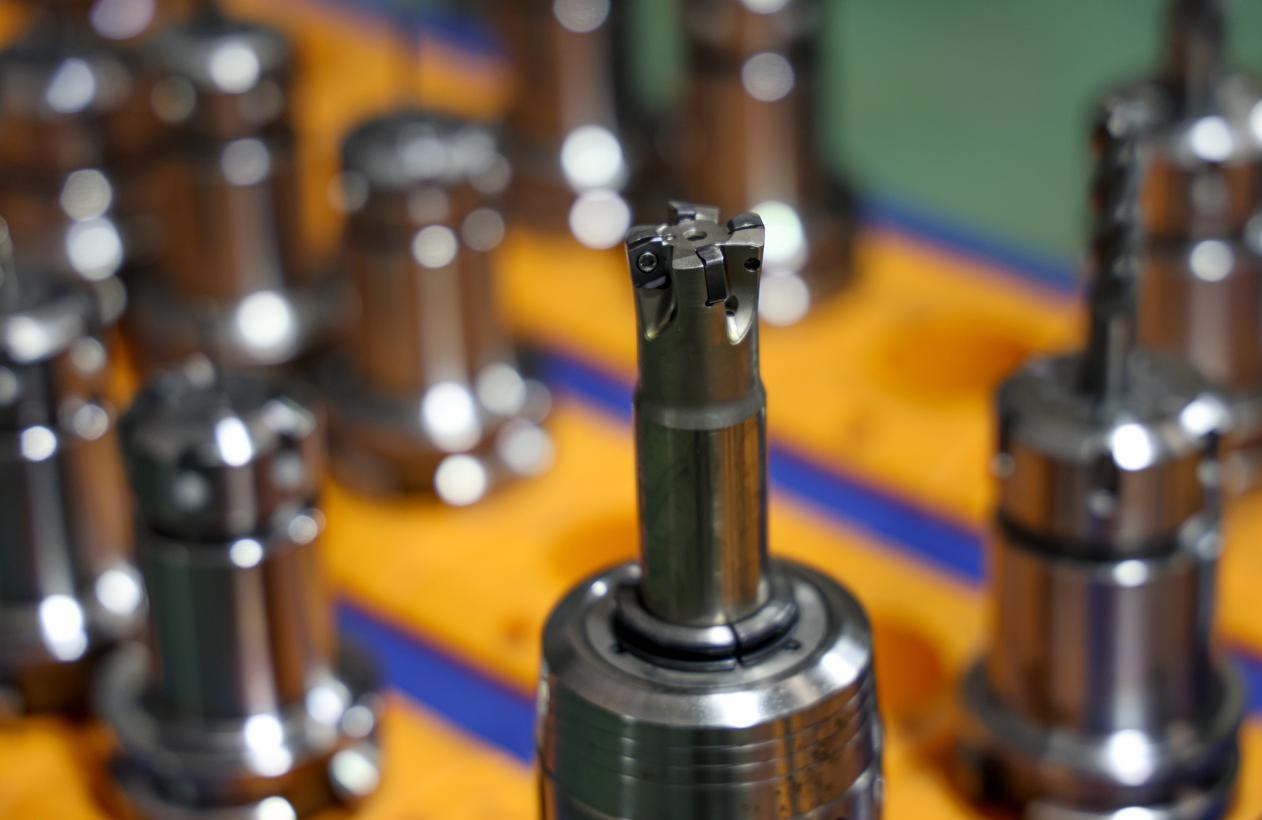
Når du freser sidelengs, går hovedskjærekraften ut fra sentrum. Når du freser, skyves verktøyet i bunn og grunn bort fra sentrum. Denne kraften får verktøyet til å bøye seg litt. Dette er mer vanlig med slanke endefreser. Hvis du ignorerer det, vil verktøyet bøye seg bort fra arbeidsstykkets vegg, noe som vil rote til dimensjonene og ende opp med defekte deler med for mye kon.
NOBLE-ingeniører håndterer dette på tre måter: å velge de korteste og mest stive verktøyene; justere matehastighetene; og noen ganger bruke sykloide fresebaner for å redusere verktøybelastningen. Det er en praktisk balansegang mellom metallbearbeidingsteori og de faktiske fysiske egenskapene som er involvert.
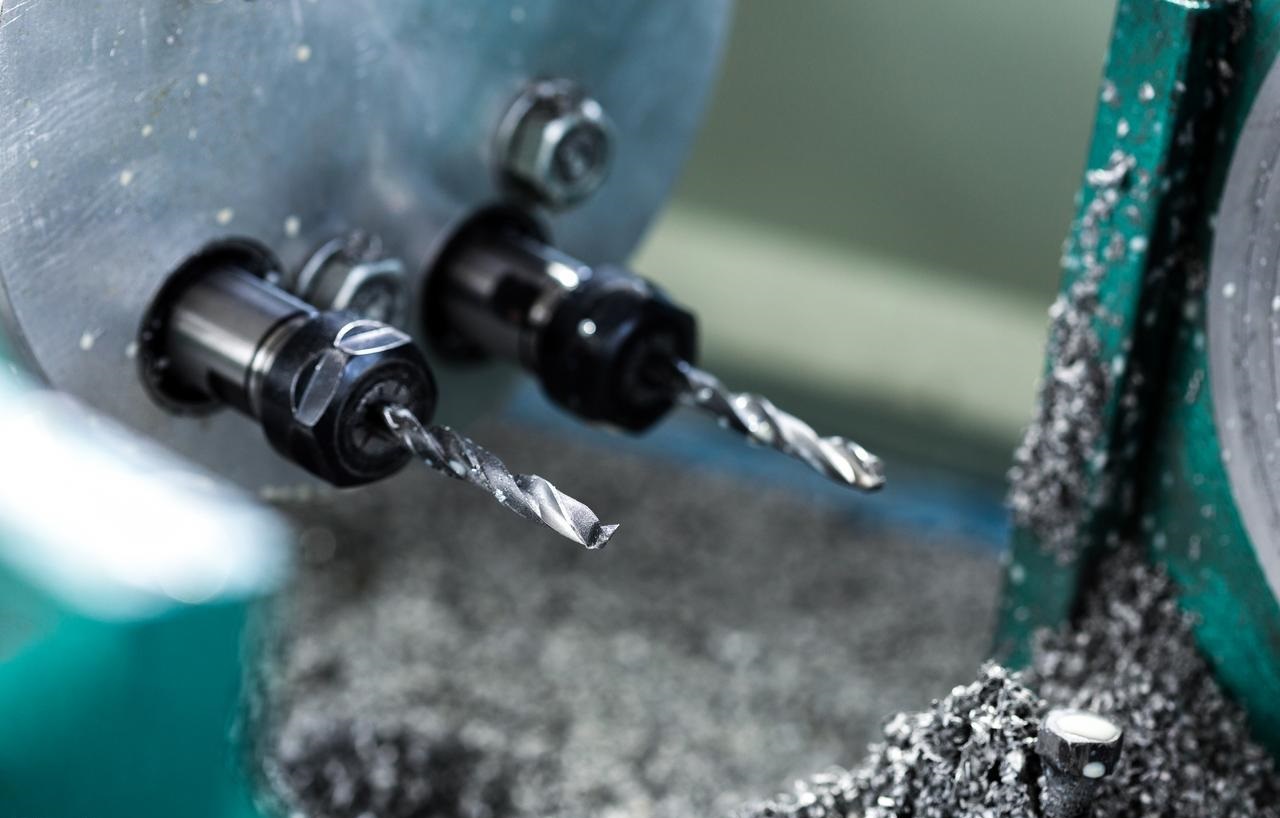
Vanlige verktøy brukt til sidefresing
Å velge riktig skjæreverktøy er mer enn bare et trinn i maskineringsprosessen; det er en kritisk beslutning som avgjør om hele planfreseoperasjonen blir en suksess eller en fiasko.
Her hos NOBLE forstår vi at det å velge feil verktøy kan gå utover maskineringsnøyaktigheten, effektiviteten og kostnadene. Vår ingeniøravdeling har et stort utvalg av skjæreverktøy, som alle er valgt ut av våre eksperter for å sikre at vi kan levere førsteklasses maskinering.
Her er en enkel sammenligning av flere typer kniver. Håper dette hjelper!
| Trekk | End Mills | Shell Mills | Sidefreser |
| Tekniske beskrivelser | Allsidig, tenner på enden og i periferien | Stor diameter, monteres på spindel | Smal, for spredt fresing |
| Primær bruk | Generelt bruk, spor, konturer | Brede overflater, høy materialfjerning | Parallelle overflater, samtidig maskinering |
| Typisk størrelse | Liten til middels | Stor | Smal |
| Nøkkelfordel | Allsidighet, tilgjengelighet | Stabilitet, effektivitet for store områder | Dimensjonsnøyaktighet for parallelle funksjoner |
End Mills
Endefreser er definitivt de foretrukne verktøyene for sidefreseoperasjoner. Deres definerende trekk er skjæretennene plassert på overflaten og langs kanten.
Vi bruker sterke firkantede endefreser for nøyaktig vinkelbearbeiding av arbeidsstykker, og lager skarpe 90-graders rette vinkler. Da vi bearbeidet prototyper av innsugningsmanifold i aluminium for biler, valgte vi standard fireskjærs endefreser for raskt å etablere hovedreferanseveggene. Denne tilnærmingen holder skjærehastighetene høye samtidig som det gir overflater som er veldig glatte – noen ganger trenger du ikke engang å gjøre noen etterbehandling.
Shell Mills
Når vi freser større komponenter eller trenger å dekke mye terreng, bytter vi til skallfreser. En skallfres er i utgangspunktet en stor fresekropp montert på sin egen verktøyholder. Når du utfører sidefresing, er det bare kantene på sidene som skjærer.
Skallfresen er ganske stor, så den er veldig stabil. Jeg har sett ingeniørene våre bruke den til å lage kutt i full høyde på stålformbaser i én omgang, noe som er mye bedre enn å bruke mindre endefreser og gjøre det i flere trinn. Dette er veldig viktig for våre presisjonsproduksjonsprosjekter med høyt volum, der syklustid og verktøylevetid er viktige målinger.
Sidefreser (strekfresing)
Dette er en mer profesjonell og klassisk tilnærming. Sidefreser er ganske smale freser. De er mest nyttige for kryssfresing, hvor du kan feste to freser til samme verktøyholder, med nøyaktig slik avstand du ønsker. Dette oppsettet lar deg maskinere to parallelle vertikale flater samtidig, noe som gjør det supereffektivt.
Nylig, da de masseproduserte grafittelektroder, brukte NOBLE-ingeniører denne metoden for å sikre at de pålitelig kunne maskinere flere sett med perfekt parallelle finner.
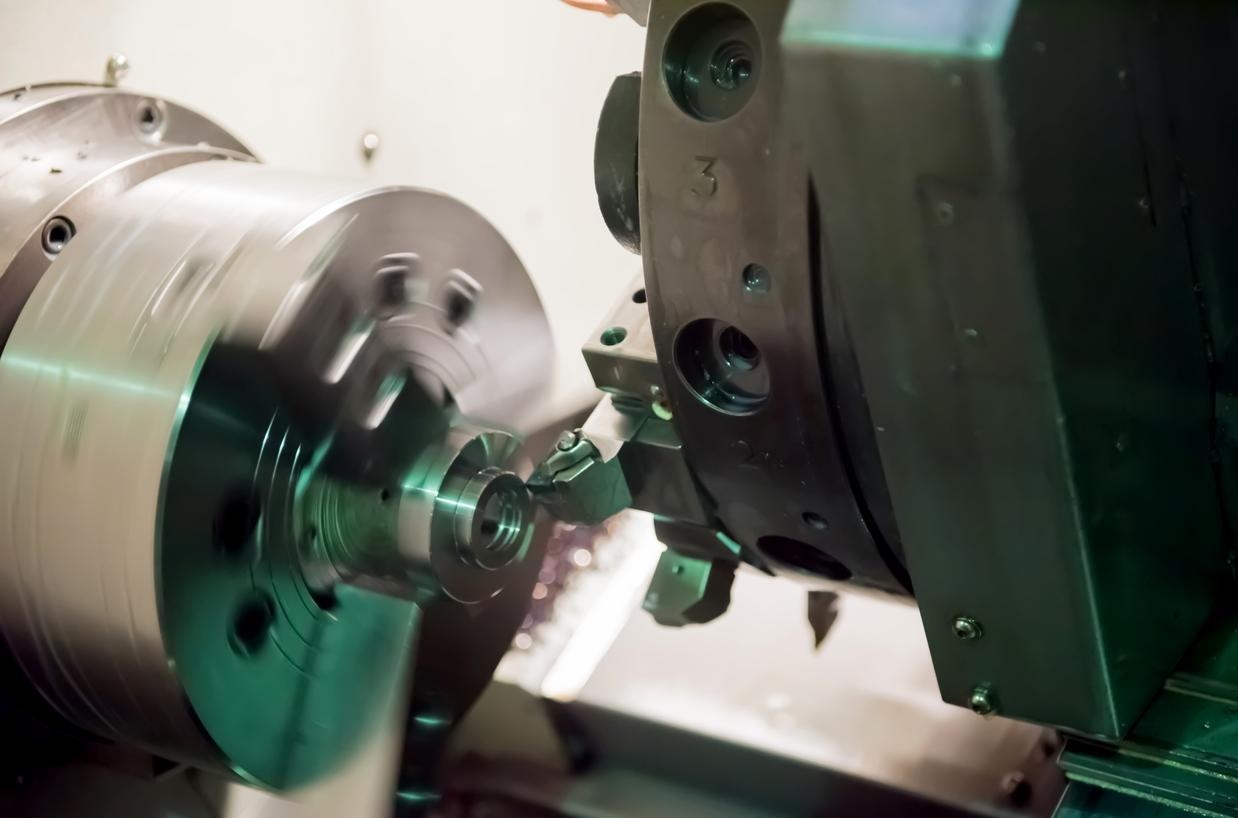
Typer sidefreseoperasjoner
Ideen bak sidefresing er ganske enkel, men hvordan det gjøres kan variere ganske mye avhengig av sluttmålet.
Vanlig sidefresing
Vanlig sidefresing er den mest grunnleggende og enkle maskineringsprosessen. Ett verktøy bearbeider en vertikal overflate gjennom en enkelt lineær mating. Du kan tenke på det som å trimme kantene på en treplate for å gjøre dem rette og firkantede. Denne metoden er enkel og effektiv for de fleste grunnleggende konturmaskineringer. Ingeniører bruker den ofte til spesialtilpasset maskinering av individuelle deler eller til forbehandling av råvarer.
2. Skråfresing
Nå går vi videre til en mer effektiv og presis maskineringsteknikk. Når vi bruker kantfresing, låser vi to sidekuttere på samme verktøyholder, og vi bruker posisjoneringskrager for å finne ut den endelige bredden. Med ett rent snitt kan de maskinere to parallelle vertikale flater samtidig under sidefresing.
Det er ganske tydelig hvordan de er bedre: avstanden mellom verktøyene påvirker direkte bredden på arbeidsstykket, noe som sørger for at det alltid er parallelt gjennom hele sidefreseprosessen. Dette er perfekt for maskinering av sekskantede flater med spesialtilpassede oppspenningsanordninger eller for presis maskinering av arbeidsstykker til bestemte dimensjoner uten å måtte omplassere dem.
3. Gjengmølling
Gruppefreseteknologi tar ideen om simultan maskinering til neste nivå. Se for deg dette: mange skjæreverktøy med forskjellige diametre, bredder og profiler, alt montert på én spindel. Dette oppsettet lar oss utføre sidefreseoperasjoner på forskjellige overflater, spor og konturer i ett strekk.
Oppsett er litt av et hodebry, men det er verdt det for storproduksjon. Når du lager mange spesialdeler, som de flertrinnsmaskinerte medisinske implantatene, kan kombinasjonsfresing virkelig få fart på ting.
Praktiske anvendelser av sidefresing
Du finner sidefresing overalt i et moderne maskinverksted. Det er ikke et abstrakt konsept; det er det daglige arbeidet som forvandler råmateriale til funksjonelle komponenter.
Kvadratering av en blokk
Dette er vanligvis det første trinnet i maskinering av metallemner. Ingeniører må bearbeide grovstøpegods eller emner til standardkuber som har nøyaktig riktig størrelse. Deretter, ved hjelp av en serie sidefreseoperasjoner, maskineres alle seks flater for å etablere den grunnleggende referansen for alle påfølgende prosesser.
Lage trinn og skuldre
Vi må ofte maskinere vertikale flater for å lage trinn på deler (som monteringsflenser eller plasseringsfunksjoner). Sidefreseoperasjoner fjerner materiale rent for å danne skarpe vertikale skuldre.
Slotting
Når du freser noe, berører skjæreverktøyet bare enden av sporet og sidene. Hvor gode sporveggene er, avhenger helt av hvor god sidefresingen er. De to vertikale sideveggene dannes av den ytre kanten av skjæreverktøyet. Sporbredden avhenger av verktøydiameteren.
Konturering
Ved å bevege deler langs flere akser under sidefresemaskinen kan du forme komplekse vertikale konturer på komponenter. Dette er langt fra enkel lineær maskinering – vi kan utføre buede veggmaskinering, presisjonsmønstergravering og organisk formforming. Denne funksjonen er veldig viktig for spesialtilpasset maskinering av deler som bilspesifikke impeller eller formkjerner.
Avskjed
Dette er den siste, mer intensive applikasjonen. Vi bruker en tynn slissesag, som er en spesiell type sidefres, for å skjære en ferdig del bort fra hovedstangmaterialet. Det er en engangsjobb med én omgang som krever et solid oppsett og de riktige verktøyene for å sikre et rent brudd og en firkantet skjæreflate. Det er en ganske standard, effektiv måte å avslutte mange av produksjonssyklusene våre på.
Spesialiserte sidefresestrategier i CNC Msmerter
Når det gjelder moderne CNC-maskinering , er ikke enkle verktøybaner tilstrekkelige lenger, spesielt ikke når det gjelder høypresisjonsjobber. Vi beveger oss inn i en tid der maskineringsstrategier drives av avansert programvare, som virkelig kan forbedre hvor godt maskiner yter.
Dynamisk fresing / Trochoidal fresing
Dynamisk fresing bruker spesialverktøy som kutter med en svært konstant hastighet, slik at bare et tynt lag med materiale fjernes om gangen. Det kan virke rart, men denne designen lar deg skjære gjennom hele tykkelsen og gjør det mye enklere å få jobben gjort raskt. Verktøyet er alltid i bevegelse og fjerner tynne lag for å hindre at det blir overbelastet.
NOBLE bruker denne teknologien til effektivt å grovbearbeide medisinske utstyrskomponenter i rustfritt stål, og fjerner materiale raskere enn med konvensjonelle metoder, samtidig som det sørger for at verktøyene varer mye lenger.
Høyhastighetsmaskinering (HSM) konturering
Dette er vår strategi for å finpusse kritiske vertikale vegger. Målet er å gjøre det perfekt: en glatt overflate og nøyaktige mål. Dette fjerner i bunn og grunn verktøyavbøyning, som er fienden til en rett vegg. Det fjerner også varme fra sponen, slik at den ikke overføres til delen. Resultatet er en overflate som ofte ikke trenger noen sekundær polering.
Sammendrag av viktige parametere å kontrollere
| Parameter | Kontroller / Påvirkninger | Typisk vurdering |
| Skjærehastighet (SFM) | Varme, verktøyslitasje | Materialavhengig. Høyere for aluminium, lavere for stål. |
| Feed Rate (IPM) | Produktivitet, spontykkelse | Balansert for å oppnå god «sponbelastning» uten å overbelaste verktøyet. |
| Radial skjæredybde (Ae) | Skjærekraft, verktøyavbøyning, grovfresing/etterbehandling | Stor for grovfresing, liten for etterbehandling. |
| Aksial skjæredybde (Ap) | Funksjonsdybde, verktøyengasjement | Ofte satt til funksjonens fulle dybde for effektivitets skyld. |
| Verktøylengde | Avbøyning og skravling | Den aller viktigste faktoren for nøyaktighet. Bruk kortest mulig verktøy. |
Velg NOBLE for dine freseløsninger
Med toppmoderne 3-, 4- og 5-akset freseutstyr tilbyr vi pålitelige CNC-fresetjenester på forespørsel for rask prototyping og produksjon av deler. Få høypresisjons, naturtro fresede deler spesiallaget av en rekke metaller og plasttyper til konkurransedyktige priser. Avansert utstyr og kostnadseffektiv pris.
Jobb med oss i bare 4 enkle trinn
Med mange års produksjonserfaring tilbyr NOBLE de beste løsningene for alle behov innen rask prototyping og lavvolumsproduksjon . Vi strømlinjeformer innovasjonssyklusen i fire enkle, men effektive trinn.
Last opp designet ditt
Bare last opp CAD-filene dine og send inn tilbudsforespørsler med tydelig informasjon på nettet.
↓
Motta designanalyse
Vi sender deg design for analyse av produksjonsevne og transparent prising.
↓
Start produksjon
Våre eksperter vil produsere delene dine med nødvendige teknologier og materialer.
↓
Motta delene dine
Delene dine vil bli levert direkte på døren din med strenge tidsfrister.
Vanlige spørsmål om Sidefresing
Hva er hovedforskjellen mellom sidefresing og endefresing?
Det handler om skjæreflaten som brukes. Sidefresing bruker periferien av verktøyet til å lage vertikale overflater. Endefresing bruker primært bunnflaten av verktøyet til å lage horisontale overflater, lommer og hulrom. En endefres kan gjøre begge deler, men navnet kommer fra evnen til å skjære med enden.
Når bør jeg velge sidefresing fremfor planfresing?
Valget dikteres av geometrien du må lage. Bruk planfresing for å lage en flat horisontal overflate på toppen av en del. Bruk sidefresing når du trenger å lage eller ferdigstille en vertikal vegg, etablere en presis bredde eller maskinere funksjoner som trinn og spor. Det handler om overflatens orientering.
Hvorfor er verktøyavbøyning et stort problem ved sidefresing?
Den primære skjærekraften er radial, og skyver kutteren sidelengs. Denne kraften fungerer som en spak som prøver å bøye verktøyet bort fra arbeidsstykket. Denne avbøyningen fører til unøyaktigheter – en vegg som ikke er rett eller en dimensjon som er utenfor toleransen. Det er den grunnleggende fysiske utfordringen vi håndterer i presisjonsproduksjon.
Hvordan reduserer NOBLE utfordringen med verktøyavbøyning?
Vi angriper dette fra flere vinkler. Våre CNC-maskineringsprotokoller håndhever bruken av det korteste og mest stive verktøyet som er mulig for jobben. Vi utnytter avanserte verktøybaner som trochoidal fresing for å opprettholde et lavt, konstant radialt inngrep, noe som reduserer skjærekreftene. Videre sikrer vår investering i høykvalitets verktøyholdere i fabrikken vår maksimalt grep og minimalt rundkast, noe som gir et stabilt grunnlag for hele operasjonen.
Hva er fordelene med straddle fresing?
Fordelen er betydelig effektivitet og garantert parallellitet. Ved å montere to freseverktøy på én enkelt spindel, maskinerer vi to parallelle vertikale flater samtidig i én omgang. Avstanden mellom freseverktøyene definerer direkte delens bredde, noe som eliminerer den kumulative feilen ved å maskinere hver side separat. Det er en strålende metode for høypresisjons, repeterbar spesialtilpasset maskinering.
Kan du maskinere dype, tynne vegger med sidefresing?
Ja, men det er en av de mest krevende utfordringene innen sidefresing. Det krever en grundig strategi. Vi bruker verktøy med lang rekkevidde og spesialiserte geometrier for å redusere skjæretrykket. Prosessen involverer en serie lette, finbearbeidende passeringer med høyhastighetsparametere for å minimere verktøytrykket og forhindre at veggen vibrerer eller forvrenges.