
Hva er sprøytestøping?
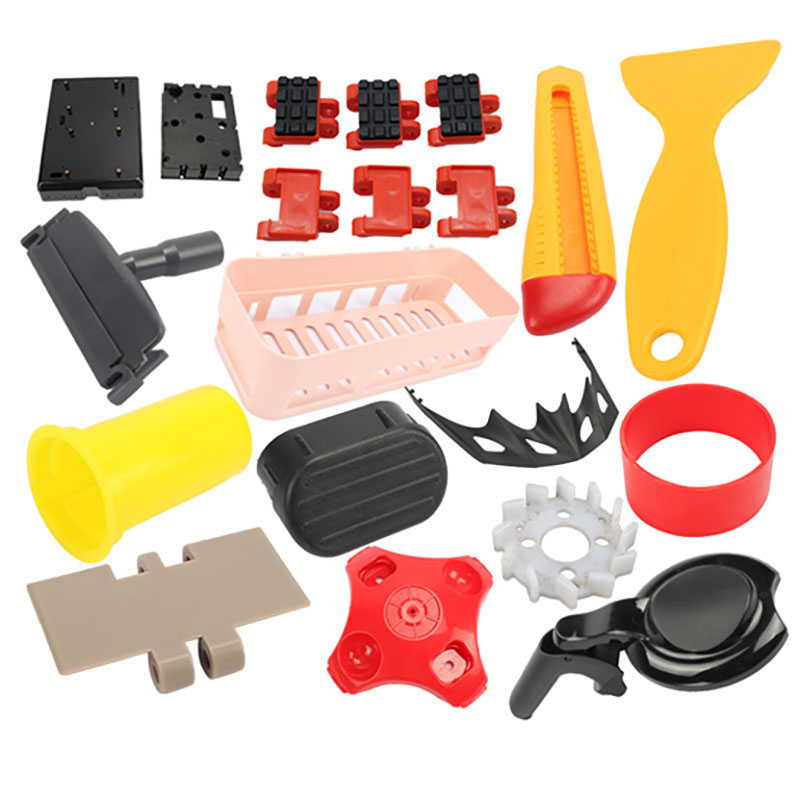
Sprøytestøping er en mye brukt produksjonsteknikk som muliggjør produksjon av deler og varer i store mengder. Det er en fleksibel og effektiv teknologi som ofte brukes i ulike bransjer, som forbruksvarer, bilindustri, elektronikk og emballasje. Prosessen innebærer å injisere smeltet materiale, vanligvis en termoplastisk polymer, inn i formhulrommet ved høyt trykk. Sluttproduktets form og egenskaper er ment å gjenspeiles i formdesignet. Etter at det smeltede materialet er injisert i formen, avkjøles det og størkner for å danne et formhulrom. Til slutt åpnes formen, og den herdede delen fjernes.
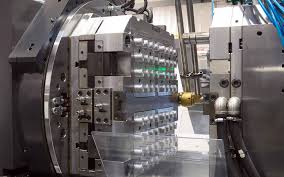
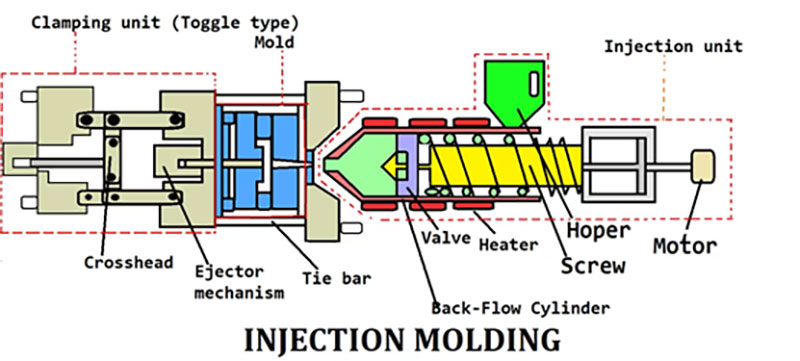
Sprøytestøpemaskinens struktur
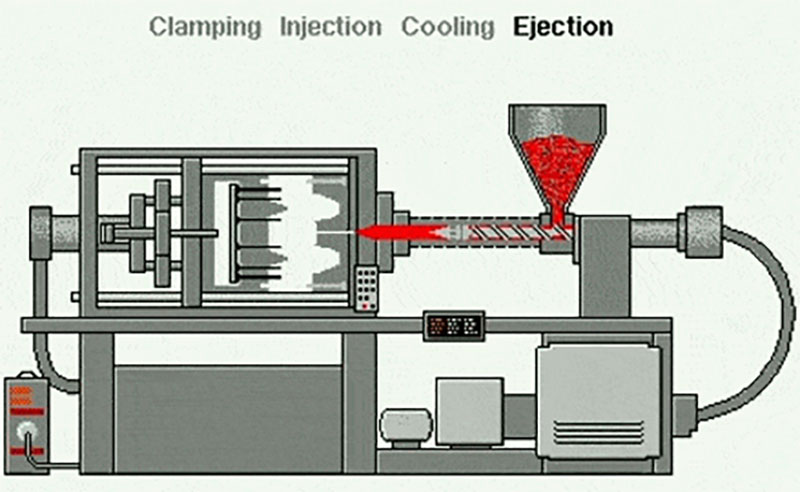
En maskin som brukes i sprøytestøpeprosessen for å lage plastvarer kalles en sprøytestøpemaskin. Den består hovedsakelig av to hovedkomponenter: klemmeenheten og injeksjonsenheten. Og her er noen grunnleggende komponenter i en sprøytestøpemaskin.
Klemmeenhet :
Klemmeenheten er ansvarlig for å holde formen på plass under sprøytestøpeprosessen. Den består av en stasjonær plate og en bevegelig plate, som er montert på maskinens ramme. Formen er klemt mellom disse to platene.
Injeksjonsenhet :
Injeksjonsenheten er ansvarlig for å smelte og injisere det smeltede plastmaterialet i formhulrommet. Den består vanligvis av en trakt, hvor plastpellets eller granuler mates inn i maskinen, en skrue eller et stempel, som smelter og injiserer plastmaterialet, og en dyse som leder materialet inn i formen.
Varme- og kjølesystem :
Sprøytestøpemaskiner har et varmesystem for å smelte plastmaterialet og et kjølesystem for å størkne den støpte delen. Varmesystemet involverer vanligvis elektriske varmeovner eller oljevarmere for å varme opp fatet og smelte plasten. Kjølesystemet kan inkludere vannkanaler eller luftventiler for å kjøle ned formen og den støpte delen.
Kontrollsystem :
Moderne sprøytestøpemaskiner er utstyrt med et kontrollsystem som lar operatører stille inn og overvåke ulike parametere i støpeprosessen. Kontrollsystemet inkluderer vanligvis et kontrollpanel med et display, knapper og brytere for å justere innstillinger som temperatur, trykk, injeksjonshastighet og syklustid.
Utkastningssystem :
Etter at plastdelen har størknet inne i formen, må den kastes ut av formhulrommet. Utkastningssystemet består av utkasterpinner eller -plater som skyver delen ut av formen når formen åpnes.
Hva er forskjellen mellom 3D-printing og sprøytestøping?
3D-printing og sprøytestøping er begge teknologier for å produsere plastdeler. 3D-printing er en additiv printprosess som lager objekter ved å bygge lag av materiale, mens sprøytestøping av plast bruker en form fylt med smeltet materiale, som avkjøles og herdes før produksjonsdeler. Både sprøytestøping og 3D-printing kan brukes til prototyping, men det er noen viktige forskjeller mellom de to prosessene. Hovedforskjellen: Når det refereres til masseproduksjon av varer med lite materialsvinn, fungerer sprøytestøping bra. Selv om 3D-printing tar lengre tid å sette opp, er det å foretrekke for kompliserte design og muliggjør raske designmodifikasjoner.
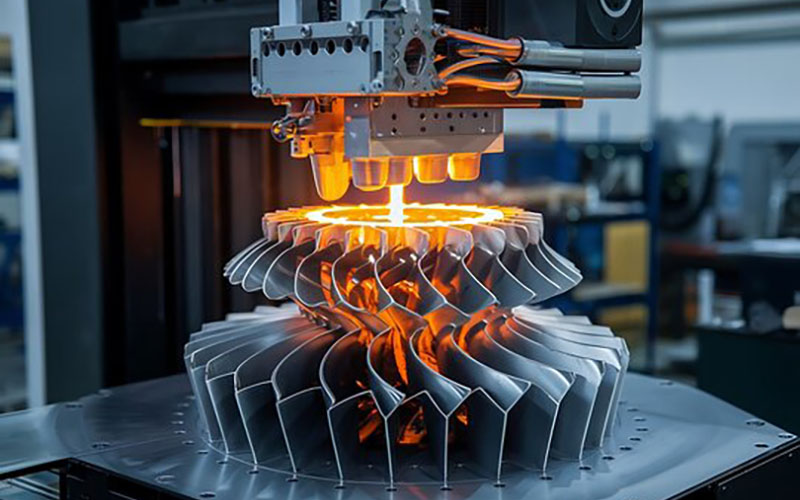
3D-printing, eller additiv produksjon, gir en rask behandlingstid på 1–2 uker, noe som gjør det til en ideell løsning for rask prototyping og design som krever hyppige endringer. I tillegg er denne prosessen i stand til å produsere små plastdeler og intrikate design. Det er ikke det mest passende alternativet for store produksjonsserier på over 100 deler, da det kan være dyrt både i tid og penger. Det er imidlertid et godt valg for lavproduksjonsserier.
3D-printing er imidlertid en langsom produksjonsmetode som bare kan produsere et begrenset antall deler om gangen. Størrelsen på printområdet begrenser produksjonen av større gjenstander, ettersom deler som henger over kanten av printområdet risikerer ustabilitet. Dette betyr at selv om storskala 3D-printing er mulig, er det kanskje ikke den beste anvendelsen av prosessen. I tillegg har 3D-printede deler en ru overflatefinish på grunn av den additive produksjonsprosessen, uavhengig av detaljnivået. Hvis du trenger en glatt overflatefinish, vil etterbehandling være nødvendig.
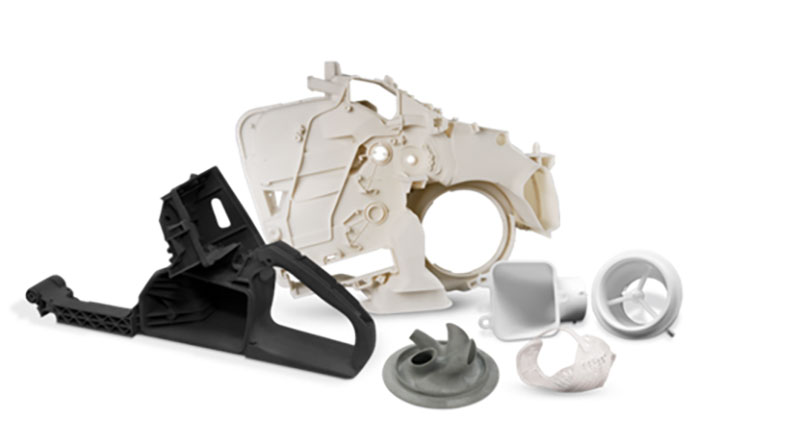
Sprøytestøping innebærer lange behandlingstider for å forberede deler, og tar opptil 5–7 uker, selv for enkle deler. Som sådan er den ikke godt egnet for hyppige designendringer. Til tross for disse lange behandlingstidene er prosessen perfekt for å produsere deler i store volumer, med opptil 1,000+ deler per runde. Dessuten er støpeverktøyet egnet for å produsere komponenter av enhver kompleksitet, uavhengig av størrelse. Sprøytestøping er imidlertid ikke ideelt for å produsere intrikate og delikate design som kan stå uavhengig. Å rette opp eventuelle feil eller endre design kan være utfordrende på grunn av de lange oppsetttidene involvert i sprøytestøping. Dessuten kan det være dyrt og tidkrevende å rette opp feil i designet. Å modifisere formen for å fikse problemer eller endre design krever en fullstendig ny versjon, noe som resulterer i at alt som produseres kasseres og pådrar seg ekstra kostnader.
Avslutningsvis har begge prosessene sine fordeler og ulemper, så de bør behandles som komplementære snarere enn konkurrerende teknologier. 3D-printing er mer egnet for å produsere små partier av komplekse deler som kan kreve hyppige designendringer eller tilpasning. På den annen side er sprøytestøping mer passende for masseproduksjon av mindre komplekse deler som allerede har fullført designfasen.
Hvordan fungerer sprøytestøping?
Sprøytestøping er den mest populære produksjonsprosessen for å produsere plastdeler. Sprøytestøping er den mest populære produksjonsprosessen for å produsere plastdeler. Sprøytestøpemaskiner, som bruker rå plast og en rekke former, kan lage mange forskjellige deler, store eller små, slitesterke eller engangsbruk, for mange bransjer og bruksområder. Så, hvordan fungerer sprøytestøping?
1: velge riktig termoplast og form
Det termoplastiske materialet som velges for støping påvirker direkte delens ytelse og egenskaper. Ulike materialer tilbyr varierende egenskaper, som styrke, fleksibilitet, varmebestandighet, kjemisk motstand og elektriske egenskaper. Å velge riktig materiale er viktig for å sikre at delen oppfyller de ønskede spesifikasjonene og yter godt. Materialvalg og formdesign påvirker de støpte delenes kvalitet, dimensjoner, overflatefinish og strukturelle integritet. Faktorer som materialflyt, krymping, vridning og avkjøling bestemmer delenes defekter og må vurderes. Riktig material- og formvalg bidrar til å produsere deler av høy kvalitet konsekvent.
2: mating og smelting av termoplasten
Injeksjonsprosessen starter med maskinens injeksjonsenhet. Plastpellets eller pellets tilsettes beholderen, og materialet mates inn i en oppvarmet tønne. Materialet smeltes deretter inne i tønnen, vanligvis ved rotasjon av en skrue eller bevegelse av et stempel.
3: Injisering av plasten i formen
Den smeltede plasten sprøytes deretter inn i formhulrommet under høyt trykk gjennom et dyse- og løpesystem.
4: holde- og avkjølingstid
Når formhulrommet er fylt med smeltet plast, starter kjøleprosessen. Formen inneholder kanaler eller kanaler som et kjølemedium (som vann eller olje) sirkulerer gjennom. Kjølemediet bidrar til raskt å kjøle ned og størkne plastmaterialet til formhulrommets form. I løpet av denne perioden bør kjøletiden kontrolleres i henhold til materialets egenskaper.
5: Utkastings- og etterbehandlingsprosesser
Når plasten har smeltet og avkjølt seg inne i formen, åpnes maskinens klemmeanordning for formen. De to halvdelene av formen separeres, og den herdede delen kastes ut av formhulrommet ved hjelp av et utkastningssystem, for eksempel en utkasterpinne eller -plate. Deretter utfører arbeiderne etterbehandlingsprosessen, noe som forbedrer det endelige utseendet, funksjonaliteten og den generelle kvaliteten på de støpte delene. Etter det kan produktet pakkes og leveres til kundene.
Vanlige typer sprøytestøping
Hva er sprøytestøping av plast?
Plastsprøytestøping er en produksjonsprosess som brukes til å produsere plastdeler i store mengder. Det innebærer å injisere smeltet plastmateriale i et formhulrom, la det avkjøles og størkne, og deretter kaste den ferdige delen ut av formen. Plastsprøytestøping er mye brukt i ulike bransjer på grunn av effektiviteten, allsidigheten og evnen til å produsere komplekse og presise deler, for eksempel innen bilindustrien, elektronikk, forbruksvarer og medisinsk utstyr, etc.
Hvordan fungerer sprøytestøping av plast?
Sprøytestøping av plast er en utrolig effektiv og allsidig produksjonsprosess. Det innebærer å lage en form, smelte og injisere plastmaterialet inn i den, la det avkjøles og størkne, og deretter støte ut den ferdige delen fra formen. Denne prosessen er automatisert og kontrollert, noe som gjør det mulig å produsere komplekse deler med høy presisjon og konsistens. Sprøytestøping av plast er en kostnadseffektiv metode for å produsere plastkomponenter i store mengder og er mye brukt i ulike bransjer.
Kostnad for plastsprøytestøping
Sprøytestøpingens primære kostnadsdriver er formen, også kjent som verktøykostnaden. Kostnaden avhenger av deldesignets kompleksitet, materialtype og produksjonsvolum. Til tross for høye faste oppstartskostnader har sprøytestøping lave variable kostnader, bruk av rimelige materialer og progressiv automatisering, noe som resulterer i færre arbeidskraftbehov. Etter hvert som produksjonsvolumet øker, synker kostnaden per del, noe som gjør prosessen mer effektiv ved å fordele kostnadene.
Hvilken plast er best for sprøytestøping?
Å velge riktig materiale er viktig for nesten alle stadier av sprøytestøpeprosessen. På grunn av dette er det ofte en av de viktigste beslutningene en produsent og deres kunde må ta gjennom produksjonssyklusen. Flere typiske plastsprøytestøpematerialer kan brukes på grunn av deres forskjellige egenskaper og funksjoner, selv om det av og til er hemmelighold rundt årsakene til valget av bestemte plastmaterialtyper og -merker. Noen viktige materialegenskaper bør tas i betraktning i design- og utviklingsfasen når du velger riktig materiale for et prosjekt. Husk å vurdere muligheter for biologisk nedbrytbare materialer også.
Fordeler med sprøytestøping av plast
Høy effektivitet
Sprøytestøping av plast er en svært effektiv prosess som muliggjør produksjon av et stort antall deler på relativt kort tid. Når formen er satt opp, går selve støpeprosessen raskt, og hver syklus kan produsere flere deler samtidig.
Kostnadseffektiv
Når man produserer varer i stor skala, kan sprøytestøping være en økonomisk fordelaktig produksjonsteknikk. Høye produksjonsvolumer, lite materialsvinn og automatisering er muliggjort av dette, noe som kan redusere lønnskostnadene. Dessuten kan det å velge det mest økonomiske og passende plastmaterialet for en gitt applikasjon føre til kostnadsbesparelser på grunn av materialets allsidighet.
Kompleks og presis deldesign: Sprøytestøping muliggjør produksjon av komplekse og intrikate deldesign som kan være vanskelige eller upraktiske å oppnå med andre produksjonsprosesser. Formene som brukes i sprøytestøping kan være svært detaljerte og gjenskape intrikate funksjoner, noe som gir presis og konsistent delproduksjon.
Toleranser og standarder for plastsprøytestøping
Toleranser og standarder for plastsprøytestøping er avgjørende for å oppnå funksjonelle deler av høy kvalitet som oppfyller de nødvendige spesifikasjonene. De sikrer delkompatibilitet, funksjonalitet og passform, bidrar til jevn kvalitet og muliggjør kostnadseffektiv produksjon. Riktig hensyn til toleranser gjennom hele design- og produksjonsprosessen er avgjørende for vellykket plastsprøytestøping.
| Standarder | Tekniske beskrivelser |
| Maksimal delstørrelse | 1200 × 1000 × 500 mm
47.2 × 39.4 × 19.7 tommer |
| Minimum delstørrelse | 1 × 1 × 1 mm
0.039 × 0.039 × 0.039 tommer |
| Repeterbarhet fra del til del | ± 0.1 mm
±0.0039 tommer |
| Toleranser for mugghulrom | ± 0.05 mm
±0.002 tommer |
| Tilgjengelige formtyper | Verktøy i stål og aluminium. Produksjonskvalitet vi tilbyr: under 1000 sykluser, under 5000 sykluser, under 30 000 sykluser og over 100 000 sykluser |
| Maskiner tilgjengelig | Enkelthulrom, flerhulrom og familieformer,
50 til 500 pressetonn |
| Sekundær drift | Formteksturering, tampografi, lasergravering, gjengede innsatser og grunnleggende montering. |
| Inspeksjons- og sertifiseringsalternativer | 15 virkedager eller mindre for de fleste bestillinger,
Tilbudsrespons døgnet rundt |
| Leveringstid | 15 virkedager eller mindre for de fleste bestillinger,
Tilbudsrespons døgnet rundt |
Overflatebehandlinger av plastsprøytestøping
Overflatebehandlingen av formen fullføres vanligvis under produksjonsprosessen. Etter at sprøytestøpingen er fullført, vil vi utføre visse overflatebehandlinger på det ferdige produktet i henhold til dine krav.
| Navn | Tekniske beskrivelser | |
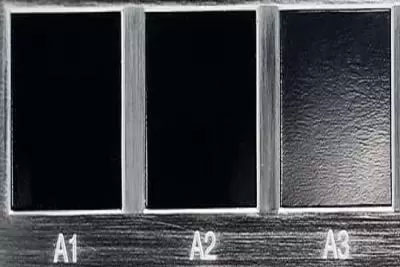 |
Glossy | A-grade overflater lages ved hjelp av en diamantpoleringsprosess og gir skinnende og blanke overflater på sprøytestøpte deler. |
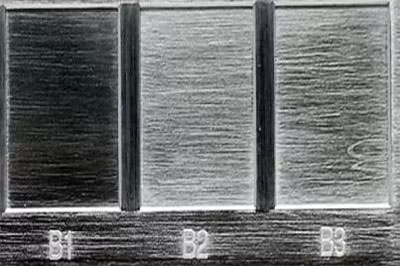 |
Halvblank | B-grads overflatebehandlinger bruker sandpapir for å produsere deler med en litt grovere overflate enn deler av grad A. Spesialstøpte plastdeler som gjennomgår B-grads overflatebehandling har en matt overflatetekstur. |
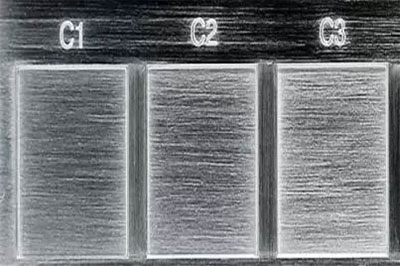 |
Matte | C-grade overflatebehandlinger bruker sandpapir for å produsere en ru, ujevn overflate. Injeksjonsplastdeler som gjennomgår C-grade overflatebehandling har en matt overflatetekstur. |
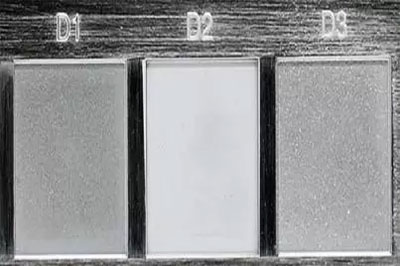 |
Textured | D-grade overflater bruker grus og tørre glassperler eller oksid for å produsere en svært ru teksturert overflate. Avhengig av hvilken type materiale som brukes, kan produktene ha en sateng- eller matt overflate. |
Hvilket utstyr brukes i plastsprøytestøpingsprosessen?
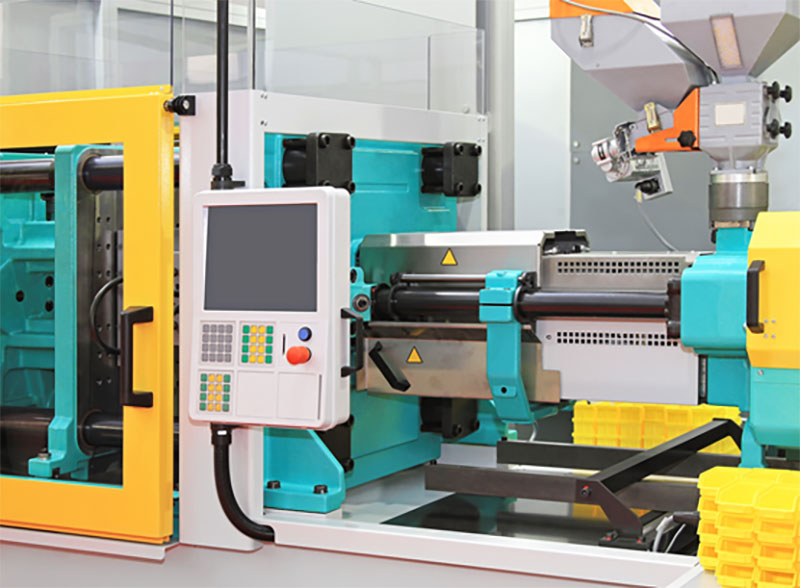
Plastsprøytestøpeprosessen innebærer bruk av diverse utstyr for å produsere plastdeler. Hovedutstyret som brukes i prosessen inkluderer en sprøytestøpemaskin, en form og tilleggsutstyr.
Sprøytestøpemaskinen
Sprøytestøpemaskinen er det primære utstyret som brukes i sprøytestøping av plast. Den består av en trakt, en injeksjonsenhet, en formklemmeenhet og kontroller. Maskinen smelter plastmaterialet, sprøyter det inn i formen og kjøler det ned for å danne ønsket form.
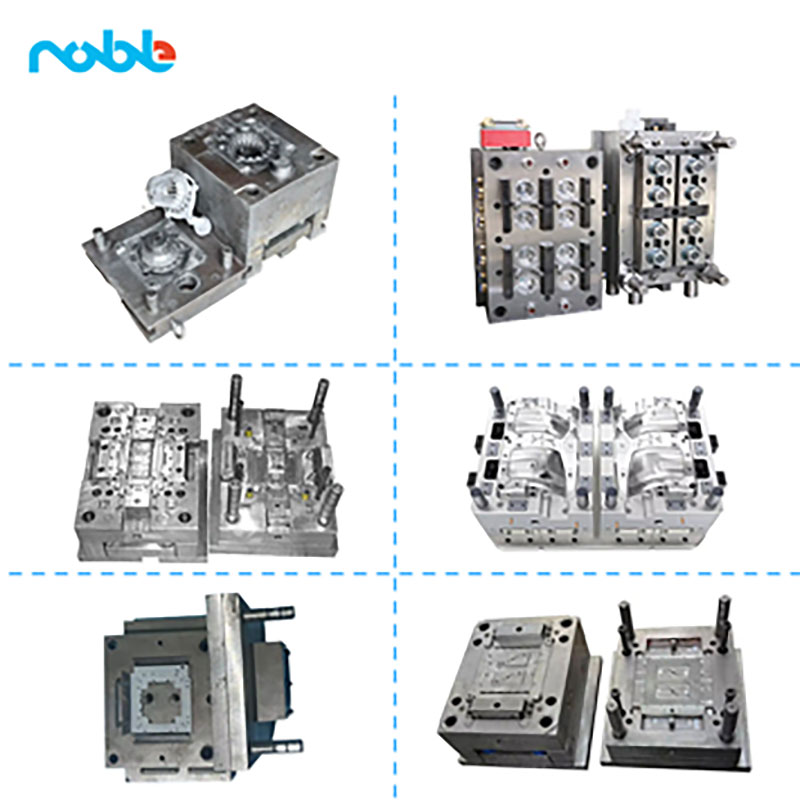
Formen er et presisjonsverktøy som definerer formen og egenskapene til plastdelen som skal produseres. Den er vanligvis laget av stål og består av to halvdeler: hulrommet og kjernen. Formen er montert på sprøytestøpemaskinen og er designet for å tåle høyt trykk og temperaturer.
Tilleggsutstyr
Ytterligere utstyr kan brukes til å støtte sprøytestøpeprosessen, for eksempel materialtørkingsutstyr, materialhåndteringssystemer, granulatorer for resirkulering av plastskrap og roboter eller automatiseringssystemer for fjerning og håndtering av deler.
Det er viktig å merke seg at det spesifikke utstyret som brukes i sprøytestøping av plast kan variere avhengig av størrelsen og kompleksiteten til delene som produseres, samt kravene i produksjonsprosessen.
Er 3D-printing det samme som sprøytestøping av plast?
3D-printing og sprøytestøping av plast er ikke de samme prosessene. Selv om begge teknikkene brukes til å produsere plastdeler, bruker de forskjellige tilnærminger og har tydelige fordeler og begrensninger. Både 3D-printing og sprøytestøping av plast er verdifulle produksjonsprosesser for plastdeler, men de har forskjellige styrker og bruksområder. 3D-printing er fordelaktig for prototyping, tilpasning og lavvolumproduksjon, mens sprøytestøping av plast er ideell for storskala produksjon og oppnåelse av kostnadseffektiv produksjon av konsistente deler av høy kvalitet.
Plastsprøytestøping for ulike bransjer
Sprøytestøping av plast er en allsidig produksjonsprosess som finner anvendelser i ulike bransjer. Her er noen eksempler på bransjer som ofte bruker sprøytestøping av plast:
Plastsprøytestøping i bilindustrien
Plastsprøytestøping brukes mye i bilindustrien for å produsere et bredt spekter av komponenter, inkludert innvendige og utvendige lister, dashbord, dørpaneler, støtfangere, ventiler og motordeler. Prosessen muliggjør presis produksjon av komplekse former og lette deler, noe som bidrar til forbedret drivstoffeffektivitet.
Plastsprøytestøping i Luftfart og forsvarsindustri
Plastsprøytestøping er mye brukt i luftfarts- og forsvarsindustrien for produksjon av robuste og lette komponenter. Disse inkluderer kontrollpaneler, flyinnvendige deler, beskyttelsesutstyr, kontakter og hus for elektroniske systemer. Denne prosessen muliggjør produksjon av deler med intrikate geometrier, høy holdbarhet og motstand mot tøffe miljøforhold.
Plastsprøytestøping i Medisinsk industri
Sprøytestøping av plast spiller en avgjørende rolle i medisin- og helsevesenet, der presisjon, renslighet og biokompatibilitet er avgjørende. Det brukes til å produsere medisinsk utstyr, som sprøyter, katetre, kirurgiske instrumenter, implanterbare komponenter, legemiddelleveringssystemer og laboratorieutstyr. Prosessen sikrer stramme toleranser, steril produksjon og samsvar med regulatoriske standarder.
Plastsprøytestøping i Robotindustrien
Plastsprøytestøping gir robotindustrien muligheten til å produsere komponenter av høy kvalitet, tilpasset og kostnadseffektivt. Prosessen tilbyr designfleksibilitet, skalerbarhet og muligheten til å produsere komplekse geometrier, som oppfyller de spesifikke kravene til robotsystemer når det gjelder ytelse, holdbarhet og funksjonalitet. Vanligvis i robothus og -kapslinger, gripere og endeeffektorer, sensorhus og interne komponenter.
Kjennetegn ved metallsprøytestøping:
Hva er metallsprøytestøping?
Metallsprøytestøping (MIM) kombinerer sprøytestøping av plast med pulvermetaller for å produsere presise og intrikate metalldeler. Den er allsidig, men har høyere verktøykostnader og lengre ledetider sammenlignet med sprøytestøping av plast. Likevel er den verdifull for å produsere komplekse metallkomponenter med høy ytelse.
Fordeler med metallsprøytestøping
Kompleks design
MIM er en produksjonsprosess som kan brukes til å produsere metalldeler i store mengder, selv de med komplekse geometrier og intrikate detaljer. Denne prosessen er best egnet for produksjon av små og presise deler i store volumer, med strenge toleranser. MIM er i stand til å produsere innvendige og utvendige gjenger, underskjæringer, tenner (som girtenner), spor, hull, finner, markeringer og graveringer nøyaktig uten å kreve ytterligere maskinering eller fabrikasjonsprosesser.
Høy kvalitet
MIM muliggjør en rekke former og produserer deler med sammenlignbar styrke og hardhet som maskinerte smidde legeringer. MIM kan fremstille flerkomponentdeler som ett stykke og gi en utmerket overflatefinish.
Kostnadseffektiv pris
MIM kan utføres på et bredt spekter av metaller, inkludert: rustfritt stål, karbonstål, kobberlegeringer, nikkellegeringer, wolframlegeringer, titanlegeringer, koboltlegeringer, jern, karbid, cermet, etc. Metallsprøytestøping (MIM) er en produksjonsprosess som er kjent for å generere mindre avfall og skrap sammenlignet med tradisjonelle maskineringsprosesser. Dette er spesielt gunstig for dyre materialer som ildfaste materialer, titanlegeringer, superlegeringer og spesialmetaller. Gjennom MIM kan opptil 98 % av materialet omdannes til brukbare metalldeler, noe som gjør det til en effektiv prosess. Dessuten er MIM et kostnadseffektivt alternativ til langsiktig maskinering, investeringsstøping og stempling.
Hvordan fungerer metallsprøytestøping?
Metallsprøytestøping (MIM) er en prosess som kombinerer sprøytestøping av plast med pulvermetaller for å lage komplekse metalldeler. Prosessen involverer forberedelse av råmateriale, sprøytestøping, avkjøling og størkning, utstøting, avbinding, sintring og etterbehandling. MIM tilbyr designfleksibilitet, kostnadseffektivitet og muligheten til å produsere høypresisjonsmetalldeler med utmerkede mekaniske egenskaper.
Overflatebehandling av metallsprøytestøping
Overflatebehandling er et avgjørende trinn i metallsprøytestøpingsprosessen (MIM) for å forbedre utseendet, funksjonaliteten og ytelsen til de ferdige metalldelene. Ulike overflatebehandlingsteknikker brukes i MIM:
CNC-maskinering, som fresing, dreiing, boring og sliping, oppnår presise dimensjoner, glatte overflater og spesifikke egenskaper på MIM-deler. Den brukes til stramme toleranser, kritiske geometrier og modifikasjoner etter prosessering.
2.Polering
Polering forbedrer MIM-delens utseende ved å fjerne ufullkommenheter og skape en glatt, reflekterende overflate ved hjelp av slipemidler, poleringsskiver og poleringsmidler.
3. Galvanisering
Elektroplettering forbedrer MIM-deler ved å avsette et tynt lag med metall på dem. Prosessen innebærer å senke delene i en elektrolyttløsning som inneholder metallioner og påføre en elektrisk strøm. Vanlige metaller som brukes til elektroplettering inkluderer nikkel, krom, gull og sølv.
4. varmebehandling
Varmebehandling forbedrer de mekaniske egenskapene til MIM-deler ved å utsette dem for kontrollerte oppvarmings- og kjølesykluser, noe som endrer overflateegenskaper, utseende, hardhet, styrke og dimensjonsstabilitet.
Keramisk sprøytestøping:
Hva er keramisk sprøytestøping?
Keramisk sprøytestøping er en presis og avansert teknologi som brukes til å utvikle komponenter av høy kvalitet i store mengder. Keramiske deler er mer holdbare og robuste enn plast- eller ståldeler, noe som gjør dem ideelle for en rekke bruksområder. Keramisk sprøytestøping (CIM) er en prosess som brukes til å lage tilpassede keramiske deler. Den ligner på sprøytestøpeprosessen som brukes for plast. Prosessen innebærer forvarming av en pelletert blanding av aluminiumoksidpulver og visse bindemidler, som deretter presses under høyt trykk inn i en spesiallaget form for å danne deler i henhold til kundens spesifikke design. Etter at delen er fjernet fra formen, gjennomgår den flere tilleggsprosesser, inkludert sintring ved høye temperaturer.
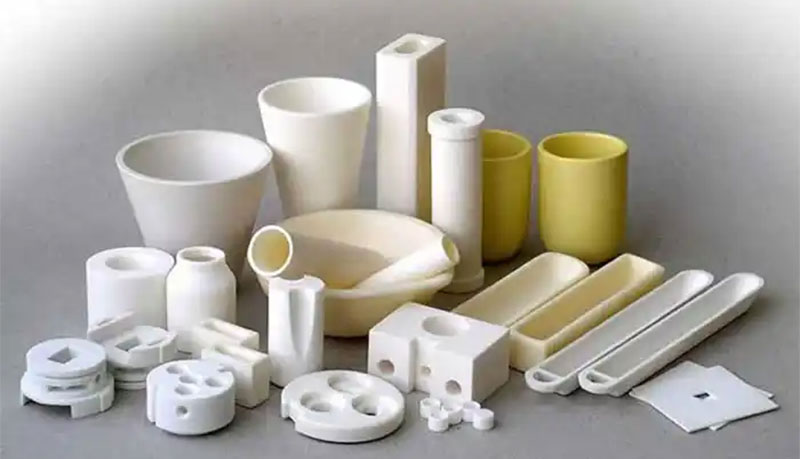
Hvordan fungerer keramisk sprøytestøping?
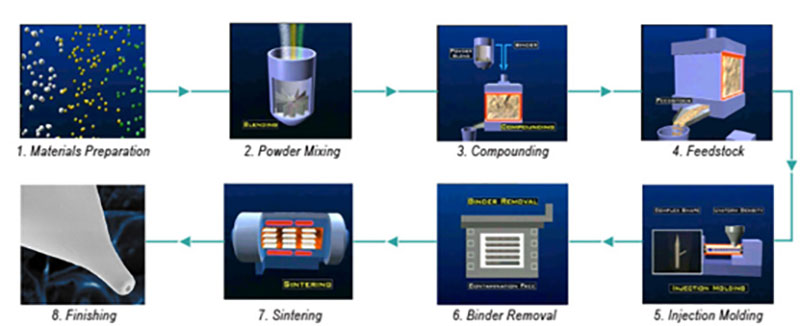
Keramisk sprøytestøping (CIM) innebærer å kombinere faste stoffer gjennom sprøytestøping og sintringsteknikker for å produsere komplekse former ved hjelp av harde materialer som er for vanskelige, dyre eller umulige å produsere med konvensjonelle metoder. CIM-prosessen involverer flere trinn:
1. Sprøytestøpeverktøy
Sprøytestøpeverktøyet er designet og bygget med CAD/CAM-teknologi for å sikre at den keramiske delen produseres nøyaktig i henhold til CAD-tegningene.
2. Råvareforberedelse
Det keramiske pulveret velges basert på kundens krav, inkludert kornstørrelse, form og fordeling. Spesielle bindemidler og tilsetningsstoffer blandes med pulveret under overvåkede forhold for å sikre at den resulterende blandingen er klar for sprøytestøping. Registrering av egenskapene til det resulterende råmaterialet er nettopp en del av kvalitetskontroll og batchsporing.
3. Injeksjonsstøping
Spesialbygde sprøytestøpemaskiner fyller former med råmateriale i en helautomatisert prosess som sikrer jevn konsistens. Statistisk prosesskontroll (SPC) samler inn prosessdata.
4. Kontrollerende
Innovative overvåkingsteknikker kutter kostnader og hever kvaliteten, og muliggjør sanntidsovervåking av de indre egenskapene til ugjennomsiktige materialer under støping.
5. Termisk behandling
Bindemidlet fjernes fra preformen gjennom fordampning og en eksoterm reaksjon, og etterlater en liten fraksjon. Delene sintres i en oksiderende/reduserende atmosfære eller vakuum. Sprøytestøpte deler kan gjennomgå varmisostatisk pressing (HIP) for å øke tetthet og styrke.
6. Overflatebehandling
Etterbehandlingsmetoder kan oppnå høyere overflatekvalitet og presisjon enn sintring, samtidig som de opprettholder eksepsjonelle toleranser til økonomiske priser.
7. Sluttkontroll
I designfasen samarbeider NOBLE med kunder for å etablere kontroll- og evalueringskriterier. Toppmoderne måleteknologi benyttes for å sikre at de produserte delene oppfyller tekniske spesifikasjoner.
Fordeler med keramisk sprøytestøping
Keramisk sprøytestøping, som enhver annen produksjonsprosess, har sine fordeler og ulemper. En av de største fordelene med denne prosessen er dens evne til å produsere intrikate geometrier med høy presisjon og nøyaktighet. Dette gjør den til et ideelt valg for applikasjoner som krever stramme toleranser. Dessuten er keramiske deler produsert gjennom sprøytestøping ofte mer robuste og holdbare enn de som produseres gjennom andre metoder.
Keramiske sprøytestøpematerialer
Vanligvis brukes en blanding av keramisk pulver og et bindemiddel i keramisk sprøytestøping. Keramikkpulveret holdes sammen og gis den nødvendige styrken for å bli støpt av bindemiddelet. Voks, termoplastiske polymerer og termoherdende polymerer er eksempler på vanlige bindemiddelmaterialer. De spesifikke behovene til gjenstanden som lages, for eksempel nødvendig styrke, fleksibilitet og temperaturbestandighet, bestemmer valget av bindemiddelmateriale. Avbinding er prosessen med å fjerne bindemiddelmaterialet fra den keramiske delen etter at den er støpt, slik at bare den rene keramiske delen er igjen.
Overflatebehandling av keramisk sprøytestøping
Ulike overflatebehandlinger kan påføres tilpassede keramiske sprøytestøpdeler for å forbedre både deres praktiske ytelse og estetiske utseende.
| Overflatebehandlinger | Bilder | Prosess beskrivelse | Fordeler |
| PVD (Physical Vapor Deposition) |  |
PVD står for fysisk dampavsetning. Det er en prosess som involverer avsetning av en tynn film av materiale på et substrat ved hjelp av fysiske metoder som fordampning eller sputtering i et vakuummiljø. | PVD produserer tynne filmer med høy grad av ensartethet i tykkelse og sammensetning, noe som gjør den nyttig for applikasjoner som krever presise belegg. |
| Plating |  |
Elektroplettering er en prosess der man avsetter et tynt lag med metall på en ledende overflate ved hjelp av en elektrokjemisk reaksjon. | Elektroplettering produserer et svært slitesterkt og slitesterkt belegg som kan beskytte underlaget mot korrosjon og andre former for skade. |
| Pulverlakkering | 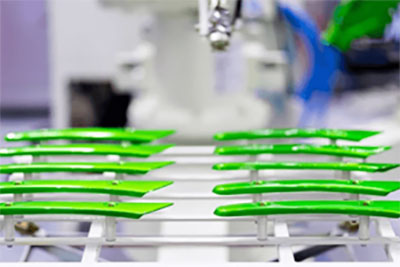 |
Pulverlakkering er en type belegg som påføres som et frittflytende tørt pulver og deretter sprøytes på en overflate. Pulveret herdes ved å varme det opp til en temperatur som får det til å smelte og deretter binde seg til overflaten. | Pulverlakker er svært slitesterke og motstandsdyktige mot riper, avskalling og falming. De tåler eksponering for tøffe værforhold, kjemikalier og UV-stråling, noe som gjør dem ideelle for utendørs bruk. |
| Børsting | 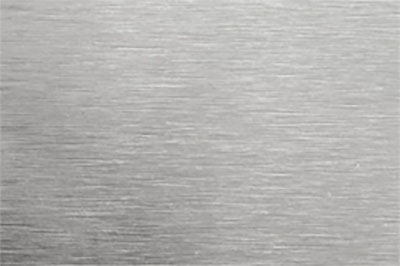 |
Børsting er en overflatebehandlingsprosess som innebærer å bruke en børste eller et slipende materiale for å lage et mønster av fine linjer eller riper på en metalloverflate. | Børstede overflater er svært slitesterke og tåler eksponering for tøffe miljøer, noe som gjør dem til et populært valg for bruksområder som industrielt utstyr og arkitektoniske elementer. |
| Kjemisk etsning | 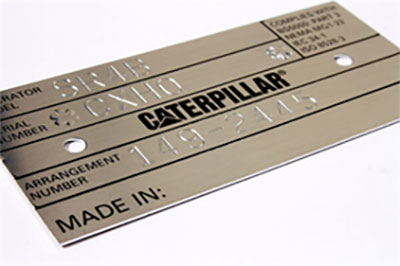 |
Kjemisk etsing, også kjent som kjemisk fresing eller fotokjemisk maskinering, er en overflatebehandlingsprosess som innebærer bruk av kjemikalier for å selektivt fjerne materiale fra en metalloverflate. | Kjemisk etsing muliggjør etsing av ekstremt presise mønstre og former på en metalloverflate, med toleranser så lave som noen få mikron. Dette presisjonsnivået gjør det ideelt for å produsere komplekse deler eller komponenter med intrikate design. |
| Lasermerking | 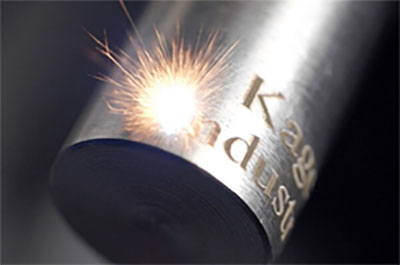 |
Laserstrålen forårsaker en reaksjon i materialets overflate, noe som resulterer i et permanent merke som kan tilpasses for å oppfylle spesifikke designkrav. | Lasermerker er svært slitesterke og motstandsdyktige mot slitasje, falming og andre typer skader. Dette gjør lasermerking ideell for bruksområder som krever langvarige merker, for eksempel merkevarebygging, identifikasjon og sporbarhet. |
| polering |  |
Polering er prosessen med å glatte og raffinere en overflate ved å bruke et slipende materiale for å fjerne små mengder materiale. | Formålet med polering er å skape en glatt og reflekterende overflate, forbedre overflatens utseende og forbedre dens motstand mot slitasje og korrosjon. |
Funksjoner ved overstøping:
Hva er overstøping?
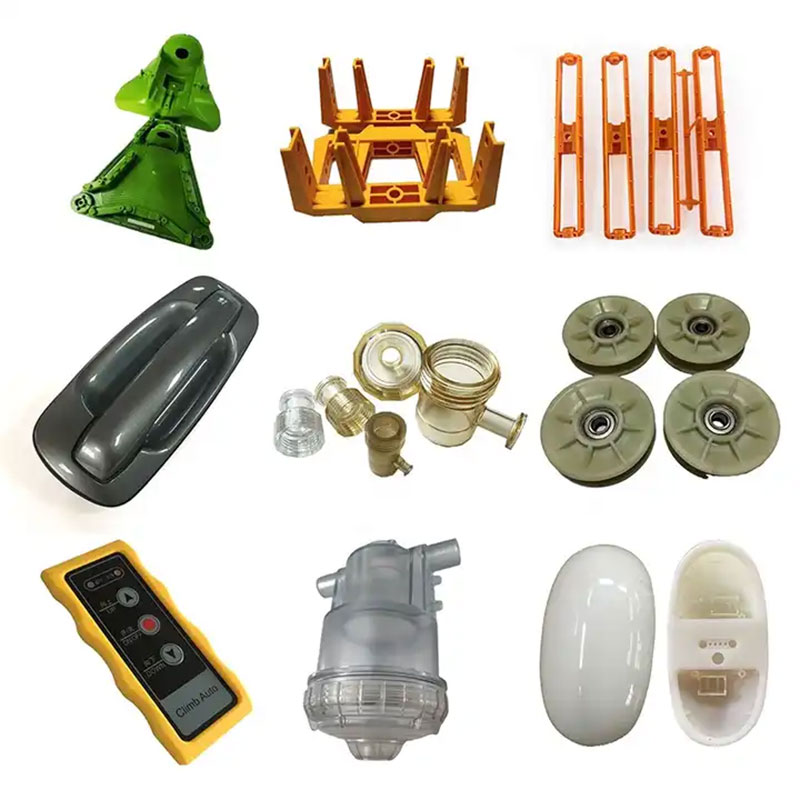
Overstøping er en mye brukt prosess i produksjonsindustrien. Det involverer sprøytestøping eller uretanstøping for å lage prototyper av høy kvalitet. Denne teknikken bidrar til å støpe to eller flere lag med materiale sammen, noe som er gunstig for overstøping av plast og gummi. Det er spesielt nyttig for rask produksjon av prototyper av industrielle maskindeler og for å lage tilpassede deler ved å legge plast eller gummi over andre materialer som metaller.
Hvordan fungerer overstøping?
Overstøping er prosessen med å sammenføye to eller flere materialer for å lage en enkelt maskindel eller komponent. Den første komponenten er substratet, som er basismaterialet, og den andre komponenten er overstøpingen, som er det sekundære materialet som støpes over substratet. Det kan være flere overstøpinger avhengig av ønsket sluttprodukt.
Materialer for overstøping
Dette er vanlige støpte plasttyper som tilbys av våre sprøytestøpetjenester. Etter å ha kjennskap til det grunnleggende om materialer, som vanlige kvaliteter, merker, fordeler og ulemper, kan du velge riktig sprøytestøpemateriale i henhold til dine applikasjonskrav.
Verktøymateriale:
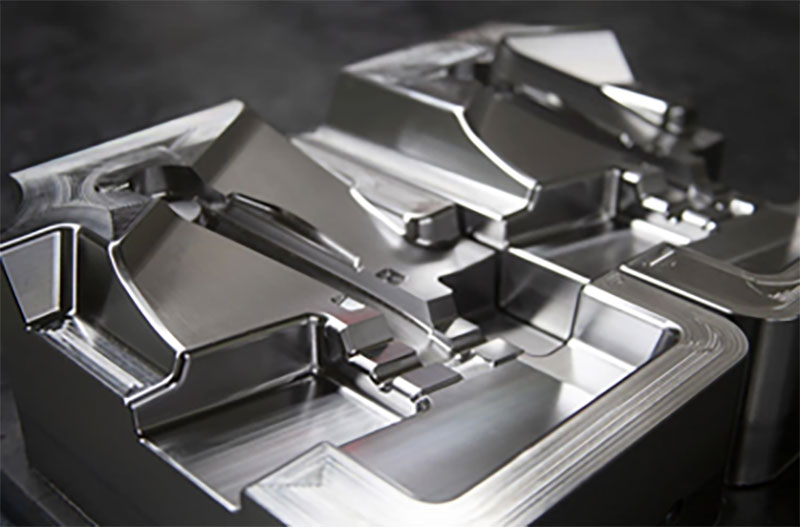
Før sprøytestøpeprosessen starter, for produksjon i lavt eller stort volum, trengs det CNC-maskinert verktøy med høy toleranse. De vanligste materialene inkluderer:
| Verktøystål: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Rustfritt stål: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Plast materialer:
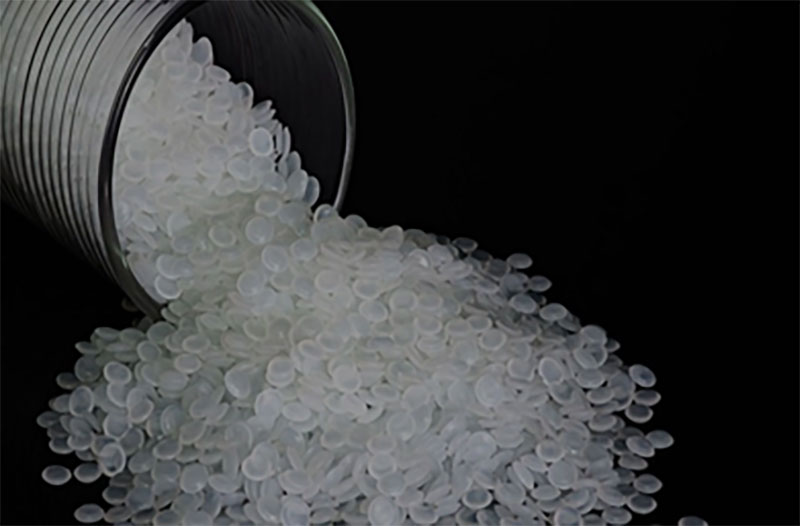
Plastsprøytestøping leveres med et bredt spekter av materialer med forskjellige egenskaper, inkludert slagfasthet, stivhet, termisk motstand, kjemisk motstand, etc.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |

Tilsetningsstoffer og fibre:
Standard plastmaterialer oppfyller kanskje ikke kravene til spesialtilpassede sprøytestøpte deler. I dette tilfellet kan tilsetningsstoffer og fibre tilsettes for å forbedre estetiske og funksjonelle egenskaper, noe som gir ytterligere funksjoner til de sprøytestøpte delene dine.
| UV | absorbenter | farge~~POS=TRUNC |
| Flamme | retardanter | Glassfibre |
| myknere |
Fordeler med overstøping
Overstøpte komponenter gir pålitelig produktytelse ved å være tett forbundet og beskytte seg mot fuktighet og støv. Ved å kombinere de utmerkede egenskapene til flere materialer i ett, sikrer overstøpte komponenter bedre ytelse.
I tillegg bidrar overstøping til å redusere de totale produksjonskostnadene ved å kombinere flere deler til én, noe som eliminerer behovet for montering og sparer tid og arbeidskostnader.
Dessuten forbedrer overstøping design og estetikk ved å legge til ett materiale til et annet. Det muliggjør ulike designoptimaliseringer og forbedringer av overflatebearbeiding.
Applikasjoner av overstøping:
Overstøping i medisinske instrumenter:
Overstøping er avgjørende for å tilfredsstille presisjon og sikkerhet, og tåler sofistikering og lagring i medisinsk utstyr. Overstøping kombinerer plast og metall i ett produkt. Vanlig bruk i kirurgiske instrumenter, som sprøyter, dilatatorer, myke berøringssprøyter og mer.
Overstøping i maskinvareverktøy:
Overstøping forbedret grepet på maskinvareverktøy, noe som gjorde dem tryggere og mer ergonomiske. Utmerkede eksempler er skrutrekkere, tang, skiftenøkler, blader og mer.
Overstøping i billister:
De estetiske fordelene med overlisting gjenspeiles fullt ut i bruken av billister. Slik som dørkant, sidekarosseriet, skjermen, støtfangeren, hjulet og annet. Disse reduserer ikke bare bilens vekt, men forenkler også tilpasning av flere farger i biler.
Overstøping i husholdningsartikler:
Overstøping kan forbedre grep, renslighet, kjemikalieresistens og mer i produkter. Overstøpte produkter forbedrer også forbrukernes livskvalitet. De er enkle å bruke, rengjøre og forlenger holdbarheten. Som kjøkkenutstyr, ladere med flere porter, tannbørster og lignende.
Kjennetegn på Sett inn sprøytestøping
Hva er innsatsstøpeprosessen?
Å sprøyte inn plastmaterialer rundt en annen del for å lage en ny kalles innsatsstøping. Som vanlig kan den innsatte komponenten være laget av metall eller plast. Innsatsen settes inn i formen på forhånd i innsatsstøpeprosessen, og maskinisten bruker deretter en termoplastisk harpiks til å sprøyte inn plast i hulrommet. Delene er klare til å pakkes og sendes til kunder når de er avkjølt.
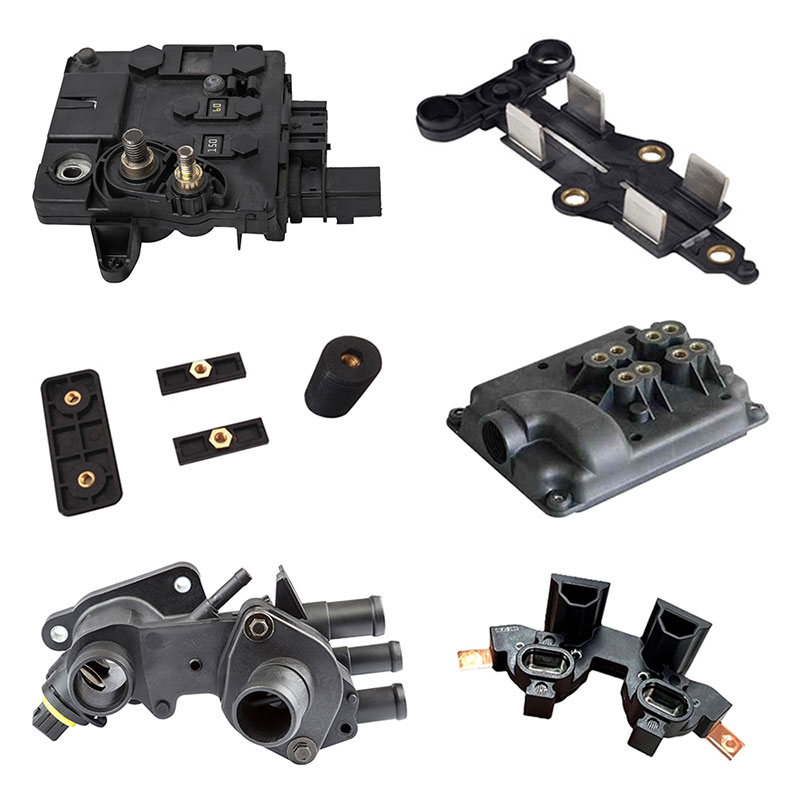
Hvordan fungerer sprøytestøping?
Innstikkstøping er en prosess som er svært lik konvensjonell sprøytestøping. I denne prosessen smeltes smeltede råvarer eller plast og sprøytes inn i en form, med de samme materialene som brukes i konvensjonell plaststøping. Hovedforskjellen mellom konvensjonell sprøytestøping og innstikkstøping er at i sistnevnte legges innsatser til formen under støpeprosessen.
Materialer til Sett inn sprøytestøping:
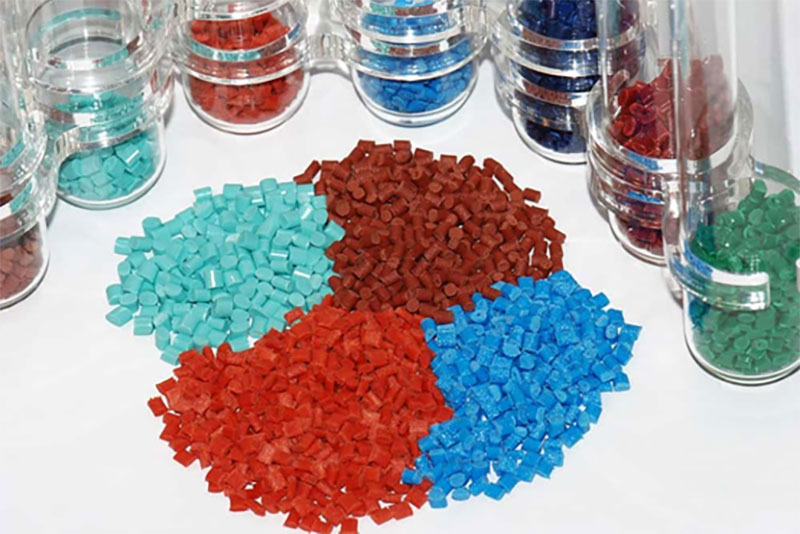
termoplast
Disse materialene er gjenbrukbare og kjemisk resistente, miljøvennlige og ideelle for å oppnå variasjon og glans i støping av innlegg. Typer termoplast inkluderer
polystyren
Polystyren er et lett, termoplastisk materiale som er gjennomsiktig og har et lavt smeltepunkt. Den høye motstanden mot syrer og baser gjør det egnet for en rekke bruksområder, inkludert medisinsk utstyr og forbruksvarer.
polyetylen
Denne varianten av termoplastpolymeren er vanligvis lett og har høy seighet, i tillegg til kjemikalieresistens. Den har dielektriske og ugjennomtrengelige egenskaper. Vanlige polyetylentermoplastmaterialer inkluderer LDPE, HDPE og MDPE.
nylon
Denne tøffe termoplastpolymeren er motstandsdyktig mot kjemikalier og slitasje. Det høye smeltepunktet gjør den til en utmerket erstatning for metall i mange bruksområder. Den er mye brukt i kraftig produksjon og utvinningsprodukter.
Herdeplaster er ikke-resirkulerbare plastpolymerer, noe som gjør dem mindre miljøvennlige og kostnadseffektive enn termoplast. Produsenter har en tendens til å unngå å bruke dem. Eksempler på herdeplaster inkluderer:
epoxy
Dette er en variant av herdeplast som herder/størkner permanent etter bearbeiding uten smeltepunkt. Følgelig gjør det dem svært godt egnet for krevende bruksområder. De har utmerket vedheft og høy motstand mot kjemikalier og varme.
Fenol
Fenoliske harpikser er et herdeplastmateriale med høy motstand mot kjemikalier og elektrisitet. Det tåler varme og har eksepsjonell hardhet og dimensjonsstabilitet. Fenoliske harpikser er egnet for å lage elektrisk utstyr, kretskort og mer.
Fordeler med innsatsstøpeprosessen:
Innstikkstøping er en prosess som kombinerer ulike materialer, som metall og plast, for å produsere én komponent. Det resulterende produktet har forbedrede mekaniske egenskaper og forbedret holdbarhet. Det er flere fordeler med å bruke innstikkstøping:
Ingen montering:
Ingen montering er nødvendig: Siden materialene kombineres under støpeprosessen, er det ikke behov for ytterligere monteringstrinn. Dette fremskynder produksjonsprosessen og reduserer lønnskostnadene.
Økt effektivitet:
Fraværet av montering bidrar også til økt produksjonseffektivitet.
Forbedret holdbarhet:
Plasten som sprøytes inn rundt delene i støpeinnsatsen øker styrken til teknisk plast, noe som gjør dem mer motstandsdyktige mot slitasje. Styrken og konduktiviteten til metalliske materialer utnyttes også, noe som resulterer i ferdige deler med forbedrede egenskaper.
Redusert vekt:
Kombinasjonen av plast og metall i den endelige komponenten resulterer i en lavere vekt sammenlignet med korroderende metalldeler.
Applikasjoner av innsprøytingsstøping:
Sett inn sprøytestøping i medisinsk utstyr
Biokompatible plasttyper er mye brukt i støping av innsatser for å produsere medisinsk utstyr.
Sprøytestøping i luftfart og bilindustrien
Holdbarheten til støpeinnsatser er egnet for håndholdte enheter, som girspaker, hjul og knotter til lastebiler, etc.
Sett inn sprøytestøping i maskinvareverktøy
Overstøping forbedret grepet på maskinvareverktøy, noe som gjorde dem tryggere og mer ergonomiske. Utmerkede eksempler er skrutrekkere, tang, skiftenøkler, blader og mer.
Sett inn sprøytestøping i forbrukerprodukter
Innsatsstøping er en god måte for forbrukerprodukter å designe og utvikle nye produkter for deres funksjonelle og estetiske fordeler.
Sprøytestøping Verktøy
Hva er verktøy for innsprøytingsstøping?
Sprøytestøpeverktøy er prosessen med å designe og produsere former som brukes i sprøytestøping. Formen består av to halvdeler, kjernen og hulrommet, som passer nøyaktig sammen. Smeltet plast sprøytes inn i hulrommet, hvor den avkjøles og størkner for å danne sluttproduktet.
Hvordan fungerer sprøytestøpeverktøy?
Sprøytestøpeverktøy er en viktig del av sprøytestøpeprosessen. Det er ansvarlig for å forme og produsere plastdeler. Verktøyprosessen begynner med design og prosjektering, hvor en 3D CAD-modell av formen lages. I løpet av denne fasen tas faktorer som delgeometri, materialflyt, kjølekanaler og formkonstruksjon i betraktning. Sprøytestøpeverktøyprosessen innebærer å designe og konstruere en form, produsere komponentene, montere og ferdigstille formen, og utføre testing og validering. Formbasen gir strukturell støtte, mens kjernen og hulrommet former delen. Kjølekanaler regulerer temperaturen, og injeksjons- og utkastingssystemene letter materialinjeksjon og fjerning av deler. Ekspertise og vedlikehold er avgjørende for vellykket verktøyfremstilling, noe som til slutt påvirker kvaliteten og effektiviteten til sprøytestøpeprosessen.
Materialer for sprøytestøping
Valg av støpemateriale bestemmer i stor grad levetiden og kvaliteten på den sprøytestøpte delen. NOBLE tilbyr et variert utvalg av materialkvaliteter som passer til ulike stadier av produktutviklingen. Teamet vårt tilbyr også ekspertveiledning om valg av støpemateriale for å sikre optimal dimensjonsnøyaktighet og estetisk kvalitet.
Verktøystål
Før man starter sprøytestøpeprosessen i små eller store partier, er det nødvendig med et CNC-maskinert verktøy med høye toleranser. Verktøystål er det mest brukte materialet i slike tilfeller.
| typer: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
Rustfritt stål
Stål og rustfritt stål er de primære materialene som brukes til å lage sprøytestøpeformer, men produksjonskostnadene er ganske høye. Som et resultat er disse formene vanligvis reservert for storskala produksjoner.
| typer: | 420, NAK80, S136, 316L, 316, 301, 303, 3 |
Aluminum
Aluminiumsformer er et kostnadseffektivt alternativ til tradisjonelle sprøytestøpeformer av stål og karbonstål. De koster ikke bare mindre, men gir også raskere sykluser og raskere behandlingstider, noe som er spesielt nyttig for testing av markeder.
| typer: | 6061, 5052, 7075 |

Fordeler med sprøytestøpeverktøy
Former brukes mye i produksjonsprosessen for å forbedre materialstabilitet, redusere tap og sikre produktkvalitet. Mange bransjer har nytt godt av allsidigheten til formene, og sprøytestøper tilbyr flere fordeler. Nedenfor er noen av fordelene med å bruke sprøytestøper.
Kostnadseffektiv
Når man velger en form for bruk i ulike bransjer, er det viktig å ta et informert valg. Kostnaden for sprøytestøping kan håndteres effektivt ved å nøye velge formproduksjonsmaterialet. Plast er råmaterialet som brukes i sprøytestøpeproduksjon, noe som støtter produksjonsprosessen til mange produkter. Bruk av sprøytestøpeformer kan også minimere materialsvinn, noe som fører til en jevn reduksjon i produksjonskostnadene.
Høy kvalitet
Sprøytestøpeformer er mye brukt på grunn av sin høye kvalitet. Prosessen er enkel og involverer ingen kompliserte operasjoner, noe som sikrer at det ikke er noen indre spenninger og garanterer produktets kvalitet og robusthet under bruk. Produktets produksjonsstruktur er mer stabil, noe som sikrer brukssikkerhet.
Fleksibilitet
Sprøytestøpeformer er allsidige i sin overordnede strukturdesign, noe som gjør dem egnet for ulike bransjer med ulike strukturelle behov. Et enkelt sett med former kan brukes til å endre både materialtype og produktfarge.
Miljøvennlig
Bærekraft har alltid vært en anliggende for samfunnet, så når et produkt utvikles, vurderes miljøvern. Sprøytestøping er ikke bare effektivt, men også miljøvennlig, ettersom delene som brukes til testing eller kastes kan resirkuleres.
Anvendelser av sprøytestøpeverktøy
Sprøytestøpeverktøy i bilindustrien
Sprøytestøpte plastdeler har en fleksibel design, høy holdbarhet og lang levetid, og bruken av dem i deler er svært vanlig i bilindustrien. For eksempel speilhus, koppholdere, støtfangere, men også hele dashbordet.
Sprøytestøpeverktøy i medisinsk industri
Plastdeler produsert for medisin og farmasøytikk må følge strengere retningslinjer. For å oppfylle disse standardene må produsenter bruke FDA- eller medisinsk kvalitetsharpikser og produsere delene sine i henhold til ISO-sertifisering. Medisinske deler krever en rekke kjemiske egenskaper, som høy strekkfasthet og høy temperaturbestandighet. Vanlig brukte sprøytestøpte deler inkluderer testsett, kirurgiske forberedelsesprodukter, komponenter for tannrøntgen og mye mer.
Sprøytestøpeverktøy i luftfartsindustrien
Våre presisjonsproduksjonstjenester tilbyr eksepsjonell holdbarhet og nøyaktighet, og oppfyller de sofistikerte kravene i ulike faser innen luftfartsindustrien.
Sprøytestøpeverktøy i robotindustrien
Vi tilbyr førsteklasses tjenester for prototyping og produksjon av robotdeler på industrinivå, og støtter den kontinuerlige utviklingen av robotindustrien.
Støping av flytende silikongummi
Hva er Støping av flytende silikongummi?
Ved å bruke flytende silikon som råmateriale sprøytes flytende silikon inn i formen ved hjelp av en sprøytestøpemaskin, og etter ytterligere trinn som involverer oppvarming og avkjøling, lages det ferdige produktet. Sammenlignet med fast silikon er flytende silikon luktfri, trygg og miljøvennlig. Det blir ofte referert til som flytende silikongummi. Sprøytestøping av flytende silikon er en enkel prosess; den krever ikke de manuelle trinnene ved fast silikonbehandling, som dosering, raffinering, kutting og utlegging, som krever manuell produkthåndtering eller til og med en fullstendig automatisert produksjonslinje uten menneskelig involvering.
Hvordan fungerer støping av flytende silikongummi?
LSR-deler fjernes manuelt fra formen, så det er ikke innebygde utstøterpinner. Formen er laget med CNC-maskinering for holdbarhet i høy temperatur. Den håndpoleres deretter for å møte kundenes krav, og seks overflatebehandlinger er tilgjengelige. Formen lastes inn i en avansert LSR-spesifikk sprøytestøpepresse som er nøyaktig kalibrert for å sikre konsistente deler. LSR er en termoherdende polymer, så når den først er støpt, kan den ikke smeltes igjen. Delene pakkes i esker og sendes umiddelbart etter produksjon.

Materialer av støping av flytende silikongummi
Standard silikon (30, 40, 50, 60 og 70 durometer)
Medisinsk silikon
Optisk silikon
Fluorsilikon (drivstoff- og oljebestandig)
fordeler med Støping av flytende silikongummi
Høy presisjon
LSRs flytegenskaper gjør den perfekt for støping av intrikate, mindre og tettere toleransedeler sammenlignet med andre materialer.
Mer tilgjengelig
Den unike molekylstrukturen til LSR gjør den svært allsidig for ulike bruksområder. I motsetning til andre materialer produserer ikke LSR noen biprodukter. Og på grunn av den sterke bindingen mellom silisium og oksygenatomer, kan den ikke resirkuleres eller brytes ned lett som andre termoplaster. Denne styrken gjør også at LSR tåler høye temperaturer uten å brytes ned. Dens renhet og kjemiske inertitet, sammen med dens evne til å tåle sterilisering, gjør den til et utmerket alternativ for medisinsk utstyr, matapplikasjoner og babypleieprodukter.
Mer effektivt
Sammenlignet med plast er støpesyklustiden for LSR mye kortere, ofte målt i sekunder i stedet for minutter. Dette gjør LSR til et mer passende alternativ for å oppfylle store bestillinger på en rettidig måte.
Miljøvennlig
Under produksjonsprosessen for LSR-materialet holdes materialet i et lukket system, noe som sikrer at operatøren ikke kommer i kontakt med det og ikke eksponeres for miljøet. Dette forhindrer effektivt miljøforurensning.
Applikasjoner av Støping av flytende silikongummi
Flytende silikongummi er et allsidig materiale som brukes i ulike bransjer. I bilindustrien brukes det til motordeler, vindusviskerblader og ventilasjonsmatter for klimaanlegg. I medisinindustrien brukes det til bioteknologiske komponenter, katetre og åndedrettsmasker. Innen luftfart brukes det til tetninger i cockpit- og landingsmoduler, tetninger i høydefotograferingsmoduler og oksygenmasker. I forbrukerproduktindustrien brukes det til kjøkkenutstyr, dusjhoder, elektroniske enheter og flaskedispensere.
Materialer for sprøytestøping
Verktøymateriale:
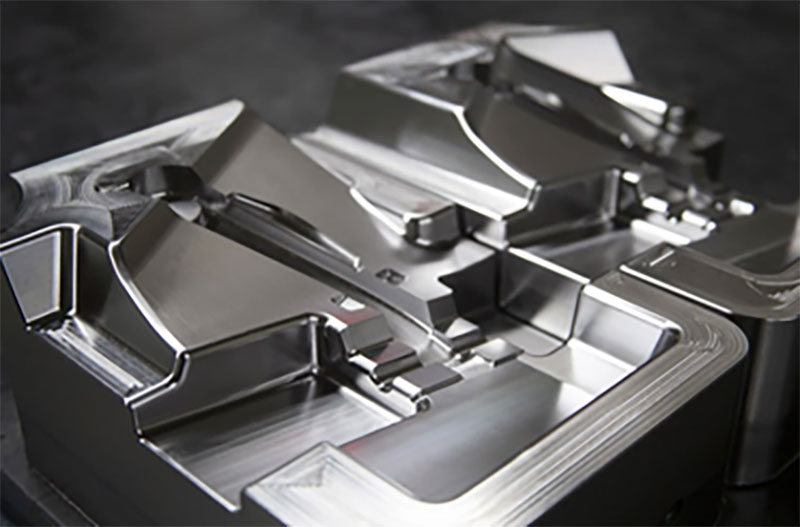
Før sprøytestøpeprosessen starter, for produksjon i lavt eller stort volum, trengs det CNC-maskinert verktøy med høy toleranse. De vanligste materialene inkluderer:
| Verktøystål: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Rustfritt stål: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Plast materialer:
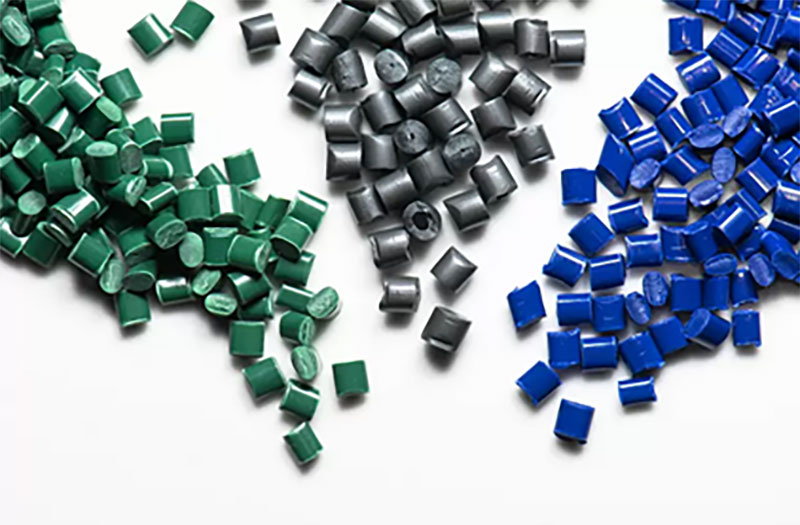
Plastsprøytestøping leveres med et bredt spekter av materialer med forskjellige egenskaper, inkludert slagfasthet, stivhet, termisk motstand, kjemisk motstand, etc.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Tilsetningsstoffer og fibre:
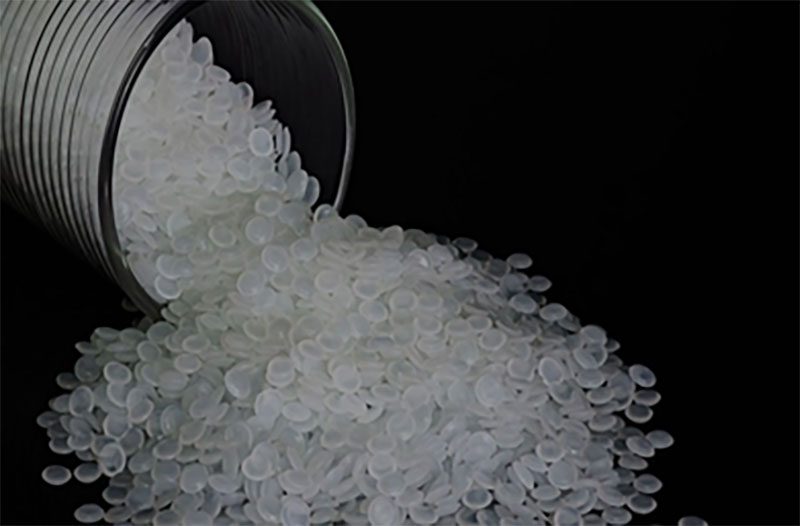
Standard plastmaterialer oppfyller kanskje ikke kravene til spesialtilpassede sprøytestøpte deler. I dette tilfellet kan tilsetningsstoffer og fibre tilsettes for å forbedre estetiske og funksjonelle egenskaper, noe som gir ytterligere funksjoner til de sprøytestøpte delene dine.
| UV | absorbenter | farge~~POS=TRUNC |
| Flamme | retardanter | Glassfibre |
| myknere |
Overflatebehandlinger av sprøytestøping
Sprøytestøping inkluderer sprøytestøpeverktøy, sprøytestøping av plast og mer. Overflatebehandlingen av formen fullføres vanligvis under produksjonsprosessen. Etter at sprøytestøpingen er fullført, vil vi utføre visse overflatebehandlinger på det ferdige produktet i henhold til dine krav.
| Pic | Navn | Tekniske beskrivelser |
 |
Glossy | A-grade overflater lages ved hjelp av en diamantpoleringsprosess og gir skinnende og blanke overflater på sprøytestøpte deler. |
 |
Halvblank | B-grads overflatebehandlinger bruker sandpapir for å produsere deler med en litt grovere overflate enn deler av grad A. Spesialstøpte plastdeler som gjennomgår B-grads overflatebehandling har en matt overflatetekstur. |
 |
Matte | C-grade overflatebehandlinger bruker sandpapir for å produsere en ru, ujevn overflate. Injeksjonsplastdeler som gjennomgår C-grade overflatebehandling har en matt overflatetekstur. |
 |
Textured | D-grade overflater bruker grus og tørre glassperler eller oksid for å produsere en svært ru teksturert overflate. Avhengig av hvilken type materiale som brukes, kan produktene ha en sateng- eller matt overflate. |
Fordeler med sprøytestøping
Sprøytestøping anses som det beste alternativet for masseproduksjon av plastdeler. Det er et populært valg blant produksjonsbedrifter over hele verden på grunn av dets evne til å produsere presisjonsdeler. Ingeniører hos NOBLE har identifisert seks viktige fordeler med å bruke sprøytestøpeteknologi:
Effektivitet:
Støpeformsprøyteprosessen er svært effektiv, noe som gjør at store bestillinger kan produseres raskt.
Overlegen detaljrikdom
Sprøytestøping er en av de rimeligste måtene å produsere store mengder deler på, spesielt for større produksjonsserier. Selv om design og produksjon av formen kan ta tid, blir prosessen da svært rimelig og effektiv.
Høy nøyaktighet
Sprøytestøpeteknologi sikrer høy nøyaktighet i produksjonen av deler.
Prisgunstig
Rask og effektiv produksjon sikrer lave kostnader per del, mens høye produksjonsvolumer gir ytterligere stordriftsfordeler. Aluminium, et kostnadseffektivt og lett tilgjengelig materiale, kan brukes til sprøytestøpeverktøy for å kontrollere kostnadene.
Ulike materialalternativer
Sprøytestøping tillater bruk av ulike materialer, inkludert de med fyllstoffer som kan forbedre strekkfastheten.
Høyvolumsproduksjon
Sprøytestøping med stålformer kan legge til rette for produksjon av deler i millionvis.
Klar til bruk-finish
Med riktig behandling kommer sprøytestøpte deler ut av formen med en glatt overflate som ikke krever ytterligere raffinering.
Hva er ulempene med sprøytestøping?
Sprøytestøping har flere ulemper som må vurderes. For det første krever det en betydelig forhåndsinvestering på grunn av den høye kostnaden for spesialtilpassede former, noe som kan gjøre det utfordrende for små bedrifter. For det andre har prosessen lange ledetider, noe som kan være en ulempe når rask produksjon er nødvendig. For det tredje har sprøytestøping begrenset designfleksibilitet, spesielt for komplekse deler, og kan kreve ytterligere formfunksjoner. For det fjerde er materialalternativene hovedsakelig begrenset til termoplast, og spesialiserte materialer kan være kostbare. For det femte er sprøytestøping mest kostnadseffektivt for produksjon i store volum, noe som gjør det mindre egnet for små serier. Til slutt genererer prosessen avfall og har miljøhensyn. Det er viktig å nøye vurdere disse ulempene mot de spesifikke kravene til et prosjekt for å bestemme den mest passende produksjonsmetoden.
Hvordan bruker NOBLE sprøytestøping for å spare materialerl?
Sprøytestøping kan optimaliseres for å spare materiale ved å implementere visse strategier og fremgangsmåter. Her er noen måter å bruke sprøytestøping for å spare materiale:
- Designoptimalisering: Nøye deldesign kan bidra til å redusere materialsvinn. Vurder å designe deler med jevn veggtykkelse og minimale funksjoner som krever overflødig materiale. Unngå unødvendige tykke seksjoner eller overdreven filetering som kan øke materialforbruket. Bruk funksjoner som ribber eller kiler for å øke styrke uten å legge til for mye materiale.
- Analyse av formfylling: Å utføre analyse av formfylling ved hjelp av simuleringsprogramvare kan bidra til å optimalisere formdesign og prosessparametere. Denne analysen gjør det mulig å identifisere potensielle problemer som utilstrekkelig fylling eller for høyt trykk, noe som muliggjør justeringer for å optimalisere materialflyten og redusere materialsvinn.
- Utforming av porter og løpere: Riktig utforming av porter og løpere er avgjørende for materialeffektivitet. Bruk passende plasseringer og størrelser på portene for å sikre effektiv materialflyt samtidig som du minimerer rester fra portene. Optimaliser løperoppsettet for å redusere volumet av materiale som er fanget i løperne, og minimer dermed svinn.
- Bruk av ommalt materiale: Implementering av et ommalt system muliggjør resirkulering og gjenbruk av plastavfall som genereres under sprøytestøpeprosessen. Ommalt materiale kan blandes med nytt materiale i kontrollerte proporsjoner, noe som reduserer det totale materialforbruket.
- Prosessoptimalisering: Finjustering av parametrene for sprøytestøpeprosessen kan bidra til optimal materialutnyttelse. Justering av parametere som injeksjonshastighet, trykk og temperatur kan bidra til å minimere materialsvinn og forbedre delkvaliteten.
- Riktig vedlikehold: Regelmessig vedlikehold av former og utstyr er viktig for å sikre jevn og effektiv drift. Riktig vedlikeholdte former bidrar til å unngå problemer som overdreven avskalling eller defekter i deler som kan føre til materialsvinn.
- Materialvalg: Å velge det mest passende materialet for bruksområdet kan også bidra til materialbesparelser. Velg materialer med høyt styrke-til-vekt-forhold eller de som er spesielt utviklet for lette bruksområder.
Ved å implementere disse strategiene kan sprøytestøping brukes til å spare materiale, redusere avfall og forbedre den generelle bærekraften i produksjonsprosessen. Det er viktig å vurdere disse faktorene i designfasen og kontinuerlig overvåke og optimalisere sprøytestøpeprosessen for maksimal materialeffektivitet.
Sprøytestøpingsapplikasjoner
Sprøytestøping er en mye brukt produksjonsprosess for å produsere plastdeler og -produkter. Det innebærer å injisere smeltet plastmateriale i et formhulrom og la det avkjøles og størkne, noe som resulterer i ønsket form. Sprøytestøping gir flere fordeler, inkludert høy produksjonseffektivitet, repeterbarhet og muligheten til å lage komplekse geometrier.
Det finnes en rekke bruksområder for sprøytestøping på tvers av ulike bransjer. Noen vanlige eksempler inkluderer:
Sprøytestøping i bilindustrien:
Sprøytestøping brukes mye i bilindustrien for å produsere komponenter som interiørpaneler, dashborddeler, dørhåndtak, støtfangere og diverse andre plastdeler.
Sprøytestøping i luftfartsindustrien
Sprøytestøping brukes i luftfartsapplikasjoner for å produsere lette og slitesterke komponenter som innvendig listverk, braketter, knotter og hus.
Sprøytestøping innen medisin og helsevesen
Sprøytestøping spiller en avgjørende rolle i produksjon av medisinsk utstyr og utstyr som sprøyter, hetteglass, IV-komponenter, kirurgiske instrumenter og engangsartikler.
Sprøytestøping i forbruksvarer
Mange forbrukerprodukter produseres ved hjelp av sprøytestøping, inkludert elektroniske hus, apparatkomponenter, emballasjebeholdere, leker og kjøkkenutstyr.
Sprøytestøping i elektronikkindustrien
Plastkapslinger for elektroniske enheter, kontakter, brytere og andre elektroniske komponenter produseres ofte ved hjelp av sprøytestøping.
Sprøytestøping i industrielt utstyr
Ulike industrikomponenter som gir, håndtak, hus og maskindeler produseres ved injeksjon.
Hvorfor velge oss for tilpassede sprøytestøpingstjenester
NOBLE er et kinesisk-britisk joint venture som er tildelt av regjeringen som et «nasjonalt høyteknologisk foretak». Vi er et omfattende foretak med evnen til å drive uavhengig forskning og utvikling, produksjon og salg.
Mer enn 10 års profesjonell erfaring med CNC-maskinering og rask prototyping. Vi tilbyr prosjektstøttetjenester, inkludert presisjonsmaskinering og produksjon av deler. Vi kan hjelpe kunder med å optimalisere design, velge passende prosesser, redusere kostnader og oppnå rask masseproduksjon. Våre prosjektstøttetjenester fokuserer på medisin, bilindustri, robotikk og andre felt, og tilbyr kunder prosjektstøttetjenester, inkludert maskinering og produksjon av deler.
Vår sprøytestøpetjeneste kan være til nytte for deg:
Økt produktivitet
En komponent kan produseres et ubegrenset antall ganger med samme form. Materialet kan endres for å oppnå samme geometri med unike egenskaper og nytteverdi.
Konsistens og høy kvalitet
Takket være sertifiserte fabrikker, gjennomføring av inspeksjoner underveis og dimensjonsverifisering etter produksjon, garanteres det at de spesialstøpte delene holder konsistent kvalitet, uavhengig av kompleks form, med høy presisjon.
Relativt billigere produksjoner
Produksjoner kan gjøres til en lav kostnad med sprøytestøping. Siden hele prosessen er automatisert, er svært lite menneskelig inngripen nødvendig. Dermed kan bedrifter og gründere forbedre sine oppstartsbedrifter og foretak ved å bruke våre rimelige tjenester.
Høy effektivitet
Med sertifiserte innenlandske fabrikker og et sterkt forsyningskjedesystem, akselererer vi produktutviklingssyklusen og bygger bro over produksjonen av dine overstøpte deler så raskt som mulig.





