

Prototypeformer spiller en avgjørende rolle mellom tidlig produktutvikling og fullskala produksjon. De produserer støpte deler med prosesser og materialer som er nærmere faktiske produksjonsforhold.
For sprøytestøpte produkter kan prototypeformer hjelpe team med å evaluere deldesign, materialegenskaper, monteringsytelse, overflatekvalitet, toleranser og produksjonsmulighet før de investerer i dyre produksjonsformer.
Prototypeformer kan redusere den initiale verktøyinvesteringen samtidig som de gir tilstrekkelig med funksjonelle komponenter for testing, designverifisering, kundeevaluering, prøveproduksjon og markedsvalidering.
Denne veiledningen forklarer hvordan prototypeverktøy fungerer, hvordan de skiller seg fra produksjonsverktøy, forskjellene mellom direkte og indirekte hurtigverktøy, hvordan myke verktøy tilpasser seg prosessen, og når prototypeverktøy bør velges fremfor 3D-printing eller CNC-maskinering.
1. Hva er Prototypeverktøy og hvorfor brukes det?
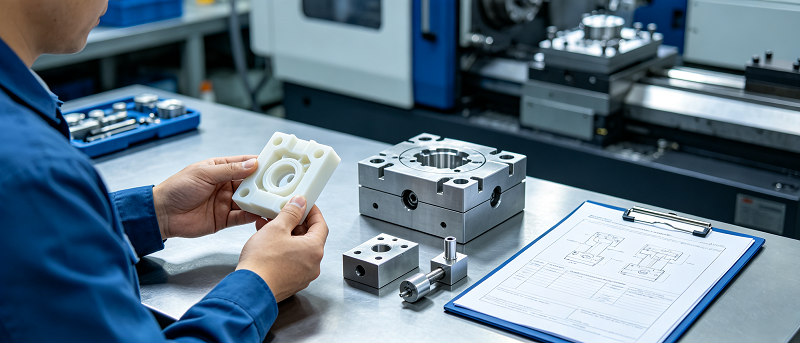
En prototypeform refererer til en form, dyse, inventar eller annet produksjonsverktøy som er spesielt produsert for produksjon av prototyper eller småskala deler.
I utviklingen av plastprodukter er det vanligvis forbundet med prototype-sprøytestøper laget av aluminium, lavkarbonstål eller andre materialer, som kan bearbeides raskere enn tradisjonelt herdet produksjonsstøpestål.
Hovedformålet med en prototypeform er å produsere deler ved hjelp av en prosess som er veldig lik den forventede produksjonsmetoden.
Ingeniører kan ikke bare evaluere formen på komponenter, men også teste hvordan det faktiske formingsmaterialet flyter, avkjøles, krymper, sprøytes og utføres etter produksjon.
Derfor kan prototypeverktøy brukes til: designverifisering og ingeniørtesting, funksjonell prototyping, evaluering av materialytelse, montering og toleransetesting, verifisering av sprøytestøpeprosesser, markedstesting og kundeprøvesertifisering eller regulatorisk testing, eksperimentell produksjon, produksjon av brorammer i små serier. En annen viktig fordel er designfleksibiliteten.
Siden prototypeformer vanligvis krever mindre tid og investering enn komplette produksjonsverktøy, kan ingeniører gjøre designendringer uten å ta risikoen for høyere kostnader forbundet med å modifisere komplekse produksjonsformer.
Et typisk prototypeprosjekt starter etter at CAD-designet har nådd et relativt stabilt stadium.
Produsenten gjennomgår veggtykkelsen, tegningsvinkel, hakk, ribbe, boss, skillelinje, portposisjon, utstøterposisjon, toleranse og forventet produksjonsmengde.
Etter DFM-analyse kan formen bearbeides, monteres, testes og justeres.
Deretter inspiseres testdelene slik at ingeniører kan bestemme dimensjonene eller formingsproblemene før den endelige produksjonsformen produseres.
Prototypeverktøy er også produksjonsverifiseringsverktøy som bidrar til å koble produktdesign med skalerbar produksjon.
2. Prototypeverktøy vs. Produksjonsverktøy: Viktige forskjeller
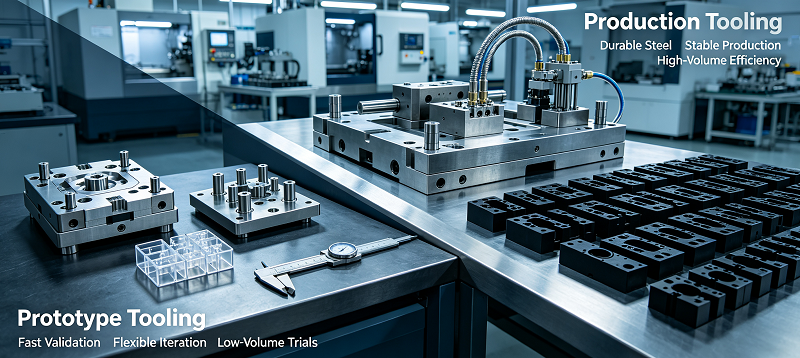
Prototypeformer og produksjonsformer bruker mange av de samme grunnleggende formingsprinsippene, men de er designet for forskjellige formål.
Prototypeverktøy prioriterer hastighet, fleksibilitet og lavere initialinvestering. Produksjonsverktøy prioriterer holdbarhet, repeterbarhet, automatisering og lavere enhetskostnader enn masseproduksjon. En av de mest åpenbare forskjellene er formmaterialet.
Prototypeformer er vanligvis laget av aluminium eller mykere stålkvaliteter fordi disse materialene kan bearbeides raskt.
Når hundretusenvis eller millioner av formingssykluser er nødvendig, er det mer sannsynlig at herdet verktøystål brukes til produksjonsformer.
Derfor varierer verktøyets levetid.
En prototypeform trenger kanskje bare å produsere dusinvis, hundrevis eller tusenvis av deler.
Produksjonsverktøy må tåle lengre arbeidssykluser og gjentatte ganger bli utsatt for høyt injeksjonstrykk, høye temperaturer, slipende materialer og automatiserte produksjonssykluser.
Verktøyenes kompleksitet kan også variere mye.
Produksjonsformer kan inkludere flere hulrom, komplekse kjølekanaler, varmekanalsystemer, automatiske glidere, heiser, sensorer, utskiftbare innlegg og svært optimaliserte utkastningssystemer.
Når disse funksjonene ikke er nødvendige for ingeniørverifisering, forenkles prototypeformen vanligvis.
Leveringstid er en annen viktig forskjell.
Avhengig av delenes kompleksitet, kan en prototype av en sprøytestøpe produseres innen relativt kort utviklingstid.
Produksjonsverktøy krever vanligvis en betydelig mengde ingeniørarbeid, maskinering, etterbehandling, verifisering og optimalisering.
Kostnaden følger også samme mønster.
Sammenlignet med direkte prototyping krever prototypeverktøy forhåndsinvestering, men de er vanligvis billigere enn herdede produksjonsverktøy.
Valget mellom dem bør imidlertid ikke utelukkende avhenge av prisen på formen.
Hvis produktet fortsatt gjennomgår hyppige designendringer, vil umiddelbar investering i produksjonsverktøy generere unødvendig økonomisk risiko.
Prototypeverktøy lar ingeniører verifisere produkter før de investerer i dyrere produksjonssystemer.
Når den geometriske formen, materialet, toleransen, formingsbetingelsene og markedskravene er bestemt, blir produksjonsarmaturer en bedre løsning for storskala produksjon.
Derfor er disse to tilnærmingene i mange utviklingsprosjekter komplementære snarere enn å konkurrere med hverandre.
Prototypeverktøy verifiserer design- og produksjonsprosessene, mens produksjonsverktøy gir holdbarheten og effektiviteten som kreves for storskalaproduksjon.
3. Direkte vs. indirekte Rask verktøy Metoder
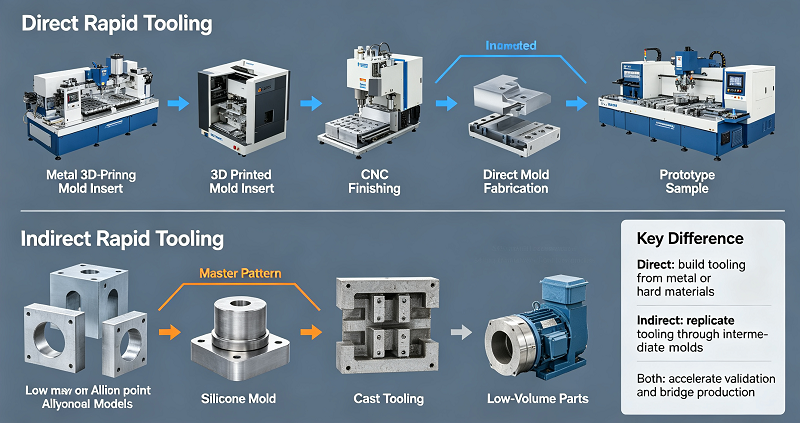
Hurtigmaskinering deles vanligvis inn i direkte metoder og indirekte metoder. Begge disse metodene har som mål å forkorte formutviklingstiden, men de lager den endelige formen eller formkomponentene på forskjellige måter.
Direkte hurtigverktøy
Direkte hurtigformer lages direkte ved hjelp av teknologier som CNC-maskinering, additiv metallproduksjon eller andre raske produksjonsprosesser for å produsere former, innlegg eller verktøyenheter.
Fordi færre mellomtrinn er nødvendige, kan direkte verktøy forkorte leveringstiden og forenkle utviklingsarbeidsflyten.
Indirekte hurtigverktøy
Indirekte hurtigformer starter fra hovedmodellen produsert av CNC-maskinering, 3D-printing eller andre prototypeteknologier.
Bruk deretter hovedformen til å lage sekundære former eller formsystemer, for eksempel silikonformer, støpeformer, epoksyharpiksformer eller andre replikerte former.
Velge mellom direkte og indirekte verktøy
Når det kreves høyere dimensjonsnøyaktighet, sterkere støpematerialer eller sprøytestøpeforhold, er direkte støpeformer vanligvis mer egnet.
Indirekte verktøybruk er attraktivt for prosjekter som krever svært lave produksjonsvolumer, komplekse geometrier eller hastigheter, og lavere verktøyinvesteringer sammenlignet med lengre levetid for formen.
Riktig metode avhenger av produksjonsmengden, delenes materiale, dimensjonskravene, verktøyets levetid, overflatefinishen, delenes kompleksitet og produksjonsprosessen som må simuleres.
For eksempel, når det er nødvendig å vurdere den faktiske termoplastens ytelse, kan selskapet som utvikler plastskallet bruke en prototypesprøytestøpe av aluminium.
Når det bare er behov for en liten mengde polyuretankomponenter, kan et annet prosjekt bruke silikonformer.
Å forstå disse forskjellene hjelper ingeniører med å unngå å velge unødvendige, dyre eller verktøybaserte prosesser som ikke kan reprodusere de nødvendige produksjonsbetingelsene.
4. Mykt verktøy og hurtigverktøy: En nærmere titt
Myke former refererer vanligvis til former laget av materialer som er enklere og raskere å bearbeide enn bråkjølt produksjonsverktøystål.
Eksempler kan omfatte aluminiumsformer, silikonformer, polyuretanformer, epoksyharpiksformer og visse stålformer med lav hardhet.
Hovedfordelen med mykt verktøy er at det forkorter produksjonstiden.
Mykere materialer kan vanligvis bearbeides, formes eller støpes raskere, noe som gjør dem egnet for prototypeproduksjon og småskalaproduksjon.
Imidlertid betyr en reduksjon i hardhet vanligvis en forkortet levetid for verktøyet.
Når målet er å produsere hundrevis eller tusenvis av komponenter i stedet for hundretusenvis, er denne avveiningen akseptabel.
Når utviklingsteamet bare trenger 500 komponenter til testing, gir det nesten ingen fordeler å investere i en støpeform designet for én million sykluser.
Hurtigmaskinering er et bredere konsept som fokuserer på å redusere tiden som kreves for å produsere funksjonelle verktøy.
Avhengig av bruksområdet kan hurtigstøpeformer bruke en kombinasjon av myke støpematerialer, tradisjonell CNC-maskinering, additiv produksjon, rask støpeinnsetting eller andre produksjonsmetoder.
Prototypeformer av aluminium er et av de vanligste eksemplene.
Aluminium er enklere å bearbeide enn herdet verktøystål og har god varmeledningsevne.
Under prototypeproduksjonsprosessen kan raskere varmeoverføring noen ganger redusere støpesyklustiden.
Aluminium er imidlertid mykere og kan slites raskere ved bearbeiding av svært slipende eller glassfylt plast.
Når det kreves høyere holdbarhet, kan prototypeverktøy i stål velges.
Forherdet stål tilbyr et nyttig kompromiss mellom maskineringseffektivitet og formlevetid, spesielt når prototypeproduksjon kan gå over til broproduksjon.
Når produktkravene forblir usikre, er myke inventar også svært verdifulle.
I stedet for å umiddelbart investere i dyre produksjonsverktøy, kan produsenter produsere en begrenset mengde, vurdere kunderesponser og gjøre ytterligere forbedringer før de øker produksjonskapasiteten.
Dette gjør raske og fleksible verktøy spesielt nyttige for introduksjon av nye produkter, utvikling av medisinsk utstyr, forbrukerelektronikk, bildeler, robotsystemer, industrielt utstyr og andre prosjekter der det ofte gjøres tekniske endringer i tidlig produksjon.
5. Sammenligning med alternative prototypemetoder: 3D-printing og CNC-maskinering
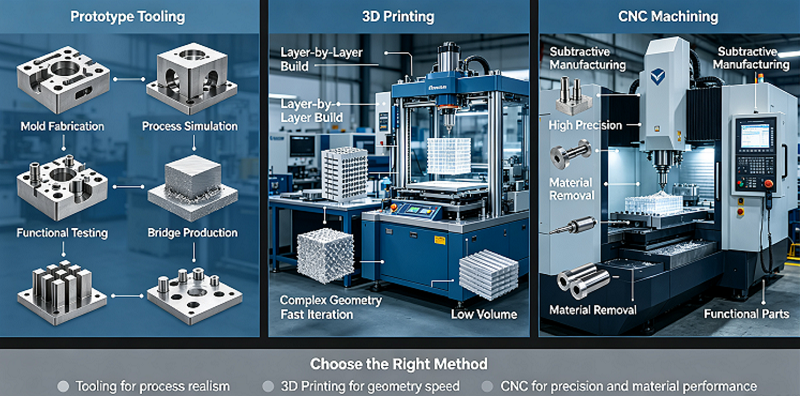
I produktutviklingsprosessen er ikke prototypeformer alltid den første produksjonsmetoden som brukes. Ingeniører sammenligner det ofte med direkte prototypeteknologier som 3D-printing og CNC-maskinering. Det riktige valget avhenger av om prosjektet bare krever noen få individuelle deler eller trenger støpte komponenter som representerer delene som skal produseres i fremtiden.
3D-utskrift
3D-printing er et ideelt valg for rask produksjon av komplekse geometriske former uten behov for spesialverktøy. SLA-, SLS-, MJF- og FDM-teknologier gjør det mulig for ingeniører å evaluere form, montering, ergonomi og grunnleggende funksjoner i den tidlige utviklingsperioden.
CNC Maskinering
CNC-maskinering produserer direkte presise prototyper fra teknisk plast eller metaller.
Den er spesielt egnet for dimensjonsnøyaktighet, mekaniske egenskaper og funksjonstesting av materialer i produksjonskvalitet.
Når den endelige komponenten brukes til støping, oppstår det begrensninger, ettersom maskinering ikke kan reprodusere samme materialflyt, krymping, portmarkering, sveiselinje eller støpefiberretning.
Når prototypeverktøy gir mer mening
Når ingeniører må produsere flere identiske komponenter med den forventede produksjonsharpiksen, blir prototypeverktøy mer verdifulle.
For veldig tidlig konseptutvikling er 3D-printing vanligvis den raskeste løsningen.
Designere kan produsere flere versjoner uten å bygge former og raskt sammenligne forskjellige geometrier.
CNC-maskinering kan brukes når det er behov for høypresisjons- eller produksjonskvalitetsingeniørmaterialer.
Produksjonsmengde er en annen viktig faktor.
Det er sjelden økonomisk å produsere én eller to deler med en dedikert sprøytestøpe.
Å produsere hundrevis eller tusenvis av de samme plastdelene endrer beregningsmetoden, ettersom formkostnaden kan fordeles på flere deler.
Geometrien til delene bør også tas i betraktning.
Plastprototypene som bearbeides av CNC må kanskje endre geometrien sin fordi skjæreverktøyene må ha fysisk tilgang til materialet.
Sprøytestøping kan produsere tynne vegger, ribber, knaster, klemmer, integrerte funksjoner og komplekse indre strukturer, som kan være vanskelige å bearbeide direkte eller være ineffektive.
3D-printing gir større geometrisk frihet, men printmaterialene og lagbaserte produksjonsprosesser kan oppføre seg annerledes enn de endelig dannede polymerene.
Derfor fyller prototypeverktøy det betydelige gapet mellom individuelle prototyper og komplett produksjon.
Det gir en bedre følelse av produksjonsrealitet uten den fulle investeringen som er forbundet med verktøy for store mengder.
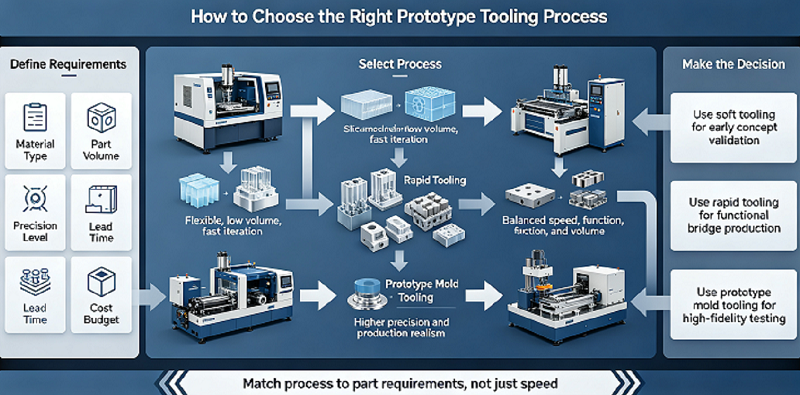
6. Hvordan velge riktig prototypeverktøyprosess
Valget av en prototype-maskineringsmetode bør starte med selve maskineringsteknologien.
Ingeniørene bør først bestemme hva som må testes.
Visuelle prototyper, funksjonelle ingeniørprototyper, sertifiseringsprøver, prøveproduksjonskomponenter og markedsformede deler krever alle forskjellige produksjonsløsninger.
Produksjonsmengde er en av de viktigste faktorene.
Hvis det bare trengs fem deler, kan CNC-maskinering eller 3D-printing gi bedre økonomiske fordeler.
Hvis det er behov for hundrevis av sprøytestøpte deler, blir prototypeformer mer attraktive fordi den opprinnelige forminvesteringen kan fordeles over produksjonsmengden.
Materialbehov bør også vurderes så tidlig som mulig.
Hvis prosjektet krever faktisk produksjon av termoplast som ABS, PC, PP, PA, POM, PC/ABS eller glassfylt nylon, tillater prototype-sprøytestøpeverktøyet at den valgte polymeren bearbeides under faktiske støpeforhold.
Delenes kompleksitet kan påvirke maskineringskostnader og leveringstider.
Enkle former med direkte skillelinjer og begrensede innrykk kan vanligvis produseres raskere.
Komponenter som krever flere glidere, løftere, gjengede innsettinger, komplekse lukninger, stramme toleranser eller komplekse kjølesystemer trenger ytterligere konstruksjon.
Forventet levetid for verktøyet bør også påvirke materialvalget.
Aluminium kan være egnet for kortsiktige prototypekjøringer, mens forherdet stål kan tilby bedre verdi når tusenvis eller titusenvis av deler forventes.
Toleransekravene må også være realistiske.
Prototypeformer kan oppnå presist formede komponenter, men dimensjonsendringer påvirkes av nøyaktighet i formbearbeidingen, polymerens krympehastighet, formingsforhold, portdesign, kjøling, veggtykkelse og delgeometri.
Derfor krever et vellykket prosjekt et tett samarbeid mellom produktdesignere, støpeingeniører, CNC-maskinister og sprøytestøpeeksperter.
Produksjonsanalyse og design bør fullføres før produksjonsstart av formen.
Ingeniører bør gjennomgå tegnevinkler, jevn veggtykkelse, ribber, fremspring, hakk, radius, skillelinje, sluse, utkastningsposisjon, krymping og toleransekrav.
Hvis prosjektet sannsynligvis vil gå over i broproduksjon eller masseproduksjon, bør beslutningene som tas under produksjonsprosessen for prototypeformer støtte fremtidige produksjonsstrategier.
Portposisjonen, valg av skillelinje, materialegenskaper og formingsparametere bestemt under prototypeproduksjonsprosessen kan gi verdifull informasjon når man designer den endelige produksjonsformen.
Derfor bør kostnader vurderes sammen med risikoer.
Den beste strategien for prototypeverktøy kan oppnå tilstrekkelig produksjonsrealisme til å svare på prosjektets ingeniørspørsmål uten å øke unødvendig verktøykompleksitet.
7. Hvorfor velge NOBLE som din Prototypeverktøy Produsenten
NOBLE er et kinesisk-britisk joint venture som er tildelt av regjeringen som et «nasjonalt høyteknologisk foretak». Vi har to hovedforretningsretninger: «Smart produksjon» og «Pleieprodukter». Virksomheten «Smart produksjon» spesialiserer seg på å tilby kunder prosjektstøttende tjenester, inkludert maskinering og produksjon av deler.
Mer enn 10 års erfaring med profesjonell produksjon og rask prototyping. Vårt effektive team gir sterk støtte til dine nye prosjekter for å realisere dine krav 100 %. Standardisert styring gir streng kvalitetskontroll av deler og produkter. En rimelig arbeidsflyt oppnår lavere kostnader med samme kvalitet.
Etter år med hardt arbeid og utvikling har NOBLE gradvis forvandlet seg fra en presisjonsdelmaskinerings- og produksjonsbedrift med komplette industrikjedestøttetjenester til en serviceorientert bedrift som gir full støtte til kundenes samlede prosjekter.
NOBLE er din pålitelige komplette løsning for skreddersydd produksjon, fra prototypedesign til produksjon, gjennom enorme produksjonsressurser, passende teknologi, strømlinjeformede prosesser, ekspertveiledning og en perfekt kvalitetsinspikkprosess for å gjøre ideene dine til virkelighet.
NOBLE har følgende kvalifikasjonsbevis:
ISO 9001: 2015 – Robust kvalitetsstyring for generell produksjon. Konsekvente prosesser. Dokumentert kontroll. Sporbar inspeksjon.
ISO 13485: 2016 – Strengere kvalitetsstandarder for deler til medisinsk utstyr. Streng prosessvalidering. Full sporbarhet. Påkrevd for implanterbare og kirurgiske deler.
Konklusjon
Prototypingsverktøy gir en effektiv bro mellom tidlig prototyping og fullskala produksjon.
Det gjør det mulig for ingeniører å teste produksjonsmaterialer, formingsgeometrier, toleranser, monteringsytelse og produksjonsgjennomførbarhet før de investerer i masseproduksjonsverktøy.
Sammenlignet med 3D-printing og CNC-maskinering blir prototypeverktøy spesielt verdifulle når et prosjekt krever ekte formede deler eller et stort antall funksjonelle prototyper.
Ved å velge riktige støpematerialer, produksjonsmetoder, støpekompleksitet og produksjon, kan produsenter redusere utviklingsrisikoer, forbedre produktverifisering og oppnå en smidig overgang fra prototype til produksjon.
Vanlige Spørsmål
1. Hvilke etterbehandlingsoperasjoner er kompatible med prototypestøpte deler?
Vanlige alternativer inkluderer maling, lasermerking, ultralydsveising og varmstempling; gjennomførbarheten må forhåndsverifiseres i henhold til støpematerialet.
2. Kan prototypeverktøyformer modifiseres senere for å bli produksjonsklare former?
Delvis modifisering er mulig, men omfattende omarbeid koster ofte mer enn å bygge en ny formell støpeform.
3. Hvilke risikoer kan oppstå ved bruk av glassfylte materialer med prototypeformer av aluminium?
Kraftig formslitasje vil forkorte formens levetid; forherdede stålformer anbefales for langvarige behov.
4. Hvordan påvirker miljøtemperatur resultatene av prototypesprøytestøping?
Omgivelsestemperaturen påvirker delens kjølehastighet og endelig krymping; testmiljøet bør holdes stabilt.
5. Er replikering av overflatetekstur mulig på myke prototypeverktøy?
Enkle teksturer er tilgjengelige, men komplekse fine teksturer slites raskt; herdet stål yter bedre.





