
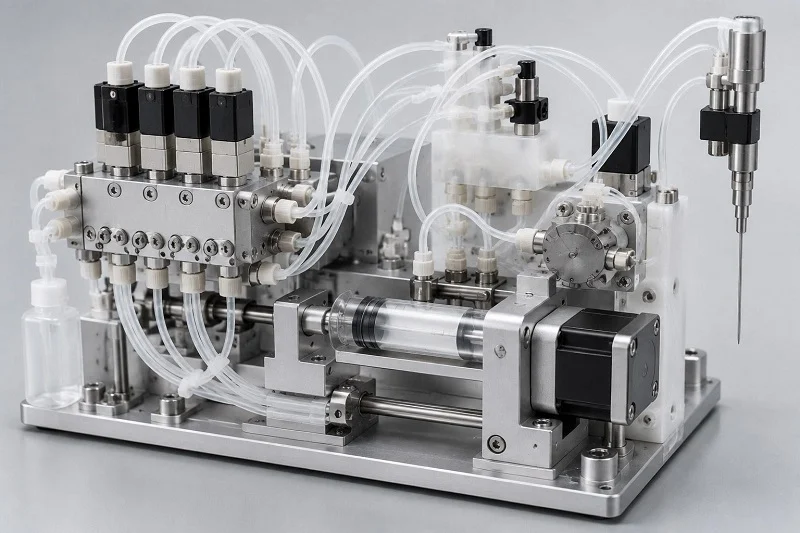
Å bygge et pålitelig medisinsk utstyr starter med en hard sannhet. Hele systemet ditt avhenger av hvor presise IVD-væskehåndteringskomponentene er. Suksess kommer ikke fra å velge materialer først og deretter finne ut produksjonen senere. Du trenger en sammenkoblet prosess helt fra starten av. Så her er spørsmålet: Hvordan designer du IVD-væskehåndteringskomponenter som fungerer bra, er enkle å produsere og forblir rimelige i store volumer? Denne veiledningen går gjennom de viktigste valgene for ditt medisinske diagnostiske utstyr. Vi dekker valg av riktig polymer for ditt medisinske bruksområde. Vi diskuterer også optimalisering av medisinsk verktøy for produksjon. Den virkelige hemmeligheten er å bringe produksjonspartneren din inn tidlig. Dette samarbeidet forhindrer kostbare redesign og forsinkelser.
Kriterier for materialvalg for IVD-væskehåndteringskomponenter
Å velge riktig materiale til IVD-væskehåndteringsdeler betyr å sjonglere tre behov samtidig. Det medisinske utstyret ditt trenger klare materialer til deteksjonssystemer. Du trenger stabile dimensjoner slik at delene passer presist sammen. Du trenger også materialer som motstår sterke kjemikalier som brukes i tester. Polymeren du velger påvirker alle tre. Avveininger skjer i alle medisinske systemer. Et klart materiale kan bøye seg under støping. Et annet som motstår kjemikalier kan blokkere for mye lys. Trikset er å vite hvilke funksjoner som er viktigst for IVD-bruken din. Hver dels jobb avgjør hvilken funksjon som kommer først. Hvis denne balansen blir feil, vil du møte redesign senere.
Optisk klarhet og dimensjonsstabilitet
Krav til optisk deteksjon
Mange IVD-tester trenger lys for å passere gjennom delen. Kyvetter og patroner trenger klare vinduer for absorbans- eller fluorescenstester. Materialet må slippe gjennom bestemte lysbølgelengder uten å endre signalet. PMMA er veldig klart, men blokkerer noe UV-lys. COC- og COP-materialer fungerer bra fordi de slipper gjennom et bredt spekter av lys. Polykarbonat fungerer også, men kan gulne over tid. Valget ditt avhenger av hvordan ditt medisinske IVD-utstyr registrerer resultater. Dette er viktigst for kyvetter som brukes i absorbanstester under klinisk arbeid. Ulike deteksjonsmetoder trenger forskjellige nivåer av klarhet. Riktig polymer for vinduer påvirker direkte hvor følsom og repeterbar testen er.
Veggtykkelse spiller også en stor rolle. Tykkere seksjoner sprer mer lys og svekker signalet. Det skader følsomheten for prøver med lav konsentrasjon. For deteksjon av små volum ønsker du tynne, jevne vegger. Men tynne vegger er vanskeligere å fylle under støping. Denne avveiningen krever tidlig innspill fra produksjonsteamet ditt. En god produksjonspartner hjelper deg med å balansere optisk ytelse med hvor enkel delen er å støpe.
Håndtering av toleranser og forvridning
Presisjon er svært viktig i IVD-instrumenter. Små lekkasjer ødelegger en hel test. Materialets krympehastighet avgjør hvor godt du kan holde tette toleranser. Semikrystallinske polymerer som polypropylen krymper mer enn amorfe polymerer som polystyren. Det endrer de endelige dimensjonene direkte. Standardene for medisinsk utstyr krever nøye kontroll her.
Vridning oppstår når delseksjoner avkjøles med ulik hastighet. Ujevn veggtykkelse forverrer vridningen. Skarpe hjørner forverrer problemet. Å holde veggtykkelsen jevn bidrar til å redusere disse problemene. Utkastvinkler hjelper deler med å komme ut av formen. Uten dem bøyes eller brekker delene. Riktig plassering av porten reduserer også intern spenning og holder delene flate. Spesifikasjonen din må ta hensyn til hvordan materialet oppfører seg når det avkjøles. Designet bør inkludere krympingsmål for hver materialtype. Designet ditt bør også vurdere hvor mye polymeren utvider seg med varme. Alle medisinske utstyrsapplikasjoner trenger dette nivået av forsiktighet.
Kjemisk kompatibilitet og biokompatibilitet
Resistens mot assayreagenser
IVD-forbruksvarer kommer i kontakt med mange kjemikalier hver dag. Buffere, enzymer og vaskemidler strømmer gjennom kanalene som fører væsker. Materialet må motstå nedbrytning. Hevelse eller sprekker ødelegger resultatet. Utvasking forurenser også prøven. Dette er viktig for alle deler av systemet.
For sterke kjemikalier er ikke standardpolymerer nok. Høytytende polymerer kommer inn her. PEEK motstår sterke syrer og baser. PVDF håndterer sterke løsemidler. Disse materialene koster mer, men gir den kjemiske motstanden som noen IVD-tester trenger. Nøyaktigheten til det medisinske utstyret ditt avhenger av dette valget. En annen type IVD-forbruksvare kan trenge andre egenskaper. Evaluer hver del separat basert på hva den berører. Test alltid materialkompatibilitet med dine spesifikke reagenser før du fullfører designet. Dette trinnet kan spare mye tid og kostnader senere i prosjektet.
Minimering av proteinbinding og utlekkingsstoffer
Proteiner i biologiske prøver fester seg til overflater. Det er proteinbinding. Det reduserer mengden analytt som er tilgjengelig for deteksjon. Det forårsaker også overføring mellom tester. Velg materialer med lave bindingsegenskaper. COC og COP fungerer bra. Polypropylen fungerer også ganske bra. Noen trenger overflatebehandlinger. Patronene dine må oppfylle de samme standardene for pålitelige resultater. Plasmabehandlinger eller spesielle belegg kan redusere proteinbinding betraktelig. Overflateenergi spiller en stor rolle i hvordan proteiner samhandler med plasten. Målet er å holde prøvene intakte og sikre konsistente resultater på tvers av hver kjøring.
Utlekkbare stoffer er en annen bekymring under utviklingen. Små molekyler beveger seg fra plast inn i prøven. Disse forstyrrer testkjemien. Regler for medisinsk utstyr krever testing av ekstraherbare stoffer for utlekkbare stoffer. Alle medisinske komponenter må oppfylle disse standardene for samsvar. Dette er spesielt viktig for IVD-produkter som gjennomgår regulatorisk vurdering. En tredje IVD-forbrukstype gjør utvelgelsesprosessen mer kompleks. Det medisinske teamet ditt må validere materialvalgene grundig. Denne medisinske utstyrsapplikasjonen krever nøye oppmerksomhet.
Vanlige polymerer brukt i IVD-væskehåndteringskomponenter
IVD-systemer i den virkelige verden bruker ofte noen få vanlige plasttyper. Hver av dem har alltid sine egne unike styrker og svakheter. Valget ditt påvirker alt fra optisk klarhet til produksjonskostnader. La oss se på de vanligste alternativene og se hvor hver av dem utmerker seg.
Polypropylen (PP) og polystyren (PS)
Polypropylen dominerer IVD av en veldig god grunn. Den motstår de fleste vanlige reagenser, håndterer autoklaveringsvarme og koster svært lite. Mange diagnostiske patroner bruker PP til hoveddelen fordi den fungerer godt nok mot buffere og milde vaskemidler. Materialet tilbyr også anstendig kjemisk motstand for rutinetester. Men PP har en ulempe. Den blir uklar eller gjennomsiktig, noe som blokkerer deteksjonslysbaner. Det er derfor du sjelden ser PP i kyvetter eller deteksjonsvinduer. Dens halvkrystallinske natur betyr også mer krymping under avkjøling, noe som gjør det vanskeligere å holde tette toleranser.
Polystyren fungerer motsatt. Det er krystallklart og billig, noe som gjør det perfekt for optiske deler. Mange kyvetter og testplater bruker PS fordi lys passerer lett gjennom. Materialet støpes også med utmerket dimensjonsstabilitet. PS sprekker imidlertid under kjemisk stress. Sterke løsemidler eller harde reagenser vil ødelegge det raskt. Så PS fungerer best for enkle tester med skånsom kjemi. Mange medisinske forbruksvarer bruker PS til prøvebrønner og visningsvinduer der klarhet er viktigere enn kjemisk seighet.
PMMA, polykarbonat (PC) og sykliske olefin-kopolymerer (COC/COP)
PMMA gir svært god klarhet og værbestandighet. Det slipper lys godt gjennom over det synlige området. Men PMMA absorberer vann og kan bøye seg i fuktig luft. Det knekker også lett, så tynne vegger kan sprekke ved håndtering. Polykarbonat er slitesterkt. Det tåler røff bruk og støt. PC tåler også høyere varme enn PS eller PMMA. Men PC gulner over tid i UV-lys, noe som svekker den optiske ytelsen ved deteksjon.
Sykliske olefin-kopolymerer og -polymerer, ofte kalt COC eller COP, har blitt favoritter for avanserte IVD-væskehåndteringsdeler. Disse materialene kombinerer utmerket klarhet med lav proteinbinding og få utlekkbare stoffer. De motstår også vann mye bedre enn PMMA. Mange diagnostiske patroner bruker nå COC for små kanaler og optiske vinduer. Materialet flyter godt under støping, noe som bidrar til å lage fine egenskaper. COC koster mer enn PP eller PS, men ytelsen er verdt prisen for krevende jobber. Utviklere av medisinsk utstyr velger ofte COC når de trenger både optisk nøyaktighet og kjemisk stabilitet.
Høytytende polymerer (PEEK, PVDF)
Noen IVD-tester bruker svært sterke kjemikalier. Vanlig plast tåler rett og slett ikke kontakt med sterke syrer, baser eller visse organiske løsemidler. Det er her høypresterende polymerer kommer inn i bildet. PEEK tåler nesten alle kjemikalier du kan utsette det for. Det beholder også sine fysiske egenskaper ved høy varme. Dette gjør PEEK perfekt for beslag, ventiler og pumpedeler som utsettes for sterke reagenser gang på gang. Ulempen? PEEK koster mye mer enn vanlig plast og trenger høyere prosesseringsvarme under produksjon.
PVDF tilbyr lignende kjemisk motstand med et annet sett med egenskaper. Den håndterer halogener og sterke oksidasjonsmidler svært godt. Mange væskehåndteringssystemer bruker PVDF til rør og manifolddeler som bærer tøffe medier. Materialet har også lav ekstraherbarhet, noe som er viktig for sensitive tester. Både PEEK og PVDF gir reelle fordeler, men de krever nøye formdesign og prosesskontroll. Du betaler mer per del, men pålitelighetsgevinstene overgår ofte den ekstra kostnaden for kritisk medisinsk bruk.
Regler for design for produksjon (DFM) for IVD-væskehåndteringskomponenter
Gode designregler holder prosjektet ditt i gang. De kobler det du tegner på papiret til det som faktisk kommer ut av formen. For IVD-væskehåndteringskomponenter er disse reglene enda viktigere. Delene dine fører små mengder væske gjennom smale baner. En liten feil i veggtykkelse eller plassering av porten blir til en mislykket test. Design av medisinsk utstyr krever presisjon i hvert trinn. Regulatoriske granskere ser nøye på hvordan du kontrollerer produksjonsprosessen din. De vil ha bevis på at delene dine holder seg konsistente på tvers av millioner av enheter. Så la oss gå gjennom de viktigste DFM-reglene som holder prosjektet ditt på rett spor.
Optimalisering av veggtykkelse og trekkvinkler
Veggtykkelsen er drivkraften bak sprøytestøping. Ensartede vegger lar plasten strømme jevnt gjennom hulrommet. De hjelper også delen med å kjøles ned i samme hastighet. Når én seksjon kjøles ned raskere enn en annen, vrir delen seg. Tynne vegger fylles raskt, men kjøles ned for raskt. Tykke vegger tar lengre tid og lager synkemerker. For diagnostiske patroner ønsker du vegger mellom 1 mm og 2 mm der det er mulig. Dette området balanserer styrke med støpeevne. Men mikrofluidiske kanaler trenger mye tynnere seksjoner. Disse fine egenskapene krever nøye strømningsanalyse før du skjærer i stål.
Trekkvinkler er like viktige. De lar den ferdige delen løsne fra formen uten å sette seg fast. Uten nok trekk vil utstøtingskreftene ripe eller bøye delen. Den rette vinkelen avhenger av overflatefinishen. Her er en rask referanse for polystyrendeler:
| Overflatebehandling | Anbefalt utkastvinkel | Merknader |
| Høyglans (polert) | 1 ° - 2 ° | Forhindrer merker; balanserer estetikk og funksjon |
En glatt overflate trenger bare 1 til 2 graders trekk. Teksturerte overflater trenger mer, ofte 3 til 5 grader per side. Formdesigneren din bør bekrefte vinkelen under designgjennomgangen. Hvis du gjør dette feil, betyr det kostbar omarbeiding av formen senere.
Strategisk portplassering og sveiselinjehåndtering
Porten er der smeltet plast kommer inn i formhulrommet. Plasseringen styrer hvordan materialet flyter. Den bestemmer også hvor sveiselinjene dannes. Sveiselinjer oppstår når to strømningsfronter møtes og smelter sammen. Disse linjene svekker delen. De lager også synlige merker på overflaten. For IVD-forbruksvarer er sveiselinjer nær væskekanaler farlige. De kan sprekke under trykk og forårsake lekkasjer.
Plasser porter der strømningsbanen forblir enkel. Unngå å plassere dem i nærheten av tynne vegger eller skarpe hjørner. Én port fungerer best for små deler. Større deler kan trenge flere porter, men hver enkelt legger til en sveiselinje. Teamet ditt bør kartlegge hver sveiselinje i designfasen. Spør deg selv: ligger denne linjen i nærheten av en tetningsflate? Krysser den et deteksjonsvindu? Hvis ja, flytt porten eller juster strømningsmønsteret.
Plasseringen av porten påvirker også estetikken. Synlige portmerker på optiske overflater ødelegger klarheten. Plasser porter på skjulte flater eller ikke-kritiske områder. Dette holder deteksjonsvinduene rene og delene dine ser profesjonelle ut. Husk at hver endring i portplassering endrer strømningsdynamikken. Kjør formstrømningssimuleringer tidlig for å fange opp problemer før verktøyarbeidet starter.
Regnskapsføring for materialsvinn og toleranseoppbygging
Alle polymerer krymper når de avkjøles. Krympehastigheten varierer etter materiale. Halvkrystallinsk plast som polypropylen krymper mer enn amorfe plaster som COC. Designspesifikasjonen din må inkludere krympetillegg for hvert materiale. Ellers vil ikke den ferdige delen samsvare med tegningen.
Toleranseoppbygging legger til et nytt lag med kompleksitet. Hver funksjon hos deg har sin egen toleranse. Når flere funksjoner samhandler, hoper feilene seg opp. For press-fit-forbindelser eller hurtigkoblinger kan denne oppbyggingen ødelegge monteringen. Ingeniørteamet ditt bør beregne verst tenkelige scenario. Vil delene fortsatt passe hvis alle dimensjoner når grensen? Hvis ikke, stram de kritiske toleransene eller redesign koblingen.
COC-materialer gir utmerket dimensjonskontroll for mikrofluidisk arbeid. Ekte produksjonsdata viser hva som er mulig:
| Parameter | Oppnådd toleranse | Prosesskapasitet (Cpk) |
| Mikrofluidisk kanalbredde | 100 μm ± 5 μm | 1.67 |
| Kanaldybde | ±3 μm | Overskredet minimum 1.33 |
Disse tallene viser at snevre toleranser er oppnåelige. Men de krever nøye prosesskontroll og validert verktøy. En Cpk på 1.67 betyr at prosessen holder seg godt innenfor grensene. De fleste standarder for medisinsk utstyr forventer en minimum Cpk på 1.33 for kritiske funksjoner. Produksjonspartneren din bør oppgi kapasitetsdata under valideringen. Denne testingen beviser at delene dine oppfyller spesifikasjonene hver gang.
Fra et praktisk perspektiv, start med realistiske toleranser. Ikke spesifiser ±5 μm på hver dimensjon. Bare kritiske funksjoner trenger det kontrollnivået. Alt annet kan bruke standardtoleranser. Denne tilnærmingen holder formkostnadene nede og produksjonsutbyttet høyt. Komponentdesignet ditt bør gjenspeile denne balansen mellom presisjon og praktisk anvendelighet.
Den bredere lærdommen knytter seg tilbake til design av medisinsk utstyr. Reguleringsorganer ønsker bevis på at produksjonsprosessen din forblir under kontroll. DFM-regler gir deg disse bevisene. De reduserer variasjon, forhindrer feil og dokumenterer resonnementet ditt. Når du følger disse reglene, fungerer IVD-væskehåndteringskomponentene dine pålitelig. Patronene dine fungerer på samme måte på dag én og dag tusen. Denne konsistensen bygger tillit hos både klinikere og pasienter.
Kostnadsoptimalisering og partnerskap for IVD Fluidics
Kostnaden styrer alle valg i utviklingen av medisinske produkter. Du kan ha den beste designen på papiret. Men hvis hver del koster for mye, stopper prosjektet opp. Smarte besparelser starter i designfasen. Å vente til produksjonen starter betyr at du går glipp av de største besparelsene.
Strategier for å redusere delkostnader
Delkonsolidering og designforenkling
Hver funksjon fra din side øker kostnaden for formen. Tenk på underskjæringer. Hver av dem trenger en sidemekanisme. Disse gliderne eller løfterne legger til 1,000 til 2,000 dollar eller mer til formkostnaden. De reduserer også syklustiden og skaper vedlikeholdsrisikoer.
Reparasjonen koster ingenting i designfasen. Du kan redesigne skilleflaten. Du kan justere utkastvinklene. Du kan erstatte mekaniske handlinger med gjennomgående kjerner. Disse endringene fjerner underskjæringer uten å skade funksjonen.
Endringer i design for produksjonsevne kan kutte kostnadene per del med 30 til 50 prosent. Jo tidligere du gjør disse endringene, desto større blir besparelsene. Når formen er kuttet, blir endringene langt dyrere.
For interne funksjoner tilbyr sammenleggbare kjerner en annen bane. De former funksjonen i full størrelse under injeksjon. Deretter trekkes de innover for utstøting. Dette fjerner sidebevegelser i mange bruksområder. Det reduserer formavtrykket, forbedrer repeterbarheten og forkorter syklustidene. Medisinsk industri bruker denne metoden for forbruksvarer der stramme toleranser er viktige.
Delens form påvirker også materialforbruket. Enklere former fylles raskere og bruker mindre harpiks. Det reduserer materialkostnadene per del direkte. Hvert gram som fjernes, teller opp på tvers av millioner av medisinske forbruksvarer.
Verdien av outsourcing kontra intern produksjon
Mange medisinske team diskuterer å bygge produksjonskapasitet internt eller å samarbeide med en spesialist. Begge veier har avveininger.
Intern produksjon gir deg direkte kontroll. Du styrer tidsplanen og kvalitetskontrollerer selv. Men det krever store kapitalinvesteringer. Du trenger renromsplass, støpemaskiner og dyktige operatører. For lave til middels store volumer er den investeringen vanskelig å rettferdiggjøre.
Outsourcing flytter kapitalbyrden over på partneren. Du betaler for deler, ikke maskiner. Teamet ditt fokuserer på kjerneaktiviteter som designverifisering. En god partner bringer erfaring fra lignende medisinske prosjekter. De optimaliserer syklustider og utbytter. De håndterer også regulatorisk papirarbeid som medisinsk produksjon krever.
For diagnostiske patroner og forbruksvarer produsert i store volumer, vinner outsourcing ofte. Partnerens skala reduserer enhetskostnaden. De tilbyr produksjonsbackup. Hvis én maskin går ned, bytter de til en annen. Du unngår risikoen for nedetid med en intern linje.
Viktigheten av tidlig involvering av produksjonspartnere
Design for montering (DFA) og verdiutvikling
Å involvere produksjonspartneren tidlig forandrer alt. I stedet for å gi dem et ferdig design, jobber dere sammen fra starten av. Det er her DFA og verdiskaping skaper reelle besparelser.
Design for Assembly ser på hvordan deler passer sammen. Trenger patronen din separate deler? Kan du kombinere to deler til én? Hver skjøt øker monteringstid og inspeksjonskostnader. Å redusere disse trinnene reduserer arbeidskraft og reduserer feilrater.
Verditeknikk undersøker funksjon kontra kostnad. Partneren spør: tjener denne funksjonen et formål? Kan vi få samme resultat med enklere geometri? En liten endring i en kanal kan redusere syklustiden uten å påvirke ytelsen.
Spesifikasjonen din definerer kritiske dimensjoner. Disse trenger streng kontroll. Alt annet kan bruke standard toleranser. En partner som forstår designet til medisinsk utstyr, hjelper deg med å skille uunnværlige ting fra fine ting.
Den helhetlige tilnærmingen behandler systemet ditt som en helhet. I stedet for å optimalisere hver del alene, optimaliserer du monteringen. Dette kan bety å justere en ventilport slik at slangeveien forkortes. Det kan bety å endre en kontaktdesign for raskere installasjon. Små endringer gir store besparelser. Alle medisinsk utstyrsteam bør bruke denne tilnærmingen til sitt neste prosjekt.
Tidlig involvering hjelper også med materialvalg med tanke på kostnad. En partner som støper mange typer medisinske deler vet hvilke harpikser som flyter godt. De vet hvilke som forlenger syklustiden. De foreslår alternativer som dekker dine behov til en lavere pris. Denne veiledningen er vanskelig å finne når du jobber alene. Kostnadsbesparelsene fra tidlig involvering går utover verktøy. De påvirker utbyttet, monteringstid og regulatorisk risiko for hver enhet du bygger.
NOBLEs kapasitet for produksjon av IVD-væskehåndteringskomponenter

Å samarbeide med NOBLE på IVD-væskehåndteringskomponentene dine betyr å få en partner som ser helheten. Vi blir med i teamet ditt fra det aller første designmøtet. Vi oppdager problemer før de blir til dyre løsninger. Denne metoden sparer deg tid og reduserer stress under utviklingen av medisinske produkter.
Ekspertise innen presisjonsmaskinering og sprøytestøping
Fra prototype til storproduksjon
Ethvert godt produkt starter med en prototype. NOBLE bruker CNC-maskinering for å lage eksakte deler for dine tidlige tester. Disse maskinerte delene lar deg sjekke designet ditt før du bruker penger på produksjonsverktøy. Du kan kjøre ekte analyser. Du kan teste hvordan deler passer og fungerer. Endringer på dette tidspunktet koster mye mindre enn etter at verktøyet starter.
Når designet er klart, går vi videre til sprøytestøping. Ingeniørene våre finjusterer hver eneste prosessdetalj. De ser på plassering av porter, kjølekanaler og syklustider. Resultatet er stabile deler som oppfyller spesifikasjonene dine hver gang. Denne påliteligheten er nøkkelen til medisinske artikler som patroner og kyvetter.
For store serier bruker NOBLE verktøy med flere kaviteter. Disse lager tusenvis av deler hver time. Hvert kavitet forblir likt. Hver del matcher den neste. Vi overvåker forholdene live for å fange opp avvik før det går utover kvaliteten. Denne kontrollen er viktig for medisinsk bruk der konsistens er avgjørende. Dette nøyaktighetsnivået er det designere av medisinsk utstyr forventer.
Vi tilbyr også broverktøy for mindre serier. Kanskje du trenger deler til kliniske studier. Broverktøy gir deler av produksjonskvalitet uten en full verktøyinvestering. Dette holder timeplanen din i gang.
Sertifiserte kvalitetsstyringssystemer
Samsvar med ISO 9001:2015 og ISO 13485:2016
Kvalitet danner grunnlaget for medisinsk produksjon. NOBLE opererer under to sertifiserte systemer. ISO 9001:2015 dekker våre generelle prosesser. ISO 13485:2016 legger til reglene for produksjon av medisinsk utstyr.
Disse sertifiseringene betyr at delene dine produseres i et kontrollert system. Hvert trinn har en skriftlig prosedyre. Hver arbeider følger klare instruksjoner. Alle problemer blir undersøkt. Denne disiplinen holder produksjonen stabil.
Validering er en sentral del av systemet vårt. Vi validerer alle verktøy og alle prosesser før produksjon. Prosessvalidering inkluderer IQ-, OQ- og PQ-trinn. Disse trinnene beviser at prosessen kan lage deler som oppfyller spesifikasjonene hver gang.
Interne revisjoner sjekker systemene våre regelmessig. Eksterne revisorer gjennomgår oss hvert år. Dette tilsynet sørger for at vi aldri avviker fra medisinske standarder.
For medisinsk utstyr betyr dette dokumentert kvalitet. Revisjonene dine blir enklere. Innsendingene dine blir sterkere.
Integrerte tjenester fra design til Montering
NOBLE gjør mer enn bare støpeformer. Vi hjelper til med å designe, lage og sette dem sammen. Denne kombinerte tilnærmingen reduserer overleveringer og forbedrer kommunikasjonen.
Våre designingeniører samarbeider med teamet ditt om delens form. Vi foreslår endringer som forbedrer støpingen uten å skade funksjonen. Vi studerer strømningsmønstre for å unngå svake punkter i kritiske områder. Vi justerer veggtykkelsen for jevn kjøling.
Når deler forlater pressen, tilbyr vi ekstra trinn. Ultralydsveising setter sammen delene til sammenstillinger. Lasermerking setter på etiketter. Rengjøring og emballering gjør delene klare for forsendelse.
Renromsmonteringslinjen vår oppfyller kravene til medisinske artikler. Operatørene følger detaljerte arbeidstrinn. Hver enhet kontrolleres før den forlater linjen.
Testtjenester bekrefter at enheten din fungerer som den skal. Vi kjører lekkasjetester på væskebaner. Vi måler optisk klarhet på deteksjonsvinduer. Alle data blir registrert og delt.
Denne fullservicemuligheten betyr at én partner håndterer hele produksjonen. Du administrerer færre leverandører. Du har kortere forsyningskjeder. Du får bedre kontroll over kvalitet og timing.
Fra din første prototype til din millionte del, leverer NOBLE. Vi investerer i verktøyene og menneskene for å lage medisinske deler du kan stole på. Produktets ytelse avhenger av hver eneste detalj. Vi sørger for at disse detaljene er korrekte.
Å bygge IVD-væskehåndteringskomponenter fungerer best når team jobber sammen fra dag én. Kjenn materialene dine først. Kjenn dine optiske behov, kjemisk eksponering og toleransebehov. Involver produksjonspartneren din tidlig. Deres verktøykunnskap forhindrer kostbare overraskelser. Deres prosesskontroll holder alt medisinsk utstyr stabilt. Dette samarbeidet reduserer behovet for redesign og fremskynder tidslinjen. Alle medisinske forbruksvarer drar nytte av denne tilnærmingen. Det medisinske teamet ditt føler seg trygge når produksjonen samsvarer med designet. Det medisinske utstyret ditt når pasientene raskere. Hopp over den isolerte arbeidsflyten. Velg en partner som hjelper med prototyping, støping og sluttmontering. Spør om deres valideringsprotokoller og testmuligheter. Den rette partneren gjør komponentproblemer om til pålitelige produkter. Ditt neste prosjekt fortjener denne sammenhengende veien fra konsept til ferdig kassett.
Vanlige spørsmål om IVD-væskehåndteringskomponenter
Hvilken polymer gir best optisk klarhet for deteksjonsvinduer?
Sykliske olefin-kopolymerer (COC/COP) slipper lys gjennom et bredt spekter av bølgelengder. De absorberer også mindre vann enn PMMA. For de fleste medisinske diagnostiske systemer gir COC den beste blandingen av klarhet og stabilitet. Polykarbonat fungerer også, men kan gulne over tid i medisinske instrumenter.
Hvordan kan jeg hindre proteiner i å feste seg til kanalene mine?
Velg materialer som motstår binding. COC og COP fungerer bra her. Polypropylen fungerer ganske bra for mange medisinske analyser. Overflatebehandlinger som plasmabelegg kan også redusere proteinadhesjon. Test alltid dine spesifikke reagenser med det valgte materialet før du ferdigstiller designet for det medisinske utstyret.
Hvilken veggtykkelse bør jeg bruke til patronen min?
Prøv 1 til 2 mm når du kan. Dette området balanserer styrken med hvor godt delen støpes. Mikrofluidiske kanaler trenger tynnere seksjoner, ofte under 0.5 mm. Disse fine egenskapene krever nøye strømningsanalyse før formen skjæres. Produksjonspartneren din bør kjøre simuleringer tidlig for å oppdage fyllingsproblemer.
Når bør jeg ta med produksjonspartneren min inn i prosjektet?
Ta dem inn i designfasen, ikke etterpå. Tidlig samarbeid forhindrer kostbar omarbeiding av formen. En partner som kjenner kravene til medisinsk utstyr kan foreslå materialendringer og geometrijusteringer som sparer penger. Å vente til verktøyproduksjonen starter betyr at du mister de største besparelsesmulighetene for ditt medisinske produkt.
Hvordan påvirker sveiselinjene delens ytelse?
Sveiselinjer dannes der to strømningsfronter møtes. De svekker delen og etterlater synlige merker. Nær væskekanaler skaper de en lekkasjerisiko. Formdesigneren din bør kartlegge hver sveiselinje under designgjennomgangen. Flytt porter eller juster strømningsmønstre hvis sveiselinjer krysser kritiske tetningsflater i den medisinske patronen.
Hvilke toleranser kan jeg realistisk sett holde for mikrofluidiske funksjoner?
Kanalbredder på rundt 100 mikron med ±5 mikron toleranse er mulig. En prosesskapasitet (Cpk) på 1.67 er oppnåelig med nøye kontroll. De fleste standarder for medisinsk utstyr forventer en minimum Cpk på 1.33 for kritiske funksjoner. Spesifiser bare stramme toleranser der funksjonen krever det for din medisinske applikasjon.
Hvordan velger jeg mellom COC og polykarbonat?
COC gir bedre klarhet, lavere proteinbinding og færre utlekkbare stoffer. Polykarbonat gir høyere slagfasthet og varmebestandighet. For medisinske patroner med optisk deteksjon vinner COC vanligvis. For deler som utsettes for røff håndtering kan polykarbonat være bedre egnet. Tenk på hva din spesifikke applikasjon trenger.
Hvilke sertifiseringer bør produksjonspartneren min ha?
Se etter ISO 9001:2015- og ISO 13485:2016-sertifiseringer. Disse sikrer kontrollerte prosesser og riktig dokumentasjon. Spør om valideringsprotokollene deres. Prosessvalidering med IQ-, OQ- og PQ-trinn beviser at de kan lage deler som konsekvent oppfyller spesifikasjonene. Denne dokumentasjonen styrker dine regulatoriske innsendinger.







