
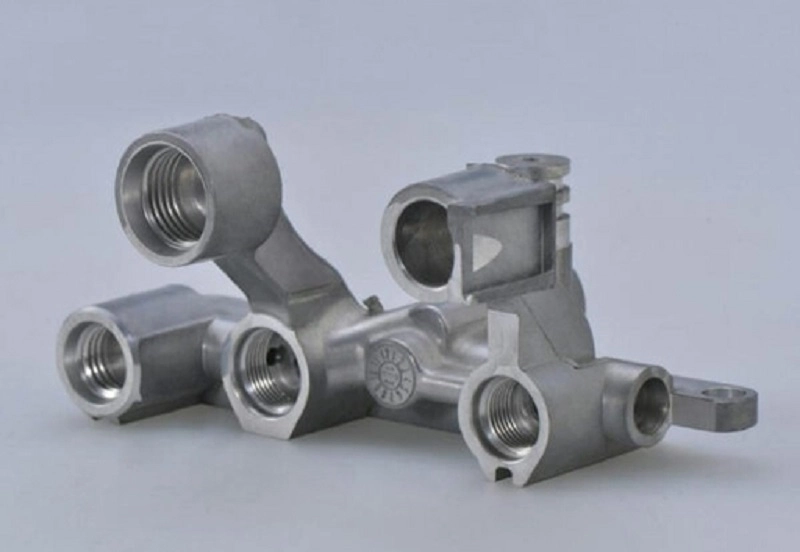
Introduksjon: Hvorfor Aluminium vakuumstøping Saker for Rapid Prototyping
Produktutvikling går raskt. Designsykluser forkortes. Ingeniører trenger deler å teste, tilpasse og validere. Disse delene må oppføre seg som produksjonskomponenter. Visuelle modeller er ikke nok.
Tradisjonelle støpemetoder krever hardt verktøy. Stålformer tar uker å bygge. Kostnadene er høye. CNC-maskinering tilbyr et alternativ. Men komplekse geometrier øker maskineringstiden. Kostnadene følger etter.
Aluminiumsvakuumstøping sitter i midten. Den produserer funksjonelle metallprototyper uten fullt produksjonsverktøy. Prosessen bruker en silikonform. Formen kommer fra et mastermønster. Mønsteret kan 3D-printes eller maskineres. Dette reduserer ledetiden dramatisk.
Vakuumstøping med hurtigprototyping av aluminium gir deler som er nær produksjonskvalitet. De mekaniske egenskapene samsvarer med støpte aluminiumslegeringer. Overflatefinishen er utmerket. Dimensjonsnøyaktigheten er konsistent.
Hva er vakuumstøping av aluminium?
Definisjon av vakuumstøping av aluminium
Dette er en metallstøpeprosess. Vakuumstøping av aluminium bruker redusert trykk rundt formen. Vakuumet fjerner innestengt luft fra hulrommet. Det trekker også luft ut av det smeltede metallet. Resultatet er renere aluminiumstøpegods. Færre defekter. Mindre porøsitet. Bedre mekaniske egenskaper.
Hvordan aluminiumsvakuumstøping fungerer
Prosessen følger en sekvens. Hvert trinn påvirker det neste.
- Forberedelse av CAD-modell. Delgometrien er definert i 3D-programvare. Toleranser. Utkastvinkler. Portplasseringer. Alt er satt på dette stadiet.
- Rask oppretting av prototypemønster. Et fysisk mønster lages. Dette kan maskineres fra metall eller harpiks. Men vakuumstøping med rask prototyping bruker ofte 3D-printede mønstre. Det eliminerer hardt verktøy for selve mønsteret. Ledetiden synker dramatisk. Dette er kjernen i støping av aluminiumsprototyper.
- Forberedelse av keramiske former. Mønsteret blir dekket med keramisk slurry. Flere lag bygger seg opp. Skallet tørkes og herdes. Mønsteret brennes ut. Formen er klar.
- Vakuumassistert metallstøping. Smeltet aluminium helles i formen mens kammeret er under vakuum. Vakuumet trekker metallet i tynne seksjoner. Det fjerner gassbobler. Dette trinnet definerer kvaliteten på rask støping av aluminium.
- Avkjøling og fjerning av mugg. Støpegodset stivner. Keramikkskallet slås av. Den rå delen blir avslørt. Porter og stigerør er fortsatt festet.
- Maskinering og overflatebehandling. Kritiske overflater maskineres til endelige dimensjoner. Toleranser som støpegodset ikke kan holde, kuttes inn. Overflater poleres eller belegges etter behov.
Vakuuminvesteringsstøping med 3D-printede mønstre er den moderne versjonen av denne prosessen. Ingen voksformer. Ingen metallmalmønstre. Bare et trykt mønster og et keramisk skall. Det er det som gjør hurtigprototyping av metall praktisk for aluminiumskomponenter.
Den komplette arbeidsflyten fra CAD til ferdig del tar vanligvis to til tre uker. Det er fordelen fremfor hardverktøy, som tar måneder. For produktutvikling er denne hastigheten viktig. Det muliggjør iterativ testing. Det reduserer risikoen før produksjonsverktøy er i bruk. Derfor øker arbeidet med prototyper i aluminiumstøping i ingeniøravdelinger.
Hva er vakuumstøping med rask prototyping?
Begrepet kombinerer to ideer. Vakuumstøping med rask prototyping betyr bruk av vakuumassistert metallstøping for å produsere prototyper raskt. Ingen harde verktøy. Ingen lange leveringstider. Funksjonelle metalldeler på uker i stedet for måneder.
Vakuumstøping vs. tradisjonell prototyping
Valg av metode avhenger av behovet. Hver tilnærming passer til et ulikt utviklingsstadium.
| Metode | Materiale | Beste bruk |
| 3D utskrift | Plast, harpiks | Konseptmodeller, visuelle anmeldelser |
| CNC-bearbeiding | Aluminiumsbillet | Presisjonsprototyper, små toleranser |
| Vakuumstøping av aluminium | Ekte aluminiumslegering | Funksjonelle prototyper, mekanisk testing |
| Pressestøping | Produksjonsdeler | Høyvolumsproduksjon |
3D-printing gir form. CNC-maskinering gir nøyaktighet. Vakuumstøping av aluminium gir materialegenskaper. Pressstøping gir volum. Hver metode har sin plass.
Hvorfor kombinere vakuumstøping med rask prototyping?
Kombinasjonen gir fire forskjellige fordeler.
- Raskere designvalidering. En støpt aluminiumsdel kan testes mekanisk. Spenning, utmatting og termisk respons kan måles. Dataene er gyldige fordi materialet er produksjonskvalitet.
- Lavere verktøyinvestering. Ingen ståldyser. Formen er keramisk, laget av et trykt mønster. Verktøykostnaden er en brøkdel av produksjonsverktøykostnadene. Hvis designet endres, oppdateres mønsteret digitalt. Ingen nedbrutte verktøykostnader.
- Produksjonslignende materialtesting. Legeringen er den samme som i produksjonen. De mekaniske egenskapene samsvarer. Den termiske oppførselen samsvarer. Overflateresponsen samsvarer. Testing på prototypedeler i støpt aluminium gir data som kan overføres direkte til produksjonen.
- Kompleks geometrisk kapasitet. Tynne vegger. Innvendige passasjer. Underskjæringer. Vakuumet trekker metall inn i intrikate former. Ingen trekkbegrensninger som er typiske for støping.
Disse fordelene gjør hurtigprototyping av vakuumstøping til et praktisk steg i produktutviklingen. Det ligger mellom en 3D-utskrift av plast og en produksjonsstøping. Det gir den manglende lenken – ekte metalldeler for reell testing før man forplikter seg til verktøyproduksjon i høy volum. Det er verdiforslaget for rask aluminiumstøping. Det reduserer risikoen. Det fremskynder utviklingen. Det gir trygghet i designet før produksjonsinvestering.
Aluminium vakuumstøpeprosessen trinn for trinn
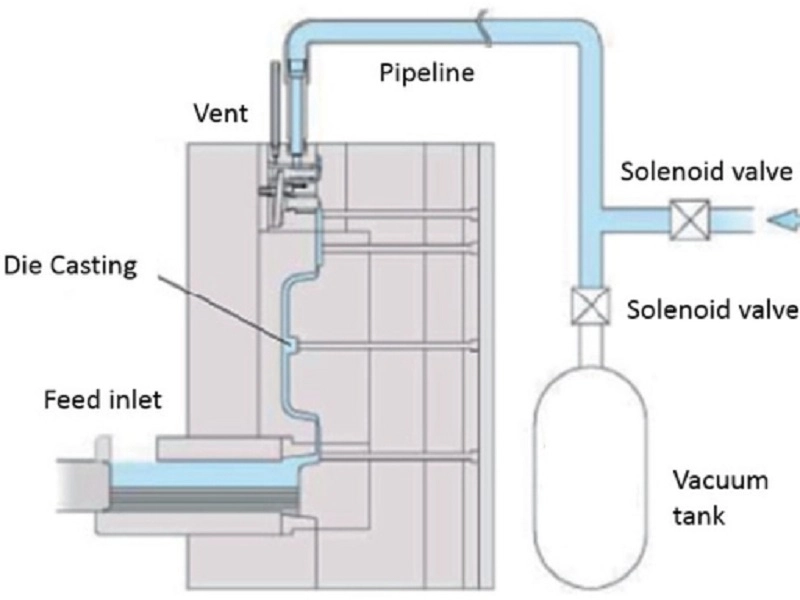
Trinn 1 – Lag det digitale designet
Vakuumstøping av aluminium starter i CAD. Modellen definerer geometri, veggtykkelse og strukturelle detaljer. Slippvinkler legges til – vanligvis 2 til 3 grader. Krympingstillegg er innebygd. Aluminium krymper omtrent 1.5 prosent under størkning. Designet må kompensere.
Trinn 2 – Lag et raskt prototypemønster
Metoder:
Mønsteret er den fysiske modellen av delen. Den kan maskineres fra metall eller harpiks. Men vakuumstøping med rask prototyping er avhengig av additive metoder. SLA 3D-printing er vanlig. Andre additive prosesser fungerer også.
Mønsteret krever ikke hardt verktøy. Tradisjonell investeringsstøping ville trenge en metallform for voksinjeksjon. Det tar uker. Det trykte mønsteret er klart i løpet av dager. Dette er nøkkelen til rask aluminiumstøping.
Trinn 3 – Bygg investeringsformen
Modellen er nedsenket i keramisk slam, og et tynt lag med gips dekker den våte overflaten. Syklusen med nedsenking og belegg gjentas, og bygger gradvis opp flere lag med materiale. Etter at hvert lag er påført, tørker skallet i intervallet mellom beleggene.
Når skallet har nådd tilstrekkelig tykkelse, fjernes modellen. Den utsettes deretter for en utbrenningsprosess i en ovn. Den trykte harpiksen smelter og fordamper, og etterlater til slutt et keramisk skall. På dette tidspunktet er formen klar til bruk i vakuumstøping av aluminium.
Trinn 4 – Vakuumstøpt aluminium i formen
Formen plasseres i vakuumkammeret. Operatøren heller smeltet aluminium under vakuumforhold.
Vakuummiljøet bidrar til å forbedre metallflyten. Det lar smeltet aluminium nå tynnveggede områder som ikke kan dekkes med luftstøping, og fjerner oppløste gasser fra smelten før den størkner. Den resulterende støpegodset har høy tetthet og gjengir nøyaktig fine detaljer.
Dette trinnet bestemmer kvaliteten på prototypen av vakuumstøping av aluminium. Porøsiteten reduseres, og de mekaniske egenskapene forbedres.
Trinn 5 – Etterbehandling
Det keramiske skallet er slått av. Råstøpegodset er eksponert. Portene er kuttet bort.
CNC-maskinering bringer kritiske overflater til endelige dimensjoner. Varmebehandling forfiner mikrostrukturen og forbedrer mekaniske egenskaper. Overflatebehandling gir korrosjonsbestandighet eller estetisk kvalitet. Inspeksjon verifiserer dimensjoner, intern kvalitet og overflatetilstand.
Dette fullfører vakuumstøpeprosessen for aluminium. Den siste delen er klar for testing, montering eller videreutvikling. Hele syklusen fra CAD til ferdig del er vanligvis to til tre uker. Det er fordelen med rask prototyping av metall. Delen er ekte metall. Tidsplanen er komprimert. Risikoen reduseres.
Fordeler med vakuumstøping av aluminium for rask prototyping
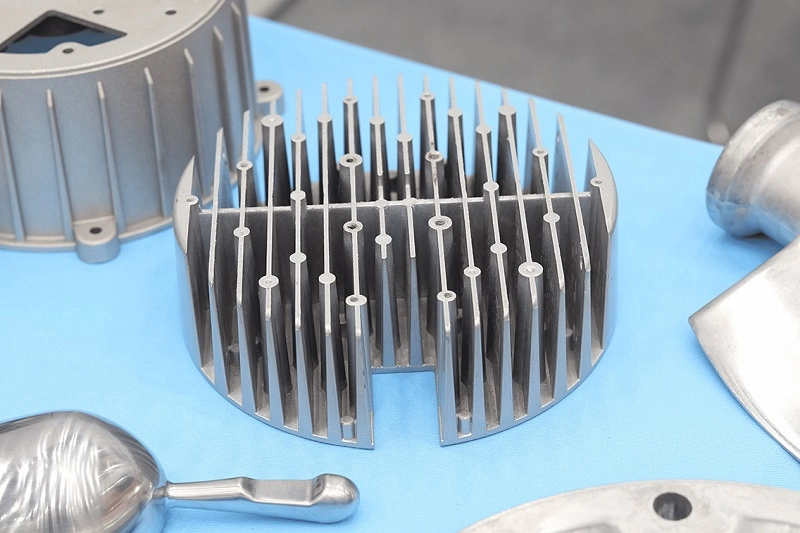
1. Testing av ekte aluminiumsmateriale
Plastprototyper har begrensninger. De viser forskjellige bøyeegenskaper, har dårlig varmeledningsevne og har en tendens til å sprekke i områder der metall ville gjennomgå plastisk deformasjon. Aluminiumsvakuumstøping løser dette problemet. Delene er laget av ekte aluminiumslegering og har mekaniske egenskaper som samsvarer med produksjonsdelene. Målinger som strekkfasthet, hardhet og utmattingsrespons oppfyller alle kravene.
Termiske egenskaper kan måles. Varmeledningsevne, termisk ekspansjon og termisk syklingsadferd er alle nøyaktige. Sveise- og maskineringsvalidering kan utføres. Siden samme materiale som den endelige delen brukes, oppfører prototypen seg nøyaktig som den endelige delen.
2. Raskere utvikling sammenlignet med tradisjonell støping
Tradisjonell støping krever harde former. Stålformer tar måneder å produsere og er kostbare. Vakuumstøping med rask prototyping omgår disse trinnene. Modeller produseres via 3D-printing, keramiske skall kan ferdigstilles i løpet av få dager, og deler kan støpes i løpet av en uke.
Overgangen fra CAD-design til en fysisk del er ekstremt rask. Det er ikke nødvendig å låse et design på grunn av kostnader for senkede støpeformer før designvalidering. Det er derfor den raske aluminiumstøpeprosessen er mye brukt. Den muliggjør produksjon av funksjonelle støpegods basert på digitale design, samtidig som man unngår lange støpeformproduksjonssykluser.
3. Kompleks geometrisk evne
Vakuumteknologi muliggjør fylling av tynnveggede konstruksjoner med veggtykkelser så lave som 1 mm. Innvendige kanaler kan støpes. Lette konstruksjoner med ribbede og gitterlignende egenskaper kan produseres. Integrerte konstruksjoner reduserer monteringstiden.
Denne prosessen kan håndtere detaljer som er utilgjengelige for maskinering og ikke kan fylles med støpeform. Det er den geometriske fordelen med prototypearbeid i støping av aluminium.
4. Kostnadseffektivitet for lavvolumproduksjon
Formkostnader er en stor hindring i metallprototyping, men vakuumstøping av aluminium eliminerer denne barrieren. Keramiske former fungerer som produksjonsverktøy og er billigere enn stålformer.
Denne prosessen er egnet for produksjon i små serier, inkludert prototyping, konstruksjonsprøver og prøveproduksjonsordrer i små serier. For bestillinger med et produksjonsvolum på 50 til 100 stykker holder enhetskostnaden seg innenfor et akseptabelt område; for større volumer er støping mer kostnadseffektivt.
Småskala produksjon av aluminiumsdeler via vakuumstøping er en praktisk tilnærming for forproduksjon og testing. Den bygger bro mellom 3D-printing av enkeltstående deler og fullskala støpeproduksjon. Det er nettopp her den strategiske verdien av rask prototyping av aluminium ligger.
Aluminium vakuumstøping vs. andre produksjonsmetoder
Aluminium vakuumstøping vs. CNC-maskinering
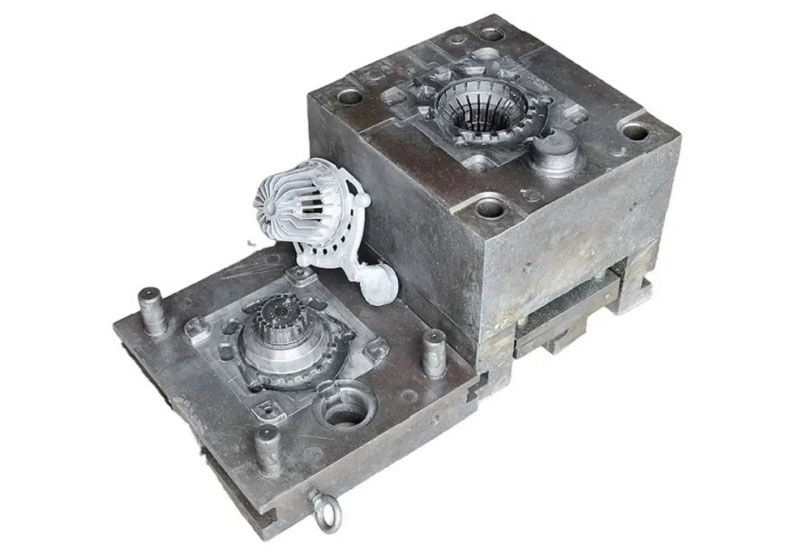
Begge metodene produserer metalldeler. Banen er forskjellig. Resultatet er forskjellig.
| Faktor | Aluminium vakuumstøping | CNC Maskinering |
| Materiale | Støpt aluminiumslegering | Billet aluminium |
| Geometry | Utmerket for komplekse former | Begrenset av verktøytilgang |
| Oppsettskostnad | Lavere verktøykostnader | Høyere maskineringstid |
| Nøyaktighet | Flink | Utmerket |
| Beste volum | Lav-middels | Lav-middels |
Maskinering starter med en solid blokk. Den skjærer bort materiale. Komplekse indre egenskaper er vanskelige eller umulige. Vakuumstøping av aluminium starter med en form. Komplekse former fylles. Geometrien støpes inn, ikke skjæres ut.
For prototyper som krever komplekse indre passasjer eller tynne vegger, er støping den eneste praktiske veien. For deler med enkle geometrier og små toleranser kan maskinering være mer direkte.
Aluminium vakuumstøping vs. 3D-utskrift
3D-printing produserer plast- eller harpiksdeler. Vakuumstøping med rask prototyping produserer metall.
Materialene i seg selv viser autentiske egenskaper. Egenskapene til støpt aluminium er konsistente med egenskapene til masseprodusert aluminium, mens 3D-printede deler ikke er det. De har andre bøyeegenskaper og sviktmodi, og kan ikke varmebehandles som metall.
Data hentet fra styrketesting av 3D-printede deler gjenspeiler egenskapene til plast; data hentet fra styrketesting av prototyper i støpt aluminium gjenspeiler egenskapene til aluminium. Disse resultatene gjelder for masseproduksjon.
Støpte deler har en bedre overflatefinish. Keramiske skall kan gjengi fine detaljer. Vakuumet trekker metallet inn i formen, noe som resulterer i en glatt overflate. 3D-printede deler har derimot laglinjer og krever etterbehandling.
Aluminium vakuumstøping vs. støping
Pressstøping er egnet for masseproduksjon. Stålformer er dyre og har lange ledetider. Enhetskostnaden er imidlertid lav for storvolumproduksjon.
Aluminiumsvakuumstøping er for prototyper og lave volumer. Keramiske former er rimelige og har korte leveringstider, men enhetskostnaden er høyere.
Vakuumstøping støtter designiterasjoner. Bare ved å modifisere den digitale modellen kan en ny form produseres i løpet av få dager. I motsetning til dette låser støping designet i en stålform, noe som gjør modifikasjoner kostbare og tidkrevende.
Hurtigstøping av aluminium er det ideelle valget når designet ennå ikke er ferdigstilt; støping er det beste alternativet når designet er ferdigstilt og produksjonsvolumet er tilstrekkelig til å rettferdiggjøre støpekostnaden.
Sammenligningen viser at hver metode har sin plass. Metallrask prototyping ved bruk av vakuumstøping bygger bro mellom 3D-printing og masseproduksjonsformer. Den gir ekte metalldeler for praktisk testing til en rimelig kostnad og innenfor en rimelig tidsramme. Det er der verdien ligger.
Samarbeid med NOBLE for vakuumstøping av aluminium og komplette produksjonsløsninger
For å produsere aluminiumsprototyper av høy kvalitet er ikke støpeprosessen alene nok. Hvert trinn er kritisk: designvurdering, materialvalg, produksjon, overflatebehandling og montering. Hvert trinn påvirker produktets ytelse og pålitelighet.
Hos NOBLE tilbyr vi omfattende produksjonsløsninger for metall- og plastkomponenter. Vi hjelper kundene våre med å gjøre ideene sine om til produksjonsklare produkter. Vår ekspertise strekker seg utover produksjon; vi støtter hele produktutviklingsprosessen – fra designassistanse og prototyping til presisjonsmaskinering, kvalitetsinspeksjon og montering.
Omfattende produksjonsmuligheter fra design til Montering
NOBLE tilbyr et komplett utvalg av tjenester for å støtte ulike stadier av produktutvikling, inkludert:
- Støtte til produktdesign og analyse av design for produksjon (DFM)
- Rask prototyping og lavvolumproduksjon
- Metallbearbeiding og presisjonsmaskinering
- Løsninger for plastproduksjon
- Overflatebehandling og sekundære operasjoner
- Komponentmontering og integrering av sluttprodukt
Ved å kombinere ingeniørstøtte med produksjonsekspertise, hjelper NOBLE kunder med å redusere utviklingstid, optimalisere deldesign og forenkle forsyningskjedehåndtering.
Kvalitetssikringssystemer og bransjesertifiseringer
Kvalitet er innebygd i alle trinn av NOBLEs produksjonsprosess. Våre kvalitetsstyringssystemer er utformet for å sikre konsistens, sporbarhet og kontinuerlig forbedring gjennom hele produksjonen.
ISO 9001:2015 : Denne sertifiseringen demonstrerer vår forpliktelse til strukturert kvalitetsstyring, prosesskontroll og kontinuerlig forbedring på tvers av produksjonsoperasjonene.
ISO 13485:2016 : Denne sertifiseringen støtter vår evne til å produsere komponenter for medisinske applikasjoner der strenge kvalitetskontroller, dokumentasjon og prosesspålitelighet er avgjørende.
Disse sertifiseringene gir kundene trygghet for at prosjektene deres håndteres i henhold til internasjonalt anerkjente kvalitetsstandarder.
Vanlige spørsmål: Om hurtigprototyping av vakuumstøping av aluminium
Er vakuumstøping av aluminium egnet for rask prototyping?
Ja. Spesielt når ingeniører trenger funksjonelle aluminiumsdeler uten å investere i produksjonsformer. Prosessen leverer raskt ekte metallprototyper. Den fyller gapet mellom 3D-utskrifter i plast og komplett produksjonsverktøy.
Hvor raskt kan prototyper av vakuumstøping av aluminium produseres?
Tidslinjen avhenger av delens geometri og støpemetode. Enkle former er raskere. Komplekse geometrier tar mer tid. Men raske prototypemønstre – SLA-utskrifter eller maskinerte master – forkorter ledetiden betydelig. Et typisk prosjekt fra CAD til ferdig del tar to til tre uker.
Hvilke aluminiumslegeringer kan vakuumstøpes?
A356 er vanlig. Den gir god støpeevne og mekaniske egenskaper. Al-Si-legeringer brukes også. De gir utmerket fluiditet og korrosjonsbestandighet. De fleste aluminiumslegeringssystemer som er egnet for investeringsstøping, fungerer med vakuumstøping av aluminium. Den spesifikke legeringen avhenger av brukskravene – styrke, duktilitet eller varmeledningsevne.
Er vakuumstøping av aluminium bedre enn CNC-bearbeiding?
Svaret avhenger av fire faktorer.
- Geometri er viktig. Støping håndterer komplekse indre former. Maskinering kan ikke nå dem.
- Mengde teller. For lave volumer er begge deler mulig. For store volumer kan støping være mer økonomisk.
- Nødvendig styrke er viktig. Støpte legeringer har andre egenskaper enn smidde legeringer. Designet må tilpasses dette.
- Overflatekrav er viktige. Maskinering gir glattere overflater. Støping kan kreve sekundær etterbehandling.
Vakuumstøping, rask prototyping og CNC-maskinering konkurrerer ikke. De komplementerer hverandre. Støping produserer den nesten ferdige formen. Maskinering bringer kritiske overflater til endelig toleranse. Det riktige valget avhenger av delen og prosjektmålene.







