

Introduksjon
Et voksmønster lages. Keramisk slam dekker det. Voksen smelter ut. Smeltet metall helles inn. Keramikken brytes av. En ferdig del blir igjen. Dette er prosessen med investeringsstøping – også kjent som tapt-wax-støping.
Investeringsstøping har en lang historie. Smykkeprodusenter brukte det for tusenvis av år siden. I dag er det en presisjonsproduksjonsmetode som produserer deler med små toleranser og glatte overflater. Ingen sekundær maskinering er nødvendig på de fleste deler.
Hvorfor er investeringsstøping så mye brukt? Denne prosessen kan håndtere komplekse geometrier som ikke kan oppnås gjennom maskinering, er egnet for materialer som er vanskelige å smi eller sveise, og overflatefinishen reduserer behovet for påfølgende maskineringsoperasjoner.
En rekke bransjer er avhengige av investeringsstøping. Flyindustrien bruker det til turbinblader og strukturelle komponenter; medisinindustrien bruker det til implantater og kirurgiske instrumenter. Bilindustrien bruker det til turboladere og drivstoffsystemkomponenter. I industrisektoren brukes det til ventiler, pumper og former.
Hva er investeringsstøping?
Definisjon av investeringsstøping
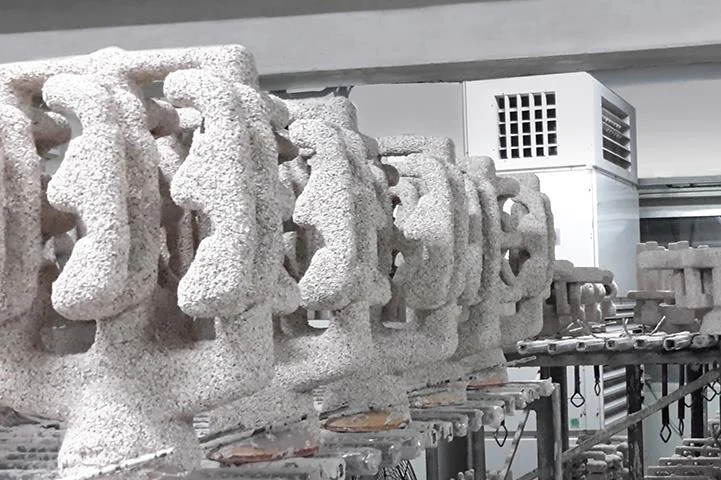
Investeringsstøping er en prosess med tapt voks. Et voksmønster lages. En keramisk form bygges rundt det. Voksen smelter ut. Metall helles inn. Keramikken brytes av. Delen blir værende.
Historien går tilbake til det gamle Egypt og Kina. Juvelerer brukte det til gull- og bronseornamenter. Industriell produksjon startet på 20-tallet. Navnet «investering» betyr ikke penger. Det kommer fra det gamle franske ordet investir – å dekke eller omgi. Det keramiske skallet omslutter voksmønsteret. Begrepet ble sittende fast.
Hvordan investeringsstøpeprosessen fungerer
-
Lag et voksmønster
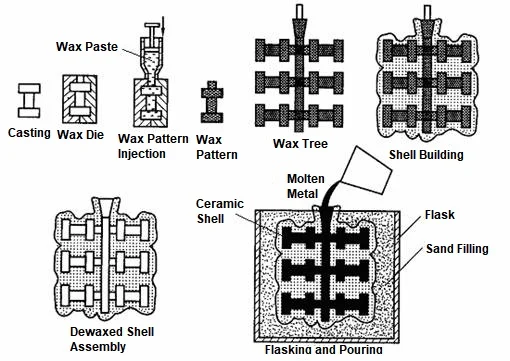
Etter at metallformen er maskinert, helles voks i den. Dette skaper voksmønsteret. Flere voksmønstre er koblet til en sentral voksstøpe. Hele enheten ligner et tre. Dette «treet» bestemmer hvor mange deler som kan produseres i hver støping.
-
Bygg et keramisk skall
Dypp voksformen i den keramiske slammet. Påfør et lag med fin sand – det vil si gips. Gjenta denne prosessen etter at hvert lag har tørket. Etter seks til åtte lag vil det dannes et solid keramisk skall rundt voksformen.
-
Fjern voksen
Skallet plasseres i ovnen. Voksen smelter og fordamper, og etterlater et hulrom. Dette hulrommet matcher formen på delen nøyaktig.
-
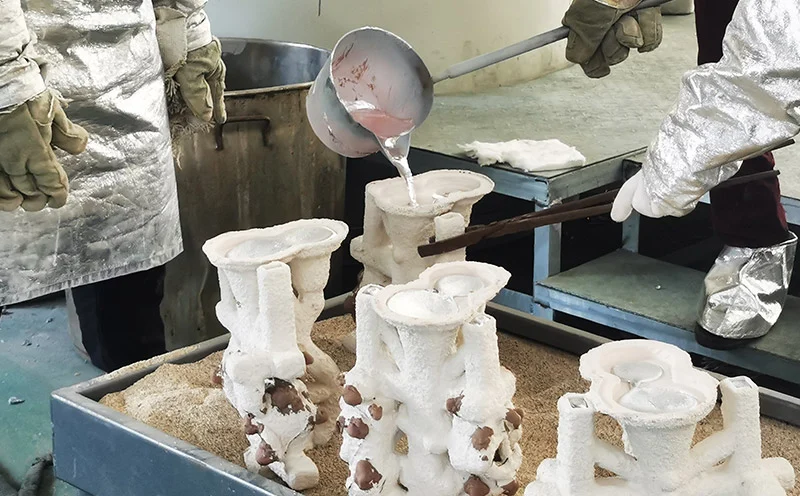
Hell smeltet metall
Smeltet metall helles i en oppvarmet keramisk form. Et bredt utvalg av materialer er tilgjengelige, inkludert rustfritt stål, karbonstål, aluminiumslegeringer, titanlegeringer, nikkelbaserte superlegeringer, koboltlegeringer, bronse og messing. Hvert materiale har sine egne spesifikke støpeparametere.
-
Avkjøl og knekk skallet
Metallet størkner. Keramikkskallet brytes av. Pneumatiske hammere eller vibrasjonsutstyr gjør jobben. Treet blir kappet. Individuelle støpegods separeres.
-
Fullfør delen
Fjern porten og gateinnløpet. Varmebehandling kan følge. Maskinbearbeid delen for å lage egenskaper som ikke kan oppnås ved støping alene. Polering forbedrer overflatefinishen. Inspiser delen for å bekrefte dimensjoner og integritet. På dette tidspunktet er investeringsstøpet ferdig og klart til å gå videre til neste trinn.
Viktige fordeler med investeringsstøping
Investeringsstøping velges for komponenter med høy verdi fordi det tilbyr et presisjonsnivå som andre prosesser ikke kan matche. Fordelene er mange, og hver enkelt påvirker kostnad, kvalitet eller leveringstid.
1. Utmerket dimensjonsnøyaktighet
Produksjon med nesten ferdig form betyr at deler produseres med dimensjoner nær deres endelige dimensjoner. Dette reduserer behovet for maskinering, forbedrer produktkonsistensen og resulterer i tettere monteringer. Dette gir direkte fordeler for deler som krever strenge toleranser – som turbinblader og kirurgiske instrumenter.
2. Overlegen Overflatebehandling
Keramiske og voksformer har glatte overflater, noe som resulterer i en glatt overflate på den ferdige metalldelen. Sliping og polering holdes til et minimum, noe som gir et bedre utseende. Dessuten, fordi overflatedefekter minimeres, forbedres utmattingsytelsen.
3. Evne til å produsere komplekse geometrier
Investeringsstøping kan produsere former som ikke kan oppnås gjennom maskinering. Veggtykkelser kan være så tynne som 1 millimeter. Innvendige kjølekanaler kan dannes. Komplekse kurver som ellers ville kreve femakset maskinering kan oppnås. Underskjæringsfunksjoner som ellers ville kreve spesialiserte skjæreverktøy kan håndteres.
Komplekse design kan redusere produksjonskostnader fordi flere prosesser konsolideres til ett trinn. Deler som tidligere ville ha krevd sveising, maskinering og montering, kan nå støpes som ett enkelt stykke.
4. Bredt utvalg av støpelige metaller
| Jernholdige metaller | karbonstål, rustfritt stål, verktøystål |
| Ikke-jernholdig | aluminium, messing, bronse |
| Høyytelseslegeringer | titan, nikkel-superlegeringer, koboltlegeringer |
Prosessen fungerer med nesten alle støpbare legeringer. Den fleksibiliteten er sjelden i presisjonsproduksjon.
5. Utmerket repeterbarhet
Voksmønstrene er konsistente. Keramikkskallprosessen er kontrollert. Kvalitetsinspeksjonen er streng. Produksjonsserier på tusenvis eller millioner av deler opprettholder de samme dimensjonene. Masseproduksjon med små toleranser er oppnåelig.
6. Reduserte maskineringskrav
Siden støpegods har nesten ferdig form, reduseres maskineringskostnadene. Produksjonshastighetene økes fordi mindre materiale må fjernes. Verktøyslitasje reduseres. Arbeidskostnadene senkes. Det er vanlig at deler bare krever etterbehandling – for eksempel giremner, ventilhus og strukturelle beslag.
7. Bedre materialutnyttelse
Produksjon med nesten ferdig form betyr mindre skrap. Maskinering fra stangmateriale fjerner 80 % av materialet, mens investeringsstøping bare krever fjerning av åpningen og innløpet. For dyre legeringer – som titan og nikkelbaserte superlegeringer – er kostnadsbesparelsene betydelige. Med mindre metallavfall forbedres også bærekraften.
8. Større designfleksibilitet
Komplekse ingeniørdesign har blitt implementert med hell. Vektreduksjon ble oppnådd ved kun å bruke materialer der det var nødvendig. Integreringen av deler eliminerte behovet for sveisede sammenstillinger. Siden delene støpes som ett stykke i stedet for å være satt sammen av flere komponenter, har produktets ytelse blitt forbedret. Designfriheten som investeringsstøping gir, er den største fordelen.
Begrensninger ved investeringsstøping
Enhver produksjonsprosess innebærer avveininger. Investeringsstøping er intet unntak. Fordelene er reelle, men det er også begrensningene. Å ignorere disse begrensningene kan føre til dårlig deldesign og uventede kostnader.
1. Høyere verktøykostnader
Vokssprøytedyser er dyre å maskinere. Verktøyproduksjon krever presisjon og tid. Den opprinnelige investeringen er betydelig. Kostnadsdekning krever tilstrekkelig produksjonsvolum. For deler med lavt volum kan verktøykostnaden per del være uoverkommelig.
2. Lengre produksjonssyklus
Hvert trinn øker tiden i prosessen. Formproduksjon tar flere dager; lagene må få tørke mellom påføringene; avvoksing tar flere timer; og brenning av formen krever en presis varmekurve. Dette etterfølges av støping og etterbehandling. Investeringsstøping kan produsere deler i løpet av sekunder. Lost-wax-støping tar derimot dager eller uker. Ledetiden er mye lengre.
3. Størrelsesbegrensninger
Voksmønstre er skjøre. Store mønstre forvrenges under sin egen vekt. Keramiske skall blir tunge og vanskelige å håndtere. Store støpegods er upraktiske. Den praktiske størrelsesgrensen er rundt 300 mm i diameter. Større deler krever sandstøping eller andre prosesser.
4. Voksmønstres skjørhet
Voks bøyer seg. Voks knekker. Voks deformeres under temperaturendringer. Lagring krever kontrollerte forhold. Transport krever nøye emballasje. Forholdsregler for håndtering er obligatoriske. Et skadet voksmønster gir en defekt støpeform.
5. Følsomhet for keramisk skall
Sprekkdannelser i skallet oppstår under oppvarming eller avkjøling. Fuktighet påvirker den keramiske bindingen. Termisk sjokk forårsaker delaminering. Formkvaliteten avhenger av operatørens ferdigheter og miljøkontroll. Skalldefekter overføres direkte til metalldelen.
6. Høyere kostnad for enkle deler
For enkle geometrier er investeringsstøping overkill. Sandstøping er billigere. Maskinering fra stangmateriale er raskere. Smiing produserer sterkere deler. Stempling er mer økonomisk ved høyt volum. Investeringsstøping er ikke økonomisk for deler som kan produseres med enklere metoder.
7. Lavere produksjonshastighet
Flere trinn er nødvendige. Manuelle operasjoner er involvert. Skallbygging er ikke helautomatisert. Produksjonsplanlegging er kompleks. Pressstøping produserer tusenvis av deler per dag. Investeringsstøping produserer i beste fall hundrevis. Volumkravene må være realistiske.
8. Potensielle støpefeil
Gassporøsitet dannes når oppløste gasser kommer ut under størkning. Krymping skaper hulrom i tykke seksjoner. Kaldstengninger oppstår når metallstrømmer ikke smelter sammen. Feilstrømninger skyldes utilstrekkelig metallstrøm. Keramiske inneslutninger kommer fra skallfragmenter. Varme rifter dannes under krymping ved størkning.
Hver feil har en årsak. Hver årsak har en forebygging. Riktig prosesskontroll reduserer feil. Men investeringsstøping er ikke feilfritt. Prosessen krever ferdigheter, disiplin og kvalitetskontroll i alle trinn.
Investeringsstøping vs. andre støpeprosesser
Investeringsstøping vs. Sandstøping
| Faktor | Investeringsstøping | Sandstøping |
| Nøyaktighet | Tett (±0.1 mm typisk) | Løs (±1.0 mm typisk) |
| Overflatebehandling | Glatt (3.2 µm Ra) | Grov (12.5 µm Ra) |
| Kostnad | Høyere per del ved lavt volum; lavere ved høyt volum | Lavere per del; bedre for store deler |
| Del størrelse | Begrenset (maks. ~300 mm) | Ubegrenset (deler i metermål) |
| kompleksitet | Høy (tynne vegger, indre passasjer) | Lav til moderat |
Investeringsstøping vinner på nøyaktighet og finish. Sandstøping vinner på størrelse og startkostnad. Valget avhenger av delens krav.
Investeringsstøping vs. Die Casting
| Faktor | Investeringsstøping | Die Casting |
| Produksjonshastighet | Sakte (dager per batch) | Rask (sekunder per skudd) |
| Verktøy | Voksdyser, keramiske skall | Harde ståldyser |
| Materialer | Bredt utvalg (jernholdige, ikke-jernholdige, høytemperaturlegeringer) | Begrenset til ikke-jernholdige metaller (aluminium, sink, magnesium) |
| Precision | Veldig høy | Høyt |
| Applikasjoner | Kritiske komponenter, lavt til middels volum | Forbrukerdeler i stort volum |
Pressstøping er raskere. Investeringsstøping håndterer flere materialer og mer komplekse geometrier. Kryssingspunktet avhenger av produksjonsvolum og materialbehov.
Investeringsstøping vs. maskinering
| Faktor | Investeringsstøping | maskinering |
| Materialavfall | Lav (nesten netto form) | Høy (chipgenerering) |
| kompleksitet | Høy (interne funksjoner innstøpt) | Begrenset (begrensninger i verktøytilgang) |
| Kostnad | Lavere ved høyt volum | Lavere ved lavt volum |
| Precision | Bra, men kan kreve etterbehandling | Utmerket |
| Produksjonsvolum | Egnet for produksjonsserier | Egnet for prototyper og små partier |
Investeringsstøping bruker materiale effektivt. Maskinering fjerner materiale som allerede er betalt for. For dyre legeringer sparer støping betydelige kostnader. For enkle deler med små toleranser er maskinering fortsatt det bedre valget. De to prosessene er komplementære, ikke konkurransedyktige. Mange investeringsstøpegods gjennomgår ferdigmaskinering for å oppnå kritiske dimensjoner. Kombinasjonen tilbyr det beste fra begge tilnærmingene.
Bransjer som drar nytte av investeringsstøping
Investeringsstøping betjener bransjer med strenge krav til nøyaktighet, materialintegritet og komplekse geometrier. Hver bransje har sine egne grunner til å velge denne prosessen.
Aerospace
Turboladerblader, strukturelle komponenter i flyskroget og komponenter i drivstoffsystemet. Disse komponentene må tåle ekstreme temperaturer og sykliske belastninger. Investeringsstøping muliggjør produksjon av interne kjølekanaler og tynnveggede strukturer som ikke kan oppnås gjennom maskinering. Nikkelbaserte superlegeringer og titan er standardmaterialene. Feil tolereres absolutt ikke.
Biler
Turboladerhjul. Eksosmanifold. Komponenter for drivstoffinnsprøytning. Vektreduksjon og varmebestandighet avgjør valget. Investeringsstøping gir nesten ferdige former som krever minimal maskinering. Produksjonsvolumene er moderate til høye. Prosessen konkurrerer med smiing og støping for spesifikke bruksområder.
Medisinsk
Kirurgiske instrumenter. Ortopediske implantater. Tannproteser. Biokompatibilitet og korrosjonsbestandighet er obligatorisk. Rustfritt stål, kobolt-krom-legeringer og titan støpes med små toleranser. Overflatefinishen må være glatt for å forhindre bakteriell adhesjon. Investeringsstøping oppfyller disse kravene uten overdreven etterbehandling.
Olje gass
Ventilhus. Pumpehus. Komponenter for borehullsverktøy. Disse delene utsettes for høyt trykk, korrosive væsker og slipende miljøer. Materialvalg er avgjørende. Dupleks rustfritt stål og nikkellegeringer er vanlige. Investeringsstøping produserer de komplekse interne strømningskanalene som disse komponentene krever.
Industriellt utstyr
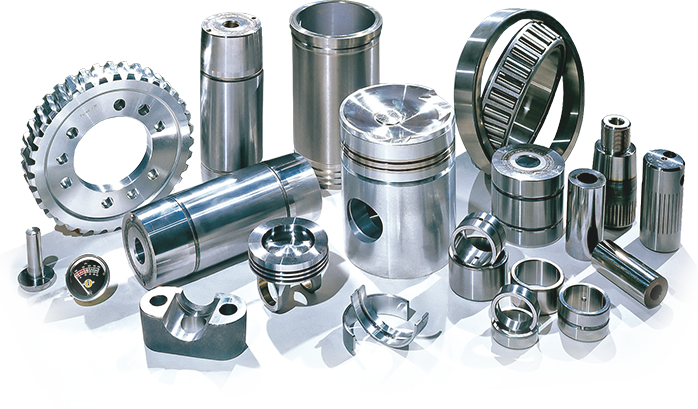
Giremner. Vekarmer. Brakettmonteringer. Landbruksmaskiner. Anleggsutstyr. Delekonsolidering er en stor fordel. Flere komponenter støpes til ett stykke. Monteringen forenkles. Vekten reduseres. Påliteligheten forbedres.
Navy
Propeller. Pumpeimpeller. Komponenter i sjøvannssystem. Korrosjonsbestandighet i saltvann er viktig. Bronse, aluminiumbronse og dupleks rustfritt stål støpes i riktig form. Investeringsstøping gir en glatt overflatefinish som reduserer luftmotstand og forbedrer effektiviteten.
Matfag
Ventiler. Rørdeler. Pumpekomponenter. Sanitær design krever glatte overflater og korrosjonsbestandighet. Rustfritt stål er det foretrukne materialet. Investeringsstøping produserer deler uten sprekker eller skarpe hjørner der bakterier kan gjemme seg. Overflatefinishen oppfyller FDA-kravene uten ytterligere polering.
Forsvar
Skytevåpenkomponenter. Luftfartsdeler. Kjøretøykomponenter. Militære spesifikasjoner krever høy pålitelighet. Materialintegritet er avgjørende. Investeringsstøping gir repeterbarheten og kvalitetskontrollen som forsvarsprogrammer krever.
Kraftproduksjon
Turbinblader. Gassturbinkomponenter. Dampturbindeler. Høytemperaturlegeringer er nødvendige. Investeringsstøping produserer vingeprofilformer og interne kjølegeometrier som muliggjør effektivitetsøkninger. Prosessen er uunnværlig for moderne kraftproduksjon.
De viktigste grunnene til å velge investeringsstøping varierer på tvers av ulike bransjer. Luftfartssektoren krever komplekse kjølekanaler; det medisinske feltet krever biokompatibilitet og overflatefinish; bilindustrien krever vektreduksjon; og olje- og gasssektoren krever korrosjonsbestandighet. Det disse bransjene har til felles er at ytelsen som tilbys av denne prosessen er uovertruffen av andre prosesser.
Når bør du velge investeringsstøping?
Hvorvidt man skal bruke investeringsstøping avhenger i stor grad av flere praktiske hensyn. Hvis svaret på de fleste av disse spørsmålene er ja, er denne prosessen sannsynligvis en veldig god løsning.
Komplekse geometrier
Er delens form vanskelig eller umulig å oppnå gjennom maskinering? Har den indre passasjer, tynne vegger eller komplekse kurver? Sammenlignet med andre støpemetoder er investeringsstøping bedre egnet til å håndtere disse funksjonene.
Presisjonskrav
Krever delen streng dimensjonskontroll? Er overflatefinishen kritisk for funksjon eller utseende? Denne prosessen produserer støpegods med nesten ferdig form, og reduserer eller eliminerer dermed sekundær maskinering.
Dyre materialer
Brukes titan, nikkelbaserte superlegeringer eller andre dyre legeringer i delen? Investeringsstøping minimerer materialsvinn. Det produseres ingen spon, og dermed reduseres skrap. De resulterende kostnadsbesparelsene er tilstrekkelige til å oppveie støpekostnadene.
Middels til høye produksjonsvolumer
Produserer dere hundrevis eller tusenvis av deler årlig? Formkostnadene fordeles over hele produksjonsløpet. Etter hvert som kostnaden per del synker, blir denne prosessen kostnadseffektiv.
Reduserte monteringstrinn
Kan flere komponenter integreres i ett enkelt støpegods? Investeringsstøping eliminerer sveisede enheter og eliminerer behovet for festemidler, noe som reduserer monteringstiden og forbedrer påliteligheten.
Høykvalitets overflatefinish
Krever delen en glatt overflate for å fungere ordentlig eller oppfylle forskriftsstandarder? Keramiske hus kan ha fine detaljer og en ren overflate, noe som minimerer behovet for polering og sliping.
Når er investeringsstøping ikke det beste valget?
Denne prosessen er ikke egnet for alle situasjoner. I noen tilfeller kreves det en annen tilnærming.
Ekstra store deler
Deler med en diameter eller lengde på over 300 millimeter er ikke egnet for denne prosessen. Voksmønsteret vil deformeres, og det keramiske skallet vil bli klumpete og sprøtt. Sandstøping kan håndtere store deler til en lavere kostnad.
Små partier og enkle deler
Enkle braketter eller flate plater krever ikke investeringsstøping. Maskinering fra stangmateriale er raskere, og sandstøping er billigere. Smiing kan gi bedre mekaniske egenskaper. Ved småskalaproduksjon kan ikke formkostnadene forbundet med investeringsstøping dekkes inn.
Svært storskala produksjon
Pressstøping kan produsere deler på sekunder, mens investeringsstøping tar minutter eller timer. For årlige produksjonsvolumer som overstiger 100 000 enheter, er pressstøping eller stempling mer økonomisk. Forskjellen i syklustid er den avgjørende faktoren.
Komponenter som er bedre egnet for smiing eller maskinering
Høyfaste strukturelle komponenter produseres vanligvis ved smiing. De gir overlegen kornstruktur og lengre utmattingslevetid. Enkle sylindriske eller prismatiske deler er mer kostnadseffektive å produsere gjennom maskinering. Lost-wax-støping er ikke den ideelle prosessen for alle bruksområder.
Denne prosessen er spesialisert og utmerker seg innen spesifikke felt. Når applikasjoner faller utenfor dette omfanget, er andre metoder mer passende. Prosessen bør velges basert på delens egenskaper, snarere enn omvendt.
Hvorfor velge NOBLE for investeringsstøping og Presisjonsproduksjon?
Riktig prosess er viktig. Riktig partner er like viktig. NOBLE tilbyr mer enn produksjon. Vi leverer ingeniør- og produksjonsløsninger fra konsept til ferdig produkt.
Omfattende produksjonstjenester
NOBLE håndterer metall- og plastbearbeiding. Bred kapasitet. Mangfoldige bransjer. Produksjon av enkeltprototyper eller storskalaproduksjon – ingeniør- og produksjonsteamene jobber tett med kundene gjennom alle faser av prosjektet.
Fra design til montering
Produksjon er bare en del av historien. NOBLE tilbyr komplette løsninger. Vi samarbeider fra den tidligste designfasen. Tekniske anbefalinger forbedrer produksjonsmuligheten, reduserer produksjonskostnader og forbedrer produktets ytelse.
Vår integrerte arbeidsflyt dekker:
- Støtte for produktdesign
- Engineering Review
- Valg av materialer
- Prototype produksjon
- Masseproduksjon
- Overflatebehandling
- Montering
- Siste inspeksjon
- Emballasje og levering
Denne helhetlige tilnærmingen effektiviserer utviklingen. Konsekvent kvalitet opprettholdes gjennom hele prosessen. Ingen hull i overleveringen. Ingen peking av fingre.
Kvalitet du kan stole på
Kvalitet er grunnlaget for ethvert prosjekt. NOBLE opererer under internasjonalt anerkjente kvalitetsstyringssystemer.
Våre sertifiseringer inkluderer:
- ISO 9001: 2015 - Kvalitetsstyringssystem
- ISO 13485: 2016 – Kvalitetsstyringssystem for medisinsk utstyr
Disse sertifiseringene demonstrerer vår forpliktelse til kvalitet, prosesskontroll, sporbarhet og kundetilfredshet på tvers av et bredt spekter av bransjer.
FAQ
Hva er de viktigste fordelene med investeringsstøping?
Høy dimensjonsnøyaktighet, utmerket overflatefinish, evne til å produsere komplekse geometrier, bredt materialutvalg og minimalt materialsvinn.
Hva er ulempene med investeringsstøping?
Høye verktøykostnader, lengre ledetider, størrelsesbegrensninger og lavere produksjonshastigheter sammenlignet med støping.
Hvorfor er investeringsstøping dyrere?
Verktøyet for voksmønster og bygging av keramisk skall er arbeidsintensivt og tidkrevende. Prosessen krever flere trinn og dyktige operatører, noe som driver kostnadene per del ved lave volumer.
Hvilke metaller kan brukes i investeringsstøping?
Karbonstål, rustfritt stål, verktøystål, aluminiumslegeringer, messing, bronse, titanlegeringer, nikkelbaserte superlegeringer og koboltbaserte legeringer.
Er investeringsstøping egnet for masseproduksjon?
Ja, for moderate til høye volumer der verktøykostnadene amortiseres over store produksjonsserier. For ekstremt høye volumer kan støping være raskere og billigere.
Hvor nøyaktig er investeringsstøping?
Typiske toleranser er ±0.1 mm til ±0.2 mm, avhengig av delstørrelse og geometri. Noen funksjoner kan holde strengere toleranser med prosesskontroll.
Hvilke bransjer bruker vanligvis investeringsstøping?
Luftfart, bilindustri, medisin, olje og gass, industrielt utstyr, marin, matforedling, forsvar og kraftproduksjon.
Hva er forskjellen mellom investeringsstøping og sandstøping?
Investeringsstøping gir strammere toleranser, glattere overflatefinish og muligheten til å produsere komplekse indre egenskaper. Sandstøping håndterer større deler og har lavere verktøykostnader, men produserer ruere overflater og løsere toleranser.
Kan investeringsstøping produsere tynnveggede deler?
Ja. Veggtykkelser ned til 1 mm er oppnåelige. Det keramiske skallet og voksmønsterprosessen tillater tynne seksjoner uten deformasjon.






