
Introduksjon
Når ingeniører CNC-maskinerer deler , støter de ofte på vanskelige problemer som er vanskelige å oppdage i designfasen. Et av de vanligste problemene er hvordan man håndterer tynnveggede konstruksjoner. Lav stivhet. Veggen bøyer seg under skjærekraft. Dette fører til vibrasjoner. Vibrasjonsmerker oppstår på overflaten. Nedbøyning forårsaker dimensjonsavvik. Skrapfrekvensen øker.
Denne veiledningen dekker de viktigste utfordringene ingeniører står overfor med tynnvegger i denne delen. Vi vil også se på hvilke CNC-maskineringsprosesser som gir suksess for disse vanskelige komponentene. Femaksmaskinering endrer spilleregler for tynnveggsarbeid. La oss komme inn på det.
Hvorfor er CNC-maskinering av tynnveggede deler vanskelig?
Hva er hovedproblemene med tynnveggede deler når det gjelder CNC-maskinering? NOBLE-ingeniører har identifisert seks nøkkelområder:
Lav stivhet og statisk nedbøyning
Tenk deg en tynn vegg. Den har ingen masse bak seg. Skjæreverktøyet presser mot materialet. Den kraften bøyer veggen bort fra verktøyet. Så fjærer veggen tilbake etter gjennomføringen. Dette er statisk nedbøyning.
Resultatet er en dimensjonsfeil. Delen kommer ut av maskinen, er for liten eller urun. Operatørene måler den. Den består ikke inspeksjonen. Dette problemet blir verre etter hvert som veggene blir tynnere. Raske prototyping-kjøringer avslører ofte problemet tidlig, men produksjonsvolumene forstørrer hver feil.
Vibrasjon og harmonisk vibrasjon
Hver del har en egenfrekvens. Tynne vegger har en lav egenfrekvens. Skjæreverktøyets tannfrekvens kan matche den egenfrekvensen. Når det skjer, starter resonansen. Veggen vibrerer. Hardt.
Vibrasjonsmerker oppstår på den maskinerte overflaten. Verktøyets levetid reduseres. Overflatefinishen forringes. Noen ganger blir vibrasjonen så sterk at operatøren hører den fra fabrikkgulvet. 5-akset maskinering kan hjelpe her fordi verktøyorientering endrer inngrepsdynamikken. Men fysikken forblir den samme. Lav stivhet inviterer til vibrasjoner.
Varmeoppbygging og termisk forvrengning
Tynne seksjoner avleder ikke varme godt. En solid metallblokk trekker varme bort fra skjæresonen. En tynn vegg kan ikke gjøre det. Varme bygger seg opp i materialet.
Veggen utvider seg lokalt. Deretter avkjøles den etter maskinering – formen endres. Termisk forvrengning ødelegger toleranser som så fine ut rett etter kuttet. Operatører måler delen en time senere og oppdager at den har beveget seg. Dette er et mareritt for presisjons-CNC-maskinering . Løsningen innebærer å kontrollere varmetilførselen, ikke bare skjærekreftene.
Arbeidsholding og klemmedeformasjon
En standard skrustikke fungerer fint for en solid blokk. Klem hardt. Blokken beveger seg ikke. Men en tynnvegget del? En annen historie. Skrustikkens kjevene knuser veggen. Eller de forvrenger den generelle formen før skjæringen i det hele tatt starter.
Operatører måler ofte en del etter maskinering. Deretter løsner de fastklemmingen. Veggen spretter tilbake til sin opprinnelige, skjeve form. Delen består ikke inspeksjonen. Maskineringen var ikke problemet. Fastklemmingen var det. Løsninger innebærer myke kjever, potfester eller limmontering. Standard CNC-maskineringsmetoder må tenkes nytt for tynne vegger.
Restspenning og vridning
Metallmateriale kommer fra møllen med indre spenninger låst inni. Valsing, ekstrudering og varmebehandling – alle disse prosessene etterlater spenninger i materialet. Når en maskinist fjerner materiale fra en solid blokk, frigjøres disse spenningene ujevnt. Delen vrir seg.
For en tykk del er vridningen liten. For en tynnvegget del forårsaker den samme spenningsutløsningen dramatisk forvrengning. En flat vegg blir en buet vegg. En rund form blir oval. Grovfresing etterfulgt av spenningsavlastningssykluser kan hjelpe. Rask prototyping kjøres i lavspenningsmaterialer som aluminium, noe som kan avsløre vridningsmønstre før produksjonen bruker hardere metaller.
Verktøyavbøyning
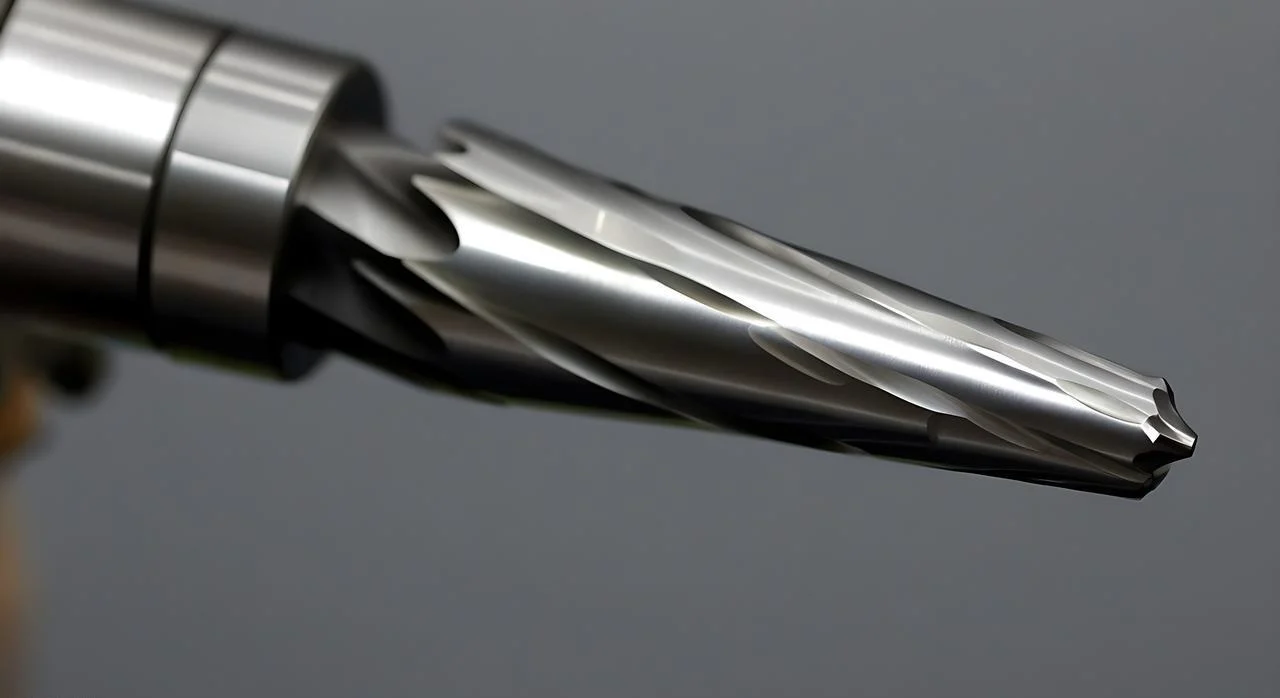
Skjæreverktøyet bøyer seg. En kort, tykk endefres er stiv. En lang, tynn endefres er ikke det. Tynnveggede deler krever ofte verktøy med lang rekkevidde for å få tilgang til dype funksjoner. Den rekkevidden kommer med en kostnad.
Verktøyet bøyes ned under skjærebelastningen. Nedbøyningen endres når verktøyet griper inn i forskjellige veggtykkelser. Overflatefinishen lider. Toleransene avviker. Noen ganger ryker verktøyet. 5-akset maskinering tillater kortere verktøy fordi delen kan omplasseres. Kortere verktøy betyr mindre nedbøyning. Det er en reell fordel når veggene er tynne og tilgangen er trang.
Velprøvde strategier for å forbedre tynnveggs CNC-maskinering
Her er fire kategorier av velprøvde strategier. Bruk dem på fabrikkgulvet. Tynnveggede deler blir mulige i stedet for smertefulle.
1. Festeanordninger og støtte for arbeidsstykker
Fyllmaterialer fungerer bra. Lavtsmeltende legeringer helles i hule deler. Maskinfres gjennom dem. Smelt dem ut etterpå. Voks fungerer for plast. Uretan for uvanlige former. Offerstøtter og fliker binder den tynne veggen til tykkere materiale. Klipp av flikene på enden.
Vakuumchucker holder flate, tynne deler uten å knuse dem. Formformede, myke kjever blir maskinert for å matche delen nøyaktig. Ingen punktbelastninger. Ingen vridning. Støtteplugger går bak lommer og tynne steg. Pluggen støtter veggen nedenfra. Verktøyet skyver. Pluggen skyver tilbake. CNC-maskinering blir forutsigbar igjen.
2. Verktøybane og skjærestrategi
Reduser skjærekraften. Lavere kraft betyr mindre nedbøyning.
Høyhastighetsmaskinering endrer spillet. Lett radial inngrep. Høye matehastigheter. Trochoidal fresing bruker sirkulære verktøybaner for å holde inngrepet lavt. Folk ser dramatiske forbedringer i tynnveggsarbeid med denne metoden.
Klatrefresing. Alltid. Aldri konvensjonell. Sponen starter tykk og blir tynn. Verktøyet trekker inn i arbeidsstykket i stedet for å skyve unna. Alternerende skjæreretning balanserer restspenning på motstående vegger. Skjær én vegg oppover. Skjær den motsatte veggen nedover. Kreftene kansellerer ut hverandre.
Ramping og spiralformet innføring overgår innstikk hver gang. Et innstikk driver rett ned. Høy kraft. Høy varme. Ramping sprer inngrepet over avstanden. Spiralformet innføring gjør det samme i en sirkel. Femaksmaskinering muliggjør bedre innstikkvinkler for tynnveggede lommer.
3. Verktøyvalg og oppsett
Maksimer stivheten ved verktøyet. Kortest mulig overheng er uunngåelig. Stikk verktøyet ut så langt som nødvendig. Ikke lenger.
Variable rifle- og variabel helix-pinnefreser bryter opp harmoniske vibrasjoner. Den uregelmessige rifleavstanden forhindrer resonansoppbygging. Standardverktøy vibrerer. Verktøy med variabel geometri kutter jevnt.
Verktøy med større kjernediameter er stivere enn vanlige endefreser. Samme ytre diameter. Mer stål i midten. Karbid er grunnlinjen. CBN og PCD er hardere og stivere, men koster mer. For tynne titanvegger lønner den ekstra kostnaden seg.
4. Driftssekvens
Håndter stress gjennom prosessordren. Les delen først. La materialet være på veggene. Send delen til spenningsavlastning – termisk eller kryogen. Ta den deretter med tilbake for etterbehandling.
Grovfresingen fjerner mesteparten av materialet. Spenningsavlastningen lar delen vri seg av seg selv, ikke under finbearbeiding. Deretter fjerner finbearbeidingen den siste lille mengden. Veggen opplever lav skjærekraft og ingen gjenværende spenningsutløsning.
Adaptiv etterbehandling er også viktig. Flere lette passeringer i stedet for én tung passering. Den første etterbehandlingspasseringen fjerner mesteparten av restmaterialet. Den andre passeringen treffer den endelige dimensjonen. Veggen avbøyes mindre fordi hver passering fjerner mindre materiale. Raske prototypingkjøringer hjelper med å justere disse sekvensene før produksjonsvolumene binder seg til en metode.
Beste CNC-maskineringsprosesser for tynnveggede deler
Ikke alle CNC-maskineringsprosesser håndterer tynne vegger på samme måte. Man må tilpasse prosessen til delens geometri. Slik sammenligner man de viktigste metodene.
CNC fresing (3, 4, 5-akset) – Mest allsidig
Dreiebenkarbeid gjelder for sylindriske tynnveggede rør, hylser, belger og tynnveggede ringer. Delen roterer. Verktøyet beveger seg lineært.
Bakdreiing trekker verktøyet bort fra chucken. Dette reduserer avskyvning på lange, tynne vegger. Avskallingsdreiing krever flere lette passeringer i stedet for ett kraftig kutt. Stabile støtter støtter delen ved verktøyets kontaktpunkt. For rør med ekstremt tynne vegger fyller man innsiden av diameteren med lavsmeltelegering før dreiing. Deretter smelter man den ut. Støtten gjør kuttet mulig.
CNC Turning (Dreiebenk) – For sylindriske deler
Dreiebenkarbeid gjelder for sylindriske tynnveggede rør, hylser, belger og tynnveggede ringer. Delen roterer. Verktøyet beveger seg lineært.
Bakdreiing trekker verktøyet bort fra chucken. Dette reduserer avskyvning på lange, tynne vegger. Avskallingsdreiing krever flere lette passeringer i stedet for ett kraftig kutt. Stabile støtter støtter delen ved verktøyets kontaktpunkt. For rør med ekstremt tynne vegger fyller man innsiden av diameteren med lavsmeltelegering før dreiing. Deretter smelter man den ut. Støtten gjør kuttet mulig.

Sveitserdreiebenk – For små, tynne deler
Denne maskinen utmerker seg med små, tynne deler. Diametre under 1.5 cm. Medisinske komponenter. Elektroniske kontakthus. Små tynnveggede hylser.
Fordelen er føringsbøssingen. Den støtter materialet akkurat der verktøyet skjærer. Det er nesten ikke noe overheng. Materialet skyver ikke bort. Folk får tynne vegger med eksepsjonell rundhet og overflatefinish. Rask prototyping på en sveitsisk dreiebenk avslører ofte at en del er maskinbar når konvensjonell dreiing svikter.
Maskinering av elektrisk utladning (EDM) – For ekstremt tynne vegger
Noen ganger er skjærekrefter fienden. Selv lette fresekrefter bøyer en vegg. Gnistgnist løser det. Det er ingen skjærekraft. En gnist eroderer materialet.
Dette fungerer for vegger tynnere enn 0.3 millimeter. Herdet stål er en vanlig bruk. Former med tynne ribber. Medisinske instrumenter med delikate egenskaper. Ulempen er hastighet. Gnivning er tregt. Men for ekstremt tynne vegger i harde metaller er det den eneste pålitelige metoden.
Laser og vannstråle – for tynne 2D-profiler
Disse prosessene fungerer for tynne 2D-profiler. Flate deler. Pakninger, shims, tynne braketter. Materialet opplever ikke skjærekraft. Laser bruker varme. Vannstråle bruker et slipemiddel i høytrykksvann.
Ingen av metodene skaper nedbøyning. Begrensningen er geometrien. Laser og vannstråle kan ikke skjære dype lommer eller interne 3D-elementer. De er best for gjennomgående kutt i flatt materiale.
Hurtigreferansetabell for feilsøking
Operatører på fabrikkgulvet trenger raske svar. Her er en rask referanse. Finn løsningen som samsvarer med problemet. Ingen teori. Bare det som fungerer.
| Utfordring | Beste strategi |
| Mindre | Trochoidale verktøybaner pluss en variabel rifleendefres. Den uregelmessige rifleavstanden bryter opp harmonisk vibrasjon. |
| Kollaps (veggen faller over) | Fyllmateriale inne i hulrommet. Lavtsmeltende legering eller voks. Konforme myke kjever maskinert for å matche delformen. Ingen punktbelastninger. |
| Oppbygging av varme | Høyhastighetsmaskinering for å holde sponbelastningen lav. Kjølevæske gjennom verktøyet for å trekke varme bort fra skjæresonen. |
| Vridning etter avklemming | Ru delen. Send den inn for spenningsavlastning. Ta den med tilbake for etterbehandling. Delen vrir seg under spenningsavlastningen, ikke under etterbehandlingen. |
| Løfting av tynne gulv | Vakuumchucken trekker gulvet ned flatt. Superlimfeste for små deler på en offerplate. Bryt av delen med varme eller løsemiddel. |
Operatører som anvender disse strategiene kan redusere skraprater, øke maskinens oppetid og forbedre sannsynligheten for at deler består inspeksjon.
Vanlige feil å unngå ved CNC-maskinering av tynnveggede deler
Her er noen feil NOBLE-ingeniører har støtt på når de maskinerer tynnveggede deler. Unngå disse fire. Jobben blir mye enklere.
Bruk av konvensjonelle sporskjær på tynne vegger
Et sporfresepass i full bredde griper inn i hele verktøydiameteren. Skjærekreftene øker. Veggen bøyer seg. Vibrasjoner starter. Delen skraper ofte. Trochoidal fresing eller høyhastighetsmaskinering med lett radial inngrep fungerer bedre. Små oversteg. Høye matingshastigheter. Veggen opplever en lavere kraft og forblir der den hører hjemme.
Ignorerer stigningsfreseretning
Klatrefresing er ikke valgfritt for tynne vegger. Verktøyet biter inn i materialet. Sponen starter tykk og ender tynt. Fresen trekker inn i arbeidsstykket. Konvensjonell fresing gjør det motsatte. Verktøyet gnir først, deretter kutter det. Sponen starter tynn og ender tykk. Fresen skyver bort fra veggen. Nedbøyning skjer umiddelbart.
For mye verktøyoverheng
Hver millimeter overheng utover det som trengs reduserer stivheten. Verktøyet bøyer seg. Vibrasjoner starter. Overflatefinishen forringes. Mange maskinister griper et langt verktøy og kjører det. Det er en feil. Bruk det korteste verktøyet som når frem til funksjonen. Hvis en lang rekkevidde er uunngåelig, bruk en konisk halsfres eller et verktøy med større kjernediameter. Stivhet er viktigere enn bekvemmelighet.
Glem stresslindring før du er ferdig
Grovfresing fjerner mesteparten av materialet. Restspenninger låses inne i materialet som frigjør. Delen beveger seg. Hvis en operatør går rett til etterbehandling, skjærer etterbehandlingsprosessen en form som ikke lenger er justert. Skraphastigheten stiger.
Løsningen er enkel, men hoppes ofte over. Ruv delen. Fjern den fra maskinen. Send den til spenningsavlastning – termisk eller kryogen. Sett den deretter opp igjen for å ferdigstille. Delen stabiliserer seg under spenningsavlastningen. Ferdiggjøringsprosessen ser en del som ikke beveger seg. Rask prototyping uten dette trinnet gir falsk tillit. Produksjonsvolumer avslører sannheten. Ikke hopp over spenningsavlastningen.
Om NOBLE – Presisjons CNC Maskinering av tynnveggede deler
NOBLE er et spesialisert CNC-maskineringsanlegg. Folk kommer til oss for høypresisjons, komplekse komponenter.
Fokuset er på å løse vanskelige jobber. Tynnveggede deler som andre fabrikker avviser. Snære toleranser som presser maskinens kapasitet. Utfordrende materialer som titan, Inconel og herdet stål. Vi har mange års erfaring innen presisjonsproduksjon.
Våre kjernefunksjoner innen CNC-maskinering
CNC-fresing (3, 4 og 5-akset)
Høyhastighetsmaskinering for tynne vegger og dype lommer. Samtidig femakset maskinering for komplekse konturer og underskjæringer. Femaksefunksjonen gir kortere verktøy og bedre tilgang til vanskelige funksjoner.
CNC-dreiing (roterende verktøy og flerakset)
Diametre opptil 300 millimeter. Roterende verktøy muliggjør freseoperasjoner i ett oppsett. Redusert håndtering betyr bedre nøyaktighet. Færre sjanser for feil.
Dreiebenk av sveitsisk type
Glidende topplokkdesign. Ideell for medisinske og elektroniske komponenter med liten diameter og tynne vegger. Styrehylsen støtter materialet rett ved snittet. Minimal nedbøyning. Høy presisjon.
Ytterligere prosesser
Trådgnist for harde materialer og tynne spor. Overflatesliping for planhet og overflatebehandling. Lasermerking for sporbarhet. Montering internt ved behov. Folk får også etterbehandlingstjenester. Avgrading, passivering og anodisering. Én fabrikk. Flere trinn.
Kvalitetssertifiseringer
Tillit er viktig i presisjonsarbeid. Våre sertifiseringer beviser at systemene fungerer.
ISO 9001: 2015
Kvalitetsstyringssystem. Konsekvent kvalitet. Kontinuerlig forbedring. Streng prosesskontroll og dokumentasjon.
ISO 13485: 2016
Kvalitetsstyring av medisinsk utstyr. Denne sertifiseringen bekrefter vår evne til å produsere komponenter til kirurgiske instrumenter, implantater og diagnostisk utstyr. Forbedret sporbarhet. Risikostyring. Samsvar med regelverk.
Hvorfor samarbeide med oss for tynnveggede deler?
Dokumentert ekspertise innen fiksturering og verktøybanestrategier. Vi eliminerer deformasjon i stedet for å bekjempe den. Sertifiserte kvalitetssystemer sikrer at alle tynnveggede deler oppfyller trykkspesifikasjonene. Ingen gjetting. Ingen omarbeiding.
Avansert CAM-programmering driver maskinene våre. HSM. Trochoidal fresing. Adaptiv rydding. Alt optimalisert for funksjoner med lav stivhet. Folk som kjører standard verktøybaner på tynne vegger skraper deler. Det gjør ikke vi.
Rask prototyping lar kunder teste strategier før produksjonen forplikter seg. Ett stykke eller ti tusen stykker. Vi skalerer. De samme strategiene som fungerer for en prototype, fungerer for en produksjonsrunde. Det er den EDLE forskjellen.
FAQ
Hvorfor anses CNC-maskinering av tynnveggede deler som vanskelig?
Tynnveggede deler mangler stivhet. Lav stivhet er kjerneproblemet. Skjærekrefter presser veggen. Den bøyes ned. Vibrasjoner starter. Vibrasjonsmerker oppstår på overflaten. Varme bygger seg opp fordi tynne seksjoner ikke kan spre den. Restspenninger fra råmaterialet frigjøres under maskinering. Tilbakeslag ødelegger dimensjonene. Standard klemmer gjør vondt verre. Skrustikkjever knuser veggen eller vrir hele delen før skjæringen i det hele tatt begynner.
Hva er den beste verktøybanestrategien for tynne vegger?
Trochoidal fresing, kombinert med høyhastighetsmaskinering, anses av mange som den beste tilnærmingen. Lite radialt inngrep fungerer bra. Vanligvis fem til ti prosent av verktøydiameteren. Høy aksial dybde holder verktøyet skjærende. Resultatet er lave skjærekrefter som holder seg konstante. Vibrasjonen synker dramatisk. Folk som bytter fra konvensjonell sporfresing til trochoidale baner ser umiddelbare forbedringer.
Hvilken CNC-maskineringsprosess er best for tynnveggede deler?
Svaret avhenger av delens geometri.
- CNC fresing med Høyhastighets- eller trochoidale strategier fungerer best for hus, lommer og ribber. Femakset maskinering gir muligheten til å vippe verktøyet og redusere inngrepskraften.
- CNC snu med En stabil støtte eller ekspanderende dor håndterer rør og hylser godt. Støtten forhindrer kollaps under kuttet.
- Sveitsisk type dreiebenker excel på tynnveggede deler med liten diameter. Under 1.5 tommer. Styrehylsen støtter materialet rett ved skjærepunktet.
- Metalltråd EDM is for ekstreme tilfeller. Vegger tynnere enn 0.3 millimeter. Herdede materialer. Null skjærekraft betyr ingen nedbøyning i det hele tatt.
- Laser eller vannstråle skjæring virker for flate, tynne 2D-profiler. Pakninger, shims, enkle braketter.
Kan du håndtere både prototyping og storproduksjon av tynnveggede deler?
Ja. Vår raske prototypingtjeneste for 1 til 10 enheter lar kundene teste designene sine før de går over til masseproduksjon. Den samme produksjonsprosessen kan skaleres opp til å produsere 10 000 enheter eller mer. NOBLEs ISO-sertifiserte kvalitetsstyringssystem sørger for at alt vi gjør er førsteklasses, hver gang. Vi er alltid på samme side, uansett om det er den første eller den 10 000. Vi holder oss til reglene, og vi er alltid innenfor de fastsatte toleransene. Det er det vi sikter mot.






