
Produksjonen er i endring. Folk i bransjen merker det. Nye metoder dukker stadig opp. Gamle metoder blir stadig bedre. Spørsmålet mange butikkeiere stiller er enkelt. Er lasersveising klar til å ta over? Eller er det fortsatt tradisjonell lysbuesveising som holder kronen?
Her er problemet folk stadig støter på. Å velge feil prosess ødelegger profittmarginene. Omarbeid hoper seg opp. Hastigheten forblir lav. Forvrengning ødelegger deler. En sveis som ser fin ut i starten kan svikte senere. Eller det tar dobbelt så lang tid som den burde. Eller det forvrenger monteringen utover toleranse.
Denne veiledningen bryter ned syv kritiske forskjeller. Målet er enkelt. Hjelpe folk med å velge riktig teknologi for sin spesifikke jobb. Ingen markedsføringshype. Ingen generelle påstander om at én metode alltid vinner. Bare en praktisk sammenligning basert på hva som betyr noe i verkstedet.
Raskt svar: «Jukselappen» (mål for fremhevet utdrag)
Folk ønsker raske svar. Butikker trenger raske avgjørelser. Her er den kortest mulige oversikten.
Velg lasersveising når jobben krever høy hastighet. Hastigheter over 50 tommer per minutt er rutine. Varmeforvrengning må holdes minimal. Materialene er tynne. Tenk batterifliker til elektriske kjøretøy. Tenk på hylser til medisinsk utstyr. Tenk presisjonsmonteringer der vridning ikke er akseptabelt.
Velg tradisjonell sveising for reparasjonsarbeid. Ødelagt utstyr. Sprukne rammer. Feltreparasjoner. Skjøtene kan være dårlige. Det finnes hull. Overflatene er skitne. Tradisjonelle metoder håndterer dette rotet bedre.
Velg tradisjonell sveising med et stramt budsjett. Et grunnleggende MIG- eller elektrodesveisesystem koster under fem tusen dollar. Et lasersveisesystem koster mange ganger mer. Verksteder med begrenset kapital kan ikke rettferdiggjøre laserinvesteringen.
Velg tradisjonell sveising når bærbarhet er viktig. En person kan bære en elektrodesveiser opp en stige eller ut i et jorde. Laserutstyr er tungt og følsomt. Ikke et alternativ for fjernreparasjoner.
Jukselappen er enkel. Laseren har fart og presisjon. Tradisjonell har kostnad og allsidighet. Det finnes ikke ett enkelt svar som passer til alle jobber.
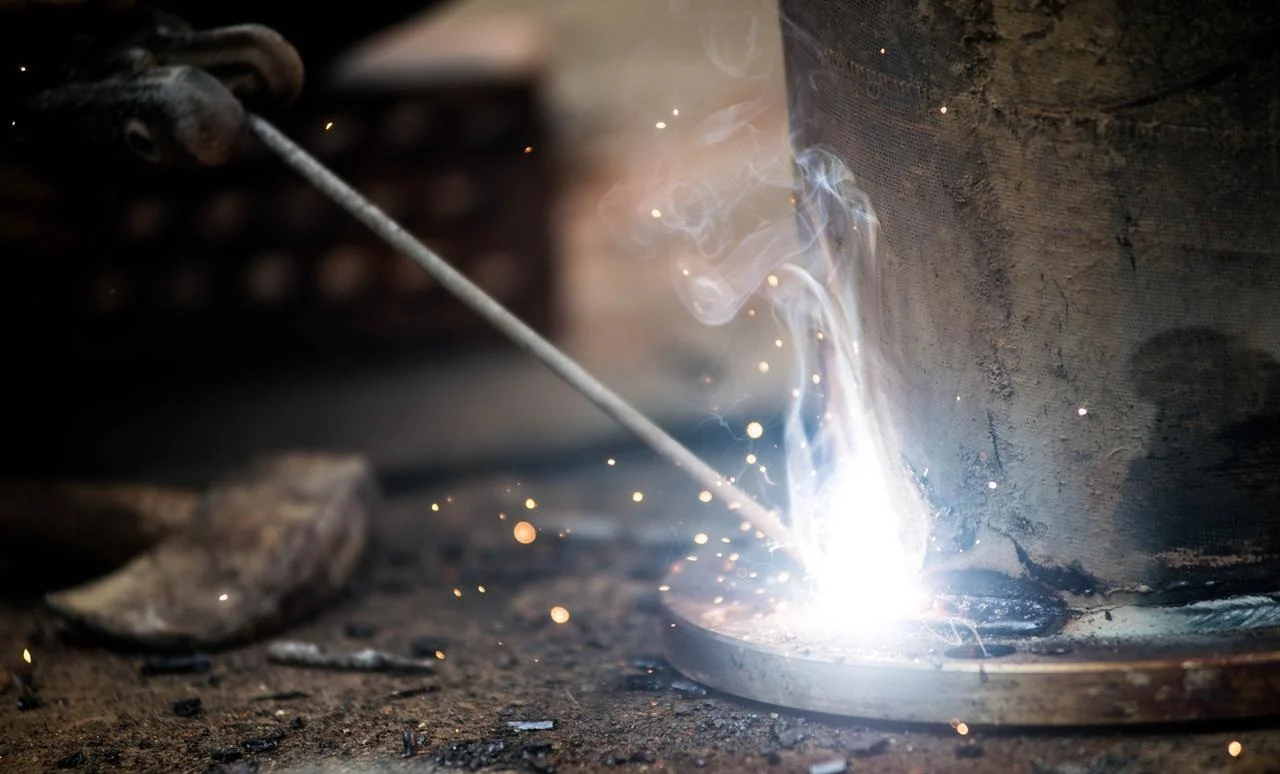
Kjerneforskjellen: Hvordan de genererer varme
Den virkelige forskjellen handler ikke om hastighet eller kostnad. Det starter med spørsmålet om hvor varmen kommer fra. Hvor konsentrert den er. Hva gjør det med metallet?
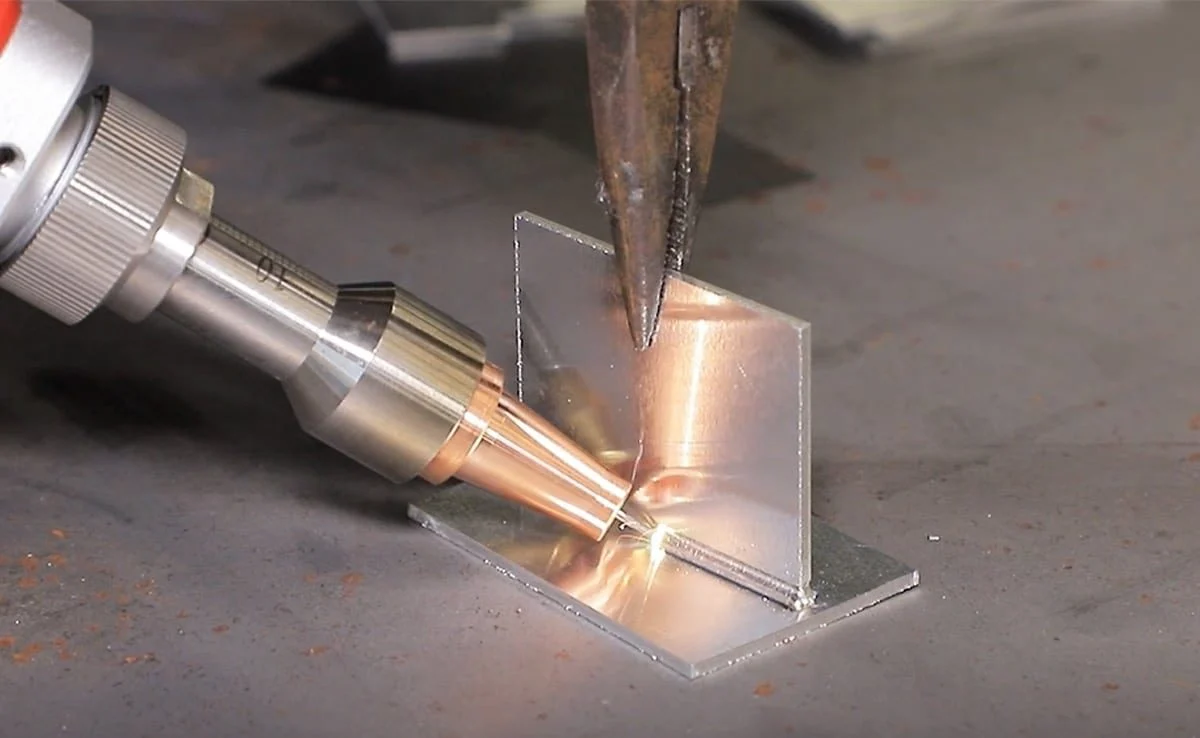
Lasersveising bruker fotoner.
Høyenergilys. Strålen fokuserer ned til et lite område. Vi snakker om 0.2 millimeter eller mindre. All den energien er pakket inn i et veldig lite område. Energitettheten går gjennom taket.
Dette skaper det som folk kaller et nøkkelhull. Laseren fordamper metall umiddelbart. Et smalt, dypt hulrom dannes. Strålen beveger seg inn i dette hulrommet. Veggene i nøkkelhullet smelter og sammensmelter når strålen beveger seg fremover. Dyp penetrasjon fra en veldig smal varmekilde. Det er fordelen med laseren.
Tradisjonell sveising bruker en elektrisk lysbue eller en flamme.
Energitettheten er mye lavere. Varmen sprer seg. Buediameteren kan være 2 til 10 millimeter. Det er ti til femti ganger bredere enn en laserstråle.
Det dannes ikke noe nøkkelhull her. I stedet jobber folk med en smeltet pøl. Buen smelter overflaten. Pølen vokser. Mer varme strømmer inn i det omkringliggende grunnmetallet. Den ekstra varmen er problemet. Den forårsaker forvrengning. Den utvider den varmepåvirkede sonen. Den endrer materialegenskapene.
Tenk på den visuelle forskjellen. En laserstråle er som en nål. En lysbue er som en pensel. Den ene konsentrerer alt til ett punkt. Den andre sprer energien over et større område. Begge kan sammenføye metall. De gjør det veldig forskjellig.
Verksteder som velger mellom dem må forstå dette først. Varmekilden bestemmer alt annet. Hastighet. Forvrengning. Penetrasjonsdybde. Utstyrskostnader. Alt kommer av hvordan varmen leveres.
Direkte sammenligning (de 7 nøkkelfaktorene)
Folk trenger å se tallene. Slik sammenligner disse 7 metodene seg med faktorene som faktisk betyr noe i verkstedet.
1. Hastighet og gjennomstrømning (laservinner)
Lasersveising går raskt. Typiske hastigheter varierer fra 50 til 200 tommer per minutt. Det er ikke en skrivefeil. To hundre IPM er mulig på tynne materialer med riktig fiksering.
Tradisjonell MIG-sveising går mye saktere. 25 til 75 cm per minutt er et realistisk område. En dyktig operatør kan presse høyere på enkle skjøter, men gapet forblir stort.
Konklusjonen er tydelig. En laser er fem til ti ganger raskere for produksjon i store volum. Verksteder som kjører tusenvis av identiske deler ser dramatiske tidsbesparelser.
2. Varmetilførsel og forvrengning (laservinner)
Lasersveising sender varme inn i et veldig lite område. Den varmepåvirkede sonen, eller HAZ, forblir liten. Folk måler det i tideler av en millimeter. Det omkringliggende metallet blir knapt varmt. Vridning er ikke et stort problem.
Tradisjonell sveising sprer varme over et stort område. Den høyfrekvente overflaten (HAZ) kan strekke seg mange millimeter ut fra sveisen. På tynne plater forårsaker varmen vridning. Deler vrir seg. Flenser krøller seg. Enhetene passer ikke lenger.
Konklusjonen er enkel. Laser er egnet for tynne metaller, alt under tre millimeter. Tradisjonelle metoder sliter med forvrengning ved disse tykkelsene.
3. Leddtilpasning og mellomromstoleranse (tradisjonelle seire)
Lasersveising krever presisjon. Avstanden mellom delene må være under 0.1 millimeter. En større avstand vil føre til at strålen blåser gjennom eller ikke smelter sammen. Delene må kuttes nøyaktig. Festeanordninger må holde dem tett.
Tradisjonell sveising håndterer virkelige forhold bedre. En MIG- eller TIG-brenner kan bygge bro over mellomrom på én til tre millimeter. Operatøren tilsetter tilsettmateriale. Lysbuen fyller tomrommet. Det er derfor folk fortsatt bruker elektrodesveiseapparater til reparasjonsarbeid. Delene er aldri perfekte.
Konklusjonen er klar. Tradisjonelle seire for skittent, dårlig montert eller feltreparasjonsarbeid. Laser krever et rent, presist og kontrollert miljø.
4. Utstyrskostnader (tradisjonelle seire)
Tradisjonell sveising er billig å starte med. Et grunnleggende MIG- eller elektrodesveisingoppsett koster mellom tusen og tjuetusen dollar. Sikkerhetsutstyr er minimalt. Sveisehjelm. Hansker. Skinnjakke. Ventilasjon. Et lite verksted kan komme i gang for prisen av en bruktbil.
Lasersveising er en annen økonomisk kategori. Systemer på inngangsnivå starter rundt hundre tusen dollar. Industrielle produksjonssystemer koster mye mer. Mange koster over én million dollar. Sikkerhetsinnkapslinger er obligatoriske. Laserstråler kan blinde folk umiddelbart. Reflekterende materialer kan sende stråler rikosjetterende rundt i et rom. Innkapslingen alene øker kostnadene.
Konklusjonen er enkel. Laser krever et høyt volum for å generere avkastning på investeringen. Et verksted som kjører fem deler per uke kan ikke rettferdiggjøre utgiften. Et verksted som kjører fem tusen deler per uke regner annerledes.
5. Materialkompatibilitet (Uavgjort/Uavgjort)
Denne er en ulempe. Hver metode har forskjellige styrker.
Lasersveising håndterer reflekterende metaller godt. Kobber, messing, aluminium. Disse materialene spretter lysbueenergi rundt. Laserenergi absorberes forskjellig. Laser kan også sammenføye forskjellige metaller. Stål til aluminium. Stål til kobber. Tradisjonelle metoder sliter med disse kombinasjonene på grunn av forskjellige smeltepunkter og sprø intermetalliske lag.
Tradisjonell sveising utmerker seg i stål og rustfritt stål. Karbonstål, legert stål, rustfritt stål. Prosessene er velutviklede. Tilsettmetaller er allment tilgjengelige. Prosedyrene er godt dokumentert. Problemet oppstår med reflekterende metaller som kobber og messing. Lysbuen har en tendens til å vandre. Varmetilførselen er vanskelig å kontrollere. Sveisekvaliteten lider.
Konklusjonen er avhengig av bruksområdet. Et verksted som hovedsakelig sveiser stål ser ingen laserfordel. Et verksted som sveiser kobbersamleskinner eller aluminiumsbatteribrett ser en klar laserfordel.
6. Operatørferdighetsnivå (laseren er enklere å bruke, vanskeligere å sette opp)
Lasersveising deler ferdigheter inn i to kategorier.
Å bruke laseren krever lite manuell kompetanse. Operatøren laster inn deler. Trykker på en knapp. Overvåker maskinen. Strålen følger en programmert bane. Hånd-øye-koordinasjon er ikke nødvendig.
Oppsett av laseren krever høy ingeniørkompetanse. Strålejustering. Fokusposisjon. Sveiseparametere. Fiksturdesign. Dette arbeidet skjer offline. Det krever opplæring og erfaring.
Tradisjonell sveising snur modellen. Manuelle ferdigheter er høye. Operatøren ser på sølen. Beveger brenneren for hånd. Justerer hastighet og vinkel i sanntid. Dette tar år å mestre. Oppsettferdighetene er lave. Skru på gassen. Still inn strømstyrken. Begynn å sveise.
Konklusjonen handler om hvem som gjør jobben. Laser flytter ferdighetene fra operatøren til ingeniøren. Tradisjonelt sett holder ferdighetene i hendene på sveiseren.
7. Automatiseringspotensial (lasergevinster)
Lasersveising integreres enkelt med robotikk. Strålen beveger seg gjennom fiberoptiske kabler. Ingen tunge sveisekabler å dras rundt. Galvo-skannere muliggjør ekstremt rask stråleposisjonering. Hundrevis av sveiser per minutt på små deler.
Tradisjonell sveising kan også automatiseres. Robotiske MIG-celler finnes. Men utstyret er mer klumpete. Brennerspisser slites ut og krever hyppige bytter. Trådmating kan sette seg fast. Hastighetene er lavere.
Konklusjonen er at laser brukes til automatisert produksjon i høyt volum. Tradisjonelle robotceller fungerer, men kan ikke matche laserhastighet eller levetid for forbruksvarer. For automatisering av lavt volum eller blandede produkter er forskjellen mindre dramatisk.
Kostnadsfordeling: Avkastningsberegning
Folk må se tallene før de tar en beslutning om investeringsutstyr. Slik fungerer matematikken.
Førsteinvestering
Et tradisjonelt sveiseoppsett koster mellom tusen og tjuetusen dollar. Det koster en MIG- eller TIG-maskin av god kvalitet, grunnleggende sikkerhetsutstyr og noen forbruksvarer. Mange verksteder starter med dette.
Et lasersveisesystem koster mellom hundre tusen og over én million dollar. Sikkerhetsinnkapslinger medfører betydelige kostnader. Strålen kan blinde noen umiddelbart. Reflekterende materialer kan få strålen til å rikosjettere. Innkapslingen er ikke valgfri.
Forbruksvarer
Lasersystemer bruker mye strøm. Linser må skiftes ut med jevne mellomrom. Beskyttelsesgass er ofte nødvendig. Ingen sveisetråd i de fleste tilfeller. Ingen kontaktrør som slites ut.
Tradisjonell sveising bruker tilsetttråd kontinuerlig. Beskyttelsesgassen strømmer konstant. Kontaktrørene slites ut etter noen timer med lysbuetid. Dysene får sprutoppbygging. Dysegel hjelper, men øker kostnadene. Kostnaden per forbruksdel øker ved store volumer.
Eksempler fra den virkelige verden
Vurder å sveise ti tusen batterisamleskinner. Dette er tynne kobber- eller aluminiumsdeler til batteripakker for elbiler.
Et lasersveisesystem fullfører jobben på omtrent én time. Strålen beveger seg raskt. Ingen sveisetråd nødvendig. Ingen rengjøring etter sveising.
Et tradisjonelt MIG- eller TIG-oppsett tar omtrent åtte timer. Sveiseapparatet beveger seg saktere. Tilsetttråd forbrukes. Sprut må rengjøres. Spissene slites ut og må byttes ut underveis.
Bare forskjellen i arbeidskraft er dramatisk. Verksteder som kjører store volumer får rask avkastning på investeringen. Verksteder som kjører små partier får aldri laserpremien tilbake.
Velg lasersveising når:
Folk trenger fart og presisjon. Delene er elbilbatterikomponenter. Samleskinner. Tapp-til-terminal-tilkoblinger. Dette er applikasjoner med høyt volum og høy pålitelighet.
Hermetisk tetting er viktig. Medisinsk utstyr. Sensorer. Implanterbar elektronikk. Enhver lekkasje er en feil. Lasersveising gir konsistente, forseglede skjøter.
Delene er laget av tynt metall under tre millimeter. Forvrengning er ikke akseptabelt. Tradisjonelle metoder forvrenger disse delene.
Kosmetisk finish er et krav. Ingen sprut. Ingen rengjøring etter sveising. Sveisen ser ren ut rett fra maskinen.
Produksjonsvolumet er høyt. Tusenvis av identiske deler per dag. Kapitalkostnadene fordeles over mange enheter.
Skjøtene er tette. Delene kommer fra CNC-maskinering eller presisjonsstempling. Mellomrom holder seg under 0.1 millimeter.
Velg tradisjonell sveising (MIG/TIG/elektrode) når:
Folk utfører reparasjonsarbeid. Tungt utstyr. Landbruksmaskiner. Gravemaskiner. Delene er skitne. Monteringen er dårlig. En laser kan ikke håndtere disse forholdene.
Delene har dårlig passform. Avstandene overstiger 0.5 millimeter. Overflatene er rustne eller skitne. Tradisjonelle metoder bygger bro over disse avstandene.
Tykke plater trenger sveising. Over tolv millimeter eller en halv tomme i én omgang. Laserpenetrasjon er begrenset uten ekstremt høy effekt.
Arbeidet foregår utendørs eller i vindfulle forhold. Beskyttelsesgass blåser bort. Elektrodesveising eller flukskjernebuesveising fungerer fint i vind.
Budsjettet er begrenset. Under tjue tusen dollar for utstyr. En laser er ikke et alternativ.
Feltsveising er nødvendig. Rørledninger. Byggeplasser. Skipsreparasjon. En person bærer en elektrodesveiser til jobben. Laserutstyr forblir i fabrikken.
Når begge prosessene kan fungere
Noen applikasjoner fungerer med begge metodene. Folk velger basert på spesifikke prioriteringer.
Bilkarosseri i hvitt. Tradisjonell punktsveising håndterer strukturelle skjøter. Laserlodding skaper rene takskjøter. Begge deler har sin plass i samme kjøretøy.
Metallproduksjon fra to til fem millimeter stål. Laser gir hastighet og automatisering for store serier. MIG gir fleksibilitet og lavere kapitalkostnader for verksteder.
Rør i rustfritt stål. TIG-sveising skaper sanitære sveiser av næringsmiddelkvalitet med kontrollert varmetilførsel. Lasersveising kjører med høy hastighet på rørverk for kontinuerlig produksjon.
Det finnes ikke ett enkelt svar som passer for alle jobber. Verksteder må forstå sine volumer, materialer og kvalitetskrav. Da blir valget klart.

Om NOBLE – Din partner for presisjonsproduksjon
Hvem vi er
NOBLE er en ISO-sertifisert CNC-bearbeidingsfabrikk. Kunder kommer til oss for høypresisjonsmaskinering og avanserte sammenføyningsteknologier. Kjernevirksomheten har alltid vært subtraktiv produksjon. CNC-fresing, dreiing og sliping. Men vi har lagt til lasersveisemuligheter. Målet er ekte ende-til-ende-fabrikasjon for kundene. Ingen outsourcing. Ingen frakt av deler til et separat verksted. Ett anlegg håndterer hele arbeidsflyten.
Våre kjerneevner
Vi bygger bro mellom tradisjonell fabrikasjon og moderne laserpresisjon. To verdener. Ett verksted.
CNC-maskinering er fundamentet. Fresing, dreiing, femakset arbeid og gnistbearbeiding for komplekse metall- og plastkomponenter. Snære toleranser. Komplekse geometrier. Den vanlige NOBLE-standarden.
Lasersveising håndterer presisjons- og nøkkelhullssveising. Tynne metaller. Hermetiske tetninger. Montering med lav forvrengning. Jobber der tradisjonell MIG- eller TIG-sveising ville forårsake vridning eller for høy varmetilførsel.
Tradisjonell sveising forblir i verktøykassen. TIG og MIG for tykkere seksjoner. For reparasjonsarbeid. For applikasjoner der skjøttilpasningen ikke er perfekt. Ikke alle jobber trenger en laser. Vi vet forskjellen.
Våre sertifiseringer (tillit og kvalitet)
Vi opererer under strenge kvalitetsstyringssystemer. Bransjene vi betjener krever det. Medisinsk utstyr. Luftfart. Bilindustri. Industriutstyr.
ISO 9001:2015 er et omfattende kvalitetsstyringssystem. Det dekker våre CNC-maskinerings- og sveiseprosesser. Konsekvent kvalitet. Repeterbarhet. Sporbarhet. Industrikunder forventer dette grunnprinsippet.
ISO 13485:2016 er gullstandarden for produksjon av medisinsk utstyr. Ikke alle verksteder har denne sertifiseringen. Det har vi. Den demonstrerer vår evne til å levere presisjonskomponenter og sveisede enheter for kirurgiske verktøy, implantater og diagnostisk utstyr. Regulerte prosjekter trenger dette nivået av dokumentasjon. Vi leverer den.
Hvorfor samarbeide med oss?
One-stop-shop er ikke et markedsføringsfrase. Kunder maskinerer deler på våre CNC-er. Deretter sveiser vi dem internt. Ingen frakt til en separat sveiser. Ingen logistikkforsinkelser. Ingen problemer med kvalitetsoverlevering.
Prosessekspertise er viktig. Vi vet når vi skal anbefale lasersveising. Høy hastighet. Sone med lav varmepåvirkning. Vi vet når vi skal anbefale TIG-sveising. Tykkere seksjoner. Toleranse for mellomrom. Vi presser ikke på én teknologi. Vi valgte den riktige for trykket.
Kvalitet kommer først. Hver sveis blir dokumentert. Hver maskinbearbeidede funksjon blir sporet. Våre ISO-systemer krever det. Kunder mottar papirene de trenger for sine egne revisjoner og regulatoriske innsendinger. Ingen jakt på sertifikater. Ingen manglende batchregistreringer. Systemet fungerer.
FAQ
Kan lasersveising erstatte MIG helt?
Nei. Ikke for tykke reparasjonsarbeider. Laser utmerker seg ved tynne materialer, høy hastighet og lav forvrengning. Men en person som prøver å reparere en sprukket gravemaskinarm eller en tykk stålplate, vil fortsatt bruke en MIG- eller elektrodesveiser. De to metodene tjener forskjellige formål. Den ene utelukker ikke den andre.
Er lasersveising vanskelig å lære?
Det kommer an på hva folk mener med å lære. Det er enkelt å kjøre maskinen når den er satt opp. Last inn deler. Trykk på en knapp. Overvåk syklusen. Den delen er enkel.
Programmering av systemet er vanskeligere. Strålejustering. Fokusposisjon. Utvikling av sveiseparametere. Fiksturdesign. Dette arbeidet krever opplæring og erfaring. Verksteder trenger en ingeniør eller en dyktig tekniker til å håndtere oppsettet. Operatøren på gulvet trenger ikke mange års sveiseerfaring.
Krever lasersveising dekkgass?
Ja, i de fleste tilfeller. Argon eller helium er typisk. Gassen forhindrer plasmaforstyrrelser. Uten den kan laserstrålen spres. Sveisekvaliteten lider. Noen applikasjoner med svært lavt strømforbruk eller pulserte sveisingssystemer kjører uten gass, men det er nisjetilfeller. Mesteparten av produksjonssveising bruker dekkgass, akkurat som MIG og TIG.
Hva er det tykkeste metallet man kan sveise med en laser?
Høyeffektsfiberlasere kan sveise opptil én tomme, eller omtrent tjuefem millimeter, i stål. Utstyret finnes. Sveisesveisene er mulige.
Men her er haken. Tradisjonelle metoder er mye billigere for den tykkelsen. En laser som er kraftig nok til å sveise en 2,5 cm plate koster en formue. Energiforbruket er høyt. Avkastningen på investeringen er dårlig. Folk som sveiser tykt materiale regelmessig, bør holde seg til MIG-, TIG- eller pulversveising. Laser er bare fornuftig for tykke seksjoner i svært spesifikke, høyverdige applikasjoner der andre begrensninger utelukker tradisjonelle metoder.






