
Introduksjon
Som mange vet, dreper rask kutting vanligvis presisjon. Høykvalitetsdrivere koster skyhøyt. Det føles som en avveining hver gang. Vannstrålekutting er rett og slett ikke det spillet. Det gir deg begge deler. En pumpe presser vann til ekstremt trykk – opptil 90 000 psi. Så blåser det gjennom et lite hull. Du tilsetter granatslipemiddel i den strømmen. Den blandingen skjærer gjennom ethvert metall som en varm kniv gjennom smør, men uten varmen. Ingen smeltede kanter. Ingen herdede soner. Det er derfor verksteder bruker det overalt nå.
La oss være direkte. Hvis du lager metallkomponenter til roboter, biler eller fabrikkmaskiner, løser denne metoden reelle problemer. Du beholder materialets opprinnelige struktur intakt. Du holder stramme toleranser, del etter del. Du bytter fra tynne shims til en 15 cm stålplate uten å bytte verktøy. Den allsidigheten er vanskelig å slå.
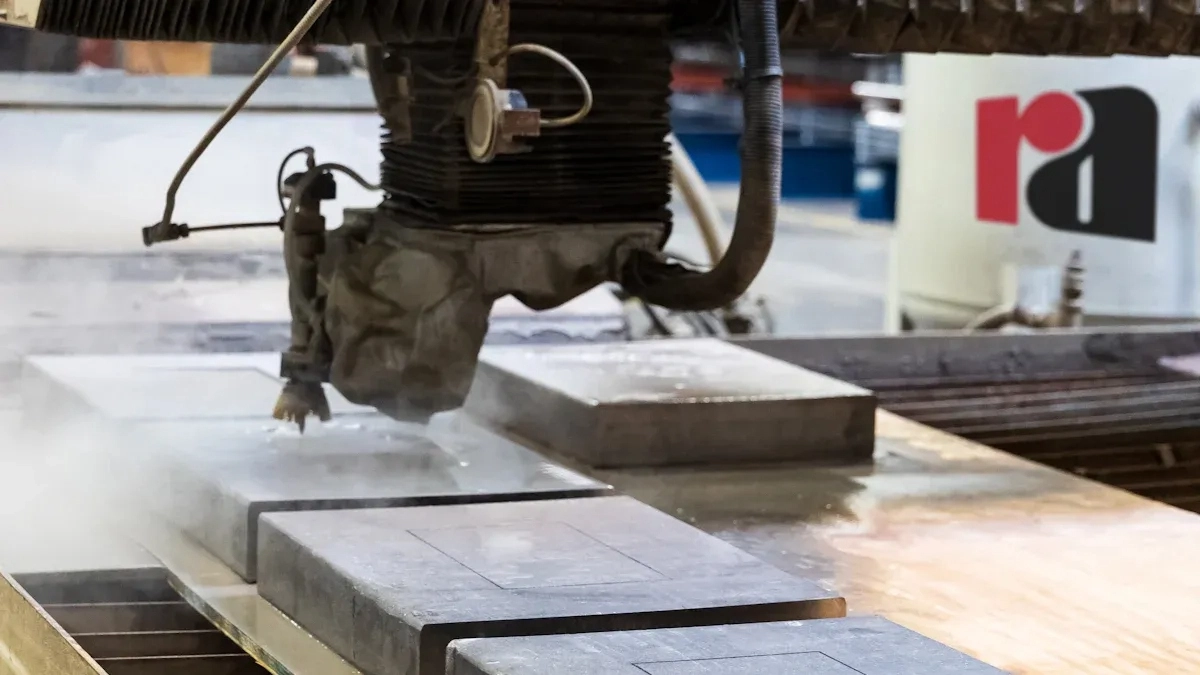
Hvordan slipende vannstråleskjæring fungerer for metaller
Slik skjærer maskinen faktisk i metall. En pumpe presser vann til et vanvittig trykk – mellom 60 000 og 90 000 psi. Vannet skyter gjennom en liten åpning, kanskje 0.01 tommer bred. Deretter trekkes granatslipemiddelet inn i strømmen inne i et blanderør. Vannet akselererer de skarpe partiklene. Det som treffer metallet er ikke vann. Det er en høyhastighets sandblåser som beveger seg med dobbelt så høy lydhastighet.
Skjæreprosessen er ren erosjon. Hver slipepartikkel fjerner et mikroskopisk flis. Ingen varme bygger seg opp. Ingen smelting skjer. Metallets indre struktur forblir nøyaktig slik den var før kuttet startet.
Se nå på alternativene. Laserskjæring bruker en fokusert lysstråle. Den smelter gjennom materialet. Den varmen skaper en varmepåvirket sone, eller HAZ. Kantene blir harde og sprø. Noen ganger må du bearbeide dem på nytt.
Plasmaskjæring er raskere på en tykk plate, men overflaten er ru. Du får også betydelig HAZ. Kanten må kanskje slipes før sveising.
CNC-fresing gir deg presisjon. Ingen tvil om det. Men for en stor plate er det tregt. Verktøyet beveger seg frem og tilbake og skjærer et smalt kutt. Du sliter også ut endefreser. En vannstråle fortsetter bare å gå gjennom den samme dysen i timevis.
Viktige fordeler for produksjon av metallkomponenter
La oss se på de virkelige fordelene. Disse er viktige i verkstedet.
Ingen varmepåvirket sone
Lasere og plasma genererer varme. Denne varmen forårsaker problemer. Tynne metaller vrir seg. Herdet stål mister besinnelsen. Mikrosprekker dannes langs skjærekanten. Du ser dem kanskje ikke, men de er der.
Vannstråle unngår alt dette. Skjæreprosessen er ren mekanisk erosjon. En partikkel treffer metallet og fjerner et lite flis. Ingen varme bygger seg opp. Materialets indre struktur – korngrenser, hardhet, temperament – forblir nøyaktig slik den var før kuttet startet.
Dette er viktig for ekte deler. Tenk på en brakett til luftfartøy. Eller en robotarmlenke, eller en hvilken som helst komponent som trenger sveising etter kutting. En varmepåvirket sone skaper svake punkter. Vannstråler gir ingenting å bekymre seg for.
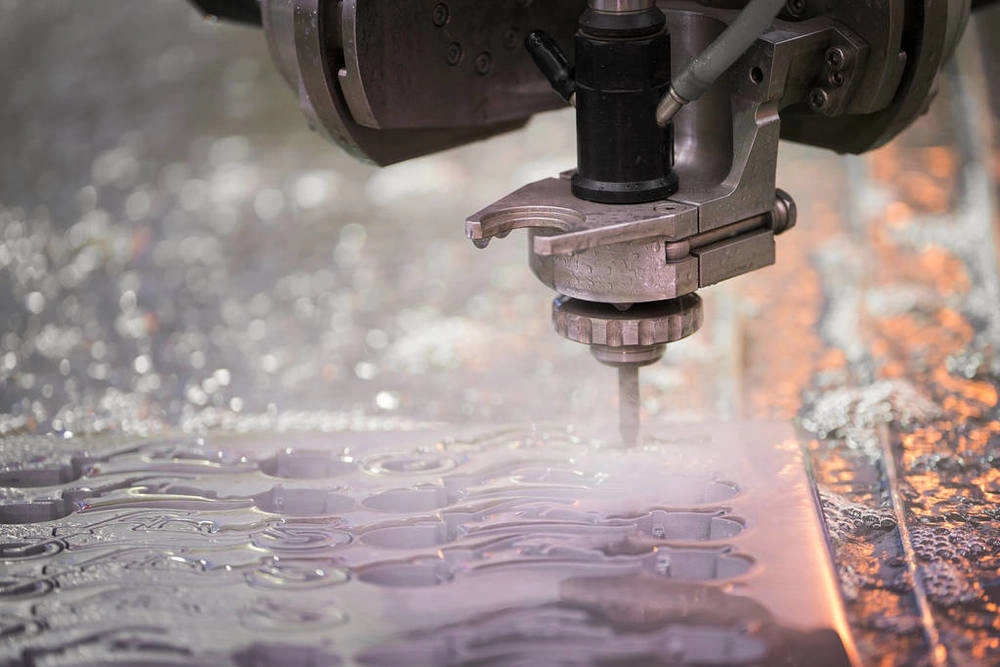
Skjærer alle typer metall
Hva som helst, denne maskinen klarer det.
Myke metaller som aluminium, messing og kobber kutter rent. Ingen smelting. Ingen grader som slepes etter kuttet.
Harde metaller som rustfritt stål, titan, Inconel og verktøystål? Ikke noe problem. Tykkelser opptil seks eller til og med ti tommer. Den samme dysen kutter tynne shims og tykke plater uten å endre noe.
Eksotiske legeringer for luftfart eller medisinsk robotikk? Fungerer perfekt. Materialsertifiseringer er ikke et problem. Prosessen endrer ikke kjemien eller strukturen.
Presisjon og repeterbarhet
Hold toleranser mellom pluss eller minus én til tre tusendels tomme. Det er nøyaktighet i virkeligheten på en tykk plate.
Skjæresnittet – bredden på materialet som fjernes – er lite, kanskje 0.03 tommer. Dette lar deg legge deler tett sammen på platen. Avfallet reduseres betydelig. Når du skjærer i dyre metaller som titan eller Inconel, hoper disse besparelsene seg raskt opp.
Ingen grader, ingen sekundær etterbehandling
Kantkvaliteten er jevn rett fra maskinen. Ingen grader. Ingen hakkete linjer. Ingen ru flekker.
Dette eliminerer avgrading. Det reduserer slipetiden. Du hopper ofte over sekundærmaskinering helt. Delen går fra vannstrålen til neste operasjon eller rett til montering. Det er reelle kostnadsbesparelser, ikke bare prat.
Metallkomponenter ideelle for vannstråleskjæring
Her er en praktisk oversikt. Ulike deler, forskjellige metaller, samme maskin.
| Komponenttype | Vanlige metaller | Hvorfor vannjet utmerker seg |
| Strukturrammer og grunnplater | Aluminium, rustfritt stål, | Skjærer en tykk plate uten å tilføre varme. Delen holder seg flat. Ingen vridning betyr at den monteres riktig første gang. |
| Robotarmer og lenker | Aluminium, titan, karbonfiber | Tynnveggede strukturer er følsomme for varme. Vannstråler unngår dette fullstendig. Ingen forvrengning. Ingen delaminering på kompositter. |
| Girblanker og tannhjul | Herdet stål, rustfritt stål | Du kan skjære i materiale som allerede er varmebehandlet. Tennene blir rene. Ofte hopper du over varmebehandling etter maskinering helt. |
| Braketter og monteringsplater | Ulike metaller | Trenger du en spesialtilpasset brakett raskt? Ingen vanskelig verktøy. Ingen venting på en laserprogrammerer. Last inn filen, skjær delen, send den. |
| Kjøleribber og kabinetter | Aluminium, Kobber | Varme er fienden her. En laser ville svekke varmeledningsevnen ved skjærekanten. Vannstrålebehandlingen lar materialegenskapene bli uberørt. Overflatefinishen forblir ren. |
| Shims og avstandsstykker | Fjærstål, rustfritt stål | Tykkelseskontroll er alt. En grad på en shim kaster av stakken. Vannstråle gir en ren kant. Ingen sekundær filing eller velting. |
Vannstråle vs. andre skjæremetoder for metaller
Her er den direkte sammenligningen. Se på faktorene som faktisk styrer beslutningen din i verkstedet.
| Faktor | Waterjet Cutting (Slipende) | Laserskjæring | Plasmaskjæring | CNC fresing |
| Varmepåvirket sone | Ingen. Null. Kuttet er mekanisk erosjon. | Ja. Betydelig på tykkere materialer. | Ja. Stor HAZ. Endrer metallegenskaper. | Minimal, men verktøyfriksjon genererer noe varme lokalt. |
| Maks tykkelse (stål) | Opptil 10 cm. Samme dyse. | Omtrent 1 cm for et rent snitt. Faller raskt av. | Opptil 2 tommer, men kanten blir ru og skrå. | Ubegrenset i teorien. Men matehastighetene blir smertelig lave. |
| Kantkvalitet | Utmerket. Glatt. Klar for sveising. | Utmerket på tynne lag. Drypper ned på en tykk tallerken. | Ru. Slagg på underkanten. Trenger opprydding. | Utmerket. Maskinbearbeidet finish. |
| Materialavfall | Lav. Smal snitt, tett nesting. | Lav. Lignende snittbredde. | Høy. Bredere snitt, grovere reirstruktur. | Moderat til høy. Fjerning av spon fjerner materiale. |
| Verktøykostnad | Ingen verktøy. Samme dyse til alt. | Ingen verktøy. Gass og linseforbruksvarer. | Ingen verktøy. Forbrukselektroder. | Høy. Beslag, skrustikker, endefreser, verktøyholdere. |
| Hastighet (tynt metall) | Saktere. Akselerasjonen er begrenset. | Raskere. Veldig rask på metallplater. | Raskere. Rask for grove kutt. | Treg. Programmering og verktøybanetid. |
| Hastighet (tykt metall) | Raskere. Den bare fortsetter å kutte. | Kan ikke skjære en tykk plate rent. | Moderat. Raskt, men røft. | Veldig treg. Stepover og kuttedybde begrenser matingen. |
Mønsteret er tydelig. Vannstrålebehandling er ikke raskest på tynne plater. Laser vinner der. Men for tykke plater, for materialer som er følsomme for varme, for fleksibilitet uten verktøy, har vannstrålebehandling ingen reell konkurranse.
Bruksområder på tvers av metallfokuserte bransjer
La oss se på hvor denne metoden faktisk brukes. Hver bransje har et annet problem. Vannstråler løser det.
Robotics & Automatisering
Tenk på en robotarm. Den må bevege seg raskt. Den må plasseres presist. Delene må være lette. Aluminium er det opplagte valget. Men tynn aluminium vrir seg under varme. En laser eller plasma ville forvrengt strukturen.
Vannstråleskjæring kutter chassisplatene, verktøyfestene på armen og presisjonslenkene. Ingen varme betyr at delen forblir flat. Armen forblir nøyaktig.
Aerospace
Her er materialet ofte titan eller Inconel. Dyre legeringer. Hver del leveres med et sertifiseringsspor. Du kan ikke endre metallets egenskaper. Utmattingslevetid er et sikkerhetsproblem.
En HAZ skaper mikrostrukturelle endringer. Det er et feilpunkt. Vannstrålebehandling produserer ingen HAZ. Kanten er like ren som grunnmaterialet. Du får de sertifiserte egenskapene hele veien gjennom.
Biler
Tilpassede braketter. Opphengskomponenter. Prototypedeler for forskning og utvikling. Behovet er fart. Du har ikke tid til hardt verktøyarbeid. Du vil ikke vente på en laserprogrammerer.
Last inn CAD-filen. Skjær delen. Test den. Endre designet. Skjær en til. Ingen verktøykostnader. Ingen varmeforvrengning. Det er verdien for lavvolum- og utviklingsarbeid.
Industrimaskiner
Dette er tunge ting. Bunnplater to tommer tykke. Utstyrskomponenter fra en seks-tommers stålplate. Toleransene må fortsatt være stramme.
Plasma ville skjære raskt, men etterlate en ru, avfaset kant. Du måtte maskinere den etterpå. En vannstråle skjærer rent i full tykkelse. Kanten er firkantet. Toleransen holder. Delen går rett til sveising eller montering. Det sparer en hel operasjon.
Begrensninger og hensyn til metallskjæring
Ingen prosess er perfekt. Vannstråleteknikk har reelle begrensninger. Du må kjenne dem før du forplikter deg.
Fart på tynt metall
Her er sannheten. Hvis du skjærer metallplater under en kvart tomme i tykkelse, er en laser raskere. Vannstrålens akselerasjon er begrenset. Slipestrålen tar et øyeblikk å aktiveres helt. For arbeid med høyt volum av tynne stålplater vinner laseren fartskappløpet.
Driftskostnader
Du betaler for forbruksvarer. Granat-slipemiddel er ikke gratis. Du bruker en pose per skift, avhengig av skjæretiden. Dyser og blanderør slites ut. Slipemiddelet eroderer dem akkurat som det eroderer metallet. Dette er reelle linjeposter på kostnadslisten din. Ta dem med i betraktningen.
Toleranser for kritiske funksjoner
Vannstråle har gode toleranser. Pluss eller minus noen få tusendeler. Men for et lagersete? Et presisjonshull med dybelstift som trenger presspasning? Du kan fortsatt trenge sekundært arbeid. Brotsje. Boring. Kanskje en rask omgang på en fresemaskin. Strålen skjærer rent, men den er ikke en erstatning for maskinerte tilpasninger på de mest krevende grensesnittene.
Overflatebehandling
Kanten er glatt. Ingen grader. Ingen slagg. Men det er en satengfinish. Hvis du trenger en speilblank polering – som for en forseglingsflate eller en kosmetisk kant – er du ikke ferdig. Vannstrålen kommer deg nær. Du trenger fortsatt en sekundær prosess for å oppnå den reflekterende finishen.
Beste praksis for metallkomponenter designet for vannstrålebehandling
Slik designer du deler spesielt for denne prosessen. Følg disse, og du sparer tid og penger.
1. Design for hekkende
Materialsvinn er dyrt. Snittet er smalt, så bruk den fordelen. Pakk delene tett sammen på platen. Roter dem. Lås formene sammen. Maskinen bryr seg ikke. Materialutnyttelsen din går opp. Skrotet ditt går ned.
2. Bruk tabbing for små deler
Du kutter en liten skive. Den blir ferdig. Så faller den rett ned i tanken. Nå fisker du den ut av slipeslammet. Ikke bra.
La små tapper holde delen til platen. Mikroskjøter. Delen holder seg på plass. Når jobben er ferdig, knekker du den av eller kutter tappene. Dette er standard praksis for små komponenter.
3. Spesifiser materiale og tykkelse på forhånd
Maskininnstillingene endres fullstendig mellom materialene. Aluminium skjærer raskt med mindre slitasje. Herdet stål trenger mer granat og en langsommere mating. Titan er sitt eget beist.
Fortell operatøren nøyaktig hva du bruker. Legeringskvalitet. Tykkelse. Varmebehandlingsforhold. Dette er ikke valgfritt. Gjetting fører til dårlige kutt eller ødelagte blanderør.
4. Planlegg for sekundær drift
Vannstråler lager profilen. Den gjenger ikke hull. Den holder ikke et lager til tideler.
Se på utskriften din. Identifiser funksjonene som trenger reell maskinering. Gjengede hull? Planlegg en gjengeoperasjon etter skjæring. Presisjonshull for dybelbolter? La det stå igjen, og opprøm eller bor dem deretter på en fresemaskin. Vannstrålen er det første trinnet, ikke det siste, for kritiske grensesnitt.
Konklusjon
Her er konklusjonen. Hvis du lager metalldeler og bryr deg om hvordan materialet oppfører seg etter skjæring, er ikke vannstråle et nisjeverktøy. Det er en kjerneprosess.
Du beholder metallets opprinnelige egenskaper. Ingen varme. Ingen herdede kanter. Ingen mikrosprekker. Du holder tette toleranser på tynne shims og en 15 cm plate med samme maskin. Du bytter fra aluminium til Inconel uten å bytte verktøy.
Her er den praktiske lærdommen for verkstedet ditt. Se på delene dine nå. Still deg selv noen spørsmål. Jakter du på varmeforvrengning på tynt aluminium? Sliper du slagg av plasmakuttede kanter? Sliter du i det hele tatt med å skjære tykt, herdet stål?
Hvis svaret er ja på noen av disse, ta med et prøvekutt med vannstråle. Test kantkvaliteten. Sjekk planheten. Kjør på kostnaden per del, inkludert sekundære operasjoner. Du vil sannsynligvis oppdage at maskinen betaler seg selv raskere enn du forventer, spesielt for arbeid med blandede materialer, lavt volum eller tykke plater.
Om NOBLE – Din CNC Maskinering partner
Hvem vi er
Vi fokuserer på metallkomponenter av høy kvalitet. Kundene våre bygger roboter, medisinsk utstyr, deler til luftfart og industrimaskiner. Vi kombinerer vannstråleskjæring med full CNC-maskinering. Du kommer til oss med en rå idé eller en CAD-fil. Vi sender tilbake ferdige deler. Prototype eller produksjonsserie – samme prosess, samme kvalitet.
Våre kjerneevner
| Capability | Detaljer |
| CNC fresing | 3-akset, 4-akset og 5-akset maskinering for komplekse geometrier og små toleranser |
| CNC Turning | Presisjonsdreiebenk for sylindriske komponenter, aksler og foringer |
| Sekundær drift | Boring, gjenging, opprømming, overflatesliping og avgrading |
| Etterbehandlingstjenester | [Valgfritt: anodisering, pulverlakkering, passivering, varmebehandling] via kvalifisert partnernettverk |
| Inspeksjon og kvalitetskontroll | CMM (koordinatmålemaskin), optiske komparatorer og presisjonsmålere |
Våre kvalifikasjoner
| Sertifisering | Omfang |
| ISO 9001: 2015 | Vårt grunnleggende kvalitetssystem. Konsekvent produksjon. Kontinuerlig forbedring. Kundetilfredshet. Dekker alle metallkomponenter vi lager. |
| ISO 13485: 2016 | Dette gjelder medisinsk utstyr. Kirurgisk robotikk. Diagnostisk utstyr. Implanterbare instrumentkomponenter. Det betyr at vi håndterer risiko. Vi opprettholder sporbarhet. Vi følger regulatoriske krav. |
Hvorfor samarbeide med NOBLE
Her er hva du faktisk får.
Én kildeløsning. Vannskjæring. CNC-etterbehandling. Under ett tak. Du administrerer ikke tre leverandører.
Ingen garanti for varmeforvrengning. Vannstrålen vår etterlater ingen HAZ. CNC-arbeidet vårt tilfører den ikke tilbake. Metalldelene dine beholder sine opprinnelige egenskaper.
Fra prototype til produksjon. Lavt volum for rask testing. Høyt volum for full produksjon. Samme kvalitet uansett.
Materialfleksibilitet. Vi bruker aluminium, rustfritt stål (303, 304, 316, 17-4), karbonstål, verktøystål, messing, kobber, titan og Inconel. Sannsynligvis legeringen du trenger.
Rask tilbudsgivning. Last opp CAD-filen din. STEP, IGES, DXF, DWG. Vi gir deg et tilbud innen 12 timer. Ingen venting i flere dager.
Det er tilbudet. Send oss utskriftene dine. Vi forteller deg hva vi kan gjøre og hva det koster.
FAQ
Kan en vannstråle skjære metalldelen min uten å deformere den?
Ja. Prosessen bruker ingen varme. Delen din vil ikke vri seg. Den vil ikke endre farge. Hardheten og tempereringen forblir nøyaktig slik den var før kutting. Dette er viktigst for tynt aluminium, forherdet stål og alle legeringer som reagerer dårlig på varme.
Hvor presis er vannstråleskjæring for metallkomponenter?
Systemet vårt holder pluss eller minus tre tusendels tomme på de fleste deler. For mindre komponenter eller deler fester vi dem nøye, og vi kan nå en tusendel. Trenger du strammere enn det? Lagerhull eller hull til pluggbolter? Vi bytter til sekundær CNC-maskinering for disse funksjonene. Vannstrålen bringer deg nær. Fresen fullfører jobben.
Hvilke metaller kan du IKKE skjære med vannstråle?
Nesten ingenting. Vi skjærer i standard konstruksjonsmetaller hver dag. Stål. Rustfritt stål. Aluminium. Titan. Inconel. Messing. Kobber.
De eneste begrensningene er problemer med ikke-metall. Herdet glass knuses under trykk – men det er ikke metall. Svært myke, rene metaller som bly kan smitte av i stedet for å skjære rent. Vannstrålebehandling fungerer for alt du faktisk ville spesifisert på en utskrift.
Tilbyr dere både vannskjæring og CNC-etterbehandling?
Ja. NOBLE er et komplett CNC-verksted. Vannstrålen lager emnet. Så freser vi det, dreier det, borer hull, gjenger gjenger, opprømmer presisjonsboringer og sliper overflater. Alt under ett tak. Dette er viktig fordi det kuttede emnet og de maskinerte funksjonene forblir perfekt justert. Du slipper to leverandører som krangler om hvem sin feil det er som ikke samsvarer.
Kan dere produsere metallkomponenter av medisinsk kvalitet (f.eks. til kirurgiske roboter)?
Ja. Vi har ISO 13485:2016-sertifisering. Det kvalifiserer oss til å lage deler til medisinsk utstyr. Kirurgisk robotikk. Diagnostiske instrumenter. Ortopediske verktøy. Vi opprettholder sporbarhet fra råvarepartiet til den ferdige delen du mottar. Ingen mangler.
Tilbyr du prototyping tjenester?
Ja. Vannstrålebehandling krever ingen harde verktøy. Ingen støpeformer. Ingen dyser. Ingen festekostnader. Vi laster inn filen din og skjærer delen. Dette gjør prototyping i lavt volum økonomisk. Avhengig av kompleksitet og materialtilgjengelighet kan vi levere prototypemetallkomponenter på så lite som 5 virkedager.
Har dere en minimumsbestillingsmengde (MOQ)?
Nei. Vi aksepterer enkeltdeler for prototyping. Vi aksepterer også produksjon i store serier. Vannstråleprosessen er verktøyfri, så små partier straffes ikke med oppstartsgebyrer. Én del eller ti tusen – vi tilbyr begge deler.







