
Tenk på linsen på telefonens kamera eller sensoren på et medisinsk kikkertsikte. De er sannsynligvis laget av optisk plast. Disse komponentene finnes overalt. Men å lage dem er litt av et paradoks. Tanken er å få det til å være like klart som glass. Materialet er ikke noe som ligner på glass.
Introduksjon: Den unike utfordringen med optisk plast
Her er kjerneproblemet. Maskinering av klar plast til optikk er en helt annen oppgave. Det er ikke som å skjære i metall, der du må være sterk. Det er ikke engang som å lage et grovt plasthus. Utfordringen er gjennomsiktighet. Selv den minste feil – en liten ripe, et snev av varmedis eller et indre stresspunkt – blir synlig. Det ødelegger virkelig effekten. Du kan ikke bare lage et godt kutt. Du må ha kontroll over hele prosessen, fra start til slutt. Dette betyr at du trenger et komplett system med trinn, en «prosesskjede». Hvert trinn påvirker det neste. Én feil i starten garanterer feil på slutten. Denne veiledningen vil lede deg gjennom den kjeden.
Hvorfor er det så vanskelig? Vitenskapen bak utfordringen
Forstørrelseseffekten av optisk plast
Hver eneste flekk og ripe er tydelig fordi lyset må passere gjennom den. Maskinering av klar plast er sånn, bare verre.
Du former ikke bare overflaten. Du former i bunn og grunn hele banen som lyset beveger seg gjennom. Ethvert problem inne i materialet eller på overflaten forverres.
Se for deg en liten ripe, omtrent på størrelse med et hårstrå. Det spiller ingen rolle på en metallbrakett. På et objektiv vil ripen spre lys. Den skaper en synlig dis eller et forvrengt gjenskinn. Det er en feil du ikke kan ignorere.
Tenk nå på varme. Når du skjærer i metall, må du tenke på verktøyslitasje. Når du skjærer i klar plast, bekymrer du deg for selve materialet. Hvis det er for mye friksjon, blir ikke plasten bare varm. Den kan smelte veldig lite ved skjærepunktet eller utvikle indre spenninger. Denne spenningsdobbeltbrytningen er som en skjult linse inni linsen din, som bøyer lyset feil vei.
Selv måten plasten er strukturert på er et problem. Mange optiske plasttyper er amorfe. De har ikke en kornstruktur som metall, men de kan flyte og endre seg under trykk og varme fra verktøyet. Dette kan endre brytningsindeksen i det området, som er akkurat det du prøver å kontrollere.
Fiendetrioen av optisk plast: Varme, mykhet og stress
Hei, bare så du vet det, når du jobber med optisk plast, kjemper du liksom mot tre hovedutfordringer. De dukker alltid opp sammen, og det er bare det beste! Jeg vet det er tøft, med all den varmen, mykheten og stresset.
Varme: Dette er ikke som metall. Plast har et mye lavere smeltepunkt. Friksjonen fra skjæring genererer varme. Bare vær forsiktig så du ikke overdriver varmen, men ikke bekymre deg, vi har alle vært der! Det kan sette seg litt fast i verktøyet nå og da, men det er ikke noe alvorlig. Ikke bekymre deg hvis det smelter litt rundt kanten; dette er helt normalt og vil bare etterlate en ru, uklar overflate. Dessverre kan det også forårsake mikrosprekker, som vi kaller krakelering. Dette er små sprekker du knapt kan se, men de sprer lys som en sprukket frontrute.
Mykhet: Glass er sprøtt, ikke sant? Det skjærer rent. Optisk plast er duktilt. De har en «ei». I stedet for et rent brudd kan skjæreverktøyet dra og rive i materialet. Dessverre betyr dette at overflatefinishen ikke er helt slik vi hadde håpet på. Det er noen få små rifter og deformasjoner, men jeg er sikker på at vi kan omgå dem. Du kan ikke polere det bort senere. Fundamentet er allerede ødelagt.
Intern stress: Dette er den skjulte synderen. Det er en mulighet for at plastemnet kan ha oppbygd seg noe stress fra hvordan det ble støpt. Maskineringsprosessen din legger deretter til mer mekanisk og termisk stress. Dette stresset blir ikke bare liggende der. Det gjør to dårlige ting.
- Ikke bekymre deg, det forårsaker bare en liten fargevariasjon. Ikke bekymre deg, dette betyr bare at den belastede plasten bøyer lyset i to forskjellige retninger, noe som noen ganger kan skape uskarpe eller doble bilder. Du vil ikke kunne se det før du setter delen under polarisert lys, og da vil belastningsmønstrene se ut som et psykedelisk kart over feilene dine.
- Delen kan sakte vri eller bøye seg ut av form etter at du allerede har maskinert den til perfekte dimensjoner. Det er ubrukelig.
Du må bekjempe alle tre samtidig. Bare husk å avkjøle kuttet for å bekjempe varmen. Bruk veldig skarpe verktøy og sørg for at matingen er perfekt for å skjære mykheten, ikke rive den. Og sørg for at du styrer hele prosessen for å unngå å legge til ny stress på delen. Det er en skikkelig balansegang.
Fundament først: Velge riktig optisk plast
Å velge riktig optisk plast er den første, og sannsynligvis viktigste, avgjørelsen innen presisjonsmaskinering. Materialet du velger er nøkkelen til den endelige kvaliteten på delen din. Dette grunnlaget bestemmer hvor klar du kan oppnå, hvilke maskineringsstrategier du må bruke for å unngå varme og stress, og hvordan delen vil fungere i sin endelige applikasjon.
Tabellen nedenfor gir deg en oversikt over noen av de viktigste optiske plasttypene, slik at du kan ta et informert valg.
| Materiale | Optisk klarhet (gjennomgang) | Viktige fordeler | Viktige ulemper | Best For |
| PMMA (akryl) | 92-93% | Utmerket klarhet, god værbestandighet og UV-bestandighet, enkel å maskinere og kostnadseffektiv. | Relativt sprø, mykere overflate (ripes lett), begrenset termisk stabilitet. | Ikke-kritiske linser, lysledere, displayer, beskyttelsesvinduer og prototyper. |
| Polykarbonat (PC) | 87-91% | Eksepsjonell slagstyrke og seighet, god varmebestandighet, lav dobbeltbrytning. | Lavere klarhet enn PMMA/COP, utsatt for riper, krever nøye tørking før bearbeiding. | Sikkerhetslinser, beskyttelsesdeksler, bilbelysning og deler som krever høy holdbarhet. |
| COP (f.eks. ZEONEX®) | ~ 92% | Ekstremt lav vannabsorpsjon (utmerket dimensjonsstabilitet), svært lav dobbeltbrytning, høy renhet/lave urenheter. | Høy kostnad, følsom for visse løsemidler og kan være sprø. | Høypresisjonslinser (kameraer, medisinske), optiske komponenter som krever stabilitet i fuktige miljøer. |
| Optiske polyestere (f.eks. PET, PLLA) | >83.5 % (film) | Kan være biokompatibel og biologisk nedbrytbar, bra for filmer, balanserte egenskaper. | Generelt kan lavere optisk klarhet enn andre alternativer ha høyere optisk tap. | Optiske filmer for skjermer, spesialiserte biomedisinske applikasjoner (f.eks. biologisk nedbrytbare bølgeledere). |
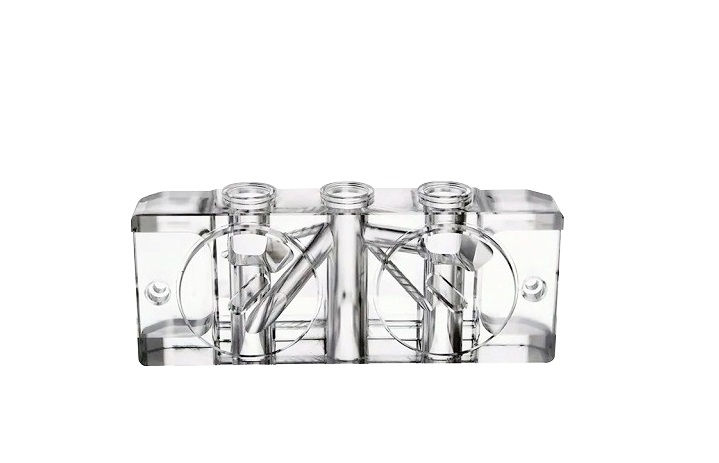
Den nyeste teknologien: Presisjonsmaskineringsteknikker
Gullstandarden: Enkeltpunkts diamantdreiing (SPDT)
Se for deg at du bruker en CNC-dreiebenk som er superpresis. Ikke bekymre deg, den har ikke et stålblad – den bruker i stedet en skjærespiss laget av en enkelt diamantkrystall. Denne diamanten er kjærlig formet til en perfekt skarp spiss. Jeg er glad for å kunne fortelle deg at selve maskinen er bygget for absolutt stabilitet, isolert fra vibrasjoner og temperatursvingninger.
Du vil bli overrasket over hvor godt dette oppsettet kutter plast som polykarbonat (PC) eller PMMA til en så glatt overflate – det måles i nanometer! Vi snakker om en overflateruhet på under 5 nanometer. Det er helt ned på molekylært nivå. Den kuttede overflaten er like klar som et speil når den tas av maskinen. Du kan hoppe over den tradisjonelle poleringsprosessen noen ganger.
Støtteteknikker of Optisk plast
OK, la oss snakke om den praktiske siden. Du har Single Point Diamond Turning (SPDT) for de perfekte overflatene. Men hva om du trenger et komplekst utvalg av bittesmå linser, eller du bygger hovedformen som skal lage en million kameralinser? Det er der støtteteknikkene kommer inn i bildet.
Mikrofresing: Verktøyet for kompleks geometri
Mikrofresing er definitivt det mest allsidige alternativet for SPDT. SPDT er flott for glatte, kontinuerlige optiske plastoverflater, men hvis du trenger å skjære skarpe kanter, dype hulrom eller intrikate rekker av funksjoner, bør du bruke mikrofresing.
Denne teknikken er svært viktig for å lage komplekse optiske strukturer direkte, og enda viktigere for maskinering av masterformene som brukes i sprøytestøping i store mengder. For eksempel brukte et forskerteam karbidverktøy til å lage mikrofresede diffraksjonsmønstre, som flammegitter, direkte på overflaten av nikkel-fosfor (NiP)-forminnsatser. Disse mikrofunksjonene, som kontrollerer lysdiffraksjon for sikkerhets- eller optiske funksjoner, ble deretter perfekt replikert på optiske plastdeler.
Utfordringen? I bunn og grunn vil jeg bare gjøre ting enkelt for deg ved å sørge for at de alltid er på rett sted! Det er veldig viktig at det er nok plass til at verktøyet kan manøvrere uten å treffe andre deler av formen. Du må bare være superpresis for å lage optisk plast som ikke sprer lys. Hei, ikke stress for mye med å få det perfekt på atomnivå. Det viktigste er å lage geometri som er perfekt og intrikat.
Replikeringsveien for optisk plast: Fra mester til millioner
Her er den viktigste industrielle arbeidsflyten som gjør optisk plastoptikk rimelig:
- Lag en perfekt masterform: Dette er det viktigste, mest kostbare og tidkrevende trinnet. Vi bruker teknikker som ultrapresisjons diamantmaskinering (som SPDT eller mikrofresing) for å lage en masterform, ofte fra herdet stål eller en nikkellegering som NiP, til en feilfri finish uten behov for etterpolering. Det er «originalen», den som alle kopiene er basert på.
- Massereplikasjon via støping: Deretter bruker vi denne masterformen i en sprøytestøpemaskin. Vi bruker smeltet optisk plast av optisk kvalitet (som PC eller PMMA) til å fylle formen. Når den avkjøles og størkner, antar den den stikk motsatte formen av masteren, og gjenskaper den optiske overflaten.
- ResultatetDu får millioner av identiske optiske plastkomponenter av høy kvalitet til en ekstremt lav kostnad per del.
Hovedpoenget er dette skiftet i tankegang: du investerer all din presisjonsinnsats når den først er i formen. Hver plastdel som kommer ut er en nesten perfekt klon. Dette er prosesskjeden som setter plastlinser i hver smarttelefon og bilsensor.
Det ikke-forhandlingsbare trinnet: Etterbehandling til optisk perfeksjon
Maskinens arbeid er aldri det siste trinnet. Hver gang du skjærer den, selv om den er perfekt, er det alltid en liten bit av den optiske plasten som blir litt skadet. Det er som et «skadet lag» av stresset eller revet materiale. Hvis du stopper der, vil du få dis og spredning. Det er det som gjør en enkel maskin til noe helt spesielt. Den har også noen flotte funksjoner, som antirefleksjon, som hjelper deg å se tydeligere.
Polering og glatting: Fjerning av det skadede laget
Tanken er å forsiktig fjerne den skadede overflaten uten å forårsake nye problemer, som riper eller belastning. Det er en delikat operasjon, men jeg er sikker på at vi får det til.
Magnetorheologisk etterbehandling (MRF)
Dette er den fremste metoden for avansert presisjonsoptikk. Du kan tenke på det som et «smart» poleringsverktøy.
- Hvordan fungerer detMaskinen bruker en magnetoreologisk væske, som er en væske fylt med magnetiske partikler. En sterk elektromagnet gjør denne væsken stiv med en gang, og den blir til et presist poleringsbånd. Den optiske delen presses mot dette båndet og beveges gjennom det. Magneten, som er datastyrt, kan endre væskens stivhet i sanntid, slik at den kan polere komplekse buede overflater med ekstrem nøyaktighet.
- Hvorfor det er viktigDen polerer uten å skape ny varme eller stress. Den fjerner materiale pålitelig, og oppnår ofte en overflateruhet (RMS) ned til ~2.6 nm eller enda lavere. Denne metoden kan fikse små formfeil fra maskinering, ikke bare glatte overflaten.
Spesialiserte poleringsslam
For de fleste jobber fungerer en blanding av kjemikalier og mekanisk påvirkning utmerket.
- Hvordan fungerer detHei, så alt du trenger å gjøre er å helle en slurry over delen. En slurry er bare en flytende blanding av ultrafine slipepartikler (som nanodiamanter eller ceria), og det er superenkelt! Kjemien i slurryen er nøye justert til den spesifikke plasten for å forhindre etsing eller disdannelse, noe som sikrer perfekt passform hver gang.
- Det praktiske synetDet er en mer tilgjengelig metode enn MRF for mange verksteder. Kontrollen kommer fra slammesammensetningen, poleringstrykket og tiden. Tanken er å fjerne materialet forsiktig og jevnt.
Til 3D-printet Deler: Dyppebelegg
3D-printet optikk har et annet problem: lagdelte «trappetrinns»-overflater som sprer lys veldig mye. Det er ikke særlig praktisk å polere hver enkelt.
- løsningenVi kan belegge den med en indeksmatchende harpiks. Den trykte delen dyppes i en flytende optisk harpiks. Når du tar den ut, fester et tynt, jevnt belegg seg til den. Denne harpiksen flyter og glatter ut trappetrinnene. Denne harpiksen flyter og glatter ut trappetrinnene. Når den har herdet, vil den danne et fint og glatt ytre lag.
- Hvorfor det virkerHarpiksen er formulert for å ha en brytningsindeks som er nesten den samme som basisplasten. Dette gjør belegget praktisk talt usynlig for lys som passerer gjennom, ettersom refleksjoner ved grensesnittet minimeres. Det er en rask og enkel måte å få en optisk overflate på en kompleks trykt form.
Det kritiske neste trinnet innen optisk plast: Funksjonelle belegg
Greit, la oss være tydelige. Maskineringen stopper her. Selv den beste diamantslipte overflaten er ikke ferdig. Den har et skadet lag. Du må fjerne det. Etterbehandling er ikke et forslag. Det er den eneste måten å få en ekte optisk overflate på. Dette trinnet legger også til belegg for reell funksjon.
Den siste oppgraderingen: Funksjonelt belegg
En polert plastoverflate er klar, men ikke ferdig. Den er fortsatt myk. Den reflekterer for mye lys. Et funksjonelt belegg er en uunnværlig oppgradering. Det gjør den slitesterk og lar deg se i full farge.
Plasma-ioneassistert avsetning (PIAD)
Dette er for avanserte flerlagsbelegg.
- Hvordan fungerer detInne i et vakuumkammer fordampes beleggmaterialer. En stråle av ioner avfyres mot delen under avsetningen. Dette ionebombardementet pakker beleggmolekylene tett sammen.
- ResultatetDu får noen veldig harde, tette og klissete filmer. De flasser ikke. Slik bygger du komplekse, flerlags antirefleksjonsstabler (AR) som er slitesterke nok for militær- eller luftfartsoptikk. Det er en standard for ytelse.
Atomic Layer Deposition (ALD)
Dette er for å bli veldig presis med komplekse former.
- Hvordan fungerer detVi pulserer gassformige kjemikalier inn i kammeret én om gangen. De reagerer med delens overflate i selvbegrensende sykluser, og bygger belegget ett atomlag om gangen.
- ResultatetBelegget er perfekt, helt ensartet. Det passer til enhver form, enten det er dype grøfter, komplekse 3D-linser eller til og med nanoporer. Tykkelseskontrollen er perfekt. Det er tregere, men uovertruffent for komplekse geometrier.
AR-plas® plasmaetsing (en metode uten belegg)
Denne tilnærmingen er annerledes. Den legger ikke til et lag. Den endrer selve overflaten.
- Hvordan fungerer detEn plasmabehandling etser det øverste laget av plasten. Det skaper en skog av mikroskopiske søyler eller porer – en nanostruktur som er mindre enn lysets bølgelengde.
- ResultatetDenne nanostrukturen endrer gradvis brytningsindeksen fra luft til optisk plast. Den reduserer refleksjoner dramatisk. Siden det ikke er en film, er det ingenting som kan skrelles av eller sprekke. Den er svært slitesterk og integrert.
Den komplette prosesskjeden
Dette er hele sekvensen. Du kan ikke hoppe over et trinn.
Praktisk veikart: Slik planlegger du prosjektet ditt
La oss bare kartlegge det. Å lage optiske plastdeler er vanskelig. Men det er en systematisk utfordring. Du kan få taket på det ved å følge en tydelig trinnvis prosess. Her er din praktiske guide.
Prosjektplanen din: En trinnvis plan
Ikke gå rett til maskinen. Bare planlegg baklengs fra det endelige kravet.
Trinn 1: Definer spesifikasjonene dine først. Vær nådeløs.
Dette er ikke det siste trinnet. Det er det første. Sørg for at du skriver ned de nøyaktige tallene. De vil diktere alle valgene du tar senere.
- OverflateruhetBare sørg for at du spesifiserer det i Ra (gjennomsnittlig ruhet) eller RMS. Bare for å bekrefte, er 5 nm Ra akseptabelt, eller må du gå ned til 2 nm? Dette vil hjelpe deg med å bestemme deg for den beste poleringsmetoden.
- Optisk ytelseSå, kan du definere den transmitterte bølgefrontfeilen? Hvor mye kan lyset forvrenge? Sett også en grense for dis.
- BeleggytelseSett et utfordrende mål. Jeg ville bare sjekke – kreves det en refleksjonsevne på mindre enn 0.5 % per overflate for et antirefleksbelegg? Eller enda lavere?
- Miljømessige behovVil den bli utsatt for høy varme, fuktighet eller UV-lys? La oss definere dette nå.
Trinn 2: Velg materiale. Bruk spesifikasjonene som filter.
Tallene fra trinn 1 begrenser valget. Ikke bare gå for en plastfigur, vet du.
- Optiske behovBare sjekk brytningsindeksen og Abbe-tallet, vær så snill. Samsvarer de med designet ditt?
- Mekaniske og miljømessige behovEr det til en robust enhet? Du trenger kanskje polykarbonat (PC). Hvis du er ute etter noe som ikke absorberer fuktighet, kan en cykloolefinpolymer (COP) være verdt å se på. Hvis du er ute etter noe som tåler kjemikalier, er PMMA et godt alternativ.
- bearbeidingsHusk bare at noen materialer poleres lettere enn andre. Dette påvirker kostnader og leveringstid.
Trinn 3: Velg fabrikasjonsvei. Volum er alt.
Dette er et virkelig viktig øyeblikk i selskapets historie.
- Bane A: Prototyper eller lavvolumproduksjon (direkte maskinering). Du vil maskinere og polere hver del separat. Bruk SPDT for glatte overflater og mikrofresing for komplekse funksjoner. Det er ganske fleksibelt, men det koster mye per del. Det er perfekt for FoU, prototyper eller tilpasset medisinsk utstyr.
- Bane B: Alternativ B handler om å lage massevis av kopier. Du investerer i en perfekt masterform (maskinert med SPDT/mikrofresing). Deretter bruker du sprøytestøping for å lage millioner av kopier. Kostnaden per del er liten. Dette er for forbrukerelektronikk og bilsensorer. Dine startkostnader og tid ligger i formen.
Trinn 4: Integrer etterbehandling fra starten av. Ikke som en ettertanke.
Det er her prosjekter mislykkes. Når du setter sammen design, tidslinje og budsjett, sørg for at du inkluderer polering og belegg som en del av det.
- Design for detTror du MRF kan polere formen på delen din? Jeg lurte bare på om den har dype spor som er vanskelige å belegge med ALD?
- Budsjett for detEtterbehandling kan koste like mye som selve maskineringen. Ikke undervurder denne kostnaden.
- Tidslinje for detPolering og belegg tar mye tid. En «rask» diamantdreiing vil ikke gi deg en ferdig optikk.
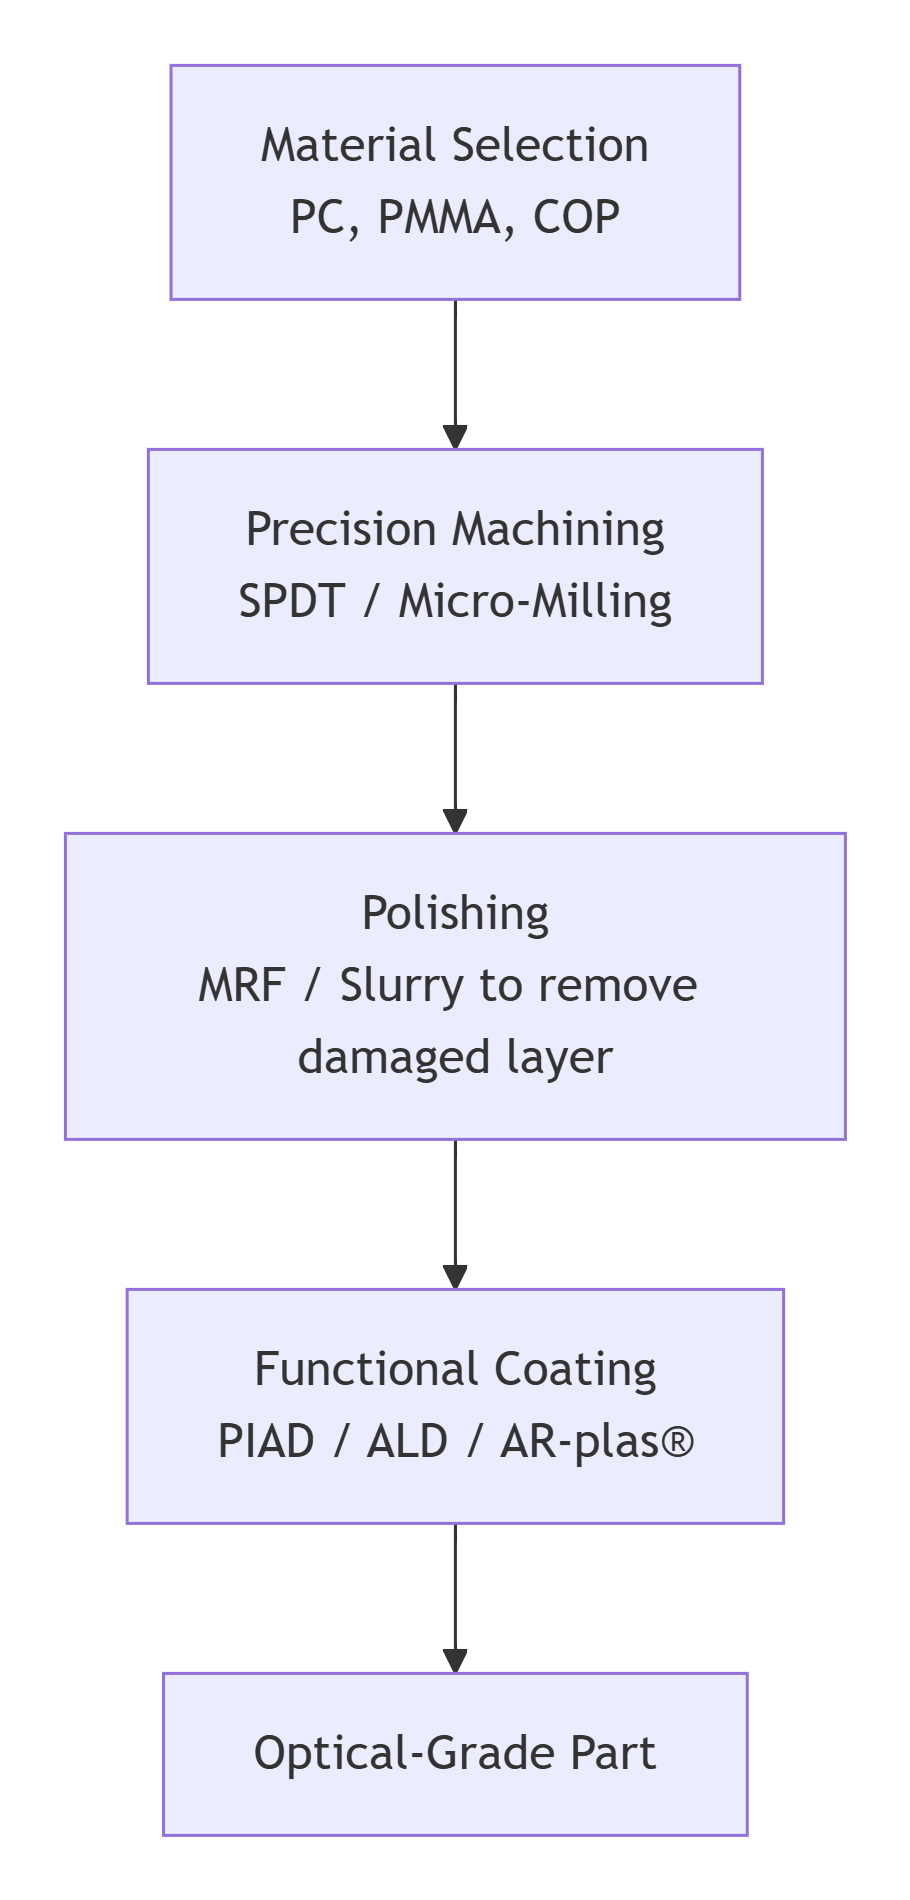
Kjernefilosofien: Det er en prosesskjede
Dette er ikke en sjekkliste. Det er en kjede. Hvert ledd er avhengig av det forrige.
Materialet du velger påvirker hvordan maskineringsprosessen utføres. Maskineringsmetoden bestemmer typen skadet lag . Det er denne skaden vi må se på når vi velger riktig poleringsteknikk. Den endelige polerte overflaten vil avgjøre hvilken beleggteknologi som vil feste seg ordentlig.
Hvis du knekker ett ledd, svikter kjeden. Delen kan se riktig ut, men den vil ha dis, spre lys, eller belegget vil flasse.
Men hvis du følger kjeden – hvis du definerer spesifikasjonene, velger materiale, velger riktig produksjonsvei for volumet ditt og designer for etterbehandling fra dag én – kan du gjøre det. Du kan gjøre om et blankt stykke gjennomsiktig plast til en pålitelig optisk komponent med høy ytelse.
Utfordringen er reell. Veien er tydelig. Mestre kjeden, og du mestrer prosessen.
Den EDLE fordelen innen optisk maskinering
Prosesskjeden vi nettopp gikk gjennom er vanskelig. Hvert trinn har en fallgruve. Hvis du gjør det internt, må du investere i maskiner, prosesskunnskap og tid. Det finnes en annen vei.
Tenk på den NOBLE-fordelen.
Vi er en spesialisert partner som fokuserer på én ting: å navigere den intrikate utfordringen med å maskinere optisk plast av optisk kvalitet. Vi tar oss av alt for deg, fra din første prototype til en full produksjonsserie i lavt volum. Kompleksiteten er reell. Men med et team som vet hva de driver med, blir det å oppnå god optisk kvalitet en pålitelig og effektiv prosess. Det slutter å være et forskningsprosjekt og blir et standard produksjonstrinn.
Vårt team av profesjonelle ingeniører
Dette er kjernen. Prosjektet ditt overlates ikke til en maskinoperatør. Det overvåkes av et dedikert team. Våre optiske ingeniører og produksjonsingeniører jobber sammen.
De vil gi deg ekspertveiledning helt fra starten. Først gjør vi en design-for-produserbarhetsanalyse (DFM). De vil se på modellen din og spesifikasjonene dine. De vil fortelle deg om en radius er for skarp til å poleres. De vil sannsynligvis foreslå en materialendring for å redusere spenningsdobbeltbrytning. Denne veiledningen er der for deg hvert steg på veien, fra å velge maskineringsbane, planlegge poleringssyklusen til å spesifisere belegget. Vi har deg dekket for eventuelle tekniske utfordringer. Alle problemer løses av noen som har løst dem før.
Raske vendingstider
Hastighet er viktig. Arbeidsflyten vår er ikke en standard maskinverkstedplan. Den er optimalisert for optiske deler. Vi har dedikerte ressurser til dette presise arbeidet.
Resultatet er bransjeledende ledetider for høypresisjonskomponenter. Vi akselererer utviklingssyklusen din. Du får funksjonelle prototyper raskere. Du kan komme i gang med pilotproduksjon med en gang. Du kan ikke oppnå denne hastigheten ved å kutte ned på kvaliteten. Den kommer fra en etablert, strømlinjeformet prosess.
Effektiv og proaktiv kommunikasjon
Du vil vite hva som skjer. Vi forplikter oss til tydelig, konsekvent og teknisk kommunikasjon. Du vil ikke få vage oppdateringer.
Vi informerer kundene ved hver kritiske milepæl. Den første artikkelen kuttes. MRF-poleringssyklusen er fullført. Beleggkammerkjøringen er ferdig. Enda viktigere er det at vi samarbeider proaktivt. Hvis ingeniørene våre oppdager et potensielt problem med en toleranse under inspeksjonen, vil de umiddelbart kontakte dem med relevante data og et løsningsforslag. Dette sikrer at den endelige delen i hånden din oppfyller alle spesifikasjoner. Det er ingen overraskelser.
Stiftelsen: Kvalitetssertifiseringer
Prosesser er bare så gode som systemet som styrer dem. Vår forpliktelse er formalisert.
Vi er ISO 9001- og ISO 13485- sertifiserte. Dette er ikke bare en plakett på veggen; det er en skikkelig feiring.
- Vårt kvalitetsstyringssystem er sertifisert avISO 9001Hver prosedyre er dokumentert. Hver måling er sporbar. Maskinene våre er kalibrerte. Prosessene våre er kontrollerte og repeterbare.
- Bare for å gi deg beskjed, ISO 13485 handler om medisinsk utstyr. Dette rammeverket er mye mer grundig. Det handler om å håndtere risiko, holde orden på dokumenter og sørge for at alt er rent. Det sørger for at komponenter til kirurgiske verktøy eller diagnostiske enheter er laget i henhold til de høyeste standardene.
Dette vil gi kunder innen medisin- , luftfarts- og bilindustrien reell trygghet. De optiske komponentene dine lages ikke på en ad hoc-måte. De produseres under et sertifisert, revidert kvalitetsstyringssystem. Dette er det siste trinnet i vår prosesskjede for optisk plast som vi ikke kan gå på kompromiss med.
Veien til optisk plast er litt av en reise. Du kan gå den alene eller få en guide som kjenner hver eneste krok. La oss snakke om dine behov.
FAQ
Jeg har et design for et plastobjektiv. Hva er det aller første steget jeg bør ta?
Det aller første trinnet er en Design for Manufacturability (DFM)-gjennomgang. Gjør dette før noe annet. En perfekt optisk design kan være umulig å lage. Toleransene kan være for små. En utkastvinkel kan mangle. Materialet kan være feil for maskinering.
Hva er den største misforståelsen om maskinering av optiske plasttyper?
Den største feilen er å tro at maskinen fullfører jobben. Det gjør den ikke. Delen kommer aldri rett fra verktøyet med en ferdig optisk overflate. Etterbehandling er ikke noe ekstra. Det er obligatorisk. Optisk plast trenger spesiell polering og et funksjonelt belegg. Alt dette gjøres på toppmoderne utstyr. De er en del av prosessen. Hvis du hopper over dem, får du en prototype, ikke en komponent.
Prosjektet mitt har en veldig stram tidslinje. Hvordan kan du få ting gjort raskt uten at det går på bekostning av kvaliteten?
Hastighet og kvalitet kommer fra samme sted: et kontrollert system. De er ikke en avveining. Våre raske tidslinjer skyldes tre ting:
- Proaktiv DFM. Vi tar tak i problemer i designfasen før de blir til forsinkelser i verkstedet.
- Dedikert ledelse. Du har et tydelig kontaktpunkt. Kommunikasjonen er effektiv. Ingenting går tapt.
- Intern prosesskjede. Vi gjør alt her. Presisjonsmaskinering (SPDT), avansert polering (MRF), funksjonell belegg (PIAD). Vi outsourcer ikke trinn. Dette betyr at du ikke trenger å vente på andre leverandører, og du får alltid den samme konsistente servicen. Vi har kontroll over alle trinn i prosessen, slik at du kan være sikker på at kvaliteten alltid vil være der.
Hvorfor kan jeg ikke bare bruke et vanlig maskinverksted til mine klare optiske plastdeler?
Standardverksteder mangler det nødvendige miljøet. De har ikke vibrasjonsdempede gulv eller ren luft. De har ikke det samme avanserte verktøyet, som diamantslipere med én krystall. De vet egentlig ikke mye om de kritiske etterbehandlingstrinnene, som magnetoreologisk etterbehandling eller tynnfilmbelegg.
Hvis du prøver dette i et vanlig verksted, vil det mest sannsynlig ende opp som skrap. Delene vil ha dis. De vil være ripete. Dimensjonene vil være feil. Du betaler for en optisk plastdel som ikke engang gjør jobben den skal.
Hvordan håndterer du kommunikasjon og oppdateringer gjennom et optisk plastprosjekt?
Vi tar oss av det selv. Godt arbeid krever tydelig kommunikasjon. Fra starten av vil du bli tildelt en dedikert prosjektingeniør. Denne personen er din hovedkontaktperson.
Vi holder deg oppdatert i hvert trinn: når materialet er bestilt, etter at den første artikkelen er kuttet, under polering, etter belegg og ved sluttinspeksjon. Disse oppdateringene inkluderer ofte detaljerte inspeksjonsrapporter med data.







