
Hva er sprøytestøping?
Sprøytestøping , også kjent som sprøytestøping, har kommet inn i alle hjørner av livene våre med sin høye effektivitet, presisjon og storskala produksjonskapasitet. Den har rask produksjonshastighet, høy effektivitet, automatisering og evnen til å produsere forskjellige former, fra enkle til komplekse, og flere størrelser, alt fra små til store, med presise dimensjoner og bred dekning. Den kan brukes på bildeler, apparatskall, medisinsk utstyr og daglige nødvendigheter. I det følgende vil vi introdusere hele produksjonsprosessen for sprøytestøping i detalj.
Hvordan fungerer sprøytestøping?
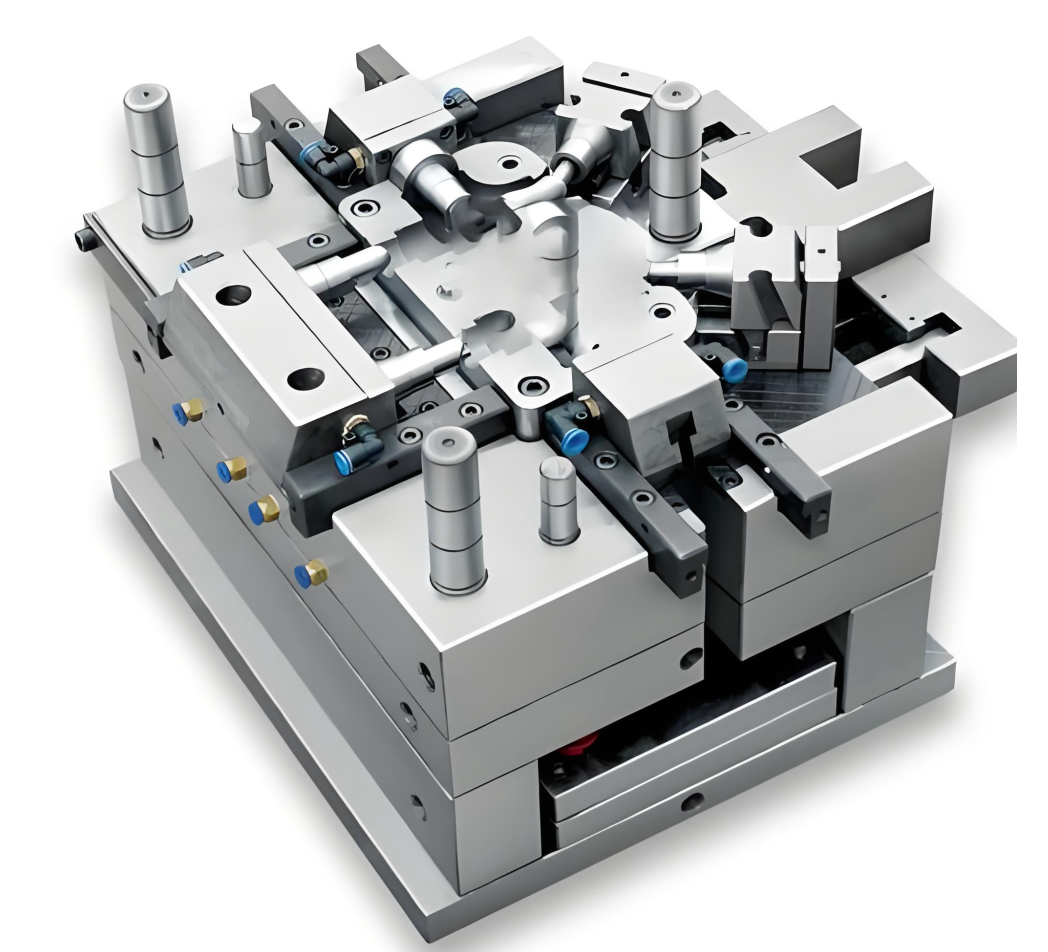
Sprøytestøping er den vanligste produksjonsprosessen for produksjon av plastdeler. Sprøytestøpemaskiner bruker plastråvarer og ulike former for å produsere deler i ulike størrelser, slitesterke eller engangsbruk, for en rekke bransjer og bruksområder. Arbeidsprinsippet er at sprøytestøpemaskinen mater råvarer inn i en form, som er den negative formen for den ferdige delen og består av to deler: sprøytestøpeformen (A) og utkasterformen (B). Rommet mellom de to delene er formhulrommet, hvor materialet sprøytes inn.
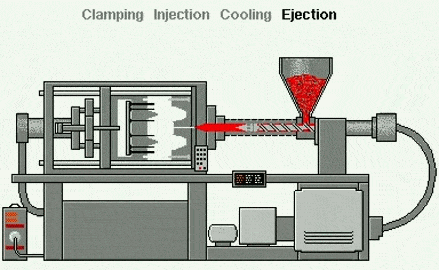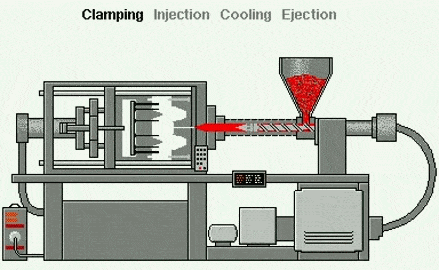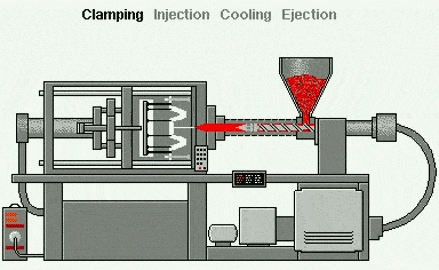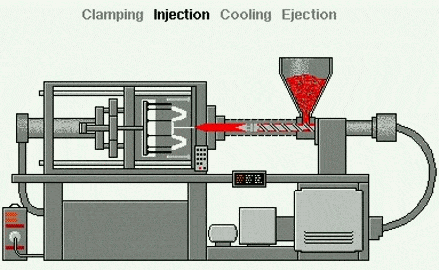
Sprøytestøping er en støpeprosess – i motsetning til subtraktive (skjære-) teknikker (som CNC-maskinering) eller additive prosesser (som 3D-printing ), som bruker former som støpeinnretninger. Denne metoden er egnet for materialer som termoplast, som varmes opp til smeltet tilstand og deretter sprøytes inn i en metallform, hvor de avkjøles og tar form i formen eller hulrommet. Prosessen kan deles inn i:
1. Fôring av plastpartikler:
Små plastpartikler (plastpellets) helles i beholderen. Disse partiklene er vanligvis termoplast – plast som mykner når den varmes opp.
2. Plastsmelting:
Plastpelletsene passerer gjennom en oppvarmet tønne med en roterende skrue.
3. Sprøytestøping:
Når skruen roterer, skyver den plastpellets fremover mens varmeren smelter dem til en tykk, smeltet væske.
4. Sprøytestøping:
Når den smeltede plasten har samlet seg til et visst punkt, sprøyter skruen den inn i et metallformhulrom under høyt trykk. Formen formes nøyaktig som den ønskede ferdige delen (f.eks. en flaskekork, et telefondeksel eller et dashbord i en bil).
5. Kjøling:
Inne i formen avkjøles plasten og størkner. Kjølekanaler i formen bidrar til å akselerere kjøleprosessen.
6. Åpning av formen:
Etter at plasten har stivnet, åpnes formen i to halvdeler.
7. Utkasting:
Utstøterpinner skyver det ferdige produktet ut av formen.
8. Gjenta:
Formen lukkes, og hele prosessen gjentas – vanligvis med noen få sekunders mellomrom – noe som gjør sprøytestøping ideell for masseproduksjon.
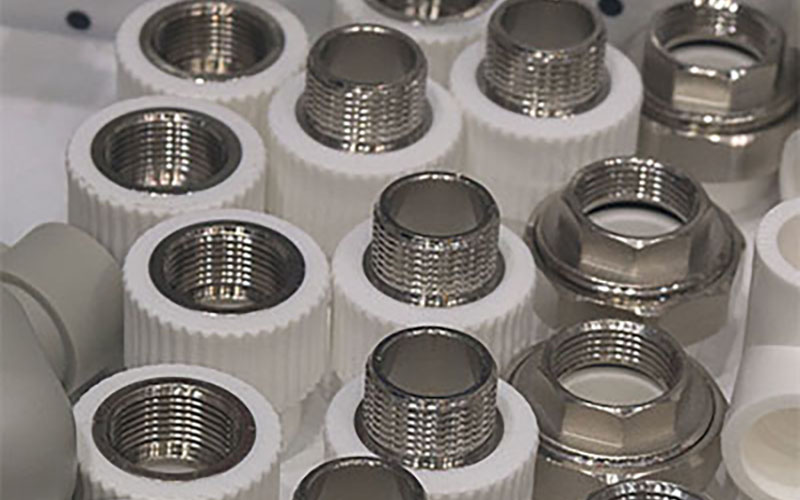
Vanlige typer sprøytestøpeprosesser
Sett inn støping
Innstikkstøping er prosessen med å støpe termoplastisk materiale rundt en forhåndsformet komponent for å lage en ferdig del som inneholder flere materialer.
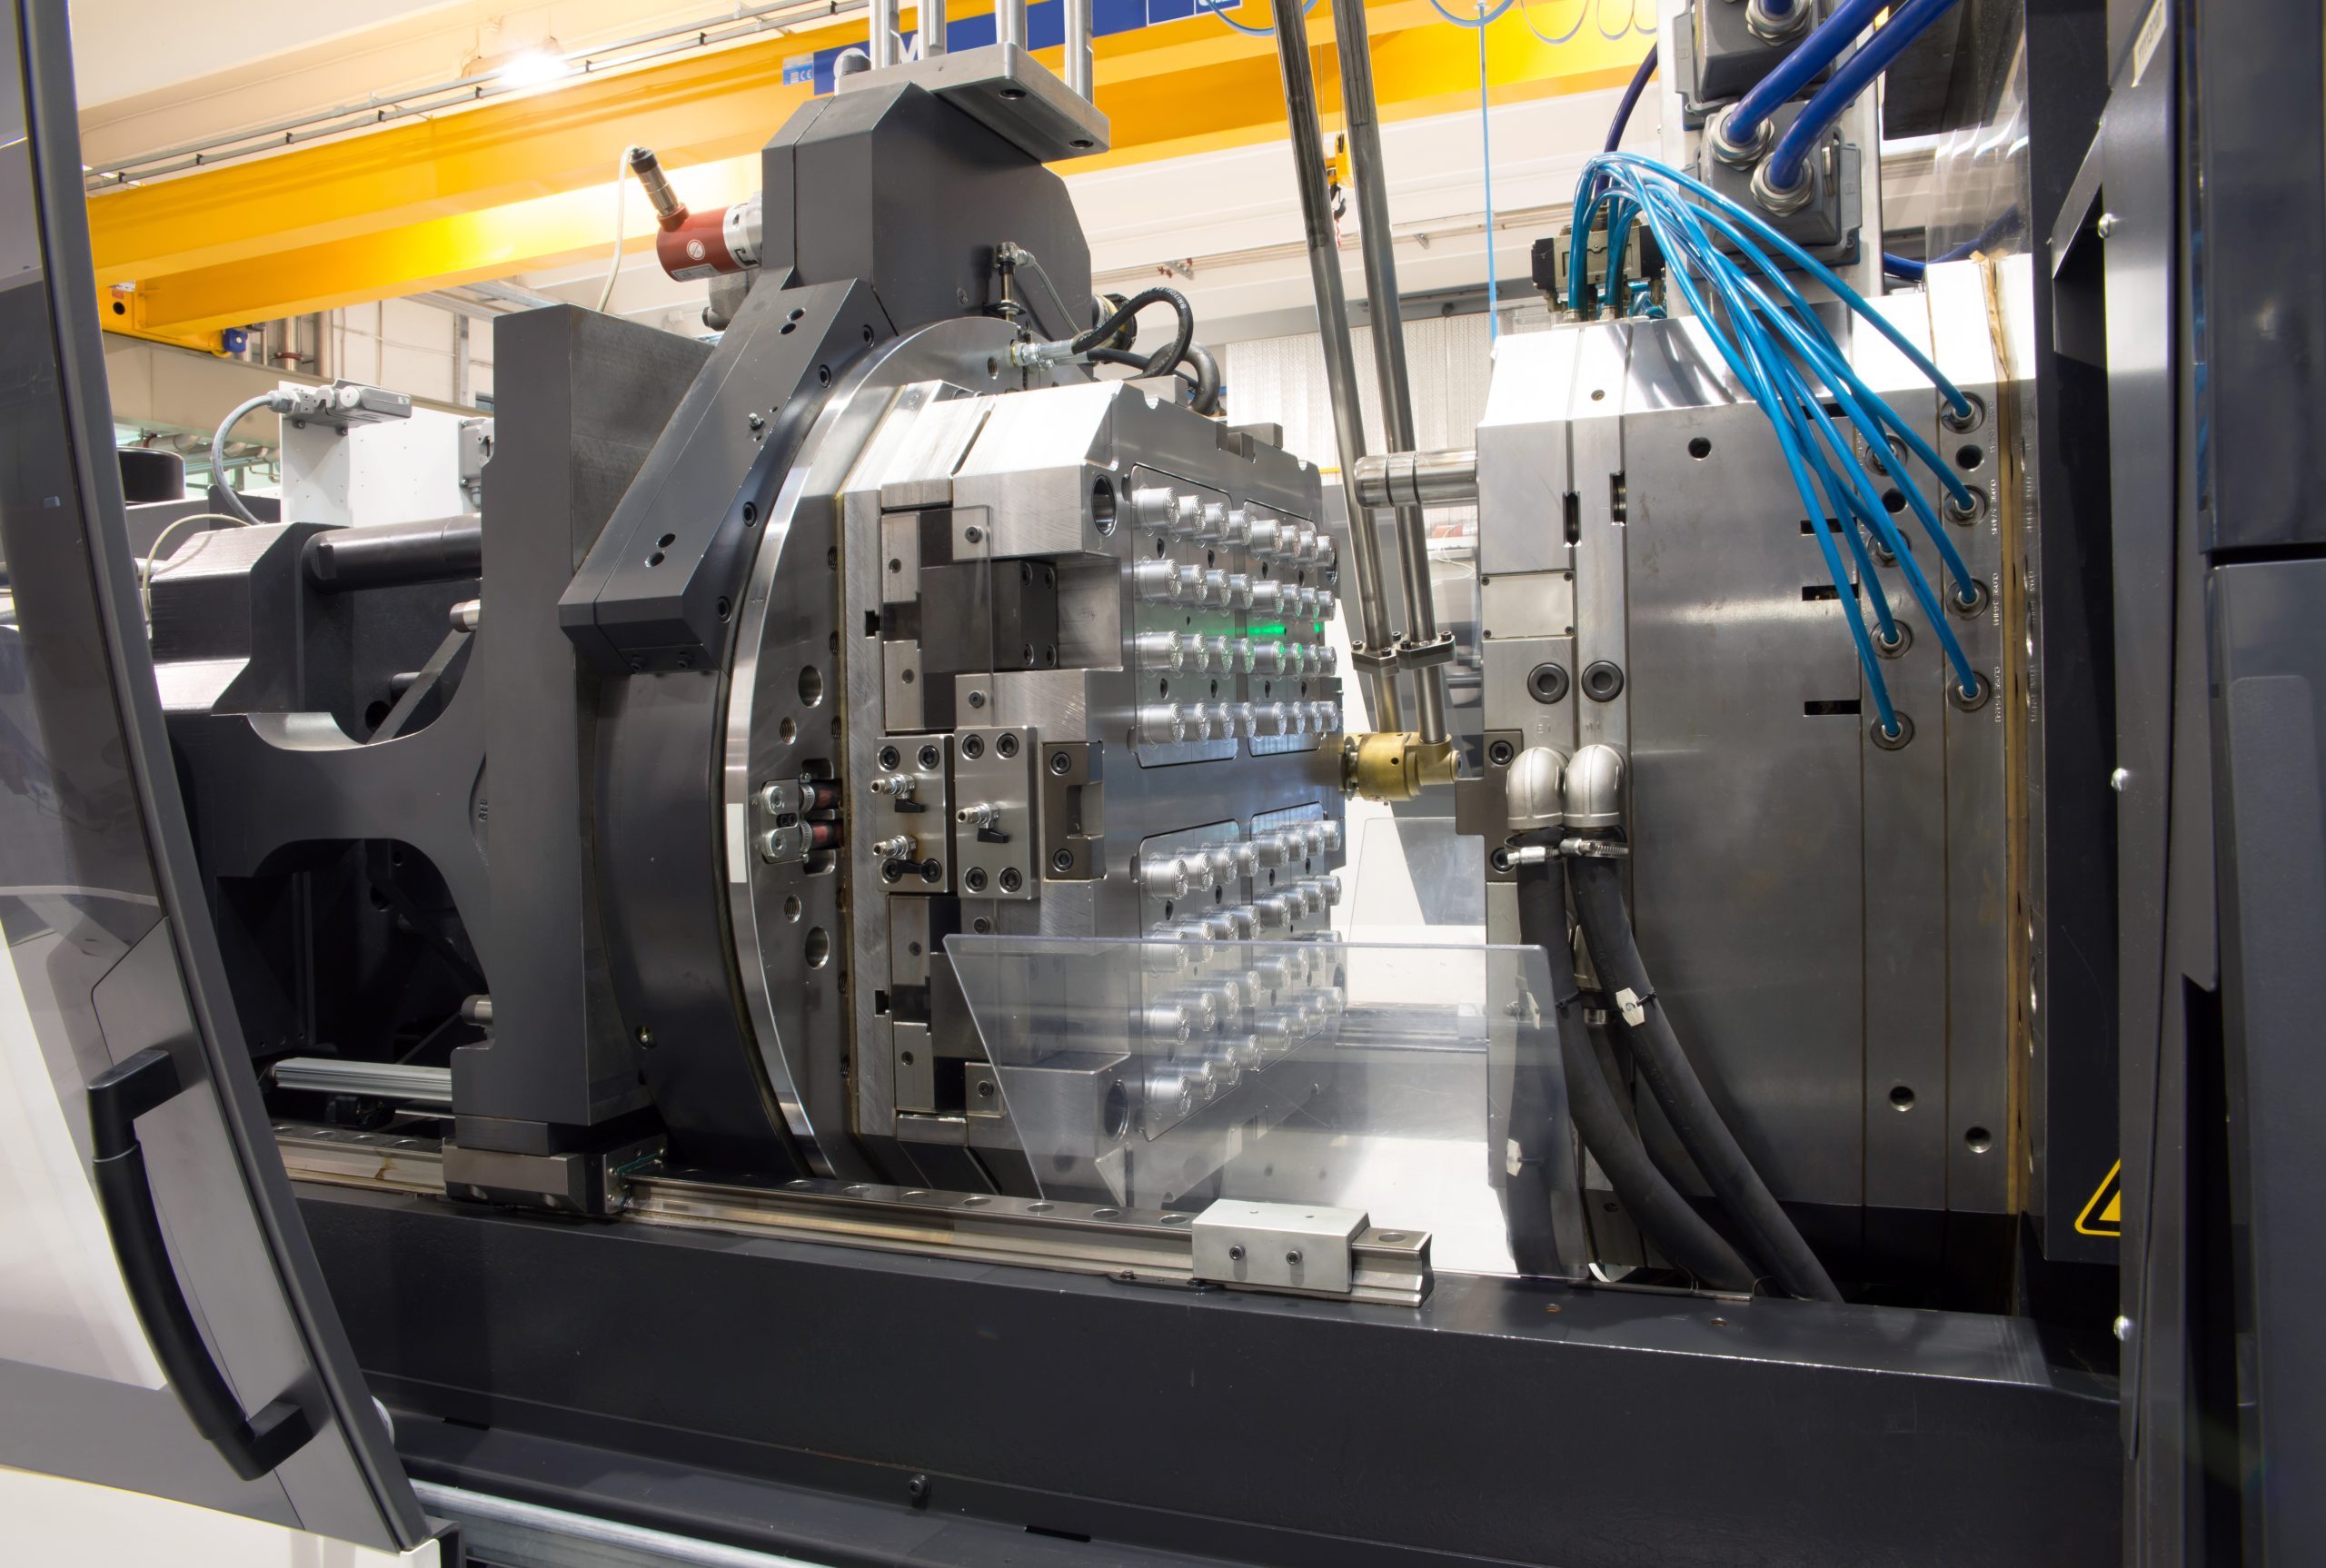
Vår prosess for sprøytestøping av plast bruker presise maskiner til å skyte smeltet harpiks inn i en form for å bli en endelig termoplastdel av produksjonskvalitet.
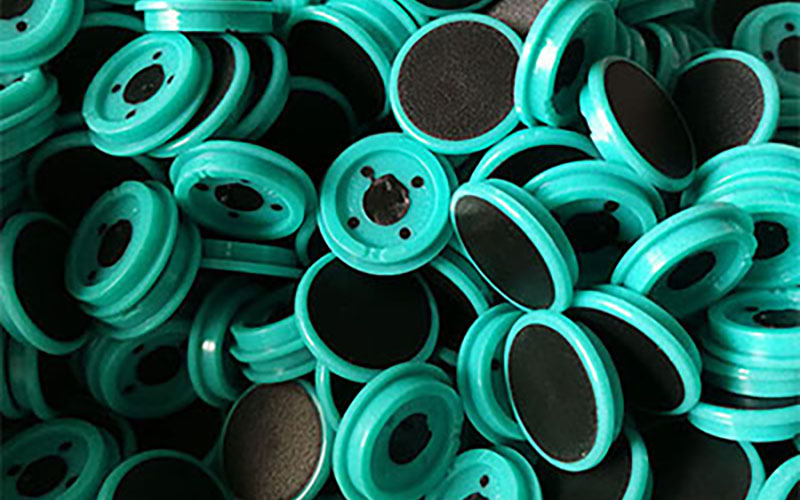
Ved å dekke plast, metall og gummi over hverandre via kjemisk binding, reduserer overstøpingen vår monteringstiden og gir delene våre større styrke og fleksibilitet.
Flytende silikongummi (LSR) er en termoherdende prosess for å produsere et stort volum av bøyelige, slitesterke, intrikate og presise silikongummideler. Denne prosessen blander først to forbindelser (vanligvis bestående av basedannende silikon og platinakatalysatoren).

Metallsprøytestøping (MIM)-prosessen kombinerer designfleksibiliteten til plastsprøytestøping med styrken og integriteten til smidde metaller for å tilby kostnadseffektive løsninger for svært komplekse delgeometrier.
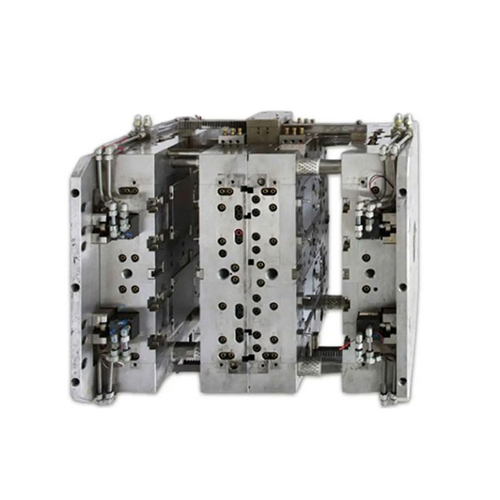
Med vår erfaring og avanserte maskineri utmerker vi oss i å designe og produsere en serie sprøytestøpeformer av plast, tilpasset din toleranse og kostnad.

Flere typer plast sprøytes inn i samme form på forskjellige stadier for å produsere deler med forskjellige farger, teksturer eller materialegenskaper i én syklus. På grunn av sine varierte typer og sterke funksjonalitet, er det mye brukt i bildashbord og knapphus.
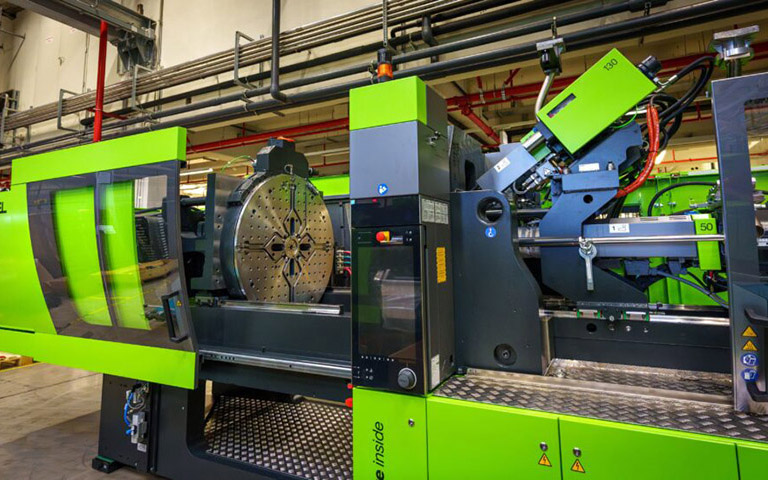
To forskjellige farger plast sprøytes inn i formen i én syklus. De to fargene sprøytes inn på forskjellige stadier, eller to separate injeksjonsenheter brukes til å lage deler med to farger eller materialer. Det er mye brukt i forbruksvarer, bilknapper og mobiltelefondeksler for sin estetiske appell og forbedrede funksjonalitet.
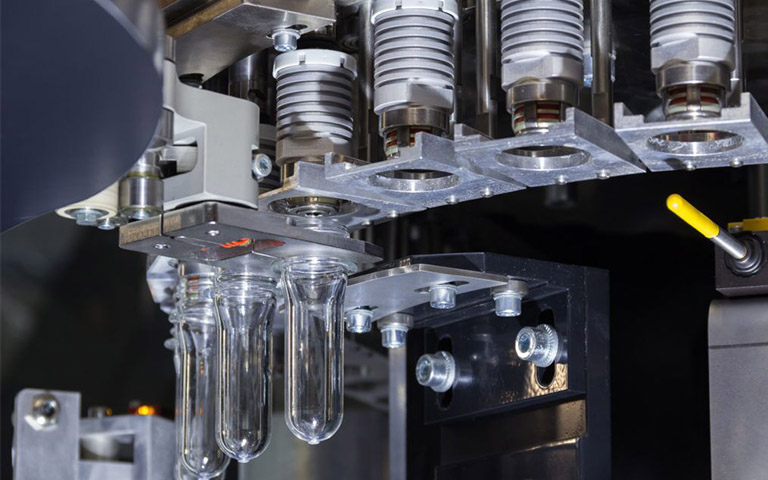
Nitrogen eller andre inerte gasser sprøytes inn i den smeltede plasten under støping. Denne gassen skaper et indre hulrom, noe som reduserer materialforbruket og gjør delen lettere uten å øke styrken. Den er mye brukt i bildeler og hus til mobile enheter på grunn av energibesparelsen, den forbedrede delvekten og overflatefinishen.
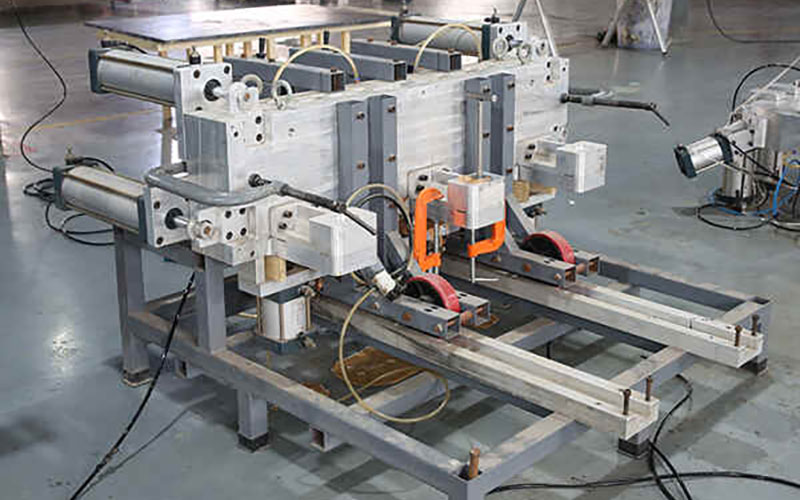
Den blander reaktive elastiske eller termoherdende materialer og sprøyter dem inn i formen, hvor de gjennomgår en kjemisk reaksjon og herder. På grunn av egenskapene til å produsere fleksible og harde deler, er den mye brukt i bilstøtfangere og industrielle produktskall.
Den bruker termoplastmaterialer som kan smeltes og omformes flere ganger, varmes opp til de er smeltet, og deretter sprøytes de inn i formen for å størkne. Fordi det er resirkulerbart og avkjøles raskt, er det mye brukt i plastforbrukerprodukter og deler til medisinsk utstyr.
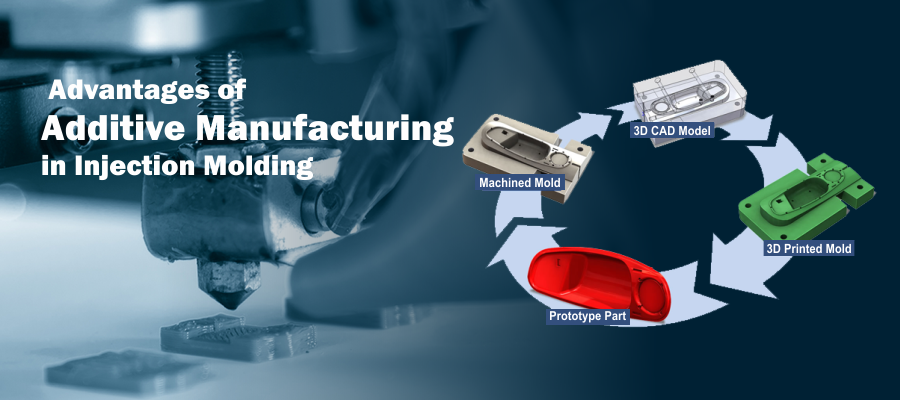
Fordeler med sprøytestøping
Sprøytestøping er det beste alternativet for masseproduksjon av plastdeler. Det er tross alt en grunn til at så mange produksjonsselskaper rundt om i verden bruker det til å produsere presisjonsdeler. NOBLE-ingeniører oppsummerer følgende seks fordeler med å bruke sprøytestøpeteknologi:
Høy effektivitet
Sprøytestøping er en svært effektiv prosess; når formen er laget, kan store bestillinger produseres raskt.
Rimelig pris
Høy strekkfasthet
Sprøytestøpte deler kan forsterkes ved å tilsette fyllstoffer i den flytende harpiksen, noe som forbedrer strekkfastheten.
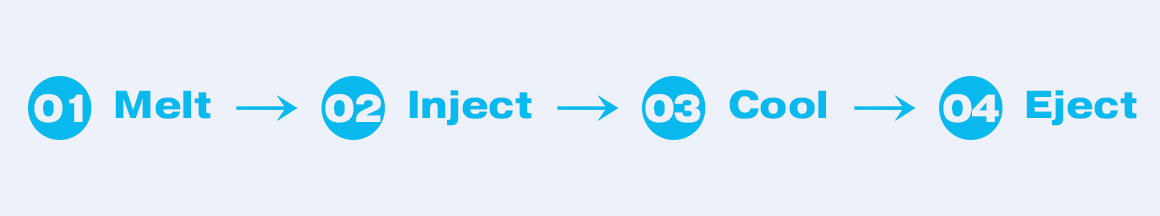
Deleproduksjonsprosess ved bruk av sprøytestøping
1. Formdesign og -produksjon
Former og sprøytestøpemaskiner har et svært nært forhold. Sprøytestøpemaskinen er grunnlaget for produksjonen, mens formen er bæreren som gir form til produktet. Design og produksjon av formen er hjørnesteinen i hele prosessen. Kvaliteten bestemmer direkte kvaliteten, produksjonseffektiviteten og kostnaden for sluttproduktet.
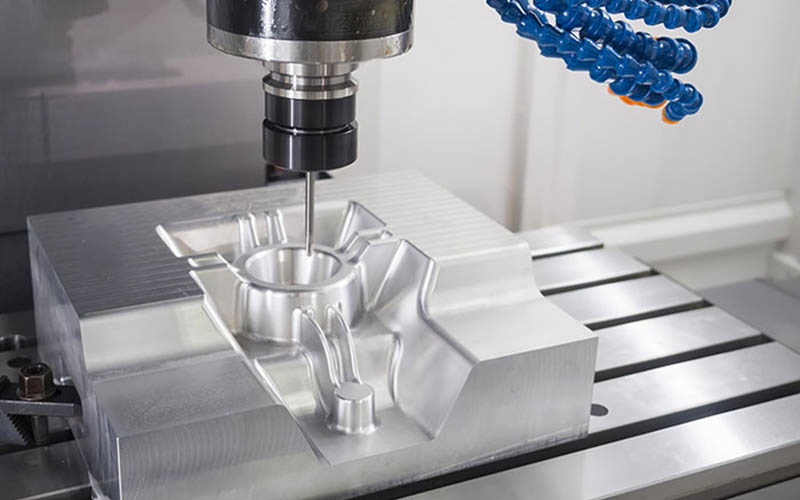
1.1 Produktanalyse og design:
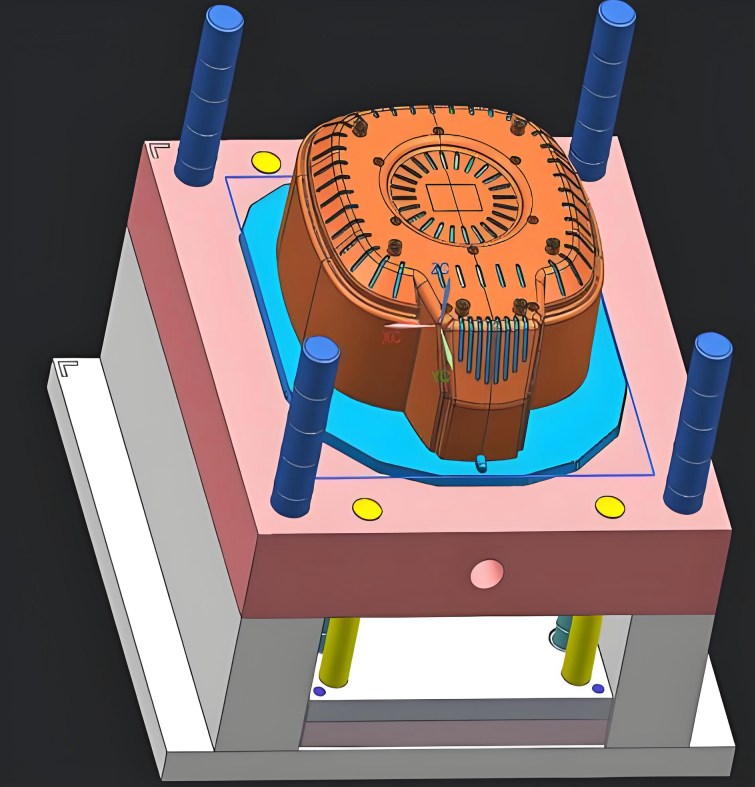
Alt stammer fra kravene til sluttproduktet. Ingeniører må ta en grundig vurdering av produktets funksjoner, utseende, struktur og monteringsforhold. På dette stadiet kreves programvaremodellering, som er et avgjørende trinn. Simulert analyse av sprøytestøping er også nødvendig for å forutsi fylling, holdetrykk, kjøleprosess og ulike mulige defekter under sprøytestøpeprosessen, for å optimalisere produktstrukturen og formdesignet.
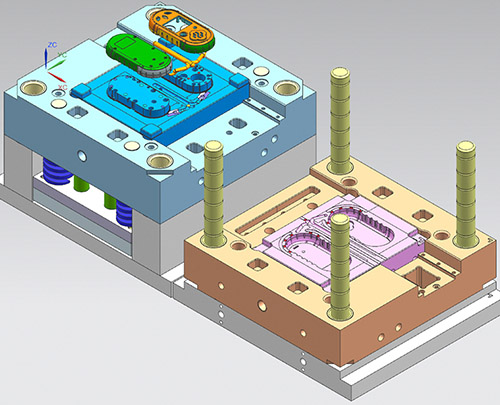
1.2 Design av formstruktur:
Selve formen er en kompleks og presis design. Designeren må planlegge formhulrommet og formkjernen for å danne produktets indre og ytre overflater. Portsystemet, inkludert hovedløperen og injeksjonsporten. Kjølesystemet: design av vannveier inne i formen for raskt å senke formtemperaturen og forkorte støpesyklusen.
Utstøtingssystemet: etter at produktet er avkjølt og stivnet, trengs det en pinne, skyveplate osv. for å fjerne det jevnt fra formen.
Eksossystemet: for å fjerne luft fra hulrommet under smeltefyllingsprosessen. Den laterale kjernetrekkstrukturen: denne er hovedsakelig for produkter med inverterte strukturer eller hull, og ytterligere design er nødvendig for å hjelpe til med avformingen. Før formen åpnes, utføres en lateral bevegelse for å oppnå avforming.
Valg av formmateriale og maskinering: Vanlig brukte materialer inkluderer P20 og H13. Disse kan velges basert på produktets pris, formens levetid og produktstruktur.
2. Forberedelse og forbehandling av råvarer
2.1 Utvalg av plasttyper:
Velg riktig plast basert på produktkravene. Hver plasttype har forskjellige egenskaper, som for eksempel at ABS er relativt slitesterkt, PP er lett, PC har god gjennomsiktighet, god slagfasthet og PA er slitesterk.
2.2 Forbehandling av råmaterialer:
innebærer å tørke plastråmaterialene i en tørketrommel i flere timer for å fjerne spor av fuktighet. Hvis fuktigheten ikke fjernes, vil det føre til bobler i produktet under påvirkning av den høye formtemperaturen. Hvis produktet har andre fargekrav, er fargetilpasning også nødvendig. Fargetilpasning oppnås vanligvis ved å tilsette fargemasterbatcher eller fargepulver for å oppnå ønsket farge.
3. Sprøytestøpeprosess
Dette er det viktigste trinnet. Produktet kan bare produseres etter en fullstendig sprøytestøpesyklus.
1. Klemming og låsing av formen, som navnet antyder, betyr å lukke formen.
2. Injeksjon, det vil si at skruen i sylinderen roterer under systemets drift for å transportere, komprimere og mykgjøre plastpartiklene. Etter at mykgjøringen er fullført, slutter skruen å virke og injiserer det mykgjorte smeltede materialet med høy hastighet inn i det lukkede formhulrommet.
3. Trykkbevaring, formhulrommet fylles, injeksjonshastigheten avtar, og den begynner å gå inn i trykkbevaringsstadiet. Skruen fortsetter å opprettholde et visst trykk inntil produktet er formet.
4. Avkjøling: Etter injeksjon og trykkopprettholdelse begynner produktet å avkjøles og størkne i formen. Fordi avkjølingen i formen tar lang tid, utgjør den minst halvparten av hele produksjonssyklusen.
5. Åpning og utstøting av støpeformen: Etter at produktet er avkjølt og stivnet, åpnes formen, og utstøtingssystemet begynner å fungere og skyver produktet ut av formkjernen.
4. Etterbehandling og raffinering
Når produktet tas ut av formen, er det vanligvis festet noe tilbehør til det, som krever ytterligere maskinering.
4.1. Fjerning av vannport:
Etter at produktet er formet og hellesystemet har størknet, må overflødig vannport separeres fra produktet. For små produkter kan trimmingen ha blitt fullført under utkastingsprosessen, mens manuell trimming av vannporten er nødvendig for komplekse produkter.
4.2 Etterbehandling:
Avhengig av produktets krav kan ytterligere bearbeiding være nødvendig.
4.3 Avgrading:
Etter at produktet er formet, kan overflaten, spesielt ved skillelinjen eller pinnens posisjon, ha grader eller ru kanter, som må fjernes.
4.4 Silketrykk / Sprøyting:
I henhold til produktets brukskrav kan det være nødvendig å ha logoen til silketrykkfirmaet eller overflatemaling.
4.5 Ultralydsveising:
Flere sprøytestøpte produkter kombineres ved hjelp av ultralydsveising for å danne en komplett integrert del.
4.6 Montering:
Samlet med andre deler.
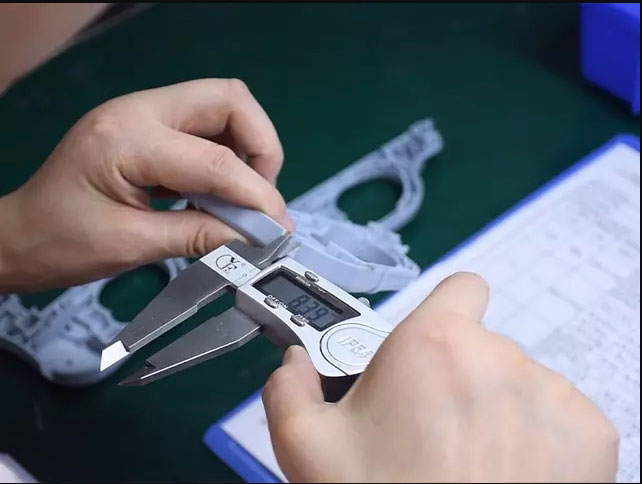
5. Kvalitetsinspeksjon og -kontroll er en viktig del av sprøytestøping.
1. Inspeksjon av første del:
Før masseproduksjon starter, må vi utføre en omfattende inspeksjon av det første stykket, inkludert dimensjoner, utseende og funksjonalitet. Vi må sørge for at alle parameterinnstillinger er riktige, at produktet er kvalifisert før masseproduksjon, og at parameterne er riktige.
2. Inspeksjon i linjen og prøvetakingsinspeksjon:
Under masseproduksjon kreves det også regelmessige inspeksjoner. Vi må fokusere på utseendefeil (som manglende materialer, krymping) og viktige dimensjoner for å sikre at produktet er kvalifisert.
3. Presisjonsmåling:
Under inspeksjonsprosessen må vi bruke presisjonsinstrumenter som skyvelære, mikrometere og trekoordinatmålemaskiner for å utføre strenge inspeksjoner av dimensjoner og geometriske toleranser.
4. Ytelsestesting:
Strekkfasthet, slagfasthet og andre ytelseskrav må testes i henhold til kravene.
Sprøytestøpefeil er problemer som oppstår under produksjonsprosessen av plastprodukter på grunn av faktorer som prosessparametere, formdesign eller materialegenskaper. For disse feilene finnes det også en rekke tilsvarende tiltak.
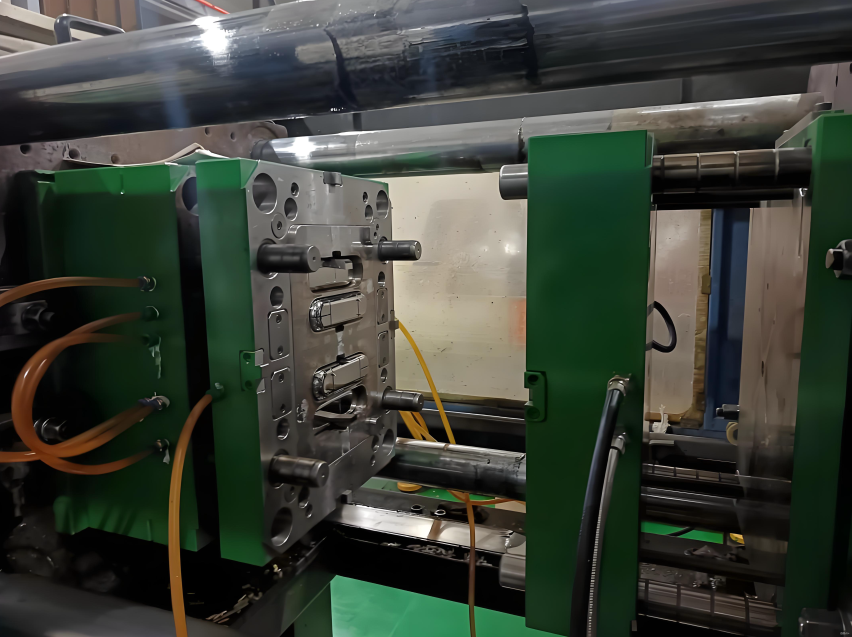
Vanlige feil og løsninger i sprøytestøping av deler
Sprøytestøpefeil er problemer som oppstår under produksjonsprosessen av plastprodukter på grunn av faktorer som prosessparametere, formdesign eller materialegenskaper. For disse feilene finnes det også en rekke tilsvarende tiltak.
1. Utseendefeil relatert til sprøytestøpingsdeler
1. 1. Materialmangel:
2.1 Flyvende kant:
Hovedmanifestasjonen er forekomsten av overdreven graddannelse på kantene av plastdelene, hovedsakelig på formens skilleflate, gliderens koblingsflate eller gapet på utstøterpinnen. Årsaken til glimmingen er for høyt injeksjonstrykk, utilstrekkelig klemkraft, som fører til at gapet i formhulrommet utvides av smelten, høy materialtemperatur reduserer viskositeten til smelten, slik at den kan trenge inn i formgapet, fremmedlegemer på formens skilleflate, slitasje som resulterer i for stort koblingsgapet, feil posisjonering av porten, noe som fører til at smelten støter mot formen og genererer stress.
3.1 Sølvlinjer:
Symptomene er at sølvhvite filamentlignende striper oppstår på overflaten av sprøytestøpte deler, noe som ofte forekommer i plast som ABS, PC og PMMA. Årsaker til sølvstriper: Råmaterialene inneholder fuktighet eller flyktige stoffer. Under injeksjonsprosessen vil disse stoffene fordampe til gasser og kan ikke utstøtes, noe som resulterer i at de blir værende på overflaten av plastdelene. For høy materialtemperatur fører til at råmaterialene brytes ned og produserer gasser. Overflateruheten i formhulrommet er utilstrekkelig, noe som fører til at smelten flyter ujevnt.
4.1 Depresjon:
Hovedmanifestasjonen er overflatefordypninger på plastdelene, som ofte sees i tilfeller der veggtykkelsen er inkonsistent, nær ribbene eller injeksjonsportene.
Årsaken til fordypningen er inkonsekvensen i veggtykkelsen til plastdelene. Det er en betydelig forskjell i ensartetheten av veggtykkelsen, og kjølehastigheten i veggtykkelsesområdet er lav. Under sprøytestøping har ikke det smeltede materialet nok tykkelse til å krympe fullstendig, holdetrykkstiden er utilstrekkelig, trykket er ikke tilstrekkelig, formtemperaturen er for høy, og kjølehastigheten til plastdelene er lav, noe som øker krympehastigheten.
2. Dimensjons- og presisjonsfeil på sprøytestøpedeler
2.1 Overdreven/utilstrekkelig dimensjon
De viktigste manifestasjonene er som følger: Den faktiske størrelsen på plastdelene overstiger toleranseområdet som er spesifisert i tegningen, og er enten større eller mindre enn den nødvendige størrelsen. Årsakene til størrelsesavviket er: Avviket i formhulrommets størrelse forårsaker størrelsesavviket på plastdelene; de ustabile sprøytestøpeprosessparametrene fører til svingninger i krympehastigheten; de ustabile råmaterialene på grunn av forskjellige produksjonsbatcher resulterer i forskjeller i materialegenskaper; og den inkonsistente avkjølingen forårsaker inkonsistent krymping.
2.2 Transformasjon
Hovedproblemet er at plastdelene bøyer seg etter avkjøling og ikke kan opprettholde formen som angitt i tegningen. Årsakene er som følger: Kjølehastighetene på forskjellige områder av plastdelene er ikke ensartede, noe som fører til forskjeller i krymping og spenningsgenerering. Plasseringen av injeksjonsporten er feil innstilt, noe som forårsaker spenningskonsentrasjon under fylling av det smeltede materialet og konsentrert spenning under formutkastingsprosessen, noe som resulterer i deformasjon under utkasting.
3. Strukturelle og ytelsesfeil i sprøytestøpte deler
3.1 Sveiselinje
Hovedmanifestasjonen er at smelten strømmer i formhulrommet og danner linjer, som påvirker utseendet til plastdelen og ofte er fordelt ved injeksjonsporten. Hovedmanifestasjonen er at smelten strømmer i formhulrommet og danner linjer, som påvirker utseendet til plastdelen og ofte er fordelt ved injeksjonsporten.
3.2 bobler
Hovedmanifestasjonen er tilstedeværelsen av luftbobler i det indre av plastdelene, som ofte finnes i tykkveggede områder og ved injeksjonsportene. Årsaken er at fuktigheten i råmaterialene fordamper til gass og blir fanget inne i plastdelene. Eksosen fra hulrommet er ikke jevn, og under injeksjonen omslutter det smeltede materialet luften og danner bobler.
4. Sprøbrudd:
Løsning:
Tørk råmaterialene nøye for å fjerne fuktighet. Ved å redusere injeksjonshastigheten, øke formtemperaturen og forlenge holdetiden, kan gassen slippes ut mer effektivt. De viktigste manifestasjonene er dårlig seighet i de støpte delene, som er utsatt for sprekker. Dette sees ofte i sprø plast som PC, PMMA og PS.
årsaker:
Nedbrytning av råvarer eller innføring av urenheter fører til brudd i molekylkjeder; overdreven indre belastning under sprøytestøping, for eksempel rask avkjøling eller for høyt trykk, ruhet i formhulrommets overflate forårsaker mikrosprekker på overflaten av de støpte delene; og utilstrekkelig eller ineffektivt innhold av herdemidler i råmaterialene.
Dette er vanlige støpte plasttyper som tilbys av våre sprøytestøpetjenester. Etter å ha kjennskap til det grunnleggende om materialer, som vanlige kvaliteter, merker, fordeler og ulemper, kan du velge riktig sprøytestøpemateriale i henhold til dine applikasjonskrav.
Verktøymateriale:
Før sprøytestøpeprosessen starter, for produksjon i lavt eller stort volum, trengs det CNC-maskinert verktøy med høy toleranse. De vanligste materialene inkluderer:
| Verktøystål: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Rustfritt stål: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Plast materialer:
Plastsprøytestøping leveres med et bredt spekter av materialer med forskjellige egenskaper, inkludert slagfasthet, stivhet, termisk motstand, kjemisk motstand, etc.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Tilsetningsstoffer og fibre:
Standard plastmaterialer oppfyller kanskje ikke kravene til spesialtilpassede sprøytestøpte deler. I dette tilfellet kan tilsetningsstoffer og fibre tilsettes for å forbedre estetiske og funksjonelle egenskaper, noe som gir ytterligere funksjoner til dine sprøytestøpte deler.
| UV | absorbenter | farge~~POS=TRUNC |
| Flamme | retardanter | Glassfibre |
| myknere |
Overflatebehandlinger for sprøytestøping
Sprøytestøping inkluderer sprøytestøpeverktøy, sprøytestøping av plast og mer. Overflatebehandlingen av formen fullføres vanligvis under produksjonsprosessen. Etter at sprøytestøpingen er fullført, vil vi utføre visse overflatebehandlinger på det ferdige produktet i henhold til dine krav.
Glossy
En gradert overflate lages ved hjelp av en diamantpoleringsprosess og gir skinnende overflater på sprøytestøpte deler.
Halvblank
B-grads overflatebehandlinger bruker sandpapir for å produsere deler med en litt grovere overflate enn deler av grad A. Spesialstøpte plastdeler som gjennomgår B-grads overflatebehandling har en matt overflatetekstur.
Matte
C-grade overflatebehandlinger bruker sandpapir for å produsere en ru, ujevn overflate. Injeksjonsplastdeler som gjennomgår C-grade overflatebehandling har en matt overflatetekstur.
Textured
D-grads overflatebehandlinger bruker grus og tørre glassperler eller oksid for å produsere en svært ru teksturert overflate. Avhengig av hvilken type materiale som brukes, kan produktene ha en sateng- eller matt overflate.
Anvendelser av sprøytestøping
Siden sprøytestøping kan oppnå høy presisjon med gode produksjonshastigheter uten å endre materialets struktur, blir man stadig mer kjent med det stadig voksende utvalget av maskiner, kontrollsystemer og verktøy som brukes til sprøytestøping. NOBLE er forpliktet til å tilby presisjonsbearbeidingstjenester for alle samfunnslag. Våre sprøytestøpte presisjonsdeler finnes i alle samfunnslag, inkludert.
Automatiseringsutstyr
NOBLE Rapid Prototyping-tjenesten lar deg raskt og enkelt lage automatiserte funksjonelle prototyper for å teste og optimalisere designet ditt, velge riktig prosess, redusere kostnader og forkorte prosjektsykluser. On-demand-tjenester kan produsere automatiserte deler med høy nøyaktighet.
Biler
Våre lavvolumsproduksjonstjenester er den ideelle produksjonsløsningen for bildeler på forespørsel
Medisinsk utstyr
Produsenter av medisinsk utstyr, teknologiske oppstartsbedrifter og forskningslaboratorier drar betydelig nytte av prototypeløsningene vi tilbyr.
Robotics
Våre tjenester for prototyping og produksjon av deler innen robotikk i industriell kvalitet bidrar til den kontinuerlige utviklingen av robotikkmarkedet.

Hvorfor velge NOBLE for tilpassede sprøytestøpingstjenester?
Sprøytestøping er et utmerket valg for masseproduksjon av plastdeler. Hvert år velger mange høyteknologiske selskaper over hele verden NOBLE for behandling av sprøytestøpedeler. Hva får så mange kunder til å velge oss? NOBLE er et kinesisk-britisk joint venture med uavhengig forskning og utvikling, produksjon og salgskapasitet. Vi har omfattende erfaring med sprøytestøpeprosesser og kan tilby et komplett spekter av tjenester for dine nye prosjekter, inkludert design, produksjon, montering, inspeksjon og testing, og emballasje.
Materiell allsidighet
NOBLE tilbyr mer enn 200 materialer å velge mellom, inkludert standardharpikser og konstruerte harpikser, og hjelper deg med å finne den rette balansen mellom ytelse og kostnad, og identifiserer alternative materialalternativer for å redusere de totale produksjonskostnadene.
Høy effektivitet
Med sertifiserte innenlandske fabrikker og et sterkt forsyningskjedesystem kan vi akselerere produktutviklingssykluser og fullføre produksjonen av dine sprøytestøpte deler så raskt som mulig.
Omfattende evner
Vi tilbyr en rekke sprøytestøpetjenester, fra design og prototyping til verktøy og produksjon. Vår omfattende kompetanse lar oss tilby komplette løsninger for våre kunders behov.
Konsistens og høy kvalitet
Takket være sertifiserte fabrikker garanterer gjennomføring av inspeksjoner underveis og dimensjonsverifisering etter produksjon at de spesialstøpte delene holder konsistent kvalitet, uavhengig av kompleks form, med høy presisjon.
konkurransedyktig pris
Vi tilbyr deg høypresisjons, tilpassede sprøytestøpetjenester til konkurransedyktige priser, fra prototypedesign til produksjon, og skreddersydde sprøytestøpeløsninger for deg, slik at du får sprøytestøpte deler av høy kvalitet. Vårt talentfulle team kan tilby verdiskapende sprøytestøpeløsninger som overgår budsjettet ditt.
Kvalitetssikring:
Vi har en streng kvalitetssikringsprosess for å sikre at alle sprøytestøpte deler vi produserer er av høyeste kvalitet. Teamet vårt inspiserer hver støpte del for å sikre at den oppfyller våre strenge kvalitetsstandarder.







