
Hva er Rask CNC-prototyping
Rapid CNC-prototyping er en prosess som bruker CNC-teknologi (computer numeric control) for raskt å lage høypresisjons, funksjonelle fysiske prototyper fra digitale designfiler gjennom automatiserte subtraktive produksjonsteknikker.
Ordet «rask» betyr en mye raskere behandlingstid enn tradisjonell produksjon når man lager funksjonelle og presise prototyper. Det er ikke alltid like raskt som 3D-printing for enkelte deler. Men det er viktig fordi det kan produsere deler fra ferdige produksjonsmaterialer med bedre styrke og nøyaktighet.
Nøkkelegenskaper
- Hastighet og effektivitet:CNC-maskinering kan lage prototyper på bare noen få dager.
- Høy presisjon: Den produserer deler med små toleranser og glatte overflater.
- Materialallsidighet:Den kan bruke mange ekte ingeniørmaterialer. Vanlige alternativer inkluderer metaller som aluminium, rustfritt stål og messing, og plast som ABS, nylon og PEEK. Dette gjør at prototyper matcher styrken og egenskapene til det endelige produktet.
- Digital prosess: Den fungerer direkte fra en 3D CAD-modell. Dette gjør det enkelt å gjøre designendringer og oppdateringer før maskineringen starter.
CNC-maskinering med rask prototyping er det beste valget når du trenger en sterk, presis og nøyaktig prototype laget av ekte materialer på kort tid. Det brukes ofte til funksjonstesting, designkontroller eller kundepresentasjoner.
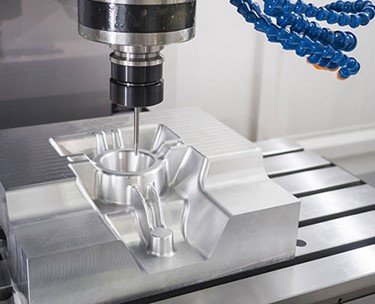
Hvorfor bruk CNC Maskinering forum Rapid Prototyping?
Prototyper maskinert av CNC kan brukes til funksjonstesting, monteringsinspeksjon og designevaluering.
Hovedfordelen med CNC-rapid prototyping er den raske oppdateringshastigheten, noe som kan hjelpe bilprodusenter med å lansere nye modeller raskere til en lavere kostnad.
CNC-teknologi er avhengig av datastyring for å styre verktøy presist. Dette nivået av finkontroll er ikke oppnåelig med andre prototypemetoder.
CNC-hurtigprototyping gir høy presisjon og glatte overflater, noe som gjør prototypen nær sluttproduktet. CNC-presisjonsmaskinering tillater også enkle designendringer, slik at prototyper kan justeres og testes raskt. Den er pålitelig, repeterbar og egnet for både enkle og komplekse deler. Dette gjør den til et effektivt valg for funksjonstesting og designvalidering.
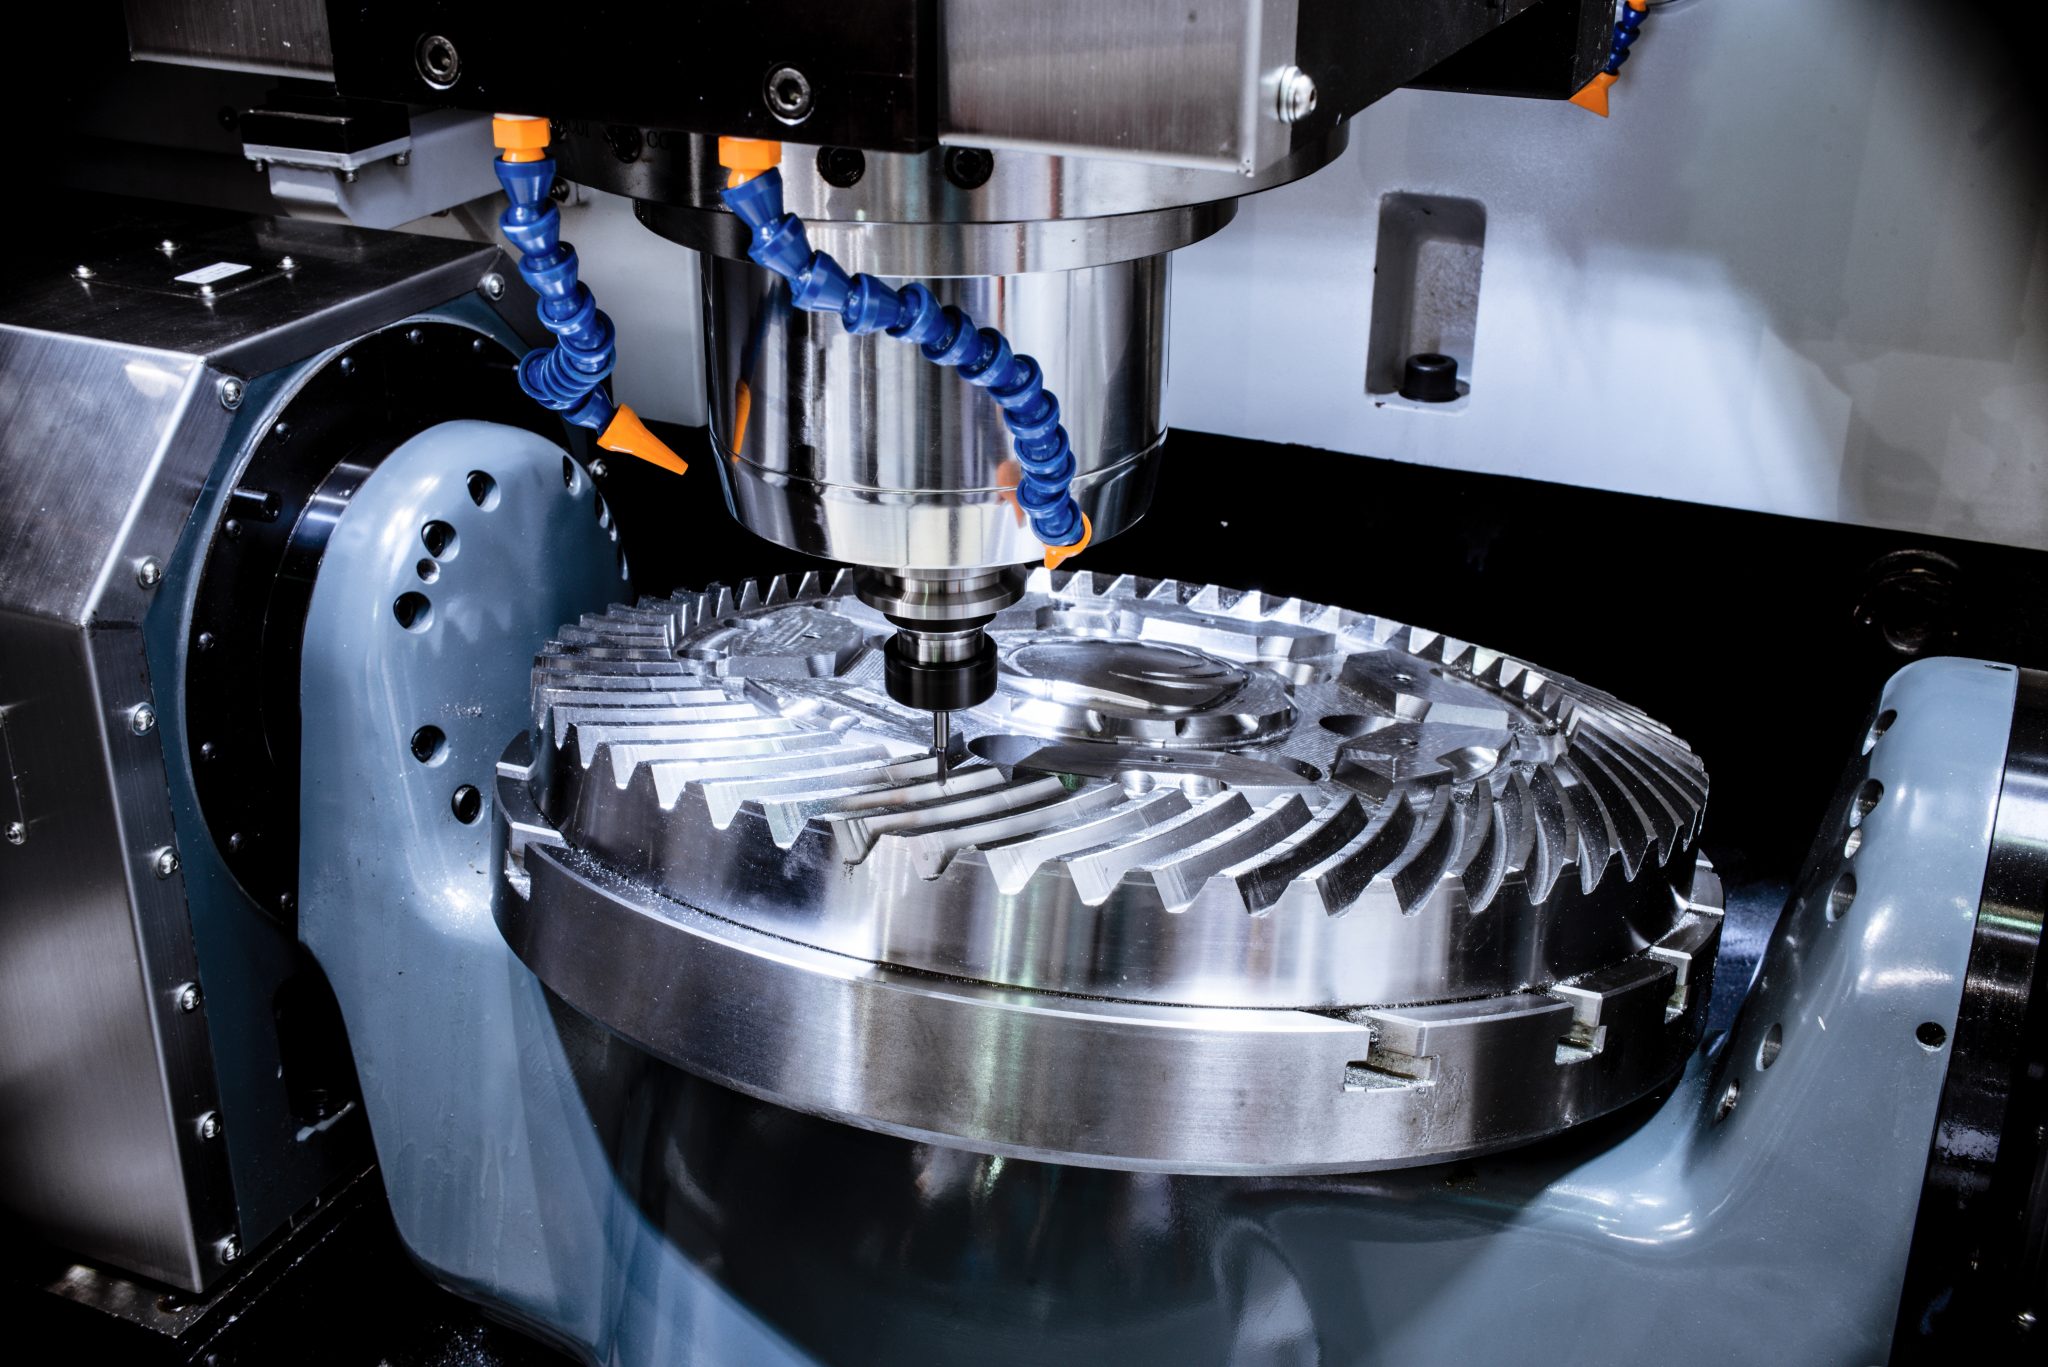
Hvordan fungerer prototypemaskinering?
Prototypemaskinering starter med å lage en 3D CAD-modell av designet. Fra denne digitale modellen genereres G-kode, som fungerer som programmeringsspråk som CNC-maskinen kan tolke.
Før selve maskineringen gjennomgås G-koden nøye for å bekrefte at den er fri for feil eller potensielle problemer. Når programmet er verifisert og testresultatene er tilfredsstillende, starter produksjonen av delen.
CNC-prototypemaskinering er klassifisert som en subtraktiv produksjonsmetode. Veiledet av instruksjonene i G-koden former maskinen arbeidsstykket ved hjelp av en rekke elektroniske verktøy og skjæreinstrumenter.
Et bredt utvalg av materialer kan brukes i denne fasen, avhengig av prosjektets krav. Etter at maskineringen er fullført, fjernes den ferdige delen fra maskinen og gjennomgår eventuelle nødvendige sekundære etterbehandlingsprosesser for å oppfylle de spesifiserte standardene eller kundens preferanser.

Ulike CNC-prototypoperasjoner
CNC Turning
Dreiing gjøres hovedsakelig på dreiebenker. Arbeidsstykket festes på en spindel og roterer med høy hastighet. Skjæreverktøyet beveger seg langs overflaten for å forme delen til ønsket form. Denne prosessen er egnet for å lage runde deler som sylindere, kjegler eller skiver.
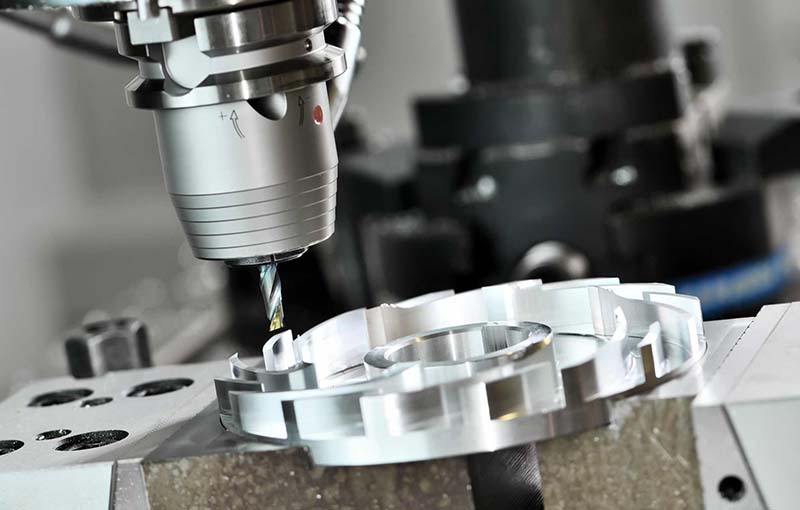
CNC fresing
CNC-fresing utføres på en fresemaskin, med en prosess som er motsatt av dreiing: arbeidsstykket festes til arbeidsbordet, mens fresen roterer med høy hastighet.
Arbeidsbordet kan beveges i flere retninger, slik at verktøyet kan skjære forskjellige overflater av arbeidsstykket og danne forskjellige formtrekk.
Toleranser
| Funksjon / Parameter | Typisk toleranseområde |
| Generell maskineringstoleranse | ±0.1 mm (±0.004 tommer) |
| Standard CNC-fresetoleranse | ±0.05 mm (±0.002 tommer) |
| Høypresisjonsfresing | ±0.01 mm (±0.0004 tommer) |
| Hulldiameter (boret) | ±0.05 mm (±0.002 tommer) |
CNC boring
CNC-boring er en maskineringsprosess som brukes til å lage runde hull i et arbeidsstykke.
CNC-boring kan produsere hull i forskjellige størrelser og dybder. Det brukes ofte til deler i industrier som bilindustri, luftfart og elektronikk. Metoden er rask, presis og egnet for både metaller og plast.
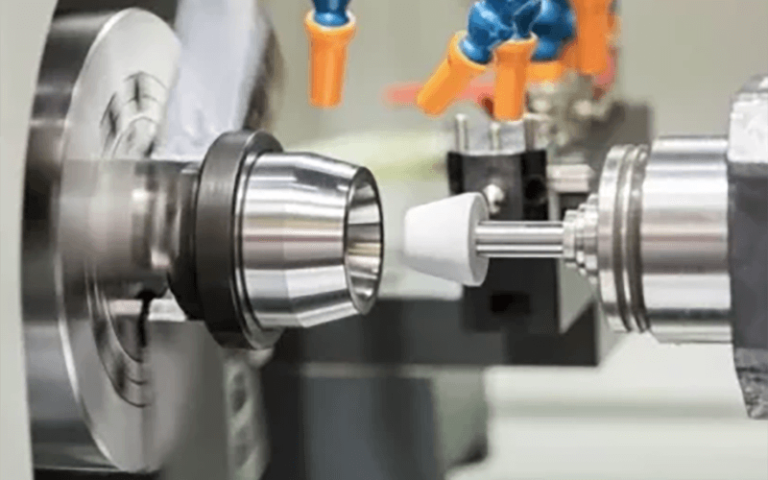
CNC sliping
Sliping er en etterbehandlingsprosess som bruker en høyhastighets roterende slipeskive for å utføre minimal materialfjerning fra arbeidsstykkets overflate. Det grunnleggende prinsippet innebærer å bruke en rekke harde slipekorn som ørsmå skjærekanter for å fjerne ekstremt tynne lag med materiale.
Toleranse
| typen | Toleranseområde |
| Ekstern sliping | ±0.002 ~ ±0.01 |
| Innvendig sliping | ±0.002 ~ ±0.01 |
| Overflatesliping | ±0.002 ~ ±0.005 |

Soverflate Finishing of Rask CNC-prototyping
CNC-prototypedeler kan gjennomgå en rekke overflatebehandlingsprosesser for å forbedre utseende, ytelse og holdbarhet. Vanlige alternativer inkluderer:
- anodisering– Gir korrosjonsbestandighet, økt overflatehardhet og forskjellige fargealternativer (vanligvis for aluminiumsdeler).
- Pulverlakkering– Gir et slitesterkt, slitesterkt og fargerikt belegg.
- polering– Skaper en glatt eller speillignende overflatefinish.
- Perleblåsing / sandblåsing– Gir en jevn matt eller satengoverflate.
- Elektroplettering (krom, nikkel, sink, etc.)– Forbedrer korrosjonsbestandigheten og overflatens utseende.
- Børsting– Etterlater fine, konsistente linjer for et teksturert metallisk utseende.
- Lakkering– Tilfører beskyttende og dekorative belegg i forskjellige farger.
- Varmebehandling (f.eks. svart oksid)– Forbedrer styrke, slitestyrke og gir overflatebeskyttelse.
- passivisering– Forbedrer korrosjonsmotstanden til rustfritt stål ved å fjerne overflateforurensninger.
Fordeler med rask CNC-prototyping
Diverse materialer
CNC-prototypemaskinering kan håndtere en rekke forskjellige materialer. Disse materialene inkluderer sterke metaller og legeringer samt tre og plast, noe som gjør at prototypen kan lages av samme materiale som sluttproduktet, noe som gir en betydelig fordel.
| Methal Material | Aluminiumlegering 6061, 7075, 2024 |
| Rustfritt stål 303, 304, 316L | |
| Stål 45#, P20, H13 | |
| Plastic Material | ABS |
| PC | |
| POM | |
| Nylon PA6, PA66 |
I bilutvikling brukes prototyper for å bekrefte utseendet og de fysiske egenskapene til det endelige produktet.
Tidsbesparende prosess
En raskere FoU-syklus kan gjøre det mulig for bilprodusenter å opprettholde en ledende posisjon i markedet. CNC-hurtigprototyping bidrar til å raskt endre design.
Den tradisjonelle støpemetoden krever relativt lang forberedelsestid for formen. CNC-maskinering er digital og krever ingen kostbare fester. Når CAD-designet er ferdigstilt, kan programmering og oppsett fullføres i løpet av timer.
Hvis den produserte prototypen er ubrukelig, kan designeren umiddelbart oppdatere CAD-modellen og skrive en ny versjon. En ny del kan vanligvis maskineres innen en eller to dager. Komponenter som batteribokser, motorhus og ladeporter på elektriske kjøretøy oppdateres ofte. Hastigheten og fleksibiliteten til CNC-maskinering hjelper produsenter med å lansere nye produkter raskere.
Høy presisjon
CNC-maskinering tilbyr svært høy presisjon, med toleranser så små som ±0.01 mm (0.0004 tommer). Denne nøyaktigheten er kritisk i bransjer der deleytelse og prototypekvalitet er viktig.
I motsetning til 3D-printing, som kan etterlate feil fra lag-for-lag-prosessen, gir CNC-maskinering glatte overflater og nøyaktige dimensjoner. Dette gjør den spesielt viktig innen luftfart, bilindustri og produksjon av medisinsk utstyr.
Ulemper med rask CNC-prototyping
Høy kostnad
Den primære ulempen med CNC-rask prototyping ligger i de betydelige utstyrs- og driftskostnadene.
Prisene på CNC-maskiner varierer fra hundretusenvis til millioner av yuan, noe som påfører små og mellomstore bedrifter og oppstartsbedrifter en tung økonomisk byrde. Kostnadene for drift og vedlikehold av disse maskinene er også svært høye. CNC-maskinering krever dyktige operatører for programmering og prosessering, noe som vil øke lønnskostnadene.
For svært komplekse deler produsert i store antall, kan CNC-maskinering koste mer enn metoder som sprøytestøping. Kostnaden kan også øke for svært små deler eller for deler som trenger spesielle overflatebehandlinger.
Subtraktiv prosess
CNC-maskinering er en subtraktiv produksjonsprosess. Den lager deler ved å fjerne materiale fra metall- eller plastemner ved hjelp av metoder som fresing og dreiing. Denne prosessen produserer mye spon og skrap.
For dyrere materialer vil rask maskinering av CNC-prototyper føre til store mengder materialsvinn. Hvis den indre strukturen til delen er relativt kompleks, kan det fjernede materialet være tyngre enn det ferdige produktet.
I motsetning til dette produserer additiv produksjon, som 3D-printing, nesten ikke noe avfall. Med de raske endringene i design krever CNC-maskinering omskjæring, noe som ytterligere øker materialtapet.
Geometriske begrensninger
CNC-maskinering har også begrensninger når det gjelder komplekse former. Den kan ikke enkelt lage svært komplekse indre former eller dype hulrom. Skarpe underskjæringer og intrikate kurver er vanskelige å maskinere. Svært små detaljer kan være for fine til at verktøyet kan nå dem. Disse begrensningene avhenger av verktøystørrelsen og maskinens kapasitet.
Utfordringene med CNC-maskinering for prototyper
Flere sterke argumenter har allerede blitt presentert for å forklare hvorfor CNC-maskinering er et utmerket alternativ for å produsere prototyper. Det er imidlertid viktig å erkjenne at metoden har visse begrensninger, noe som kan gjøre den mindre egnet for spesifikke prosjekter. Nedenfor er noen viktige hensyn.
Høyere kostnad sammenlignet med 3D-utskrift
Prototyping gjennom CNC-maskinering er generelt dyrere enn alternative metoder som 3D-printing. Den høyere kostnaden skyldes i stor grad driftskostnadene ved å kjøre store CNC-maskiner og behovet for kvalifisert arbeidskraft til å styre prosessen.
Av denne grunn anbefales ingeniører og produktdesignere å gjennomføre grundige kostnadsvurderinger før de velger CNC-maskinering som sin foretrukne prototypeløsning.
Materialavfall
CNC-prototypemaskinering fungerer som en subtraktiv maskineringsprosess, noe som betyr at den endelige prototypen produseres ved systematisk å skjære bort overflødig materiale fra en solid blokk.
Som et resultat genereres en betydelig mengde skrapmateriale. Dette øker ikke bare produksjonskostnadene, men kan også skade miljøet.
For å redusere disse ulempene implementerer noen maskinverksteder resirkuleringspraksiser, slik at de kan gjenvinne og gjenbruke en del av det kasserte materialet, og dermed redusere avfall og utligne kostnader til en viss grad.
Geometriske begrensninger
Selv om moderne CNC-maskiner, inkludert avanserte 5-aksede fresesystemer, er svært kapable til å produsere komplekse former og intrikate komponenter, kan visse designfunksjoner fortsatt by på betydelige utfordringer.
Prototyper med intrikate indre geometrier kan for eksempel være spesielt vanskelige å maskinere fordi skjæreverktøyene ikke alltid har tilgang til slike trange rom.
Teknisk og faglært arbeidskraft
Prosessen med CNC-prototyping krever høy teknisk kunnskap og praktisk ekspertise. Å utvikle nøyaktige CAD- og CAM-filer er ikke en enkel oppgave og krever sterke design- og programmeringsferdigheter.
Vellykket CNC-prototyping er ikke bare avhengig av teknisk dyktighet, men også av erfaring og kreativ problemløsning. Derfor er dyktige og velutdannede operatører avgjørende for å sikre presisjon, effektivitet og jevn kvalitet.
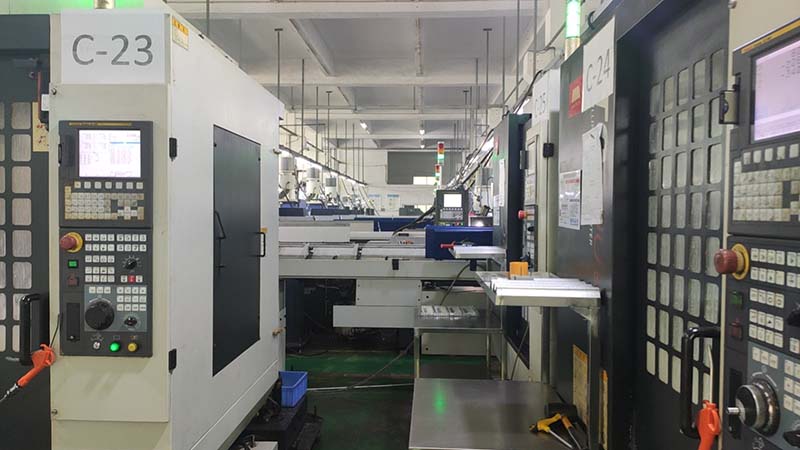
CNC Prototype maskinering og Annet Rapid Prototyping Technologies
Rask CNC-prototyping og 3D-printing
Sammenlignet med 3D-printing har CNC-hurtigprototyping klare fordeler. CNC-hurtigprototyping kan lage større deler, oppnå en jevnere overflatefinish og bearbeide materialer mer nøyaktig.
CNC-hurtigprototyping kan også brukes til en rekke overflatebehandlinger. Dette akselererer FoU-hastigheten og forhindrer økning i kostnader på grunn av designrevisjoner i en senere fase.
Rask prototyping, CNC-maskinering og Støping av plast
Hovedforskjellen mellom rask prototyping, CNC-maskinering og sprøytestøping av plast er prinsippet som hver bruker for å lage deler.
Rask prototyping CNC-maskinering er en subtraktiv prosess. Den fjerner materiale fra en solid blokk av metall eller plast ved hjelp av skjæring, fresing og lignende operasjoner for å lage den ønskede delen.
Sprøytestøping av plast er derimot en additiv prosess. Den fungerer ved å presse smeltet plast inn i en lukket form. Deretter avkjøles plasten og størkner for å danne den endelige delen.
Viktige bruksområder for rask prototyping CNC-maskinering i Biler Industri
Bilsektoren er sterkt avhengig av rask prototyping og CNC-maskinering for ulike stadier av utvikling og produksjon:
Maskinering av prototypedeler
Innen bildesign og -utvikling er en viktig anvendelse av CNC-rask prototyping produksjon av høypresisjonsprototyper for karosseri og interiør/utvendig dekor.
Designere trenger ofte fysiske komponenter basert på CAD-modeller for aerodynamisk testing, monteringsvalidering og lignende formål. CNC-maskinering muliggjør direkte produksjon av storskala dekselkomponenter som støtfangere, dashbord og dørpaneler i 1:1-skala fra materialer som ABS-plast og aluminiumslegeringer.
Lavvolumsproduksjon
CNC-maskinering er egnet for produksjon i små serier, for eksempel spesialtilpassede deler eller modelltesting før storskalaproduksjon. Siden det ikke kreves kostbare former, er det mer effektivt og kostnadseffektivt for små serier. CNC-rask prototyping spiller en betydelig rolle i produksjonen av spesialtilpassede deler i små serier. Den brukes til spesialtilpassede kjøretøy av høy kvalitet, racerbiler eller konseptbiler. Den brukes til raske produksjonslinjer ved å generere nødvendige verktøyfester og inspeksjonsmålere.
Design og testing
CNC-hurtigprototyping er viktig for å lage funksjonelle prototyper og teste deler. Innen bilforskning og -utvikling er ytelse og pålitelighet av avgjørende betydning. Før masseproduksjon må viktige komponenter som motorer og chassis testes.
CNC-prototyper kan monteres direkte på motoren for testing. CNC-prototyper har de samme mekaniske, termiske og dimensjonale egenskapene som sluttproduktet, slik at de tåler komplekse miljøer. Dette gir pålitelige testdata for FoU-teamet.
EDEL: Ocuco Rask prototyping CNC-maskinering Tjenesten du trenger
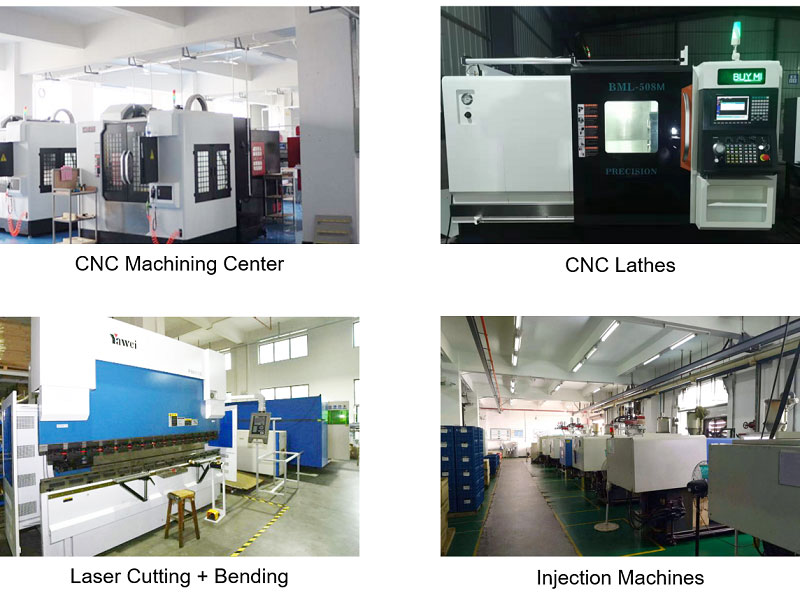
NOBLE machines' omfattende erfaring og spesialiserte ekspertise innen rask prototyping og CNC-maskinering muliggjør rask realisering av høypresisjonsmaskinering fra tegninger til fysiske komponenter i henhold til kundens designspesifikasjoner.
NOBLE er utstyrt med avanserte 5-aksede og fleraksede CNC-maskiner. De kan bearbeide både metall- og plastmaterialer med høy effektivitet. Dette gjør at hver prototype kan oppfylle kundens krav til presisjon, overflatefinish og ytelse.
- Kompetanse og erfaring: Tidlig i produktutviklingsprosessen kan vår grundige DFM-metodikk bidra til å identifisere og løse mulige designproblemer og foreslå modifikasjoner for å forbedre komponentenes produksjonsevne.
- Konkurransedyktig pris: Vi hjelper deg også med å optimalisere materialvalg og produksjonsprosess for best mulig resultat til den beste prisen. Våre erfarne ingeniører hjelper deg med å effektivt flytte prosjektene dine fra prototype til produksjon.
- Perfekt forsyningskjede: NOBLE fokuserer på prototypeproduksjon og lav- til middels store, svært spesialtilpassede deler, noe som er en perfekt match for ethvert selskap som leter etter måter å øke hastigheten på utviklingen av nye produkter.
- Sterke produksjonsevner: NOBLE har avansert utstyr for rask prototyping og profesjonelle maskinister, noe som gjør at våre raske prototypingtjenester kan overgå konkurrentene i samme bransje og møte dine umiddelbare prototypingbehov.
NOBLE tilbyr kvalitetsinspeksjon, monteringstesting og funksjonell prototypedesign. Dette hjelper kundene med å fremskynde produktutviklingen og validere designene sine raskere.
Spørsmål og svar
Finnes det en bedre metode enn CNC-prototyping?
Valg av prototypemaskineringsteknologi avhenger av materialtype, krav til strukturell stabilitet og andre spesifikke tekniske forhold.
Hvilke faktorer påvirker kostnaden for CNC-prototyping?
De viktigste faktorene som påvirker kostnaden for CNC-hurtigprototyping er delenes kompleksitet, toleransekrav og materialvalg. Type CNC-maskin og overflatebehandlingsprosessen har også stor innvirkning på den totale kostnaden.
Hvilke materialer brukes vanligvis til CNC-prototyping?
CNC-hurtigprototyping kan maskinere mange metallmaterialer, inkludert aluminium, rustfritt stål, titan, kobber, messing, bronse, sink og magnesium. Plast er også egnet, inkludert akryl, ABS, PP, nylon, PC, PTFE, HDPE, LDPE og PVC.
Hvilken har den laveste kostnaden, CNC-maskinerte prototyper eller sprøytestøpte prototyper?
Sprøytestøping er vanligvis dyrere enn CNC-maskinering fordi det krever produksjon av former. Formkostnaden kan fordeles over mange produkter i masseproduksjon. For prototyper produsert i små partier er imidlertid den opprinnelige kostnaden vanskelig å dekke. Av denne grunn er sprøytestøping relativt kostbart på prototypestadiet.
Hvor lang tid tar det å fullføre et CNC-maskineringsprosjekt for rask prototyping?
Tiden det tar å bearbeide prototyper avhenger av kompleksiteten, størrelsen og mengden av delene.






